Горячее цинкование меняет деталь, прежде чем защитить ее: почему вентиляцию, слив и деформации нужно учитывать в проекте
Содержание

В модели окрашенная и оцинкованная рамы прицепа могут выглядеть одинаково. Те же балки, поперечины, кронштейны и марка стали. Но решение погружать готовую конструкцию в расплавленный цинк вводит дополнительные условия.
Полости должны выпускать воздух и пропускать жидкости, косынки — не образовывать карманы, а сварная рама — сохранять допустимую геометрию после нагрева и охлаждения. Само покрытие занимает место: деталь, которая подходила до обработки, может не собираться после нее.
Поэтому защита от коррозии начинается не у ворот цинковального предприятия. Она начинается при проектировании изделия, которое можно безопасно обработать, стабильно покрыть и правильно собрать.[1]
Инженерный обзор, а не таблица размеров отверстий, инструкция по работе ванны или разрешение изменять несущие детали.
Цинкование — производственный процесс, а не только отделка
При горячем цинковании подготовленную сталь погружают в расплав цинка, обычно примерно при 450°C. Подготовка включает очистку, травление, промывку и флюсование; конкретная последовательность зависит от предприятия и состояния материала. Цинк реагирует с железом, формируя сплавные слои, обычно с наружным слоем, богатым цинком.[15]
Покрытие обеспечивает барьерную и жертвенную электрохимическую защиту. Однако для защиты внутренней поверхности полого элемента растворы и расплав должны попасть внутрь, смочить сталь и затем свободно выйти. Покрытие снаружи не доказывает доступность всех внутренних поверхностей.
Конструкция также проходит значительный тепловой цикл. Итоговые размеры могут измениться из-за толщины покрытия, коробления и перераспределения напряжений от гибки и сварки.
Отсюда три самостоятельных требования: безопасный доступ жидкостей, допустимая геометрия после обработки и сохранение функции готового изделия. Кронштейн может иметь соответствующее покрытие, но не подходить к ответной детали. Рама может оставаться прямой, но иметь недоступный внутренний отсек. Качество покрытия, размеров и работы проверяется совместно.
Температура около 450°C здесь является типичным значением, а не универсальной настройкой оборудования. Материал, подготовку, погружение, охлаждение и контроль нужно согласовать для реального процесса.
Создайте непрерывный путь для воздуха и жидкости
Полые профили используются в дышлах, поперечинах, периметре рамы и опорах оборудования. Но прямоугольная труба, заваренная с обоих концов, при нагреве представляет не просто защищенную полость. Воздух расширяется, а влага или оставшийся раствор могут быстро превратиться в пар.
AGA предупреждает о возможности разрыва конструкции и серьезной опасности для работников и оборудования при недостаточной вентиляции.[2] Это вопрос безопасности, а не внешнего вида. До обработки необходимо проверить все закрытые объемы и согласовать отверстия.
Вентиляция выпускает воздух при погружении, позволяя растворам и цинку войти. Слив обеспечивает выход лишней жидкости при извлечении. Наличие одного отверстия само по себе еще не образует полноценного пути.
Выход воздуха → вход растворов и цинка → доступ к внутренней стали → слив избытка → сохранение покрытия.
Ограничение потока может оставлять непокрытые участки, удерживать цинк или запирать растворы. Внутренние перегородки и соединения так же важны, как видимые отверстия.
Ориентируйтесь на подвеску, а не на положение на дороге
При цинковании рама обычно находится не в эксплуатационном положении. Размер ванны, грузоподъемность, центр тяжести и форма определяют угол подвески. Вентиляционные отверстия должны соответствовать высоким точкам, а сливные — низким именно в этом положении.[3]
Если отверстие ниже верхнего внутреннего угла, над ним может остаться воздух. Если нижний угол не имеет выхода, там задержится жидкость. Горизонтальный чертеж не всегда отражает реальные условия погружения.
Соприкасающиеся трубы не обязательно сообщаются внутри. Диафрагма или торцевая пластина может создавать отдельный отсек; отверстие в соседнем объеме не обеспечивает его вентиляцию. Для квадратных и прямоугольных профилей нельзя автоматически использовать детали, разработанные для круглых труб: положение углов меняет возможные зоны захвата воздуха и жидкости.[16]
Технологическое отверстие тоже влияет на прочность
Слишком малое отверстие ограничивает поток. Слишком большое или неудачно расположенное уменьшает нетто-сечение, меняет жесткость и создает концентрацию напряжений. Особенно важны дышла, зоны подвески и другие участки с повторными нагрузками.
Размер, длина, внутренние связи, положение и путь передачи усилий рассматриваются вместе. Инженер и цинковальщик должны подтвердить и безопасность обработки, и работоспособность конструкции в эксплуатации. Универсального диаметра для всех деталей статья не задает, как и разрешения сверлить готовую раму по усмотрению цеха.

Косынки и нахлесты: где задерживаются жидкости
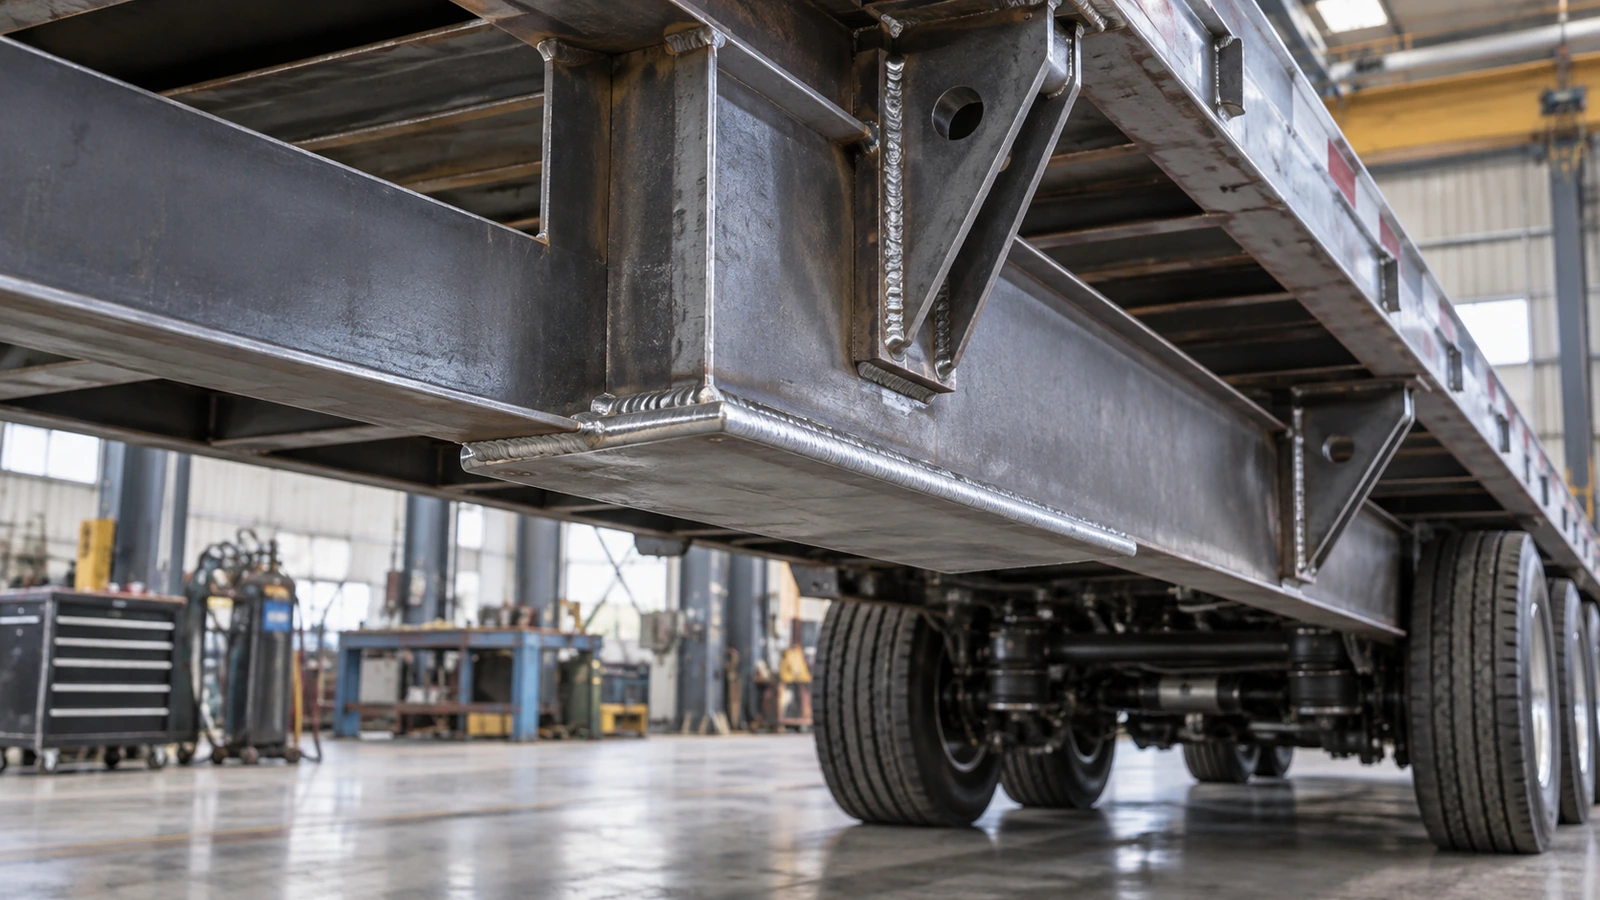
Косынка усиливает соединение, но может одновременно образовать карман для цинка. Если расплав вошел и не вышел при подъеме, он затвердеет внутри. Это увеличивает массу и расход цинка, ухудшает внешний вид и может мешать сборке.
AGA рассматривает косынки, ребра и торцевые пластины как детали, требующие внимания к сливу. Возможные решения — подрезанные углы или правильно расположенные отверстия.[4] Но удаление металла меняет несущую деталь: ее нетто-сечение, жесткость и местные напряжения. Такой вырез нельзя одобрять только по удобству обработки.
Задача не в отказе от усилений, а в совместном проектировании их структурной и технологической функций. Иногда достаточно выреза, иногда нужен другой контур или путь передачи нагрузки.
Узкий нахлест сложнее открытой полости
В узкую щель между накладкой и рамой могут проникнуть очищающие растворы, тогда как расплавленный цинк не получает достаточного доступа. AGA обращает внимание на зазоры около 2,5 мм и менее.[5] Это указание на риск, а не универсальная гарантия смачивания при любом большем зазоре.
Оставшиеся соли могут позже увлажняться и давать ржавые потеки. Наружное покрытие рядом при этом может быть исправным. Измерение его толщины не оценивает скрытую поверхность.
В зависимости от соединения применяется качественный герметизирующий шов либо открытая геометрия с доступом и сливом. Крупный герметично обваренный нахлест также может нуждаться в специально предусмотренной вентиляции.[7]
Нельзя автоматически заменять непрерывный несущий шов прерывистым ради удобства слива. Должны сохраняться расчетная работа, жесткость и усталостная долговечность. Изменение согласуется одновременно с точки зрения конструкции и процесса.

Контроль деформаций начинается до погружения
Правильные размеры до обработки не гарантируют их сохранения после нее. Свободный однородный элемент в основном обратимо расширяется и сжимается. Сварная рама содержит участки разной толщины, жесткие связи, тонкие панели и остаточные напряжения от формовки, сварки и правки.
Разные участки нагреваются и охлаждаются неодновременно. Соседние детали ограничивают расширение, а существующие напряжения перераспределяются. AGA относит температурную неравномерность, различие толщин, асимметрию и производственные напряжения к факторам коробления.[6]
Возможны изгиб или скручивание рамы, смещение поперечин и отверстий, волнистость панелей. Покрытие остается приемлемым, но сборка становится невозможной. Причина не только в высокой температуре ванны, а во взаимодействии температуры, формы, закрепления и истории изготовления.
Начинайте с исходной сборки
Положение, скорость погружения, подвеска и охлаждение могут помочь, но не всегда компенсируют чувствительную геометрию. Тонкую панель иногда разумнее обработать отдельно от тяжелой рамы и соединить позже. Могут потребоваться другой порядок сварки, способ подвески или временные связи.[7]
Временная связь тоже требует согласования: дополнительная сварка может внести напряжения или перекрыть слив. Правка после цинкования не должна становиться бесконтрольной заменой проектированию. Если она предусмотрена, нужны подходящий метод и критерии окончательной приемки. Цель — воспроизводимая допустимая форма, а не постоянный ремонт каждого изделия.

Согласуйте раму с маршрутом цинкования
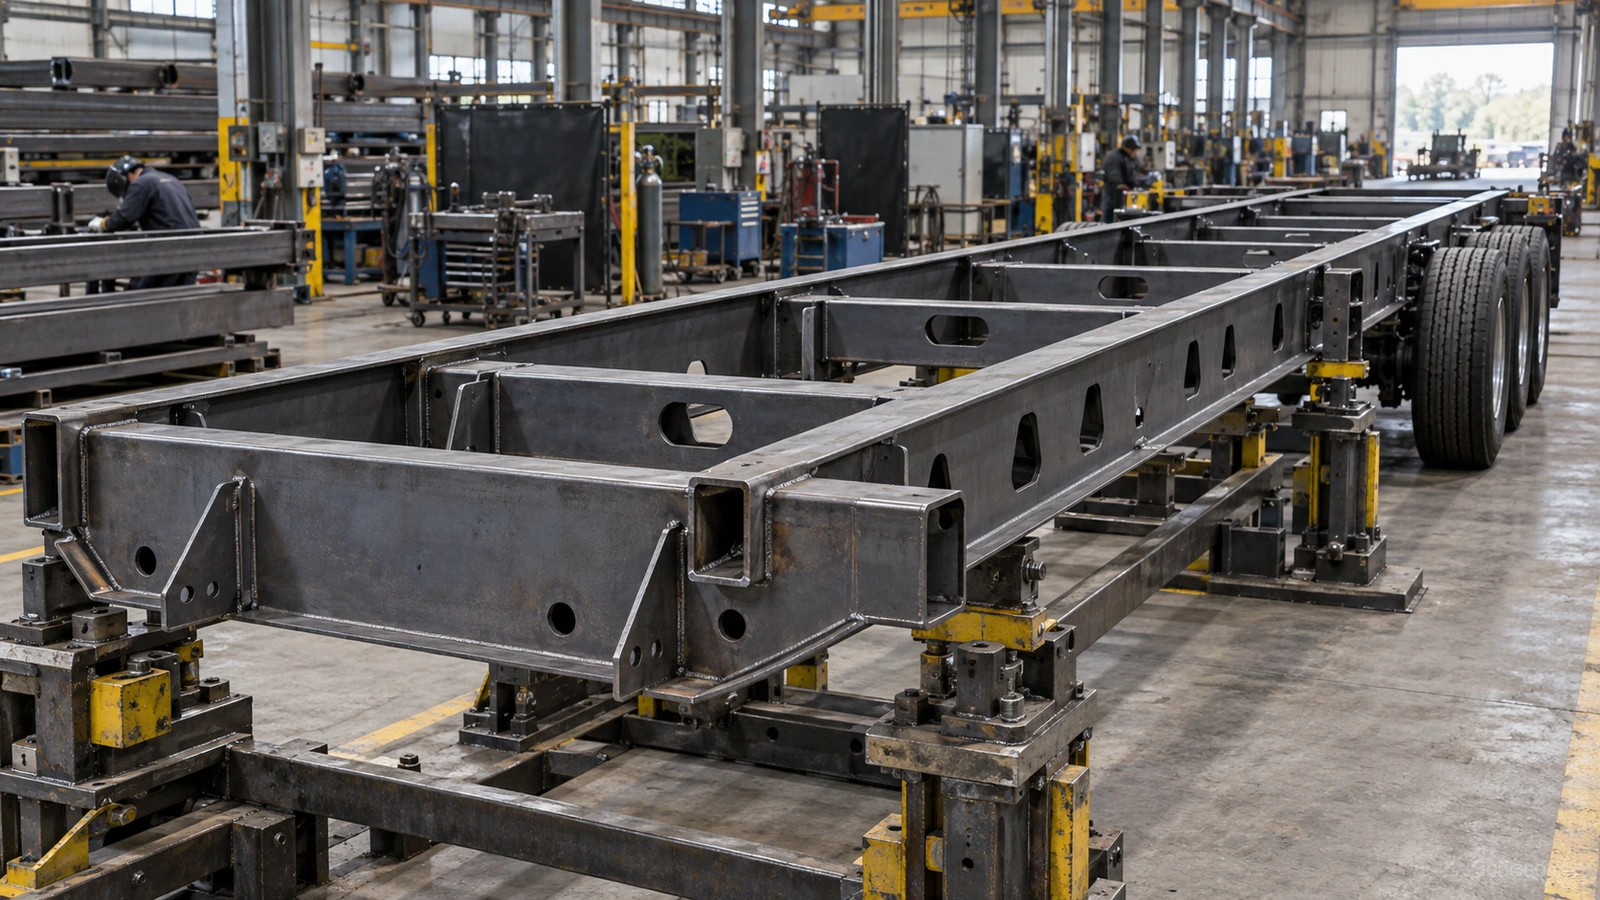
AGA описывает специальную раму RV компании Wack Manufacturing длиной около 45 футов и шириной 8 футов 6 дюймов. Изготовитель взаимодействовал с цинковальщиком до и во время сборки, а затем присутствовал при обработке. Возможность единого погружения помогла управлять риском деформации и покрыть всю конструкцию.[8]
Это не означает, что любой прицеп обязан обрабатываться за одно погружение или что деформации исключены. Рама может помещаться в сварочный кондуктор, но не подходить к ванне. Даже возможность физического погружения не доказывает пригодность выбранного угла.
Цельная рама, модули и последовательное погружение
Полностью сварная конструкция сокращает соединения после покрытия, но требует подходящих габаритов ванны, грузоподъемности и путей движения жидкостей. Модули легче перемещать и обрабатывать; тонкие детали иногда можно отделить от тяжелых. Однако появляются болтовые стыки, дополнительные допуски, сборочные операции и восстановление защиты после последующей сварки.
Для крупных изделий возможно последовательное погружение разных концов. Оно требует отдельной оценки температурной неравномерности и деформаций. Технологию и возможности предприятия нужно знать до изготовления.[6] [7] [9]
Прицеп Felling FT-80-3
Отчет AGA описывает FT-80-3, оцинкованный в 2012 году для работы с воздействием дорожной соли и хлорида кальция. Инженеры Felling заранее согласовали вентиляцию в зонах косынок, ребер и карманов. Конструкция длиной более 52 футов создавала сложности, но подходящая ванна позволяла одно погружение.[10]
Оба примера — записи проектов отраслевой ассоциации, а не независимые сравнительные испытания. Их ценность в раннем согласовании несущих деталей и процесса, а не в разрешении убрать усиления или добавить произвольные отверстия после изготовления.
Задавайте зазор после покрытия, а не только посадку стали
Цинковый слой занимает физическое пространство. На большой балке прибавка кажется небольшой; в телескопическом или точном сопряжении она может определять работу. Внешняя и внутренняя трубы опорного домкрата уже имеют допуски, отклонения формовки и сварки. Покрытие на соответствующих поверхностях уменьшает оставшийся зазор.
Размеры труб → допуски формовки → сварочные деформации → толщина покрытия → сборочный зазор → телескопическое движение.
Деталь может свободно двигаться до обработки и заклинивать после нее. AGA рекомендует учитывать толщину покрытия в резьбовых и подвижных соединениях и по возможности цинковать их раздельно с последующей сборкой.[11]
То же относится к отверстиям, шарнирам, пальцам и скользящим кронштейнам. Для конкретного изделия определяют припуски, последовательность нарезания резьбы, раздельную обработку или другой маршрут для критических поверхностей. Бесконтрольное шлифование ради посадки может снять цинк и открыть сталь. Требование должно относиться к готовому покрытому состоянию.
Домкрат не обязательно погружать целиком
Кроме сварных труб и кронштейнов, механизм содержит шестерни, подшипники, уплотнения, смазку и резьбовые элементы. Их нельзя автоматически считать одной сборкой для горячего цинкования. Подходящие стальные заготовки могут обрабатываться сначала, а механические детали устанавливаться позже.
Это не запрет цинковать части домкратов. Решение зависит от материалов и устройства. Фраза «все стальные детали оцинковать» не определяет, какие компоненты обрабатываются, на каком этапе и какие размеры сохраняются. Эти условия нужны для совместимости защиты и функции.

Дренаж в эксплуатации, химия стали и окончательная сборка
Технологические отверстия расположены с учетом подвески в ванне. После сборки прицеп стоит иначе, а дождь, дорожные брызги и мойка поступают по другим путям. Отверстие, через которое сливался цинк, в эксплуатации может оказаться сверху.
AGA допускает оставлять вентиляционные отверстия открытыми либо закрывать подходящими пробками.[3] Выбор зависит от геометрии, среды и обслуживания. Особенно важно это для лодочных прицепов: надо понимать, куда вода входит и может ли выйти. Внутреннее цинкование не отменяет необходимости продуманного водоотведения. Закрывать отверстие без понимания его окончательной роли не следует.
Химический состав меняет покрытие
Кремний и фосфор влияют на реакцию стали с расплавом. Более реакционная сталь может давать усиленный рост сплавных слоев, матовую серую поверхность, пятнистость или шероховатость.[12] Даже материалы одной базовой конструкционной марки могут различаться по результату обработки. Состав металла шва также влияет на местный вид и толщину.
Блеск не равен лучшей защите, а большее покрытие не улучшает автоматически все свойства изделия. Проверяются применимая спецификация, условия службы и совместимость поверхности со сборкой.
Не потеряйте защиту при окончательной сборке
Рассверливание, шлифование и приварка дополнительных деталей могут повредить покрытие. ASTM A780 рассматривает ремонт цинконаполненными красками, цинковыми припоями и металлизацией цинком.[13] Ремонт допустим при правильной подготовке и приемке, но не идентичен первоначальному погружному покрытию.
Его наличие не оправдывает бесконтрольные переделки. Отверстия, соединения и восстановление защиты следует планировать заранее. При неизбежной сварке после цинкования отдельно согласуют ее технологию, структурные последствия и ремонт покрытия.
Приемка должна проверять покрытие, размеры и функцию
Измерение толщины покрытия ценно, но не подтверждает всю деталь. Возможны достаточная толщина при недопустимом изгибе рамы, хорошая наружная поверхность при недоступном внутреннем отсеке, лишний цинк на посадке или потеки из нахлеста.
План приемки должен сочетать оценку покрытия, размеры, осмотр зон слива и функциональные проверки сопряжений. Для открытого кронштейна, длинной рамы и телескопического механизма нужны разные проверки.
У стандартов разные задачи
| Стандарт | Основная роль |
|---|---|
| ASTM A123/A123M | Требования к горячему цинкованию изготовленных изделий из железа и стали |
| ASTM A153/A153M | Требования к покрытию применимых железных и стальных метизов |
| ASTM A385/A385M | Проектирование и изготовление для качественного цинкования, включая вентиляцию и слив |
| ASTM A384/A384M | Снижение коробления и деформаций при цинковании |
| ASTM A780/A780M | Ремонт поврежденных и непокрытых участков |
AGA разъясняет эти роли; применимость и редакцию согласуют для изделия и договора.[14] Стандарт покрытия не заменяет несущий чертеж, а метод ремонта цинка не подтверждает прочность измененного узла.
Что проверить до выпуска чертежа
- Все закрытые объемы, диафрагмы и пересечения труб.
- Возможные карманы в косынках, ребрах и накладках.
- Согласованную сварку и вентиляцию нахлестов.
- Габариты ванны, грузоподъемность и положение детали.
- Чувствительность к деформациям и производственным напряжениям.
- Отверстия, резьбу и подвижные поверхности в окончательном покрытом состоянии.
Перенос отверстия может улучшить поток и ухудшить усталостную деталь. Разделение на модули может облегчить обработку и усложнить сборку. Эти компромиссы рассматриваются вместе.
Закупочная документация должна определять продукт, спецификацию покрытия, ответственность за согласование отверстий, возможности предприятия, окончательные размеры и ремонт после сборки. Сертификат материала относится к исходной стали, запись о цинковании — к покрытию. Ни один из них автоматически не подтверждает посадку, геометрию или прочность готового изделия.
Позиция GOODIN: цинкование начинается с чертежа
Один удачный прототип не гарантирует повторяемость всех партий. Новый размер трубы, измененная косынка или внутренняя накладка могут сделать прежнюю вентиляцию недостаточной. Другая площадка может потребовать иной подвески. Изменение толщины или порядка сварки меняет риск деформации.
Цинковальщик должен получать согласованные отверстия, актуальную ревизию, условия обращения и критерии окончательной геометрии. Значимые изменения требуют инженерного пересмотра. Речь не о назначении каждой настройки для простых изделий, а о сохранении совместимости проекта и процесса.
Проектируйте готовый продукт
Позиция GOODIN: для сложных деталей прицепа цинкование — исходное условие проектирования, а не отделка, выбираемая после завершения инженерной работы.
Позднее решение может оставить недоступные полости, карманы и неправильные зазоры. Исправление потребует резки, сверления, сварки и повторного контроля. Раннее участие конструктора, изготовителя и цинковальщика позволяет одновременно определить передачу нагрузки, отверстия, подвеску и конечные размеры.
Это относится и к опорным домкратам для прицепов, и к монтажным деталям и принадлежностям. Нужно определить подходящие для обработки стальные сборки, сохранить рабочие сопряжения и спланировать установку механизма. Свидетельство о покрытии не является одобрением всей механической системы.
Для серийного проекта обсудите требования с GOODIN, подготовив нагрузки, чертеж, среду эксплуатации и требования к окончательной посадке. Цель — изделие, которое безопасно изготовить, стабильно покрыть и правильно собрать, а не просто получить максимальную толщину цинка.
Источники и дополнительное чтение
Рекомендации AGA объясняют принципы. Проектные примеры не являются независимыми испытаниями. Редакцию стандарта, конструкцию и процесс согласуют ответственный инженер и цинковальщик.
- American Galvanizers Association — Design & Fabrication
- American Galvanizers Association — Venting & Drainage
- American Galvanizers Association — Hollow Structures
- American Galvanizers Association — Gusset and Base Plates
- American Galvanizers Association — Overlapped Surfaces
- American Galvanizers Association — Process Temperature
- American Galvanizers Association — Design of Products to Be Hot-Dip Galvanized After Fabrication
- American Galvanizers Association — Custom RV Trailer
- American Galvanizers Association — Size & Shape
- American Galvanizers Association — Felling Trailers FT-80-3 Trailer
- American Galvanizers Association — Threaded & Moving Parts
- American Galvanizers Association — Reasons for Different Appearances
- American Galvanizers Association — Repairing Damaged or Uncoated Areas of Hot-Dip Galvanized Coatings
- American Galvanizers Association — ASTM Specifications
- American Galvanizers Association — Hot-Dip Galvanizing (HDG)
- American Galvanizers Association — Venting and Drainage Holes in Square and Circular Tubular Assemblies
Более прочная сталь не гарантирует лучший прицеп: какие изменения конструкции скрываются за переходом на высокопрочные марки
Связанная статья