الجلفنة بالغمس الساخن تغيّر القطعة قبل أن تحميها: لماذا يجب تصميم التنفيس والتصريف والتحكم في التشوه مسبقًا
في هذا المقال

قد تغادر قطعةٌ ورشةَ التصنيع بأبعاد صحيحة، وتحصل على طبقة زنك مطابقة، ثم تعجز عن التركيب في المنتج. فقد يلتوي الهيكل، أو تحتجز صفيحة تقوية سائلًا، أو يفقد أنبوب تلسكوبي الخلوص اللازم للحركة.
تبدأ المشكلة عندما تُعامل الجلفنة كحماية تُضاف في نهاية العمل فقط. فالقطعة تمر بتحضير كيميائي وغمر وتسخين وتبريد، ويجب أن تكون هندستها ملائمة لهذا المسار كله.
بالنسبة إلى مصنّع المقطورات، لا يكفي السؤال عما إذا كان الفولاذ محميًا من التآكل. يجب أيضًا التحقق من إمكان معالجته بأمان، ومن احتفاظه بوظيفته بعد ذلك. مطابقة طبقة الزنك لا تثبت وحدها مطابقة القطعة النهائية.
تحليل هندسي للمصنّعين وفرق المشتريات. ليس مخططًا لتوزيع الفتحات أو تعليمات لتشغيل حوض الجلفنة أو تصريحًا لتعديل العناصر الإنشائية.
الجلفنة عملية تصنيع وليست مجرد تشطيب
تتضمن الجلفنة بالغمس الساخن بعد التصنيع إدخال المجموعة في الزنك المنصهر، عادة عند درجة حرارة تقارب 450 درجة مئوية. وهذه قيمة وصفية للعملية المعتادة وليست درجة تعاقدية ثابتة لجميع الحالات. وقبل الغمر، يجب أن تصل سوائل التحضير إلى الأسطح ثم تخرج من التجاويف. [1][15]
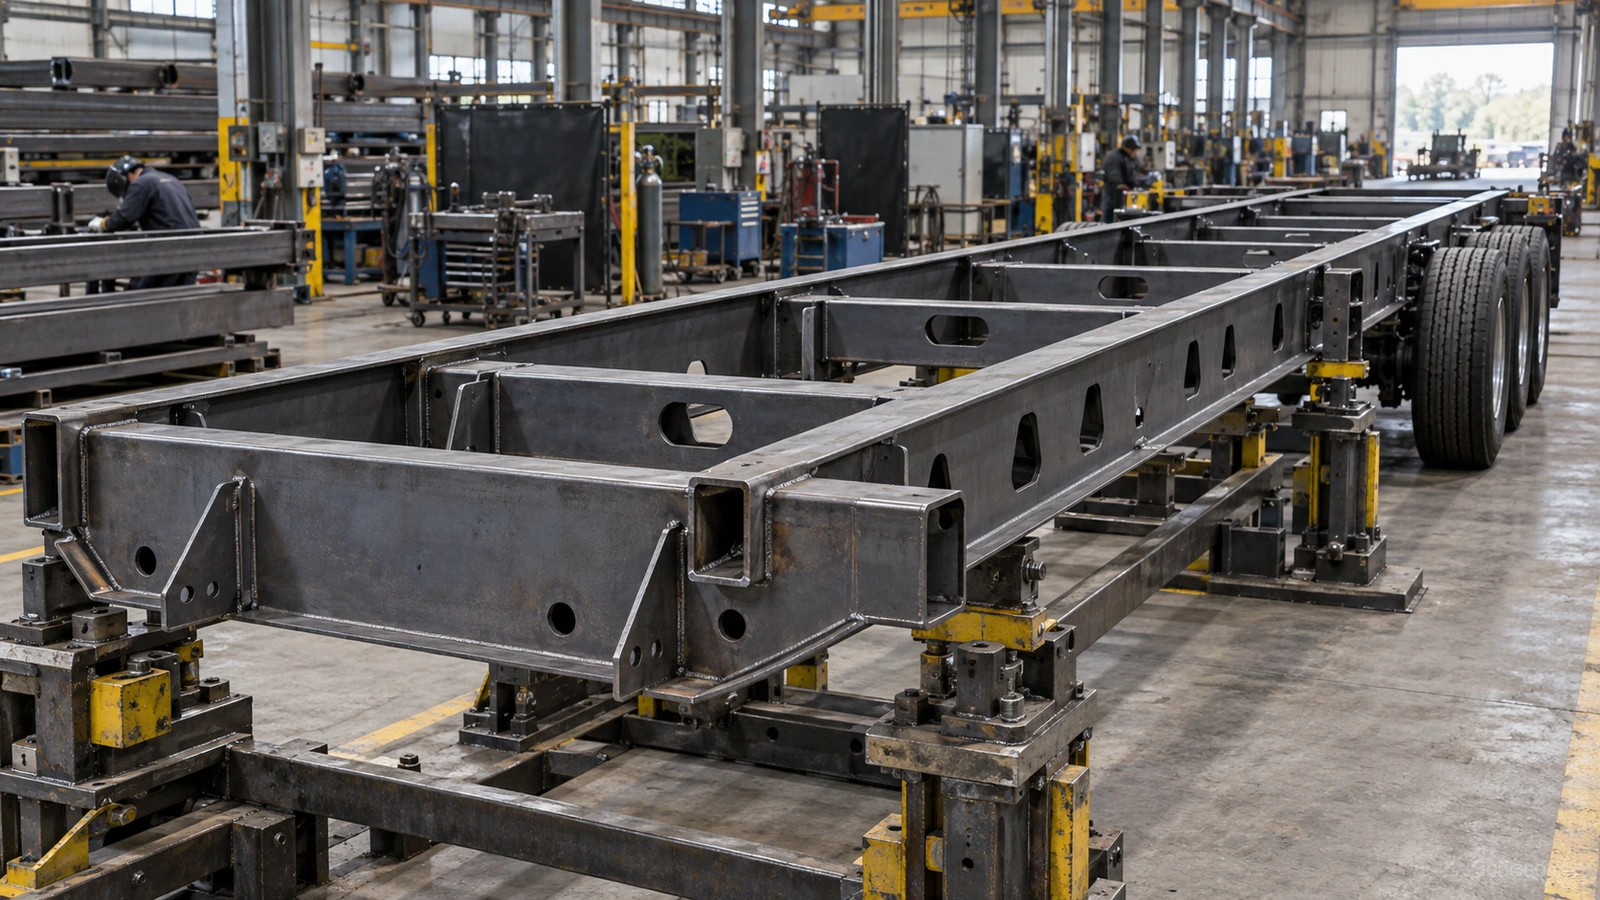
لذلك لا يُقيَّم العارض الأنبوبي أو اللوح المتراكب أو الحامل بوصفه مسارًا للأحمال فقط. فهذه العناصر تشكّل أيضًا أحجامًا داخلية ومسارات لتدفق السوائل. وقد تكون هندسة مناسبة للحام غير مناسبة للملء أو التنفيس أو التفريغ.
ينبغي للمصنّع الاتفاق مع منفّذ الجلفنة على الأبعاد العامة والمواد والتقسيمات الداخلية ونقاط التعليق وتسلسل المعالجة قبل اعتماد الرسومات. فقد يؤثر نقل فتحة في مرحلة متأخرة في لحام أو منطقة حساسة للتعب أو واجهة تركيب.
ويجب أن تحدد المواصفة الحماية المطلوبة وحالة القطعة النهائية معًا: الأبعاد الحرجة والأسطح الوظيفية والإصلاحات المسموحة والفحوص اللاحقة. كتابة كلمة «مجلفن» في أمر الشراء لا تحسم هذه القرارات الهندسية.
تصميم مسار كامل للتنفيس والتصريف
يجب أن يخرج الهواء وأن تتحرك السوائل
تشكّل التجاويف المغلقة خطرًا أثناء التسخين. فالهواء المحتجز وأي رطوبة موجودة قد يولّدان ضغطًا. ولا ينبغي إرسال مجموعة أنبوبية محكمة الإغلاق إلى الغمر دون المراجعة المناسبة. وتتعامل جمعية الجلفنة الأمريكية مع التنفيس والتصريف كمتطلبين للسلامة والجودة، لا كتفصيلين تجميليين. [2]
وجود ثقب ظاهر لا يعني أن التجويف آمن أو قابل للتصريف. يجب تتبع المسار الفعلي للهواء ومحاليل التحضير والزنك. فقد يحوّل حاجز داخلي أو طرف ملحوم أو وصلة مقطعًا يبدو متصلًا إلى حجرات منفصلة.
اتجاه الغمر يحدد النقاط العليا والدنيا
ينبغي تقييم الفتحات في وضع الغمر والسحب. تحتاج النقطة العليا إلى مخرج للهواء، وتحتاج النقطة الدنيا إلى مسار يسمح بالملء والتفريغ. وقد تصبح فتحة مناسبة أثناء استخدام المقطورة غير مناسبة عند تعليق الهيكل بزاوية. [3]
لهذا يجب أن تتطابق الرسومات وخطة المعالجة في اتجاه القطعة. وإذا تغيّرت زاوية التعليق، يلزم إعادة مراجعة التدفق. التوزيع المتناظر للثقوب لأسباب شكلية ليس بديلًا عن ذلك.
لا يوجد قطر واحد مناسب لكل المقطورات
يتوقف حجم الفتحات وشكلها وموقعها على الحجم الداخلي والهندسة ومتطلبات الملء والتفريغ. ولا ينبغي نقل توصيات الأنابيب الدائرية تلقائيًا إلى المقاطع المربعة أو المستطيلة، لأن الزوايا ونسب الفتحات تغيّر سلوك التدفق. [16]
كذلك لا تُعد أبعاد الفتحات المستخدمة في أمثلة الدرابزين قاعدة عامة لهياكل المقطورات. يراجع منفّذ الجلفنة احتياجات العملية، بينما يتحقق المصمم الإنشائي من المقاومة والتعب والقرب من اللحامات. لا تغني إحدى المراجعتين عن الأخرى.
قبل التصنيع، يجب تتبع كل حجرة: أين يدخل السائل، وأين يخرج الهواء، وأين يحدث التصريف، وهل يوجد حاجز داخلي؟ إضافة ثقوب مرتجلة عند الوصول إلى مصنع الجلفنة لا تعوّض هذا العمل.

صفائح التقوية والتراكب: أين تحتجز الهندسة السوائل؟
قد تقوّي الصفيحة الوصلة وتمنع التصريف
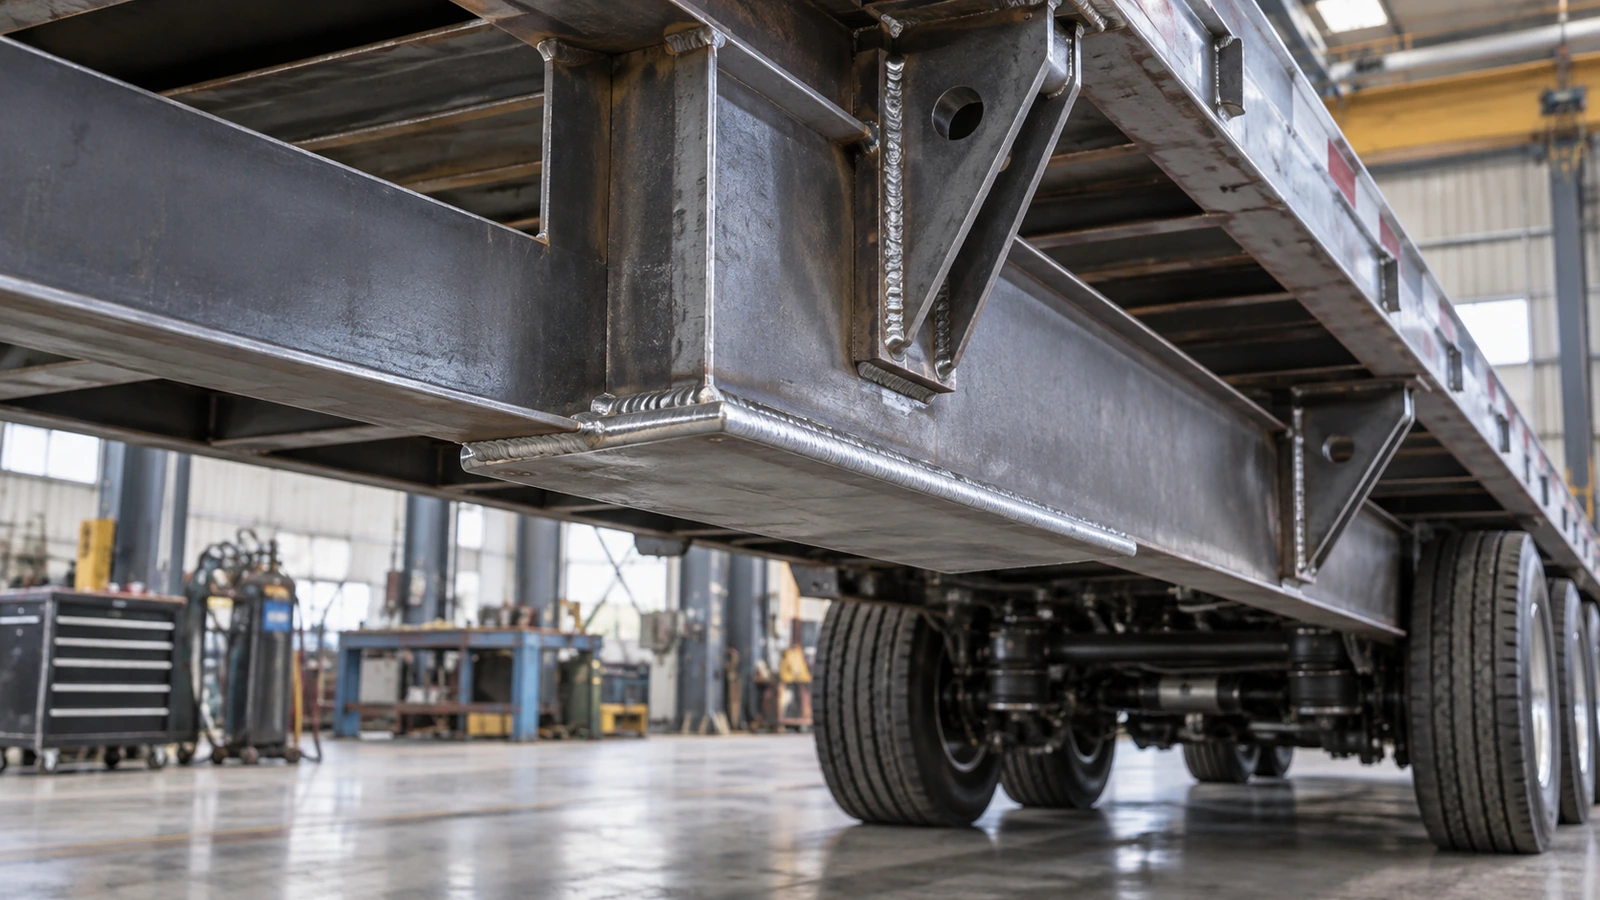
توزّع صفائح التقوية الأحمال وتثبّت الوصلات، لكنها قد تشكّل جيوبًا صغيرة بين الأسطح. وبحسب اتجاه الغمر، قد تحتجز زاوية مغلقة محاليل أو زنكًا حتى لو صُرّف باقي الهيكل جيدًا. وتوصي الجمعية بمراعاة الاقتطاعات والفتحات في هذه المواضع. [4]
لكن الحل ليس إزالة مادة دون تقييم. فالاقتطاع يغيّر المقطع الحامل وقد يغيّر تركّز الإجهاد. ويجب مراجعة الشكل ونصف القطر والموقع والعلاقة باللحام معًا.
ينبغي أن يوضّح الرسم مسار التصريف المقصود، لا شكل الصفيحة فقط. ولا يجوز أن تعتمد النتيجة على تخمين العامل للزاوية التي ستتجه إلى الأسفل.
الفجوات الضيقة بين الصفائح مشكلة مختلفة
قد تسمح فجوة بين لوحين متراكبين بدخول محاليل التنظيف ثم تعيق خروجها. وقد تؤدي البقايا إلى عيوب أو بقع لاحقة. تناقش إرشادات الجمعية خصوصًا الفجوات الضيقة التي تقارب 2.5 مم أو تقل عنها، لكن هذه الإشارة ليست خلوصًا عامًا لجميع المكونات. [5]
قد يكون المناسب، وفق الهندسة، إحكام الوصلة بلحام مستمر مصمم لهذا الغرض، أو ترك فجوة مفتوحة تكفي للتدفق. إحكام منطقة تراكب لا يعني إغلاق هيكل أنبوبي كامل. كما قد تحتاج مناطق التراكب الأكبر إلى تنفيس خاص. [7]
لا ينبغي قطع استمرارية لحام إنشائي لتسهيل التصريف دون موافقة هندسية. فالمقاومة وسلامة الغمر وإخراج السوائل يجب حلها معًا.
الاختيار بين وصلة مفتوحة وأخرى محكمة قرار تصميم، وليس تفضيلًا شكليًا يُترك لما بعد اكتمال اللحام.

التحكم في التشوه قبل وصول الهيكل إلى الحوض
لا يحتاج الفولاذ إلى تحوّل طوري كي تتشوه القطعة. فقد تؤدي حرارة الجلفنة إلى تحرير الإجهادات المتبقية من اللحام والتشكيل والقطع أو إعادة توزيعها. ويضيف تفاوت التسخين واختلاف السماكات حركات حرارية غير متساوية. [6]
الصفيحة الرقيقة المثبتة بقوة إلى عناصر سميكة لا تسخن بالطريقة نفسها التي تسخن بها مجموعة متقاربة السماكات. وقد تحوّل القيود المفروضة على التمدد هذا الاختلاف إلى التواء. ويظهر أثر الانحراف الصغير بوضوح في الهياكل الطويلة.
الوقاية تبدأ أثناء التصنيع
قد تشمل الإجراءات المناسبة توزيعًا أكثر توازنًا للسماكات، وتسلسل لحام يقلل الإجهادات، وهندسة أكثر تماثلًا، وتصنيع بعض الألواح الرقيقة منفصلة. ويعتمد الاختيار على الهيكل الفعلي؛ لا تضمن هذه الإجراءات انعدام التشوه. [6][7]
يجب كذلك الاتفاق على الدعامات المؤقتة. فقد تعيق دعامة مرتجلة التدفق أو تفرض قيودًا حرارية ضارة أو تترك مواضع تحتاج إلى إصلاح بعد إزالتها.
أما التقويم اللاحق فيحتاج إلى طريقة معتمدة وحدود قبول وفحص بعد التنفيذ. ولا يجوز افتراض أن أي هيكل مشوه سيستعيد أداءه بتصحيح غير منضبط.
بالنسبة إلى المشتريات، لا يكفي تحديد تفاوتات قبل الطلاء. يجب بيان ما يُقاس بعد الجلفنة، وكيف تُعالج القطعة التي لا تسمح بتركيب المحاور أو الحوامل أو الأرضية أو الملحقات دون إجبار الهيكل على التوافق.

مواءمة تصميم المقطورة مع مسار الجلفنة
تؤثر أبعاد الحوض والمساحة المتاحة والتعليق وإمكان الغمر مرة واحدة أو تدريجيًا في مسار التصنيع. ولا يمكن فصل هذه القرارات عن هندسة المقطورة. [9]
ما الذي توضحه المشروعات المنشورة؟
تعرض مكتبة مشروعات الجمعية مقطورة ترفيهية مخصصة من Wack بطول 45 قدمًا وعرض 8 أقدام و6 بوصات. جرى تنسيق المشروع للاستفادة من غمرة واحدة وتقليل مشكلات التشوه. وهذا مثال على التخطيط المبكر، وليس دليلًا على وجوب تطبيق الغمرة الواحدة على كل مقطورة. [8]
ويوثّق سجل آخر مقطورة Felling FT-80-3 يزيد طولها على 52 قدمًا ضمن مشروع في عام 2012. يوضح المثال أن الهياكل الكبيرة قد تحتاج إلى استراتيجية معالجة خاصة. ولا ينبغي عرضه كخبر جديد في 2026 أو كاختبار مقارن مستقل. [10]
يمكن للغمر التدريجي معالجة بعض القطع الأكبر من الحوض، لكنه يغيّر تسلسل التسخين. لذلك تحتاج الجدوى والمخاطر إلى تقييم خاص بالهيكل. [6][7]
تقسيم المجموعة يغيّر التصميم أيضًا
قد يسهل التصميم المعياري المعالجة، لكنه يضيف وصلات مثبتة بالبراغي وواجهات وتراكمًا في التفاوتات. ويجب مراجعة الوصول للتجميع وأسطح التلامس والمثبتات المتوافقة وحماية المناطق المعدلة.
ليست الخلاصة «غمرة واحدة دائمًا» ولا «تقسيم الهيكل دائمًا»، بل اختيار مسار يحقق القطعة النهائية المطلوبة بصورة قابلة للتكرار.
تحديد الخلوص النهائي لا ملاءمة الفولاذ غير المطلي فقط
قد ينزلق أنبوبان بسهولة قبل الجلفنة ثم يتعذّر تحريكهما بعدها. فالطلاء يشغل مساحة على السطحين المتقابلين ويقلل الخلوص. كما يؤثر التوزيع الموضعي للزنك في الزوايا الداخلية ومناطق التصريف. [11]
يجب التمييز بين أبعاد الفولاذ غير المطلي، وسماكة الطلاء وتغيرها، والخلوص الوظيفي النهائي. لا تصف سماكة زنك اسمية وحدها ملاءمة وصلة تلسكوبية كاملة.
الخلوص يخص الآلية الفعلية
لا ينبغي تحويل الإرشادات العامة للجمعية بشأن الأجزاء المتحركة إلى تفاوت موحد لجميع روافع المقطورات. فالحمل والمحاذاة والتشوه والتلوث والتشحيم والهندسة تغيّر المساحة المطلوبة. [11]
قد تشمل معايير القبول مدى الحركة وقوة التشغيل والخلوص الجانبي المسموح وعدم الانحشار. ويجب اختبارها في المجموعة المعالَجة، لا استنتاجها من أبعاد اسمية فقط.
كما لا ينبغي اعتماد إزالة الزنك حتى تتحرك القطع كحل روتيني. فهذه العملية تغيّر الحماية وقد تستدعي إصلاحًا معتمدًا.
ليس كل عنصر صالحًا لدخول الحوض
قد تحتوي الرافعة المكتملة على تروس وجلب ومحامل وموانع تسرب وشحم ومواد لم يُثبت توافقها مع الغمر. وقد يكون من الأنسب، عندما تسمح هندسة المنتج، جلفنة العناصر الإنشائية الفولاذية قبل تركيب الآلية.
يجب تحديد التسلسل لكل مكون. عبارة «رافعة مجلفنة» لا تعني أن المنتج المركب بالكامل يمكن غمره دون تبعات. ينبغي تنسيق المواد والمعالجة والتجميع والفحص الوظيفي.

تخطيط التصريف أثناء الخدمة وتركيب الفولاذ والتجميع
تصريف العملية ليس تصريف مياه الخدمة
قد تسمح فتحة بخروج الزنك عندما يكون الهيكل مائلًا، لكنها لا تصرّف المطر عند استخدام المقطورة أفقيًا. فالظروف والاتجاهات مختلفة. [3]
ترك الفتحة مفتوحة أو إغلاقها بعد المعالجة يتطلب تقييم دخول الماء والتكاثف والأوساخ والصيانة والحماية الداخلية. لا توجد قاعدة تلقائية تقضي بإغلاق جميع الفتحات أو تركها جميعًا مفتوحة. هذا جزء من تصميم المنتج النهائي.
المظهر وحده لا يصنّف جودة الطلاء
يؤثر تركيب الفولاذ، بما فيه السيليكون والفوسفور، في التفاعل مع الزنك ومظهر الطبقة. قد تظهر قطعتان بسطحين لامع ورمادي مطفأ، دون أن يثبت هذا الفرق وحده اختلافًا مكافئًا في الحماية. [12]
إذا اشترط المصنّع تجانسًا بصريًا، فيجب مناقشته قبل الإنتاج. اختيار الفولاذ وقابلية تتبعه والهندسة وظروف المعالجة كلها عوامل مهمة. رفض السطح المطفأ تلقائيًا أو قبول اللامع دون فحص يخلط بين الشكل والمطابقة.
كما قد يغيّر استبدال فولاذ بآخر ذي مقاومة اسمية مشابهة استجابته للجلفنة. لذلك لا ينبغي حصر مراجعة المشتريات في السعر وشهادة المقاومة.
العمليات اللاحقة قد تكشف الفولاذ مجددًا
الثقب والقطع واللحام والجلخ بعد الجلفنة قد تزيل الحماية. تصف الجمعية طرق إصلاح يشملها ASTM A780، منها الدهانات الغنية بالزنك وسبائك الإصلاح والرش الحراري للزنك. وتعتمد الملاءمة على الإجراء والمتطلبات المعمول بها. [13]
لا يعيد الإصلاح تلقائيًا البنية المعدنية نفسها للطبقة الأصلية. يجب الاتفاق على التحضير والمساحة المسموحة والطريقة والقبول. ولا ينبغي اعتبار تصحيح كبير مجرد خطوة تجميع لا أثر لها في الحماية.
يساعد التخطيط المسبق للثقوب والمثبتات والتسلسل على تقليل التدخلات اللاحقة. وحيث تكون ضرورية، يجب أن يتضمن المسار الموثق إصلاحها وفحصها.
القبول يتطلب فحص الطلاء والأبعاد والوظيفة
تغطي شهادة الطلاء جزءًا من القبول. لكنها لا تثبت استقامة الهيكل أو تطابق واجهات التركيب أو عمل الأنبوب التلسكوبي. يجب فصل هذه المسؤوليات.
لكل مرجع وظيفة محددة
المواصفات ليست بدائل متكافئة. يتوقف اختيارها على المنتج والعقد، ويجب التأكد من الإصدارات والمتطلبات المنطبقة. تلخّص الجمعية المجالات التالية. [14]
| المرجع | دوره في المواصفة |
|---|---|
| ASTM A123 / A153 | متطلبات الطلاء لمنتجات الفولاذ أو قطع المعدّات المعدنية الداخلة في نطاق كل منهما. |
| ASTM A385 | ممارسات التصميم والتصنيع اللازمة للحصول على طلاء جيد. |
| ASTM A384 | ممارسات الحد من الالتواء والتشوه. |
| ASTM A780 | إصلاح المناطق المتضررة أو غير المطلية. |
الإشارة إلى ASTM A123 لا تستبدل مخطط التنفيس، والإشارة إلى ASTM A384 لا تضمن تشوهًا صفريًا. كذلك لا تسمح مواصفة الإصلاح بأي ضرر أو بأي مساحة إصلاح دون قيد.
ثلاث مراجعات متكاملة
تشمل مراجعة الطلاء السماكة والاستمرارية والتشطيب والإصلاح وفق المتطلبات المناسبة. وتشمل مراجعة الأبعاد المراجع الهندسية والمحاذاة والاستواء والواجهات الحرجة. أما المراجعة الوظيفية فتختبر الحركة والتجميع والتشغيل عند الحاجة.
يجب أن تكون المعايير واضحة. «يبدو جيدًا» أو «يركب بعد الطرق عليه» ليسا معيارين قابلين للتكرار في الإنتاج.
ينبغي أن تحدد الحزمة المرسلة إلى منفّذ الجلفنة التجاويف والحواجز وفتحات التنفيس والتصريف والتراكبات والاتجاه وقيود التعليق والأبعاد النهائية ومناطق الملاءمة والمواد والعمليات اللاحقة. [1][7]
كما يجب تحديد نقاط الفحص وصلاحيات الموافقة على التعديلات. نقل فتحة أو تعديل صفيحة أو تجاوز مساحة الإصلاح المتفق عليها قرارات يجب أن تبقى قابلة للتتبع.
نجاح النموذج الأول لا يعتمد كل التغييرات المستقبلية
تثبت القطعة الأولى الناجحة صلاحية مسار محدد، لا جميع النسخ المحتملة. فقد تغير السماكة أو نوع الفولاذ أو اللحام أو المورد الفرعي أو طريقة التعليق النتيجة. ينبغي تحويل دروس الدفعة الأولى إلى رسومات وضوابط محدّثة.
شهادة المادة وشهادة الطلاء ومطابقة المكون النهائي أدلة مترابطة لكنها مختلفة. وعلى المشتريات طلب الدليل المناسب لكل متطلب، بدل تحويل وثيقة واحدة إلى ضمان شامل للأداء.
رؤية GOODIN: الجلفنة تبدأ من لوحة الرسم
ترى GOODIN أن الجلفنة يجب أن تدخل في الهندسة منذ البداية. فلا تُعرَّف قطعة دعم أو مجموعة تجهيزات أو رافعة مقطورة بالكامل بمجرد الحمل المقنن وكلمة «مجلفن».
يحتاج المورد إلى فهم الوظيفة وأسطح التجميع ومسار الحمل وتسلسل التصنيع. وبذلك يستطيع تنسيق وصول سوائل المعالجة والأبعاد النهائية والفحوص المناسبة.
في مشروعات روافع دعم المقطورات قد تكون الأولوية للأنابيب المتقابلة والمحاذاة وتسلسل تركيب الآلية. وفي مكونات المقطورات وتجهيزاتها قد تكون للتراكبات والزوايا والفتحات وأسطح التلامس. يجب أن يعالج الحل المكون الفعلي، لا قائمة عامة من الثقوب.
توثيق القطعة التي تُسلَّم فعليًا
ينبغي أن يحافظ ضبط الإصدارات على العلاقة بين الرسم والمادة واللحام والجلفنة والإصلاح والقبول. كما يستحق تغيير منفّذ الجلفنة أو اتجاه التعليق مراجعة عندما يغيّر الظروف التي جرى التحقق منها.
ليس المقصود زيادة الأوراق بلا فائدة، بل حفظ المعلومات التي تجعل النتيجة قابلة للتكرار، وتسمح بفهم عدم المطابقة دون تخمين تاريخ القطعة.
لا ينبغي الحصول على حماية من التآكل على حساب سلامة العملية أو هندسة القطعة أو وظيفتها. الهدف مكون محمي يظل قادرًا على أداء المهمة المطلوبة.
لمناقشة برنامج تصنيع أصلي ومتطلبات التصنيع والتجميع المرتبطة به، تواصل مع GOODIN.
المصادر وقراءات إضافية
مصادر فنية من جمعية الجلفنة الأمريكية. المشروعات المذكورة سجلات نشرتها الجمعية، وليست اختبارات مقارنة مستقلة. تحقّق من المتطلبات وإصدارات المواصفات المناسبة لمنتجك.
- American Galvanizers Association — Design & Fabrication
- American Galvanizers Association — Venting & Drainage
- American Galvanizers Association — Hollow Structures
- American Galvanizers Association — Gusset and Base Plates
- American Galvanizers Association — Overlapped Surfaces
- American Galvanizers Association — Process Temperature
- American Galvanizers Association — Design of Products to Be Hot-Dip Galvanized After Fabrication
- American Galvanizers Association — Custom RV Trailer
- American Galvanizers Association — Size & Shape
- American Galvanizers Association — Felling Trailers FT-80-3 Trailer
- American Galvanizers Association — Threaded & Moving Parts
- American Galvanizers Association — Reasons for Different Appearances
- American Galvanizers Association — Repairing Damaged or Uncoated Areas of Hot-Dip Galvanized Coatings
- American Galvanizers Association — ASTM Specifications
- American Galvanizers Association — Hot-Dip Galvanizing (HDG)
- American Galvanizers Association — Venting and Drainage Holes in Square and Circular Tubular Assemblies
الفولاذ الأقوى لا يصنع تلقائياً مقطورة أفضل: تغييرات التصميم التي يفرضها الفولاذ عالي المقاومة
مقالات لها صلة