A galvanização a quente modifica a peça antes de protegê-la: por que ventilação, drenagem e distorção precisam entrar no projeto
Neste artigo

Um componente pode sair da fabricação nas dimensões corretas, receber uma camada de zinco adequada e, mesmo assim, deixar de encaixar. Um chassi pode empenar, uma chapa de reforço pode reter líquido e um tubo telescópico pode perder a folga necessária para se movimentar.
O problema começa quando a galvanização é tratada como uma proteção acrescentada somente no final. Na prática, a peça passa por preparação química, imersão, aquecimento e resfriamento. Sua geometria precisa funcionar durante todo esse percurso.
Para o fabricante de reboques, a pergunta não é apenas se o aço ficará protegido contra corrosão. É também se o conjunto pode ser processado com segurança e continuar atendendo à sua função. Um revestimento conforme não comprova, sozinho, a conformidade da peça pronta.
Análise técnica para fabricantes e equipes de compras. Não constitui um plano de furação, uma instrução de imersão ou autorização para modificar elementos estruturais.
Galvanização é um processo de fabricação, não apenas um acabamento
A galvanização a quente após a fabricação envolve a imersão do conjunto em zinco fundido, normalmente a uma temperatura próxima de 450 °C. Esse valor descreve uma condição típica, não uma temperatura contratual universal. Antes da imersão, os líquidos de preparação também precisam alcançar as superfícies e sair das cavidades. [1][15]
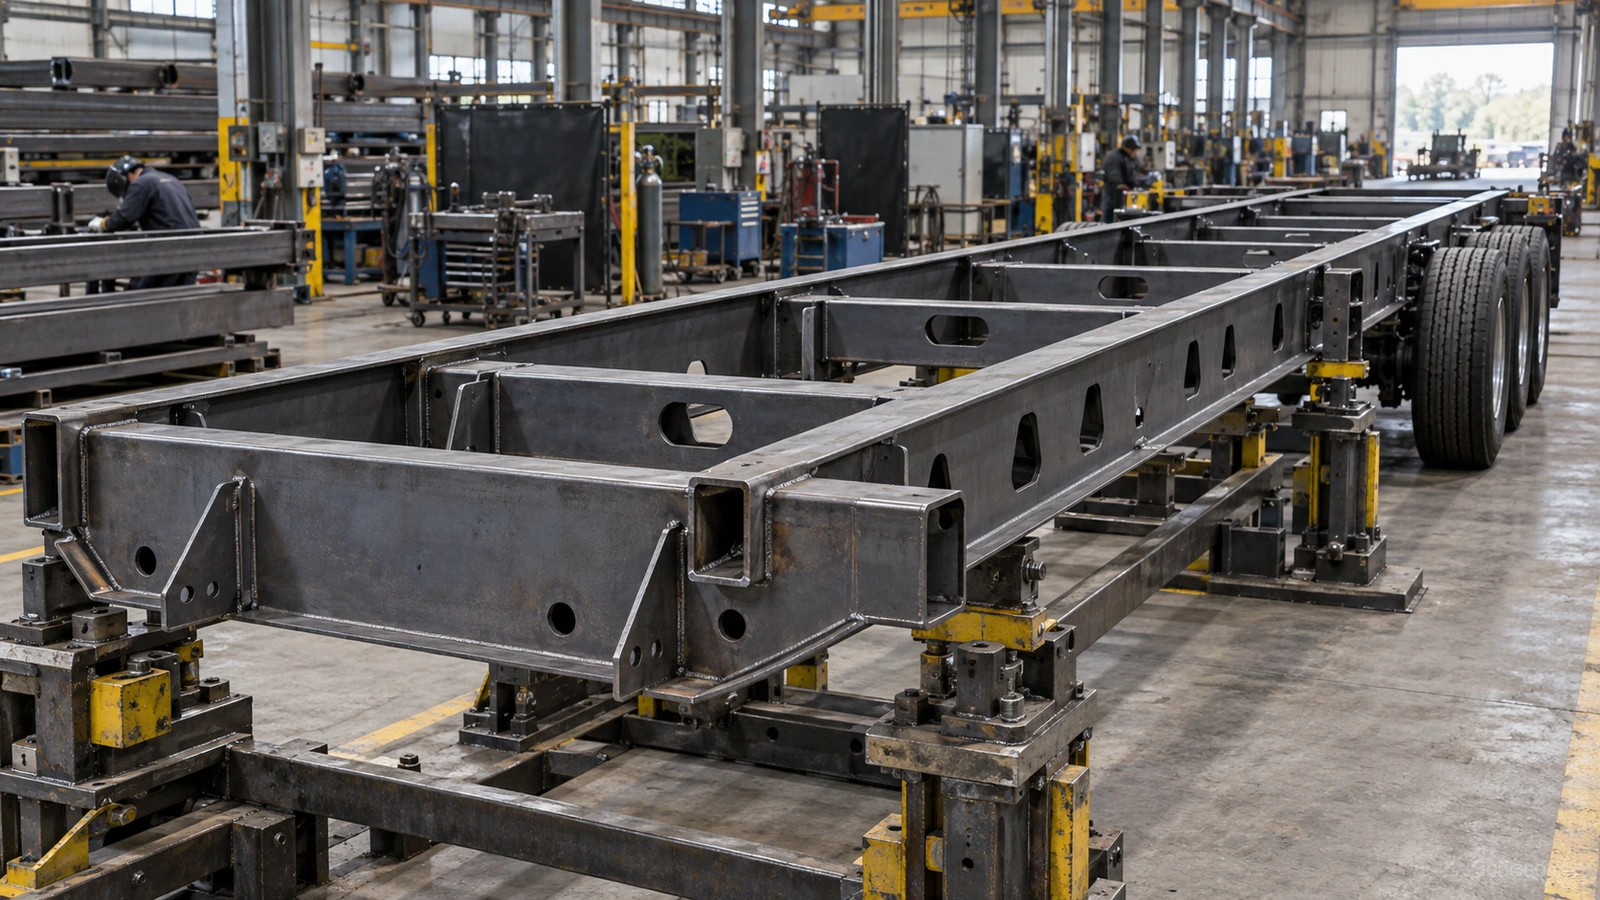
Assim, uma longarina tubular, uma placa sobreposta ou um suporte não são apenas caminhos de carga. Eles também formam volumes internos e trajetos de fluxo. Uma geometria conveniente para soldagem pode ser inadequada para enchimento, ventilação ou drenagem.
O fabricante precisa discutir dimensões gerais, materiais, divisões internas, pontos de suspensão e sequência de processo com o galvanizador antes de liberar os desenhos. Alterar um furo tardiamente pode afetar uma solda, uma região sensível à fadiga ou uma interface de montagem.
A especificação deve definir a proteção e o estado final aceitável: dimensões críticas, superfícies funcionais, reparos permitidos e verificações após o processo. Escrever apenas “galvanizar” no pedido não resolve essas decisões de engenharia.
Projetar um caminho completo de ventilação e drenagem
O ar precisa sair e os líquidos precisam circular
Cavidades fechadas representam risco durante o aquecimento. Ar retido e eventual umidade podem gerar pressão. Uma estrutura tubular selada não deve seguir para imersão sem a avaliação apropriada. A AGA trata ventilação e drenagem como questões de segurança e qualidade, não apenas de aparência. [2]
A presença de um furo visível não demonstra que o problema foi resolvido. É preciso seguir o trajeto real do ar, das soluções de preparação e do zinco. Uma chapa interna, uma extremidade soldada ou uma ligação podem separar um perfil aparentemente contínuo em compartimentos independentes.
A orientação define os pontos altos e baixos
As aberturas precisam ser avaliadas na posição de imersão e retirada. O ponto alto deve permitir a saída do ar; o ponto baixo deve favorecer o enchimento e o esvaziamento. Um furo adequado com o reboque em posição de uso pode ficar mal localizado quando o conjunto é suspenso inclinado. [3]
Desenho e plano de processamento precisam representar a mesma orientação. Se o ângulo de suspensão mudar, o fluxo deve ser revisto. Distribuir furos de maneira simétrica por motivos estéticos não é suficiente.
Não há um diâmetro universal para reboques
Tamanho, forma e posição das aberturas dependem do volume interno, da geometria e das necessidades de enchimento e drenagem. Recomendações para tubos redondos não devem ser transferidas automaticamente para seções quadradas ou retangulares. Cantos e proporções de abertura modificam o problema. [16]
Da mesma forma, medidas usadas em exemplos de guarda-corpos não constituem uma regra geral para chassis. O galvanizador avalia as necessidades do processo; o projetista estrutural verifica resistência, fadiga e proximidade de soldas.
Uma revisão útil acompanha cada compartimento: por onde entra líquido, por onde sai ar, por onde drena e se existe algum bloqueio interno. Furar a peça de improviso na chegada à unidade de galvanização não substitui essa análise.

Reforços e sobreposições: onde a geometria retém líquidos
Um reforço pode sustentar a estrutura e bloquear a drenagem
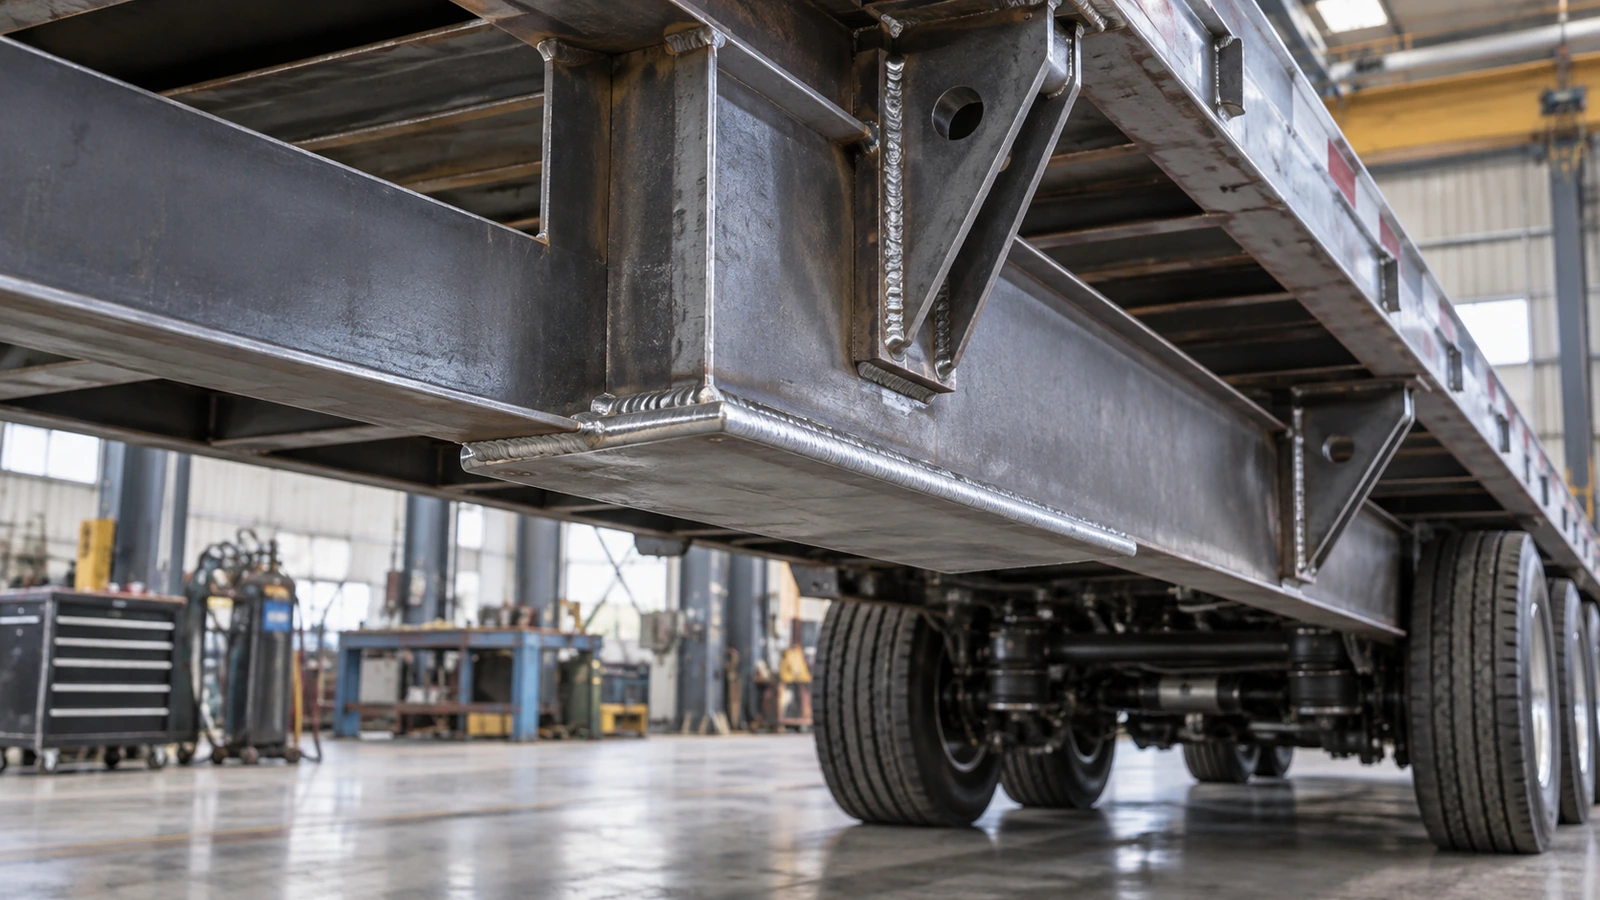
Chapas de reforço distribuem cargas e estabilizam ligações, mas também podem formar pequenos reservatórios entre superfícies. Dependendo da orientação, um canto fechado retém soluções ou zinco mesmo quando o restante do chassi drena corretamente. A AGA recomenda considerar recortes e aberturas nessas regiões. [4]
A solução não é retirar material indiscriminadamente. Um recorte modifica a seção resistente e pode alterar concentrações de tensão. Forma, raio, localização e relação com a solda exigem avaliação conjunta.
O desenho deve mostrar o caminho de drenagem, e não apenas o contorno do reforço. A solução não pode depender de o operador adivinhar qual canto ficará para baixo.
Sobreposições estreitas criam outro risco
Uma fresta entre chapas pode admitir líquidos de limpeza e dificultar sua saída. Resíduos retidos podem gerar defeitos ou manchas posteriores. A orientação da AGA discute especialmente folgas estreitas, próximas de 2,5 mm ou menores, mas esse valor não é uma tolerância universal para componentes. [5]
Conforme a geometria, pode ser apropriado selar a ligação com uma solda contínua projetada para isso ou deixar espaço aberto suficiente para circulação. Selar uma sobreposição não significa selar uma estrutura tubular inteira. Sobreposições maiores podem exigir ventilação específica. [7]
Também não se deve interromper uma solda estrutural contínua para criar drenagem sem autorização de engenharia. Resistência, segurança de imersão e eliminação dos líquidos precisam ser resolvidas ao mesmo tempo.
A escolha entre ligação aberta e selada pertence ao projeto. Não é apenas uma preferência de acabamento ou uma decisão a ser tomada depois que o conjunto já foi soldado.

Controlar a distorção antes de chegar ao banho
O aço não precisa sofrer transformação de fase para que a peça se deforme. A temperatura de galvanização pode liberar ou redistribuir tensões residuais de soldagem, conformação e corte. Aquecimento desigual e diferenças de espessura acrescentam movimentos diferenciais. [6]
Uma chapa fina rigidamente ligada a perfis grossos não se aquece da mesma forma que uma estrutura com seções semelhantes. Restrições ao movimento podem transformar essa diferença em empenamento. Em chassis longos, um desvio relativamente pequeno pode afetar a montagem.
A prevenção começa na fabricação
Entre as medidas possíveis estão uma distribuição mais equilibrada de espessuras, sequências de soldagem que reduzam tensões, maior simetria e fabricação separada de certos painéis finos. A seleção depende da estrutura real; nenhuma dessas medidas garante distorção zero. [6][7]
Contraventamentos temporários também precisam ser combinados. Um reforço improvisado pode impedir o fluxo, criar restrições térmicas prejudiciais ou exigir reparos após a remoção.
Eventual endireitamento deve ter método aprovado, limites e inspeção posterior. Não se pode presumir que qualquer chassi deformado recuperará seu desempenho por meio de uma correção informal.
Para compras, a implicação é direta: a tolerância antes do revestimento não basta. É necessário definir o que será medido depois da galvanização e como tratar peças que já não permitem instalar eixos, suportes, pisos ou acessórios sem forçar a estrutura.

Compatibilizar o reboque com a rota de galvanização
Comprimento da cuba, espaço útil, suspensão e possibilidade de imersão única ou progressiva influenciam a rota de fabricação. Essas decisões não são independentes da geometria do reboque. [9]
O que os projetos documentados mostram
A galeria da AGA apresenta um reboque recreativo personalizado da Wack com 45 pés de comprimento e 8 pés e 6 polegadas de largura. O projeto foi coordenado para aproveitar uma imersão única e limitar problemas de distorção. Trata-se de um exemplo de planejamento, não de uma exigência geral para todos os reboques. [8]
Outro registro da associação descreve o Felling FT-80-3, com mais de 52 pés, em um projeto de 2012. Ele mostra a necessidade de uma estratégia específica para estruturas grandes. Não deve ser apresentado como notícia de 2026 ou como ensaio comparativo independente. [10]
A imersão progressiva permite processar determinadas peças maiores que a cuba, mas altera a sequência de aquecimento. A viabilidade e os riscos precisam ser avaliados para cada estrutura. [6][7]
Dividir o conjunto também muda o projeto
Uma construção modular pode facilitar o tratamento, porém acrescenta ligações parafusadas, interfaces e tolerâncias acumuladas. Acesso de montagem, superfícies de contato, fixadores compatíveis e proteção de áreas modificadas precisam ser verificados.
A conclusão não é “sempre uma única imersão” nem “sempre dividir o chassi”. É selecionar uma rota capaz de produzir repetidamente o componente final exigido pelo projeto.
Especificar a folga final, não apenas o ajuste do aço sem revestimento
Dois tubos que deslizam corretamente antes do tratamento podem travar depois. O revestimento ocupa espaço nas superfícies opostas e reduz a folga disponível. Distribuição local, cantos internos e regiões de drenagem também influenciam o resultado. [11]
É necessário distinguir dimensões do aço sem revestimento, espessura e variação da camada, e folga funcional final. Um valor nominal de zinco não descreve todo o ajuste de uma união telescópica.
A folga pertence ao mecanismo específico
Orientações gerais da AGA para peças móveis não devem virar uma tolerância universal para macacos de apoio de reboques. Carga, alinhamento, deformação, contaminação, lubrificação e geometria mudam a necessidade de espaço. [11]
Os critérios de aceitação podem incluir curso útil, esforço de acionamento, jogo permitido e ausência de travamento. Devem ser verificados no conjunto processado, não apenas por uma conta de dimensões nominais.
Remover zinco até a peça se mover não deve ser a solução habitual. Essa operação altera a proteção e pode exigir reparo aprovado.
Nem tudo deve entrar no banho
Um macaco completo pode conter engrenagens, buchas, rolamentos, vedações, graxa ou materiais cuja compatibilidade não foi estabelecida. Quando apropriado, as peças estruturais de aço podem ser galvanizadas antes da montagem do mecanismo.
A sequência precisa ser definida por componente. “Macaco galvanizado” não significa que todo o produto montado possa ser imerso sem consequências. Materiais, processamento, montagem e teste funcional devem ser compatibilizados.

Planejar drenagem em serviço, composição do aço e montagem
Drenagem de processo e drenagem em serviço são diferentes
Um furo que permite escoar zinco com a estrutura inclinada pode não eliminar água da chuva quando o reboque está horizontal. As orientações e as condições são distintas. [3]
Manter uma abertura ou fechá-la após o tratamento exige avaliar água, condensação, sujeira, manutenção e proteção interna. Não existe uma regra automática de “tampar tudo” ou “deixar tudo aberto”. A decisão faz parte do produto final.
Aparência não é uma classificação completa de qualidade
A composição do aço, incluindo silício e fósforo, afeta a reação com o zinco e a aparência do revestimento. Duas peças podem apresentar superfícies brilhantes e cinza-foscas sem que essa diferença, isoladamente, comprove uma diferença equivalente de proteção. [12]
Uniformidade estética deve ser discutida antes da produção. Seleção e rastreabilidade do aço, geometria e condições do processo são relevantes. Rejeitar automaticamente uma camada fosca ou aceitar uma brilhante sem verificar os requisitos confunde aparência com conformidade.
Uma substituição de aço que mantém resistência nominal semelhante pode alterar o comportamento na galvanização. Compras deve avaliar essa mudança além do preço e da resistência informada no certificado.
Operações posteriores voltam a expor o aço
Furar, cortar, soldar ou esmerilhar depois do tratamento pode remover proteção. A AGA descreve métodos de reparo contemplados em ASTM A780, como tintas ricas em zinco, ligas de reparação e metalização por aspersão de zinco. A escolha depende do procedimento e dos requisitos aplicáveis. [13]
Um reparo não reproduz automaticamente a estrutura metalúrgica da camada original. Preparação, extensão permitida, método e aceitação precisam ser acordados. Uma correção relevante não deve ser tratada como montagem sem efeito sobre o revestimento.
Planejar furos, fixadores e sequência antes da galvanização reduz intervenções posteriores. Onde elas forem inevitáveis, o reparo deve fazer parte da rota documentada.
A aceitação exige verificar revestimento, dimensões e funcionamento
Um certificado de revestimento responde apenas a uma parte da aceitação. Ele não demonstra que o chassi esteja alinhado, que as interfaces coincidam ou que um tubo telescópico funcione. Essas responsabilidades precisam ser separadas.
Cada referência tem uma função
As normas não são intercambiáveis. A seleção depende do produto e do contrato; as edições aplicáveis devem ser confirmadas. A AGA resume os seguintes campos. [14]
| Referência | Função na especificação |
|---|---|
| ASTM A123 / A153 | Requisitos de revestimento para produtos de aço ou artigos de ferragem abrangidos pelo respectivo escopo. |
| ASTM A385 | Práticas de projeto e fabricação para obter revestimento de qualidade. |
| ASTM A384 | Práticas para limitar empenamento e distorção. |
| ASTM A780 | Reparo de regiões danificadas ou não revestidas. |
Citar ASTM A123 não substitui um plano de ventilação. Citar ASTM A384 não garante distorção zero. Uma norma de reparo não autoriza qualquer dano ou extensão de intervenção.
Três verificações complementares
A aceitação do revestimento considera espessura, continuidade, acabamento e reparos conforme os requisitos aplicáveis. A dimensional verifica referências, alinhamento, planicidade e interfaces críticas. A funcional avalia movimento, montagem e operação quando pertinentes.
Esses controles precisam de critérios objetivos. “Parece bom” ou “encaixa depois de bater” não são resultados reproduzíveis de produção.
O pacote enviado ao galvanizador deve identificar cavidades e divisórias, aberturas de ventilação e drenagem, sobreposições, orientação, restrições de suspensão, dimensões após o processo, regiões de ajuste, materiais e operações posteriores. [1][7]
Também deve definir os pontos de inspeção e quem pode aprovar alterações. Se um furo for deslocado, um reforço modificado ou um reparo ultrapassar o previsto, essa decisão precisa permanecer rastreável.
A primeira peça valida uma rota específica
Um protótipo bem-sucedido não valida automaticamente qualquer variante futura. Mudanças de espessura, aço, soldagem, subcontratado ou suspensão podem alterar o resultado. O aprendizado do primeiro lote precisa entrar nos desenhos e nos controles.
Certificado de material, certificado de revestimento e conformidade do componente pronto são evidências relacionadas, mas diferentes. Compras deve solicitar a comprovação correspondente a cada requisito, sem transformar um único documento em garantia geral de funcionamento.
Visão da GOODIN: a galvanização começa no desenho
Para a GOODIN, a galvanização deve ser uma entrada de engenharia desde o início. Um suporte, um conjunto de ferragens ou um macaco de reboque não estão totalmente especificados apenas pela capacidade de carga e pela palavra “galvanizado”.
O fornecedor precisa entender a função, as superfícies de montagem, o caminho de carga e a sequência de fabricação. Isso permite coordenar acesso do processo, dimensões finais e verificações adequadas.
Em projetos de macacos de apoio para reboques, a atenção pode estar nos tubos opostos, no alinhamento e na sequência do mecanismo. Em componentes e ferragens para reboques, pode estar em sobreposições, cantos, furos e superfícies de contato. A solução deve responder à peça real, e não a uma lista genérica de perfurações.
Documentar o componente entregue
O controle de revisões deve manter o vínculo entre desenho, material, soldagem, galvanização, reparo e aceitação. Alterar o galvanizador ou a orientação de suspensão também merece análise quando muda as condições validadas.
Não se trata de produzir documentos sem finalidade. Trata-se de conservar as informações necessárias para repetir o resultado e investigar uma não conformidade sem adivinhar o histórico.
A proteção contra corrosão não deve comprometer a segurança do processo, a geometria ou o funcionamento. O objetivo é uma peça protegida que continue atendendo à função exigida.
Para discutir um programa OEM e seus requisitos de fabricação e montagem, fale com a GOODIN.
Fontes e leituras complementares
Fontes técnicas da American Galvanizers Association. Os projetos são registros publicados pela associação, não ensaios comparativos independentes. Confirme os requisitos e as edições normativas aplicáveis ao produto.
- American Galvanizers Association — Design & Fabrication
- American Galvanizers Association — Venting & Drainage
- American Galvanizers Association — Hollow Structures
- American Galvanizers Association — Gusset and Base Plates
- American Galvanizers Association — Overlapped Surfaces
- American Galvanizers Association — Process Temperature
- American Galvanizers Association — Design of Products to Be Hot-Dip Galvanized After Fabrication
- American Galvanizers Association — Custom RV Trailer
- American Galvanizers Association — Size & Shape
- American Galvanizers Association — Felling Trailers FT-80-3 Trailer
- American Galvanizers Association — Threaded & Moving Parts
- American Galvanizers Association — Reasons for Different Appearances
- American Galvanizers Association — Repairing Damaged or Uncoated Areas of Hot-Dip Galvanized Coatings
- American Galvanizers Association — ASTM Specifications
- American Galvanizers Association — Hot-Dip Galvanizing (HDG)
- American Galvanizers Association — Venting and Drainage Holes in Square and Circular Tubular Assemblies
Aço mais resistente não garante um reboque melhor: as mudanças de projeto por trás dos aços de alta resistência
Artigo Relacionado