El galvanizado en caliente modifica la pieza antes de protegerla: por qué el venteo, el drenaje y la distorsión deben resolverse en el diseño
En este artículo

Un componente puede salir del taller con las dimensiones correctas, recibir una capa de zinc adecuada y, aun así, dejar de encajar en el conjunto. Un bastidor puede deformarse, una cartela puede retener líquido y un tubo telescópico puede perder la holgura necesaria para moverse.
El error es considerar el galvanizado en caliente como una operación que únicamente añade protección al final de la fabricación. En realidad, la pieza atraviesa tratamientos químicos, inmersión, calentamiento y enfriamiento. Su geometría tiene que ser compatible con ese recorrido.
Para un fabricante de remolques, la pregunta no es solamente si el acero quedará protegido contra la corrosión. También debe preguntar si el componente puede procesarse con seguridad y si, después, seguirá cumpliendo su función. Una capa de zinc conforme no demuestra por sí sola que la pieza terminada sea conforme.
Análisis técnico para fabricantes y equipos de compras. No constituye un plano de perforaciones, una instrucción de inmersión ni una autorización para modificar elementos estructurales.
El galvanizado es un proceso de fabricación, no solo un acabado
El galvanizado en caliente posterior a la fabricación introduce el conjunto en zinc fundido, normalmente a una temperatura cercana a 450 °C. El valor describe el proceso habitual, no una temperatura contractual universal. Antes de la inmersión, la preparación de la superficie también requiere que los líquidos entren, alcancen las superficies y salgan. [1][15]
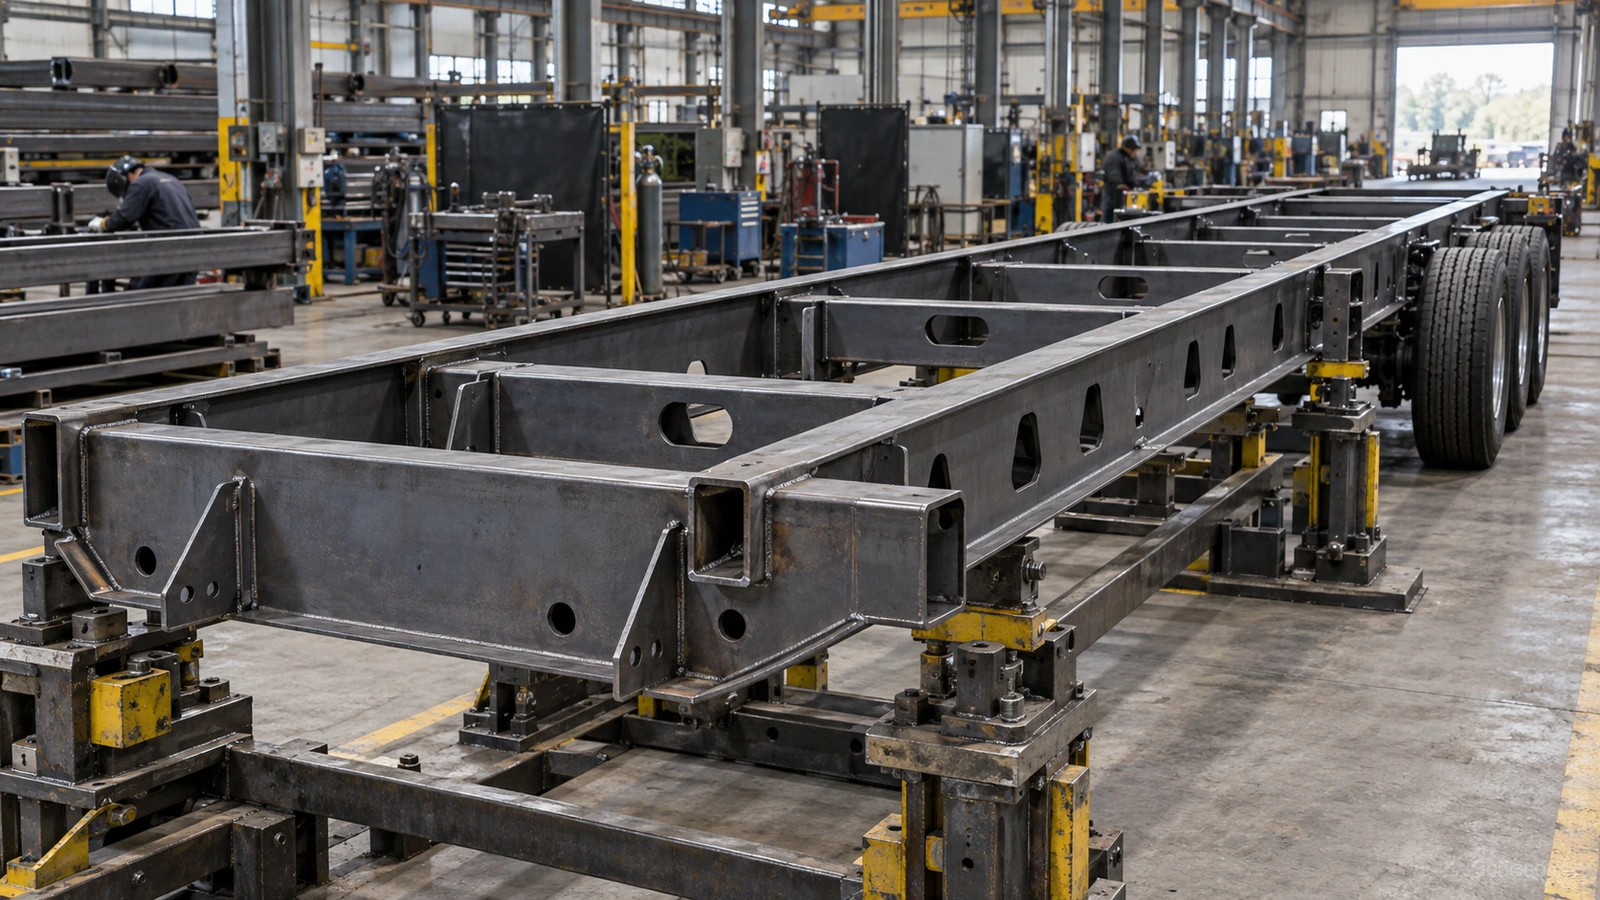
Por tanto, un larguero hueco, una placa superpuesta o un soporte no se evalúan únicamente como elementos que transmiten cargas. También forman cavidades y recorridos de flujo. Una disposición conveniente para soldar puede resultar difícil de llenar, ventear o vaciar.
El fabricante debe coordinar con el galvanizador las dimensiones generales, la geometría interior, los materiales, los puntos de suspensión y la secuencia prevista. La consulta debe preceder a la liberación de planos: un cambio tardío de orificios puede afectar a soldaduras, zonas de fatiga o interfaces de montaje.
La especificación necesita describir tanto la protección requerida como el estado final aceptable. Eso incluye dimensiones críticas, superficies funcionales, reparaciones permitidas y comprobaciones después del proceso. No basta con añadir «galvanizar» al pedido y trasladar todas las decisiones al proveedor.
Diseñar un recorrido completo de venteo y drenaje
El aire necesita salir y los líquidos necesitan circular
Las cavidades cerradas representan un riesgo durante el calentamiento. El aire atrapado y cualquier humedad pueden generar presión; no se debe enviar un conjunto hueco sellado a la inmersión sin la revisión correspondiente. La AGA trata el venteo y el drenaje como requisitos de seguridad y calidad, no como detalles cosméticos. [2]
Un agujero visible no demuestra que la cavidad esté resuelta. Hay que seguir el recorrido real del aire, las soluciones de preparación y el zinc. Un tabique interior, un extremo soldado o una unión pueden convertir un perfil aparentemente continuo en varios compartimentos independientes.
La orientación determina los puntos altos y bajos
Los orificios deben evaluarse respecto de la posición durante la inmersión y la extracción. El punto alto necesita una salida para el aire; el punto bajo necesita una vía para llenar y vaciar la cavidad. Un orificio correcto en la posición de servicio puede quedar mal ubicado cuando el conjunto se suspende inclinado. [3]
Por eso el plano y el plan del galvanizador deben describir el mismo componente en la misma orientación. Si cambia el ángulo de suspensión, la ruta de flujo necesita revisarse. No es suficiente repartir agujeros de manera simétrica por razones de apariencia.
No existe un diámetro válido para todos los remolques
El tamaño, la forma y la ubicación dependen del volumen interno, de la geometría y de la velocidad de llenado y vaciado necesaria. Las recomendaciones para tubos circulares no deben trasladarse automáticamente a perfiles cuadrados o rectangulares; estos presentan esquinas y relaciones de abertura distintas. [16]
Tampoco deben copiarse medidas de ejemplos de barandillas como si fueran una norma para cualquier chasis. El galvanizador define las necesidades del proceso y el diseñador estructural verifica la resistencia, la fatiga y la proximidad a soldaduras. Ambas evaluaciones son necesarias.
Antes de aprobar la fabricación, conviene recorrer cada cavidad en el plano: dónde entra líquido, dónde sale aire, dónde drena y qué sucede en cada compartimento. Una perforación improvisada al llegar a la planta no sustituye esa revisión.

Cartelas y solapes: dónde la geometría retiene líquidos
Una cartela puede reforzar la estructura y bloquear el drenaje
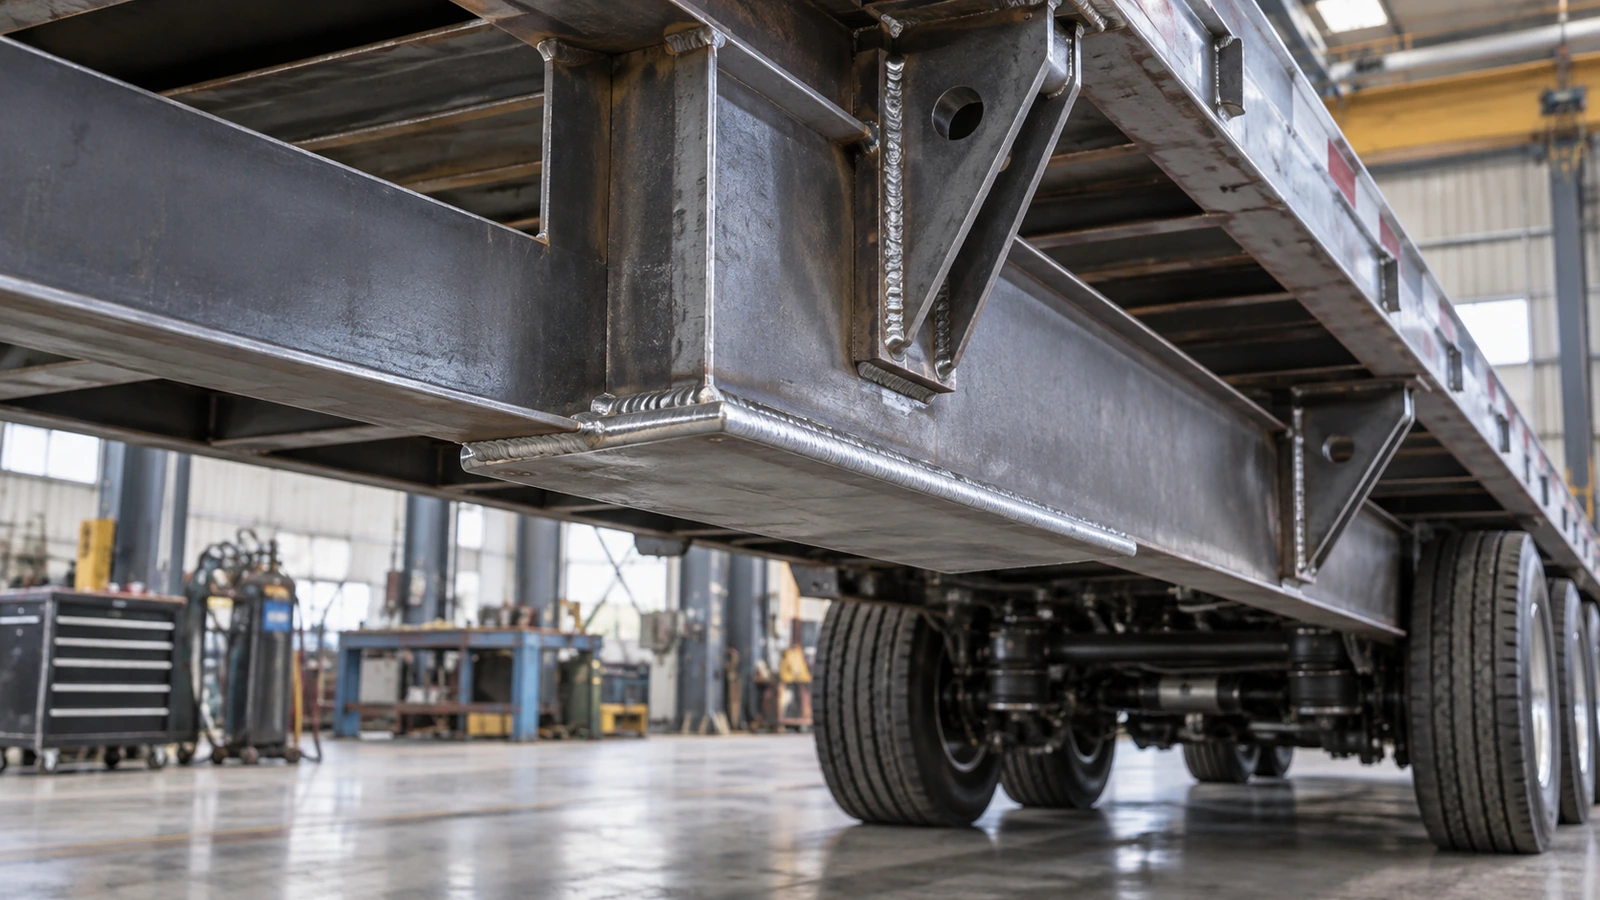
Las cartelas distribuyen cargas y estabilizan uniones, pero también pueden crear pequeñas cubetas entre placas. Según la orientación de inmersión, una esquina cerrada puede retener soluciones o zinc incluso cuando el bastidor principal se vacía correctamente. La AGA recomienda considerar los recortes y las aberturas de drenaje en estas zonas. [4]
La solución no consiste en quitar material sin evaluar la función estructural. Un recorte modifica la sección resistente y puede alterar la concentración de tensiones. La forma, el radio, la posición y su relación con la soldadura necesitan una revisión conjunta.
El plano debe mostrar el recorrido de drenaje previsto, no solo la silueta de una cartela. La interpretación no debería depender de que el operario adivine qué esquina quedará hacia abajo.
Los solapes estrechos generan otro problema
Entre dos placas superpuestas puede quedar una rendija capaz de admitir soluciones de limpieza y dificultar su salida. Los residuos atrapados pueden provocar defectos o manchas posteriores. La guía de la AGA analiza especialmente los espacios estrechos, aproximadamente de 2,5 mm o menos, pero esa referencia no establece una holgura universal de diseño. [5]
Según la geometría, puede ser apropiado sellar la unión mediante una soldadura continua diseñada para ello o dejar un espacio abierto suficiente para permitir el flujo. Sellar un solape no equivale a sellar una estructura hueca completa. Las superficies superpuestas de mayor tamaño también pueden requerir venteo específico. [7]
No debe interrumpirse una soldadura estructural continua para facilitar el drenaje sin autorización de ingeniería. La función resistente, la seguridad de inmersión y la limpieza de la cavidad deben resolverse juntas. La elección entre una unión abierta y una sellada es una decisión de diseño, no una preferencia de acabado.

Controlar la distorsión antes de la inmersión
El zinc no necesita provocar un cambio de fase en el acero para que una pieza se deforme. La temperatura del proceso puede liberar o redistribuir tensiones residuales de soldadura, conformado y corte. El calentamiento desigual y las diferencias de espesor añaden movimientos diferenciales. [6]
Una chapa fina unida rígidamente a elementos gruesos no responde térmicamente igual que un conjunto de secciones similares. Si parte de la estructura se expande antes que otra, las restricciones pueden transformar esa diferencia en alabeo. Los bastidores largos hacen visible una desviación relativamente pequeña.
El control empieza en la fabricación
Las medidas pertinentes pueden incluir una distribución más equilibrada de espesores, una secuencia de soldadura que reduzca tensiones, una geometría más simétrica y la fabricación separada de ciertos paneles delgados. La selección depende del diseño real; no existe una receta que garantice ausencia de distorsión. [6][7]
Los refuerzos temporales también deben acordarse. Un elemento añadido sin criterio puede impedir el drenaje, introducir restricciones perjudiciales o dejar zonas que después requieren reparación.
La necesidad de enderezado debe evaluarse con el galvanizador y el responsable estructural. No se puede asumir que cualquier bastidor deformado recuperará sus prestaciones mediante una corrección informal. Hay que definir los métodos autorizados, los límites de aceptación y la inspección posterior.
Para compras, la consecuencia es clara: una tolerancia de plano previa al recubrimiento no basta. Debe quedar identificado qué se mide después del galvanizado y qué ocurre si la pieza ya no permite montar ejes, soportes, pisos o accesorios sin forzar el conjunto.

Adaptar el remolque a la ruta de galvanizado
La longitud de la cuba, el espacio útil, la suspensión y la posibilidad de realizar una inmersión única o progresiva influyen en la ruta de fabricación. No son decisiones independientes de la geometría del remolque. [9]
Qué muestran los casos documentados
La galería de proyectos de la AGA describe un remolque recreativo personalizado de Wack de 45 pies de longitud y 8 pies y 6 pulgadas de anchura. El proyecto se planificó para aprovechar una inmersión única y reducir problemas de distorsión. Es un ejemplo de coordinación temprana, no una demostración de que todos los remolques deban galvanizarse de esa forma. [8]
Otro registro de la AGA corresponde al Felling FT-80-3, un remolque de más de 52 pies, en un proyecto de 2012. Muestra que las estructuras de gran tamaño pueden requerir una estrategia de proceso específica. No debe presentarse como una novedad de 2026 ni como una prueba comparativa independiente. [10]
La inmersión progresiva permite tratar ciertas piezas mayores que la cuba, pero cambia la historia térmica del conjunto. La viabilidad y los riesgos necesitan evaluación; no puede garantizarse el mismo comportamiento para cualquier bastidor. [6][7]
Dividir el conjunto también cambia el diseño
Una construcción modular puede facilitar el tratamiento, aunque añade uniones atornilladas, interfaces y tolerancias acumuladas. Hay que comprobar acceso de montaje, superficies de contacto, fijaciones compatibles y protección en zonas modificadas.
La lección no es «hacer siempre una sola inmersión» ni «dividir siempre el chasis». Es seleccionar una ruta capaz de producir repetidamente la pieza terminada que exige el remolque.
Especificar la holgura final, no solo el ajuste del acero desnudo
Dos tubos que se deslizan correctamente antes del galvanizado pueden dejar de hacerlo después. El recubrimiento ocupa espacio sobre las superficies enfrentadas y reduce la holgura disponible. En interiores, esquinas y zonas de drenaje, la distribución local también importa. [11]
La especificación debe distinguir las dimensiones del acero desnudo, el espesor y la variación del recubrimiento, y la holgura funcional final. Un valor nominal de zinc no describe por completo el ajuste de una unión telescópica.
La holgura debe corresponder al mecanismo real
La guía general de la AGA sobre piezas móviles no debe convertirse en una tolerancia universal para gatos de remolque. Carga, alineación, deformación, contaminación, lubricación y geometría cambian la necesidad de espacio. [11]
El criterio final puede incluir el recorrido útil, la fuerza de accionamiento, el juego permitido y la ausencia de bloqueo. Estas condiciones deben verificarse en el conjunto procesado, no solo en las dimensiones teóricas.
No es adecuado resolver sistemáticamente la interferencia eliminando zinc hasta que las piezas se muevan. Esa operación modifica la protección y puede requerir una reparación aprobada.
No todos los elementos deben entrar en la cuba
Un gato completo puede contener engranajes, casquillos, rodamientos, retenes, grasa o piezas cuya compatibilidad con la inmersión no está establecida. Cuando resulte adecuado, puede ser preferible galvanizar las piezas estructurales de acero antes de montar el mecanismo.
La secuencia debe definirse por componente. «Gato galvanizado» no significa que todo el producto ensamblado pueda sumergirse sin cambios. El fabricante debe confirmar los materiales, el proceso, el montaje y la comprobación funcional correspondiente.

Prever el drenaje en servicio, la química del acero y el montaje
El drenaje del proceso no es el drenaje en servicio
Un orificio situado para vaciar zinc durante una inmersión inclinada puede no drenar lluvia cuando el remolque circula horizontalmente. Las dos situaciones tienen orientaciones y condiciones distintas. [3]
Dejar abierto o cerrar un orificio después del tratamiento exige valorar entrada de agua, condensación, suciedad, mantenimiento y protección interior. No debe aplicarse una regla automática de «tapar todo» o «dejar todo abierto». La decisión pertenece al diseño terminado.
El aspecto del zinc no permite clasificar por sí solo la calidad
La química del acero, incluido el silicio y el fósforo, influye en la reacción con el zinc y en el aspecto del recubrimiento. Dos piezas pueden presentar superficies brillantes y grises mates sin que esa diferencia visual demuestre por sí sola una diferencia equivalente de protección. [12]
Si un OEM exige uniformidad estética, debe discutirla antes de producir. La selección y la trazabilidad del acero, la geometría y las condiciones de proceso son relevantes. Rechazar automáticamente un acabado mate o aceptar uno brillante sin medir el recubrimiento confunde apariencia y conformidad.
Esto también afecta a compras: sustituir un acero por otro que cumple una resistencia nominal similar puede modificar la respuesta al galvanizado. El cambio necesita una revisión del proceso, no solo una comparación del precio.
Las operaciones posteriores vuelven a exponer acero
Taladrar, cortar, soldar o rectificar después del galvanizado puede eliminar protección. La AGA describe métodos de reparación contemplados en ASTM A780, como pinturas ricas en zinc, aleaciones de reparación y proyección térmica de zinc. La idoneidad depende del procedimiento y de los requisitos aplicables. [13]
Una reparación no reproduce automáticamente la estructura metalúrgica del galvanizado original. Deben acordarse preparación, extensión admisible, método y aceptación. Tampoco debe ocultarse una corrección importante como si fuera una operación de montaje sin consecuencias.
Planificar los taladros, las fijaciones y la secuencia antes del tratamiento reduce intervenciones posteriores. Donde sean inevitables, su reparación debe formar parte de la ruta documentada.
La aceptación exige comprobar recubrimiento, dimensiones y funcionamiento
Un certificado de recubrimiento responde a una parte de la aceptación. No prueba que el bastidor esté recto, que las interfaces coincidan ni que un tubo telescópico funcione. Es necesario separar esas responsabilidades.
Cada especificación cumple una función
Las normas no son intercambiables. La selección depende del producto y del contrato; deben confirmarse las ediciones aplicables y los requisitos concretos. La AGA resume los siguientes ámbitos. [14]
| Referencia | Función en la especificación |
|---|---|
| ASTM A123 / A153 | Requisitos de recubrimiento para los productos de acero o artículos de ferretería incluidos en su respectivo alcance. |
| ASTM A385 | Prácticas de diseño y fabricación para obtener un recubrimiento de calidad. |
| ASTM A384 | Prácticas para limitar alabeo y distorsión. |
| ASTM A780 | Reparación de áreas dañadas o sin recubrimiento. |
Citar ASTM A123 no sustituye un plano de venteo. Citar ASTM A384 tampoco promete distorsión nula. Una norma de reparación no autoriza cualquier daño ni cualquier extensión de reparación.
Tres comprobaciones distintas
La aceptación del recubrimiento incluye los requisitos aplicables de espesor, continuidad, acabado y reparación. La dimensional comprueba referencias, alineación, planitud e interfaces críticas. La funcional verifica movimiento, montaje y operación cuando corresponda.
Estas comprobaciones deben tener criterios definidos. «Aspecto correcto» y «entra después de golpearlo» no son criterios reproducibles de producción.
El expediente enviado al galvanizador debería identificar cavidades y tabiques, venteos y drenajes, solapes, orientación prevista, restricciones de suspensión, dimensiones críticas después del proceso, zonas de ajuste, materiales y tratamiento de operaciones posteriores. [1][7]
Además, deben acordarse los puntos de inspección y quién puede aprobar cambios. Si un orificio se desplaza, una cartela se modifica o una reparación excede lo previsto, la decisión no debe perderse entre proveedores.
El prototipo debe representar la producción
Una primera pieza bien resuelta valida una ruta concreta, no cualquier variante futura. Los cambios de espesor, acero, soldadura, subcontratista o suspensión pueden alterar el resultado. Las lecciones del primer lote deben convertirse en planos y controles revisados.
El certificado del material, el certificado de recubrimiento y la conformidad del componente terminado son documentos relacionados, pero no equivalentes. Compras debe exigir la evidencia que corresponde a cada afirmación, evitando convertir un único certificado en una garantía general de funcionamiento.
La visión de GOODIN: el galvanizado comienza en el plano
Para GOODIN, el galvanizado debe considerarse una entrada de ingeniería desde el inicio. Un soporte, un conjunto de herrajes o un gato de remolque no están completamente definidos por su carga nominal y la palabra «galvanizado».
El proveedor necesita comprender la función del componente, sus superficies de montaje, el recorrido de las cargas y la secuencia de fabricación. A partir de ahí puede coordinar el acceso del proceso, las dimensiones posteriores y las comprobaciones pertinentes.
En proyectos de gatos de apoyo para remolques, la atención puede centrarse en tubos enfrentados, alineación y secuencia del mecanismo. En componentes y herrajes para remolques, puede centrarse en solapes, esquinas, orificios y superficies de contacto. La solución debe responder al componente concreto, no a una lista genérica de perforaciones.
Documentar la pieza que realmente se entrega
Los cambios de revisión deben conservar el vínculo entre plano, material, soldadura, galvanizado, reparación y aceptación. Cambiar de galvanizador o de ruta de suspensión también merece revisión cuando modifica las condiciones validadas.
Esto no significa añadir documentos sin propósito. Significa registrar la información que permite repetir el resultado y resolver una no conformidad sin adivinar qué ocurrió.
La conclusión es sencilla: la protección contra la corrosión no debe obtenerse a costa de la seguridad del proceso, la geometría o el funcionamiento. El objetivo es una pieza protegida que siga siendo la pieza requerida.
Para revisar un programa OEM y sus requisitos de fabricación y montaje, contacte con GOODIN.
Fuentes y lecturas complementarias
Fuentes técnicas de la American Galvanizers Association. Los proyectos citados son registros publicados por la asociación, no ensayos comparativos independientes. Confirme los requisitos y las ediciones normativas aplicables a su producto.
- American Galvanizers Association — Design & Fabrication
- American Galvanizers Association — Venting & Drainage
- American Galvanizers Association — Hollow Structures
- American Galvanizers Association — Gusset and Base Plates
- American Galvanizers Association — Overlapped Surfaces
- American Galvanizers Association — Process Temperature
- American Galvanizers Association — Design of Products to Be Hot-Dip Galvanized After Fabrication
- American Galvanizers Association — Custom RV Trailer
- American Galvanizers Association — Size & Shape
- American Galvanizers Association — Felling Trailers FT-80-3 Trailer
- American Galvanizers Association — Threaded & Moving Parts
- American Galvanizers Association — Reasons for Different Appearances
- American Galvanizers Association — Repairing Damaged or Uncoated Areas of Hot-Dip Galvanized Coatings
- American Galvanizers Association — ASTM Specifications
- American Galvanizers Association — Hot-Dip Galvanizing (HDG)
- American Galvanizers Association — Venting and Drainage Holes in Square and Circular Tubular Assemblies
Un acero más resistente no garantiza un mejor remolque: los cambios de diseño que exige el acero de alta resistencia
Artículo relacionado