溶融亜鉛めっきは、守る前に部品を変える:空気抜き・排液・変形を設計に織り込む理由
この記事の内容

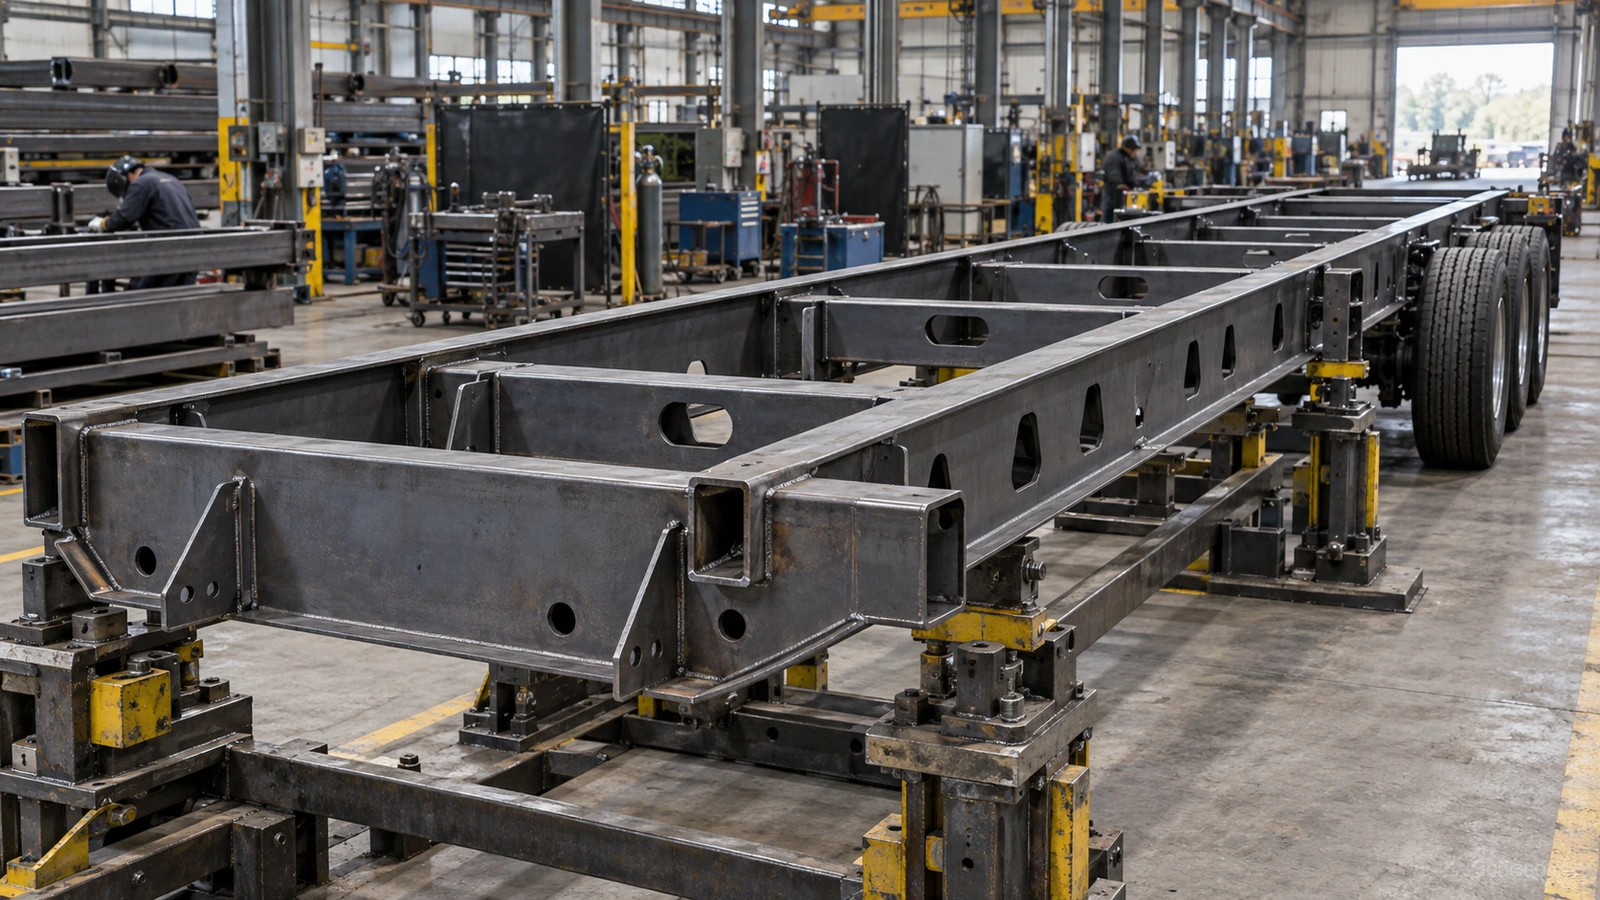
CAD上では、塗装する車枠と溶融亜鉛めっきする車枠がほぼ同じに見えるかもしれません。主桁、横桁、ブラケット、鋼種まで同じでも、完成した構造を亜鉛浴へ浸すと決めた時点で、新たな設計条件が生まれます。
中空部には空気を逃がし、処理液と亜鉛を通す経路が必要です。ガセットは液だまりを作らず、長い溶接車枠は熱履歴の後も許容形状を保たなければなりません。めっき自体にも厚さがあるため、処理前に合った部品が処理後に合うとは限りません。
防食は、完成品をめっき工場へ渡す段階ではなく、図面を作る段階から始まります。目標は、安全に処理でき、安定して被覆され、正しく組み立てられる製品です。[1]
本稿は技術解説です。穴寸法の指定、めっき作業手順、荷重支持部品の改造承認ではありません。
めっきは仕上げではなく製造工程
溶融亜鉛めっきは、表面を準備した鋼材を通常約450℃の溶融亜鉛へ浸す工程です。脱脂、酸洗い、洗浄、フラックス処理などの前処理を経て、亜鉛と鉄が反応し、亜鉛・鉄合金層と通常は亜鉛に富む外層が形成されます。工程の順序や条件は設備と材料に応じて決まります。[15]
防食には表面を覆う効果と亜鉛の犠牲防食作用があります。しかし中空部の内面を保護するには、処理液と亜鉛が実際に入り、鋼面に接触し、余分な液が抜ける必要があります。外面にめっきが付いたことだけでは内面処理を証明できません。
製品は大きな温度変化も受けます。めっき厚の増加、熱による変形、成形・溶接で生じた応力の再配分によって、最終寸法が変わる場合があります。
したがって要件は三つです。処理中に安全な液体経路があること、加熱・冷却後に形状が許容範囲にあること、被覆が機能を妨げないこと。膜厚が規格に合っていても、ブラケットが相手部品に入らなければ完成品としては不十分です。逆に寸法が正しくても、閉鎖空間に処理液が届いていなければ、防食上の問題が残ります。
約450℃は典型値であり、すべての設備に対する運転指示ではありません。実際の材料、工程、冷却、検査条件は関係者で確認します。
空気と液体が通る経路を設計する
中空形鋼は、ドローバー、横桁、周囲枠、設備支持部に広く使われます。しかし両端を溶接で閉じた角管は、単に外界から保護された空間ではありません。加熱で内部の空気が膨張し、水分や洗浄液が蒸気化すると、圧力が逃げなくなります。
AGAは、不適切な通気が構造物の破裂や作業者・設備への重大な危険につながると説明しています。[2] これは外観上の問題ではなく、工程の安全条件です。閉鎖空間と開口計画を確認しないまま処理を進めてはいけません。
浸漬時には空気が抜けることで処理液と亜鉛が入り、引き上げ時には余剰液が排出されます。通気と排液は関連しますが同じ機能ではありません。
空気が抜ける → 処理液・亜鉛が入る → 内面に接触する → 余剰液が排出される → めっきが残る。
どこかが塞がれば、未被覆部、亜鉛の滞留、前処理液の閉じ込めが起こり得ます。必要なのは、穴を一つ設けることではなく、空間全体を通る経路です。
道路上ではなく、吊り下げた姿勢で考える
めっき時の車枠は、走行時と同じ姿勢とは限りません。浴槽、吊り設備、重心、形状に応じて傾けられ、片側から入る場合があります。通気口は処理姿勢での高い位置、排液口は低い位置に対応させます。[3]
高い角より下に穴があれば空気が残り、低い角が排液できなければ亜鉛が残ります。水平の図だけで判断すると、実際の吊り姿勢を見落とします。
横桁と主桁が接していても、内部が十分につながっているとは限りません。隔壁や端板が独立した空間を作る場合もあります。隣の区画に穴があっても、別の区画の通気を保証しません。角管の角部は丸管とは異なるため、丸管の開口例をそのまま流用することも適切ではありません。[16]
工程用の穴も構造を変える
小さすぎる穴は流れを妨げます。一方、大きな穴を無検討で追加すると、正味断面、局部剛性、応力集中、疲労に影響します。サスペンション近傍やドローバーなど、繰返し荷重を受ける部位では特に注意が必要です。
空間の長さ、断面、接続、姿勢、流れと荷重経路を合わせて検討し、設計者とめっき業者が双方の条件を確認します。本稿は全製品に使える穴径を指定しません。安全にめっきできることと、使用時の構造性能を満たすことを同時に成立させる必要があります。

ガセットと重ね面に液体が残る理由
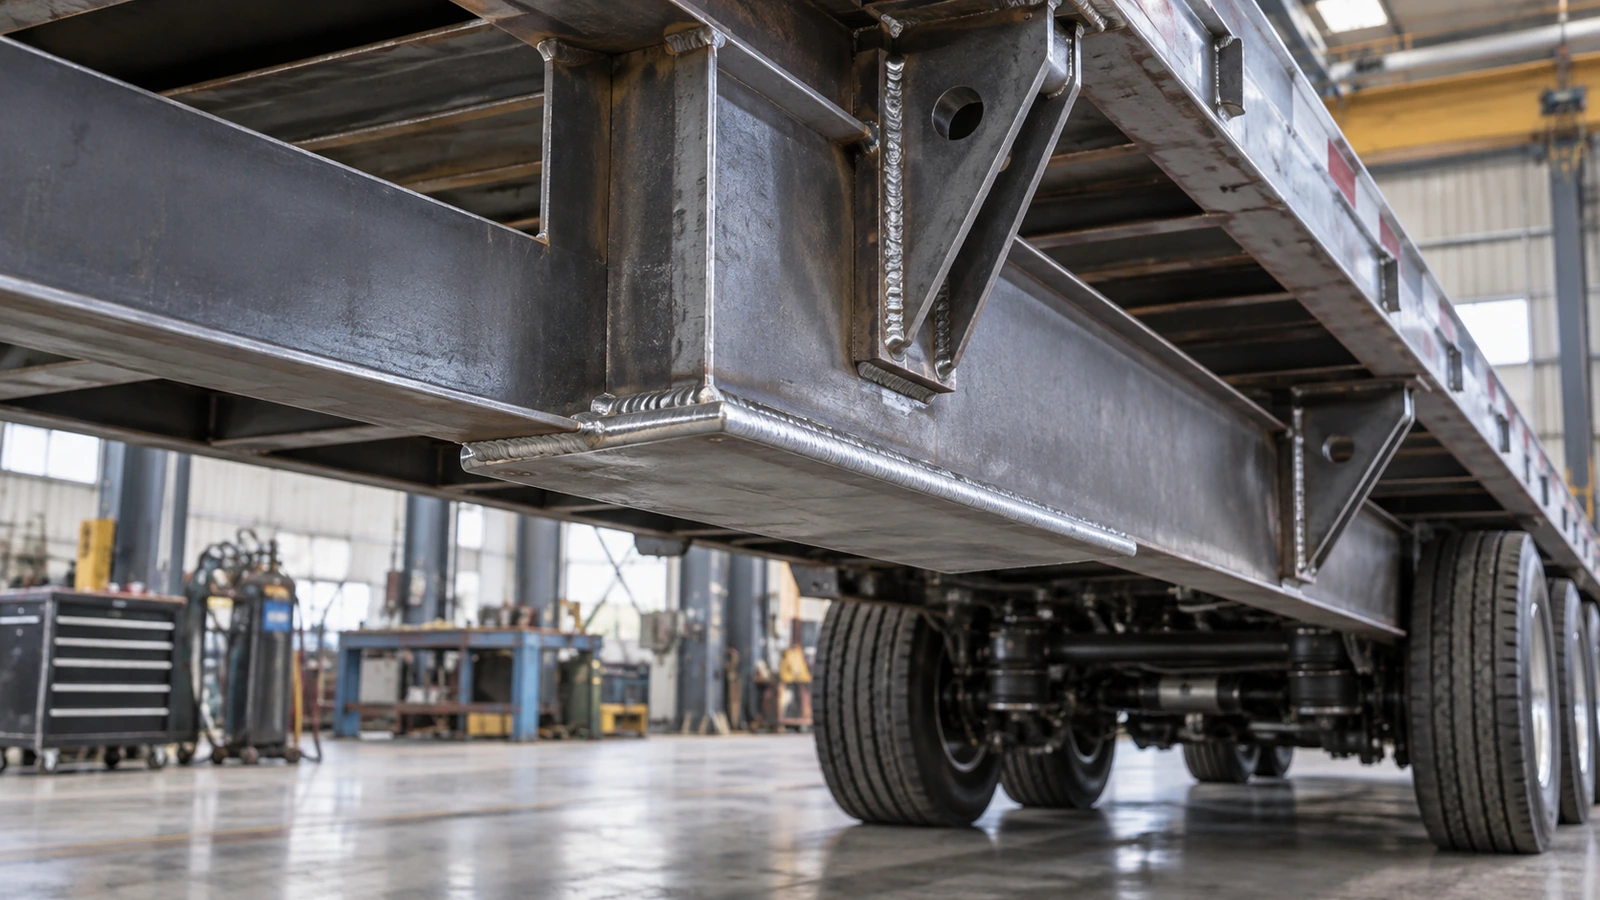
ガセットは接続部を補強しますが、液体を閉じ込めるポケットにもなります。主桁と横桁の間の三角板が亜鉛を受け止め、引き上げ時に排出できなければ、不要な亜鉛が固まります。重量、消費量、外観、取付面への干渉に影響します。
AGAはガセット、補剛材、端板などについて、角部の切欠きや適切な開口で流れを確保する方法を示しています。[4] ただし板は荷重を負担する部材です。切欠きは正味断面、剛性、応力分布を変えるため、工程上の都合だけで追加することはできません。
必要なのは補強をなくすことではなく、補強と排液を一緒に設計することです。切欠き、別の形状、荷重経路の変更などを、実際の接続部に応じて評価します。
重ね面には別の問題がある
補強板と車枠の狭い隙間には洗浄液が入り込んでも、溶融亜鉛が十分に入り込めない場合があります。AGAは約2.5 mm以下の狭い重ね隙間を問題として扱っています。[5] この数値だけで、ほかの条件を無視してめっき可能性を保証することはできません。
残留した薬液や塩類が、後に湿気で反応し、接合部からさび色の汚れが流れ出ることがあります。周囲の外面めっきが健全でも起こり得るため、外側の膜厚だけでは判断できません。
対応には、液が侵入しない適切なシール溶接や、処理液と亜鉛が通って抜ける開放形状などがあります。大きな密封重ね部では、周囲を溶接しても別途通気が必要な場合があります。[7]
連続した構造溶接を、排液のためだけに断続溶接へ変更してよいわけではありません。接続の耐力、剛性、疲労性能は依然として必要です。溶接の変更は構造面と工程面の両方から承認します。

浴槽に入る前から変形を抑える
めっき前の寸法が正しくても、処理後に車枠が曲がったりねじれたりする可能性があります。均一な自由部材なら熱膨張と収縮の多くは可逆的ですが、溶接車枠は部材厚、拘束、加熱・冷却速度が一様ではありません。
厚い部材と薄い板が組み合わさり、溶接、曲げ、矯正で生じた残留応力もあります。温度変化のタイミングがずれると、隣の部材が変形を拘束し、応力が再配分されます。AGAは温度差、板厚差、非対称形状、製作時の応力を重要な要因として挙げています。[6]
結果は主桁の曲がり、横桁の位置ずれ、取付穴の移動、薄板の波打ちなどです。被覆が適合していても、相手部品に合わないことがあります。単に浴が高温だからではなく、温度、形状、拘束、製造履歴の相互作用として考える必要があります。
対策は元の製作から始める
浸漬姿勢や速度、吊り方、冷却の調整は有効ですが、敏感な形状や大きな残留応力をすべて解消できるわけではありません。薄い付属板を太い車枠と別に処理して後で組み付ける、溶接順序を変える、適切な仮設補強を使う、といった選択肢があります。[7]
仮設補強も無条件に追加してよいものではありません。余分な溶接応力や排液妨害を作る可能性があります。めっき後の矯正も、毎回の不具合を現場で直すことを前提にせず、承認された方法と最終基準を定めます。目標は許容形状を繰り返し作れる工程です。

車枠をめっき設備と製造経路に合わせる
AGAのWack Manufacturingの事例は、長さ約45フィート、幅8フィート6インチの特注RV車枠を紹介しています。製作者は着工前からめっき業者と調整し、処理にも立ち会いました。全体を一度に浸せる設備能力が、変形リスクへの対応と全面処理に役立っています。[8]
これは、すべての車枠を一回で浸漬しなければならないという意味でも、変形しない保証でもありません。溶接治具に入る構造が浴槽にも入るとは限らず、浴槽に入っても都合のよい姿勢で処理できるとは限りません。
一体処理とモジュール化は異なる問題を解く
一体で溶接した車枠は、めっき後の接合を減らせます。一方で、浴槽寸法、吊り能力、取扱い、内部流路の条件が厳しくなります。小さな部分組立品に分ければ扱いやすく、薄い部品と厚い部材を別処理できる場合がありますが、ボルト接合、位置公差、組立作業、追加溶接後の防食修復を計画する必要があります。
大きな構造では段階的に両端を浸す方法もあります。部位ごとの温度履歴が異なるため、形状と変形の検討が必要です。利用できる設備と処理方法は製作前に確認します。[6] [7] [9]
Felling FT-80-3の事例
AGAが記録するFT-80-3は2012年にめっきされ、路面の塩や塩化カルシウムへの耐食性が求められた大型機材運搬用トレーラーです。設計段階からガセット、補剛材、ポケット周辺の通気を業者と検討し、52フィートを超える構造を一回で浸せる設備が使われました。[10]
二つの事例は業界団体のプロジェクト記録で、独立比較試験ではありません。示しているのは、必要な補強を無くしたり完成後に穴を適当に追加したりするのではなく、構造と工程を早期に調整する価値です。
素地の嵌合ではなく、めっき後の隙間を指定する
亜鉛層には厚さがあります。大型主桁では小さく見える厚みも、伸縮部や近接した嵌合では重要です。ジャッキの外管と内管に必要な隙間は、素地寸法、成形ばらつき、溶接変形に加え、両方の関連面のめっき厚によって変わります。
管寸法 → 成形公差 → 溶接変形 → めっきの増厚 → 組立隙間 → 伸縮機能。
処理前には滑らかに動いても、処理後に固着することがあります。AGAはねじ部と可動部について、被覆の厚さを見込むことや、可能な場合に部品を別々に処理して後から組み立てることを扱っています。[11]
取付穴、ヒンジ、ピン、摺動ブラケットにも同じ考え方が必要です。適切な穴余裕、ねじ加工順序、別処理、重要面の処理方法を製品ごとに決めます。嵌まらない部品を現場で無管理に削れば、亜鉛を除去して鋼を露出させる可能性があります。指定すべきなのは最終被覆状態の寸法です。
完成ジャッキをそのまま浸すとは限らない
ジャッキには構造管やブラケットのほか、歯車、軸受、シール、グリース、ねじ機構が含まれます。すべてを同じ亜鉛浴工程へ送れるとは限りません。適した鋼製溶接部品を先に処理し、その後に機構部品を組み込む製造経路が必要な場合があります。
これはジャッキ部品のめっきを一律に禁止する話ではありません。実際の構造と材料に合った順序を選ぶということです。「鋼部品はすべて溶融亜鉛めっき」という一行だけでは、どの部品をいつ処理し、どの寸法を残すかが不明です。

使用時の排水、鋼材成分、最終組立
工程用の穴は、浴中の吊り姿勢で配置されています。完成したトレーラーでは姿勢が変わり、雨、洗浄水、路面水が別の経路で入ります。亜鉛を抜いた穴が使用時には上を向くこともあるため、工程の排液と使用時の排水を同じものと考えてはいけません。
AGAは、通気穴を残す方法と適切な栓で閉じる方法を扱っています。[3] どちらを選ぶかは形状、環境、保守条件に応じます。特にボートトレーラーでは水の侵入と排出を検討し、穴の最終機能を理解せずに塞がないことが重要です。内面めっきができても、使用時の水管理が不要になるわけではありません。
成分がめっきの成長を変える
シリコンやリンは鋼と亜鉛の反応に影響します。反応性によって合金層が厚くなり、つやのない灰色や色むら、粗い外観を示す場合があります。[12] 同じ基本鋼種を満たす材料でも、成分差により仕上がりが変わり得ます。溶接金属の成分も局部的な外観と増厚に影響します。
光沢が強いほど防食性能が高いわけではなく、厚ければあらゆる面で優れているわけでもありません。規格、使用環境、組立条件に対して適合しているかを確認します。
最終組立で防食を失わない
穴の拡大、取付面の研削、追加溶接はめっきを傷めることがあります。ASTM A780は亜鉛末塗料、亜鉛系はんだ、亜鉛溶射などの補修方法を扱います。[13] ただし補修は元の浸漬被覆をそのまま再現するものではありません。
補修可能だからといって無管理の後加工を標準にせず、必要な穴、接合、表面処理の復旧、最終検査を事前に決めます。追加溶接が必要なら構造と施工要領、防食修復を併せて扱います。
膜厚・寸法・機能を組み合わせて受け入れる
膜厚測定は重要ですが、部品の全要件を証明しません。十分な膜厚があっても車枠が曲がっている、外面は被覆されても内部区画に届かない、接触面の亜鉛で部品が嵌まらない、重ね部の薬液が汚れを生む、といった問題は別に評価します。
必要な受入れは被覆、寸法、外観、動作を組み合わせたものです。単純な開放ブラケットと長い車枠、伸縮ジャッキでは異なる検査計画になります。
規格の役割を区別する
| 規格 | 主な役割 |
|---|---|
| ASTM A123/A123M | 鉄鋼製作物の溶融亜鉛めっきに関する要求 |
| ASTM A153/A153M | 適用対象となる鉄鋼金物のめっき要求 |
| ASTM A385/A385M | 通気・排液を含む、めっき品質のための設計・製作指針 |
| ASTM A384/A384M | めっき時の反り・変形を抑えるための指針 |
| ASTM A780/A780M | 損傷部や未被覆部の補修方法 |
AGAはこれらの役割を整理しています。適用する規格と版は製品および契約で確認します。[14] 被覆規格は構造図面の代わりにはならず、補修指針は改造部の構造性能を承認するものでもありません。
図面を発行する前の確認
- すべての閉鎖空間、隔壁、管の交差部に適切な流路があるか。
- ガセットと補強板が亜鉛のポケットを作らないか。
- 重ね面の溶接と通気方法が承認されているか。
- 浴槽、吊り能力、処理姿勢が実物と合うか。
- 変形しやすい形状と製作応力に対策があるか。
- 穴、ねじ、可動面の基準が最終被覆状態で定義されているか。
工程を改善するための穴移動が疲労上の問題を作る場合や、モジュール化で新しい接合公差が生じる場合があります。トレードオフを別々に扱わないことが重要です。
調達仕様は対象製品、被覆規格、開口の承認責任、設備能力、最終寸法、組立後の補修と検査を明確にします。材料証明は入荷材、めっき記録は被覆を確認するもので、最終の嵌合や構造性能を自動的に保証しません。
GOODINの視点:防食は図面から始まる
最初の一台が成功しても、量産全体が同じとは限りません。管寸法、ガセット、内部補強が変われば以前の通気計画が成立しなくなることがあります。別の工場では吊り姿勢が変わり、板厚や溶接順序の変更は変形挙動を変えます。
承認した開口配置、図面改訂、取扱い条件、最終寸法基準を業者へ伝え、関連変更時に適切な見直しを行います。単純な部品まで一律に細かな運転条件を指定するのではなく、製品と工程の整合を維持することが目的です。
完成品の機能まで設計する
GOODINの視点:複雑なトレーラー部品では、溶融亜鉛めっきは設計終了後に選ぶ仕上げではなく、設計への入力条件です。
構造を確定してから処理方法を付け足すと、アクセスできない空間、液だまり、適合しない隙間が残ります。後から切断、穴あけ、溶接を追加すれば、手直しと再検査も増えます。最初から構造担当者、製作者、めっき業者が関われば、荷重経路、開口、処理姿勢、最終寸法を一緒に決められます。
トレーラージャッキや取付金具・アクセサリーでも、めっきに適した鋼製部品、維持すべき取付面、その後の機構組立を明確にします。被覆証明だけで完成機構を承認することはできません。
量産計画では、荷重条件、製作図、使用環境、最終嵌合基準を整理してGOODINへご相談ください。目標は最も厚い亜鉛層ではなく、安全に製作でき、安定して被覆され、正しく組み立てられる製品です。
出典・参考資料
AGAの指針は設計原則を説明するものです。事例は独立比較試験ではありません。規格の版、実際の構造、処理計画を設計責任者とめっき業者で確認してください。
- American Galvanizers Association — Design & Fabrication
- American Galvanizers Association — Venting & Drainage
- American Galvanizers Association — Hollow Structures
- American Galvanizers Association — Gusset and Base Plates
- American Galvanizers Association — Overlapped Surfaces
- American Galvanizers Association — Process Temperature
- American Galvanizers Association — Design of Products to Be Hot-Dip Galvanized After Fabrication
- American Galvanizers Association — Custom RV Trailer
- American Galvanizers Association — Size & Shape
- American Galvanizers Association — Felling Trailers FT-80-3 Trailer
- American Galvanizers Association — Threaded & Moving Parts
- American Galvanizers Association — Reasons for Different Appearances
- American Galvanizers Association — Repairing Damaged or Uncoated Areas of Hot-Dip Galvanized Coatings
- American Galvanizers Association — ASTM Specifications
- American Galvanizers Association — Hot-Dip Galvanizing (HDG)
- American Galvanizers Association — Venting and Drainage Holes in Square and Circular Tubular Assemblies
高強度鋼だけでは優れたトレーラーにならない:材料の進化が求める構造と製造の再設計
関連記事