
Разрушение порошкового покрытия часто начинается до нанесения порошка: почему подготовка, сварные швы и кромки определяют защиту от коррозии
В этой статье
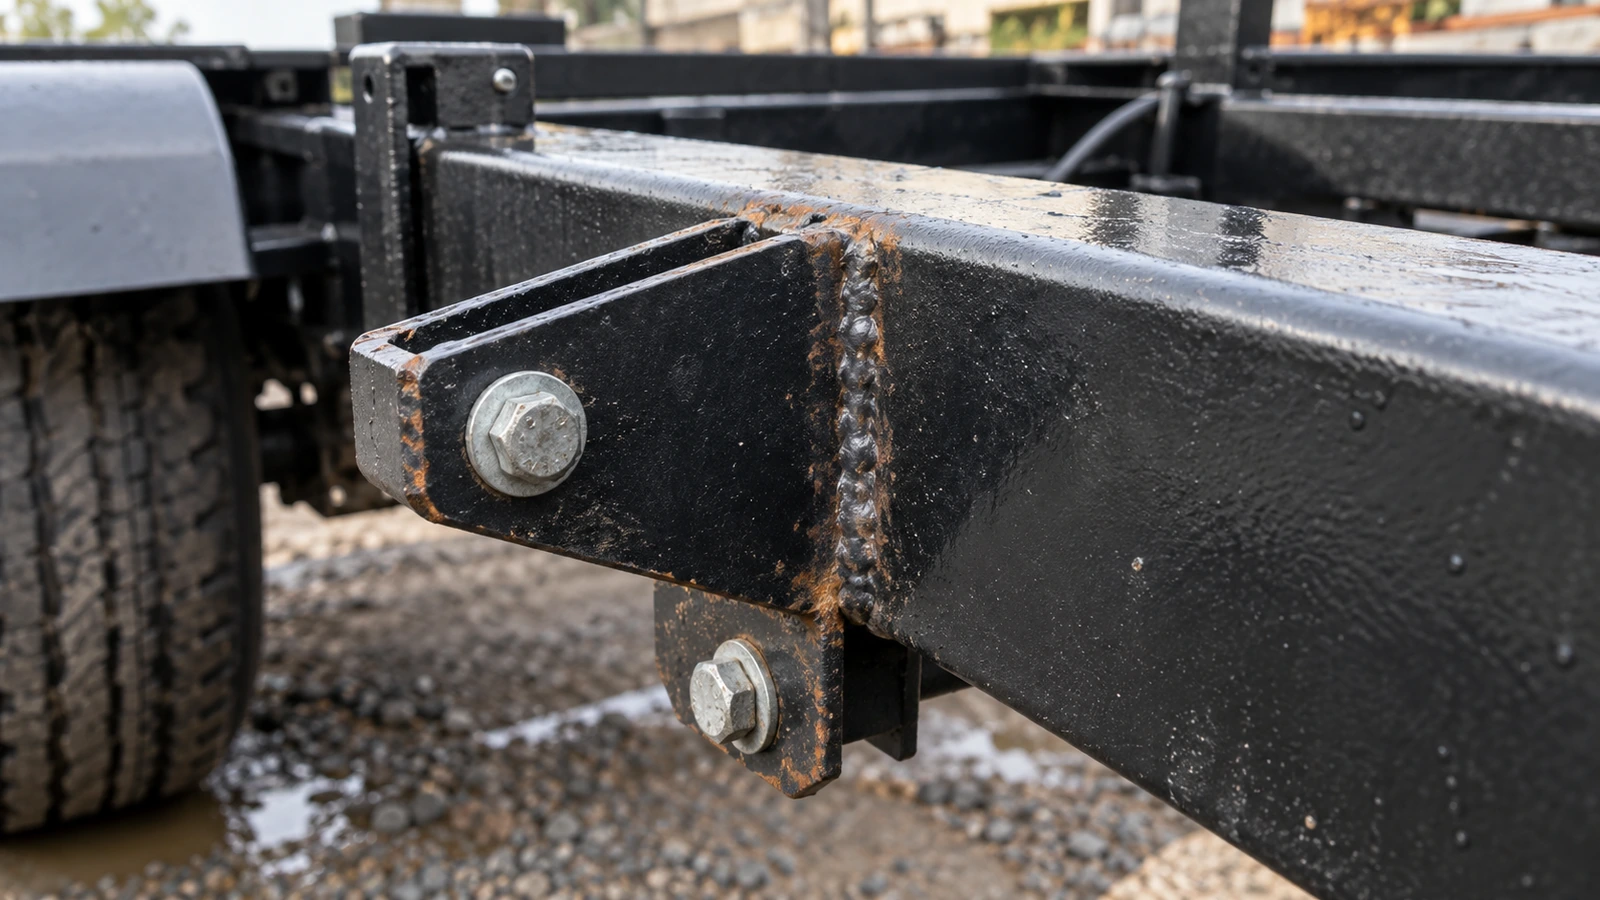
Два изготовителя используют одинаковый порошок, получают близкую толщину плёнки и выпускают внешне одинаково привлекательные детали. Но позже на одной конструкции появляются ржавчина у швов и отслоение возле креплений, а другая сохраняет защиту.
Различие могло возникнуть до попадания детали в окрасочную камеру. Очистка, химическая подготовка, состояние сварки, геометрия кромок, нанесение, отверждение и сборка образуют единую защитную систему. В техническом материале Sherwin-Williams для транспортных компонентов подготовка и основание рассматриваются вместе с покрытием. [1]
Вопрос не только в том, способен ли порошок защищать от коррозии. Важно, какой производственный маршрут позволяет получить эту защиту на реальной детали прицепа.
Инженерный обзор, а не инструкция по эксплуатации окрасочной линии и не универсальная гарантия срока службы. Систему и критерии приёмки необходимо проверять на конкретной детали и для её условий эксплуатации.
Начните с поверхности стали, а не с порошка
Защита начинается с состояния стали и её обработки. Затем идут очистка, предварительная обработка, нанесение порошка, отверждение, сборка и эксплуатация. Каждый этап влияет на следующий.
Загрязнение ослабляет контакт с основанием, острая кромка может остаться тонко покрытой, углубление — недокрашенным. Недостаточное отверждение мешает формированию свойств, а сборка способна повредить уже проверенную плёнку. Поэтому указание марки порошка и минимальной толщины не описывает всю систему.
Внешне чистая поверхность не обязательно готова к окраске
После сварки кронштейн может сохранять масло, следы обращения, сварочные остатки и локальные оксиды. Они способны мешать как сцеплению покрытия, так и химической обработке. При нагреве загрязнения иногда проявляются кратерами, порами или локальной потерей адгезии. [1]
Очистку следует подбирать под реальные загрязнения собственного производства. Замена смазки при резке, сварочного материала или процесса формования может изменить требования к мойке, даже если марка стали остаётся прежней.
Окалина — не надёжное основание
На горячекатаной стали окалина может держаться неодинаково. Если порошок закрепился на нестабильном оксидном слое, его отделение от стали унесёт и покрытие. Видимое отслоение краски тогда начинается не на границе «краска—сталь», а под окалиной.
Замена порошка не устраняет этот механизм. Там, где спецификация требует удаления окалины или определённого профиля поверхности, нужна соответствующая подготовка, например согласованная абразивная очистка. Толстая плёнка не исправляет слабое основание.
Для закупок важен не только сертификат марки стали, но и состояние поверхности поставляемой заготовки. Иначе линия получает материал, отличающийся от того, на котором её квалифицировали.
Почему сварные швы и кромки становятся слабыми местами
Сварка создаёт не только соединение, но и поверхность для последующей защиты. Брызги, шлак, остатки флюса, подрезы и небольшие полости влияют на покрытие по-разному: мешают контакту с металлом, задерживают загрязнения или затрудняют доступ при нанесении.
Требование не должно сводиться к сплошной косметической шлифовке. Удаление необходимого металла шва может изменить несущую способность и усталостное поведение. Существенная обработка ответственных швов требует одобренной технологии. Нужно сохранить конструктивную функцию и одновременно получить поверхность, которую можно защитить.
Плоскость проходит контроль, а кромка остаётся уязвимой
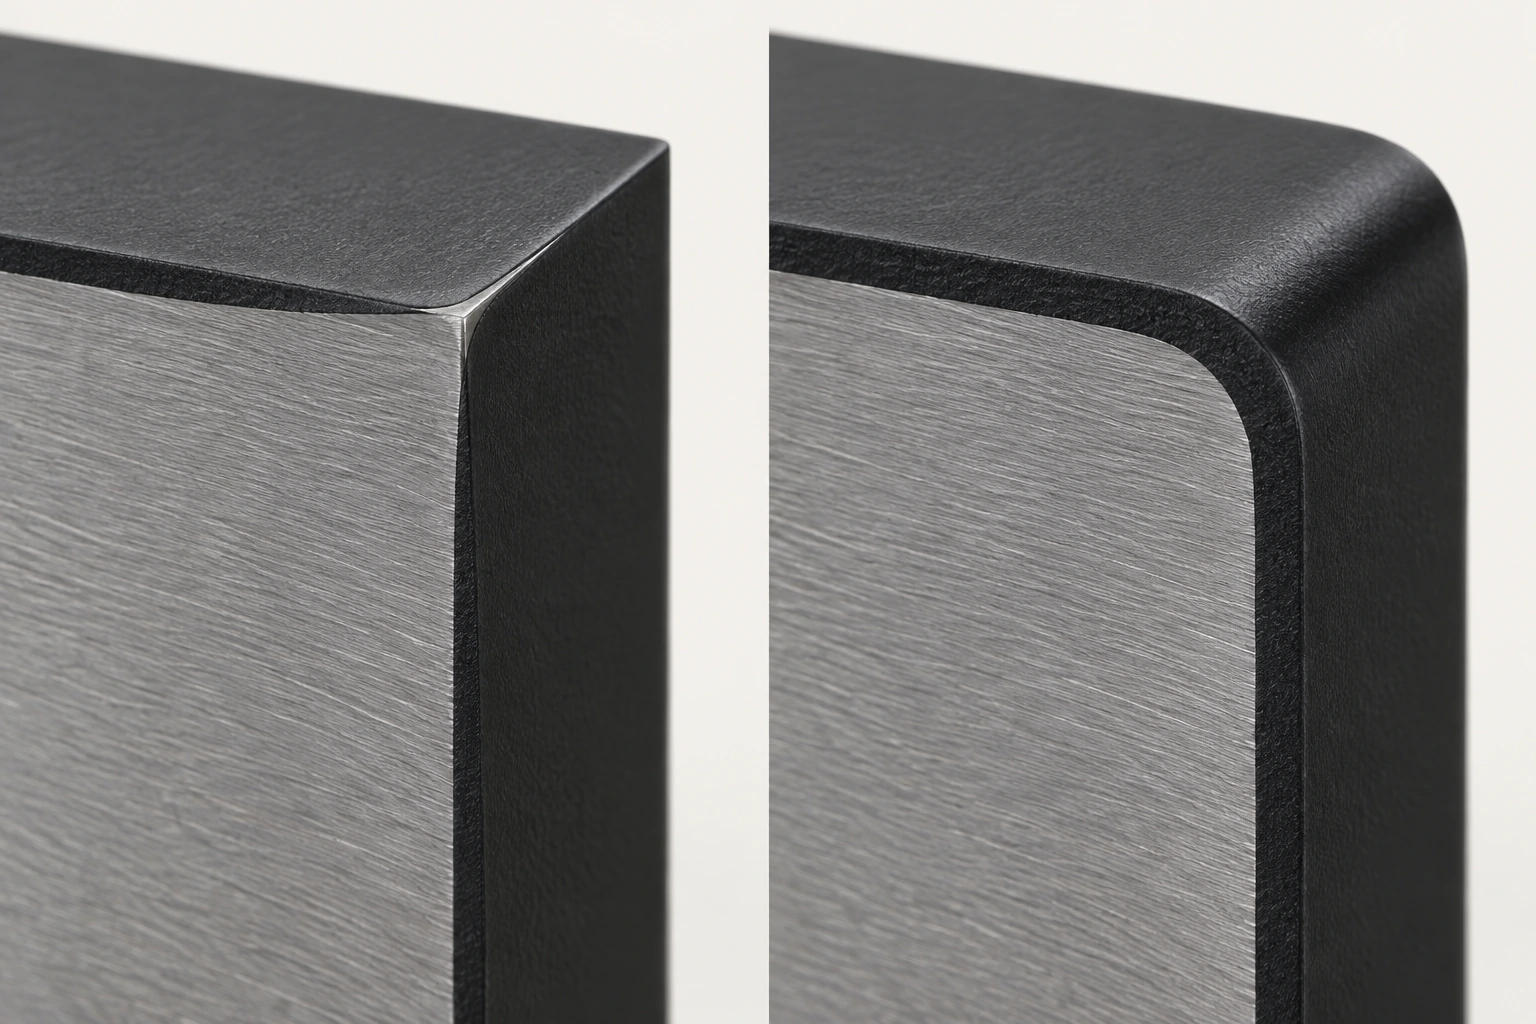
При нагреве порошок плавится и растекается. На остром наружном углу плёнка может отступать и становиться тоньше. Техническая публикация PPG в журнале American Coatings Association рассматривает влияние течения и усадки при отверждении на такое оголение кромок. [2]
Поэтому достаточная толщина в центре кронштейна не доказывает достаточную защиту лазерной кромки или края пробитого отверстия. Именно оттуда солёная вода может получить доступ к стали.
Увеличение общей толщины не решает всё
Дополнительный порошок иногда помогает, но прирост слоя на плоскости не обязательно пропорционален приросту на углу. Избыток может ухудшить внешний вид, изменить отверждение или уменьшить монтажный зазор.
ASTM D2967 оценивает отношение толщины на углах и гранях определённых образцов. Такой результат нельзя автоматически переносить на более острые производственные заусенцы. [5]
При необходимости маршрут должен включать удаление заусенцев или скругление. Однако универсального радиуса для всех деталей нет. Возле нагруженного отверстия или усталостно-чувствительной зоны удаление материала требует инженерной проверки. Конструктор должен предусмотреть пригодность к окраске до выпуска чертежа, а не поручать маляру компенсировать любую геометрию.
Доступ к углублениям и химическая подготовка требуют разных мер
Наружная острая кромка и глубокий внутренний угол могут иметь недостаточное покрытие по разным причинам. На наружной кромке важно течение расплава; в углублении — доставка заряженных частиц при электростатическом нанесении.
Поле зависит от формы заземлённой детали. Доступные выступы и наружные поверхности могут получать порошок легче, чем корень узкого канала. Это обычно связывают с эффектом клетки Фарадея.
Повышение подачи способно лишь увеличить слой снаружи. Нужно оценивать заземление, настройки пистолета, факел, ориентацию детали и доступ. Руководство Nordson связывает проникновение в углубления с такими параметрами процесса. Конкретные изменения выполняют по согласованным процедурам оборудования. [8]
Химическая обработка — не просто удаление грязи
После очистки многие защитные системы требуют совместимой конверсионной обработки, например фосфатирования или другой подходящей технологии. Её назначение — подготовить границу между металлом и плёнкой, а не только сделать сталь визуально чистой. [1]
Выбор зависит от основания, порошка, линии и среды эксплуатации. Формулировка «химическая подготовка применяется» ничего не говорит о её совместимости и стабильности.
Концентрацию, температуру, время контакта, промывку и загрязнение контролируют в пределах выбранного процесса. Одинаковый порошок на двух линиях с разной подготовкой способен дать одинаковый внешний вид, но разную стойкость к распространению коррозии.
Отверждайте реальную деталь и повторяйте результат в серии
Термореактивному порошку нужна заданная тепловая история, чтобы расплавиться, растечься и сформировать свойства. Наличие печи само по себе не подтверждает отверждение.
Тонкий кожух и массивный кронштейн нагреваются с разной скоростью. Если контролировать только воздух и скорость конвейера, тяжёлая деталь может не получить необходимого времени при требуемой температуре металла.
В руководстве PPG по кривым отверждения прямо различаются температура подложки и температура воздуха. Условия зависят от конкретного продукта, поэтому один режим нельзя считать универсальным. [9]
Недостаточное отверждение может повлиять на адгезию, твёрдость и химическую стойкость; чрезмерный нагрев также бывает нежелателен. При квалификации полезен температурный профиль представительных деталей с реальной толщиной и тепловой массой.
Серийная стабильность является частью защиты
В следующей партии может оказаться больше масла, брызг или тяжёлых деталей. Может измениться ванна подготовки, контакт подвеса или факел распыления. Спецификация порошка остаётся прежней, но готовая плёнка меняется.
Контроль должен соединять входную поверхность, мойку, химию, нанесение, заземление, локальную толщину, печь и итоговую проверку. Глубина контроля должна соответствовать рискам изделия.
Успешный образец подтверждает конкретный маршрут. Изменения, влияющие на этот маршрут, следует оценивать, а не считать автоматически допустимыми только потому, что используется тот же порошок.
Как небольшой дефект превращается в подплёночную коррозию
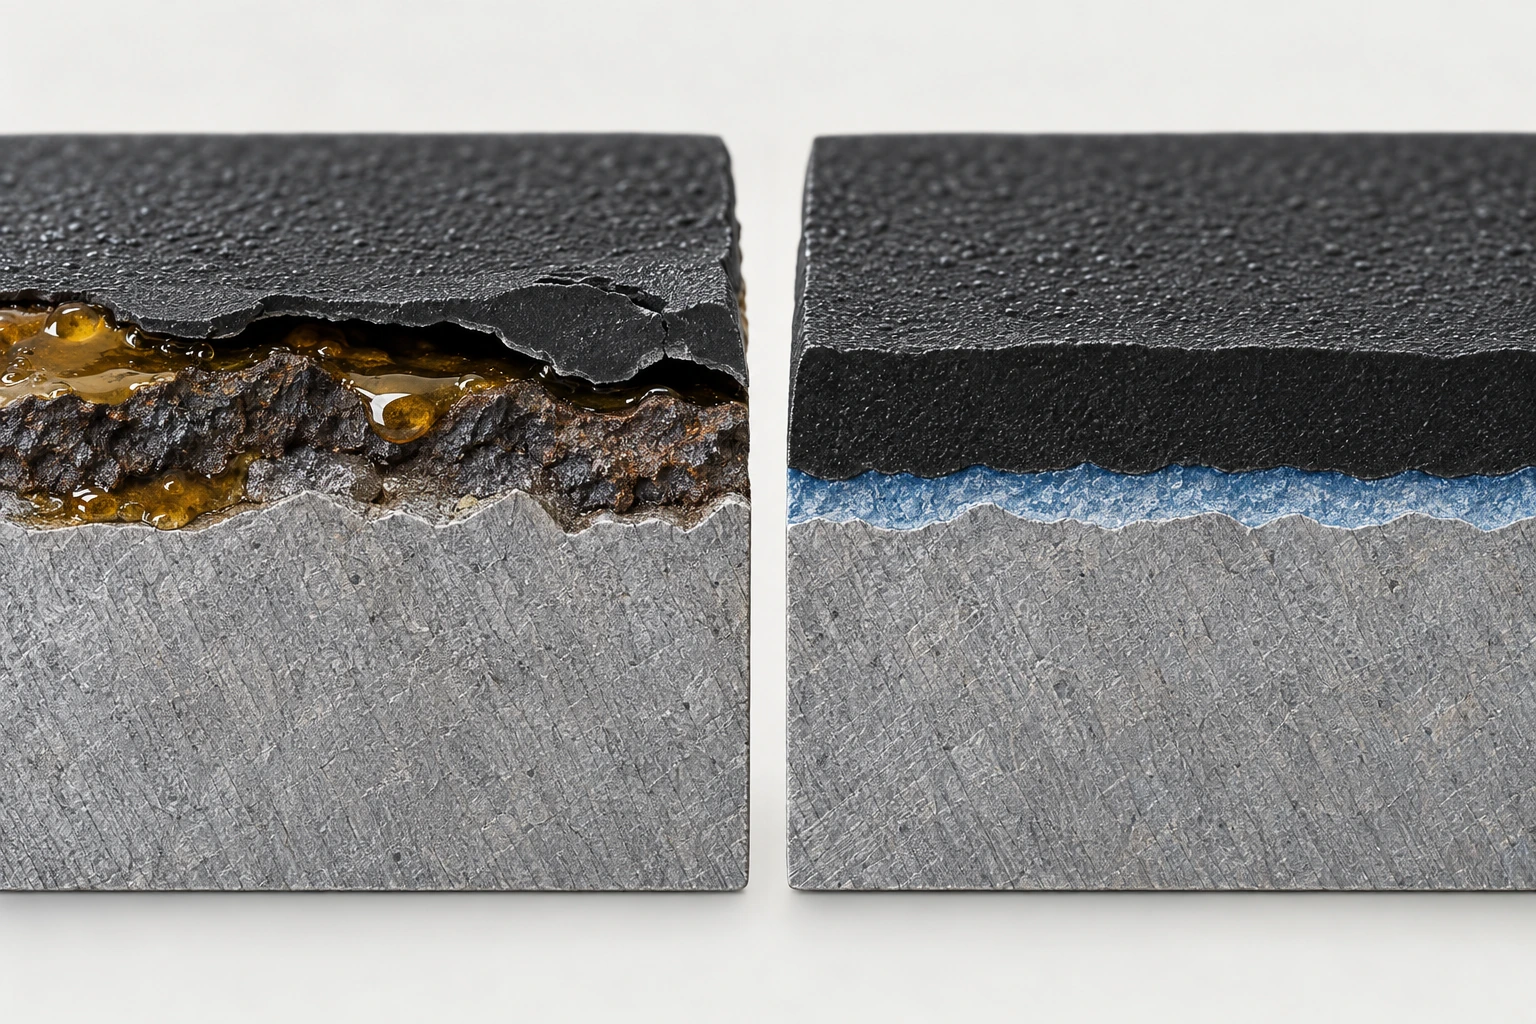
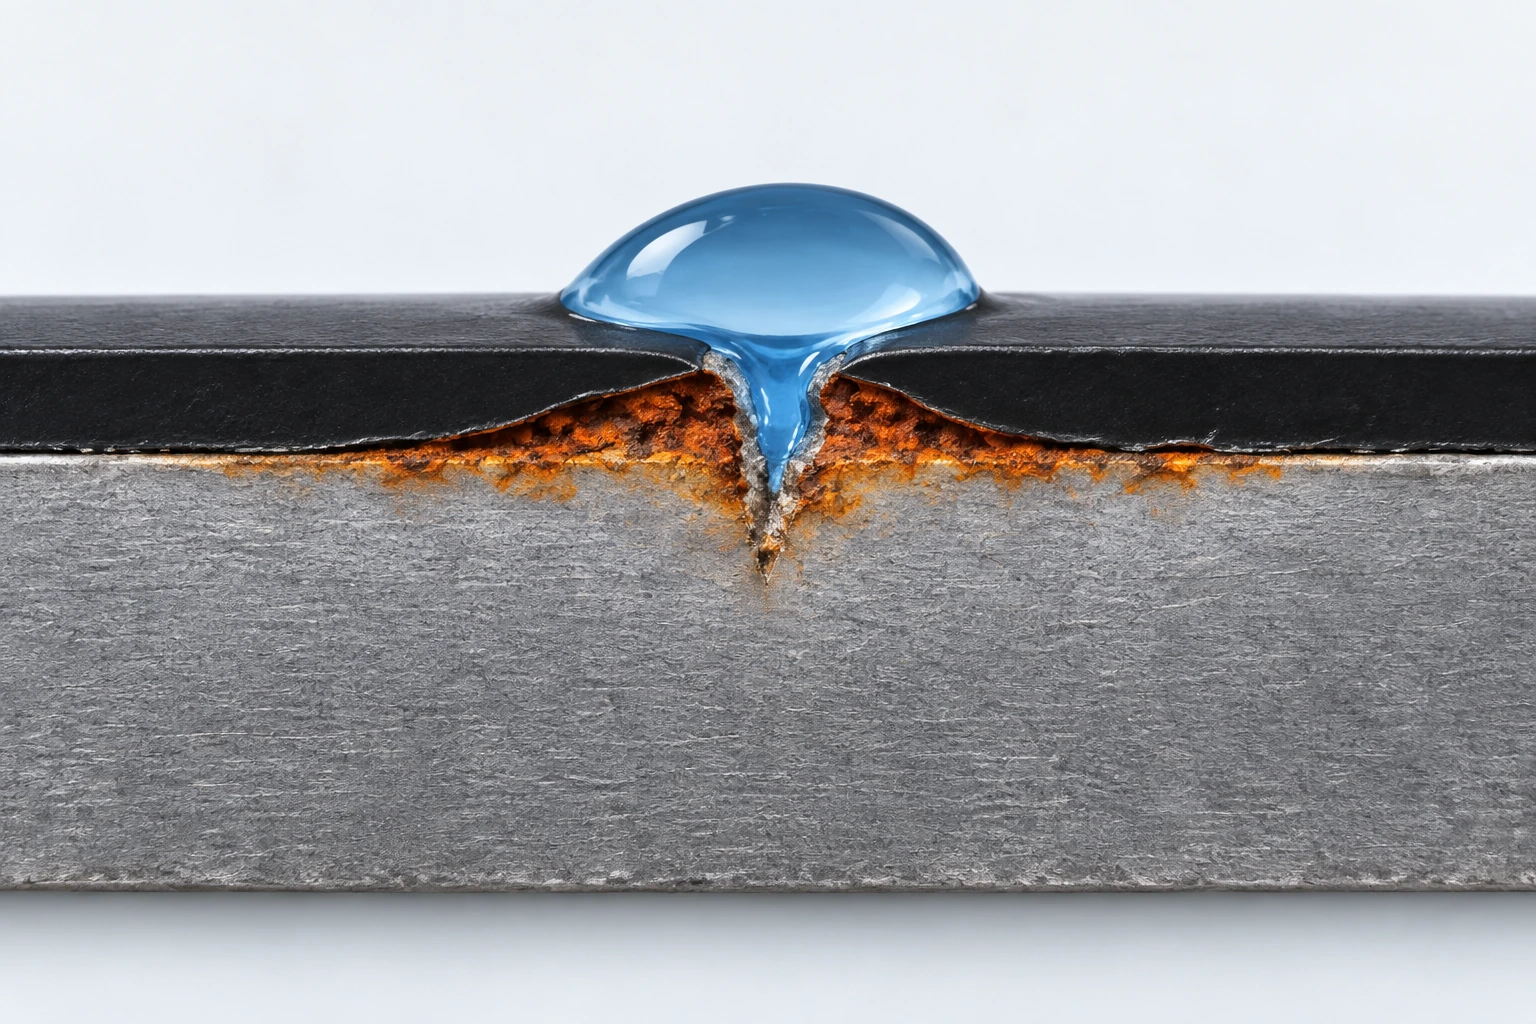
Удар камня, царапина при сборке или плохо защищённая граница шва могут открыть доступ воды и электролита к стали. Сначала повреждение ограничено, а соседняя плёнка выглядит целой.
Образование продуктов коррозии и потеря сцепления на границе могут приподнимать покрытие и расширять зону повреждения. Это один из концептуальных путей подплёночной коррозии, а не объяснение любого пузыря или отслоения.
Распространение зависит от подготовки, химической обработки, сплошности, адгезии, механических повреждений и среды. Пресная вода, солёные брызги и циклы намокания-высыхания не эквивалентны. Поэтому одинаковые исходные царапины не гарантируют одинаковое развитие дефекта.
Кронштейн домкрата объединяет несколько задач
В одной детали присутствуют кромки, отверстия, изгибы, швы и контактные поверхности. Толстый слой на широких гранях не контролирует все эти зоны.
Отверстия должны сохранять монтажную пригодность после окраски. На стыках покрытие может повреждаться при затяжке или перемещении. Если часть поверхности маскируют ради функции, её коррозионный риск нужно решить отдельно.
Может потребоваться изменение подготовки кромок, предварительной обработки, нанесения, маскирования или последовательности сборки. Успех — это защищённая деталь, которая по-прежнему собирается и выполняет назначение, а не только красиво выглядит.
Выбирайте систему, а не дополнительную толщину верхнего слоя
Совместимый грунт может улучшать защиту и работу границы с металлом; верхний слой обеспечивает требуемые атмосферостойкость, внешний вид и другие свойства. Но наличие двух слоёв само по себе не делает систему лучше.
Основание, предварительная обработка, грунт, верхний порошок, толщины и режимы должны быть согласованы. Неподходящий грунт способен добавить слабую границу раздела.
Деталь для мягкой атмосферы и узел, регулярно встречающий дорожную соль и камни, могут требовать разных решений. Сравнивать их стоимость нужно по полному маршруту, а не по общей фразе «чёрная порошковая окраска».
Что показывает OneCure
В сообщении Sherwin-Williams, опубликованном NATM 15 июня 2026 года, представлен портфель OneCure: совместимые порошковые грунт и верхний слой отверждаются за один цикл. Речь идёт о новом объединённом предложении на основе ранее применявшихся технологий, а не об изобретении самого принципа в 2026 году. [3]
Компания заявляет выгоды от сокращения промежуточного обращения и отдельного обжига, а также преимущества покрытия кромок и коррозионной защиты. Это заявления поставщика, не независимая гарантия одинакового результата для всех прицепов. [4]
Один обжиг не отменяет чистую сталь, подходящую подготовку, доступную геометрию и проверенную температуру металла. Главный вывод — оценивать химию, защиту и организацию производства совместно.
Что действительно показывают испытания
Часы солевого тумана полезны для сравнения при определённых условиях, образцах и критериях. Они не являются прямой шкалой срока службы.
ASTM B117 задаёт контролируемую коррозионную среду и указывает на ограничения переноса отдельно взятых результатов на естественную эксплуатацию. Нельзя объявлять, что 1 000 часов автоматически означают десять лет. [6]
Реальный прицеп испытывает высыхание, перепады температуры, удары, истирание, мойку и переменную концентрацию соли. Эти факторы не воспроизводятся одним постоянным солевым туманом.
Важно узнать, что считали отказом: красную ржавчину, пузыри, распространение от надреза или потерю адгезии. Также существенно, испытывали ли подготовленную плоскую панель или представительную сварную деталь.
Адгезия отвечает только на свой вопрос
Методы ASTM D3359 используют ленту для оценки сцепления покрытия в заданных условиях. Хороший начальный результат не доказывает защиту кромок, правильное отверждение или весь срок службы. [7]
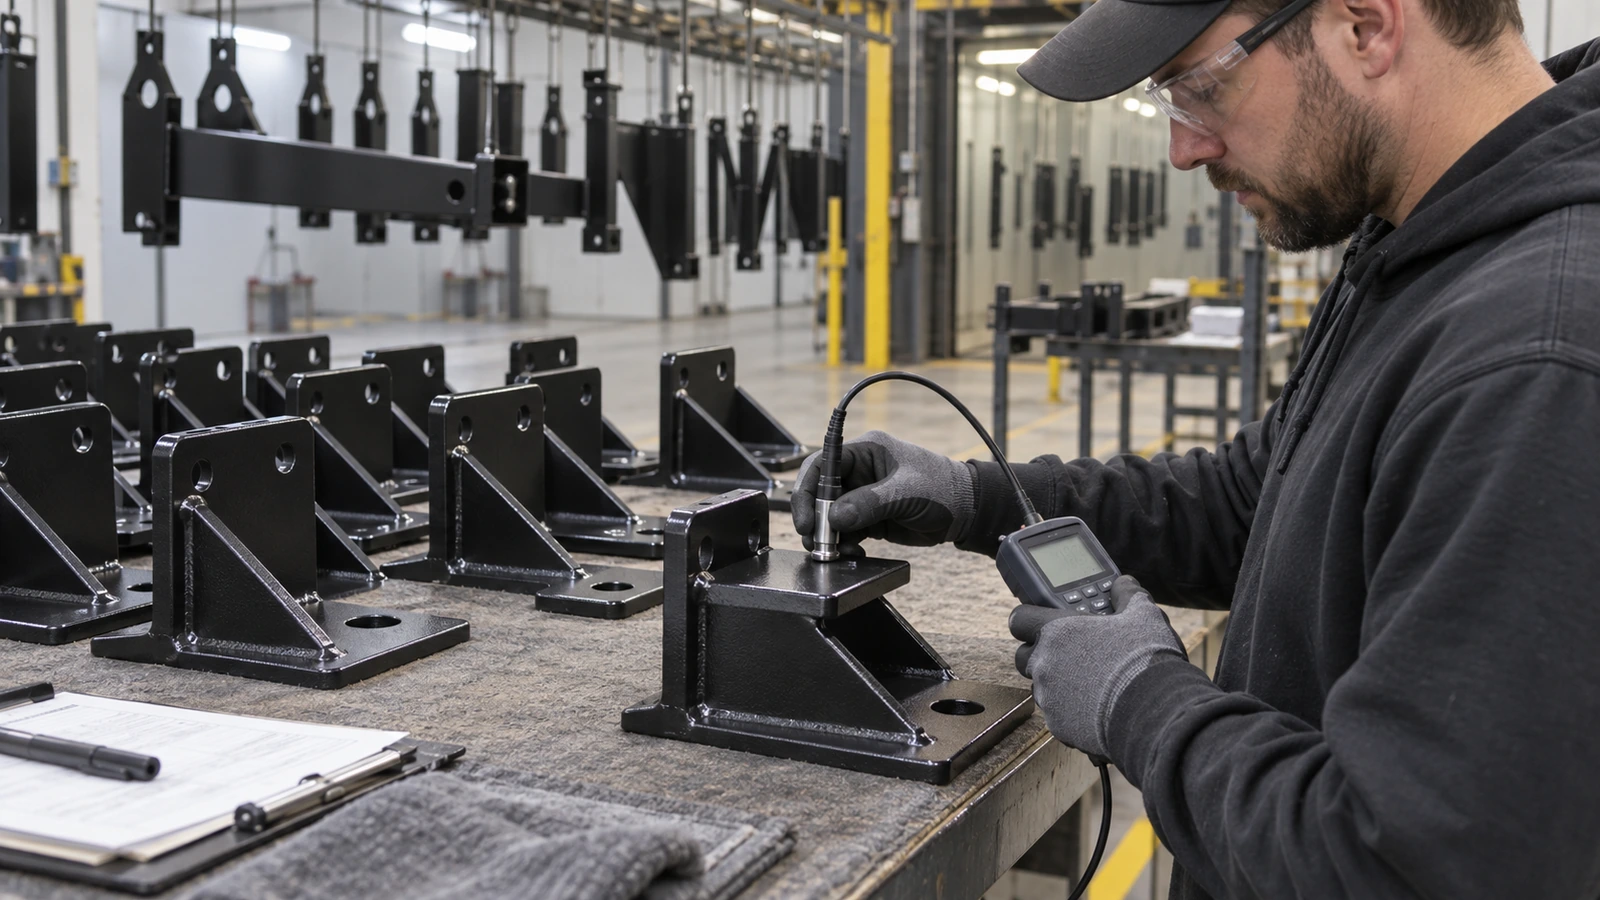
План качества должен объединять измерения толщины в нужных местах, адгезию, подтверждение отверждения, коррозионные испытания и контроль реальной геометрии. Каждый метод проверяет собственный риск и не заменяет остальные.
Лабораторный сертификат полезен, когда понятно, какое требование он подтверждает. Впечатляющее число без описания образца и критерия мало говорит о серийном кронштейне.
Переведите риски в требования OEM и закупочную спецификацию
До выбора порошка OEM должен определить воздействие: атмосферная влага, соль, удары камней, истирание, химикаты либо их сочетание. Панель, подвесочный кронштейн и опора домкрата не обязательно нуждаются в одинаковой системе.
Затем проверяют доступ для подготовки и окраски, состояние швов, кромки, углубления, размеры после покрытия, тепловую массу и возможные повреждения при сборке.
Вопросы для запроса предложений
| Вопрос поставщику | Зачем он нужен |
|---|---|
| Каково состояние входной стали? | Масло и окалина меняют требования к подготовке. |
| Как обрабатываются швы и кромки? | Остатки и геометрия создают уязвимые места. |
| Какая мойка и предварительная обработка контролируются? | Нужно стабилизировать границу металла и покрытия. |
| Один слой или согласованная система с грунтом? | Одинаковый цвет не означает одинаковую защиту. |
| Где измеряется толщина? | Плоская грань не представляет каждую кромку и полость. |
| Как подтверждается отверждение детали? | Воздух печи не равен температуре металла. |
| Каковы образцы и критерии испытаний? | Сравнение должно соответствовать требуемому результату. |
| Что выполняется после окраски? | Монтаж и доработка могут открыть сталь. |
| Как поддерживается повторяемость партий? | Удачный образец не гарантирует стабильность серии. |
Детальность выбирают соразмерно изделию. Цель — не усложнить каждый заказ, а не потерять значимые требования за словом «окрашено».
Самая низкая цена нанесения не обязательно означает самую низкую стоимость готовой детали. Переделка, брак, энергия, обращение, контроль и гарантийные обращения также имеют значение. Но избыточная система для мягкой среды тоже может быть невыгодной.
Правильный ориентир — минимальная воспроизводимая стоимость достижения необходимого результата, а не минимальная цена квадратного метра покрытия.
Взгляд GOODIN: установить механизм и контролировать процесс
Место ранней коррозии даёт направление расследованию. Кромки могут указывать на слабое покрытие или удар; широкое отслаивание — на подготовку или адгезию; зоны швов — на остатки и доступ; крепления — на повреждение при сборке или трение. Эти признаки не являются окончательным диагнозом.
Дилеру не следует считать любую ржавчину дефектом порошка. Производителю не следует без проверки списывать ранние массовые повреждения на износ. Нужны начало разрушения, состояние стали под плёнкой, геометрия и фактическая среда.
Защита формируется всем производством
Толстая плёнка не укрепляет неподходящую окалину, дорогой порошок не удаляет масло, а солевой тест плоской панели не подтверждает доступ в сварное углубление.
Для домкратов для прицепов и монтажных деталей и аксессуаров следует вместе задавать состояние основания, уязвимые детали, окончательные сопряжения и эксплуатацию. Поставщик должен подтвердить воспроизводимый процесс, а не только предоставить привлекательный образец.
Взгляд GOODIN: долговечность порошково окрашенной детали определяется тем, насколько стабильно весь процесс защищает её наиболее уязвимые поверхности, а не количеством нанесённого порошка.
Чтобы рассмотреть требования OEM вместе с чертежом и последовательностью сборки, свяжитесь с GOODIN.
Источники и дополнительные материалы
Названия источников сохранены в оригинале. Выгоды продуктов заявлены поставщиками. Открытые страницы ASTM описывают назначение и ограничения испытаний, но не заменяют полные процедуры. Уточняйте применимое издание и критерии приёмки.
- Sherwin-Williams — Beyond the Spec: Understanding Corrosion and Its Mitigation
- American Coatings Association / PPG — Powder Coating Systems for Improved Corrosion Protection
- National Association of Trailer Manufacturers — Introducing OneCure: The Powder Portfolio Changing How OEMs Coat
- Sherwin-Williams — OneCure
- ASTM International — ASTM D2967-24 — Standard Test Method for Corner Coverage of Powder Coatings
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ASTM International — ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test
- Nordson — Powder Coating System Troubleshooting Guide
- PPG — What Is a Cure Curve?
1 000 часов солевого тумана не означают 10 лет на улице: как покупателям прицепов оценивать заявления о коррозионной стойкости
Горячее цинкование меняет деталь, прежде чем защитить ее: почему вентиляцию, слив и деформации нужно учитывать в проекте
Связанная статья



