
فشل الطلاء بالمسحوق يبدأ غالبًا قبل المسحوق: لماذا تحدد المعالجة المسبقة واللحامات والحواف الحماية من التآكل
في هذا المقال
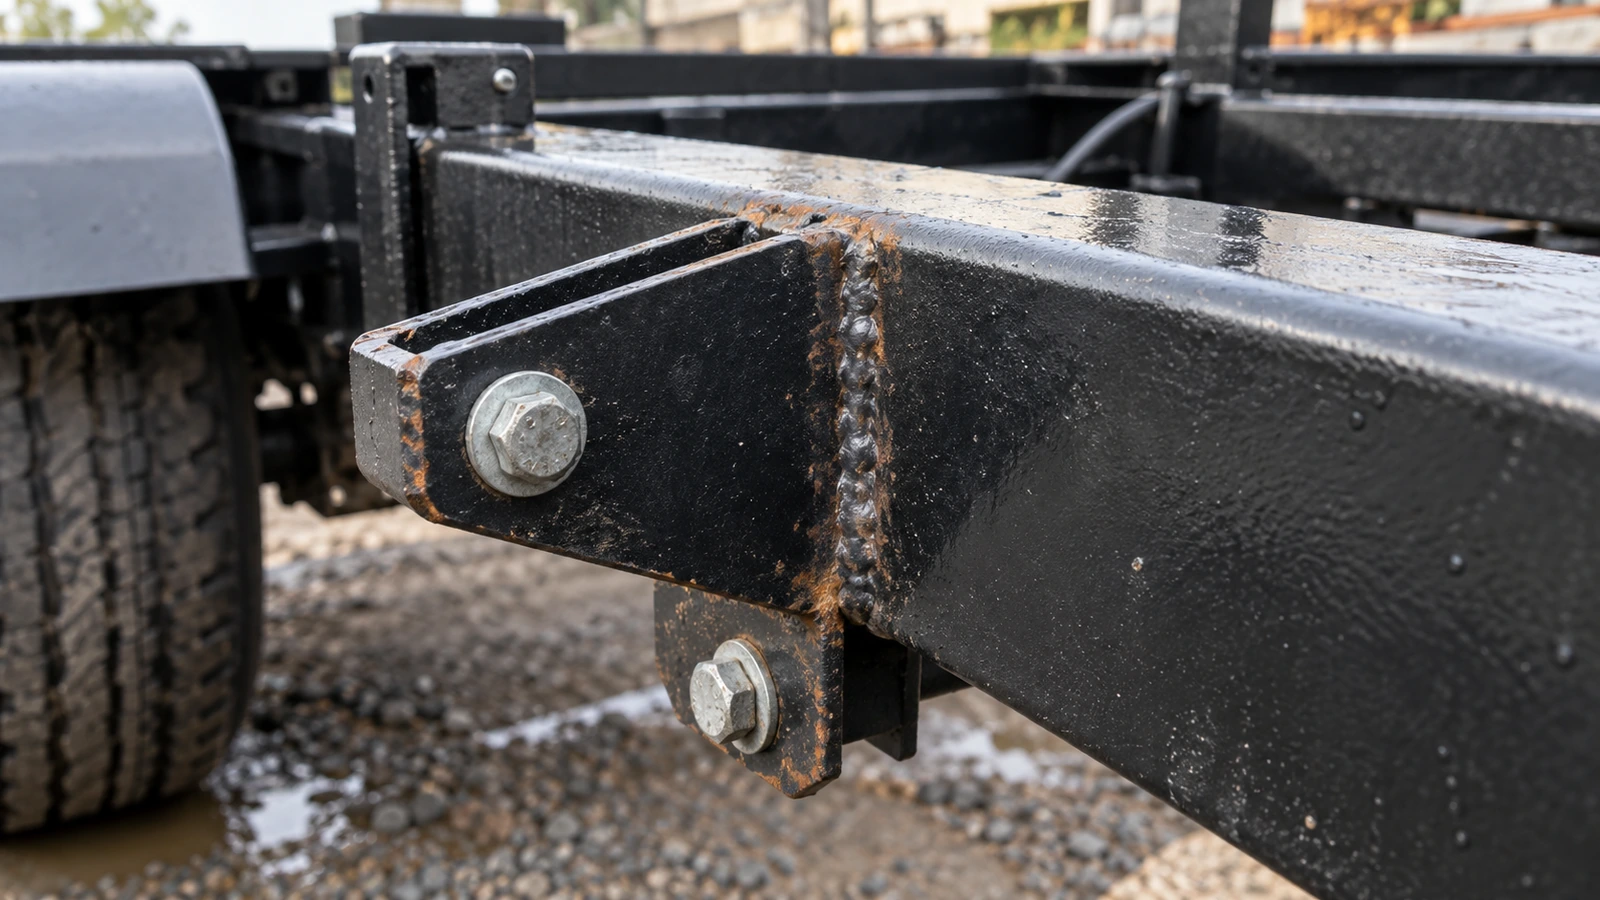
قد يستخدم مصنعان المسحوق نفسه ويحققان سماكة متقاربة ومظهرًا جذابًا. لكن بعد فترة تحافظ قطعة على حمايتها، بينما تصدأ أخرى عند اللحامات أو يتقشر طلاؤها قرب نقاط التثبيت.
قد يكون الاختلاف قد نشأ قبل دخول كابينة الرش. فالتنظيف والمعالجة المسبقة والهندسة والتطبيق والتصلب والتجميع تشكّل نظامًا واحدًا. وتربط إرشادات Sherwin-Williams لمكونات النقل بين حالة المعدن وتحضيره ونتيجة الطلاء. [1]
السؤال ليس فقط هل يقاوم المسحوق التآكل، بل ما الذي يجب تحقيقه خلال التصنيع حتى توجد هذه المقاومة في القطعة النهائية؟
تحليل هندسي وليس تعليمات تشغيل لخط الطلاء أو ضمانًا عامًا للعمر التشغيلي. يجب التحقق من النظام ومعايير القبول للقطعة وبيئة التعرض الفعليتين.
ابدأ بسطح الفولاذ لا بالمسحوق
تبدأ سلسلة الحماية من حالة الفولاذ وتصنيعه، ثم التنظيف والمعالجة المسبقة والتطبيق والتصلب، وتمتد إلى التجميع والاستخدام. المسحوق مهم، لكنه لا يتحكم وحده في جميع هذه الواجهات.
قد يضعف التلوث الالتصاق، وتبقى حافة حادة أو منطقة غائرة بتغطية غير كافية. وقد يمنع التصلب غير الصحيح تطور الخصائص، أو يضر التجميع بغشاء اجتاز الفحص سابقًا. لذلك لا تحدد العلامة التجارية والحد الأدنى للسماكة وحدهما الأداء المطلوب.
النظافة الظاهرية لا تعني جاهزية السطح
قد يحمل الحامل بعد اللحام زيتًا وآثار مناولة وبقايا لحام وأكسدة موضعية. ويمكن أن تعيق هذه المواد تلامس الطلاء مع الفولاذ وعمل المعالجة الكيميائية. وعند التسخين قد تسهم في حفر سطحية أو مسام أو ضعف التصاق موضعي. [1]
يجب أن يتناسب التنظيف مع الملوثات التي ينتجها المصنع فعلًا. تغيير زيت القطع أو مستهلكات اللحام أو التشكيل أو المورد قد يغيّر متطلبات التحضير، حتى لو بقيت درجة الفولاذ نفسها.
قشور الدرفلة ليست أساسًا واقيًا موثوقًا
قد تلتصق القشور المتكونة على الفولاذ المدرفل على الساخن جيدًا في مواضع وتكون غير مستقرة في أخرى. إذا التصق الطلاء بهذه الطبقة ثم انفصلت عن المعدن، سينفصل معها.
قد يبدو العيب فشلًا في التصاق الطلاء، بينما حدث الانفصال بين الفولاذ والقشور. تغيير نوع المسحوق دون معالجة السطح لا يزيل هذا السبب.
عندما تتطلب المواصفة إزالة القشور أو تحقيق خشونة معينة، يلزم تحضير مناسب، مثل السفع المعتمد. ليس المقصود فرض طريقة واحدة على كل القطع، بل اتباع متطلبات النظام وتعليمات مورده. زيادة سماكة الغشاء لا تثبّت أساسًا غير سليم.
اللحامات والحواف: أين تصبح الحماية ضعيفة؟
ينشئ اللحام وصلة إنشائية وسطحًا يحتاج إلى حماية. وقد تختلف آثار الرذاذ والخبث وبقايا مساعد الصهر والحزوز الجانبية والتجاويف الصغيرة: فمنها ما يمنع ملامسة المعدن، أو يحتجز التلوث، أو يصعّب التنظيف والرش.
لا يكون الحل بجلخ جميع اللحامات حتى تصبح ملساء. إزالة المعدن اللازم قد تغيّر المقاومة وسلوك التعب. ويجب أن تتبع المعالجة الكبيرة للحامات الإنشائية إجراءً معتمدًا.
الهدف هو الحفاظ على وظيفة الوصلة وتسليم سطح يمكن للخط تحضيره وطلاؤه بصورة مستقرة.
الوجه المسطح لا يمثل الحافة
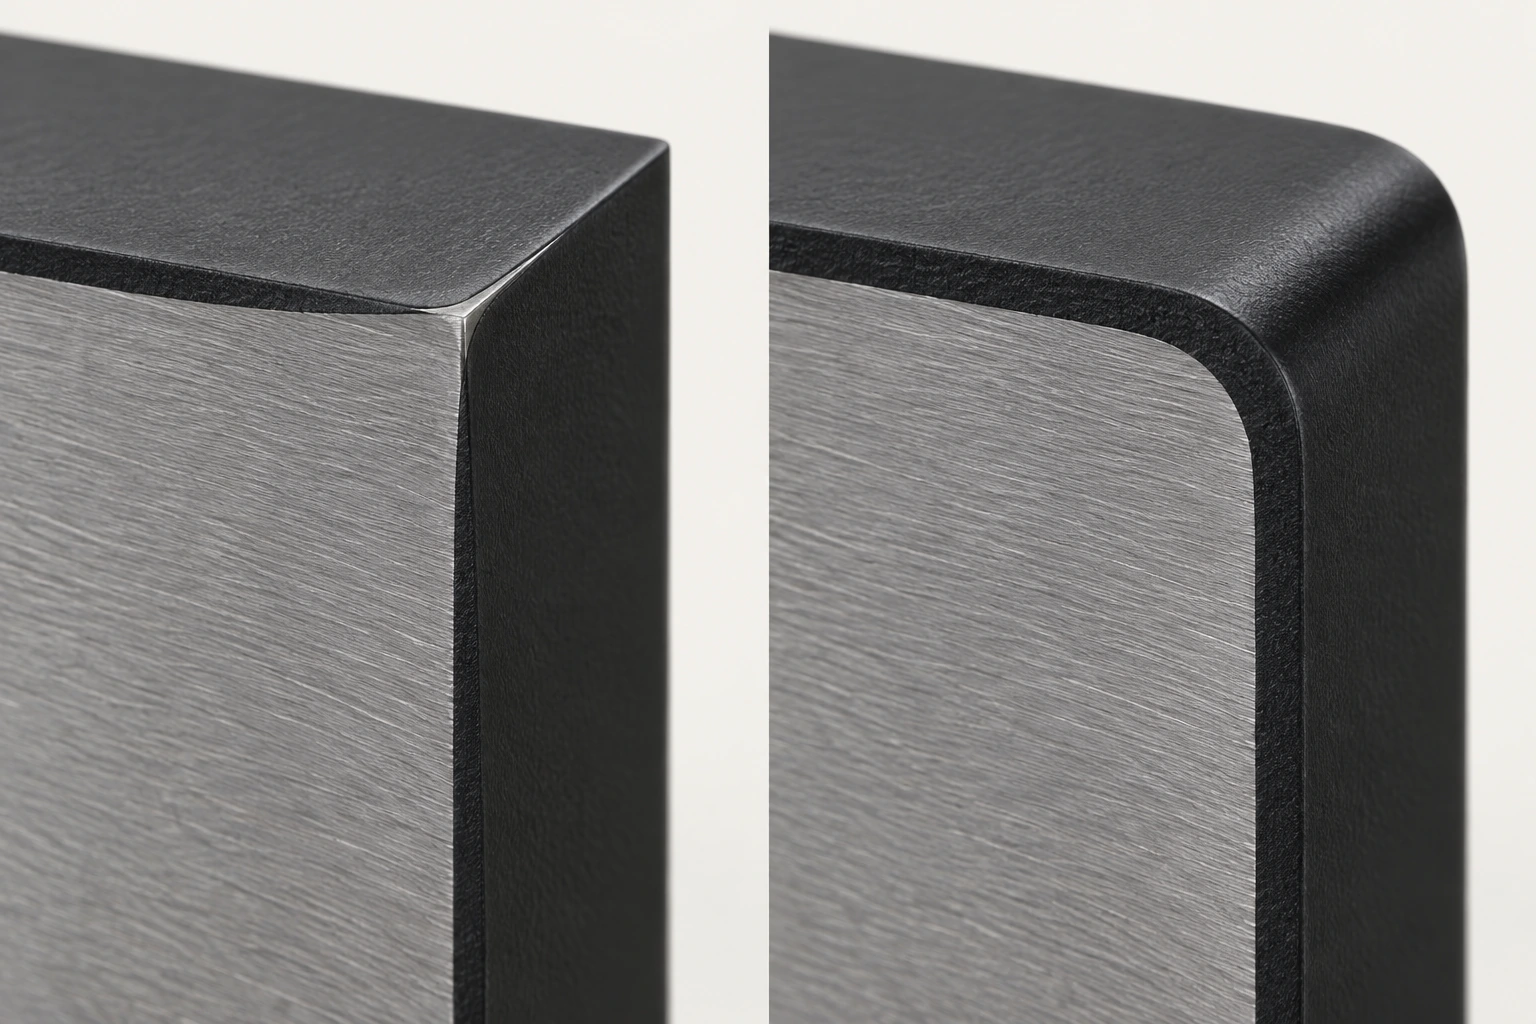
عند تسخين المسحوق ينصهر ويتدفق. وقد يتراجع الغشاء عن الزاوية الخارجية الحادة ويصبح أرق عندها. يشرح مقال PPG المنشور لدى American Coatings Association أثر التدفق والانكماش أثناء التصلب في هذه الظاهرة. [2]
لذلك قد يحقق منتصف اللوح السماكة المطلوبة، بينما تبقى حافة القطع أو محيط الثقب نقطة ضعف. وقد يصل الماء المحتوي على الأملاح إلى الفولاذ من هذه المنطقة تحديدًا.
زيادة السماكة ليست حلًا متناسبًا دائمًا
قد تساعد إضافة مسحوق في بعض الحالات، لكن زيادة سماكة الوجه لا تضمن زيادة مماثلة عند الزاوية. وقد تؤثر الزيادة المفرطة في المظهر أو التصلب أو أبعاد الثقوب والتجميع.
يقيس ASTM D2967 العلاقة بين سماكة الطلاء على الزوايا والأوجه لعينات محددة. ولا تضمن نتيجته حماية الزوائد الحادة أكثر الموجودة في قطع الإنتاج. [5]
عند الحاجة، يجب إدراج إزالة الزوائد أو تدوير الحواف في مسار التصنيع. لكن لا يوجد نصف قطر عام يناسب كل قطعة. إزالة مادة قرب ثقب محمّل أو منطقة حساسة للتعب تستلزم مراجعة الأبعاد والوظيفة الإنشائية.
ينبغي أن يراعي التصميم قابلية الطلاء، بدل مطالبة المشغل بتعويض كل شكل هندسي بزيادة تدفق المسحوق.
الوصول إلى التجاويف والمعالجة المسبقة يحتاجان إلى ضوابط مختلفة
قد تعاني حافة خارجية وزاوية داخلية عميقة من نقص التغطية، لكن لسببين مختلفين. في الخارج يهم تدفق الغشاء المنصهر، أما في الداخل فقد يصعب وصول الجسيمات أثناء الرش الكهروستاتيكي.
تنجذب الجسيمات المشحونة إلى القطعة المؤرّضة، لكن المجال يتأثر بالهندسة. قد تستقبل الأسطح المكشوفة والبروزات مسحوقًا أكثر من قاع قناة ضيقة، وهي مشكلة ترتبط بتأثير قفص فاراداي.
زيادة التغذية قد تراكم مسحوقًا في الخارج دون إصلاح الداخل. يجب تقييم التأريض وإعدادات المسدس والفوهة واتجاه القطعة وطريقة الرش والوصول. وتربط إرشادات Nordson بين ضعف اختراق التجاويف وهذه المتغيرات. يجب أن تتبع التعديلات الفعلية إجراءات المعدات المعتمدة. [8]
المعالجة الكيميائية ليست مجرد غسل
تحتاج أنظمة حماية كثيرة، بعد إزالة الملوثات، إلى معالجة تحويلية متوافقة. هدفها تهيئة الواجهة بين المعدن والغشاء، لا جعل الفولاذ نظيف المظهر فقط.
يُختار الفوسفات أو غيره وفق المعدن والمسحوق والخط والبيئة. القول إن المصنع يستخدم معالجة مسبقة لا يثبت توافقها أو ثباتها. [1]
يجب ضبط التركيز والحرارة وزمن التلامس والشطف والتلوث حسب العملية المتحقق منها. فقد تتشابه قطعتان بصريًا، بينما تختلف واجهتاهما وقدرتهما على إبطاء انتشار التآكل.
حقّق تصلب القطعة الفعلية وكرّر النتيجة في الإنتاج
يحتاج المسحوق المتصلب حراريًا إلى تاريخ حراري مناسب لينصهر ويتدفق ويتفاعل. مرور القطعة داخل الفرن لا يثبت أن جميع أجزائها استوفت المطلوب.
يسخن الغطاء الرقيق أسرع من الحامل الثقيل. وإذا اقتصر التحكم على حرارة الهواء وسرعة الناقل، فقد لا تبقى القطعة السميكة المدة اللازمة عند درجة حرارة المعدن المطلوبة.
تميّز إرشادات PPG لمنحنيات التصلب بين حرارة الركيزة وحرارة الهواء. وتختلف الشروط باختلاف المنتج؛ فلا يوجد برنامج واحد صالح لجميع المساحيق. [9]
قد يضعف نقص التصلب الالتصاق أو الصلادة أو المقاومة الكيميائية، كما قد يكون التعرض المفرط غير مرغوب. ينبغي التحقق من منحنى حرارة قطع ممثلة للإنتاج، بكتلتها وسماكتها وهندستها الفعلية.
قابلية التكرار جزء من الحماية
قد تدخل دفعة لاحقة بزيت أو رذاذ لحام أكثر. وقد تتغير حالة حوض المعالجة أو يتدهور تماس التعليق أو تزيد حمولة الفرن. لا تغيّر هذه الأمور بالضرورة مواصفة المسحوق، لكنها قد تغيّر القطعة.
يجب ربط سطح الدخول والتنظيف والكيمياء والتطبيق والتأريض والسماكة الموضعية والفرن والفحص. ويُختار مستوى التفصيل وفق المخاطر.
نجاح النموذج الأول يثبت مسارًا معينًا. أما التغييرات المؤثرة في ذلك المسار فتحتاج إلى مراجعة، ولا تُعد مقبولة تلقائيًا لأن علامة المسحوق لم تتغير.
كيف يتحول عيب صغير إلى تآكل تحت الغشاء؟
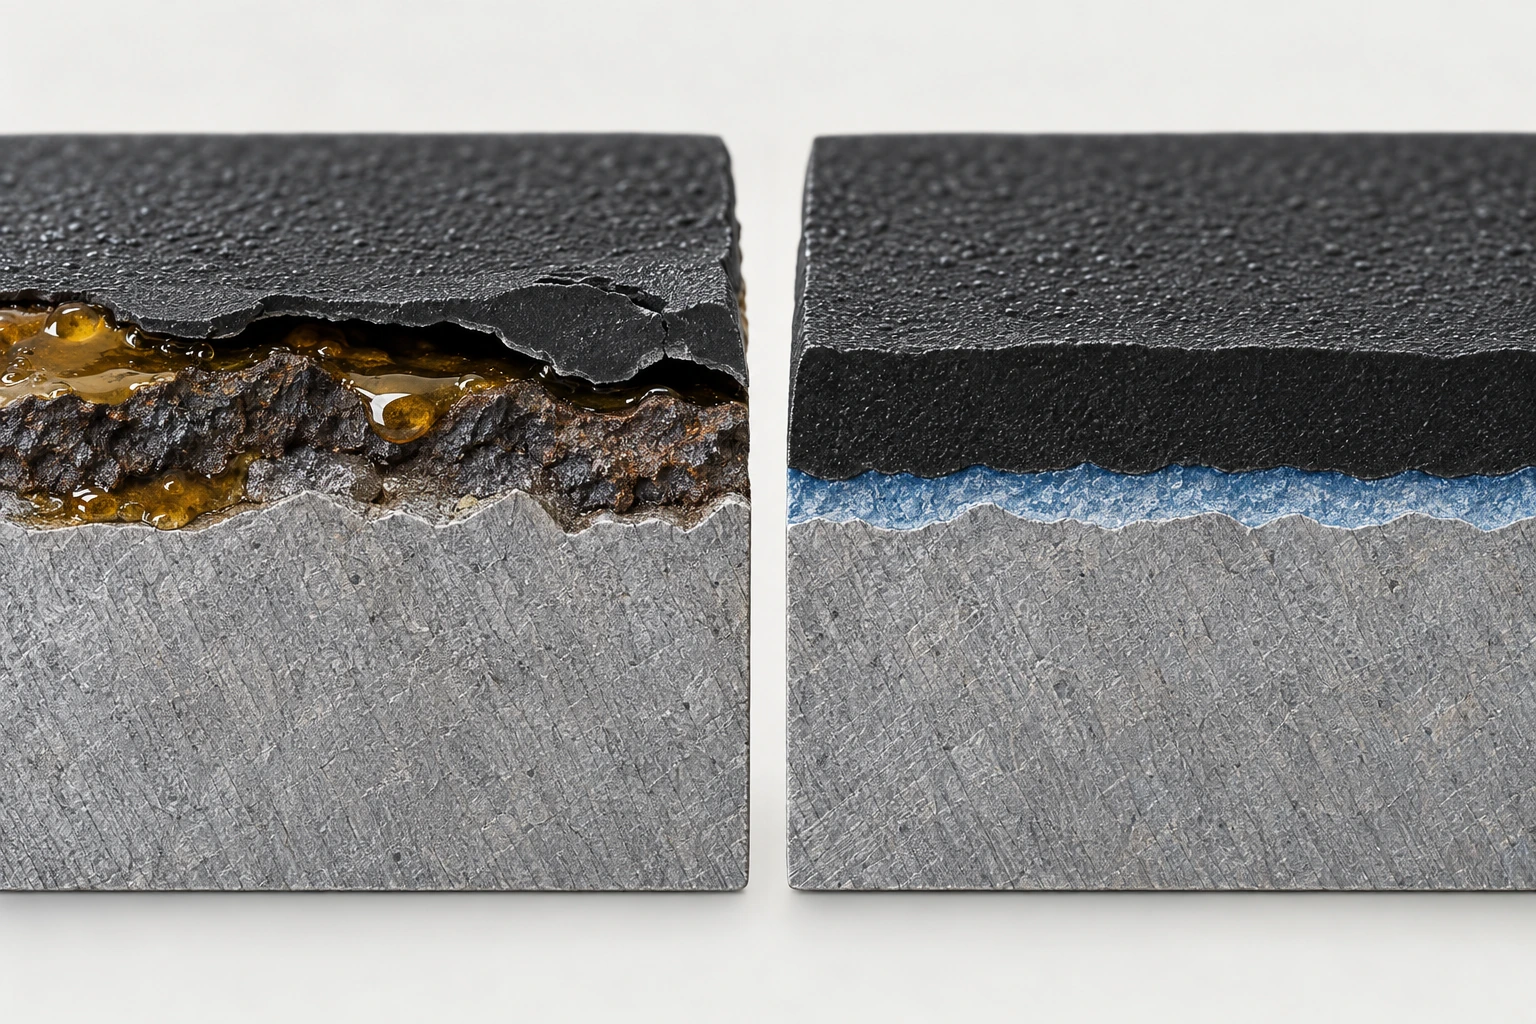
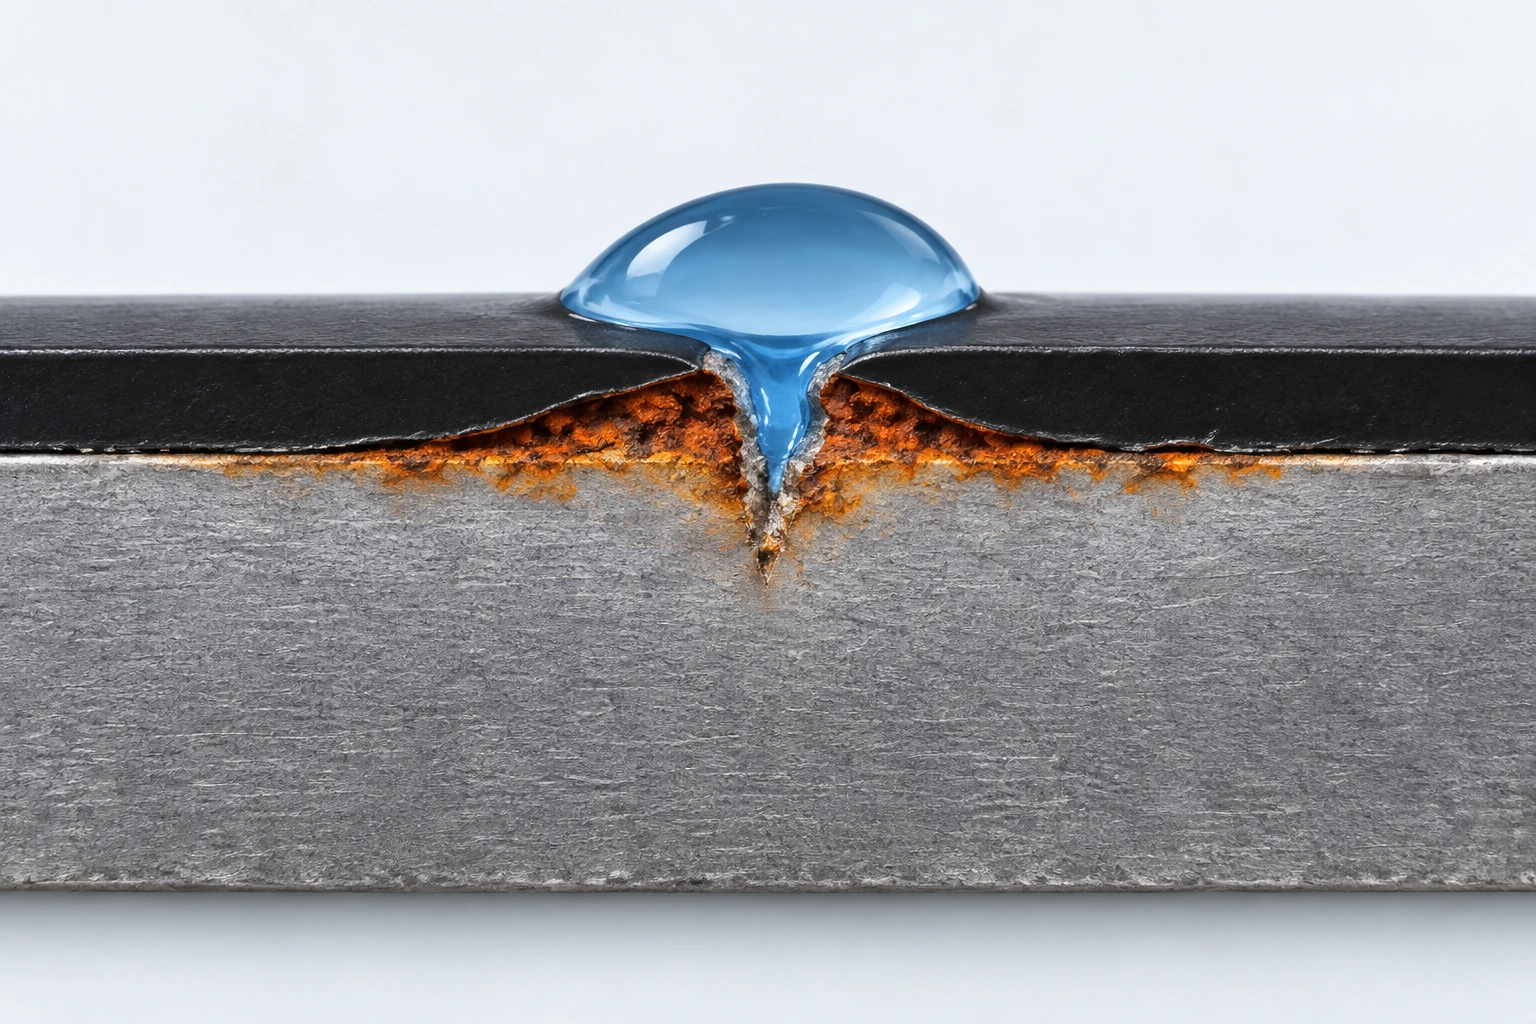
قد تفتح ضربة حجر أو خدش أثناء التجميع أو منطقة ضعيفة عند اللحام طريقًا للماء والإلكتروليت إلى الفولاذ. يبدأ الضرر موضعيًا، بينما يبدو الغشاء المجاور سليمًا.
يمكن لمنتجات التآكل وفقد الالتصاق عند الواجهة أن ترفع الغشاء وتوسّع الضرر. هذا مسار تفسيري للتآكل تحت الغشاء، وليس تشخيصًا موحدًا لكل انتفاخ أو تقشر.
يعتمد التطور على التحضير والمعالجة المسبقة والاستمرارية والالتصاق والضرر الميكانيكي والبيئة. الماء العذب والرذاذ الملحي ودورات البلل والجفاف ليست ظروفًا متكافئة. لذلك قد يتطور خدشان متشابهان بصورة مختلفة.
حامل الرافعة يجمع عدة واجهات
قد يضم الجزء نفسه حواف مقطوعة وثقوبًا وثنيات ولحامات وأسطح تماس. طبقة سميكة فوق الأوجه الكبيرة لا تحل جميع هذه التفاصيل.
يجب أن تبقى الثقوب قابلة للتجميع بعد الطلاء. وقد يضر الشد أو الحركة بالغشاء عند التلامس. وإذا لزم حجب الطلاء عن سطح لأسباب وظيفية، يجب معالجة خطر انكشافه عمدًا.
قد يكون الحل في تجهيز الحواف أو التطبيق أو الحجب أو ترتيب التجميع، وليس مسحوقًا أغلى فقط. ينبغي أن تبقى القطعة المحمية قابلة للتركيب وقادرة على أداء وظيفتها.
اختر نظام طلاء لا مجرد طبقة نهائية أكثر سماكة
يمكن لطبقة أساس متوافقة أن تحسّن الواجهة والحماية، بينما تضيف الطبقة النهائية مقاومة الطقس والمظهر والخصائص الميكانيكية. لكن وجود طبقتين لا يجعل النظام أفضل تلقائيًا.
يجب أن تتوافق الركيزة والمعالجة المسبقة والأساس والطبقة النهائية والسماكات والتصلب. وقد تضيف طبقة أساس غير مناسبة واجهة ضعف جديدة.
قد تناسب قطعة تعمل في بيئة معتدلة مواصفة مختلفة عن قطعة تتعرض باستمرار للملح والحصى. ولا ينبغي مقارنة طلاء أحادي الطبقة بنظام أساس وتشطيب متحقق منه باعتبارهما متكافئين لمجرد أن لونهما أسود.
ماذا يوضح مثال OneCure؟
في 15 يونيو 2026، عرض إعلان Sherwin-Williams المنشور لدى NATM مجموعة OneCure: أساس وطبقة نهائية متوافقان يُطبقان مسحوقًا فوق مسحوق ويتصلبان في دورة واحدة. الجديد هو مجموعة موحدة مبنية على تقنيات سابقة، لا اختراع المبدأ في 2026. [3]
يصف المورد مكاسب من خفض المناولة الوسيطة ودورة التسخين المنفصلة، إضافة إلى فوائد في التغطية والحماية. هذه ادعاءات المورد، وليست ضمانات مستقلة لكل مكون مقطورة. [4]
الدورة الواحدة لا تلغي التنظيف أو المعالجة المسبقة أو الوصول إلى التجاويف أو التحقق من حرارة المعدن. الدرس هو تقييم التركيبة والحماية وتنظيم الإنتاج معًا.
ما الذي تثبته اختبارات الرذاذ الملحي والالتصاق؟
تفيد ساعات الرذاذ الملحي في المقارنة عندما تُحدد الظروف والعينات ومعايير القبول. لكنها لا تقيس سنوات الخدمة مباشرة.
يوفر ASTM B117 بيئة تآكل مضبوطة، ويبيّن حدود نقل نتائجه منفردة إلى التعرض الطبيعي. لا يصح القول إن 1,000 ساعة تعادل تلقائيًا عشر سنوات. [6]
تواجه المقطورة جفافًا وتغيرات حرارة وصدمات واحتكاكًا وغسلًا وتركيزات أملاح متغيرة. كما لا تمثل لوحة اختبار مستوية بالضرورة وصلة ملحومة معقدة.
يجب معرفة ما إذا كان التقييم للصدأ الأحمر أو الانتفاخ أو الانتشار من خدش متعمد أو فقد الالتصاق. ويهم أيضًا هل كانت العينة لوحًا محضرًا بعناية أم هندسة ممثلة للإنتاج.
اختبار الالتصاق يجيب عن سؤال محدد
يستخدم ASTM D3359 طرق الشريط اللاصق لتقييم الالتصاق في ظروف محددة. النتيجة الأولية الجيدة لا تثبت وحدها تغطية الحواف أو صحة التصلب أو كامل المتانة. [7]
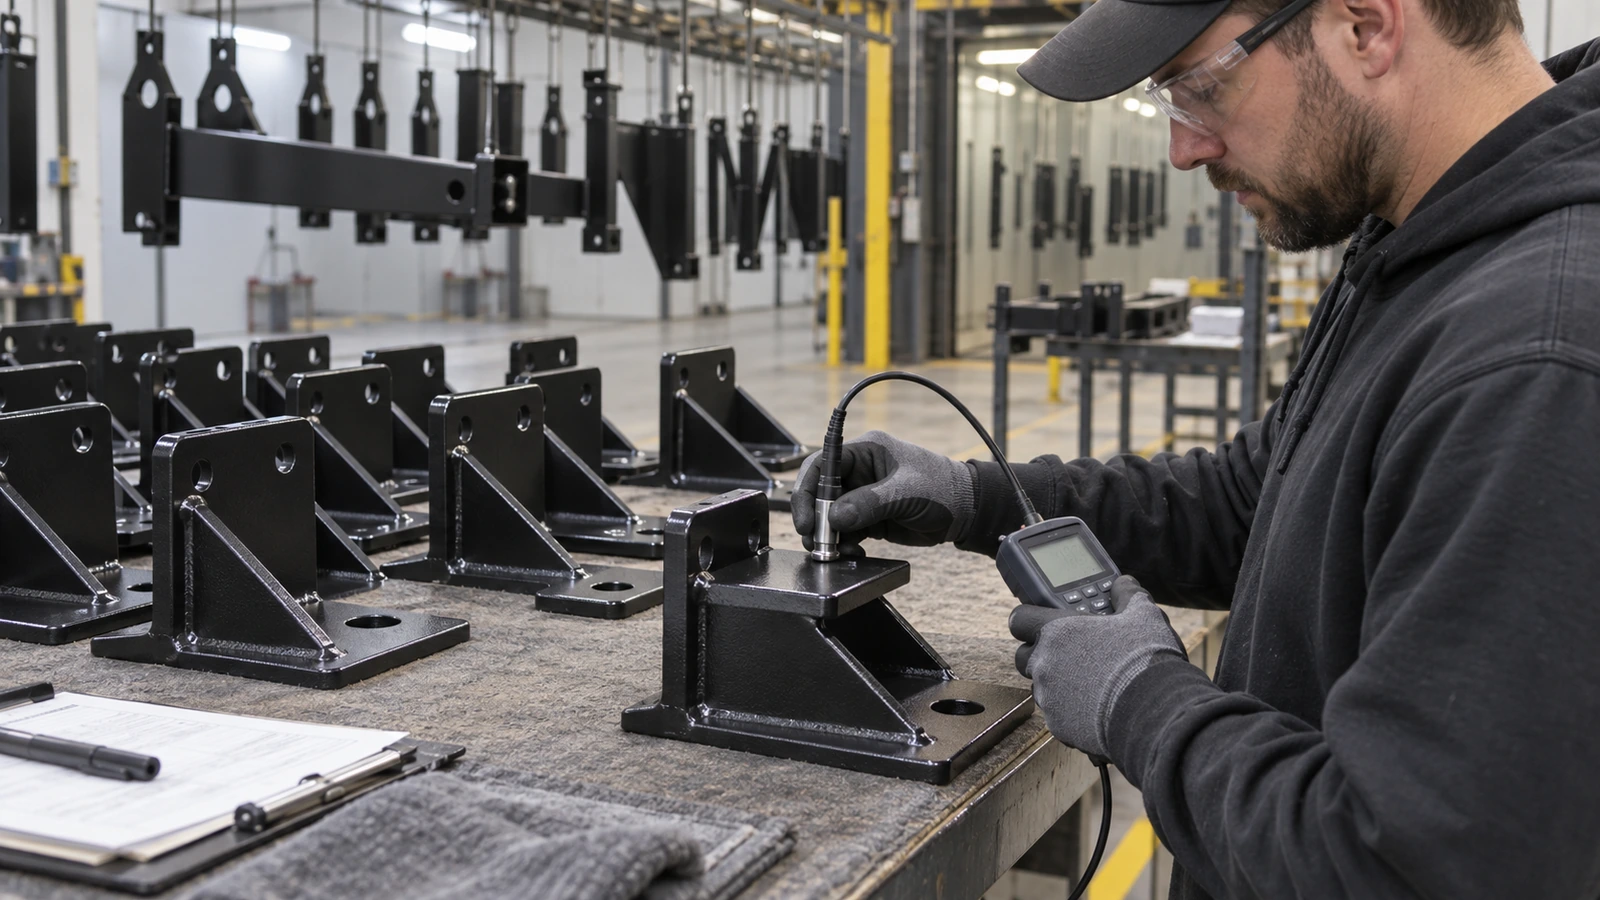
تجمع خطة الجودة المفيدة بين سماكة مواضع محددة والالتصاق والتحقق من التصلب واختبارات التآكل وفحص الشكل الفعلي. لا يستبدل أي منها البقية تلقائيًا.
ينبغي أن يطابق الدليل آلية الفشل المطلوب ضبطها. رقم كبير في شهادة لا يعوض غياب وصف العينة أو معيار القبول.
حوّل مخاطر الفشل إلى مواصفة للتصنيع والشراء
يبدأ المصنع بتحديد التعرض: رطوبة أو ملح طرق أو حجارة أو احتكاك أو مواد كيميائية أو مزيج منها. لا يحتاج لوح زخرفي وحامل إنشائي بالضرورة إلى النظام نفسه.
ثم يراجع وصول المعالجة، وحالة اللحام، وتجهيز الحواف، ودخول المسحوق إلى التجاويف، والأبعاد بعد الطلاء، والكتلة الحرارية، وأضرار التجميع المحتملة.
أسئلة تحول التصميم إلى متطلبات شراء
| السؤال | أهميته |
|---|---|
| ما حالة الفولاذ الداخل؟ | الزيت والقشور يغيّران التحضير المطلوب. |
| كيف تُجهَّز اللحامات والحواف؟ | البقايا والهندسة تنشئان مناطق ضعيفة. |
| ما التنظيف والمعالجة المسبقة المضبوطان؟ | يجب أن تكون الواجهة متوافقة وقابلة للتكرار. |
| طبقة واحدة أم نظام مع أساس؟ | تماثل اللون لا يعني تماثل الحماية. |
| أين تُقاس السماكة؟ | الوجه المسطح لا يمثل جميع التفاصيل. |
| كيف يُتحقق من تصلب القطعة؟ | هواء الفرن لا يساوي حرارة المعدن. |
| ما العينات ومعايير الاختبار؟ | يجب أن يخدم الاختبار المتطلب الحقيقي. |
| ماذا يحدث بعد الطلاء؟ | التجميع والتشغيل قد يكشفان الفولاذ. |
| كيف تُضبط الدفعات المتتابعة؟ | نجاح عينة لا يضمن الإنتاج المتسلسل. |
ينبغي أن يتناسب التفصيل مع القطعة. الهدف ليس تعقيد كل طلب، بل منع اختفاء المتطلبات المهمة خلف عبارة «مطلي بالمسحوق».
أقل سعر للتطبيق لا يعني دائمًا أقل تكلفة للقطعة النهائية. إعادة العمل والرفض والطاقة والمناولة والفحص والضمان كلها مهمة. وفي المقابل، قد يضيف نظام معقد بلا ضرورة تكلفة دون قيمة في بيئة معتدلة.
المقارنة الصحيحة هي التكلفة القابلة للتكرار لتحقيق الأداء المطلوب، لا سعر مساحة الطلاء وحده.
رؤية GOODIN: تشخيص الآلية وضبط العملية
يوجه موقع الصدأ التحقيق لكنه لا يثبت السبب. قد تشير الحواف إلى التغطية أو الصدمات، والتقشرات الواسعة إلى التحضير أو الالتصاق، واللحامات إلى البقايا أو صعوبة الوصول، والمثبتات إلى ضرر التجميع أو الاحتكاك.
لا ينبغي للموزع نسبة كل بقعة إلى المسحوق، ولا للمصنع تجاهل التآكل المبكر دون فحص بدايته وسطح المعدن والهندسة والبيئة. وقد يشير نمط متكرر في دفعة إلى مشكلة تصنيع مشتركة.
تُصنَع الحماية قبل أن تُطبَّق
لا تثبّت السماكة الزائدة قشورًا غير مناسبة، ولا يزيل مسحوق عالي الأداء زيتًا أسفله. ولا يثبت نجاح اختبار لوح مسطح تغطية تجويف ملحوم.
في روافع دعم المقطورات وقطع التثبيت وملحقات المقطورات يجب تعريف السطح والتفاصيل الضعيفة والملاءمة النهائية والتعرض معًا. يحتاج المورد إلى إثبات عملية قابلة للتكرار، لا تسليم عينة جميلة فقط.
رؤية GOODIN: تعتمد متانة القطعة المطلية بالمسحوق على ثبات حماية أسطحها الأكثر عرضة للفشل عبر كامل عملية التصنيع، لا على كمية المسحوق المطبقة.
لمراجعة المواصفة مع الرسم ومتطلبات التجميع، تواصل مع GOODIN.
المصادر وقراءات إضافية
أُبقيت عناوين المصادر بلغتها الأصلية. فوائد المنتجات من تصريحات الموردين. الملخصات العامة لمواصفات ASTM لا تستبدل الإجراءات الكاملة؛ تحقّق من الإصدار ومعايير القبول المناسبة.
- Sherwin-Williams — Beyond the Spec: Understanding Corrosion and Its Mitigation
- American Coatings Association / PPG — Powder Coating Systems for Improved Corrosion Protection
- National Association of Trailer Manufacturers — Introducing OneCure: The Powder Portfolio Changing How OEMs Coat
- Sherwin-Williams — OneCure
- ASTM International — ASTM D2967-24 — Standard Test Method for Corner Coverage of Powder Coatings
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ASTM International — ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test
- Nordson — Powder Coating System Troubleshooting Guide
- PPG — What Is a Cure Curve?
ألف ساعة من الرذاذ الملحي لا تعني عشر سنوات في الخارج: كيف يقيّم مشترو المقطورات ادعاءات مقاومة التآكل؟
الجلفنة بالغمس الساخن تغيّر القطعة قبل أن تحميها: لماذا يجب تصميم التنفيس والتصريف والتحكم في التشوه مسبقًا
مقالات لها صلة



