
粉体塗装の不具合は塗る前から始まる:前処理・溶接部・エッジが耐食性を決める理由
この記事の内容
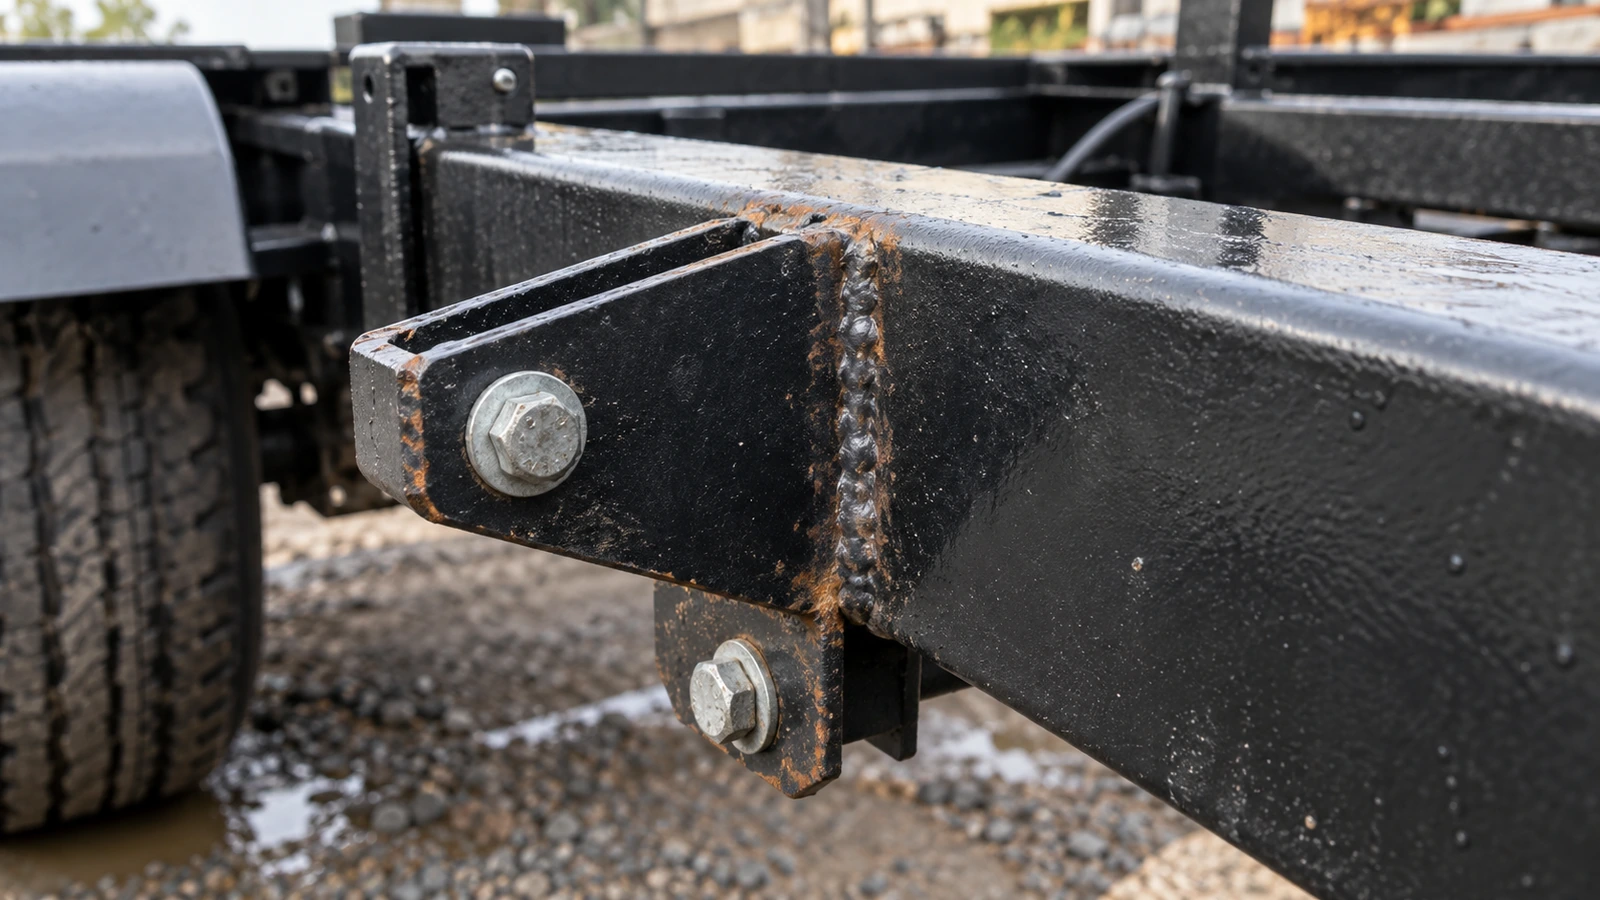
同じ粉体塗料を購入し、同程度の膜厚と美しい外観を実現した二つのトレーラー部品でも、使用後の状態が同じとは限りません。一方は健全な塗膜を保ち、もう一方は溶接部や取付穴から錆び始めることがあります。
違いは粉体の配合だけでなく、スプレーブースに入る前に生じていた可能性があります。清浄度、前処理、溶接部の仕上げ、エッジ形状、塗着、硬化、組立が一つの防食システムを形成します。Sherwin-Williamsの輸送機器向け資料も、素地と準備工程を塗料から切り離さずに評価しています。[1]
問うべきなのは「粉体塗装は錆に強いか」だけではありません。その性能を実際の部品で得るために、塗装前後の製造工程が何を満たすべきかという問題です。
製造・調達向けの技術解説です。塗装ラインの操作手順や一律の耐用年数を示すものではありません。実部品と使用環境に対して工程と合否基準を検証してください。
粉体ではなく、鋼材の表面から考える
粉体塗装の保護性能は、鋼材の状態、加工、洗浄、前処理、塗布、硬化、組立、使用環境の連続した工程から生まれます。塗料は重要ですが、すべての界面や製造上の変動を単独で制御することはできません。
油分は密着を妨げ、鋭い角は薄膜になり、凹部は塗り残される可能性があります。硬化不足では必要な物性が発現せず、組立で保護膜を損傷することもあります。「指定銘柄、最低膜厚」という購買条件だけでは不十分です。
見た目の清潔さと塗装可能な状態は違う
溶接後のブラケットには、切削油、取扱いによる汚れ、溶接残留物、局所的な酸化物が残ることがあります。目で汚れが見えないことは、適切な密着面ができている証拠ではありません。
油や残留物は、粉体の密着だけでなく化学前処理の作用も妨げます。加熱時にクレーターやピンホールなどの欠陥につながる場合もあります。[1]
切削油、溶接材料、成形工程、素材供給元を変更すれば、同じ洗浄条件が通用するとは限りません。塗装ラインの入口で、実際にどのような表面状態が入ってくるかを管理する必要があります。
ミルスケールを健全な素地と考えない
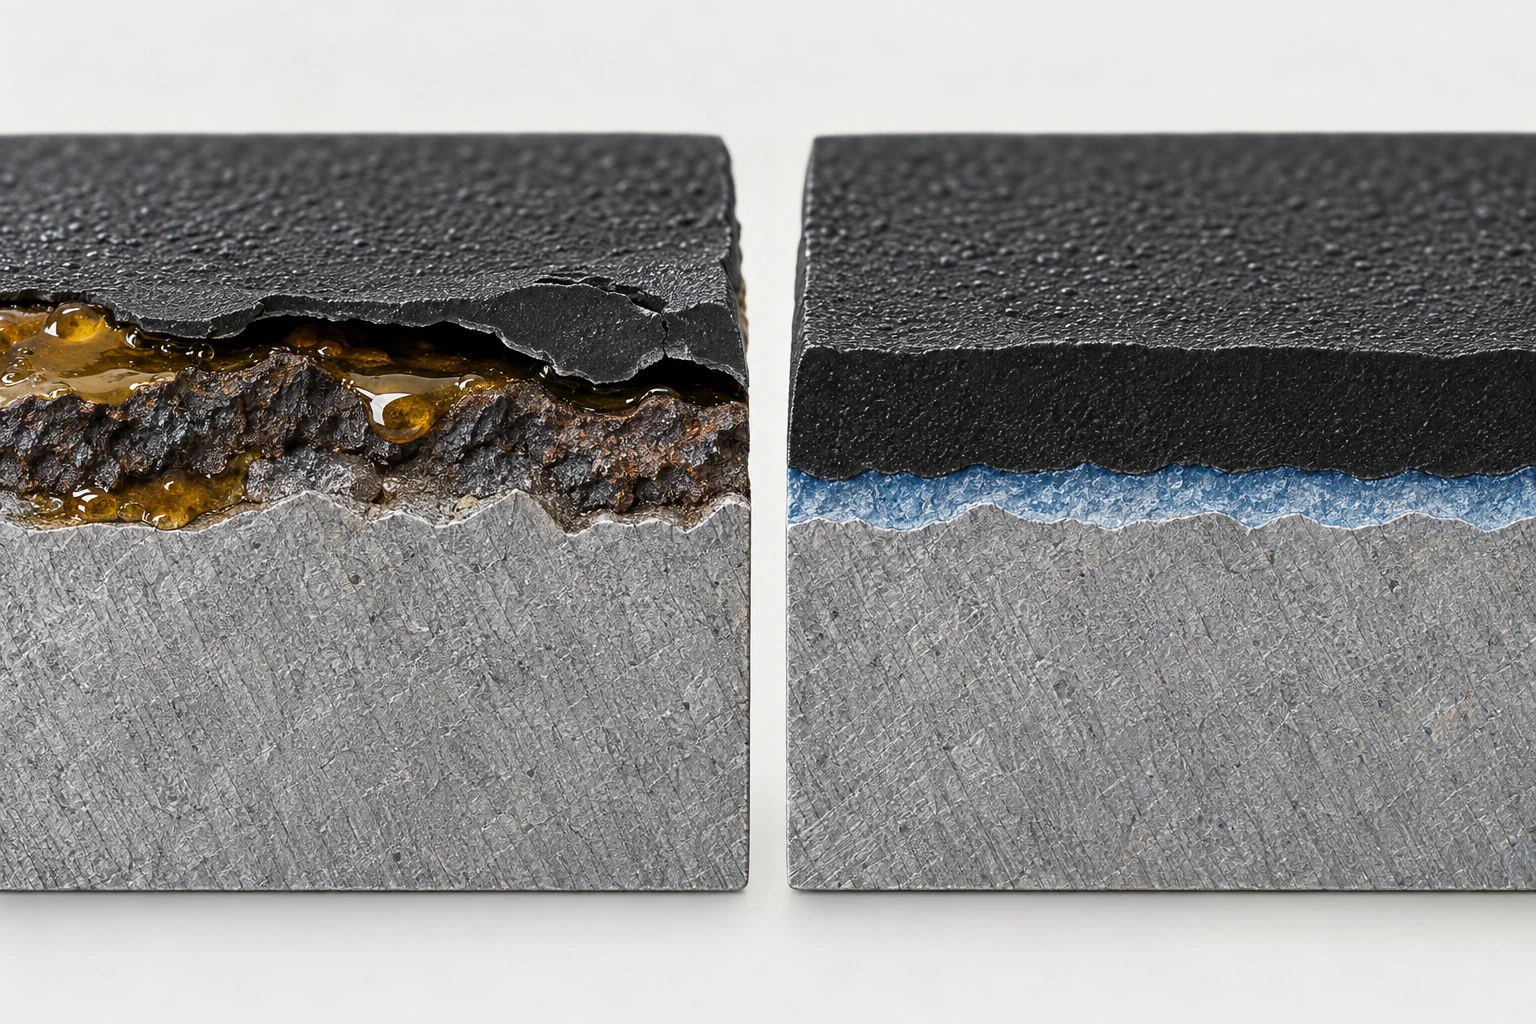
熱間圧延材のミルスケールは鉄酸化物であり、場所によって付着状態が異なります。不適切なスケール上に塗装すると、塗膜は鋼そのものではなく不安定な層に密着してしまいます。
その層が鋼から剥がれれば、塗膜も一緒に脱落します。見えている現象が「塗料の剥離」でも、破壊位置は鋼とスケールの間かもしれません。この場合、粉体の銘柄だけを変えても原因は残ります。
スケール除去や所定の表面粗さが必要な場合は、仕様と塗料メーカーの指示に従って適切なブラストなどを選択します。厚塗りで不安定な下地を補うことはできません。
溶接部とエッジが防食の弱点になりやすい理由
溶接部にはスパッタ、スラグ、残留フラックス、アンダーカット、小さなくぼみなどが存在する場合があります。いずれも同じ問題ではありません。付着物は鋼との接触を妨げ、突起や凹部は洗浄と塗着を難しくします。
対策は、すべての構造溶接を外観上滑らかに研削することではありません。必要な溶接金属を除去すれば、強度や疲労挙動に影響します。大きな仕上げ加工には承認された手順が必要です。構造的に適切な溶接を、塗装工程で保護できる表面状態にすることが目的です。
平面の膜厚が合格でもエッジは別
粉体が加熱されて溶融・流動し、硬化する過程では、鋭い外側エッジの被覆が薄くなる場合があります。米国塗料協会が掲載したPPGの技術解説では、塗膜の流動と硬化時の収縮によるエッジからの後退を扱っています。[2]
平面では十分な膜厚でも、レーザー切断端面や穴の縁が弱点になることがあります。塩分を含む水がそこから鋼に達すると、腐食が周囲の塗膜下へ進行する可能性があります。
したがって、平板中央の平均膜厚だけで部品全体を評価してはいけません。防食上重要な箇所を測定・評価の対象に含める必要があります。
厚くすれば比例して改善するわけではない
粉体の追加が役立つ場合はありますが、平面の増膜と角部の増膜は比例するとは限りません。過剰な膜厚は外観、硬化、穴の寸法、接合面の適合にも影響します。
ASTM D2967は、所定条件の角付き試験棒で角部と面部の膜厚比を評価する方法です。その結果は、さらに鋭いバリなどの保護性能を保証するものではありません。[5]
必要に応じてバリ取りやエッジ処理を製造ルートに組み込みます。ただし、すべての縁に同じ半径を指定するのは適切ではありません。重要な穴や疲労に敏感な部位から材料を除去する場合は、寸法と構造機能の確認が必要です。
凹部への塗着と化学前処理は別々に管理する
外側の鋭いエッジと内側の深い凹部は、どちらも被覆不足になり得ますが、主な原因は異なります。外側では溶融塗膜の流動が問題となり、凹部では静電塗装時の粉体の入り込みが問題となります。
静電噴霧では帯電した粉体が接地されたワークに引き付けられます。しかし電界は形状の影響を受け、深い溝や内隅では塗着が不利になることがあります。一般にファラデーケージ効果と呼ばれる現象です。
粉体の吐出量だけを増やすと、届きやすい外面に粉がたまり、凹部は改善しない場合があります。接地、ガン設定、ノズル、吹付方向、部品姿勢、塗料の組合せを検討します。Nordsonのトラブルシューティング資料も、凹部への侵入性とこれらの工程条件を関連づけています。[8]
前処理は単なる洗浄ではない
洗浄で汚染物を除去した後、多くの防食システムでは適合する化成処理などを行います。目的は鋼をきれいに見せることだけではなく、塗膜と金属の界面を整えることです。
リン酸塩処理や他の化成処理の選択は、素地、粉体、ライン条件、使用環境によって決まります。「化学前処理あり」という記述だけでは、その適合性も管理状態も分かりません。[1]
濃度、温度、接触時間、水洗、汚染状態など、選定した工程に必要な変数を維持します。新しい薬剤を使った試作品が良好でも、量産中に処理槽が変動すれば、同じ性能が続くとは限りません。
実部品を適切に硬化させ、量産でも再現する
熱硬化性粉体は、必要な熱履歴を経て溶融、流動、反応し、所定の物性を形成します。オーブンに入れたという事実だけでは、十分に硬化したことになりません。
薄板カバーと厚い鋼製ブラケットでは、同じ炉内を通っても金属の昇温速度が違います。炉内空気温度と搬送速度だけを管理していると、厚い部分が必要温度に達する前に工程を終える可能性があります。
PPGの硬化曲線資料は、指定温度が空気温度ではなく素地温度であることを明確にしています。必要な時間・温度条件は製品ごとに確認すべきで、一律の焼付条件ではありません。[9]
硬化不足は密着性、硬さ、耐薬品性などに影響し得ます。過大な熱履歴も適切とは限りません。代表的な部品の温度プロファイルで、実際の熱容量と形状が条件を満たすかを検証します。
一つの合格品は量産の保証ではない
次のロットで油分が増える、スパッタが残る、前処理液の状態が変わる、吊り具の接地が悪化する、炉の積載が重くなる。粉体の仕様が同じでも、こうした変化は完成品に影響します。
必要な管理は、受入表面、洗浄、前処理、塗着、接地、局所膜厚、硬化、最終検査をつなぐことです。部品のリスクに応じて管理の詳しさを決め、試作時の条件を量産で再現できるようにします。
小さな傷が塗膜下腐食へ広がる仕組み
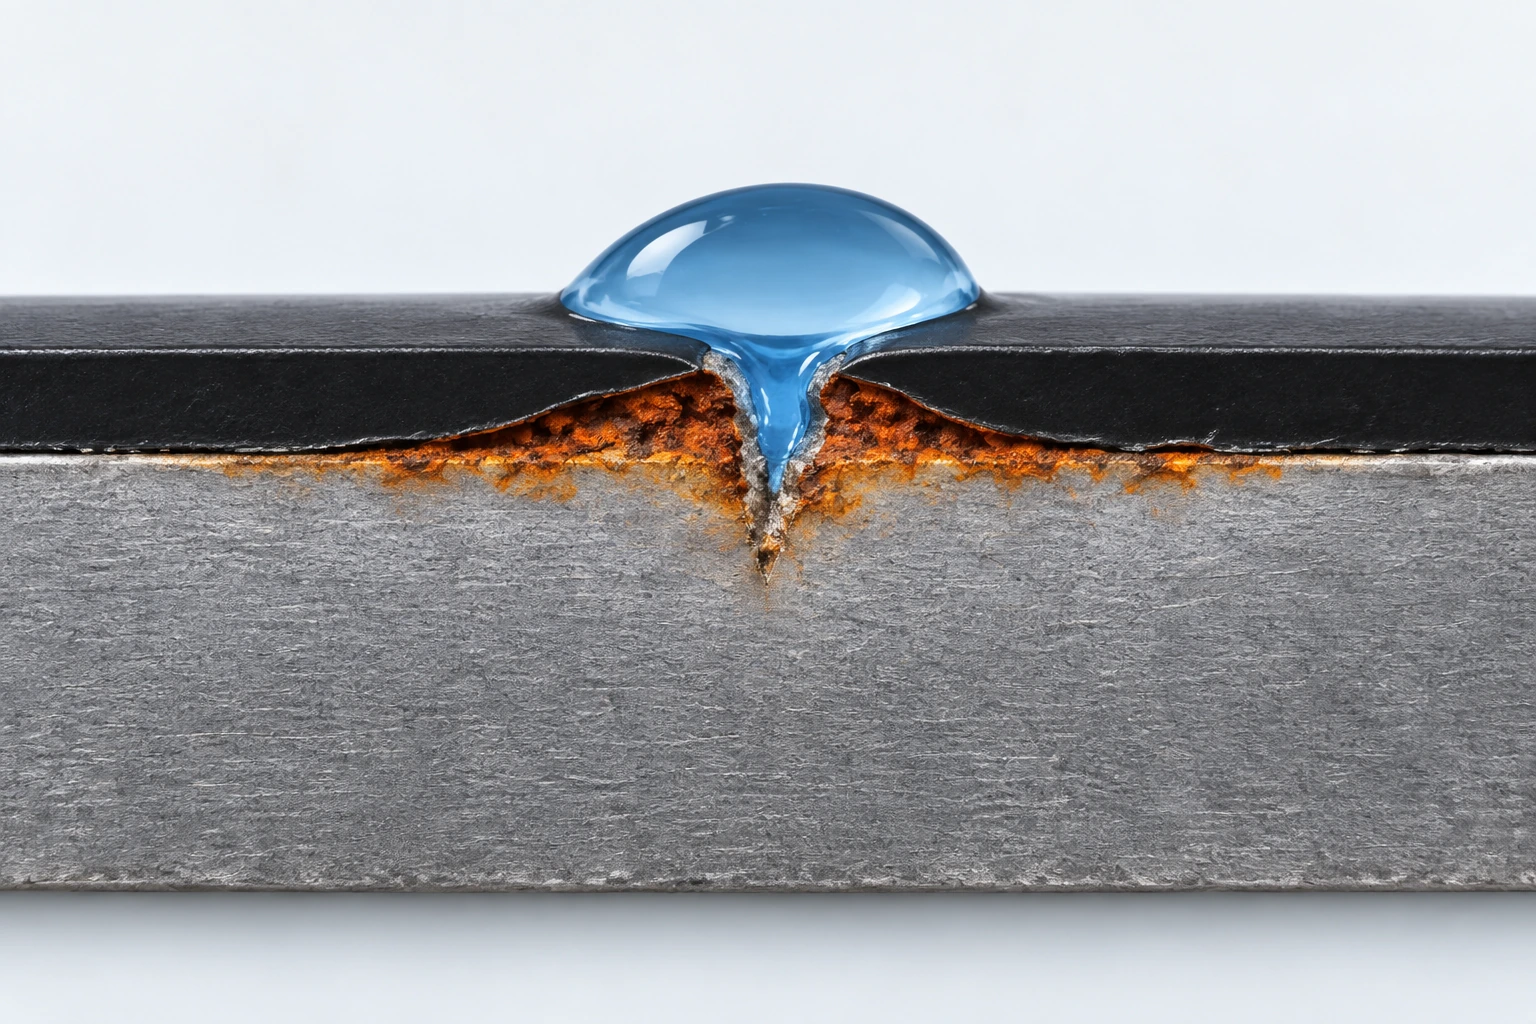
飛び石でエッジに小さな傷が付いたり、組立で取付面が擦れたりすると、周囲の塗膜が正常でも水と電解質が鋼に達する場合があります。
腐食生成物の体積増加や界面の密着低下によって、局所損傷の周囲で塗膜が持ち上がり、腐食が広がることがあります。これが塗膜下腐食の一つの概念的な経路です。すべての膨れや剥離を同じ機構と断定することはできません。
進行は、表面処理、前処理、膜の連続性、密着、機械的損傷、湿潤・乾燥や塩分などの環境に左右されます。同じ程度の傷でも、二つの塗装システムが同じ速度で劣化するとは限りません。
ジャッキ取付ブラケットは複数の弱点を持つ
一つのブラケットには切断縁、穴、曲げ、溶接、締結面が共存します。広い面を厚く塗るだけでは、それぞれの問題を解決できません。
穴は塗装後も組み立てられる寸法である必要があり、接触面は締付けや動作で損傷する可能性があります。機能上マスキングが必要な場合は、その露出面の防食を別途検討します。
対策は高価な粉体への変更だけでなく、エッジ処理、前処理、吹付方法、マスキング、組立順序を含む場合があります。完成した部品が組み立てられ、機能し、保護を維持できることが評価の対象です。
上塗りの増量ではなく塗装システムを選ぶ
適合するプライマーは素地との界面や耐食性を補い、上塗りは耐候性、外観、機械的特性などを担います。しかし、二層にしたというだけで自動的に優れたシステムにはなりません。
素地、前処理、プライマー、上塗り、膜厚、硬化条件が組み合わさって検証される必要があります。不適合な下塗りは、新たな剥離界面を増やすこともあります。
使用環境が穏やかな部品と、融雪塩や飛び石を繰り返し受ける部品では、合理的な仕様が異なります。単層上塗りと検証済み二層システムを、単に同じ「黒い粉体塗装」として価格比較すべきではありません。
OneCureは工程と配合を合わせて考える事例
2026年6月15日、NATMに掲載されたSherwin-Williamsの発表は、プライマーと上塗りを一度の焼付けで硬化させるOneCureの製品群を紹介しました。既存技術を統合した新しいポートフォリオであり、粉体を重ねて一度で硬化させる技術が2026年に初めて発明されたという意味ではありません。[3]
同社は、中間取扱いや追加焼付けを減らすことによる効率化、エッジ被覆や耐食性の利点を説明しています。これらは供給者の主張であり、あらゆるトレーラーで同じ成果を保証するものではありません。[4]
一回焼付けでも、清浄な素地、適合する前処理、塗装しやすい形状、必要な金属温度履歴は不可欠です。重要なのは特定製品の宣伝より、防食と生産性を一つの製造システムとして評価することです。
塩水噴霧試験と密着性試験で分かること
塩水噴霧試験の時間は、条件と判定基準がそろえば比較に役立ちます。しかし、そのまま屋外使用年数に換算することはできません。ASTM B117は制御された腐食環境を規定し、単独の試験結果と自然環境での性能の相関には限界があるとしています。[6]
実際のトレーラーには、乾湿サイクル、温度変化、飛び石、摩耗、洗浄剤、塩分の変動があります。「1,000時間だから10年」といった対応関係は成立しません。
また、赤錆、膨れ、傷からの腐食幅、密着低下のどれを判定したのか、平板なのか実際の溶接部品なのかを確認します。良好に処理された平板の合格は、量産ブラケットの凹部被覆まで証明しません。
密着性試験にも対象範囲がある
ASTM D3359のテープ試験は、所定の条件で塗膜の密着状態を評価します。初期密着が良好でも、エッジ被覆、硬化、耐食寿命のすべてを独立して保証するわけではありません。[7]
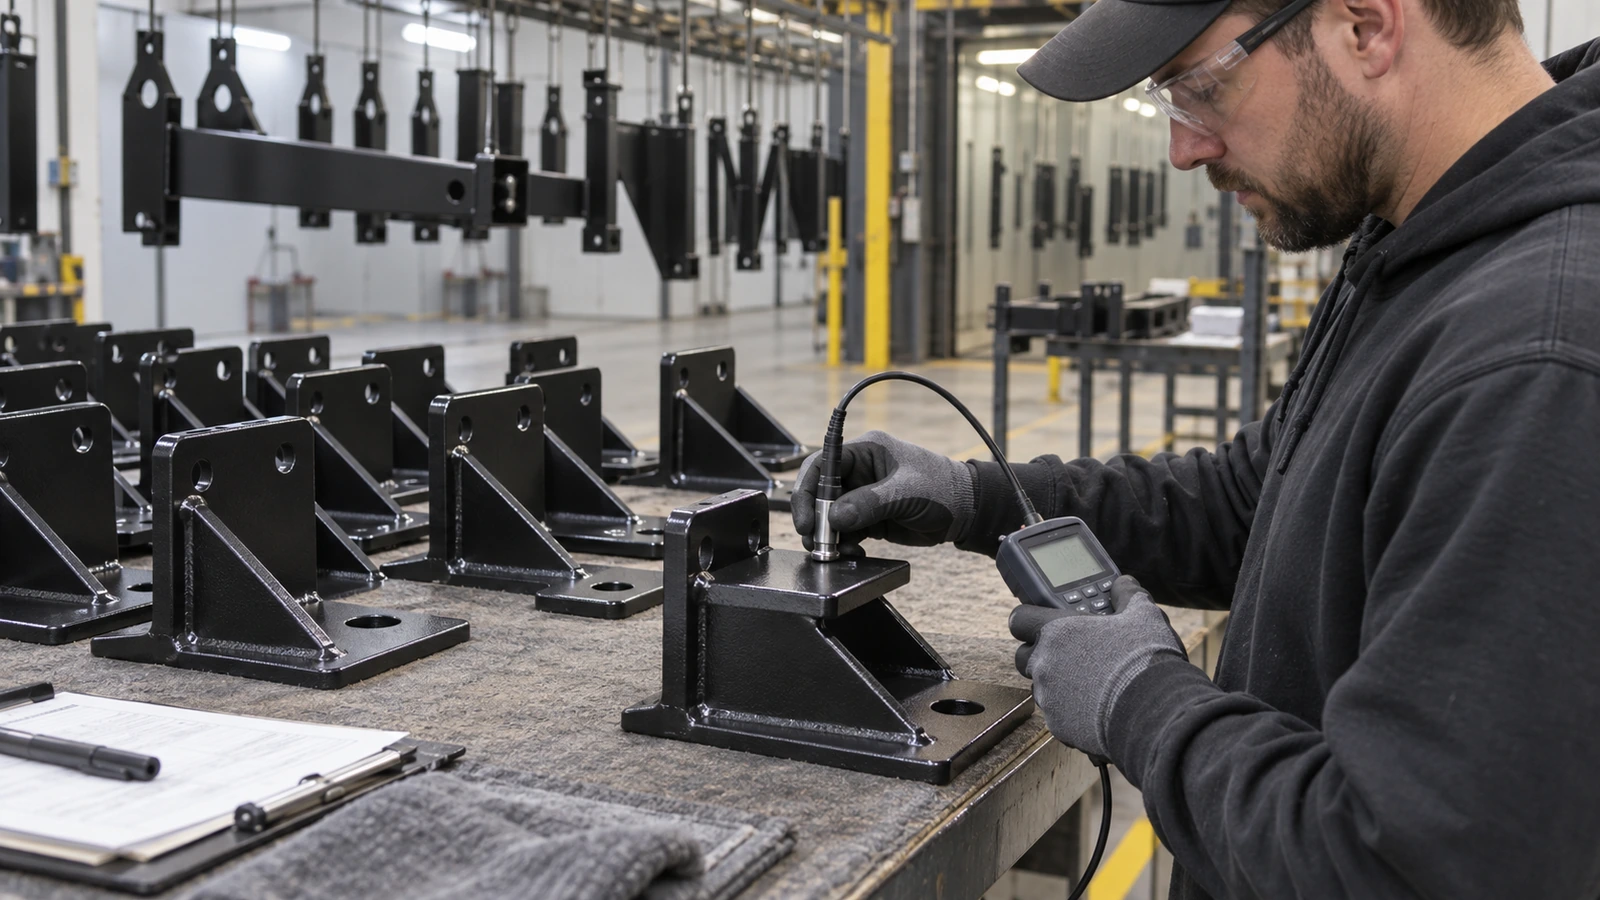
品質計画では、指定位置の膜厚、適切な密着試験、硬化確認、腐食評価、実形状の外観・寸法検査を組み合わせます。それぞれが答える質問を明確にし、一つの良好な数値で他の欠落を隠さないことが重要です。
不具合リスクをOEMの仕様に落とし込む
塗料を決める前に、部品が受ける環境と損傷を定義します。装飾パネル、サスペンションブラケット、ジャッキ取付部で、同じ防食仕様が適切とは限りません。
前処理が必要箇所へ届くか、溶接部は準備されているか、エッジ処理は必要か、凹部へ塗着できるか、塗装後の穴は使えるか、熱容量に対して硬化できるか、組立が膜を傷めないかを確認します。
見積条件を工程の言葉に置き換える
| 調達時の質問 | 確認する理由 |
|---|---|
| 入荷鋼材の表面状態は何か | 油、酸化物、スケールにより準備条件が変わる。 |
| 溶接部と切断縁をどう処理するか | 残留物、鋭い縁、凹部が被覆の弱点になる。 |
| どの洗浄・前処理を管理するか | 金属と塗膜の界面を安定させる。 |
| 単層か、適合するプライマーとの組合せか | 同じ外観でもシステムと工程が異なる。 |
| 膜厚をどこで測るか | 平面の合格だけでは弱点部位を評価できない。 |
| 実部品の硬化をどう確認するか | 炉内空気温度は金属の熱履歴と同じではない。 |
| 試験片と合否基準は何か | 比較試験と実部品の要求をつなぐ。 |
| 塗装後に何を加工・組立するか | 保護膜の損傷と露出面を管理する。 |
| ロット間の再現性をどう保つか | 試作品の成功を量産へつなげる。 |
必要な詳しさは部品に合わせます。目的は見積依頼を複雑にすることではなく、「粉体塗装」の一語で重要条件が消えるのを防ぐことです。
最安の塗装単価が最安の完成品コストとは限りません。再加工、廃棄、取扱い、エネルギー、検査、保証対応も影響します。一方、穏やかな環境に不要な高機能システムを使えば無駄になります。求める性能を安定して達成する総コストで比較します。
GOODINの視点:原因を調べ、工程を管理する
早期の錆の位置は原因調査の手掛かりです。切断縁なら被覆や衝撃、広い剥離なら素地や密着、溶接周辺なら残留物や形状、取付部なら組立損傷や摩耗を検討できます。ただし、見た目だけで断定はできません。
販売店はすべての錆を粉体不良と決めつけず、メーカーも早期腐食を一律に通常摩耗として扱わず、開始点、鋼の状態、周辺形状、環境を調べる必要があります。同一ロットの繰返しパターンは、共通の工程問題を示す場合があります。
防食は塗る前から製造される
厚塗りでは不安定なスケールを固定できず、高級粉体でも油を除去できません。平板の試験成績は凹部の塗着を証明せず、美しい外観は正しい熱履歴を保証しません。
トレーラー用ジャッキや取付金具・アクセサリーでは、素材状態、弱点となる形状、塗装後の適合、使用環境を合わせて定義します。必要なのは美しい試作品だけでなく、その部品を安定して保護する工程の裏付けです。
GOODINの視点:耐久性のある粉体塗装部品は、塗料の量ではなく、最も弱い表面を製造工程全体でどれだけ安定して保護できるかで決まります。
製造図面と組立条件を含めたOEM向けの塗装仕様について、GOODINにご相談ください。
出典・参考資料
資料名は原題を記載しています。製品効果は供給者による説明です。ASTM公開概要は試験の目的と限界を示すもので、完全な実施手順ではありません。適用版と合否基準を確認してください。
- Sherwin-Williams — Beyond the Spec: Understanding Corrosion and Its Mitigation
- American Coatings Association / PPG — Powder Coating Systems for Improved Corrosion Protection
- National Association of Trailer Manufacturers — Introducing OneCure: The Powder Portfolio Changing How OEMs Coat
- Sherwin-Williams — OneCure
- ASTM International — ASTM D2967-24 — Standard Test Method for Corner Coverage of Powder Coatings
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ASTM International — ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test
- Nordson — Powder Coating System Troubleshooting Guide
- PPG — What Is a Cure Curve?
塩水噴霧1,000時間は屋外10年を意味しない:トレーラー購入者が腐食試験の主張を読む方法
溶融亜鉛めっきは、守る前に部品を変える:空気抜き・排液・変形を設計に織り込む理由
関連記事



