
A falha da pintura a pó geralmente começa antes do pó: por que pré-tratamento, soldas e bordas decidem a proteção contra corrosão
Neste artigo
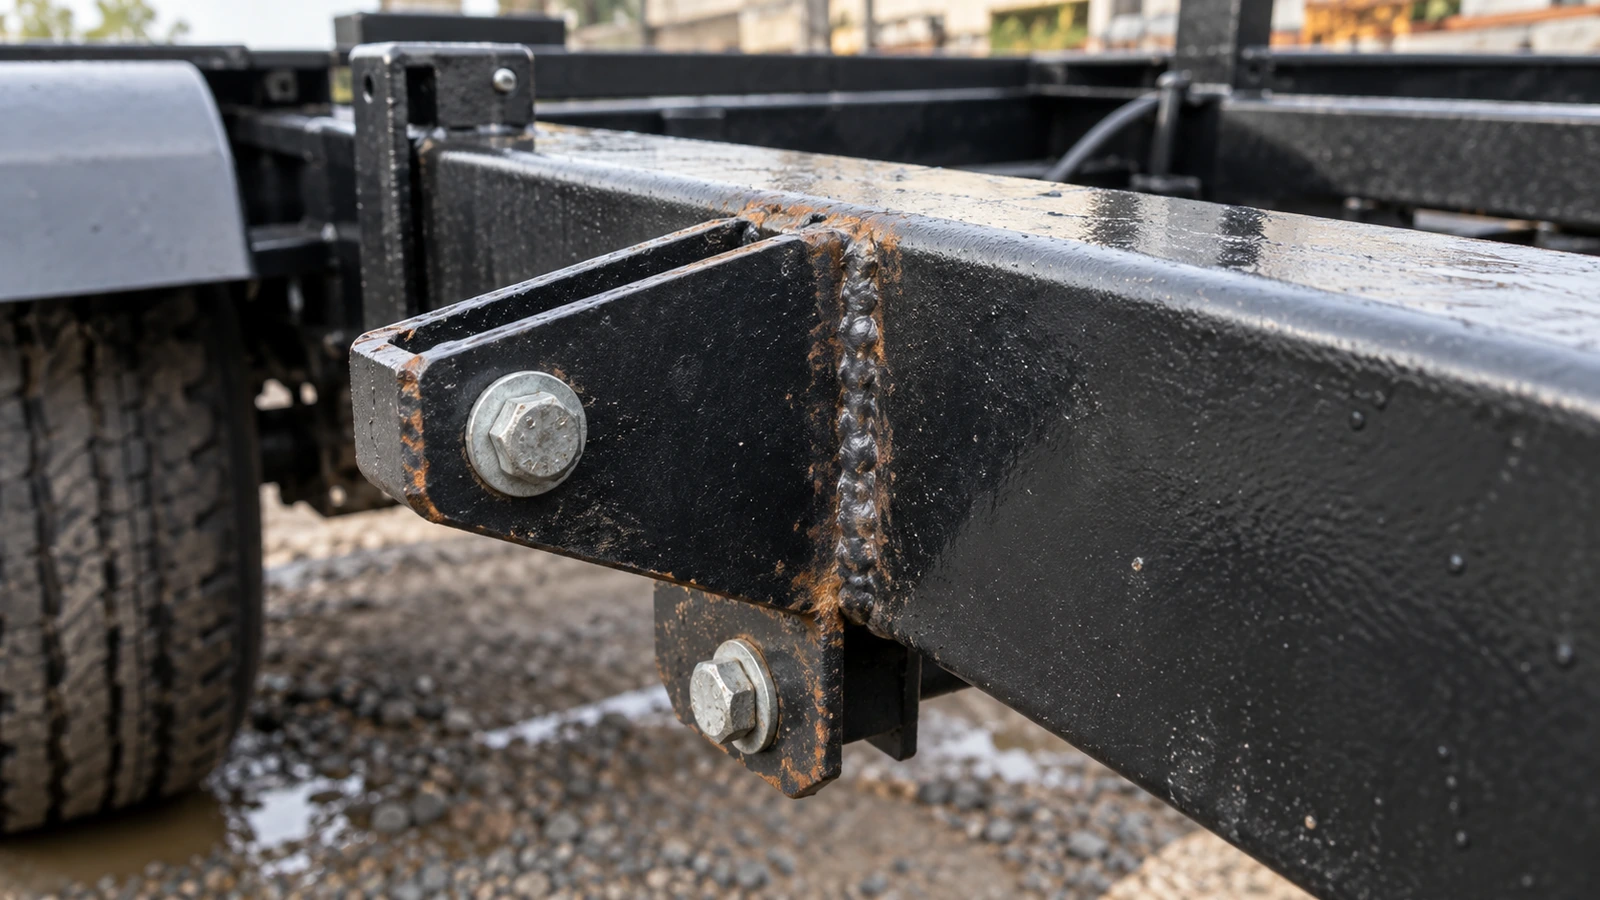
Dois fabricantes usam o mesmo pó, obtêm espessuras semelhantes e entregam peças com bom aspecto. Mais tarde, uma conserva a proteção, enquanto outra enferruja perto das soldas e apresenta desprendimento junto às fixações.
A diferença pode ter surgido antes da cabine. Limpeza, pré-tratamento, geometria, aplicação, cura e montagem formam um sistema. A orientação da Sherwin-Williams para componentes de transporte também relaciona o substrato e a preparação ao resultado do revestimento. [1]
A pergunta relevante não é apenas se a pintura a pó resiste à corrosão. É o que precisa acontecer na fabricação para que essa resistência exista no componente entregue.
Análise de engenharia, não um procedimento operacional da linha ou uma garantia universal de vida útil. Valide o sistema e os critérios de aceitação para o componente e a exposição reais.
Comece pela superfície do aço, não pelo pó
A sequência começa no aço e na fabricação, passa por limpeza, pré-tratamento, aplicação e cura, e continua na montagem e no uso. O pó importa, mas não controla sozinho todas essas interfaces.
Contaminação pode reduzir aderência. Uma borda aguda ou um recesso pode ficar mal protegido. Cura inadequada impede o desenvolvimento de propriedades, enquanto a montagem pode danificar um filme anteriormente aceitável. Especificar marca e espessura mínima deixa parte do desempenho indefinida.
Aparência limpa não comprova preparação adequada
Um suporte recém-soldado pode carregar óleo, resíduos de manuseio, material da soldagem e oxidação localizada. Esses contaminantes podem prejudicar o contato com o aço e a atuação do pré-tratamento. Durante o aquecimento, alguns contribuem para crateras, poros ou perda localizada de aderência. [1]
A limpeza precisa corresponder ao que a fábrica realmente introduz na superfície. Trocar lubrificante de corte, consumível de soldagem, conformação ou fornecedor pode alterar a necessidade de preparação, mesmo sem mudar a classe do aço.
Carepa não é uma base protetora confiável
A carepa de laminação pode aderir bem em certas regiões e permanecer instável em outras. Se o revestimento se prender a essa camada e ela se destacar, a pintura sairá junto. A falha visível parece ser da tinta, mas a separação pode ter ocorrido entre óxido e metal.
Mudar a formulação sem corrigir a base deixa a causa presente. Quando a especificação exige remover carepa ou obter um perfil superficial, é necessário o preparo correspondente, como jateamento adequado e aprovado.
Não se trata de impor um tratamento único. O processo deve seguir o sistema escolhido e as instruções do fabricante do revestimento. Uma camada mais grossa não estabiliza uma superfície inadequada.
Soldas e bordas: onde a proteção pode ficar insuficiente
A solda produz uma ligação estrutural e também uma superfície que precisará ser protegida. Respingos, escória, resíduos de fluxo, mordeduras e pequenas cavidades podem impedir o contato, reter contaminação ou dificultar limpeza e aplicação.
A resposta não é esmerilhar todos os cordões até ficarem lisos. Remover metal necessário pode alterar resistência e fadiga. Intervenções relevantes em soldas estruturais devem seguir procedimento aprovado.
O objetivo é preservar a função da união e obter uma condição superficial que a linha consiga preparar e revestir de forma consistente.
A face plana não representa a borda
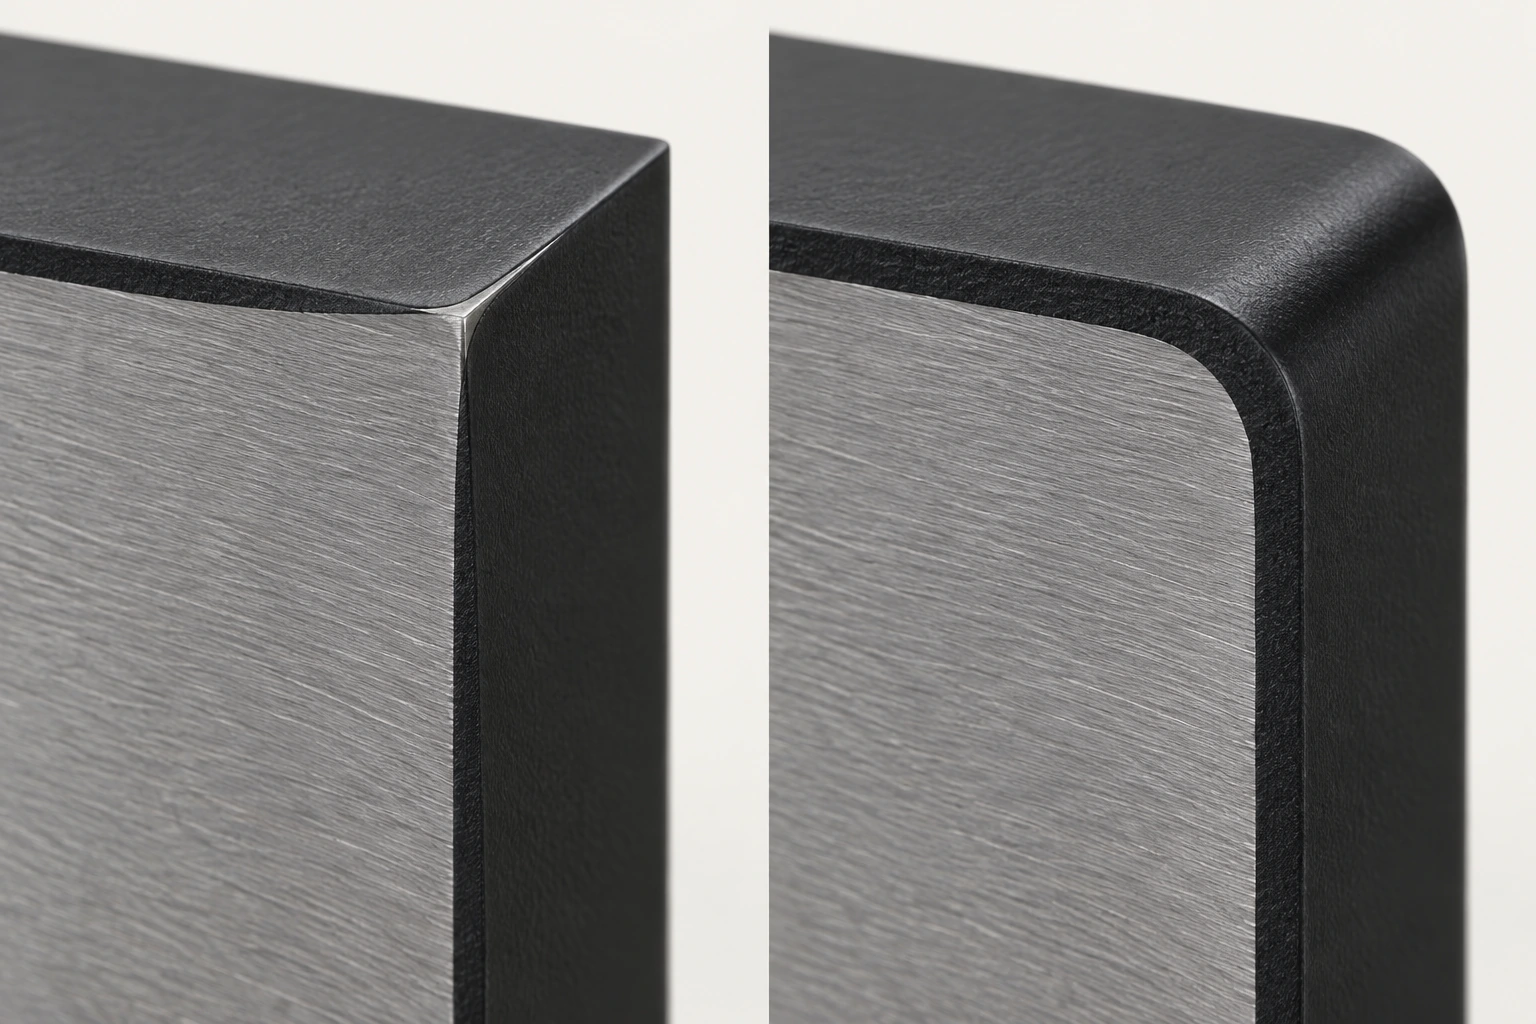
Quando o pó aquece, ele funde e escoa. Em um canto externo agudo, o filme pode recuar e afinar. O artigo técnico da PPG publicado pela American Coatings Association explica como escoamento e contração durante a cura influenciam esse comportamento. [2]
Assim, o centro da chapa pode cumprir a espessura, enquanto a borda cortada ou o contorno de um furo permanece vulnerável. Água com sais pode atingir o aço justamente nesses detalhes.
Aumentar a espessura não resolve proporcionalmente
Mais pó pode ajudar em certas situações, mas o ganho na face não garante ganho equivalente no canto. Excesso também pode afetar aparência, cura e encaixe de furos ou superfícies de montagem.
ASTM D2967 avalia a relação entre espessura em cantos e faces de corpos de prova definidos. O resultado não garante proteção de rebarbas mais agudas encontradas na produção. [5]
Quando necessário, rebarbação e arredondamento devem entrar na rota de fabricação. Não existe raio universal para toda peça. Retirar material perto de um furo carregado ou de uma região sensível à fadiga exige revisão dimensional e estrutural.
A possibilidade de revestir a peça deve ser prevista no projeto, em vez de depender de o operador compensar qualquer geometria com mais vazão.
Acesso a recessos e pré-tratamento exigem controles distintos
Uma aresta externa e um canto interno profundo podem ficar mal cobertos por razões diferentes. Na primeira, importa o escoamento do filme; no segundo, a chegada das partículas durante a aplicação eletrostática.
As partículas carregadas são atraídas para a peça aterrada, mas o campo depende da forma. Superfícies abertas e saliências podem receber pó com mais facilidade do que o fundo de um canal estreito. Esse problema é associado ao efeito de gaiola de Faraday.
Aumentar a alimentação pode apenas acumular material na parte externa. Aterramento, ajustes da pistola, bico, orientação, técnica e acesso precisam ser avaliados. A Nordson relaciona essas variáveis à baixa penetração em recessos. Alterações concretas devem seguir os procedimentos do equipamento. [8]
Pré-tratamento químico não é apenas lavagem
Muitos sistemas anticorrosivos precisam, além de limpeza, de uma conversão superficial compatível. A finalidade é preparar a interface entre metal e filme, não somente melhorar a aparência do aço.
Fosfatização ou outras tecnologias devem ser selecionadas conforme substrato, pó, linha e ambiente. Dizer que existe pré-tratamento não demonstra compatibilidade nem estabilidade. [1]
Concentração, temperatura, contato, enxágue e contaminação devem permanecer dentro das condições validadas. Duas peças visualmente semelhantes podem ter interfaces muito diferentes e resistir de modo distinto à propagação de corrosão.
Cure a peça real e reproduza o processo em série
O pó termofixo precisa de uma história térmica adequada para fundir, escoar e reagir. Passar pelo forno não demonstra que todos os componentes cumpriram essa condição.
Uma tampa fina aquece mais rápido do que um suporte pesado. Se o controle considerar apenas ar do forno e velocidade da esteira, a peça grossa pode não permanecer tempo suficiente na temperatura de metal exigida.
A orientação da PPG sobre curvas de cura distingue temperatura do substrato e do ar. As condições dependem do produto, portanto não há um programa universal para todos os pós. [9]
Cura insuficiente pode comprometer aderência, dureza ou resistência química. Exposição excessiva também pode ser prejudicial. A qualificação deve considerar perfis térmicos de peças representativas, com sua massa, espessura e geometria reais.
Repetibilidade é parte da proteção
Outra partida pode chegar com mais óleo ou respingos. O banho pode mudar, o contato do gancho deteriorar ou a carga do forno aumentar. A ficha do pó continua igual, mas a peça pronta pode mudar.
O controle precisa conectar superfície de entrada, limpeza, química, aplicação, aterramento, espessura localizada, forno e inspeção. O nível de detalhe deve acompanhar os riscos do produto.
Um protótipo satisfatório valida uma rota específica. Mudanças que afetam essa rota precisam ser avaliadas, e não consideradas aceitáveis apenas porque a marca do pó permanece igual.
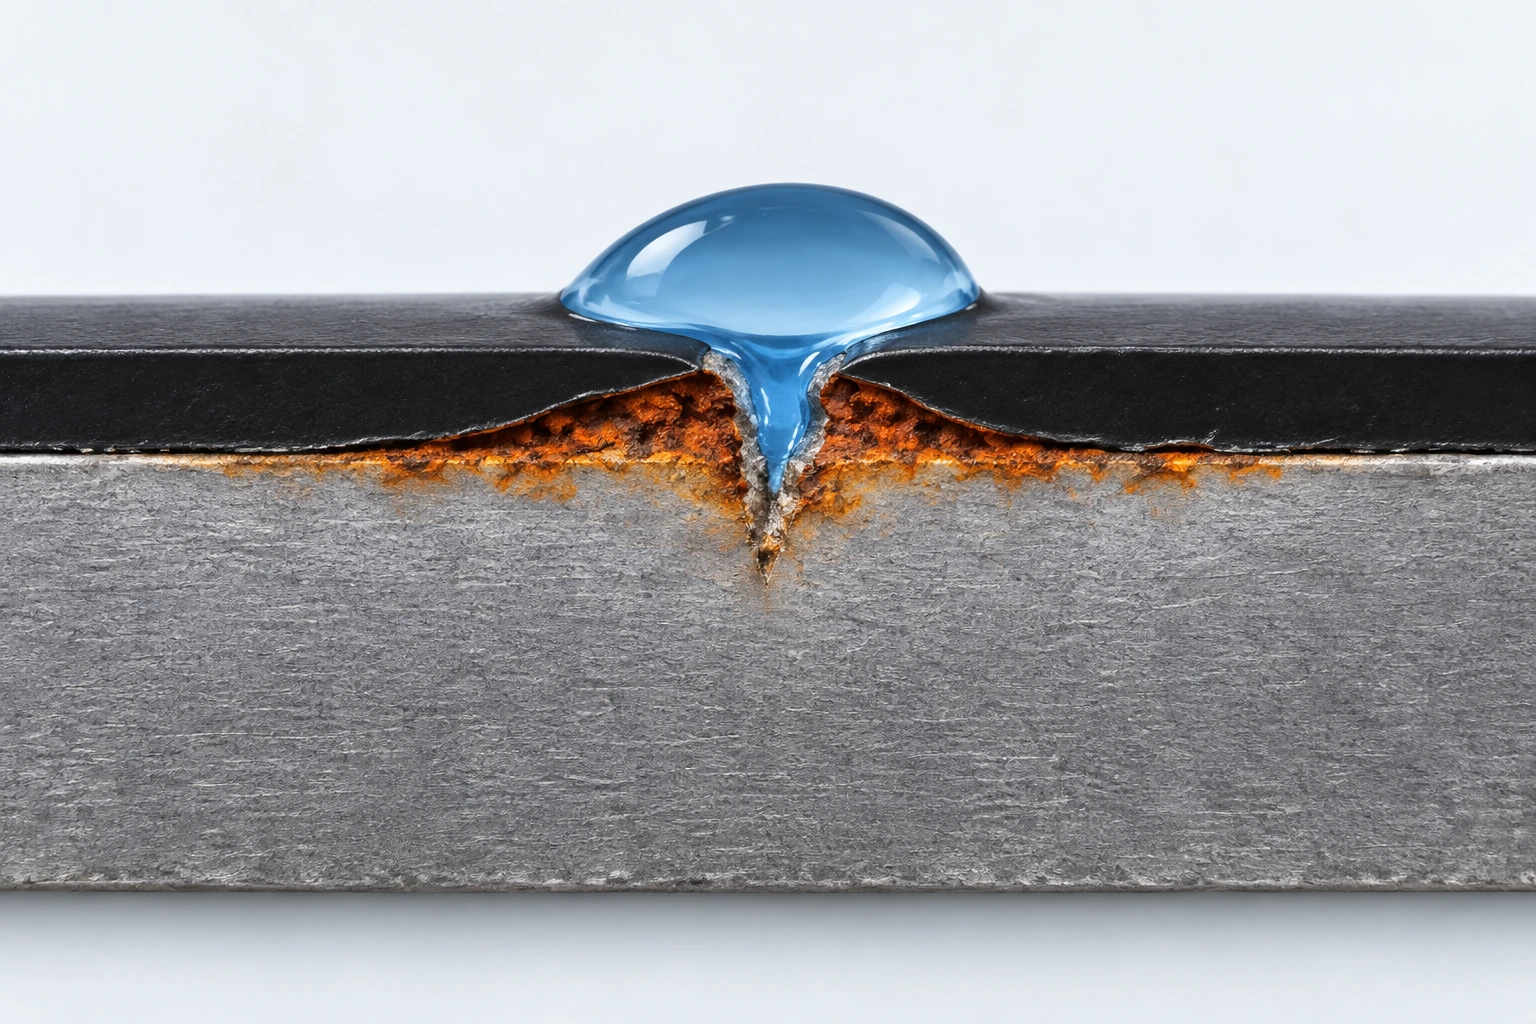
Como um pequeno defeito vira corrosão sob a película
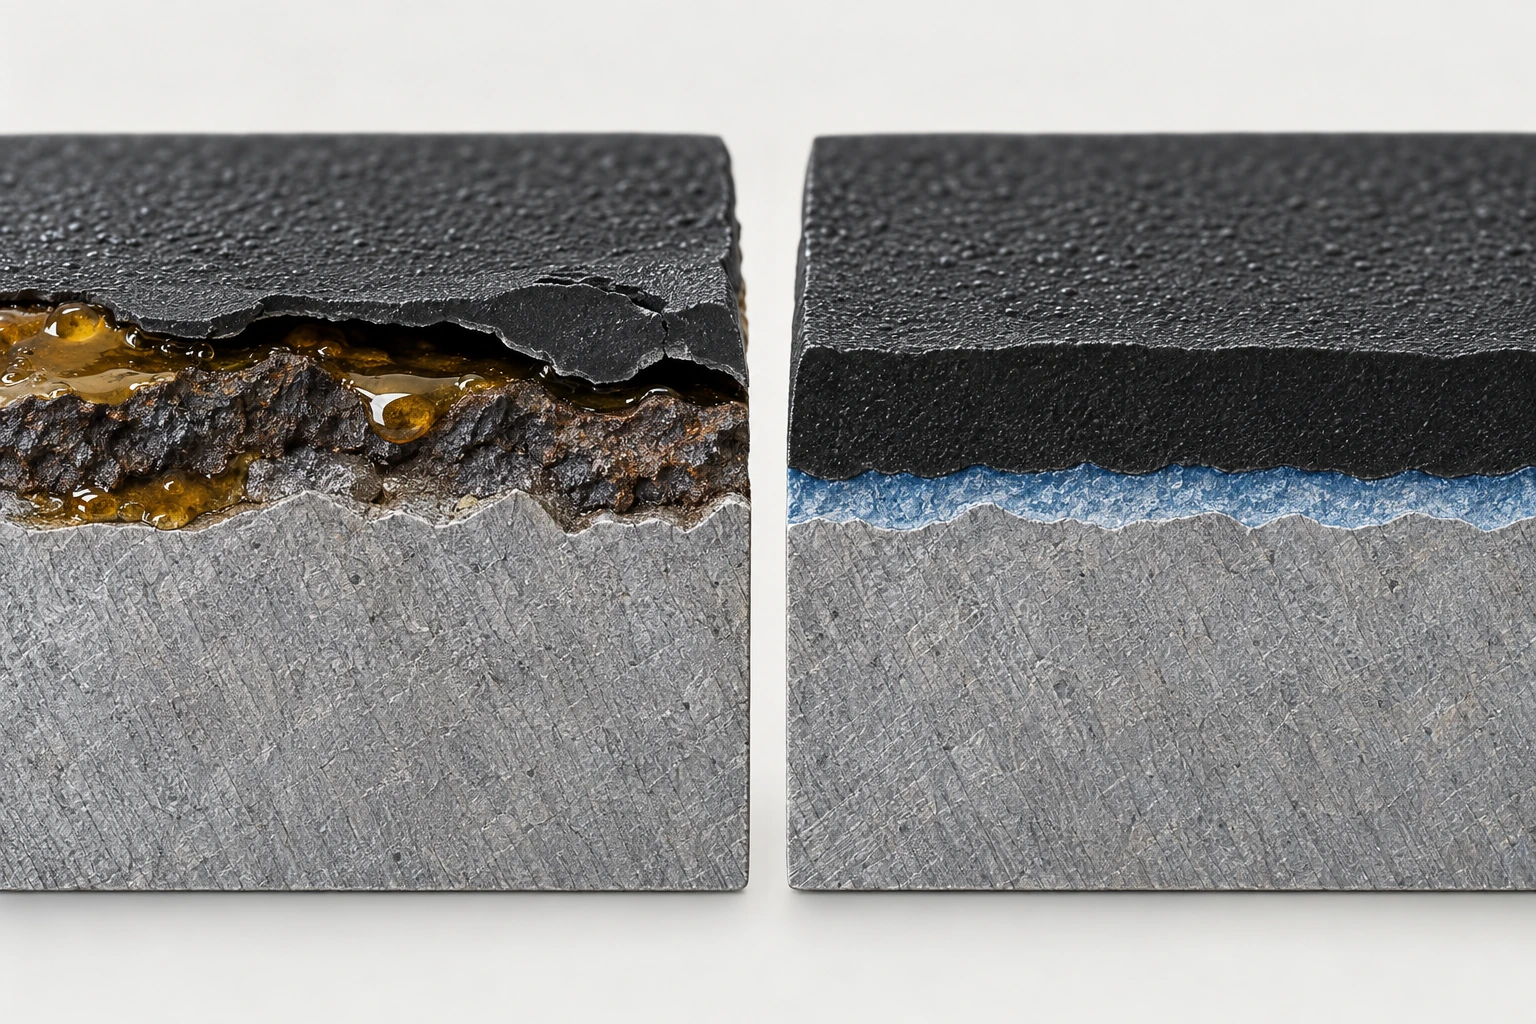
Uma pedra, um risco de montagem ou uma transição de solda mal protegida pode permitir a entrada de água e eletrólito até o aço. Inicialmente, o dano é localizado e a película ao redor parece íntegra.
Os produtos de corrosão e a perda de aderência na interface podem levantar o filme e ampliar a área afetada. Esse é um caminho conceitual de corrosão sob película, não uma explicação universal para toda bolha ou descascamento.
A evolução depende de preparação, pré-tratamento, continuidade, aderência, dano mecânico e ambiente. Água doce, spray salino e ciclos úmido-seco não são exposições equivalentes. Riscos parecidos podem evoluir de formas distintas.
O suporte do macaco reúne várias interfaces
A peça pode ter bordas cortadas, furos, dobras, soldas e faces de contato. Uma camada espessa nas faces amplas não resolve todos esses detalhes.
Furos precisam manter dimensões utilizáveis depois da pintura. Aperto e movimento podem danificar o filme de contato. Quando uma região precisa ser mascarada para cumprir sua função, a exposição do metal deve receber uma solução deliberada.
A resposta pode envolver acabamento de bordas, aplicação, mascaramento ou sequência de montagem, não apenas um pó mais caro. A peça protegida precisa continuar montável e funcional.
Escolha um sistema, não apenas mais acabamento
Um primer compatível pode melhorar a interface e a resistência à corrosão; o acabamento acrescenta propriedades como resistência ao intemperismo, aparência e desempenho mecânico. Duas camadas, entretanto, não tornam automaticamente o sistema superior.
Substrato, pré-tratamento, primer, acabamento, espessuras e cura precisam ser compatíveis. Um primer inadequado pode criar uma nova interface fraca.
Uma peça usada em ambiente suave pode justificar uma solução diferente de outra exposta a sal e pedras. Um acabamento monocamada não deve ser comparado como equivalente a um sistema validado de primer e acabamento só porque ambos são pretos.
O que o exemplo OneCure mostra
Em 15 de junho de 2026, um anúncio da Sherwin-Williams publicado pela NATM apresentou o portfólio OneCure: primer e acabamento compatíveis aplicados pó sobre pó e curados em um único ciclo. A novidade é uma oferta unificada baseada em tecnologias existentes, não a invenção do princípio em 2026. [3]
O fornecedor descreve ganhos ao reduzir manuseio intermediário e uma queima separada, além de benefícios de cobertura e proteção. São declarações do fornecedor, não garantias independentes para qualquer componente de reboque. [4]
Uma única cura não elimina limpeza, pré-tratamento, acesso aos recessos ou verificação da temperatura do metal. A lição é avaliar formulação, proteção e organização produtiva conjuntamente.
O que névoa salina e aderência realmente demonstram
Horas de névoa salina ajudam a comparar sistemas quando condições, corpos de prova e critérios estão definidos. Não medem diretamente anos de uso.
ASTM B117 estabelece um ambiente corrosivo controlado e alerta para as limitações de extrapolar resultados isolados para exposição natural. Não permite afirmar que 1.000 horas equivalem automaticamente a dez anos. [6]
Um reboque enfrenta secagem, variações térmicas, impactos, abrasão, lavagem e concentrações de sal variáveis. A exposição de uma placa também não representa necessariamente uma união soldada complexa.
É preciso perguntar se a avaliação considerou ferrugem vermelha, bolhas, avanço a partir de um risco ou perda de aderência. Importa ainda saber se o ensaio usou uma placa preparada ou uma geometria representativa da produção.
Aderência responde a uma pergunta específica
ASTM D3359 utiliza métodos com fita para classificar aderência em condições definidas. Um resultado inicial favorável não comprova sozinho cobertura de bordas, cura adequada ou toda a durabilidade. [7]
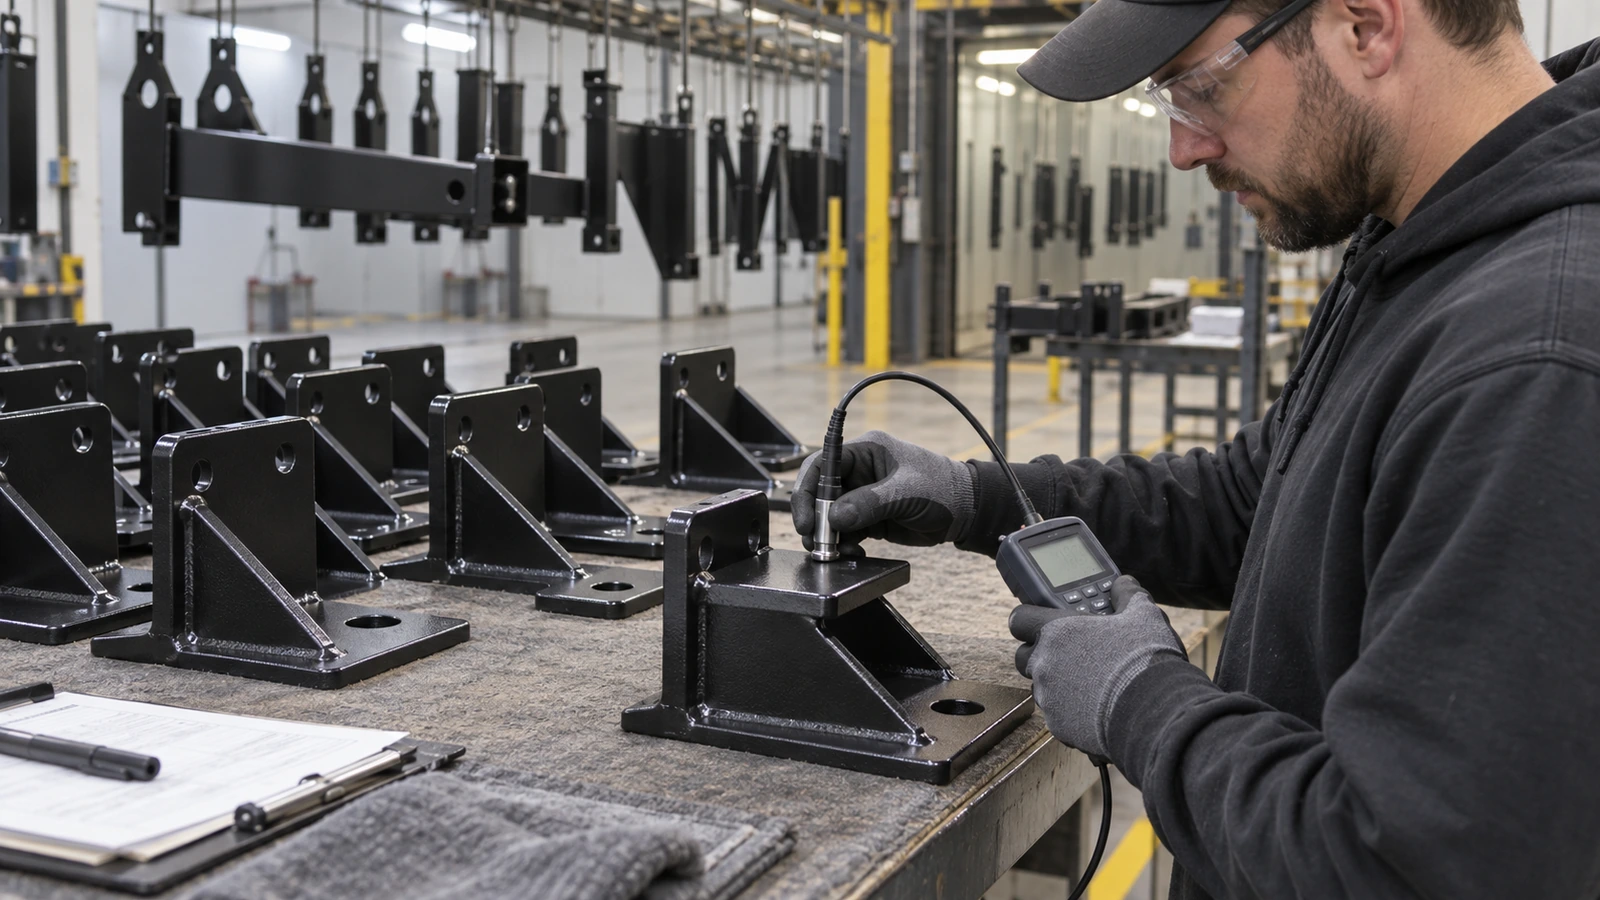
Um plano útil combina espessura nas posições especificadas, aderência, verificação de cura, corrosão e inspeção da geometria real. Nenhum método substitui automaticamente todos os outros.
A evidência precisa corresponder ao mecanismo que se deseja controlar. Um número impressionante no certificado não compensa a ausência de informações sobre amostra e critério de aceitação.
Transforme os riscos em uma especificação OEM
O OEM deve primeiro identificar a exposição: umidade, sal rodoviário, pedras, abrasão, produtos químicos ou combinações. Um painel decorativo e um suporte estrutural não exigem necessariamente o mesmo revestimento.
Depois, deve verificar acesso para preparação, condição das soldas, acabamento de bordas, penetração nos recessos, dimensões após pintura, massa térmica e possíveis danos na montagem.
Perguntas que transformam o projeto em requisitos de compra
| Pergunta | Por que importa |
|---|---|
| Em que condição chega o aço? | Óleo e carepa alteram a preparação necessária. |
| Como são preparadas soldas e bordas? | Resíduos e geometria criam locais vulneráveis. |
| Qual limpeza e pré-tratamento são controlados? | A interface precisa ser compatível e repetível. |
| Monocamada ou sistema com primer? | Cor igual não significa proteção igual. |
| Onde é medida a espessura? | A face plana não representa cada detalhe. |
| Como se verifica a cura real? | Ar do forno não equivale à temperatura do metal. |
| Quais corpos de prova e critérios são usados? | Ensaios precisam responder ao requisito. |
| O que acontece após a pintura? | Montagem e usinagem podem expor aço. |
| Como se mantém a consistência entre lotes? | Uma boa amostra não garante a série. |
A profundidade deve ser proporcional ao componente. O objetivo não é complicar todo pedido, mas impedir que condições essenciais desapareçam atrás de “pintado a pó”.
O menor preço de aplicação nem sempre resulta no menor custo final. Retrabalho, rejeição, energia, manuseio, inspeção e garantia também contam. Por outro lado, um sistema desnecessariamente complexo pode adicionar custo sem benefício em ambiente suave.
A comparação correta é o custo repetível para atingir o desempenho requerido, não apenas o valor por área pintada.
Visão da GOODIN: investigar o mecanismo e controlar o processo
O local da ferrugem orienta a investigação, mas não comprova a causa. Bordas podem indicar cobertura ou impacto; desprendimento amplo, preparação ou aderência; soldas, resíduos ou acesso; fixações, dano de montagem ou atrito.
O revendedor não deve atribuir toda mancha ao pó, e o fabricante não deve descartar corrosão prematura sem examinar início, substrato, geometria e ambiente. Um padrão repetido no lote pode apontar um problema produtivo.
A proteção é fabricada antes de ser aplicada
Mais espessura não estabiliza carepa inadequada. Um pó de alto desempenho não remove óleo. Um bom ensaio em placa não demonstra cobertura em um recesso soldado.
Em macacos de apoio para reboques e ferragens e acessórios de montagem, devem ser definidos juntos o substrato, os detalhes vulneráveis, o encaixe final e a exposição. O fornecedor precisa demonstrar processo repetível, não apenas entregar uma amostra bonita.
Visão da GOODIN: a durabilidade de uma peça pintada a pó depende da consistência com que o processo protege suas superfícies mais vulneráveis, e não da quantidade de pó aplicada.
Para revisar a especificação com o desenho e os requisitos de montagem, fale com a GOODIN.
Fontes e leituras complementares
Os títulos das fontes permanecem no original. Benefícios de produtos são declarações dos fornecedores. Resumos públicos da ASTM não substituem procedimentos completos; confirme edição e critérios aplicáveis.
- Sherwin-Williams — Beyond the Spec: Understanding Corrosion and Its Mitigation
- American Coatings Association / PPG — Powder Coating Systems for Improved Corrosion Protection
- National Association of Trailer Manufacturers — Introducing OneCure: The Powder Portfolio Changing How OEMs Coat
- Sherwin-Williams — OneCure
- ASTM International — ASTM D2967-24 — Standard Test Method for Corner Coverage of Powder Coatings
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ASTM International — ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test
- Nordson — Powder Coating System Troubleshooting Guide
- PPG — What Is a Cure Curve?
1.000 horas de névoa salina não significam 10 anos ao ar livre: como compradores de reboques devem avaliar alegações de resistência à corrosão
A galvanização a quente modifica a peça antes de protegê-la: por que ventilação, drenagem e distorção precisam entrar no projeto
Artigo Relacionado



