
El fallo del recubrimiento en polvo suele empezar antes del polvo: por qué el pretratamiento, las soldaduras y los bordes deciden la protección anticorrosiva
En este artículo
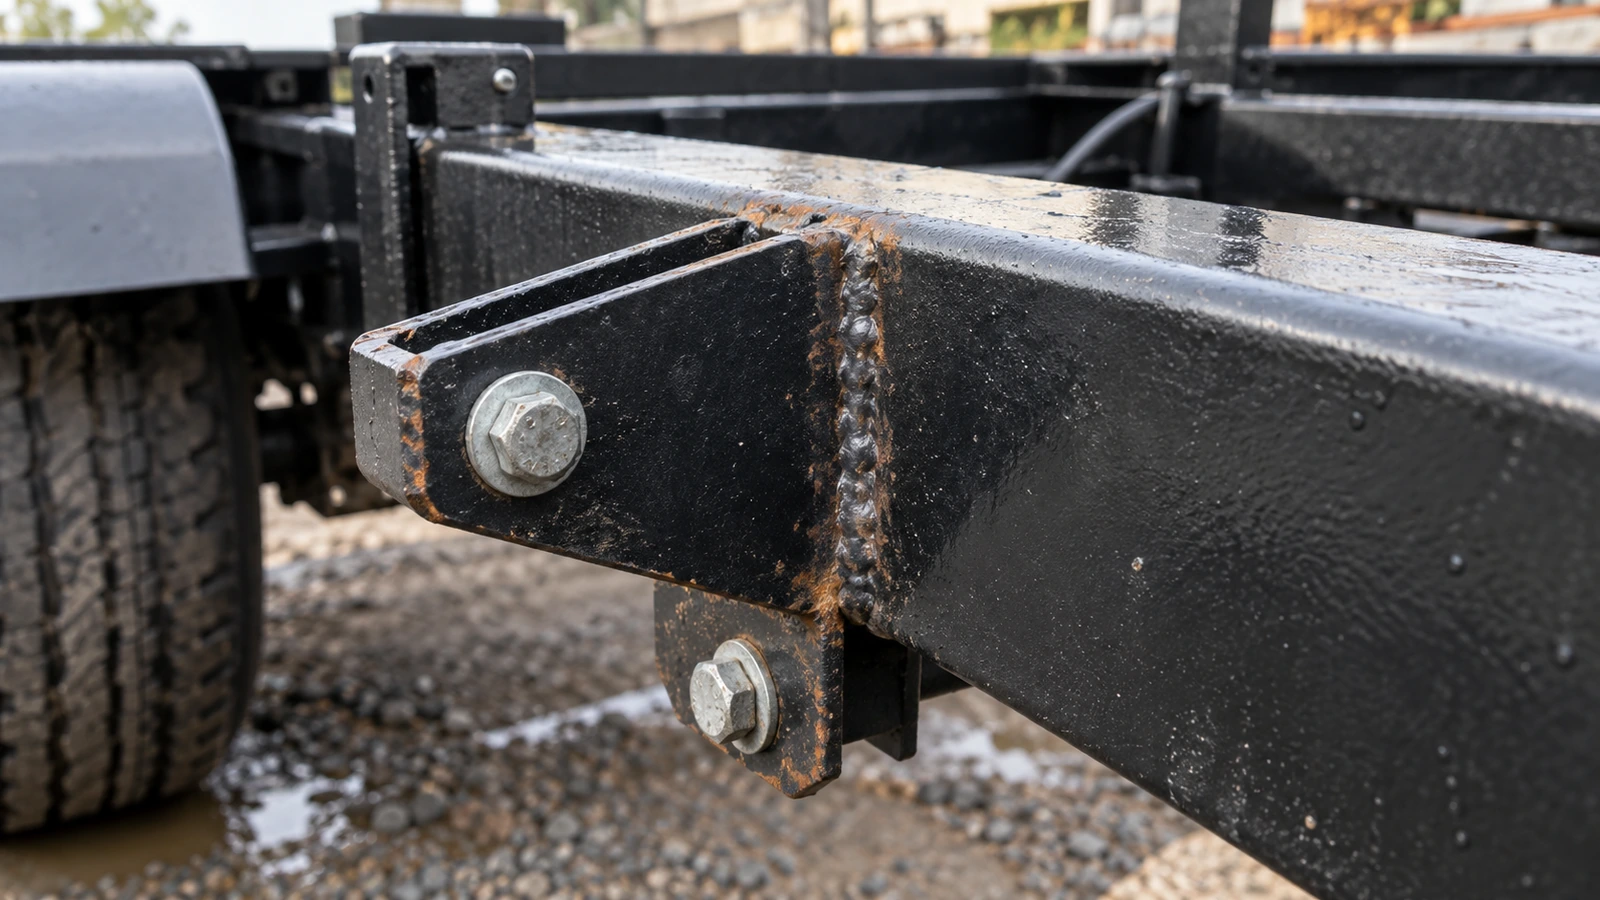
Dos fabricantes compran el mismo polvo, aplican espesores parecidos y entregan piezas con un acabado atractivo. Más adelante, una conserva la protección y otra presenta óxido junto a las soldaduras o desprendimientos cerca de las fijaciones.
La diferencia puede haberse creado antes de entrar en la cabina. Limpieza, pretratamiento, geometría, aplicación, curado y montaje forman un sistema. La documentación de Sherwin-Williams para componentes de transporte también relaciona el sustrato y su preparación con el resultado del recubrimiento. [1]
La pregunta útil no es únicamente si la pintura en polvo resiste la corrosión. Es qué debe ocurrir durante la fabricación para que esa resistencia exista en el componente terminado.
Análisis técnico, no un procedimiento de operación de la línea ni una garantía universal de durabilidad. Valide el sistema y los criterios de aceptación para la pieza y la exposición reales.
Empezar por el acero, no por el polvo
La cadena comienza con el acero y su fabricación, continúa con limpieza, pretratamiento, aplicación y curado, y termina en montaje y servicio. El polvo es importante, pero no controla por sí solo todas las interfaces.
Un sustrato contaminado puede perder adherencia. Un borde agudo o una cavidad pueden quedar insuficientemente cubiertos. Un curado incorrecto impide desarrollar propiedades y el montaje puede dañar una película inicialmente aceptable. Pedir una marca y un espesor mínimo deja requisitos esenciales sin definir.
Una superficie aparentemente limpia puede no estar preparada
Un soporte recién soldado puede contener aceite, contaminación por manipulación, residuos de soldadura y oxidación localizada. Estos materiales pueden dificultar el contacto con el acero y la actuación del pretratamiento. Al calentarse, algunos residuos contribuyen a cráteres, poros o pérdidas locales de adherencia. [1]
La limpieza debe corresponder a los contaminantes reales. Cambiar el lubricante de corte, el consumible de soldadura, el conformado o el proveedor puede modificar las necesidades de preparación sin cambiar la designación del acero.
La cascarilla no es una base protectora fiable
La cascarilla del acero laminado en caliente puede estar fuertemente adherida en unas zonas y ser inestable en otras. Si el recubrimiento se fija a esa capa y esta se separa, la pintura se desprende con ella. El fallo visible parece de adherencia de la pintura, aunque la separación se haya producido entre acero y óxido.
Cambiar la formulación sin corregir el sustrato puede dejar intacta la causa. Cuando la especificación exige eliminar cascarilla o generar un perfil determinado, debe aplicarse la preparación adecuada, como un granallado o chorreado aprobado.
No se trata de imponer el mismo tratamiento a todas las piezas. Se trata de cumplir el sistema elegido y las instrucciones correspondientes. Una película más gruesa no convierte una base inestable en una superficie correcta.
Soldaduras y bordes: dónde se debilita la protección
Las soldaduras introducen geometría y condiciones superficiales que pueden dificultar la protección. Salpicaduras, escoria, residuos de fundente, mordeduras y pequeñas cavidades afectan de maneras distintas: impiden el contacto, retienen contaminación o crean zonas de difícil acceso.
La solución no consiste en rectificar todos los cordones hasta dejarlos lisos. Eliminar metal necesario puede alterar resistencia y comportamiento a fatiga. Un acabado importante en una unión estructural debe seguir un procedimiento aprobado.
El objetivo es conservar la función de la soldadura y entregar una superficie que el proceso pueda limpiar y cubrir de manera consistente.
El centro de una placa no representa sus bordes
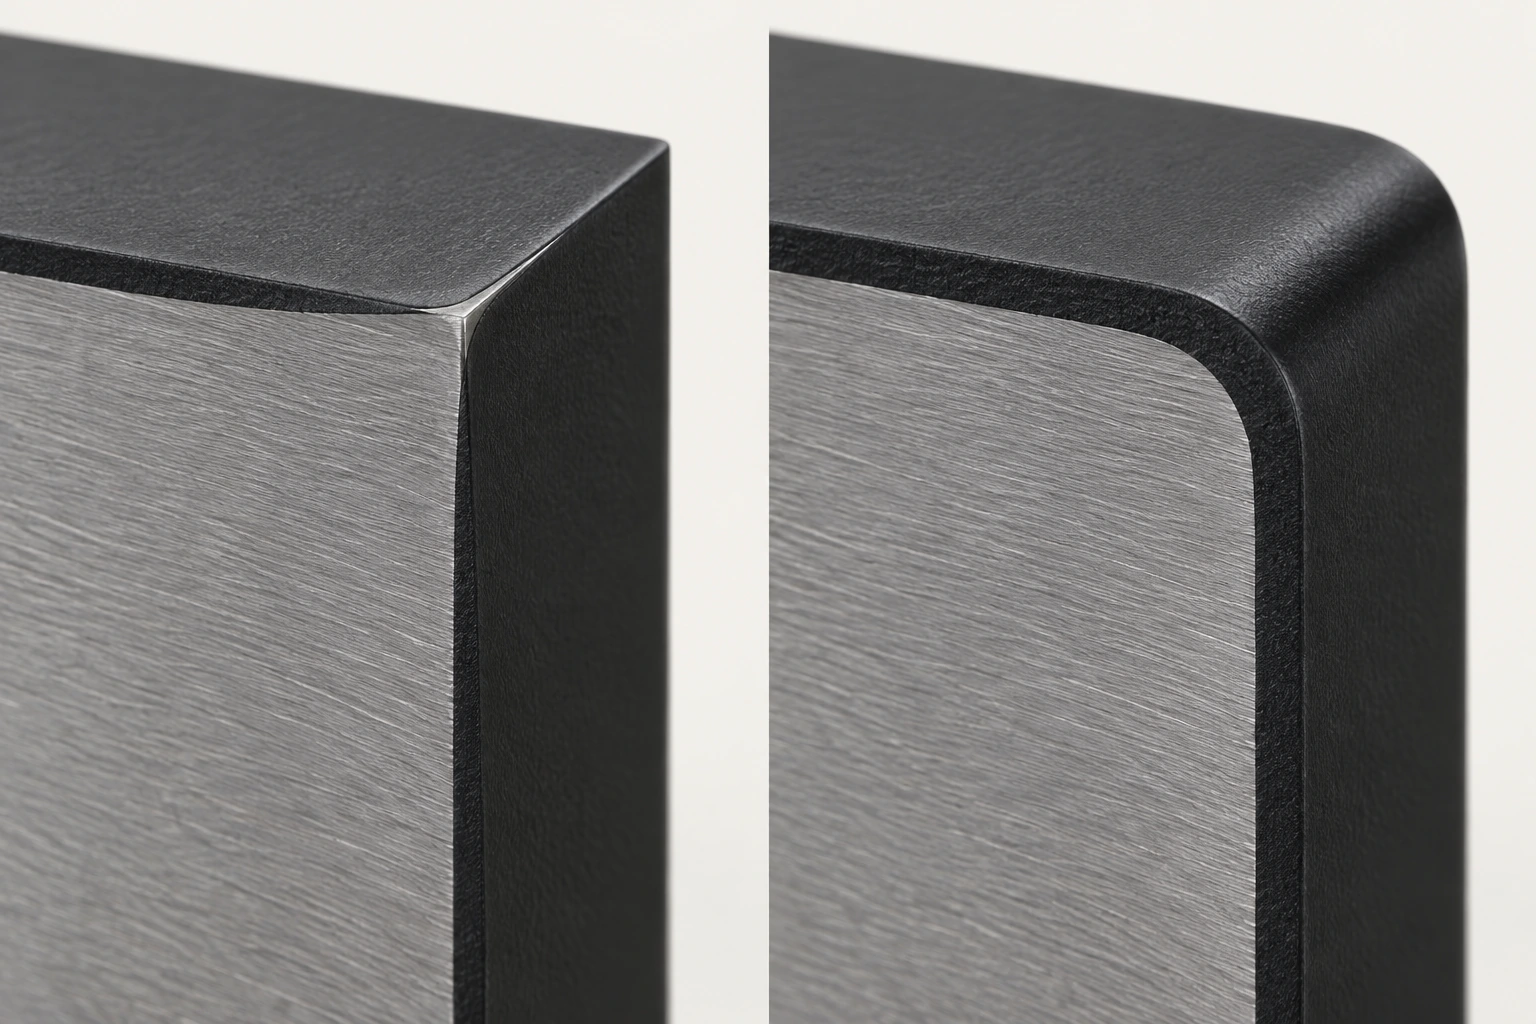
Durante el calentamiento, el polvo se funde y fluye. En una esquina exterior aguda, la película puede retraerse y reducir su espesor. El artículo técnico de PPG publicado por la American Coatings Association explica el papel del flujo y de la contracción durante el curado. [2]
Por eso una cara plana puede cumplir el espesor mientras el borde cortado o el contorno de un agujero quedan vulnerables. La humedad con sales puede alcanzar el acero precisamente allí y permitir la propagación bajo la película.
Más espesor no implica más protección proporcional
Aumentar la cantidad aplicada puede ayudar en algunos casos, pero no garantiza un aumento proporcional en la esquina. El exceso también puede afectar al acabado, al curado o al ajuste de agujeros y superficies de montaje.
ASTM D2967 evalúa la relación entre el espesor en esquinas y caras de probetas definidas. Sus resultados no garantizan la protección de rebabas más agudas presentes en piezas reales. [5]
Cuando sea necesario, el desbarbado y el redondeo deben formar parte de la fabricación. No existe un radio universal apropiado para todos los bordes. Retirar material cerca de un agujero cargado o de una zona sensible a fatiga exige revisar dimensiones y función estructural.
Acceso a cavidades y pretratamiento requieren controles distintos
Una esquina exterior y una cavidad profunda pueden quedar mal cubiertas por motivos diferentes. En el exterior importa el flujo de la película fundida; en el interior puede ser difícil depositar el polvo durante la aplicación electrostática.
Las partículas cargadas se dirigen hacia la pieza conectada a tierra, pero el campo depende de su geometría. Las caras accesibles y las protuberancias pueden recibir más material que el fondo de un canal estrecho. Es el problema conocido como efecto de jaula de Faraday.
Aumentar el caudal puede acumular polvo fuera sin resolver el fondo. Deben considerarse puesta a tierra, ajustes, boquilla, orientación, técnica y acceso. Nordson incluye estas variables en su diagnóstico de penetración deficiente en cavidades. Las modificaciones concretas deben seguir los procedimientos del equipo. [8]
El pretratamiento químico no equivale a limpiar
Eliminar suciedad es necesario, pero muchos sistemas anticorrosivos requieren además un tratamiento de conversión compatible. Su función es acondicionar la interfaz, no solo mejorar la apariencia del acero.
Fosfatado u otras tecnologías deben seleccionarse según el sustrato, el polvo, la línea y el ambiente previsto. Decir «se utiliza pretratamiento químico» no demuestra compatibilidad ni control. [1]
Concentración, temperatura, tiempo de contacto, enjuague y contaminación deben mantenerse dentro de las condiciones del proceso validado. Dos acabados visualmente similares pueden tener interfaces muy distintas y, por tanto, distinta resistencia a la propagación de corrosión.
Curar la pieza real y repetir el resultado en producción
El polvo termoestable necesita una historia térmica adecuada para fundirse, fluir y reaccionar. Haber pasado por un horno no demuestra que cada pieza haya alcanzado las condiciones requeridas.
Una cubierta fina se calienta antes que un soporte pesado. Si solo se controla la temperatura del aire o la velocidad del transportador, la pieza gruesa puede no completar el tiempo necesario a la temperatura del metal especificada.
La guía de curvas de curado de PPG distingue explícitamente temperatura del sustrato y del aire. Las condiciones dependen del producto; no existe un único programa válido para todos los polvos. [9]
Un curado insuficiente puede comprometer adherencia, dureza o resistencia química. Una exposición excesiva también puede ser perjudicial. Conviene verificar el perfil térmico de componentes representativos, considerando espesor, masa y geometría.
La repetibilidad también es protección anticorrosiva
Una siguiente partida puede llegar con más aceite o salpicaduras. El baño puede cambiar, el contacto del colgador deteriorarse o la carga del horno aumentar. Ninguno de esos cambios modifica necesariamente la ficha del polvo, pero todos pueden modificar el resultado.
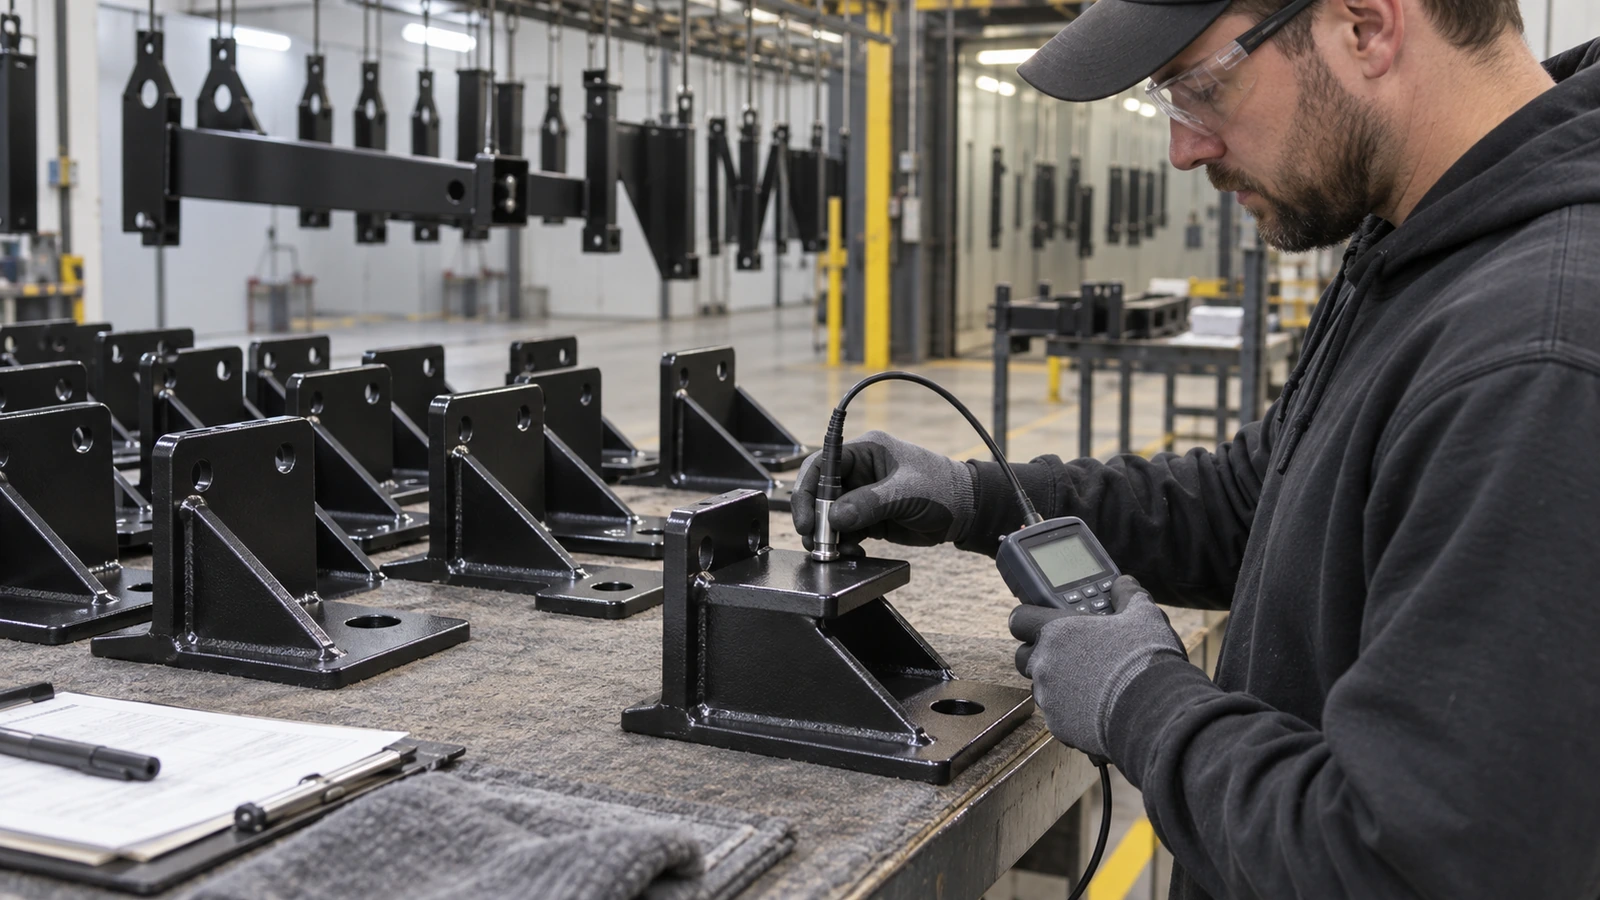
El control debe enlazar superficie de entrada, limpieza, química, aplicación, puesta a tierra, espesor localizado, horno e inspección. Su intensidad debe ser proporcional al riesgo.
Un prototipo satisfactorio valida una ruta concreta. Los cambios que alteran esa ruta deben revisarse; no quedan aprobados automáticamente porque la marca del polvo sea la misma.
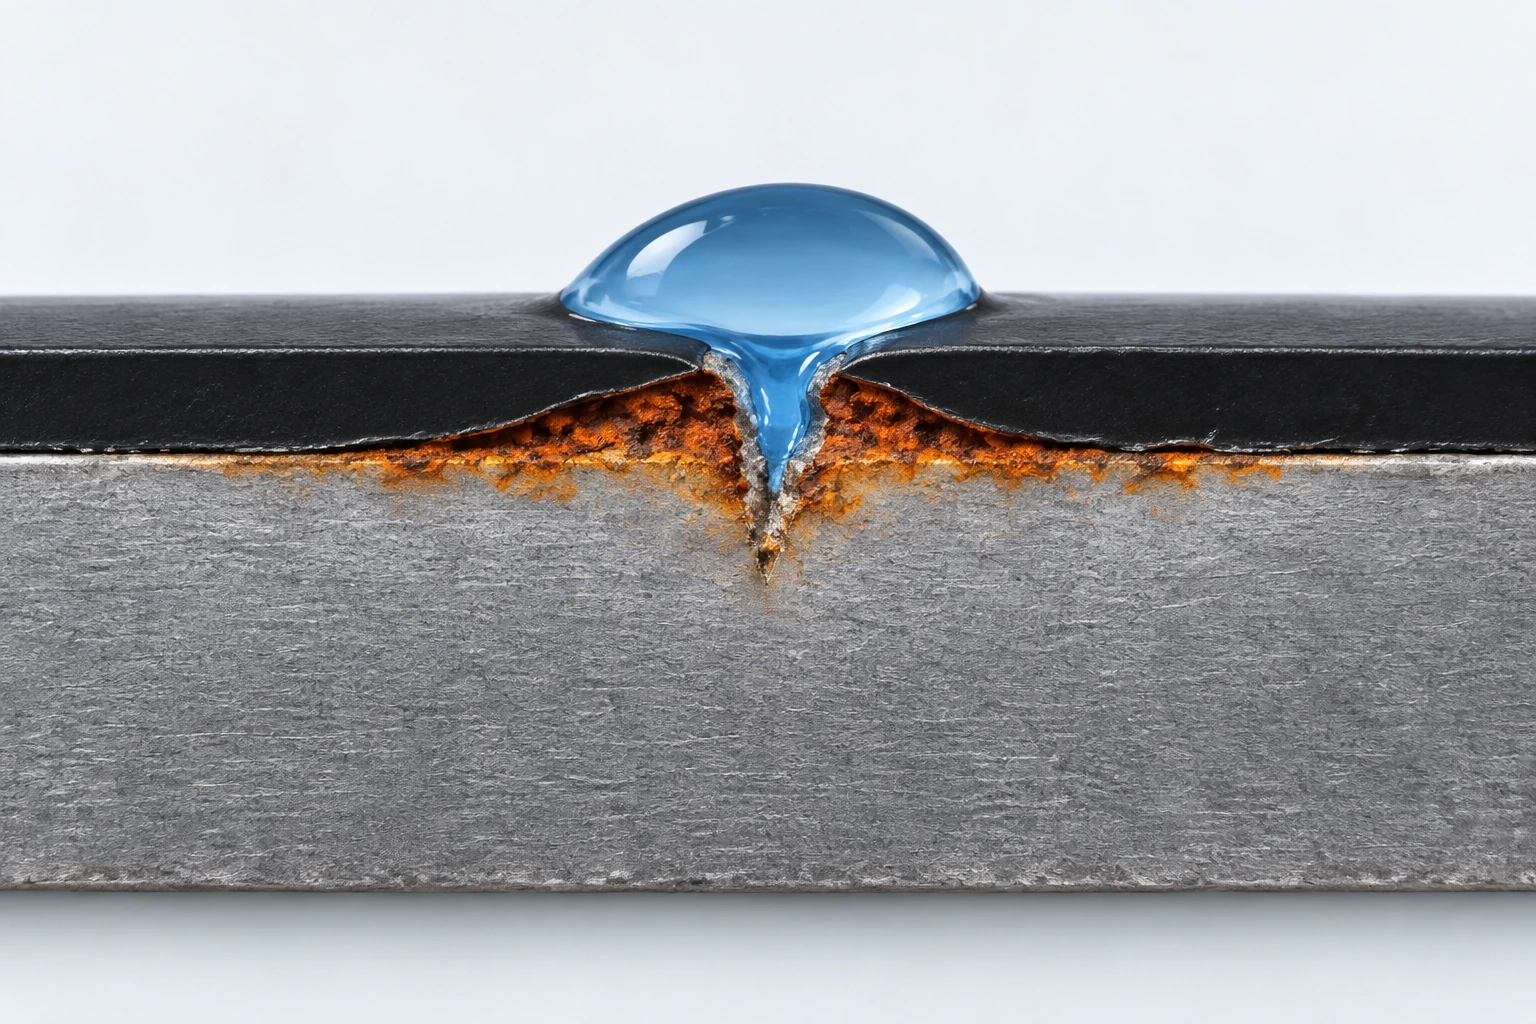
Cómo un pequeño defecto se convierte en corrosión bajo película
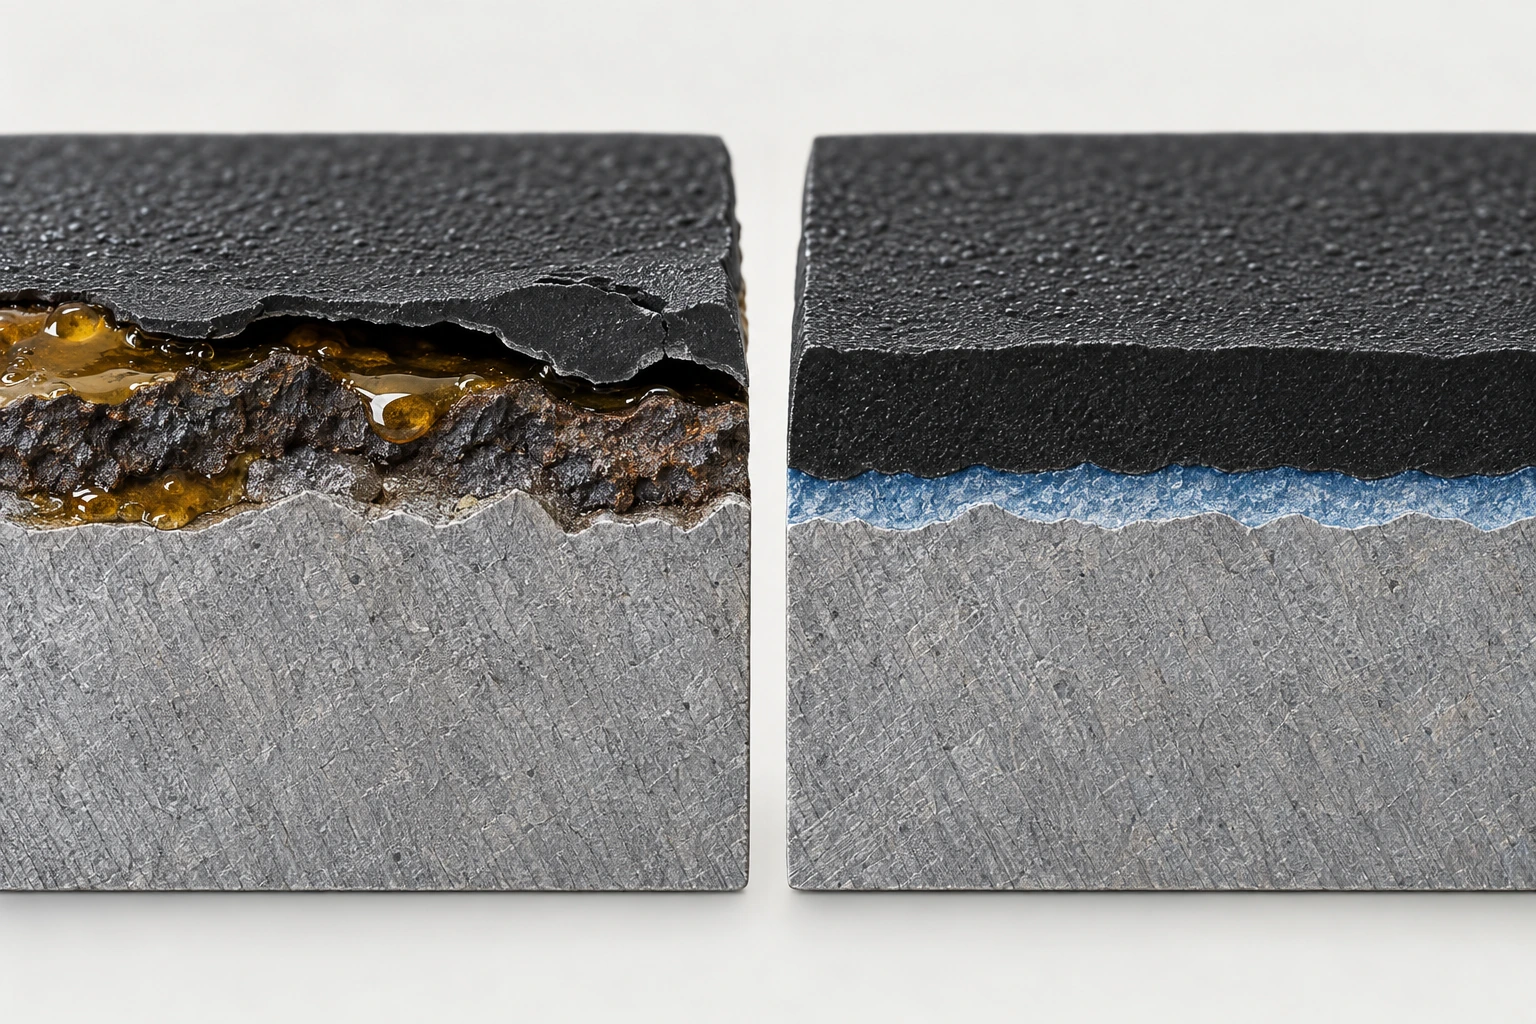
Un impacto de piedra, un arañazo durante el montaje o una zona mal protegida del cordón pueden abrir una vía al agua y al electrolito. Al principio el daño es pequeño y el recubrimiento adyacente parece intacto.
Los productos de corrosión y la pérdida de adherencia en la interfaz pueden levantar la película y ampliar la zona afectada. Esta es una representación conceptual de corrosión bajo película, no una explicación universal de cualquier ampolla o desprendimiento.
La evolución depende de preparación, pretratamiento, continuidad, adherencia, daño mecánico y ambiente. Agua dulce, salpicaduras salinas y ciclos húmedo-seco no son exposiciones equivalentes. Dos arañazos semejantes pueden evolucionar de forma distinta.
Un soporte de gato reúne varios problemas
El mismo soporte contiene bordes cortados, agujeros, pliegues, soldaduras y superficies de contacto. Una capa gruesa sobre sus caras no resuelve todas esas interfaces.
Los agujeros deben conservar dimensiones funcionales después de pintar. El apriete y el movimiento pueden dañar el recubrimiento de contacto. Si una superficie debe enmascararse, hay que resolver deliberadamente su riesgo de corrosión.
La respuesta puede incluir preparación del borde, cambios de aplicación, enmascarado o secuencia de montaje, no solamente un polvo más caro. El conjunto debe poder montarse, funcionar y conservar su protección.
Elegir un sistema, no simplemente más acabado
Una imprimación compatible puede mejorar la interfaz y la resistencia anticorrosiva; el acabado aporta propiedades como resistencia a la intemperie, aspecto y comportamiento mecánico. Dos capas, sin embargo, no constituyen automáticamente un sistema superior.
Sustrato, pretratamiento, imprimación, acabado, espesores y curado deben funcionar conjuntamente. Una imprimación inadecuada puede añadir una nueva interfaz débil.
Una pieza expuesta a condiciones suaves puede necesitar una solución distinta de otra sometida a sal y piedras. Para compras, un acabado monocapa no equivale a un sistema de imprimación y acabado validado, aunque ambos sean negros.
Qué aporta el ejemplo de OneCure
El 15 de junio de 2026, un anuncio de Sherwin-Williams publicado por NATM presentó el portafolio OneCure: imprimación y acabado compatibles aplicados polvo sobre polvo y curados en una sola cocción. Es una oferta unificada basada en tecnologías existentes, no la invención del principio en 2026. [3]
El proveedor describe ventajas al reducir manipulación intermedia y un ciclo separado, además de beneficios de cobertura y protección. Son afirmaciones comerciales del proveedor, no garantías independientes para cualquier remolque. [4]
Una sola cocción no elimina la limpieza, el pretratamiento, el acceso a cavidades ni la verificación de temperatura del metal. La enseñanza útil es evaluar formulación, protección y organización de producción como un conjunto.
Qué demuestran la niebla salina y los ensayos de adherencia
Las horas de niebla salina pueden servir para comparar cuando se definen condiciones, probetas y criterios. No miden directamente años de servicio.
ASTM B117 establece un ambiente corrosivo controlado y advierte de las limitaciones de extrapolar sus resultados aislados a entornos naturales. No permite afirmar que 1.000 horas equivalen automáticamente a diez años. [6]
Un remolque real experimenta secado, temperaturas variables, impactos, abrasión, lavado y concentraciones de sal cambiantes. La exposición de una probeta tampoco representa necesariamente el interior de un soporte soldado.
Hay que preguntar si se evaluó óxido rojo, ampollamiento, avance desde una incisión o pérdida de adherencia. También importa si se ensayó una placa plana cuidadosamente preparada o una geometría representativa de producción.
La adherencia responde a una pregunta concreta
ASTM D3359 utiliza métodos con cinta para valorar la adherencia en condiciones definidas. Un buen resultado inicial no demuestra por sí solo cobertura de bordes, curado correcto o durabilidad completa. [7]
Un plan útil combina espesor en zonas especificadas, adherencia, verificación de curado, ensayos de corrosión e inspección de la geometría real. Ninguno reemplaza automáticamente al resto.
La evidencia debe corresponder al mecanismo de fallo que se quiere controlar. Un número llamativo en un certificado no compensa la ausencia de información sobre la probeta o el criterio de aceptación.
Convertir los riesgos en una especificación OEM
El OEM debe empezar por la exposición: humedad, sal de carretera, piedras, abrasión, productos químicos o una combinación. Un panel decorativo y un soporte estructural no tienen necesariamente las mismas necesidades.
Después se revisa si el pretratamiento alcanza las superficies, si los cordones están preparados, si las aristas requieren acabado, si el polvo llega a las cavidades, si los agujeros siguen siendo utilizables y si el conjunto puede curarse y montarse sin deteriorar su protección.
Preguntas que convierten el diseño en requisitos de compra
| Pregunta | Motivo |
|---|---|
| ¿En qué estado llega el acero? | Aceite y cascarilla cambian la preparación necesaria. |
| ¿Cómo se preparan soldaduras y bordes? | Residuos y geometría generan zonas vulnerables. |
| ¿Qué limpieza y pretratamiento se controlan? | La interfaz debe ser compatible y repetible. |
| ¿Monocapa o sistema con imprimación? | El mismo color no implica la misma protección. |
| ¿Dónde se mide el espesor? | La cara plana no representa todos los detalles. |
| ¿Cómo se verifica el curado real? | El aire del horno no es la temperatura del metal. |
| ¿Qué probetas y criterios se usan? | Los ensayos deben responder al requisito. |
| ¿Qué ocurre después de pintar? | Montaje y mecanizado pueden exponer acero. |
| ¿Cómo se mantiene la consistencia entre lotes? | Una muestra correcta no garantiza la serie. |
El detalle debe ser proporcional al componente. El objetivo no es complicar cada RFQ, sino evitar que requisitos importantes desaparezcan detrás de «pintado en polvo».
El menor precio de aplicación no siempre es el menor coste final. Retrabajo, rechazo, energía, manipulación, inspección y garantías también cuentan. A la inversa, un sistema innecesariamente complejo puede añadir coste sin valor en ambientes suaves.
La comparación adecuada es el coste repetible de alcanzar la protección requerida, no solamente el precio por superficie pintada.
La visión de GOODIN: investigar el mecanismo y controlar el proceso
La localización del óxido orienta la investigación, pero no demuestra la causa. Los bordes pueden señalar cobertura o impactos; un desprendimiento amplio, preparación o adherencia; los cordones, residuos o acceso; las fijaciones, daño de montaje o roce.
El distribuidor no debería atribuir cada mancha al polvo, ni el fabricante descartar corrosión prematura sin revisar inicio, sustrato, geometría y ambiente. Un patrón repetido en un lote puede indicar un problema de proceso.
La protección se fabrica antes de aplicarse
Más espesor no estabiliza una cascarilla inadecuada. Un polvo de gama alta no elimina aceite. Una buena prueba en placa plana no demuestra cobertura dentro de una soldadura retraída.
En gatos de apoyo para remolques y herrajes y accesorios de montaje, hay que definir conjuntamente el sustrato, los detalles vulnerables, el ajuste final y la exposición. El proveedor debe demostrar un proceso repetible, no solo entregar una muestra atractiva.
La visión de GOODIN: la durabilidad de una pieza pintada en polvo depende de la consistencia con la que el proceso protege sus superficies más vulnerables, no de cuánto polvo se aplica.
Para revisar la especificación junto al plano y los requisitos de montaje, contacte con GOODIN.
Fuentes y lecturas complementarias
Se conservan los títulos originales de las fuentes. Los beneficios de productos son declaraciones del proveedor. Los resúmenes públicos de ASTM no sustituyen los procedimientos completos; confirme la edición y los criterios aplicables.
- Sherwin-Williams — Beyond the Spec: Understanding Corrosion and Its Mitigation
- American Coatings Association / PPG — Powder Coating Systems for Improved Corrosion Protection
- National Association of Trailer Manufacturers — Introducing OneCure: The Powder Portfolio Changing How OEMs Coat
- Sherwin-Williams — OneCure
- ASTM International — ASTM D2967-24 — Standard Test Method for Corner Coverage of Powder Coatings
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ASTM International — ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test
- Nordson — Powder Coating System Troubleshooting Guide
- PPG — What Is a Cure Curve?
1.000 horas de niebla salina no significan 10 años a la intemperie: cómo evaluar las afirmaciones anticorrosivas de los proveedores de remolques
El galvanizado en caliente modifica la pieza antes de protegerla: por qué el venteo, el drenaje y la distorsión deben resolverse en el diseño
Artículo relacionado



