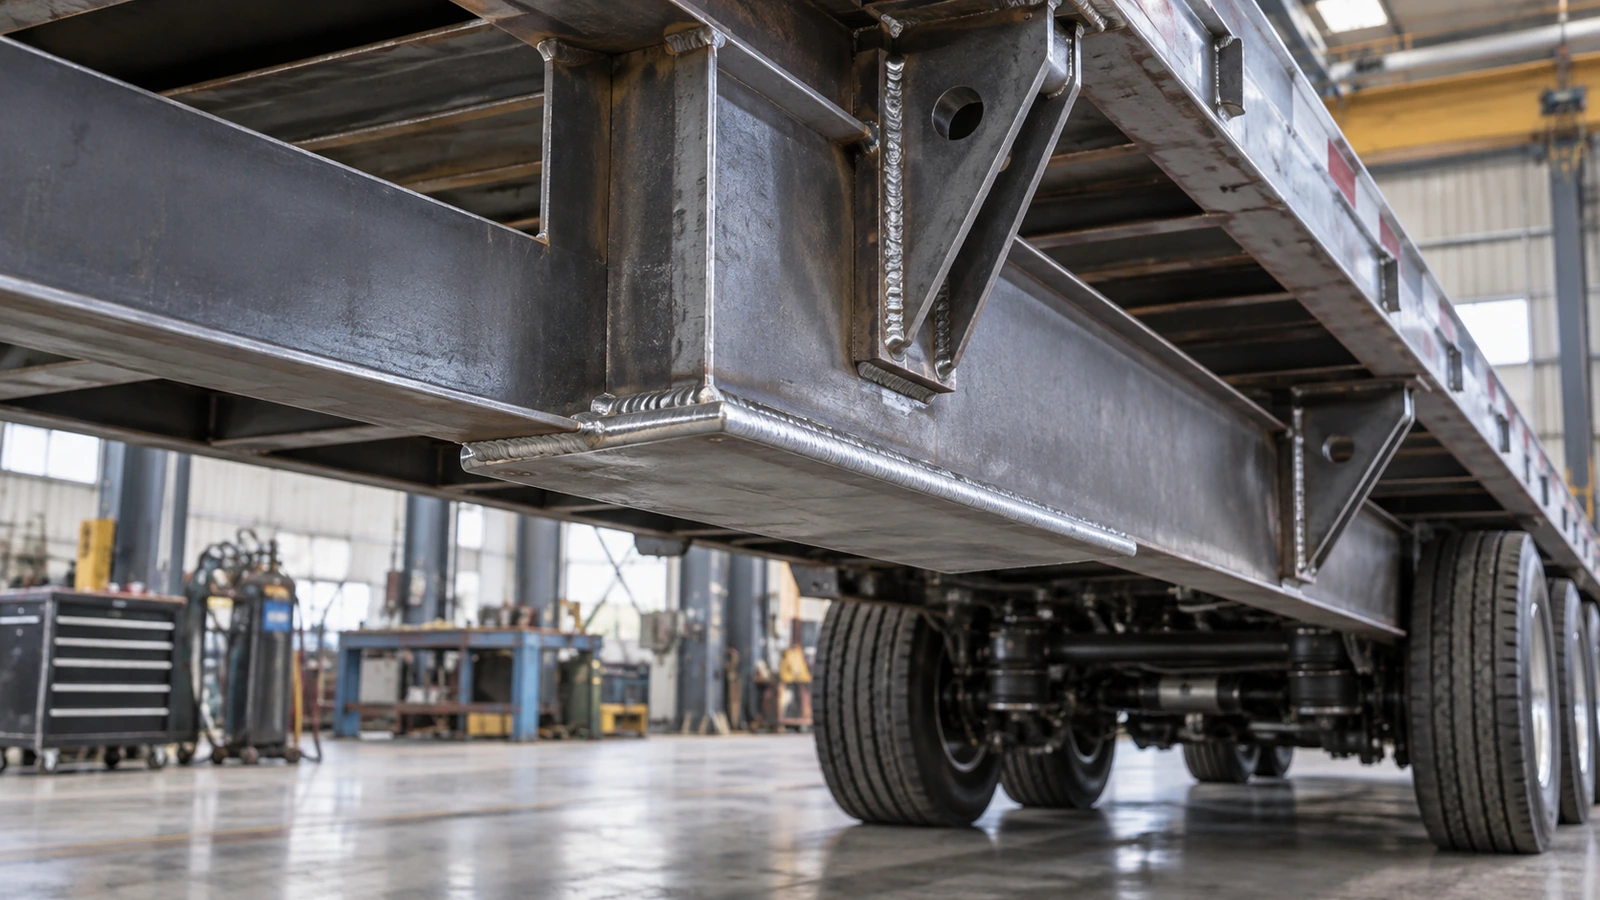
После сварки 6061-T6 уже не в исходном состоянии: почему алюминиевые детали прицепов разрушаются рядом со швом
В этой статье

Чертёж требует алюминий 6061-T6, сертификат профиля это подтверждает. Материал поступает с заданной прочностью, твёрдостью и состоянием. Затем деталь сваривают. Сохранил ли участок непосредственно рядом со швом свойства исходного 6061-T6?
Не полностью. Химический состав основного металла по-прежнему соответствует 6061, но T6 обозначает металлургическое состояние, а не только состав. Обработка на твёрдый раствор, закалка и искусственное старение создают мелкие упрочняющие выделения.
Сварочная дуга вводит новый термический цикл и меняет их распределение. TWI указывает, что сварка плавлением перераспределяет упрочняющие составляющие в зоне термического влияния и локально снижает прочность.[1] Это не означает одинакового процентного снижения для всех соединений.
Прочность из сертификата профиля не становится автоматически прочностью рядом с готовым швом. На этом различии должны строиться проектирование, производство, контроль и закупки.
Инженерный анализ, а не технологическая инструкция по сварке, разрешение на ремонт или расчётное допускаемое значение для конкретной детали.
В сварном соединении сосуществуют разные состояния материала
Сплав 6061 относится к серии 6XXX с магнием и кремнием в качестве основных легирующих элементов. Такая система позволяет получать упрочнение термообработкой. После формирования соответствующего твёрдого раствора контролируемое старение создаёт мелкие выделения, препятствующие движению дислокаций.
Следовательно, прочность определяется не только словом «алюминий» или маркой 6061, но и предшествующей термической обработкой. Исследования ЗТВ этого сплава связывают потерю твёрдости с растворением и укрупнением упрочняющих выделений.[2] Материал не исчезает и не становится химически непригодным: меняется локальная микроструктура. Состояние поставки не является постоянной меткой.
В центре соединения находится металл шва: расплавленный основной металл смешался с присадкой и затвердел. Рядом расположен металл, который не плавился, но нагревался до высокой температуры. Дальше максимальная температура снижается, пока влияние цикла не становится достаточно малым для сохранения исходных свойств.
Неизменённый металл, ЗТВ, граница сплавления и металл шва образуют пространственный переход. Твёрдость, предел текучести, прочность при растяжении, остаточные напряжения и структура могут различаться.
Вопрос «достаточно ли прочна сварка 6061» требует уточнения: что ограничивает соединение — шов, разупрочнённая ЗТВ, переход у края шва или геометрия профиля? Если определяющим остаётся разупрочнённый основной металл, повышение прочности присадки эту область не устраняет.[1][3] Самый прочный отдельный материал не обязательно определяет несущую способность всего узла.

Что сварочный нагрев меняет в 6061-T6
Фраза «нагрев ослабляет алюминий» слишком общая. Важны пиковая температура и время её воздействия в каждой точке. В одних участках ЗТВ упрочняющие выделения могут растворяться, в других — укрупняться без плавления основного металла.
Укрупнённые выделения не обеспечивают того же упрочняющего эффекта, что мелкое распределение в состоянии T6. С этим связано понятие перестаривания. Производство локально изменяет механизм, который изготовитель алюминия сформировал термообработкой.
Измерение твёрдости поперёк соединения может показать провал. Оно помогает обнаружить неоднородность состояния, но само по себе не является картой допускаемых напряжений или прогнозом усталостной долговечности.[2]
Нельзя превращать процент в универсальную формулу
В этой статье не задаётся общее снижение на 30–40% для любого сварного 6061-T6. Результат зависит от вида полуфабриката, исходного состояния, толщины, процесса, скорости, тепловложения, геометрии, числа проходов, предварительного нагрева и межслойной температуры.
Предел текучести, временное сопротивление и твёрдость необязательно снижаются одинаково. Типичный результат образца, гарантированное минимальное свойство и расчётное допускаемое напряжение имеют разный смысл. Нужны свойства сварного состояния и применимый метод расчёта.
Модель, использующая исходные свойства профиля по всему объёму детали, может описывать однородную конструкцию, которой после изготовления уже нет. Сварка не только соединяет части, но и создаёт новое распределение свойств.

Почему трещины возникают рядом с целым швом
Трещина может появиться возле внешне целого валика. Объяснение «шов оказался прочнее алюминия» не раскрывает всего механизма. Следует учитывать неизменённый профиль, металл шва и разупрочнённую область между ними.
Затем добавляется геометрия. Угловой шов создаёт переход у края, кронштейн меняет жёсткость, соединение трубы с пластиной передаёт усилия между разными сечениями. В работе прицеп испытывает изгиб, кручение, торможение, ускорение, вибрации и изменения нагрузки.
Переход свойств может совпасть с концентрацией напряжений. Разупрочнённая зона легче деформируется, а дорожные нагрузки снова и снова воздействуют на тот же участок. Целый шов сам по себе не доказывает правильность конструкции соединения. Оценивать нужно весь узел.
Разупрочнение и усталость различаются
Разупрочнение ЗТВ означает изменение состояния и свойств из-за нагрева. Усталость — накопление повреждения под действием циклических напряжений. Механизмы могут взаимодействовать, но процент снижения статической прочности нельзя напрямую переносить на ресурс.
Важны размах напряжений, сварная деталь, остаточные напряжения, дефекты и спектр нагрузок. Деталь может пережить большое число циклов, ни разу не приблизившись к разовой разрушающей нагрузке.
Не всякая трещина зарождается в ЗТВ. Поры, несплавление, кратерные трещины, смещение элементов или окончания приваренных деталей могут стать определяющими раньше. Полезный вопрос — не только «ослаблена ли ЗТВ», а «совпадает ли она с участком высоких циклических напряжений».
Тепловложение и повторяемость производства
Ток, напряжение и скорость перемещения кажутся настройками оборудования, но влияют и на конечное состояние конструкции. Лишняя тепловая экспозиция может расширять затронутую область, увеличивать деформацию и менять состояние выделений.
Рекомендации Hobart для прицепов подчёркивают подготовку, управление нагревом и стабильность движения. Импульсная сварка MIG может помогать контролю, но наличие такого аппарата само по себе не подтверждает свойства узла.[4]
Призыв просто уменьшить нагрев тоже недостаточен. При нехватке энергии или чрезмерной скорости не достигается требуемое сплавление. Цель — обеспечить нужные сплавление и геометрию без ненужного термического воздействия. Это рабочий диапазон процесса, а не одно минимальное значение.
От прототипа к серии
Аккуратно изготовленный прототип не автоматически представляет серийное производство. Меняются допуски профиля, длина реза, состояние оснастки, зазоры, угол горелки, начальная температура и скорость оператора.
Большой зазор может потребовать больше присадки и времени. Удаление и повторная сварка добавляют цикл нагрева; дополнительный проход тоже меняет историю. Чертёж продолжает требовать 6061-T6, но готовый узел определяется материалом, геометрией, сборкой, присадкой, технологией, нагревом и переделками.
Похожие внешне швы могут иметь разные ЗТВ. Производственная технология должна воспроизводить требуемое металлургическое и конструкционное состояние, а не только внешний вид.
Подготовку нельзя подменять нагревом
Естественная оксидная плёнка защищает алюминий в эксплуатации, но плавится при более высокой температуре, чем металл под ней. Загрязнения, влага и недостаточная подготовка связаны с проблемами сплавления и пористостью.[4]
Если оператор отвечает только увеличением нагрева, воздействие на профиль может расшириться без устранения причины. Возможно, нужны стабильная очистка, газовая защита, подача проволоки, сборка и режим. Дополнительное тепло бывает следствием попытки компенсировать другой производственный недостаток.

4043 или 5356: выбирать под соединение
Сравнение 4043 и 5356 только по номинальной прочности упускает требования к готовой детали. ESAB и Hobart учитывают прочность соединения, пластичность, трещинообразование, среду, длительную рабочую температуру, анодирование и последующую термообработку.[3][5]
5356 может иметь преимущества по сопротивлению срезу, пластичности и совпадению цвета после анодирования. 4043 обеспечивает хорошую жидкотекучесть и стойкость к некоторым видам кристаллизационных трещин. Это критерии выбора, а не универсальный рейтинг прочности или усталостного ресурса детали.
Стыковой шов при растяжении и угловой при срезе требуют разных сравнений. Температурные и коррозионные условия нужно сообщать до выбора расходных материалов. Более прочная присадка не восстанавливает автоматически исходные выделения в прилегающем основном металле.
Правильный вопрос — какая присадка подходит сочетанию сплавов, геометрии, нагрузок, среды, производства и температуры, а не у какой больше число в паспорте.
Кристаллизационные трещины — отдельный механизм
Состав расплава тоже важен. Без подходящей присадки сплавы 6XXX могут попадать в условия повышенной чувствительности к трещинам. Соответствующая добавка серии 4XXX или 5XXX меняет состав кристаллизующегося металла.[6]
Присадка не просто заполняет пространство. Геометрия определяет доступное количество присадки и разбавление основным металлом. Сплав, присадка, разбавление и затвердевание следует оценивать вместе. «6061 хорошо сваривается» имеет практический смысл только при совместимой конструкции и технологии.

Проектировать с учётом состояния после сварки
Если ЗТВ разупрочняется, поиск присадки, которая якобы восстановит всё, часто менее полезен, чем проектирование под реальное состояние. Можно рассмотреть перенос соединения в менее напряжённую область, плавный ввод усилий и подбор сечения по соответствующим сварным свойствам.
Профиль способен объединять функции, иначе требующие приваренных кронштейнов. Устранение ненужного сварного элемента иногда убирает и геометрический концентратор, и дополнительную ЗТВ. Это технологичность на уровне несущей конструкции.
Нельзя сначала спроектировать идеальную несварную деталь, а потом поручить цеху как-нибудь её соединить. Процесс должен участвовать в выборе сечения и пути передачи нагрузки. Перенос шва также требует проверки других нагрузок, доступа и ограничений производства.
Термообработка после сварки меняет производственную цепочку
Восстановление свойств возможно в подходящих случаях, но не является бесплатной коррекцией. Обработка на твёрдый раствор, закалка и старение требуют подходящей печи, равномерности температуры, контроля деформаций и восстановления размеров. Крупные или тонкостенные сборки могут коробиться.
Присадка должна соответствовать маршруту. ESAB предлагает рассматривать 4643 для определённых конструкций 6061, проходящих такую обработку. 5356 не является термически упрочняемой присадкой, а отклик 4043 зависит от разбавления.[3]
Естественное старение после сварки может менять отдельные свойства, но не гарантирует возврата однородного T6. Обычный нагрев при отверждении покрытия не равнозначен квалифицированному циклу обработки на раствор, закалки и старения.
Для многих деталей расчёт на состояние после сварки экономичнее и воспроизводимее попытки затем вернуть исходные свойства всему узлу.
Ремонт и контроль: сначала установить механизм разрушения
Представим треснувший настил или опору, которые невозможно практически термообработать целиком. Заваривание трещины добавляет локальный нагрев, может менять остаточные напряжения и действует на участок, уже проявивший проблему. Одного доступа горелки недостаточно.
Необходимо установить причину, реальный сплав и состояние, несущую функцию, путь усилий и последствия нового цикла. Ремонт может уменьшить концентрацию напряжений либо только перенести её. Эти вопросы предшествуют выбору усиления.
Что нельзя определить по фотографии
Мнения о внешнем виде алюминиевого настила могут расходиться. Фотография не устанавливает материал, нагрузки, технологию и усталостный ресурс. Визуальный контроль полезен для первичного выявления признаков, но не заменяет исследование.
Видимые трещины, отверстия, сильное загрязнение или недостаточное заполнение нельзя игнорировать. Но красивый шов не доказывает сохранения T6 в ЗТВ, а неровный внешний вид не позволяет вычислить срок службы. Следует разделять поверхностные дефекты, состояние материала и работу соединения.
Больше металла может перенести слабое место
Повторная сварка, увеличенная косынка или удлинённый шов могут помочь в проверенной конструкции. Они также могут воспроизвести механизм: дополнительный нагрев нагруженной зоны, изменение жёсткости и новое чувствительное окончание.
Боковые швы, усиления и болтовые соединения — варианты для оценки конкретной детали, а не готовые указания по ремонту повреждённого прицепа. Сначала устанавливают механизм разрушения, затем выбирают решение. Этот принцип относится и к первоначальному изготовлению.
Что изготовителю следует задавать и проверять
Прослеживаемость материала необходима: изготовитель должен подтвердить марку и состояние поступившего полуфабриката. Но сертификат описывает этап до сварки, а не свойства каждой ЗТВ готовой детали.
Требование «профиль 6061-T6 с сертификатом» не означает «свойства T6 во всех точках сварного узла». Соответствие исходного материала и управление процессом — разные виды доказательств.
Выбирая профиль, изготовитель должен сразу решать, где будут швы. Прочность неизменённого материала остаётся полезной, если наиболее нагруженные участки не совпадают с тяжёлыми сварными деталями. Нужно учитывать доступ, ввод усилий, сечение, подачу присадки и устранение ненужных повторных нагревов.
Сочетание 6061-T6, 5356 и MIG не завершает спецификацию
В зависимости от критичности задают положение и геометрию, применимые нормы, подготовку, зазор, размер шва, проходы, квалифицированную технологию, тепловые ограничения, контроль и допустимые переделки. Последующая термообработка должна быть частью маршрута.
Анодирование, температура, коррозия и динамические нагрузки могут менять выбор присадки. Закупкам нужно передавать эти условия до сравнения предложений. Задача — не только купить нужный сплав, но и управлять его изменением при изготовлении.
Каждый вид испытаний отвечает на свой вопрос
Испытание на растяжение характеризует образец при монотонной нагрузке и показывает место разрушения. Само по себе оно не предсказывает годы переменной вибрации. Профиль твёрдости выявляет разупрочнение, но не воспроизводит путь усилий реального кронштейна.
Статическая проверка подтверждает выдерживание заданной нагрузки, а не неограниченную усталостную долговечность. Макрошлиф показывает сплавление и геометрию в проверенном сечении, а не одинаковое качество всей длины серийных швов. Результат должен относиться к конкретным процессу, геометрии и условиям.
Критерии выпуска и управление изменениями
Полезная спецификация определяет редакцию чертежа, вид полуфабриката, состояние поставки узла и доказательства для выпуска. Входные документы фиксируют начало; технологические — маршрут; контроль и испытания — результат.
У изменения присадки, окончания шва, числа проходов или ремонта должен быть ответственный, определяющий необходимость инженерного пересмотра, повторной квалификации или испытаний. Удобный плоский образец может не отражать закрепление, доступ, переход толщин и повторные нагревы реальной сборки.
Разрушающий контроль каждой единицы нужен не всегда, но связь доказательств с выпускаемой деталью должна быть обоснованной. Если заявленная прочность относится только к несварному профилю, это указывают. Отчёт по одному соединению и направлению нагрузки нельзя молча распространять на новую серию. Проверяемая область применимости полезнее впечатляющего числа без контекста.
Позиция GOODIN: закупать материал вместе с его производственной историей
6061-T6 остаётся полезным сочетанием пригодности к прессованию, прочности, массы и коррозионных свойств. Ошибка не в выборе сплава, а в предположении, что после сварки свойства остаются одинаковыми во всём объёме.
Производство профиля создаёт одну термическую историю, сварка — следующую, эксплуатация добавляет механическую историю, ремонт может внести новый цикл. Долговечность определяется их совокупностью.
Металл шва, присадка, чистота и нагрев важны, но окружающая ЗТВ важна не меньше. Понимание определяющей области меняет размещение соединений, расчёт сечений, проверку конструкции и требования к поставщику.
Прочная присадка не компенсирует автоматически неудачный путь нагрузки. Красивый шов не восстанавливает изменённые выделения. Сертификат материала не описывает весь сварной узел.
Позиция GOODIN: проектировать по состоянию материала после сварки, а не по прочности из исходного сертификата профиля. Производство меняет материал, на который в итоге опирается изделие.
Та же дисциплина нужна при выборе опорных домкратов для прицепов и крепёжных деталей и принадлежностей: окружающую конструкцию и способ крепления оценивают совместно. Выбор изделия сам по себе не утверждает сварное соединение алюминиевой конструкции.
Для проекта изготовителя обсудите спецификацию с GOODIN, предоставив нагрузки, состояние материала, чертёж интерфейса и производственный маршрут. Сначала определите доказательства для готового узла, а уже затем оценивайте, что именно подтверждает сертификат.
Источники и дополнительные материалы
Источники поясняют рассматриваемые механизмы. Для конкретной детали применяют действующие нормы, квалифицированную технологию и соответствующие инженерные требования.
- TWI — Weldability of Materials — Aluminium Alloys
- University of Thessaly repository — Simulation of dissolution and coarsening in the HAZ of 6061 Al-alloy during laser welding
- ESAB University — How to Choose the Best Filler Alloy for Welding 6061-T6
- Hobart Brothers — Navigating the nuances: aluminum welding for trailers
- Hobart Brothers — Guidelines for Selecting the Most Appropriate Filler Metal — 4043, 4943 or 5356
- Hobart Brothers — How to Avoid Cracking in Aluminum Alloys
Больше сварки — не всегда прочнее: почему массивное усиление может сократить усталостный ресурс прицепа
Связанная статья