الألومنيوم 6061-T6 بعد اللحام ليس بالحالة نفسها: لماذا تتعطل مكونات المقطورات بجوار الوصلة الملحومة؟
في هذا المقال

قد يحدد الرسم ألومنيوم 6061-T6، وتؤكد شهادة المقطع المبثوق هذه المواصفة. تصل المادة إلى المصنع بالمقاومة والصلادة والحالة المطلوبة، ثم تُلحم. هل تبقى المنطقة الملاصقة للدرزة تتصرف مثل المادة التي وصلت أصلًا؟
ليس تمامًا. يظل التركيب الكيميائي للمعدن الأساسي من سبيكة 6061، لكن T6 يصف حالة معدنية، لا مجرد تركيب كيميائي. فالمعالجة بالمحلول والتقسية والتعتيق الاصطناعي تنتج رواسب دقيقة تسهم في المقاومة المتوقعة.
يضيف قوس اللحام دورة حرارية أخرى تغيّر توزيع هذه الرواسب. ويوضح TWI أن اللحام بالانصهار يعيد توزيع المكونات المقوّية داخل المنطقة المتأثرة حراريًا، فيخفض المقاومة محليًا.[1] ولا يعني ذلك أن جميع الوصلات تفقد النسبة نفسها.
المقاومة المطبوعة في شهادة المقطع ليست تلقائيًا المقاومة المتاحة بجوار اللحام المكتمل. وهذا الفرق يغيّر قرارات التصميم والإنتاج والفحص والشراء.
تحليل هندسي، وليس إجراءً للحام أو موافقة على الإصلاح أو قيمة تصميم مسموحًا بها لمكوّن محدد.
الوصلة الملحومة تضم حالات مختلفة للمادة
تنتمي 6061 إلى عائلة 6XXX التي يعتمد نظامها السبائكي أساسًا على المغنيسيوم والسيليكون. تتيح هذه العناصر التقوية بالمعالجة الحرارية. بعد تكوين محلول صلب مناسب، يسمح التعتيق المضبوط بتكوّن رواسب دقيقة تعيق حركة الانخلاعات.
لذلك لا تأتي المقاومة من كون المادة ألومنيوم أو من اسم 6061 وحده، بل من المعالجة التي سبقت وصولها إلى مصنع المقطورات. وتربط أبحاث المنطقة المتأثرة حراريًا في هذه السبيكة انخفاض الصلادة بذوبان الرواسب المقوّية وتخشّنها.[2] لا تختفي المادة ولا يصبح تركيبها غير مناسب فجأة؛ إنما تتغيّر بنيتها محليًا. الحالة المعدنية ليست بطاقة دائمة.
في مركز الوصلة يوجد معدن اللحام: مادة انصهرت واختلطت بالحشو ثم تجمدت. وبجوارها معدن أساسي لم ينصهر لكنه تعرض لحرارة مرتفعة. ومع الابتعاد تنخفض درجة الحرارة القصوى حتى نصل إلى منطقة تحتفظ إلى حد كبير بخواص T6 الأصلية.
يتدرج المقطع بين معدن غير متأثر، ومنطقة متأثرة حراريًا، وحدود انصهار، ومعدن لحام. وقد تختلف هذه المناطق في الصلادة والخضوع ومقاومة الشد والإجهادات المتبقية والبنية المجهرية.
السؤال عن كفاية مقاومة لحام 6061 يتطلب تحديد المنطقة الحاكمة: معدن اللحام، أم المنطقة المليّنة، أم قدم الدرزة، أم شكل المقطع؟ عندما يتحكم المعدن الأساسي المليّن، فإن زيادة مقاومة الحشو وحدها لا تزيل هذا الحد.[1][3] فالمادة الأقوى منفردة لا تحدد بالضرورة قدرة الوصلة كلها.

ما الذي تغيّره حرارة اللحام داخل 6061-T6؟
عبارة «الحرارة تضعف الألومنيوم» أعمّ من أن تفيد التصميم. يتوقف التأثير على درجة الحرارة القصوى ومدة التعرض في كل موضع. قد تذوب رواسب التقوية في بعض المناطق، بينما تتخشّن في مناطق أخرى دون انصهار المعدن الأساسي.
لا تعطي الرواسب الأكبر الأثر المقوّي نفسه الذي يقدمه التوزيع الدقيق في T6. ويصف التعتيق المفرط جانبًا من هذا التغيّر. أي إن التصنيع يعدّل محليًا الآلية التي أنشأها منتج الألومنيوم بعناية.
قد يُظهر مسح الصلادة انخفاضًا حول الوصلة. وهو مفيد في تحديد عدم تجانس الحالة، لكنه ليس بمفرده خريطة لمقاومة التصميم أو توقعًا لعمر الكلال.[2]
لا تحوّل نسبة الانخفاض إلى قاعدة عامة
لا يفرض هذا المقال تخفيضًا موحدًا قدره 30–40% لكل ألومنيوم 6061-T6 ملحوم. فالنتيجة تتأثر بشكل المنتج وحالته الأولية وسماكته وطريقة اللحام وسرعته ومدخله الحراري وشكل الوصلة وعدد التمريرات والتسخين المسبق وحرارة ما بين التمريرات.
كما أن مقاومة الخضوع ومقاومة الشد القصوى والصلادة لا تنخفض بالضرورة بالنسبة نفسها. ونتيجة عينة نموذجية لا تساوي حدًا أدنى مضمونًا أو إجهادًا مسموحًا للتصميم. يجب استخدام خواص الحالة الملحومة ومنهج التصميم المناسب.
إذا استخدم النموذج خواص المقطع الأصلي في كامل الجزء، فقد يحسب سلوك بنية متجانسة لم تعد موجودة بعد التصنيع. فاللحام لا يصل القطع فقط، بل ينشئ توزيعًا محليًا جديدًا للخواص.

لماذا تظهر الشقوق بجوار درزة تبدو سليمة؟
قد تظهر شقوق بجوار درزة تبدو سليمة. والقول إن اللحام كان أقوى من الألومنيوم لا يشرح الآلية بالكامل. يجب النظر إلى المقطع غير المتأثر ومعدن اللحام والمنطقة المليّنة بينهما.
ثم يأتي الشكل الهندسي: قدم اللحام الزاوي قد تركز الإجهاد، والحامل يغيّر الجساءة، والربط بين أنبوب وصفيحة ينقل القوى بين مقاطع مختلفة. وخلال الخدمة تتعرض المقطورة للانحناء والالتواء والكبح والتسارع والاهتزاز وتغيّر الحمولة.
قد يتطابق انتقال الخواص مع تركّز هندسي للإجهاد. عندئذ يمكن للمنطقة المليّنة أن تتشوه بسهولة أكبر وتستقبل الأحمال المتكررة في الموضع نفسه. بقاء الدرزة سليمة لا يثبت وحده أن الوصلة مصممة جيدًا. التقييم يجب أن يشمل النظام المحيط.
التليّن والكلال ليسا آلية واحدة
التليّن تغيّر حراري في حالة المادة وخواصها. أما الكلال فهو تراكم الضرر بسبب الإجهادات الدورية. قد يتفاعلان، لكن نسبة انخفاض المقاومة الساكنة لا تتحول مباشرة إلى النسبة نفسها من انخفاض العمر.
يظل مدى الإجهاد وتفصيل الوصلة والإجهاد المتبقي والعيوب وطيف الحمل عوامل مهمة. وقد تتعرض القطعة لعدد كبير من الدورات دون الاقتراب من حمل الكسر في تطبيق واحد.
ولا تبدأ جميع الشقوق في المنطقة المتأثرة حراريًا. قد تتحكم المسامية أو عدم الانصهار أو شقوق نهاية اللحام أو عدم المحاذاة أو نهايات الملحقات أولًا. السؤال المفيد هو: هل وضع التصميم المنطقة المعدّلة حراريًا حيث تتولد أيضًا إجهادات دورية مرتفعة؟
المدخل الحراري وقابلية تكرار الإنتاج
قد تبدو شدة التيار والجهد وسرعة الحركة مجرد إعدادات للمعدة، لكنها تؤثر في الحالة النهائية للمكوّن. يمكن للتعرض الحراري غير الضروري أن يوسّع المنطقة المتأثرة ويزيد التشوه ويغيّر الرواسب على نطاق أكبر.
تؤكد إرشادات Hobart للمقطورات أهمية التحضير والتحكم الحراري وانتظام الحركة. وقد يساعد اللحام النبضي بالقوس المعدني المحمي بالغاز، لكن وجود آلة نبضية ليس شهادة على خواص التجميع.[4]
كما أن تقليل الحرارة وحده ليس حلًا. فالطاقة غير الكافية أو السرعة الزائدة قد تمنع الانصهار المطلوب. الهدف هو تحقيق الانصهار والشكل اللازمين دون تعرّض حراري زائد، ضمن مجال تشغيل مضبوط.
من النموذج الأولي إلى الإنتاج المتكرر
لا يمثل نموذج أولي صُنع بعناية كل الإنتاج بالضرورة. تختلف أبعاد المقطع وطول القطع وحالة المثبتات والفجوة وزاوية الشعلة وحرارة البداية وسرعة العامل.
قد تستلزم الفجوة الكبيرة مزيدًا من الحشو ووقت البقاء. وإزالة لحام وإعادته تضيف دورة حرارية، كما تفعل التمريرة الإضافية. يستمر الرسم في ذكر 6061-T6، لكن الوصلة النهائية نتيجة المادة والشكل والتجميع والحشو والإجراء والحرارة وتاريخ إعادة العمل.
قد تخفي درزتان متشابهتان منطقتين متأثرتين حراريًا بحالتين مختلفتين. إجراء الإنتاج يجب أن يعيد إنتاج الحالة الإنشائية والمعدنية المقصودة، لا المظهر وحده.
لا تعالج ضعف التحضير بزيادة الحرارة
تحمي طبقة الأكسيد الطبيعية الألومنيوم في الخدمة، لكنها تنصهر عند حرارة أعلى من المعدن تحتها. ويمكن للتلوث والرطوبة والتحضير غير الكافي أن يسهما في مشكلات الانصهار والمسامية.[4]
إذا رد العامل بزيادة الحرارة فقط، فقد يوسّع تأثيرها دون إزالة السبب. ربما يلزم تحسين التنظيف والحماية الغازية وتغذية السلك والتجميع واستقرار العملية. الحرارة الإضافية قد تكون استجابة لمشكلة إنتاج أخرى وليست أصلها.

4043 أم 5356: الاختيار وفق الوصلة
مقارنة 4043 و5356 بالمقاومة الاسمية فقط تهمل احتياجات المكوّن النهائي. تنظر ESAB وHobart إلى مقاومة الوصلة والمطيلية والتشقق والبيئة وحرارة الخدمة المستمرة والأنودة والمعالجة الحرارية اللاحقة.[3][5]
قد يوفر 5356 مزايا في مقاومة القص والمطيلية ومطابقة اللون بعد الأنودة. ويوفر 4043 سيولة ومقاومة لبعض مشكلات التشقق أثناء التجمد. هذه اعتبارات اختيار، وليست ترتيبًا عامًا لمقاومة المكوّن أو عمره تحت الكلال.
وصلة تناكبية محمّلة بالشد ولحام زاوي محمّل بالقص لا تطرحان المقارنة نفسها. يجب توضيح الحرارة المستمرة والبيئة قبل اختيار المواد المستهلكة. فالحشو الأعلى مقاومة لا يعيد تلقائيًا رواسب المعدن الأساسي المحيط إلى حالتها الأصلية.
السؤال الصحيح هو أي حشو يلبي مزيج السبائك والهندسة والأحمال والبيئة والتصنيع والحرارة، وليس أيهما يحمل أكبر رقم في ورقة البيانات.
التشقق أثناء التجمد مشكلة مستقلة
تركيب المعدن المنصهر مهم أيضًا. قد تصبح سبائك 6XXX حساسة للتشقق إذا لُحمت دون إضافة مناسبة. ويغيّر الحشو الملائم من عائلتي 4XXX أو 5XXX تركيب المعدن الذي يتجمد.[6]
الحشو ليس مجرد ملء فراغ. شكل الوصلة يؤثر في الكمية المضافة وفي التخفيف بالمعدن الأساسي. يجب تقييم السبيكة والحشو والتخفيف والتجمد معًا. والقول إن 6061 قابل للحام يفترض وجود وصلة وإجراء متوافقين مع سلوكه المعدني.

التصميم وفق حالة المادة بعد اللحام
عند وجود منطقة متأثرة حراريًا مليّنة، فإن البحث عن حشو يفترض أنه يستعيد كل شيء قد يكون أقل فاعلية من التصميم وفق الحالة الفعلية. يمكن دراسة نقل الوصلة إلى منطقة أقل إجهادًا، أو إدخال الحمل تدريجيًا، أو تحديد المقطع وفق خواصه بعد اللحام.
يمكن للمقطع المبثوق دمج وظائف تحتاج لولا ذلك إلى حوامل ملحومة. وقد يزيل الاستغناء عن تفصيل غير ضروري تركّزًا هندسيًا ومنطقة حرارية إضافية معًا. هذا تصميم من أجل التصنيع على المستوى الإنشائي.
ليس المطلوب تصميم قطعة مثالية غير ملحومة أولًا ثم مطالبة المصنع بوصلها كيفما أمكن. يجب أن تدخل عملية التصنيع في اختيار المقطع ومسار الحمل. كما أن نقل اللحام يحتاج إلى مراجعة بقية الأحمال وإمكان الوصول والقيود الإنتاجية.
المعالجة اللاحقة تعني مسار تصنيع مختلفًا
قد يكون استرجاع بعض الخواص بالمعالجة الحرارية ممكنًا، لكنه ليس تصحيحًا بلا تكلفة. يحتاج التسلسل المناسب من المعالجة بالمحلول والتبريد والتعتيق إلى سعة فرن وتجانس حراري وضبط للتشوه واستعادة للأبعاد. وقد تتحرك التجميعات الكبيرة أو الرقيقة أثناء المعالجة.
يجب أن يتوافق الحشو مع المسار. تذكر ESAB أن 4643 خيار يستحق الدراسة لبعض تجميعات 6061 التي ستخضع للمعالجة بالمحلول والتعتيق. أما 5356 فليس حشوًا قابلًا للتقوية الحرارية، واستجابة 4043 تعتمد على التخفيف.[3]
قد يغيّر التعتيق الطبيعي بعض الخواص المحلية، لكنه لا يضمن استعادة حالة T6 متجانسة. كما أن دورة خبز الطلاء المعتادة لا تعادل دورة مؤهلة من المعالجة بالمحلول والتقسية والتعتيق.
في مكونات كثيرة، قد يكون التصميم الصحيح للحالة الملحومة أكثر اقتصادًا وقابلية للتكرار من محاولة استرجاع الخواص الأصلية في التجميع كله لاحقًا.
الإصلاح والفحص: تحديد آلية الفشل أولًا
لنتصور أرضية أو دعامة متشققة لا يمكن عمليًا معالجتها حراريًا كتجميع كامل. إغلاق الشق باللحام يضيف حرارة موضعية، وقد يغيّر الإجهادات المتبقية، ويؤثر في منطقة أظهرت مشكلة بالفعل. وصول الشعلة ليس معيارًا كافيًا.
يجب تحديد السبب الأصلي والسبيكة والحالة الفعلية والوظيفة الإنشائية ومسار الحمل وأثر الدورة الجديدة. قد يخفف الإصلاح تركّز الإجهاد أو ينقله فقط. هذه الأسئلة تسبق اختيار التقوية.
ما لا تثبته الصورة
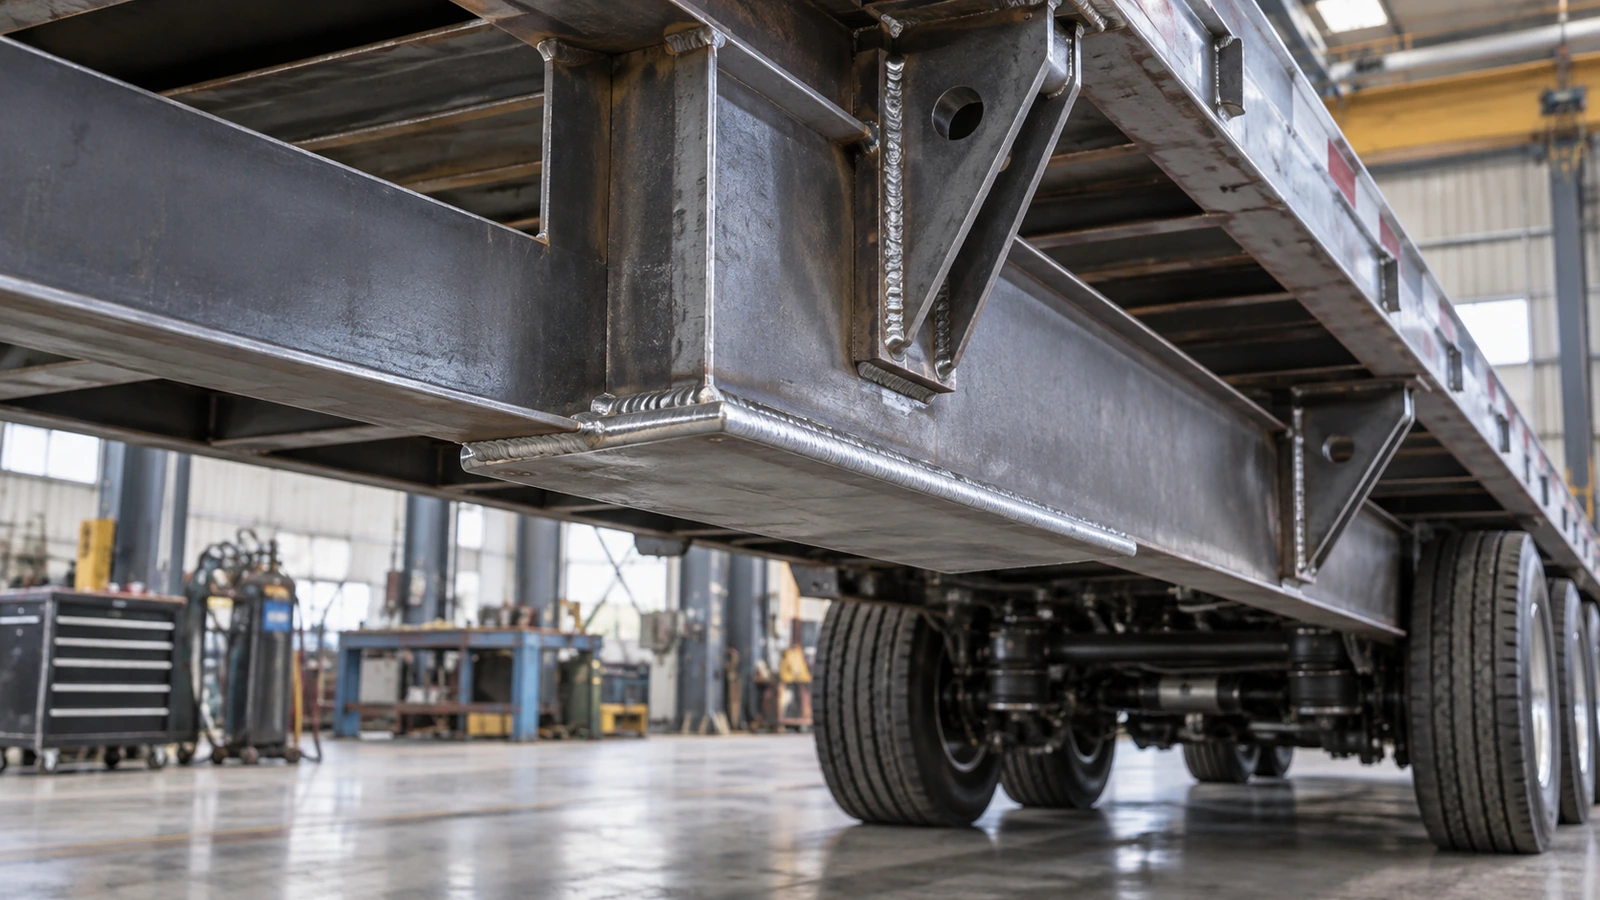
قد تتباين الآراء حول مظهر أرضية ألومنيوم. لكن الصورة لا تثبت هوية المادة أو الأحمال أو إجراء اللحام أو عمر الكلال. الفحص البصري أداة مهمة لاكتشاف المؤشرات، وليس بديلًا عن تحقيق مضبوط.
لا يجوز تجاهل الشقوق الظاهرة أو الثقوب أو التلوث الشديد أو نقص الملء. وفي المقابل، لا تثبت الدرزة الجميلة احتفاظ المنطقة المتأثرة حراريًا بحالة T6، ولا يتيح المظهر غير المثالي وحده حساب العمر. يجب فصل عيوب السطح عن حالة المادة المحلية وسلوك الوصلة.
زيادة الألومنيوم قد تنقل موضع الفشل
إعادة اللحام أو تكبير لوح التقوية أو إطالة الدرزة قد تنجح في تصميم تم تقييمه. وقد تعيد الآلية نفسها: حرارة إضافية في منطقة محمّلة، وتغيرًا في الجساءة، ونهاية جديدة حساسة.
اللحامات الجانبية والتقويات والوصلات بالمسامير بدائل تحتاج تقييمًا للمكوّن الفعلي، وليست تعليمات لإصلاح مقطورة متضررة. تُحدّد آلية الفشل أولًا، ثم يُختار الحل. وينطبق ذلك على التصنيع الأصلي أيضًا.
ما الذي ينبغي للمصنّع تحديده والتحقق منه؟
تتبّع المادة يظل ضروريًا؛ ينبغي للمصنّع تأكيد السبيكة والحالة عند الاستلام. لكن الشهادة تصف مرحلة قبل اللحام، لا خواص كل منطقة متأثرة حراريًا في القطعة النهائية.
اشتراط مقطع 6061-T6 مع شهادة لا يعني وجود خواص T6 في جميع نقاط التجميع الملحوم. مطابقة المادة الداخلة وضبط العملية نوعان مختلفان من الأدلة.
عند اختيار المقطع، يجب على المصنّع تحديد مواقع اللحام أيضًا. تظل مقاومة المعدن غير المتأثر مفيدة عندما لا تتطابق المناطق الأكثر تحميلًا مع أشد تفاصيل اللحام. ينبغي النظر إلى إمكان الوصول وإدخال الحمل والمقطع وتغذية الحشو وتقليل الدورات الحرارية غير الضرورية.
6061-T6 مع 5356 ولحام MIG ليست مواصفة كاملة
بحسب الأهمية، ينبغي تحديد موضع الوصلة وشكلها والمعيار والتحضير والفجوة وحجم اللحام والتمريرات والإجراء المؤهل والضوابط الحرارية والفحص وإعادة العمل المسموح بها. والمعالجة اللاحقة يجب أن تُكتب في مسار التصنيع.
الأنودة والحرارة والتآكل والحمل الديناميكي قد تغيّر الحشو المناسب. لذلك يجب أن توصل المشتريات هذه الظروف قبل مقارنة العروض. يتحول المطلوب من شراء السبيكة الصحيحة فقط إلى التحكم أيضًا في كيفية تغيّرها أثناء التصنيع.
كل اختبار يجيب عن سؤال محدد
اختبار الشد يصف عينة تحت حمل متزايد غير دوري وقد يكشف منطقة الكسر. لكنه لا يتنبأ منفردًا بسنوات من الاهتزاز المتغير. ويحدد مسح الصلادة التليّن دون إعادة إنتاج مسار الحمل في حامل حقيقي.
اختبار الحمل الساكن يؤكد تحمل شرط محدد، لا مقاومة غير محدودة للكلال. ويبيّن المقطع الماكروي الانصهار والهندسة في الموضع المفحوص، لا تجانس جميع أطوال اللحام المنتجة. يجب ربط النتائج بالعملية والشكل والظروف الفعلية.
شروط الإفراج عن المنتج وإدارة التغيير
تحدد المواصفة المفيدة مراجعة الرسم وشكل المنتج وحالة التسليم والأدلة اللازمة لاعتماد القطعة. سجلات الاستلام تحدد البداية، وسجلات الإجراء تحدد المسار، والفحص والاختبار يقيمان النتيجة.
تغيير الحشو أو نهاية الدرزة أو عدد التمريرات أو الإصلاح يحتاج مسؤولًا يقرر الحاجة إلى مراجعة هندسية أو إعادة تأهيل أو اختبار إضافي. فقد لا تمثل عينة مسطحة مريحة قيود التثبيت والوصول وانتقال السماكة وإعادة التسخين في التجميع الحقيقي.
لا يعني ذلك وجوب إتلاف كل وحدة بالاختبار، بل وجود علاقة قابلة للدفاع بين الأدلة والقطعة المعتمدة. إذا كانت المقاومة تخص المقطع غير الملحوم فقط، فيجب التصريح بذلك. ولا يجوز توسيع تقرير لوصلة واتجاه حمل واحد إلى عائلة جديدة دون تقييم. نطاق دليل واضح أنفع من رقم كبير بلا سياق.
رؤية GOODIN: شراء المادة مع تاريخ تصنيعها
ما زال 6061-T6 يوفر مزيجًا مفيدًا من قابلية البثق والمقاومة والوزن وسلوك التآكل. الخطأ ليس اختيار السبيكة، بل افتراض بقاء الخواص متجانسة في كل القطعة بعد اللحام.
يصنع البثق تاريخًا حراريًا، ويضيف اللحام تاريخًا آخر، وتضيف الخدمة تاريخًا ميكانيكيًا، وقد يضيف الإصلاح دورة جديدة. تنشأ المتانة من مجموع هذه العوامل.
معدن اللحام والحشو والنظافة والحرارة مهمة، وكذلك المنطقة المتأثرة حراريًا المحيطة. فهم المنطقة الحاكمة يغيّر مواقع الوصلات وأبعاد المقاطع والتحقق ومتطلبات الموردين.
لا يعوض الحشو الأعلى مقاومة مسار حمل غير مناسب تلقائيًا. ولا تعيد الدرزة الجميلة الرواسب المتغيّرة إلى حالتها. ولا تصف شهادة المادة التجميع الملحوم كله.
رؤية GOODIN: صمّم وفق حالة المادة بعد اللحام، لا وفق المقاومة المطبوعة في شهادة المقطع الأصلي. التصنيع يغيّر المادة التي يعتمد عليها المنتج النهائي.
وينطبق الانضباط نفسه عند اختيار رافعات المقطورات وقطع التثبيت والملحقات: يجب تقييم البنية المحيطة وطريقة التثبيت معًا. اختيار المنتج لا يوافق وحده على وصلة ملحومة في هيكل ألومنيوم.
لمشروع تصنيع أصلي، ناقش المواصفات مع GOODIN مع الأحمال وحالة المادة ورسم الواجهة والمسار المتوقع. حدّد أدلة التجميع النهائي قبل اعتبار شهادة المادة ضمانًا للأداء.
المصادر وقراءات إضافية
تدعم المراجع الآليات الواردة في المقال. ويجب تطبيق المعايير السارية والإجراءات المؤهلة والمتطلبات الهندسية المناسبة للمكوّن الفعلي.
- TWI — Weldability of Materials — Aluminium Alloys
- University of Thessaly repository — Simulation of dissolution and coarsening in the HAZ of 6061 Al-alloy during laser welding
- ESAB University — How to Choose the Best Filler Alloy for Welding 6061-T6
- Hobart Brothers — Navigating the nuances: aluminum welding for trailers
- Hobart Brothers — Guidelines for Selecting the Most Appropriate Filler Metal — 4043, 4943 or 5356
- Hobart Brothers — How to Avoid Cracking in Aluminum Alloys
المزيد من اللحام قد يضعف المقطورة: لماذا يمكن للتدعيم الذي يبدو أقوى أن يقصر عمر الكلال؟
مقالات لها صلة