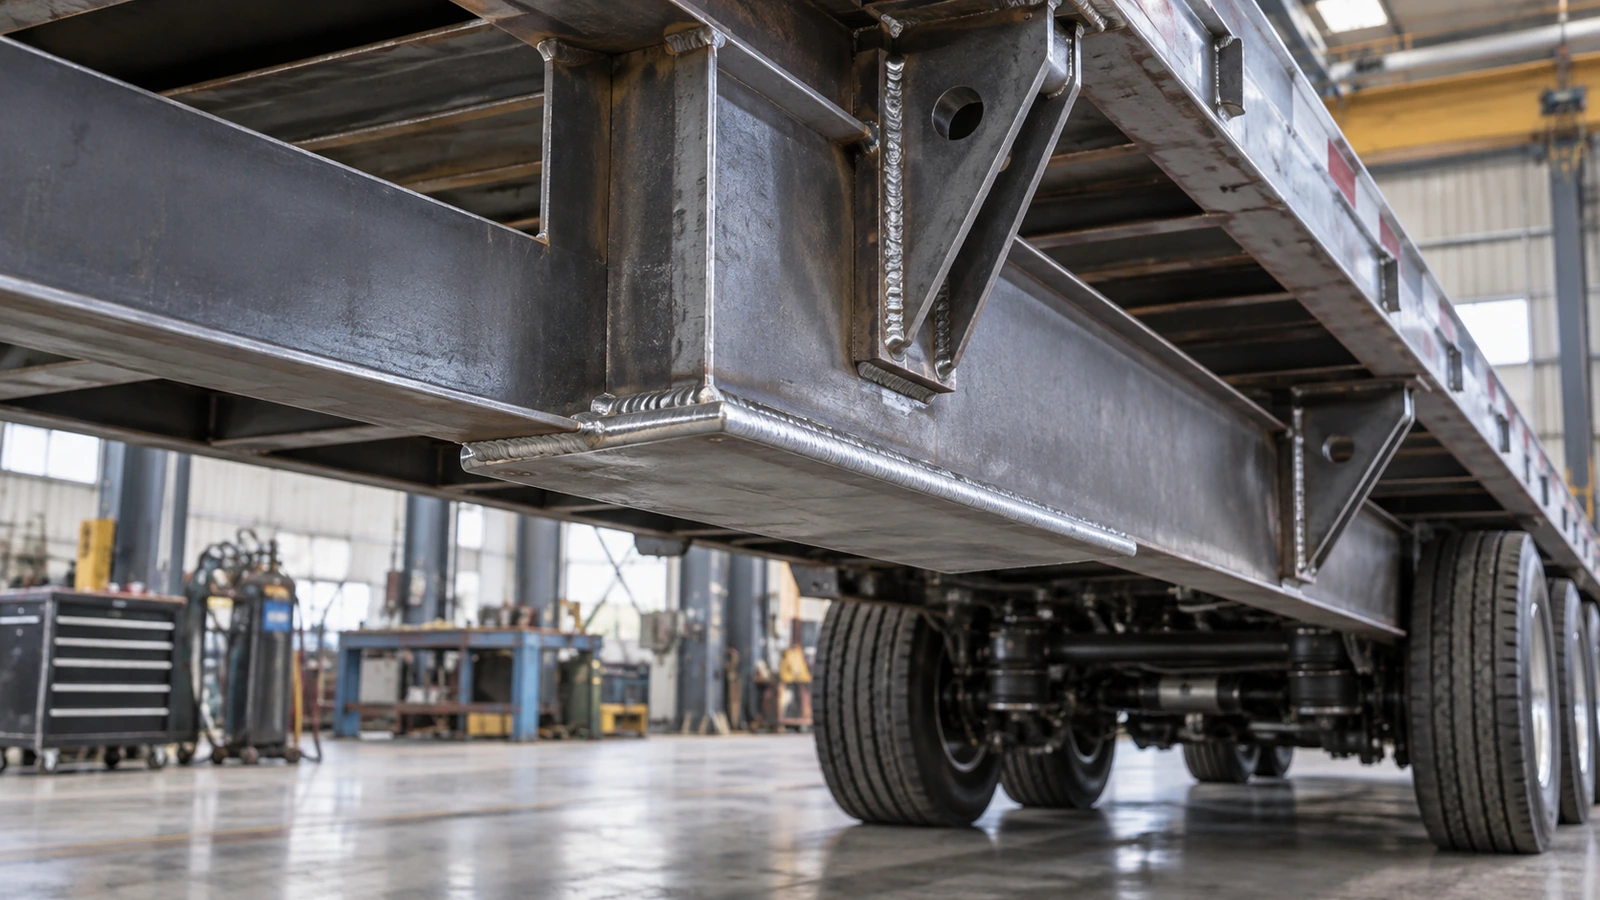
El 6061-T6 después de soldar ya no tiene la misma condición: por qué fallan los componentes de aluminio para remolques junto a la soldadura
En este artículo

El plano puede exigir aluminio 6061-T6 y el certificado de la extrusión confirmarlo. El material llega con la resistencia, dureza y condición especificadas. Después se suelda. ¿Sigue comportándose como el mismo 6061-T6 la zona inmediatamente contigua al cordón?
No exactamente. La composición del metal base sigue siendo 6061, pero T6 describe una condición metalúrgica, no solo una composición química. El tratamiento de solución y el envejecimiento artificial generan precipitados finos que contribuyen a la resistencia esperada.
El arco introduce otro ciclo térmico y modifica esa distribución. TWI explica que la soldadura por fusión redistribuye los constituyentes endurecedores en la zona afectada térmicamente, reduciendo localmente la resistencia.[1] Esto no significa que todas las uniones pierdan el mismo porcentaje.
La resistencia del certificado de la extrusión no es automáticamente la disponible junto a una soldadura terminada. Esa diferencia debe orientar el diseño, la fabricación, la inspección y las compras.
Análisis técnico: no constituye un procedimiento de soldadura, una autorización de reparación ni un valor admisible de diseño para una pieza concreta.
Una unión soldada contiene distintas condiciones del material
El 6061 pertenece a la familia 6XXX, basada principalmente en magnesio y silicio. Estos elementos permiten endurecer la aleación mediante tratamiento térmico. Tras preparar una solución sólida apropiada, el envejecimiento controlado genera una distribución de precipitados finos que dificulta el movimiento de las dislocaciones.
Por tanto, su resistencia no procede únicamente de «ser aluminio» o «ser 6061», sino también del procesamiento térmico anterior a la fabricación del remolque. La investigación sobre la ZAT del 6061 relaciona la pérdida de dureza con la disolución y el engrosamiento de precipitados.[2] La química no deja de ser adecuada: cambia la microestructura local. El temple metalúrgico es una condición, no una etiqueta permanente.
En el centro de una unión por fusión se encuentra el metal de soldadura: material fundido, mezclado con el aporte y solidificado. A su lado hay metal base que no llegó a fundirse, pero alcanzó temperaturas elevadas. Más lejos, las temperaturas máximas disminuyen hasta una región que conserva esencialmente las propiedades T6 originales.
La secuencia material base no afectado, ZAT, límite de fusión y metal de soldadura forma un gradiente. Las regiones pueden diferir en dureza, límite elástico, respuesta a tracción, tensiones residuales y microestructura.
Preguntar si «la soldadura de 6061 es suficientemente resistente» exige identificar qué controla: el metal de soldadura, la ZAT ablandada, el pie del cordón o la geometría de la extrusión. Si gobierna el material base ablandado, aumentar únicamente la resistencia del aporte no elimina esa zona limitante.[1][3] El material individual más resistente no necesariamente determina la capacidad de la unión.

Qué cambia el calor de soldadura en el 6061-T6
«El calor debilita el aluminio» es una explicación demasiado general. El efecto depende de la temperatura máxima y del tiempo de exposición en cada posición. Cerca de la zona fundida pueden disolverse precipitados endurecedores; en otras regiones pueden engrosarse sin que el material base llegue a fundirse.
Los precipitados más gruesos no ofrecen el mismo efecto de endurecimiento que la distribución fina de T6. El sobreenvejecimiento describe parte de esta transformación. La fabricación modifica localmente el mecanismo que el productor del aluminio había establecido.
Un barrido de dureza puede revelar un valle alrededor de la unión. Esa medición ayuda a localizar la alteración térmica, pero no es por sí sola un mapa de resistencia admisible ni una predicción de vida a fatiga.[2]
No convertir un porcentaje en una ley universal
Este artículo no prescribe una reducción general del 30–40% para el 6061-T6 soldado. Influyen la forma del producto, el estado inicial, el espesor, el proceso, la velocidad, el aporte térmico, la geometría, las pasadas, el precalentamiento y la temperatura entre pasadas.
El límite elástico, la resistencia última y la dureza tampoco disminuyen necesariamente en la misma proporción. Un resultado típico de probeta no equivale a un mínimo especificado ni a una tensión admisible. Deben utilizarse las propiedades de la condición soldada y el método de diseño aplicable.
Modelar todo el componente con las propiedades originales de la extrusión puede significar calcular una estructura homogénea que ya no existe después de fabricarla. Soldar no solo une piezas: crea una nueva distribución local de propiedades.

Por qué aparecen grietas junto a un cordón intacto
Una grieta puede aparecer junto a un cordón aparentemente intacto. Concluir que «la soldadura era más fuerte que el aluminio» no explica todo el mecanismo. Hay que considerar simultáneamente la extrusión no afectada, el metal de soldadura y la región ablandada entre ambos.
Después se añade la geometría: el pie de un cordón en ángulo concentra tensiones; una ménsula cambia la rigidez; una conexión entre tubo y placa transfiere fuerzas entre secciones distintas. Durante el servicio, un remolque experimenta flexión, torsión, frenado, aceleración, vibración y cambios de carga.
La transición de propiedades puede coincidir con una concentración geométrica de tensiones. La zona ablandada puede deformarse más fácilmente y recibir repetidamente la solicitación local. Que el cordón no se haya roto no demuestra, por sí solo, que la unión estuviera bien diseñada. Debe evaluarse el conjunto.
Ablandamiento y fatiga no son lo mismo
El ablandamiento describe un cambio térmico de la condición del material. La fatiga es daño progresivo por tensiones cíclicas. Pueden interactuar, pero una pérdida de resistencia estática no puede convertirse directamente en un porcentaje de pérdida de vida a fatiga.
Importan el rango de tensiones, el detalle soldado, las tensiones residuales, las imperfecciones y el espectro de cargas. Una pieza puede acumular muchísimos ciclos sin acercarse a su carga de rotura de una sola aplicación.
Tampoco todas las grietas deben iniciarse en la ZAT. Porosidad, falta de fusión, grietas de cráter, desalineación o terminaciones de accesorios pueden gobernar antes. La pregunta útil es si el diseño coloca una región térmicamente alterada donde también existen tensiones cíclicas elevadas.
Aporte térmico y repetibilidad de producción
Corriente, tensión y velocidad parecen ajustes de proceso, pero también influyen en la condición final del componente. Una exposición térmica innecesaria puede ampliar la región afectada, aumentar la deformación y modificar más extensamente los precipitados.
Hobart subraya la preparación, el control térmico y la regularidad de desplazamiento. El GMAW pulsado puede ayudar, pero la mera elección de una máquina pulsada no certifica las propiedades del conjunto.[4]
«Menos calor» tampoco es una instrucción suficiente. Energía insuficiente o velocidad excesiva pueden impedir la fusión requerida. El objetivo es obtener la fusión y geometría necesarias sin exposición térmica innecesaria: una ventana de proceso, no un mínimo aislado.
De la primera pieza a la producción repetible
Una probeta o prototipo cuidadosamente fabricado puede no representar la producción. Varían dimensiones de extrusión, longitud de corte, desgaste del utillaje, holgura, ángulo de antorcha, temperatura inicial y velocidad del operario.
Una holgura excesiva puede requerir más aporte y permanencia. Eliminar y repetir una soldadura añade otro ciclo térmico; una pasada adicional también cambia el historial. El plano sigue diciendo 6061-T6, pero la unión resulta de material, geometría, ajuste, aporte, procedimiento, calor y retrabajo.
Dos cordones similares pueden ocultar ZAT diferentes. Un procedimiento de producción sirve para reproducir una condición estructural y metalúrgica, no únicamente una apariencia.
No compensar una preparación deficiente con calor
La capa natural de óxido protege el aluminio en servicio, pero funde a mayor temperatura que el metal subyacente. Contaminación, humedad y preparación inadecuada pueden contribuir a problemas de fusión y porosidad.[4]
Si el operario responde añadiendo calor, puede ampliar la alteración de la extrusión sin resolver la causa. Tal vez se necesiten mejor limpieza, protección gaseosa, alimentación de alambre, ajuste o estabilidad del proceso. El calor adicional puede ser la respuesta del taller a otro problema, no su origen.

4043 frente a 5356: elegir para la unión
Comparar 4043 y 5356 únicamente por resistencia nominal omite las necesidades de la pieza terminada. ESAB y Hobart consideran resistencia de la unión, ductilidad, fisuración, ambiente, temperatura sostenida, anodizado y tratamiento térmico posterior.[3][5]
El 5356 puede aportar ventajas de resistencia al corte, ductilidad y coincidencia de color después del anodizado. El 4043 ofrece fluidez y resistencia a determinados problemas de fisuración durante la solidificación. Son criterios de selección, no una clasificación universal de resistencia estructural o vida a fatiga.
Una unión a tope cargada a tracción y una soldadura en ángulo solicitada a cortante no plantean la misma comparación. El servicio térmico sostenido y el ambiente deben comunicarse antes de elegir consumibles. Un aporte más resistente no restaura automáticamente los precipitados del material base adyacente.
La pregunta correcta es qué aporte satisface la combinación de aleaciones, geometría, carga, ambiente, fabricación y temperatura. No cuál muestra el mayor número en una ficha.
La fisuración de solidificación es otro problema
La química del metal fundido también importa. Los 6XXX pueden presentar condiciones sensibles a fisuración si se sueldan sin una adición adecuada. Un aporte apropiado de las familias 4XXX o 5XXX modifica la composición que solidifica.[6]
El aporte no solo rellena espacio. La geometría determina cuánto puede añadirse y cuánto diluye el metal base. Aleación, aporte, dilución y solidificación deben evaluarse conjuntamente. Decir que el 6061 «es soldable» presupone una unión y un procedimiento compatibles con su metalurgia.

Diseñar para la condición después de soldar
Ante una ZAT ablandada, buscar un aporte que supuestamente recupere todo suele ser menos eficaz que diseñar para la condición real. Puede estudiarse desplazar una unión fuera de la máxima tensión, introducir la carga más gradualmente o dimensionar la sección con propiedades soldadas apropiadas.
Una extrusión puede integrar funciones que de otro modo exigirían accesorios soldados. Eliminar un detalle innecesario puede evitar tanto una concentración geométrica como una nueva zona térmicamente alterada. Esto es diseño para fabricación a escala estructural.
No consiste en diseñar primero una pieza ideal sin soldaduras y pedir después al taller que la una. El proceso debe formar parte de la elección de sección y recorrido de cargas. Cualquier traslado de unión debe seguir evaluando las otras cargas, el acceso y la fabricación.
El tratamiento posterior cambia la ruta industrial
La recuperación mediante tratamiento térmico puede ser viable, pero no es una corrección gratuita. Una secuencia adecuada de solución, enfriamiento y envejecimiento exige capacidad de horno, uniformidad térmica, control de deformación y recuperación dimensional. Un conjunto grande o de pared delgada puede moverse durante el proceso.
El aporte debe responder adecuadamente. ESAB menciona 4643 como opción a evaluar en determinadas estructuras de 6061 destinadas a solución y envejecimiento. El 5356 no es un aporte tratable térmicamente; la respuesta del 4043 depende de la dilución.[3]
El envejecimiento natural puede modificar algunas propiedades locales, pero no debe suponerse que reconstruye una condición T6 uniforme. Un ciclo habitual de curado de pintura tampoco equivale a una secuencia cualificada de solución, temple y envejecimiento.
En muchos componentes resulta más económico y repetible diseñar para el estado soldado que intentar recuperar posteriormente las propiedades originales en toda la estructura.
Reparación e inspección: identificar el mecanismo de fallo
Considérese un piso o soporte agrietado que no puede tratarse térmicamente como conjunto completo. Cerrar la grieta con soldadura añade calor local, puede modificar tensiones residuales y actúa sobre una zona que ya mostró un problema. No basta con comprobar que la antorcha tiene acceso.
Deben investigarse causa original, aleación y condición reales, función estructural, recorrido de cargas y efecto del nuevo ciclo térmico. Una reparación puede reducir una concentración o simplemente trasladarla. Esas preguntas preceden a la elección del refuerzo.
Lo que una fotografía no demuestra
Las opiniones sobre el aspecto de un piso de aluminio pueden discrepar. Una imagen no identifica por sí sola material, cargas, procedimiento ni vida a fatiga. La inspección visual es útil para detectar indicios, no para sustituir un análisis controlado.
Grietas visibles, agujeros, contaminación grave o falta de relleno no deben ignorarse. Sin embargo, un cordón atractivo no demuestra que la ZAT conserve T6; un acabado imperfecto tampoco permite calcular su duración. Hay que separar defectos superficiales, condición local y comportamiento de la unión.
Más aluminio puede trasladar el problema
Volver a soldar, aumentar el tamaño de una cartela o alargar un cordón puede funcionar en un diseño evaluado. También puede recrear el mecanismo: nuevo calor en una zona muy solicitada, cambios bruscos de rigidez y otra terminación sensible.
Las alternativas de soldaduras laterales, refuerzos o uniones atornilladas requieren evaluación del componente real. No son instrucciones de reparación para un remolque dañado. Primero debe conocerse qué provocó el fallo; después se selecciona una solución. El mismo principio vale para la fabricación inicial.
Qué deben especificar y validar los fabricantes
La trazabilidad del material sigue siendo necesaria. Un fabricante debe confirmar que recibió la aleación y condición especificadas. Pero el certificado describe una etapa anterior a la soldadura: no certifica cada ZAT de la pieza terminada.
«Extrusión 6061-T6 con certificado» no significa «propiedades T6 en todos los puntos del conjunto soldado». La conformidad del material entrante y el control del proceso son evidencias distintas.
Al elegir una extrusión, el OEM debe preguntar dónde se soldará. La alta resistencia del material no afectado sigue siendo útil si las zonas más exigidas no coinciden con los detalles soldados más severos. Deben considerarse accesibilidad, introducción de carga, sección, adición de aporte y reducción de ciclos térmicos innecesarios.
6061-T6 + 5356 + MIG no completa la especificación
Según el riesgo, el plano y la compra deben definir posición y geometría, norma aplicable, preparación, holgura, tamaño de soldadura, pasadas, procedimiento cualificado, controles térmicos, inspección y retrabajo permitido. El tratamiento posterior debe figurar en la ruta, no suponerse.
Anodizado, temperatura, corrosión y cargas dinámicas pueden cambiar la selección del aporte. Compras debe comunicar esas condiciones antes de comparar ofertas. El requisito pasa de comprar la aleación correcta a controlar también cómo la fabricación la transforma.
Cada ensayo responde a una pregunta distinta
La tracción describe una probeta bajo carga monotónica y puede revelar la región de rotura. No predice por sí sola años de vibración variable. Un barrido de dureza localiza ablandamiento, pero no reproduce el recorrido de cargas de una ménsula.
Una prueba estática confirma la supervivencia a una carga definida, no una resistencia ilimitada a fatiga. Una macrografía muestra fusión y geometría en la sección examinada, no la uniformidad de toda la soldadura producida. Los resultados deben vincularse a proceso, geometría y condiciones concretas.
Definir la liberación y controlar cambios
Una especificación útil identifica revisión del plano, forma del producto, condición de entrega y evidencia necesaria para liberar la pieza. Los registros del material establecen el punto de partida; los del procedimiento, la ruta; inspecciones y ensayos, el cumplimiento final.
Cambiar aporte, terminación, número de pasadas o reparación requiere un responsable que decida si procede revisión técnica, recalificación o nuevos ensayos. Una probeta plana conveniente puede no reproducir restricción, acceso, transición de espesor o recalentamientos del conjunto real.
No siempre se necesita ensayar destructivamente cada unidad, pero sí una relación defendible entre la evidencia y el producto. Si una resistencia solo corresponde a extrusión sin soldar, debe indicarse. Si el informe cubre una unión y dirección de carga, no debe extenderse silenciosamente a otra familia. Un alcance verificable vale más que una cifra sin contexto.
Visión de GOODIN: comprar material e historial de fabricación
El 6061-T6 sigue ofreciendo una combinación útil de extrudibilidad, resistencia, peso y comportamiento frente a la corrosión. Elegirlo no es el error. El error es asumir que toda la pieza conserva uniformemente las propiedades de su certificado después de soldarse.
La extrusión incorpora un historial térmico; la soldadura añade otro; el servicio introduce un historial mecánico; una reparación puede añadir un nuevo ciclo térmico. La durabilidad emerge de ese conjunto.
Importan aporte, metal de soldadura, limpieza y calor, pero también la ZAT circundante. Entender la región que gobierna cambia dónde se colocan uniones, cómo se dimensionan secciones, qué se valida y qué se exige al proveedor.
Un aporte más fuerte no compensa automáticamente un recorrido de cargas desfavorable. Un cordón bonito no regenera precipitados alterados. Un certificado de material no describe todo el conjunto.
Visión de GOODIN: diseñar para el material en condición soldada, no para la resistencia impresa en el certificado original. La fabricación modifica el material del que finalmente depende el producto.
La misma disciplina de interfaces se aplica al seleccionar gatos para remolques y herrajes y accesorios de montaje: estructura circundante y fijación deben evaluarse juntas. Elegir un producto no aprueba por sí solo una conexión soldada de aluminio.
Para un programa OEM, consulte la especificación con GOODIN con cargas, condición del material, plano de interfaz y ruta de fabricación prevista. Defina la evidencia del conjunto terminado antes de interpretar un certificado como garantía de prestaciones.
Fuentes y lecturas complementarias
Las referencias respaldan los mecanismos descritos. Para cada componente deben aplicarse las normas vigentes, los procedimientos cualificados y los requisitos de ingeniería correspondientes.
- TWI — Weldability of Materials — Aluminium Alloys
- University of Thessaly repository — Simulation of dissolution and coarsening in the HAZ of 6061 Al-alloy during laser welding
- ESAB University — How to Choose the Best Filler Alloy for Welding 6061-T6
- Hobart Brothers — Navigating the nuances: aluminum welding for trailers
- Hobart Brothers — Guidelines for Selecting the Most Appropriate Filler Metal — 4043, 4943 or 5356
- Hobart Brothers — How to Avoid Cracking in Aluminum Alloys
Más soldadura puede debilitar un remolque: por qué un refuerzo que «parece más resistente» puede acortar la vida a fatiga
Artículo relacionado