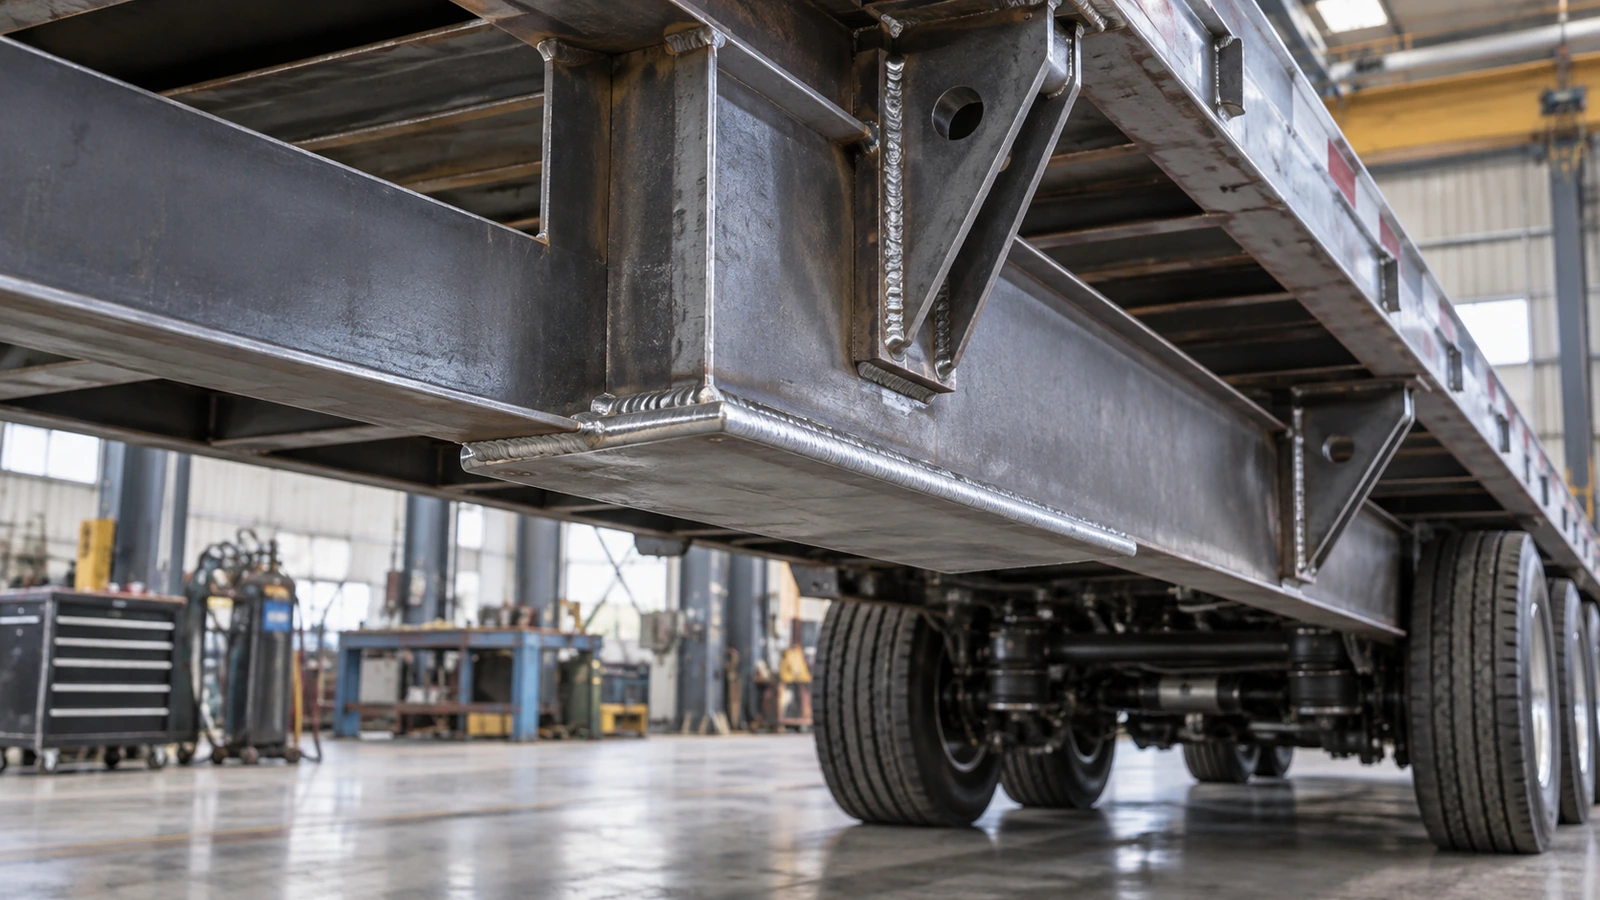
溶接後の6061-T6は同じ材料状態ではない:アルミ製トレーラー部品が溶接部の周囲で破損する理由
この記事の内容

図面は6061-T6を指定し、押出材の証明書にも6061-T6と記載されています。材料は要求された強度、硬さ、調質で工場に到着します。しかし、部品を溶接した後にも、ビードのすぐ隣は入荷時と同じ特性を保っているでしょうか。
化学成分としては6061のままでも、局所的な材料状態は同じではありません。 T6は合金名だけではなく、溶体化処理と人工時効によって作られた状態です。微細な強化析出物が、設計者の期待する強度を支えています。
溶接の熱サイクルはこの析出状態を変えます。TWIも、熱処理型アルミ合金の溶融溶接では熱影響部の強化成分が再分布し、局所強度が低下すると説明しています。[1] ただし、すべての溶接部で同じ割合の低下が起こるという意味ではありません。
押出材証明書の強度が、そのまま完成品の溶接部付近で使える強度とは限らない。 この違いが、設計、製造、検査、調達の出発点になります。
本記事は技術的な考察であり、溶接施工要領、修理承認、個別部品の設計許容値を示すものではありません。
溶接継手には異なる材料状態が共存する
6061はマグネシウムとケイ素を主な合金元素とする6XXX系です。熱処理でこれらの元素の状態を調整し、微細な析出物を形成することで、転位の移動を妨げて強度を得ます。強さは単に「アルミである」「6061である」ことから生まれるのではなく、製造前に受けた熱処理にも依存します。
溶接HAZの研究では、硬さ低下と強化析出物の溶解・粗大化が関連付けられています。[2] 材料が消えたわけでも、化学組成が突然不適切になったわけでもありません。局所組織と変形への抵抗が変わったのです。調質は永久に維持されるラベルではなく、材料の状態です。
継手の中央には、母材と溶加材が溶けて混ざり、凝固した溶接金属があります。その外側は溶けていなくても、高い温度にさらされています。さらに離れると最高到達温度が下がり、最終的に元のT6特性がほぼ残る領域につながります。
未影響母材、HAZ、溶融境界、溶接金属は、それぞれ硬さ、降伏挙動、引張特性、残留応力、組織が異なり得ます。そのため「6061の溶接は十分強いか」という質問には、どの領域が継手を支配するのかという条件が必要です。
溶接金属、軟化したHAZ、止端、周囲の押出材形状のどれが先に限界に達するかは、継手ごとに違います。軟化母材が支配する場合、溶接金属だけを強くしても問題は解消しません。[1][3] 最も強い構成材料が、継手全体の強度を決めるとは限らないのです。

溶接熱は6061-T6の内部で何を変えるのか
「熱でアルミが弱くなる」だけでは、設計に必要な説明になりません。溶融部の外側でも、最高温度とその温度に滞在する時間は位置によって違います。ある領域では強化析出物が溶解し、別の領域では微細な析出物が粗大化します。
粗大化した析出物は、T6状態の微細な分布と同じ強化効果を持ちません。過時効という言葉は、このような変化を説明する際に使われます。アルミメーカーが作り込んだ強化機構が、加工によって局所的に変わるわけです。
硬さを継手に沿って測定すると、その変化が谷として見える場合があります。ただし硬さ分布は材料状態の不均一性を示すものであり、そのまま設計強度の地図や疲労寿命の予測にはなりません。[2]
一律の低下率を設計式にしない
本記事では、6061-T6の溶接後強度に一律30~40%の低減を指定しません。母材の製品形状、初期調質、厚さ、工程、速度、入熱、継手形状、パス数、予熱、パス間温度、測定対象によって結果が変わるからです。
降伏強度、引張強さ、硬さは、同じ割合で低下するとは限りません。一般的な試験片の測定値、規格上の最低保証値、設計許容応力も同じ意味ではありません。適用する設計法と、実際の溶接状態に合った値が必要です。
未溶接の押出材特性だけを部品全体に与えた解析モデルは、製造後には存在しない均一な構造を計算している可能性があります。溶接は二つの部材をつなぐだけでなく、特性の新しい空間分布を作る工程なのです。

きれいなビードの隣に亀裂が生じる理由
ビードは 健全 に見えるのに、亀裂がその横に発生することがあります。それを「溶接が母材より強かった」で説明し切ることはできません。未影響の押出材、溶接金属、両者の間の軟化領域に加え、接合形状を考える必要があります。
すみ肉溶接には止端があり、ブラケットは剛性を変え、管と板の接続では力の流れが変わります。トレーラーは走行中、曲げ、ねじり、制動、加速、積載の変化、振動を繰り返し受けます。材料特性の移行と幾何学的な応力集中が重なると、局所的な変形や損傷が起こりやすくなります。
「ビードが切れなかったから、継手は良好だった」という判断は不十分です。 評価する対象はビード単体ではなく、継手と荷重経路を含む構造です。
HAZ軟化と疲労は別の問題
HAZ軟化は、熱による材料状態と機械特性の変化です。疲労は、繰返し応力によって進む損傷です。両者は関連しますが、同一ではありません。静的強度の低下率を、そのまま疲労寿命の低下率として使うことはできません。
軟化領域と高い繰返し応力が重なる継手では、相互作用が重要です。一方、気孔、融合不良、クレータ割れ、ビード形状、芯ずれ、取付端部などが先に支配する場合もあります。すべての疲労亀裂がHAZから始まるわけではありません。
問うべきことは「HAZは弱いか」だけではなく、「その領域を、実際のトレーラーが大きな応力変動を生む位置に置いていないか」です。
入熱管理と量産の再現性
電流、電圧、移動速度は、現場では装置設定に見えます。しかし構造設計者にとっては、完成品の熱履歴に関わる変数です。不要な熱曝露はHAZの範囲、変形、薄肉材の溶落ち、析出状態に影響します。
Hobartのトレーラー向け資料は、入熱、前処理、移動の一貫性を重視しています。パルスGMAWは管理を助ける選択肢ですが、パルス機を使うこと自体が必要性能の証明にはなりません。[4]
逆に、単に熱を減らせばよいわけでもありません。エネルギー不足や過大な速度で必要な融合が得られなければ、母材の調質が多く残っても良い接合ではありません。必要な融合と形状を確保しながら、不要な熱曝露を避ける工程範囲を定めることが重要です。
試作品と量産品の違い
熟練者が理想的な条件で作った試作品と、量産品は同じ履歴を持つとは限りません。押出材公差、切断長、治具の状態、継手間隙、トーチ角度、初期温度、作業速度が変動します。大きな間隙を埋めるための追加溶着や、除去・再溶接は熱サイクルを変えます。
図面が同じ6061-T6でも、完成継手は材料、形状、組付け、溶加材、施工要領、入熱、手直し履歴を合わせた結果です。似たビード外観でも、HAZの状態が同じとは限りません。施工要領は美しいビードを作る手順だけでなく、狙った構造状態を繰り返し実現するための管理です。
前処理の問題を熱で補わない
アルミ表面の酸化膜は通常環境では保護に役立ちますが、溶接では母材より高い融点を持つことが問題になります。油、湿気、汚染、酸化膜の管理不足は、融合や気孔に関係します。[4]
融合の不安定さに対して作業者が熱だけを増やすと、周囲の熱影響を拡大することがあります。必要なのは、清浄度、シールド、送給、組付け、工程範囲の改善かもしれません。入熱増加は根本原因ではなく、別の工程不良への応急対応になっている可能性があります。

4043と5356:名称ではなく継手の要求で選ぶ
4043と5356を「どちらが強いか」だけで比較すると、完成品に必要な条件を見落とします。ESABとHobartは、継手強度、延性、割れ、環境、継続使用温度、陽極酸化処理、溶接後熱処理を選定要素としています。[3][5]
5356には、せん断強度、延性、陽極酸化後の色合わせで利点がある場合があります。4043には流動性や特定の凝固割れに対する利点があります。しかしこれらは選定要素であり、完成部品の強度や疲労寿命を一律に順位付けするものではありません。
引張を受ける開先継手と、せん断が重要なすみ肉継手では、同じ溶加材比較でも意味が変わります。高温に継続曝露される条件、腐食環境、後加工も事前に伝える必要があります。高い溶加材強度は、周辺HAZの元の析出分布を回復させません。
質問は「最も大きい強度値はどれか」ではなく、「この母材の組合せ、継手、荷重、環境、製造方法、使用温度に必要な性能を満たすか」です。
6XXX系の凝固割れ
HAZ軟化とは別に、溶接金属の組成と凝固条件にも注意が必要です。6XXX系は、適切な溶加材を加えずに溶かすと、割れ感受性の高い組成条件になる場合があります。適切な4XXX系または5XXX系の添加は、凝固する金属の組成を変えます。[6]
溶加材は単なる隙間埋めではありません。継手形状による添加量と母材希釈も含めて、凝固挙動に関わります。「6061は溶接可能」という説明は、継手、溶加材、施工要領の適合性があって初めて実用的な意味を持ちます。

溶接後の状態を前提に設計する
HAZが軟化すると分かったとき、万能の溶加材を探すより、溶接後の状態に合わせて構造を設計する方が有効な場合があります。高応力部から接合部を移し、力を緩やかに導入し、必要な断面を確保することが検討対象です。
押出材形状に機能を統合できれば、追加ブラケットとその溶接を減らせる場合もあります。これは単なる加工効率ではなく、構造レベルでの製造を考慮した設計です。理想的な未溶接部品を先に設計して、後から現場に接合を任せる発想では不十分です。
重要なのは「もっと強く溶接できるか」だけでなく、「荷重経路や押出形状によって、最も厳しい位置の溶接を減らせるか」です。ただし、接合位置の移動や断面変更は、他の荷重条件と製造制約を含めて評価する必要があります。
溶接後熱処理は別の製造経路
適切な熱処理で特性回復を目指すことは可能ですが、完成トレーラー構造で容易に実行できるとは限りません。溶体化処理、焼入れ、時効を含む経路には、炉容量、温度均一性、変形、寸法回復などの課題があります。
母材の回復と溶加材の応答も同一ではありません。ESABは適切な6061溶接構造の後熱処理で4643を検討する例を示し、5356が熱処理型溶加材ではないこと、4043の応答が希釈に依存することを説明しています。[3]
溶接後の自然時効によって局所特性が変化しても、元の均一なT6状態が戻ると想定してはいけません。通常の塗装焼付けも、適格な溶体化・焼入れ・時効工程と同じではありません。
多くの部品では、溶接後の状態で成立する設計の方が、後から元の調質を再現しようとするより経済的かつ再現性の高い選択になり得ます。
修理と検査:まず破損メカニズムを把握する
亀裂のあるアルミ製床や支持部を、構造全体として熱処理し直すことが難しい場合を考えます。見える亀裂を閉じる溶接は、もう一度その周辺に熱サイクルを与えます。トーチが届くかだけで判断できる問題ではありません。
原因は何か、実際の合金と調質は何か、荷重を担う部位か、力はどこを通るか、再溶接で新たなHAZを作るか、補強は応力を下げるのか別の位置に移すだけか。こうした問いが、ビードの見栄えより先に必要です。
写真で分かることと分からないこと
床の溶接写真に対して、良い・悪いという意見が分かれることがあります。しかし写真だけでは合金、荷重、施工要領、疲労寿命を確定できません。目視は重要なスクリーニングですが、管理された破損調査の代わりにはなりません。
見える亀裂、孔、著しい汚染、アンダーフィルなどは無視できません。一方、きれいなビードはHAZのT6特性維持を保証せず、外観の不完全さだけで寿命を計算することもできません。表面の問題と、内部・周囲の材料状態を区別して評価します。
追加の溶接や補強が原因を解消するとは限らない
再溶接、大きなガセット、長い溶接は、条件によって有効かもしれません。しかし高い繰返し応力が根本原因なら、再び熱を与え、剛性移行部を作り、弱い位置を移すだけになる可能性もあります。
追加の側面溶接、ボルト接合、補強板は、いずれも評価すべき代替案です。損傷したトレーラーにそのまま適用する指示ではありません。補強案を選ぶ前に、何が破損を支配したのかを特定する必要があります。
OEMが仕様化し、検証すべきこと
材料トレーサビリティは依然として重要です。指定された6061と調質を受け取ったことは確認すべきですが、押出材証明書が示すのは製造前の一段階です。完成継手のすべてのHAZ特性を証明するものではありません。
「6061-T6、材料証明書付き」という要求と、「溶接した完成品の全領域にT6特性がある」という要求は別です。後者を前者から自動的に導くことはできません。
OEMは押出材を選ぶ際に、どこを溶接するかも決める必要があります。高い母材強度が必要な領域と厳しい溶接ディテールを分離できれば、6061-T6の利点を生かせます。重要部の溶接回避、適切な断面、溶加材の供給と施工アクセス、不要な熱サイクルの削減を合わせて考えます。
「6061-T6+5356+MIG」だけでは足りない
必要に応じて、溶接位置・形状、適用規格、溶加材、前処理、間隙、溶接サイズ、パス数、適格な工程、入熱管理、検査基準、許容する手直しを定義します。後熱処理が必要なら製造経路に明記し、陽極酸化、高温、腐食、動的荷重の条件も共有します。
購買は「正しい合金を買う」から、「正しい合金を買い、加工による変化を管理する」へ進む必要があります。入荷材料の記録と完成品の工程保証は、それぞれ別の役割を持ちます。
検証方法を破損メカニズムに合わせる
引張試験は特定試験片の単調荷重特性と破断位置を示せますが、長年の変動振動に対する寿命を直接示しません。硬さ測定は軟化の分布を示しますが、実部品の荷重経路を再現しません。静的な保証荷重試験は、その条件への耐力を確認するもので、無限の疲労寿命を証明しません。
マクロ断面は検査位置の融合や形状を示しますが、全生産溶接長の均一性を証明するものではありません。証拠は、試験した工程、形状、方向、条件と結び付けて扱う必要があります。
出荷判定条件と変更管理
図面改訂、材料製品形状、納入時の溶接構造状態、出荷に必要な検証資料を明確にします。溶加材変更、終端位置変更、間隙対策の追加パス、修理手順変更には責任者を置き、設計確認や再評価の要否を判断します。
平板試験片が実際の押出材組立の拘束、アクセス、厚さ移行、繰返し加熱を代表しているかも確認が必要です。全品の破壊試験が常に必要という意味ではなく、試験結果と出荷部品を結ぶ合理的な根拠が必要なのです。
強度の主張が未溶接材だけに適用されるなら明示し、一つの治具・継手・荷重方向の結果を、再設計した部品群へ無断で広げないこと。範囲が明確な証拠は、文脈のない大きな数値より役に立ちます。
GOODINの視点:材料と、その製造履歴を調達する
6061-T6の比強度、押出加工性、耐食性は、トレーラー設計に大きな選択肢を与えます。問題は6061-T6を選ぶことではなく、加工後も材料特性が全域で均一だと思い込むことです。
押出工場が最初の熱履歴を作り、溶接工程が別の履歴を加え、使用荷重が機械的履歴を加えます。修理はさらに新しい熱サイクルを加え得ます。耐久性は、その全体から生まれます。
溶接金属、溶加材、清浄度、入熱は重要ですが、周囲のHAZも同様です。継手を支配する領域を理解することで、溶接位置、断面、工程、修理評価、仕入先認定、購買仕様の判断が変わります。
高強度の溶加材が不利な荷重経路を自動的に補うわけではなく、美しいビードが粗大化・溶解した析出物を元に戻すわけでもありません。材料証明書だけで完成溶接構造全体を説明することはできません。
GOODINの視点:元の押出材証明書の強度ではなく、溶接後の材料状態を基準に設計する。 材料特性は製造工程から独立して働くのではなく、製造が完成品の依存する材料状態を変えます。
トレーラージャッキや取付金具・アクセサリーを選ぶ場合も、周辺構造と取付方法を一体で評価する必要があります。製品の選択だけで、アルミ構造への溶接接合が承認されるわけではありません。
OEM案件では、荷重要求、材料状態、インターフェース図面、予定する製造経路を添えてGOODINに仕様をご相談ください。材料証明書を性能保証とみなす前に、完成品に必要な検証を定めましょう。
参考資料・関連文献
参照資料は本記事で説明するメカニズムを裏付けるものです。実際の部品には、適用される現行規格、適格な施工要領、個別の設計要求を用いてください。
- TWI — Weldability of Materials — Aluminium Alloys
- University of Thessaly repository — Simulation of dissolution and coarsening in the HAZ of 6061 Al-alloy during laser welding
- ESAB University — How to Choose the Best Filler Alloy for Welding 6061-T6
- Hobart Brothers — Navigating the nuances: aluminum welding for trailers
- Hobart Brothers — Guidelines for Selecting the Most Appropriate Filler Metal — 4043, 4943 or 5356
- Hobart Brothers — How to Avoid Cracking in Aluminum Alloys
溶接を増やすとトレーラーが弱くなることもある:「強そうな補強」が疲労寿命を縮める理由