O 6061-T6 após a soldagem não está na mesma condição: por que componentes de alumínio para reboques falham ao redor da solda
Neste artigo

O desenho pode especificar alumínio 6061-T6, e o certificado da extrusão confirmar essa condição. O material chega com resistência, dureza e têmpera metalúrgica adequadas. Então a peça é soldada. A região imediatamente ao lado do cordão continua se comportando como o 6061-T6 recebido?
Não exatamente. A composição do metal base continua sendo 6061, mas T6 representa uma condição metalúrgica, não apenas uma composição química. Solubilização e envelhecimento artificial produzem precipitados finos que contribuem para a resistência esperada.
O arco introduz outro ciclo térmico e modifica essa distribuição. A TWI explica que a soldagem por fusão redistribui os constituintes endurecedores na zona termicamente afetada, reduzindo a resistência local.[1] Isso não significa que toda junta perca a mesma porcentagem.
A resistência indicada no certificado da extrusão não é automaticamente a resistência disponível junto à solda acabada. Essa diferença muda decisões de projeto, produção, inspeção e compras.
Análise de engenharia: não é procedimento de soldagem, aprovação de reparo nem valor admissível de projeto para uma peça específica.
Uma junta soldada reúne condições diferentes do material
O 6061 pertence à família 6XXX, cujo sistema de liga inclui principalmente magnésio e silício. Esses elementos permitem o endurecimento por tratamento térmico. Após preparar uma solução sólida apropriada, o envelhecimento controlado forma precipitados finos que dificultam o movimento das discordâncias.
Portanto, a resistência não vem apenas de ser alumínio ou de ter composição 6061. Ela depende também do processamento térmico anterior à fabricação do reboque. Pesquisas sobre a ZTA do 6061 relacionam a perda de dureza à dissolução e ao engrossamento dos precipitados.[2] A química não se torna subitamente inadequada: a microestrutura local muda. A condição metalúrgica não é uma etiqueta permanente.
No centro de uma junta por fusão está o metal de solda: material fundido, misturado ao metal de adição e solidificado. Ao redor existe metal base que não fundiu, mas atingiu temperaturas elevadas. Mais longe, a temperatura máxima diminui até uma região que conserva essencialmente a condição T6 original.
Material base não afetado, ZTA, limite de fusão e metal de solda formam um gradiente. Podem variar dureza, escoamento, resistência à tração, tensões residuais e microestrutura.
Perguntar se uma solda de 6061 é suficientemente resistente exige identificar o que controla a junta: metal de solda, ZTA amolecida, pé do cordão ou geometria da extrusão. Quando o metal base amolecido governa, aumentar apenas a resistência do aporte não elimina a região limitante.[1][3] O material individual mais resistente nem sempre determina a capacidade do conjunto.

O que o calor de soldagem altera no 6061-T6
Dizer que o calor enfraquece o alumínio é genérico demais. O efeito depende da temperatura máxima e do tempo de exposição em cada posição. Próximo da região fundida, precipitados podem se dissolver; em outras regiões, podem engrossar sem que o metal base chegue a fundir.
Precipitados mais grossos não oferecem o mesmo efeito endurecedor da distribuição fina de T6. O superenvelhecimento descreve parte dessa transformação. A fabricação modifica localmente o mecanismo de resistência criado pelo produtor do alumínio.
Um levantamento de dureza pode revelar um vale próximo à junta. Ele ajuda a localizar a alteração térmica, mas não é, sozinho, um mapa de resistência admissível nem uma previsão de vida em fadiga.[2]
Não transformar uma porcentagem em regra universal
Este artigo não prescreve uma redução geral de 30–40% para o 6061-T6 soldado. Forma do produto, condição inicial, espessura, processo, velocidade, aporte térmico, geometria, passes, preaquecimento e temperatura entre passes afetam o resultado.
Limite de escoamento, resistência última e dureza não necessariamente diminuem na mesma proporção. Um resultado típico de corpo de prova não equivale a um mínimo especificado ou a uma tensão admissível. É necessário usar a condição soldada e o método de projeto aplicável.
Modelar toda a peça com as propriedades da extrusão original pode significar calcular uma estrutura homogênea que já não existe depois da fabricação. Soldar não apenas une peças: cria uma nova distribuição local de propriedades.

Por que trincas surgem ao lado de um cordão intacto
Uma trinca pode aparecer junto a um cordão aparentemente intacto. Dizer que a solda era mais forte que o alumínio não explica todo o mecanismo. É preciso considerar a extrusão não afetada, o metal de solda e a região amolecida entre eles.
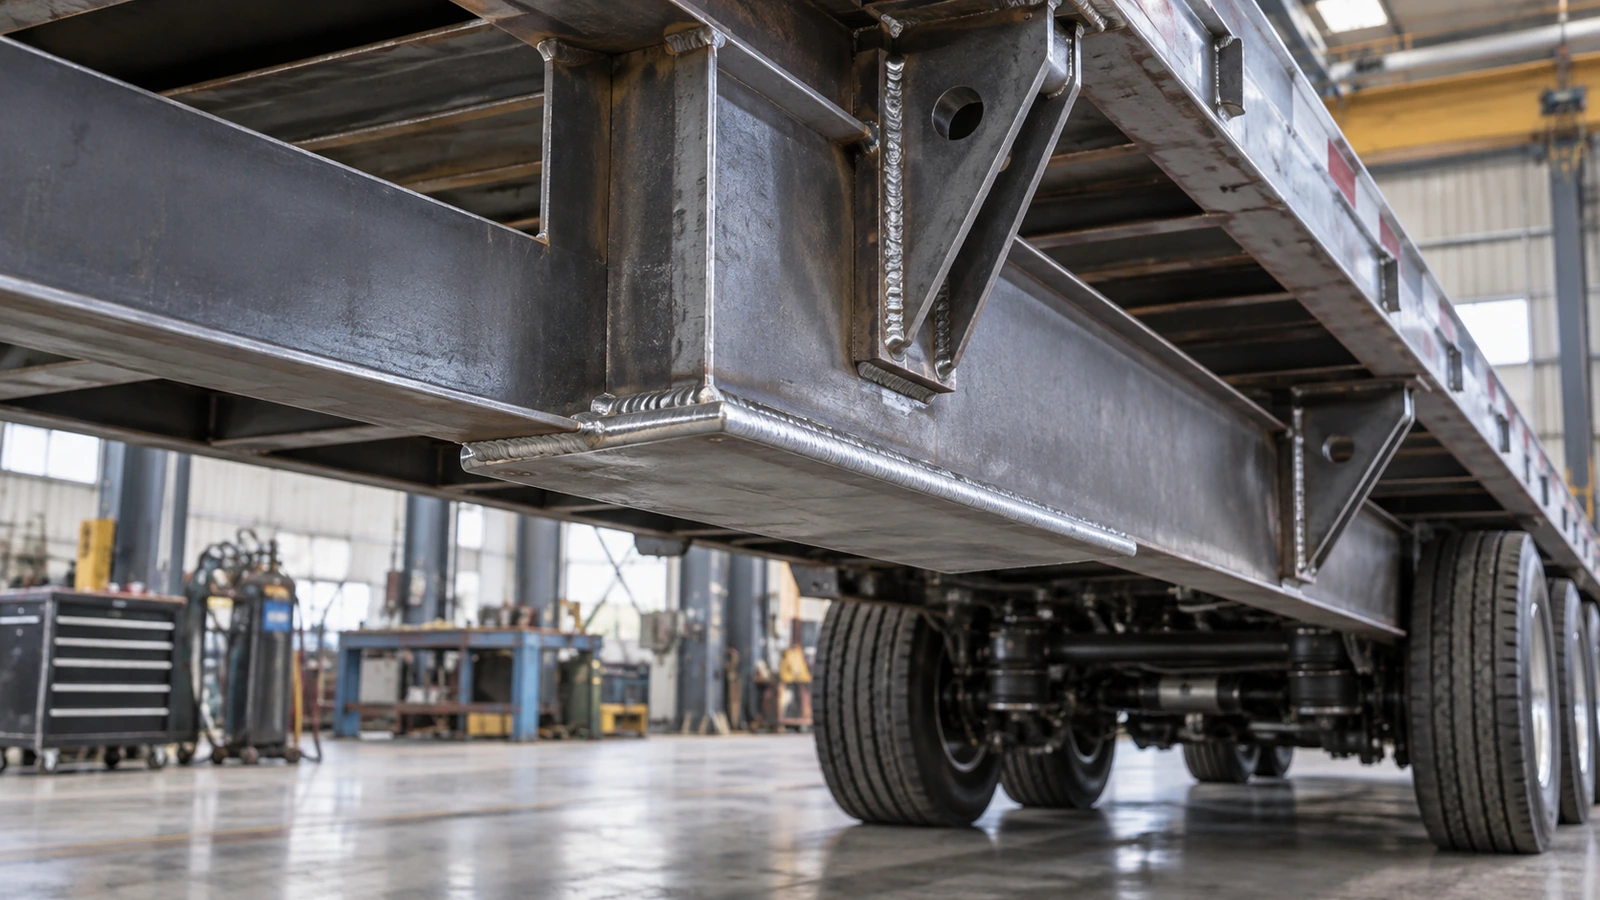
Depois entra a geometria: o pé de uma solda em ângulo pode concentrar tensões; um suporte muda a rigidez; uma ligação entre tubo e chapa transfere forças entre seções diferentes. O reboque sofre flexão, torção, frenagem, aceleração, vibração e mudanças de carga durante o serviço.
A transição de propriedades pode coincidir com uma concentração geométrica. A região amolecida pode deformar com maior facilidade e receber repetidamente a solicitação local. O fato de o cordão não romper não prova, por si só, que a junta era adequada. A avaliação deve abranger o sistema.
Amolecimento e fadiga são problemas distintos
O amolecimento descreve uma alteração térmica da condição do material. Fadiga é dano progressivo causado por tensões cíclicas. Os dois mecanismos podem interagir, mas uma perda de resistência estática não se converte diretamente em perda percentual de vida em fadiga.
Faixa de tensão, detalhe soldado, tensões residuais, imperfeições e espectro de carregamento continuam relevantes. Uma peça pode acumular muitos ciclos sem se aproximar da carga de ruptura em uma única aplicação.
Também não é correto afirmar que toda trinca começa na ZTA. Porosidade, falta de fusão, trincas de cratera, desalinhamento ou terminações de acessórios podem governar primeiro. A pergunta útil é se o projeto coloca a região alterada pelo calor exatamente onde existem tensões cíclicas elevadas.
Aporte térmico e repetibilidade na produção
Corrente, tensão e velocidade parecem parâmetros de equipamento, mas influenciam a condição final da peça. Exposição térmica desnecessária pode ampliar a região afetada, aumentar a distorção e modificar mais extensamente os precipitados.
A Hobart enfatiza preparação, controle térmico e deslocamento consistente. O GMAW pulsado pode ajudar, mas escolher uma máquina pulsada não comprova, por si só, as propriedades exigidas do conjunto.[4]
Menos calor também não é uma solução isolada. Energia insuficiente ou velocidade excessiva podem impedir a fusão necessária. O objetivo é garantir fusão e geometria com o mínimo de exposição térmica desnecessária dentro de uma janela de processo adequada.
Do protótipo à repetibilidade
Uma primeira peça cuidadosamente produzida não representa automaticamente a série. Dimensões da extrusão, comprimento de corte, condição do dispositivo, folga, ângulo da tocha, temperatura inicial e velocidade do operador variam.
Uma folga maior pode exigir mais adição e permanência. Remover e refazer uma solda acrescenta outro ciclo térmico; um passe adicional também altera o histórico. O desenho continua indicando 6061-T6, mas a junta resulta de material, geometria, ajuste, aporte, procedimento, calor e retrabalho.
Cordões parecidos podem esconder ZTAs diferentes. Um procedimento de produção deve reproduzir uma condição estrutural e metalúrgica, e não somente uma aparência.
Não compensar preparação ruim com mais calor
A camada natural de óxido protege o alumínio em serviço, mas funde a uma temperatura superior à do metal subjacente. Contaminação, umidade e preparação inadequada podem contribuir para problemas de fusão e porosidade.[4]
Se o operador responde apenas aumentando o calor, pode ampliar a alteração da extrusão sem eliminar a causa. Talvez sejam necessários limpeza, proteção gasosa, alimentação de arame, ajuste e estabilidade melhores. O calor extra pode ser a resposta da fábrica a outro problema, não sua origem.

4043 versus 5356: escolha pela junta, não pelo nome
Comparar 4043 e 5356 somente pela resistência nominal deixa de lado os requisitos da peça acabada. ESAB e Hobart consideram resistência da junta, ductilidade, trincamento, ambiente, temperatura sustentada, anodização e tratamento térmico posterior.[3][5]
O 5356 pode trazer vantagens em resistência ao cisalhamento, ductilidade e correspondência de cor após anodização. O 4043 oferece fluidez e resistência a certos problemas de trincamento na solidificação. São critérios de escolha, não um ranking universal de resistência ou vida em fadiga.
Uma junta de topo solicitada à tração e uma solda em ângulo carregada em cisalhamento não colocam a mesma questão. Temperatura sustentada e ambiente devem ser informados antes da seleção. Um metal de adição mais resistente não restaura automaticamente os precipitados do metal base adjacente.
A pergunta correta é qual aporte atende à combinação de ligas, junta, carga, ambiente, processo e temperatura. Não qual possui o maior número na ficha técnica.
O trincamento de solidificação é outra questão
A composição do metal fundido importa. Ligas 6XXX podem apresentar condições sensíveis a trincas se soldadas sem adição apropriada. Um aporte adequado das famílias 4XXX ou 5XXX modifica a composição que solidifica.[6]
O metal de adição não serve apenas para preencher espaço. A geometria afeta a quantidade adicionada e a diluição pelo metal base. Liga, aporte, diluição e solidificação devem ser avaliados em conjunto. A afirmação de que 6061 é soldável pressupõe uma junta e um procedimento compatíveis com sua metalurgia.

Projetar para a condição após a soldagem
Diante de uma ZTA amolecida, procurar um aporte capaz de recuperar tudo costuma ser menos eficaz do que projetar para a condição real. Pode ser viável deslocar uma junta para uma região menos solicitada, introduzir cargas gradualmente ou dimensionar a seção com propriedades soldadas adequadas.
Uma extrusão pode integrar funções que exigiriam suportes soldados. Eliminar um detalhe desnecessário pode evitar concentração geométrica e uma nova região termicamente alterada. Isso é projeto para fabricação no nível estrutural.
Não se trata de projetar primeiro uma peça ideal não soldada e pedir à produção que encontre uma forma de uni-la. O processo deve fazer parte da escolha da seção e do caminho de carga. Mudanças de posição também exigem avaliar outros carregamentos, acesso e restrições de fabricação.
Tratamento posterior significa outra rota industrial
A recuperação por tratamento térmico pode ser possível, mas não é uma correção gratuita. Uma sequência adequada de solubilização, resfriamento e envelhecimento exige capacidade de forno, uniformidade, controle de distorção e recuperação dimensional. Conjuntos grandes ou finos podem se mover durante o tratamento.
O aporte precisa responder adequadamente. A ESAB cita o 4643 como opção a avaliar em determinadas estruturas de 6061 destinadas a solubilização e envelhecimento. O 5356 não é um aporte tratável termicamente; a resposta do 4043 depende da diluição.[3]
O envelhecimento natural pode modificar algumas propriedades locais, mas não deve ser interpretado como recuperação automática de uma condição T6 uniforme. Um ciclo comum de cura de pintura também não equivale a uma sequência qualificada de solubilização, têmpera e envelhecimento.
Para muitos componentes, projetar adequadamente para a condição soldada pode ser mais econômico e repetível do que tentar restaurar depois as propriedades originais em toda a estrutura.
Reparo e inspeção: identificar o mecanismo de falha
Considere um piso ou suporte trincado que não pode passar por tratamento térmico como conjunto completo. Fechar a trinca por soldagem acrescenta calor local, pode modificar tensões residuais e atua numa região que já demonstrou um problema. O acesso da tocha não é critério suficiente.
Devem ser investigados causa original, liga e condição reais, função estrutural, caminho de carga e efeito do novo ciclo térmico. Um reparo pode reduzir uma concentração ou simplesmente deslocá-la. Essas perguntas vêm antes da escolha do reforço.
Limites das fotografias
Opiniões sobre o aspecto de um piso de alumínio podem divergir. Uma imagem não estabelece material, carregamento, procedimento ou vida em fadiga. A inspeção visual é importante para triagem, mas não substitui uma investigação controlada.
Trincas visíveis, furos, contaminação severa ou enchimento insuficiente não devem ser ignorados. Ao mesmo tempo, um cordão bonito não prova que a ZTA conserva T6; uma aparência imperfeita também não permite calcular a durabilidade. É preciso distinguir defeitos superficiais, condição local e desempenho da junta.
Mais alumínio pode deslocar a falha
Ressoldar, aumentar uma mão-francesa ou alongar um cordão pode funcionar num projeto avaliado. Também pode repetir o mecanismo: calor adicional na região solicitada, mudança de rigidez e outra terminação sensível.
Soldas laterais, reforços e ligações parafusadas são alternativas que exigem avaliação do componente real. Não são instruções para reparar um reboque danificado. Primeiro se identifica o mecanismo de falha; depois se escolhe a solução. O princípio vale igualmente para a fabricação original.
O que os fabricantes devem especificar e validar
A rastreabilidade do material continua necessária. O fabricante deve confirmar liga e condição de entrada. Mas o certificado descreve uma etapa anterior à soldagem, não as propriedades de cada ZTA acabada.
Extrusão 6061-T6 com certificado não significa propriedades T6 em todos os pontos do conjunto soldado. Conformidade do material e controle do processo fornecem evidências diferentes.
Ao escolher a extrusão, o OEM deve decidir onde haverá solda. A resistência elevada do material não afetado continua útil se as regiões mais exigidas não coincidirem com detalhes soldados severos. Devem ser considerados acesso, introdução de carga, seção, adição de aporte e redução de ciclos térmicos desnecessários.
6061-T6 + 5356 + MIG não fecha a especificação
Conforme a criticidade, desenho e compra devem definir posição e geometria, norma, preparação, folga, tamanho de solda, passes, procedimento qualificado, controles térmicos, inspeção e retrabalho permitido. O tratamento posterior precisa constar na rota.
Anodização, temperatura, corrosão e carregamento dinâmico podem alterar o aporte adequado. Compras precisa transmitir essas condições antes de comparar cotações. O requisito evolui de comprar a liga correta para controlar também como ela muda durante a fabricação.
Ensaiar o mecanismo relevante
Um ensaio de tração caracteriza um corpo de prova sob carga monotônica e pode indicar a região de ruptura. Não prevê sozinho anos de vibração variável. Um perfil de dureza localiza o amolecimento, mas não reproduz o caminho de carga do suporte.
Uma prova estática confirma sobrevivência a uma carga definida, não resistência ilimitada à fadiga. Uma macrografia mostra fusão e geometria na seção examinada, não uniformidade de toda a produção. Os resultados precisam estar ligados ao processo, à geometria e às condições realmente avaliadas.
Liberação de produto e mudanças
Uma especificação útil identifica revisão do desenho, forma do produto, condição de entrega e evidência para liberação. Registros de entrada mostram o ponto inicial; registros do procedimento mostram a rota; inspeção e testes avaliam o resultado.
Alterar aporte, terminação, passes ou reparo exige um responsável que determine a necessidade de revisão, requalificação ou novos ensaios. Um corpo de prova plano conveniente pode não representar restrição, acesso, transição de espessura e reaquecimentos da montagem real.
Nem sempre é necessário ensaiar destrutivamente cada unidade, mas deve haver uma relação defensável entre a evidência e a peça liberada. Se a resistência declarada vale apenas para extrusão não soldada, isso deve estar claro. Um relatório de uma junta e direção de carga não deve ser estendido silenciosamente a outra família. Escopo verificável vale mais que um número sem contexto.
Visão GOODIN: comprar o material e seu histórico de fabricação
O 6061-T6 continua oferecendo extrudabilidade, resistência, baixo peso e comportamento útil frente à corrosão. Escolhê-lo não é o erro. O erro é assumir que toda a peça mantém propriedades uniformes após a soldagem.
A extrusão incorpora um histórico térmico; a soldagem acrescenta outro; o uso acrescenta um histórico mecânico; reparos podem introduzir novos ciclos térmicos. A durabilidade resulta desse conjunto.
Metal de solda, aporte, limpeza e calor importam, mas a ZTA ao redor também. Identificar a região que governa muda posição de juntas, dimensionamento, validação e requisitos de fornecedores.
Um aporte mais forte não compensa automaticamente um caminho de carga ruim. Um cordão bonito não recupera precipitados alterados. O certificado do material não descreve toda a estrutura soldada.
Visão GOODIN: projetar para o material na condição soldada, não para a resistência impressa no certificado da extrusão original. A fabricação modifica o material de que o produto acabado depende.
A mesma disciplina se aplica à seleção de macacos para reboques e ferragens e acessórios de montagem: estrutura ao redor e fixação devem ser avaliadas juntas. A escolha de um produto não aprova, por si só, uma ligação soldada em alumínio.
Para um programa OEM, converse com a GOODIN sobre a especificação com requisitos de carga, condição do material, desenho de interface e rota prevista. Defina a evidência do conjunto acabado antes de interpretar um certificado como garantia de desempenho.
Fontes e leituras complementares
As referências fundamentam os mecanismos discutidos. Cada componente exige as normas vigentes, os procedimentos qualificados e os requisitos de engenharia aplicáveis.
- TWI — Weldability of Materials — Aluminium Alloys
- University of Thessaly repository — Simulation of dissolution and coarsening in the HAZ of 6061 Al-alloy during laser welding
- ESAB University — How to Choose the Best Filler Alloy for Welding 6061-T6
- Hobart Brothers — Navigating the nuances: aluminum welding for trailers
- Hobart Brothers — Guidelines for Selecting the Most Appropriate Filler Metal — 4043, 4943 or 5356
- Hobart Brothers — How to Avoid Cracking in Aluminum Alloys
Mais solda pode enfraquecer um reboque: por que reforços que parecem mais resistentes podem reduzir a vida em fadiga
Artigo Relacionado