
1 000 часов солевого тумана не означают 10 лет на улице: как покупателям прицепов оценивать заявления о коррозионной стойкости
В этой статье
Три поставщика предлагают стальные компоненты прицепов с порошковой окраской. В условном примере поставщик А сообщает о 500 часах стойкости в солевом тумане, Б — о 1 000, В — о 1 500. Какая деталь прослужит дольше на лодочном прицепе у моря или на платформе, работающей зимой на дорогах с реагентами?
Одного числа недостаточно. Контролируемое испытание выявляет слабые места защитной системы и проверяет согласованное требование. Само по себе оно не определяет количество лет эксплуатации.
Что испытывали, что считали отказом и насколько эти данные относятся к нужной детали и среде? Именно эти вопросы превращают протокол в полезный инструмент закупки.
Материалы и производство № 6 · Испытания, стабильность производства и закупки
Что определяют стандарты и чего не воспроизводит камера
ASTM B117-26 описывает создание контролируемой коррозионной среды. Он не задаёт универсальные образцы, длительность и трактовку результатов для любого изделия. Стандарт предостерегает от прогнозирования естественной коррозии только по результату солевого тумана; для экстраполяции нужны подходящие подтверждающие данные длительной атмосферной экспозиции. Правила работы камеры — не готовая спецификация долговечности детали. [1]
ISO 9227:2022 с поправкой 2024 года также отделяет метод испытания от требований к продукции. Он охватывает несколько методов, включая нейтральный солевой туман, помогает выявлять несплошности покрытия и проверять сохранение защитного качества. Это не универсальная процедура ранжирования разных материалов и не прогноз их долговременной коррозионной стойкости. [2]
Поэтому поставщик может правильно выполнить тест и одновременно необоснованно обещать десять лет эксплуатации. Протокол описывает поведение образца в заданных условиях. Заявление о ресурсе требует отдельной связи с реальным покрытием, геометрией, процессом и средой.
Постоянное увлажнение отличается от улицы
Прицеп испытывает дождь, высыхание, конденсацию, дорожные брызги, мойку и механические повреждения. Лодочный прицеп периодически погружается в воду, после чего в отдельных полостях может сохраняться влага. Непрерывный туман не воспроизводит всю эту последовательность.
American Galvanizers Association объясняет, что постоянное увлажнение способно мешать формированию защитных продуктов коррозии цинка, возникающих при подходящих естественных циклах увлажнения и высыхания. [9] Это не делает любое испытание цинкового покрытия бесполезным. Но одинаковое число часов не позволяет универсально сопоставить наружную долговечность порошковой окраски, электроцинкования и горячего цинкования.
Сначала определите критерий отказа
Результат «1 000 часов» неполон без критерия, по которому оценивали образец.
| Условный результат | Что он подтверждает |
|---|---|
| 1 000 часов без красной ржавчины | При заданном осмотре красная ржавчина не обнаружена |
| 1 000 часов, распространение коррозии не более 2 мм | Повреждение от определённого дефекта осталось в согласованных пределах |
| 1 000 часов без вздутий | Выполнено требование по вздутиям, но не обязательно по другим видам повреждения |
Примеры не являются результатами реальных поставщиков. Значение 2 мм — иллюстрация, а не универсальная норма приёмки. Неповреждённая пластина, образец с надрезом и оценка другого механизма не становятся сопоставимыми только благодаря одинаковой продолжительности.
Белая и красная коррозия
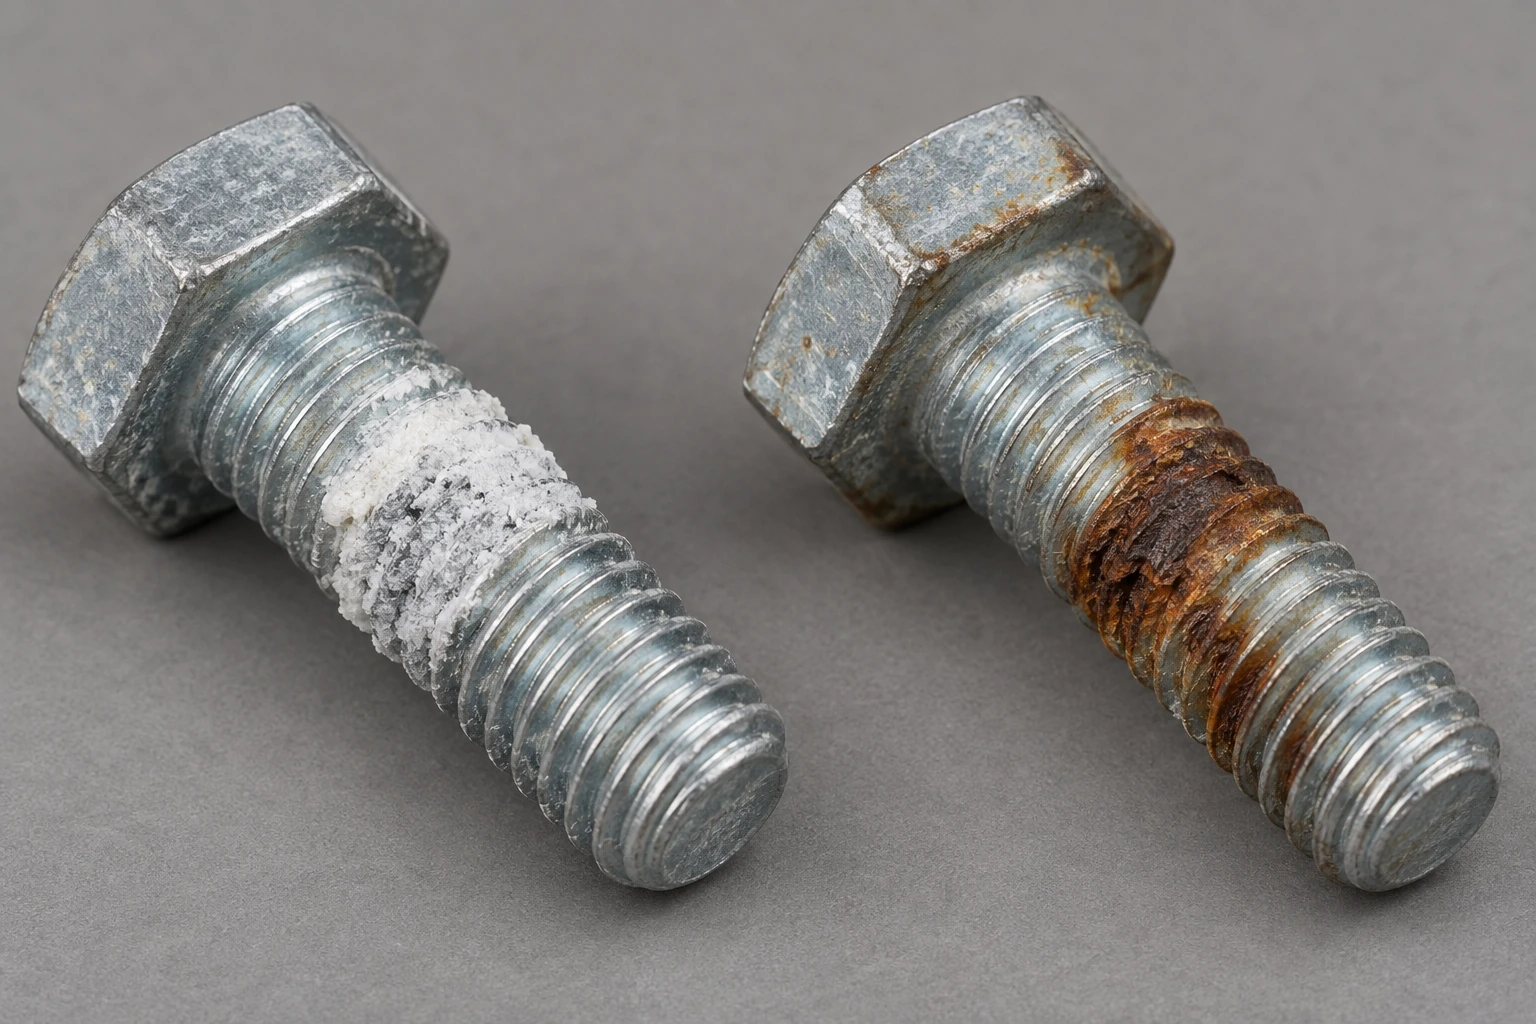
Белые продукты коррозии цинка отличаются от красной ржавчины стальной основы. Белая коррозия не обязательно означает, что сталь уже ржавеет. Вместе с тем внешний вид может быть самостоятельным требованием заказчика.
В ISO/TR 19852:2026 отдельно фиксировали появление серого налёта, белой и красной коррозии. [3] Поэтому «720 часов без красной ржавчины» и «720 часов без белой коррозии» — разные требования. Ни одно из них не устанавливает автоматически превосходство по сроку службы.
Покупатель должен заранее определить, оцениваются ли белая коррозия, красная ржавчина, вздутия, потеря адгезии или распространение повреждения. Критерий нельзя выбирать после испытания по наиболее выгодному результату.
Надрез, пластина и готовая деталь — разные задачи
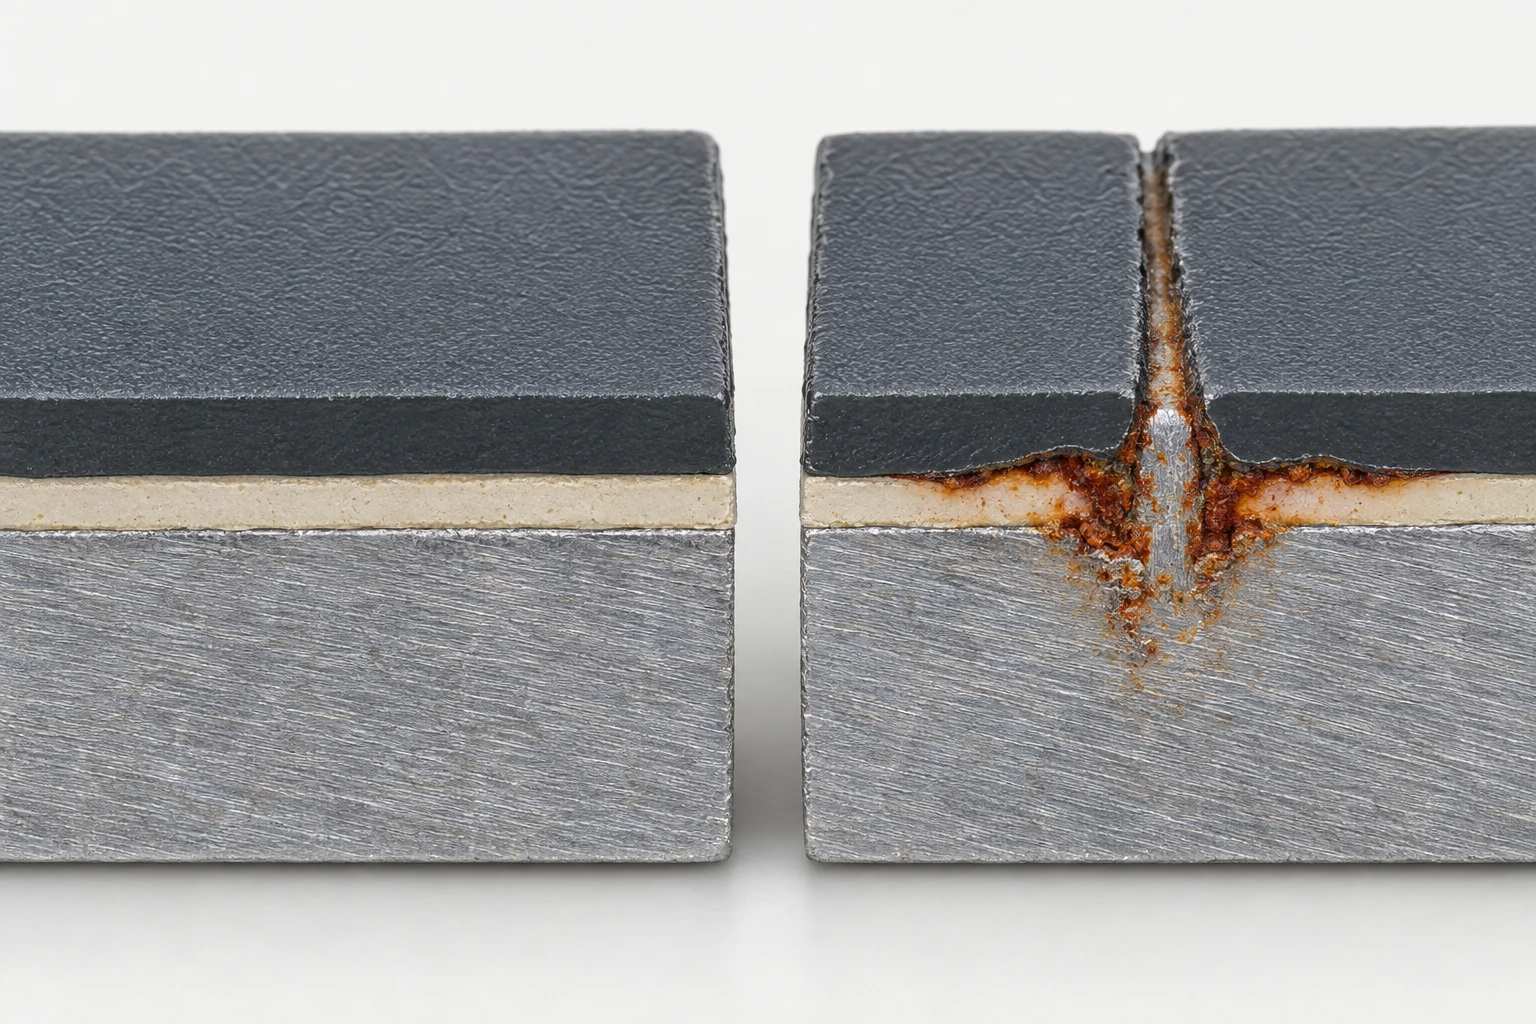
Неповреждённое покрытие испытывают без специально созданного пути к металлу. Надрез, напротив, проходит через покрытие до стали. Тогда оценивают, остаётся ли коррозия локальной или распространяется под соседним покрытием.
На прицепе подобный путь может возникнуть из-за камней, монтажа, затяжки крепежа или транспортирования. Хороший результат целого барьера не доказывает такое же сопротивление распространению коррозии от повреждения. Оба вида испытаний полезны, но отвечают на разные вопросы.
ASTM D1654-24e1 предусматривает оценку окрашенных образцов после коррозионного воздействия: коррозии, связанных с ней вздутий, потери адгезии у надреза и других повреждений плёнки. Предельные значения для закупаемой детали необходимо согласовать отдельно. [6]
Геометрия надреза и измерение
Ширина, глубина и расположение дефекта входят в условия испытания. Видимая ржавчина и отслоение покрытия после установленной обработки — не обязательно одно измерение. ISO 4628-8:2012 описывает оценку коррозии и отслоения около надреза либо другого искусственного дефекта. [7]
Если задана максимальная ширина распространения, нужно определить и метод её получения. Отчёт должен позволять понять подготовку поверхности, форму дефекта и процедуру оценки, а не оставлять выбор интерпретации поставщику.
Пластина не равна кронштейну
Плоский образец удобен для управления толщиной покрытия и условиями нанесения. Готовый кронштейн добавляет сварные швы, отверстия, кромки, косынки и углубления. На широкой поверхности покрытие может быть достаточным, а на острой кромке или в труднодоступной зоне — недостаточным.
Испытание рецептуры покрытия и подтверждение качества готовой детали решают разные задачи. Для второй задачи могут потребоваться производственная деталь или обоснованно представительный образец. Квалификация покрытия сама по себе не квалифицирует все особенности изделия.
Что показывают натурные и межлабораторные исследования
В исследовании Matthias J. Schmid 2024 года результаты нейтрального солевого тумана сравнивались с пятилетней натурной экспозицией 19 органических систем покрытий для гидротехнических стальных конструкций. Четыре площадки включали атмосферную зону, зону брызг и погружение. Некоторые системы проходили лабораторную проверку, но не обеспечивали нужного результата на открытом воздухе. [8]
Важна статистическая оговорка: первоначально значимые корреляции были получены для четырёх сочетаний площадки и зоны. После исключения двух систем-выбросов их число выросло до шести из двенадцати. «Шесть из двенадцати» нельзя представлять как безусловную точность солевого тумана.
Исследовались гидротехнические сооружения, а не прицепы. Пять лет экспозиции не являются измеренным ресурсом прицепного кронштейна. Вывод для закупок заключается в необходимости проверять применимость лабораторных данных к конкретной системе и среде.
Разброс между лабораториями
В ISO/TR 19852:2026 участвовали 39 организаций, 75 камер и 11 стран. Испытывались два варианта цинковых покрытий на болтах M6 × 50. Соблюдение заданных параметров камеры не уменьшило разброс времени до отказа именно этих болтов; поведение контрольных пластин не коррелировало с поведением одновременно испытываемого крепежа. [3]
Это не устанавливает процент разброса для всех окрашенных рам и не разрешает нарушать методику. Перед сравнением 720 и 1 000 часов нужно проверить лабораторию, образец, оценку и повторности. Разница в числе часов может отражать не только качество покрытия.
Проверяйте требование, а не обещание срока службы
Если основа, подготовка, состав покрытия, толщина и отверждение уже квалифицированы, испытания производственных образцов помогают проверять сохранение согласованного защитного результата. Они полезны и при расследовании последствий смены химии подготовки, режима отверждения или поставщика.
ISO/TR 19852 поддерживает мониторинг и верификацию процесса нанесения, а также сравнение деталей с одинаковым покрытием и процессом. При этом он отличает такую проверку от статистического управления процессом. Один показатель солевого тумана нельзя превращать в самостоятельную статистическую оценку возможностей производства. [3]
Несоответствие согласованному пределу требует расследования образца, выполнения теста и производственной истории. Нельзя игнорировать отказ лишь потому, что испытание не прогнозирует годы. Но и установить первопричину по одному отказу невозможно.
Дополнительные часы должны отвечать на вопрос
Увеличение требования с 500 до 1 000 или 2 000 часов оправдано только полезностью новой информации. Более длительное воздействие не исправит несовпадение лабораторного и эксплуатационного механизма.
Если критичны сколы, абразивный износ, ультрафиолет или циклы высыхания, могут потребоваться другие проверки. Для известного полевого повреждения воспроизведение его механизма часто важнее продления нерелевантного теста. Максимальное рекламное число не должно подменять инженерную задачу.
Выбирайте циклический тест под условия эксплуатации
ISO 14993:2026, третье издание которого опубликовано в мае 2026 года, предусматривает чередование нейтрального солевого тумана, сухих и влажных условий. Такой подход лучше отражает отдельные особенности наружной среды с солевым загрязнением, чем непрерывный туман, но не воспроизводит все воздействия. [4]
Для органических покрытий ISO 11997-1:2026 задаёт циклы солевого тумана, сушки и влажности. [5] Необходимо выбрать подходящий цикл, образец, длительность и критерии приёмки. Само слово «циклический» не превращает испытание в калькулятор срока службы.
Возможности SAE J2334
SAE J2334 разрабатывался с учётом связи с эксплуатацией транспортных средств. Он применим к оценке конкретной системы покрытия, основы, процесса или конструкции. Для механизмов вне установленной области требуется подтвердить полевую корреляцию. [10]
Для дорожного прицепа такой подход может быть полезен, но автоматически переносить его на многократное погружение лодочного прицепа в море нельзя. Там важны дренаж, полости, остаточная вода и контакты разных металлов. У платформы на зимних дорогах могут преобладать реагенты, гравий и развитие коррозии после сколов.
Не нужно требовать все возможные испытания. Сначала определяют риск, затем выбирают сочетание лабораторных, компонентных и натурных данных, которое его действительно проверяет.
Подтверждайте весь производственный процесс
Результат относится ко всей изготовленной системе, а не только к марке порошка. Состояние стали, обезжиривание, механическая подготовка, конверсионный слой, грунт и отверждение влияют на итог. Органическое покрытие поверх оцинкованной основы также работает иначе, чем то же покрытие на голой стали.
Предыдущая статья показывала, что отказ порошковой окраски может начинаться с загрязнения, сварочных остатков, подготовки или покрытия кромок. Коррозионный тест должен оценивать последствия этих операций, а не скрывать их за одним числом.
Документы доказывают разные вещи
Сертификат стали подтверждает материал, но не подготовку изготовленной детали. Паспорт порошка не доказывает правильность нанесения и отверждения на конкретном заводе. Протокол плоской пластины не подтверждает равную толщину на каждом сварном узле серийной продукции.
Задача закупщика — не собрать максимальное количество сертификатов, а связать каждое требование с подходящим доказательством.
Лучший образец не заменяет стабильность серии
Тщательно подготовленная деталь может выдержать 1 500 часов. В обычной работе меняются входная поверхность, остатки после сварки, состояние ванн, локальная толщина и загрузка печи. Настройка печи не всегда означает одинаковую температурную историю металла.
Нужны соответствующие детали проверки подготовки, толщины, отверждения, уязвимых кромок и периодическая коррозионная верификация. Частоту определяют значимость компонента и требования OEM. Регулярное выполнение релевантного предела полезнее, чем один рекорд без доказательств воспроизводимости.
Как запросить сопоставимые доказательства
Запрос предложения должен превращать общую потребность в защите от коррозии в проверяемую спецификацию.
| Пункт запроса | Что согласовать |
|---|---|
| Основа | Марка, сплав, оцинковка, состояние поверхности |
| Подготовка | Очистка, обработка и конверсионный процесс |
| Покрытие | Цинк, цинк-ламельное, порошковое, грунт и финиш либо другая система |
| Толщина | Диапазон, метод и точки измерения |
| Метод испытания | Стандарт, редакция и применимые поправки |
| Геометрия образца | Пластина, деталь или представительный производственный образец |
| Подготовка образца | Кромки, маскирование, надрез, серийный процесс |
| Критерий коррозии | Белая или красная коррозия, вздутия, адгезия, распространение |
| Предел приёмки | Допустимое повреждение при заданном времени и способ оценки |
| Лаборатория | Область испытаний, требования и прослеживаемость отчёта |
| Стабильность партий | Производственный контроль, проверки и управление изменениями |
| Дополнительная проверка | Циклическое, натурное или компонентное испытание по риску |
Стандарт воздействия и стандарт оценки необходимо сочетать только после проверки совместимости методов и критериев. Для крепежа не обязательно требовать такой же пакет, как для целой рамы.
Полезный отчёт идентифицирует материал, покрытие, образец, подготовку, редакцию стандарта, время, наблюдения, измерения и связь с производством. Фотографии помогают увидеть локализацию, но зависят от освещения, масштаба и подготовки к осмотру; они не заменяют оценочную процедуру.
Если один поставщик предъявляет 1 000 часов на целой пластине без красной ржавчины, а другой — 720 часов на кронштейне с надрезом и измерением распространения, сравнение по часам необоснованно. Это не доказывает преимущество второго поставщика. Нужно согласовать представительные образцы и сопоставимую процедуру; для разных технологий защиты дополнительно проверить соответствие реальной задаче.
От результата испытания к обоснованному заявлению о долговечности
Связь лаборатории и эксплуатации иногда можно установить для конкретной системы, если имеются надёжные данные о деталях, производстве, среде и критерии повреждения. Такая корреляция остаётся в границах подтверждённых условий и не переносится автоматически между дорожной эксплуатацией, морским погружением и другими покрытиями.
Гарантия — договорное обязательство; испытание — техническое доказательство; прогноз ресурса — инженерная оценка. Большое число часов не отменяет этого различия.
Как расследовать жалобы дилеров
Протокол на 1 000 часов может быть полезен, но не закрывает жалобу на ржавчину у сварного шва. Нужно определить начало и развитие повреждения, проверить эксплуатацию и обслуживание.
Коррозия кромки, ржавчина возле шва, обширное отслоение, белые продукты на цинке и красная коррозия дают разные направления проверки. Это признаки для диагностики, а не автоматическое доказательство производственного брака. Иногда нужны процессные записи и осмотр детали, а не повторение того же камерного теста.
Взгляд GOODIN
При закупке опорных домкратов для прицепов и крепёжных компонентов и аксессуаров следует связать требования к защите с чертежом, назначением и серийным процессом. Главный вопрос — воспроизводит ли поставляемая деталь квалифицированное состояние, а не кто заявляет максимум часов.
Часы солевого тумана — свидетельство поведения в определённых условиях, а не часы обратного отсчёта срока службы.
Для обсуждения спецификации компонента, покрытия и документов для согласованной программы валидации свяжитесь с GOODIN. Более тяжёлые условия могут требовать дополнительных испытаний, но их выбор должен следовать реальному риску.
Источники и дополнительная литература
Стандарты изложены по открытым материалам издателей и доступным предварительным просмотрам. Для проведения испытаний нужны полный применимый стандарт и согласованная спецификация. Иллюстрации созданы ИИ: это не измеренные результаты и не фотографии испытаний поставщика.
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ISO — ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests (with Amd 1:2024)
- ISO — ISO/TR 19852:2026 — Neutral salt spray test — Results of an international interlaboratory test and conclusions for practical application
- ISO — ISO 14993:2026 — Accelerated testing involving cyclic exposure to salt mist, dry and wet conditions
- ISO — ISO 11997-1:2026 — Paints and varnishes — Resistance to cyclic corrosion conditions — Wet (salt fog)/dry/humid
- ASTM International — ASTM D1654-24e1 — Evaluation of Painted or Coated Specimens Subjected to Corrosive Environments
- ISO — ISO 4628-8:2012 — Assessment of degree of delamination and corrosion around a scribe or other artificial defect
- Matthias J. Schmid — Correlation Between the Anticorrosive Performance of Protective Coatings Under Neutral Salt Spray Testing and Outdoor Atmospheric and Immersion Exposure (2024)
- American Galvanizers Association — Salt-Spray/Fog Accelerated Corrosion Testing of HDG Steel
- SAE International — SAE J2334_201604 — Laboratory Cyclic Corrosion Test
Алюминий устойчив к коррозии — пока к нему не прикрутили другой металл: скрытая проблема гальванических пар в прицепах
Разрушение порошкового покрытия часто начинается до нанесения порошка: почему подготовка, сварные швы и кромки определяют защиту от коррозии
Связанная статья



