
1.000 horas de niebla salina no significan 10 años a la intemperie: cómo evaluar las afirmaciones anticorrosivas de los proveedores de remolques
En este artículo
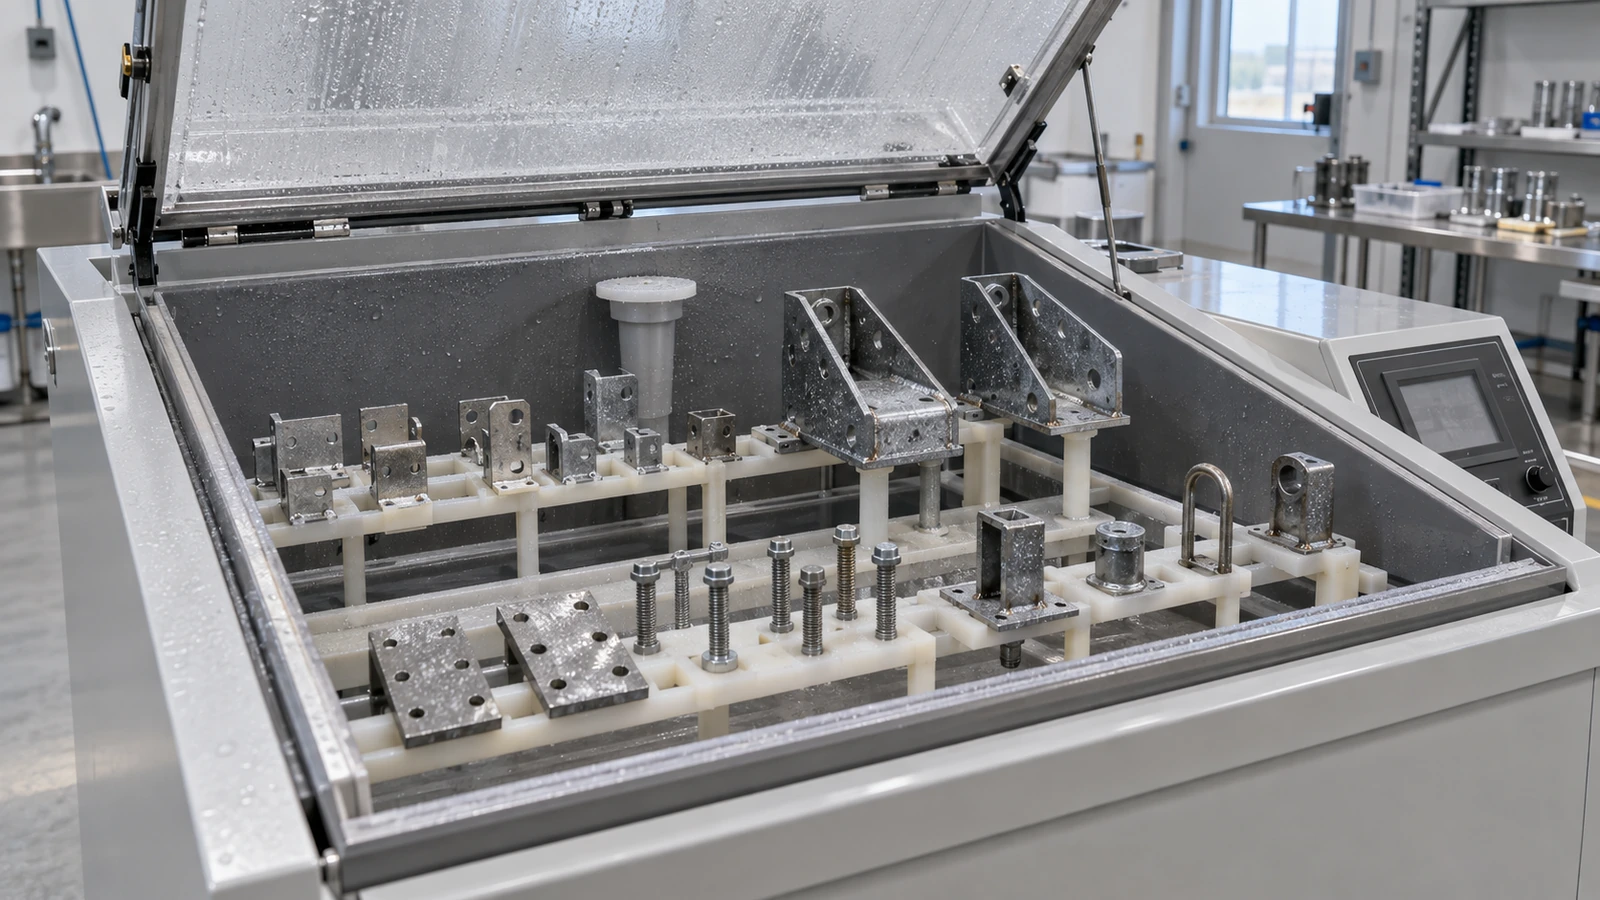
Tres proveedores ofrecen componentes de acero con pintura en polvo. En este ejemplo hipotético, A declara 500 horas de resistencia a la niebla salina; B, 1.000; y C, 1.500. ¿Cuál durará más en un remolque para embarcaciones expuesto al mar o en uno para maquinaria que circula por carreteras con sales de deshielo?
La respuesta no está en el número de horas. Un ensayo controlado puede revelar debilidades y comprobar un requisito acordado. Por sí solo no determina cuántos años sobrevivirá una pieza a la intemperie.
¿Qué se ensayó, qué se consideró fallo y cuánto representa esa evidencia a la pieza y al ambiente de uso? Estas son las preguntas que hacen útil el informe.
Materiales y fabricación n.º 6 · Evidencia de ensayo, producción y compras
Lo que establecen las normas y lo que la cámara no reproduce
ASTM B117-26 describe un ambiente corrosivo controlado, no una especificación universal de durabilidad. No prescribe la probeta, la duración ni la interpretación apropiadas para todos los productos. Advierte de las limitaciones de predecir el comportamiento natural únicamente mediante niebla salina; una extrapolación necesita evidencia adecuada de exposición atmosférica prolongada. [1]
ISO 9227:2022, con su modificación de 2024, también separa el método de ensayo de los requisitos del producto. Incluye distintos procedimientos, entre ellos la niebla salina neutra, y resulta útil para detectar discontinuidades del recubrimiento y verificar su calidad protectora. No pretende clasificar universalmente materiales diferentes ni predecir su resistencia a largo plazo. [2]
Por tanto, un proveedor puede realizar correctamente el ensayo y, aun así, formular una promesa de diez años sin respaldo. El informe describe lo ocurrido en la cámara. La vida útil requiere otra conexión con el recubrimiento, la fabricación, la geometría y el servicio reales.
La intemperie no es una humedad constante
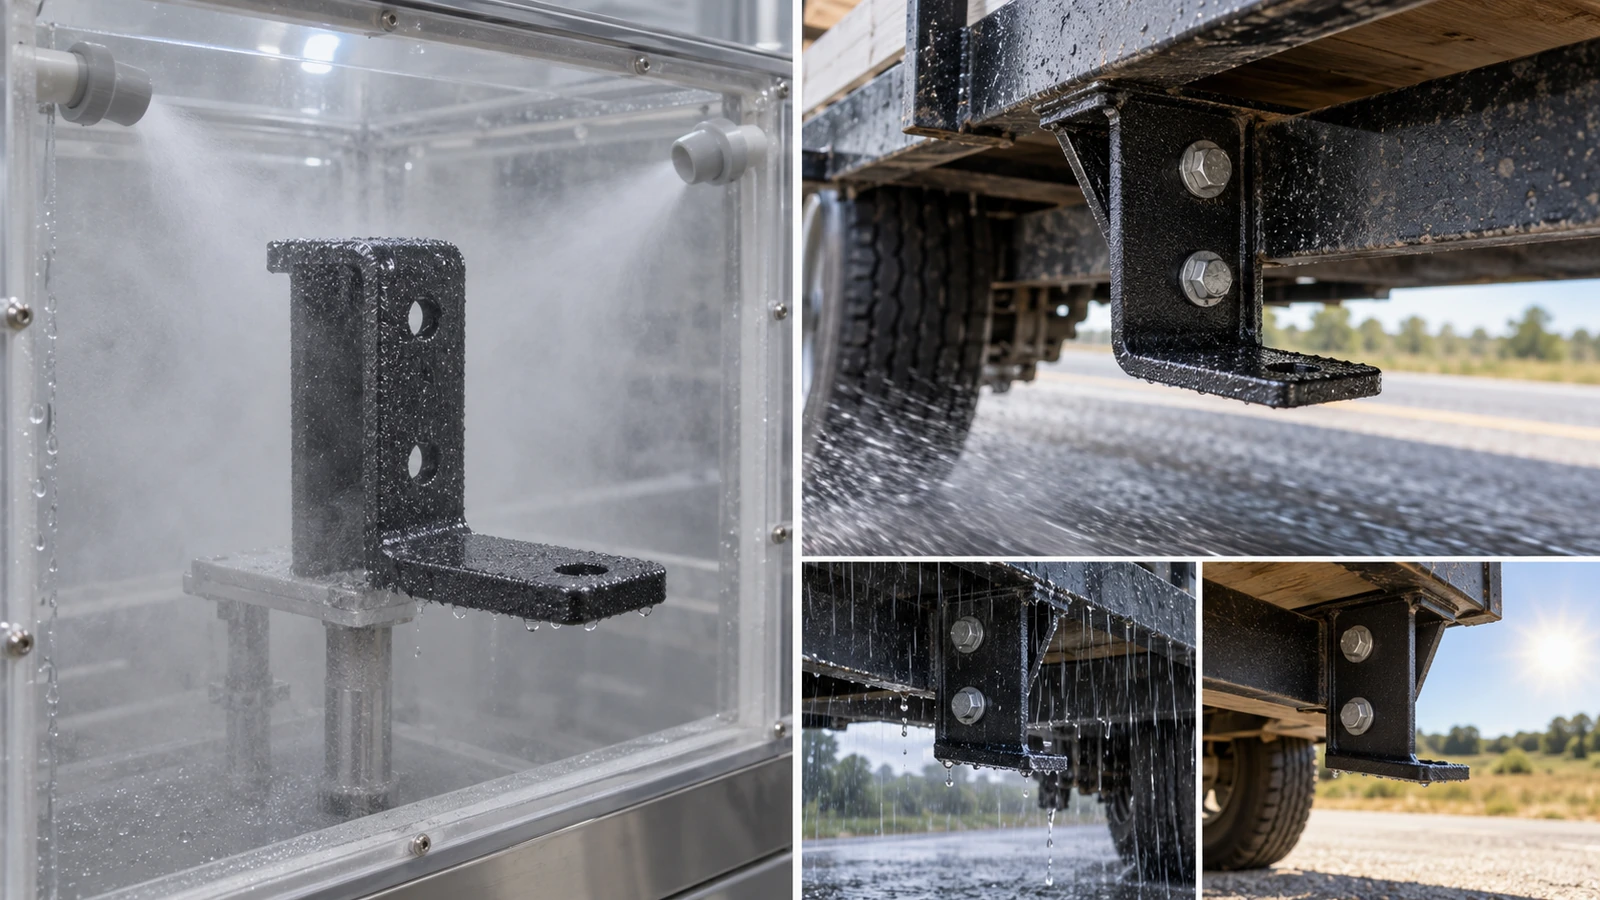
Un remolque alterna lluvia, secado, condensación, salpicaduras, lavado y daños mecánicos. Un remolque náutico puede sumergirse brevemente y después retener agua en algunos puntos. La cámara no reproduce toda esa historia.
La American Galvanizers Association explica que la humectación constante puede impedir el desarrollo de la pátina protectora del zinc que aparece bajo condiciones naturales adecuadas de humectación y secado. [9] Esto no invalida todos los ensayos de productos zincados. Sí impide usar las horas como clasificación universal de pintura en polvo, zincado electrolítico y galvanizado en caliente para cualquier exposición exterior.
Definir el fallo antes de comparar horas
Tres informes con la misma duración pueden evaluar fenómenos distintos.
| Resultado hipotético | Qué demuestra |
|---|---|
| 1.000 horas sin corrosión roja | No se observó corrosión roja con los criterios indicados |
| 1.000 horas, avance máximo de 2 mm | La propagación desde un defecto definido quedó dentro del límite acordado |
| 1.000 horas sin ampollamiento | Se cumplió el criterio de ampollas, no necesariamente otros criterios |
Son ejemplos explicativos, no resultados de proveedores reales. Los 2 mm tampoco constituyen un límite universal. Una placa intacta, una probeta rayada y una evaluación de ampollamiento no se vuelven equivalentes por compartir el mismo tiempo.
Corrosión blanca y corrosión roja
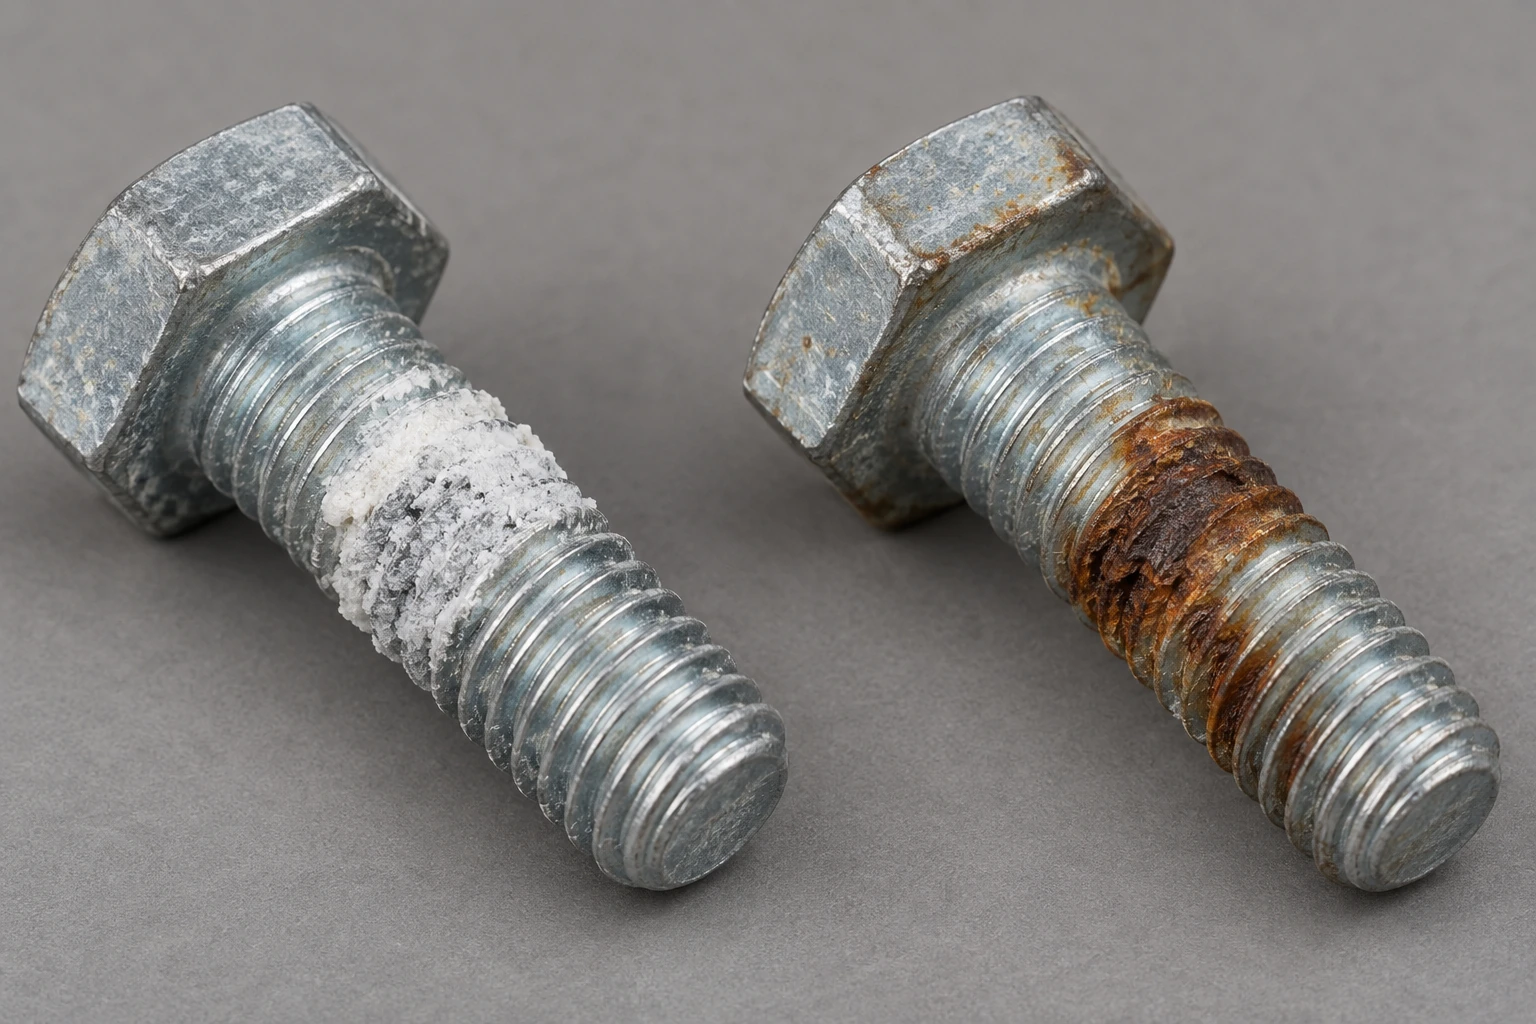
Los productos blancos de corrosión del zinc no son lo mismo que la herrumbre roja del acero subyacente. La corrosión blanca no demuestra necesariamente que el acero ya se esté oxidando, aunque el aspecto superficial puede ser un requisito independiente del cliente.
ISO/TR 19852:2026 registró por separado la aparición de velo gris, corrosión blanca y roja. [3] Así, «720 horas sin corrosión roja» y «720 horas sin corrosión blanca» son requisitos diferentes. Ninguno permite deducir automáticamente una vida exterior superior.
La solicitud de oferta debe identificar si el criterio es corrosión blanca, roja, ampollamiento, pérdida de adherencia o propagación desde un daño. El punto final forma parte de la especificación; no debe escogerse después para favorecer el resultado.
Una incisión, una probeta y una pieza terminada no son lo mismo
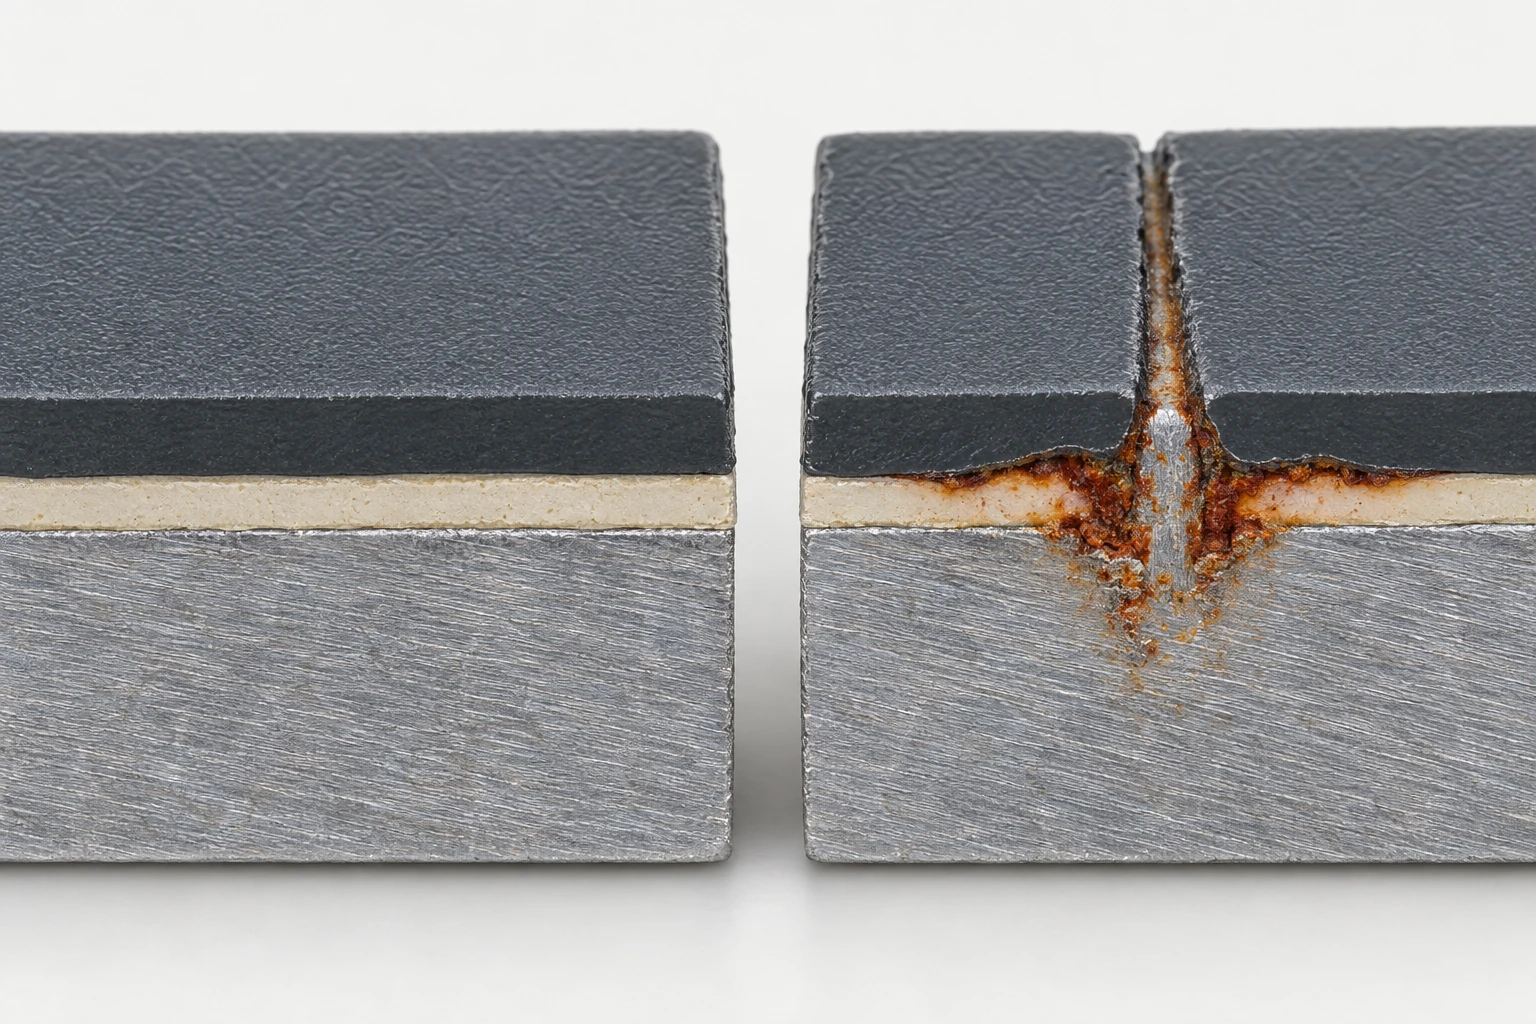
Una probeta intacta evalúa el recubrimiento sin abrir deliberadamente un camino hasta el metal. Una incisión atraviesa la película y llega al acero. Entonces se observa si la corrosión queda localizada o avanza bajo la película contigua.
Piedras, montaje, apriete de tornillos y manipulación pueden dañar el acabado de un remolque. Un buen resultado de barrera intacta no prueba la misma resistencia después del daño. Ambos ensayos aportan información, pero no miden exactamente la misma propiedad.
ASTM D1654-24e1 contempla la evaluación de probetas recubiertas tras exposición corrosiva, incluyendo corrosión, ampollas asociadas y pérdida de adherencia junto a una incisión. El comprador sigue teniendo que definir el límite aceptable. [6]
También importan la incisión y la medición
La anchura, profundidad y ubicación del corte forman parte de la configuración. La herrumbre visible no equivale necesariamente a la superficie delaminada tras el tratamiento de evaluación. ISO 4628-8:2012 aborda la corrosión y la delaminación alrededor de una incisión u otro defecto artificial. [7]
Si se exige un avance máximo, debe indicarse cómo medirlo. La preparación y el procedimiento tienen que quedar claros para evitar que se seleccione la interpretación más favorable al terminar.
Una placa plana no representa todas las zonas de la pieza
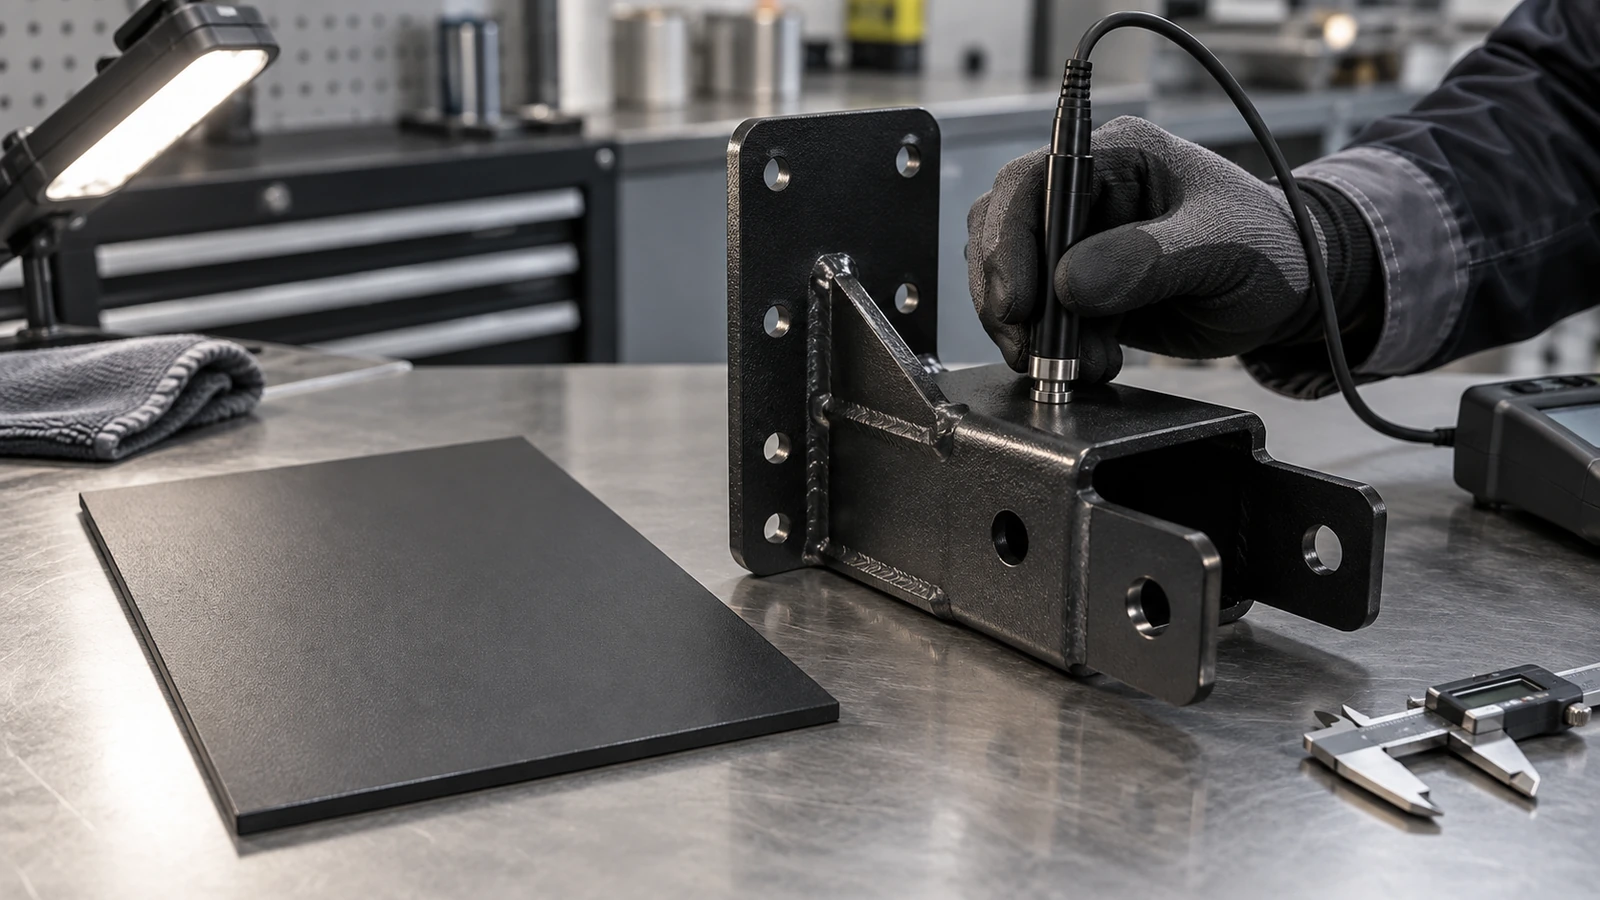
La probeta plana facilita controlar aplicación, espesor y posición. Un soporte terminado incorpora soldaduras, aristas, taladros, cartelas y rincones. Puede tener suficiente película en una cara amplia y protección insuficiente en una arista o un hueco.
La calificación de una formulación no es automáticamente la calificación del componente. Para validar una pieza pueden ser necesarios ejemplares de producción o probetas representativas de sus detalles vulnerables.
Qué demuestran los estudios de campo y entre laboratorios
El estudio publicado por Matthias J. Schmid en 2024 comparó niebla salina neutra con cinco años de exposición exterior de 19 sistemas orgánicos para estructuras de acero hidráulicas. Cuatro emplazamientos incluían zonas atmosféricas, de salpicadura y de inmersión. Algunas soluciones aprobadas en laboratorio no rindieron adecuadamente al aire libre. [8]
Hay una condición estadística importante: inicialmente se obtuvieron correlaciones significativas en cuatro combinaciones de lugar y zona; al excluir dos sistemas atípicos, la cifra pasó a seis de doce. «Seis de doce» no es una tasa incondicional de acierto del ensayo.
Tampoco son datos de vida útil de remolques. La lección transferible es que la relación entre laboratorio y campo depende del sistema y de la exposición. El ensayo no carece de valor; lo injustificado es extrapolarlo sin comprobar su aplicabilidad.
Variación entre laboratorios
ISO/TR 19852:2026 reunió a 39 participantes, 75 cámaras y 11 países. Se ensayaron dos variantes de recubrimientos de zinc sobre tornillos M6 × 50. Cumplir los parámetros especificados de cámara no redujo la dispersión del tiempo hasta fallo de esos tornillos, y las placas de referencia no reprodujeron su comportamiento corrosivo. [3]
Esto no establece un porcentaje universal de variación para bastidores pintados ni permite incumplir la norma. Antes de comparar 720 con 1.000 horas hay que revisar laboratorio, geometría, criterio y repetición. La diferencia puede reflejar algo más que calidad de recubrimiento.
Usar la niebla salina para verificar un requisito
Cuando sustrato, preparación, recubrimiento, espesor y curado ya están calificados, ensayar muestras de producción puede verificar que se mantiene el resultado protector acordado. También ayuda a investigar cambios de química de pretratamiento, curado o proveedor.
ISO/TR 19852 respalda la vigilancia y verificación del proceso de recubrimiento y las comparaciones con el mismo recubrimiento y proceso. Distingue estos usos del control estadístico del proceso. El resultado de niebla salina no debe convertirse por sí solo en un indicador estadístico de capacidad productiva. [3]
Un incumplimiento exige investigar muestra, ejecución e historial de fabricación. No debe descartarse porque el ensayo no prediga años; tampoco identifica automáticamente la causa. Superar un requisito demuestra comportamiento bajo esas condiciones, no una vida garantizada en cualquier región.
Más horas no siempre aportan más información
Aumentar de 500 a 1.000 o 2.000 horas solo tiene sentido si mejora la decisión. Alargar una exposición no corrige un mecanismo de deterioro distinto del dominante en servicio.
Si importan abrasión, piedras, radiación ultravioleta o alternancia de humedad, pueden requerirse otras evidencias. Para un fallo conocido en campo, reproducir ese mecanismo puede ser más valioso que extender una prueba poco relacionada. El objetivo no es conseguir el mayor número publicitario.
Elegir el ensayo cíclico según el servicio
ISO 14993:2026, cuya tercera edición apareció en mayo de 2026, alterna niebla salina neutra, condiciones secas y húmedas. Puede representar mejor ciertos aspectos del exterior contaminado con sales que la exposición continua, pero no reproduce todas las variables reales. [4]
ISO 11997-1:2026 establece ciclos de niebla salina, secado y humedad para evaluar recubrimientos. [5] Sigue siendo necesario elegir ciclo, muestra, duración y aceptación. Un ensayo cíclico no es una calculadora universal de años.
El alcance de SAE J2334
SAE J2334 se desarrolló teniendo en cuenta la correlación con el servicio de vehículos. Permite evaluar un sistema de recubrimiento, sustrato, proceso o diseño determinado; para mecanismos fuera de su alcance establecido debe demostrarse la correlación de campo. [10]
Puede ser pertinente para remolques de carretera, pero no representa automáticamente una inmersión marina repetida. Un remolque náutico exige atender drenaje, cavidades, agua retenida y metales distintos. En un remolque de maquinaria pueden dominar sales de deshielo, impactos de grava y avance de corrosión desde los daños.
No se trata de exigir todos los ensayos posibles. Primero se identifica el riesgo y después se escoge la combinación de pruebas de laboratorio, piezas y campo que lo examine.
Validar el proceso completo, no solo el polvo
El resultado pertenece al sistema fabricado completo, no solo a la marca del polvo. Estado del acero, desengrase, preparación mecánica, conversión, imprimación y curado influyen en la protección. El mismo acabado sobre acero galvanizado no tiene el mismo mecanismo que sobre acero desnudo.
Como se explicó en el artículo anterior, un fallo de pintura en polvo puede originarse en contaminación, residuos de soldadura, pretratamiento o cobertura de aristas. El ensayo debe evaluar esas consecuencias, no ocultarlas detrás de una cifra.
Cada documento acredita algo distinto
El certificado de acero no confirma el pretratamiento de la pieza fabricada. La ficha del polvo no demuestra su correcta aplicación y curado. Una placa aprobada no garantiza igual cobertura en cada soldadura de la producción.
La compra no mejora simplemente acumulando certificados. Cada requisito necesita evidencia adecuada y una conexión verificable con la pieza suministrada.
La serie importa más que una muestra excepcional
Un ejemplar cuidadosamente preparado puede superar 1.500 horas mientras la producción habitual cambia de estado superficial, residuos, química de baños, espesores o carga del horno. La consigna del horno no equivale siempre al historial térmico real del metal.
Control de preparación, medición de película, verificación de curado, inspección de bordes y ensayos periódicos deben ajustarse al componente y al riesgo. La frecuencia depende de la importancia de la pieza y de los requisitos OEM. Cumplir consistentemente un criterio pertinente aporta más que un récord aislado sin evidencia de repetibilidad.
Reformular la solicitud de oferta con evidencia comparable
Una solicitud de oferta eficaz convierte la expectativa anticorrosiva en requisitos verificables.
| Requisito | Qué aclarar |
|---|---|
| Sustrato | Grado, aleación, galvanizado y estado superficial |
| Pretratamiento | Limpieza, preparación y conversión |
| Sistema protector | Zincado, zinc lamelar, polvo, imprimación y acabado u otro sistema |
| Espesor | Intervalo, método y puntos de medición |
| Norma | Método, edición y modificaciones aplicables |
| Geometría | Placa, componente o muestra representativa de producción |
| Preparación de muestra | Aristas, enmascarado, incisión y proceso |
| Criterio corrosivo | Corrosión blanca o roja, ampollas, adherencia, propagación |
| Aceptación | Daño máximo al tiempo indicado y procedimiento de evaluación |
| Laboratorio | Alcance, requisitos acordados y trazabilidad |
| Consistencia por lote | Controles, verificación periódica y gestión de cambios |
| Validación adicional | Ensayos cíclicos, de campo o de componente según aplicación |
Las normas de exposición y de evaluación solo deben combinarse tras confirmar que métodos y criterios son compatibles. Un tornillo no necesita necesariamente el mismo paquete documental que un bastidor completo.
Un informe útil identifica material, protección, muestra, preparación, norma y edición, tiempo, observaciones, medición y trazabilidad a fabricación. Las fotografías ayudan a localizar el daño, pero iluminación, escala y preparación influyen en su apariencia. No sustituyen el método de evaluación.
Si A presenta 1.000 horas sobre placa intacta sin corrosión roja y B presenta 720 sobre un soporte con incisión y evaluación del avance, no existe una comparación directa. Tampoco se demuestra que B sea superior. El comprador puede acordar muestras representativas y un protocolo común; si las tecnologías son diferentes, debe comprobar además su adecuación al mecanismo de servicio.
Del resultado de ensayo a una afirmación responsable de durabilidad
Una relación entre laboratorio y campo puede desarrollarse para un sistema concreto con datos suficientes de producción, geometría, ambiente y criterio de deterioro. Esa relación permanece dentro de las condiciones validadas. No se traslada automáticamente de un recubrimiento para carretera a un componente galvanizado sumergido en agua de mar.
La garantía es un compromiso contractual; el ensayo es evidencia técnica; la predicción de vida es una estimación de ingeniería. Un número elevado no elimina esas diferencias.
Investigar las reclamaciones por su mecanismo
Un certificado de 1.000 horas no resuelve por sí mismo una queja de corrosión junto a una soldadura. Hay que localizar el inicio y la progresión, revisar uso y mantenimiento, y relacionarlos con los registros de fabricación.
Corrosión en aristas, herrumbre en soldaduras, delaminación extensa y productos blancos de zinc son pistas distintas, no pruebas automáticas de un defecto de fabricación. En algunos casos conviene repetir un ensayo; en otros serán más útiles la inspección de la pieza, los registros del proceso o una prueba orientada al daño observado.
Perspectiva de GOODIN
Al especificar gatos para remolques y herrajes y accesorios de montaje, vincule protección, plano, entorno y producción. La evidencia importante es que la pieza entregada reproduce la condición calificada, no que el folleto anuncia el máximo número.
Las horas de niebla salina son evidencia bajo condiciones definidas, no un reloj de vida útil.
Para revisar especificaciones, requisitos de recubrimiento y documentación de un plan de validación acordado, contacte con GOODIN. Las aplicaciones severas pueden justificar pruebas adicionales; la selección debe seguir al riesgo real.
Fuentes y lecturas complementarias
Las normas se resumen a partir de información pública de sus editores y vistas previas disponibles. Su aplicación exige el texto completo pertinente y una especificación acordada. Las imágenes son ilustraciones generadas con IA, no resultados medidos ni fotografías de ensayos de proveedores.
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ISO — ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests (with Amd 1:2024)
- ISO — ISO/TR 19852:2026 — Neutral salt spray test — Results of an international interlaboratory test and conclusions for practical application
- ISO — ISO 14993:2026 — Accelerated testing involving cyclic exposure to salt mist, dry and wet conditions
- ISO — ISO 11997-1:2026 — Paints and varnishes — Resistance to cyclic corrosion conditions — Wet (salt fog)/dry/humid
- ASTM International — ASTM D1654-24e1 — Evaluation of Painted or Coated Specimens Subjected to Corrosive Environments
- ISO — ISO 4628-8:2012 — Assessment of degree of delamination and corrosion around a scribe or other artificial defect
- Matthias J. Schmid — Correlation Between the Anticorrosive Performance of Protective Coatings Under Neutral Salt Spray Testing and Outdoor Atmospheric and Immersion Exposure (2024)
- American Galvanizers Association — Salt-Spray/Fog Accelerated Corrosion Testing of HDG Steel
- SAE International — SAE J2334_201604 — Laboratory Cyclic Corrosion Test
El aluminio resiste la corrosión, hasta que se une al metal equivocado: el problema galvánico oculto en los conjuntos de remolques
El fallo del recubrimiento en polvo suele empezar antes del polvo: por qué el pretratamiento, las soldaduras y los bordes deciden la protección anticorrosiva
Artículo relacionado



