
1.000 horas de névoa salina não significam 10 anos ao ar livre: como compradores de reboques devem avaliar alegações de resistência à corrosão
Neste artigo
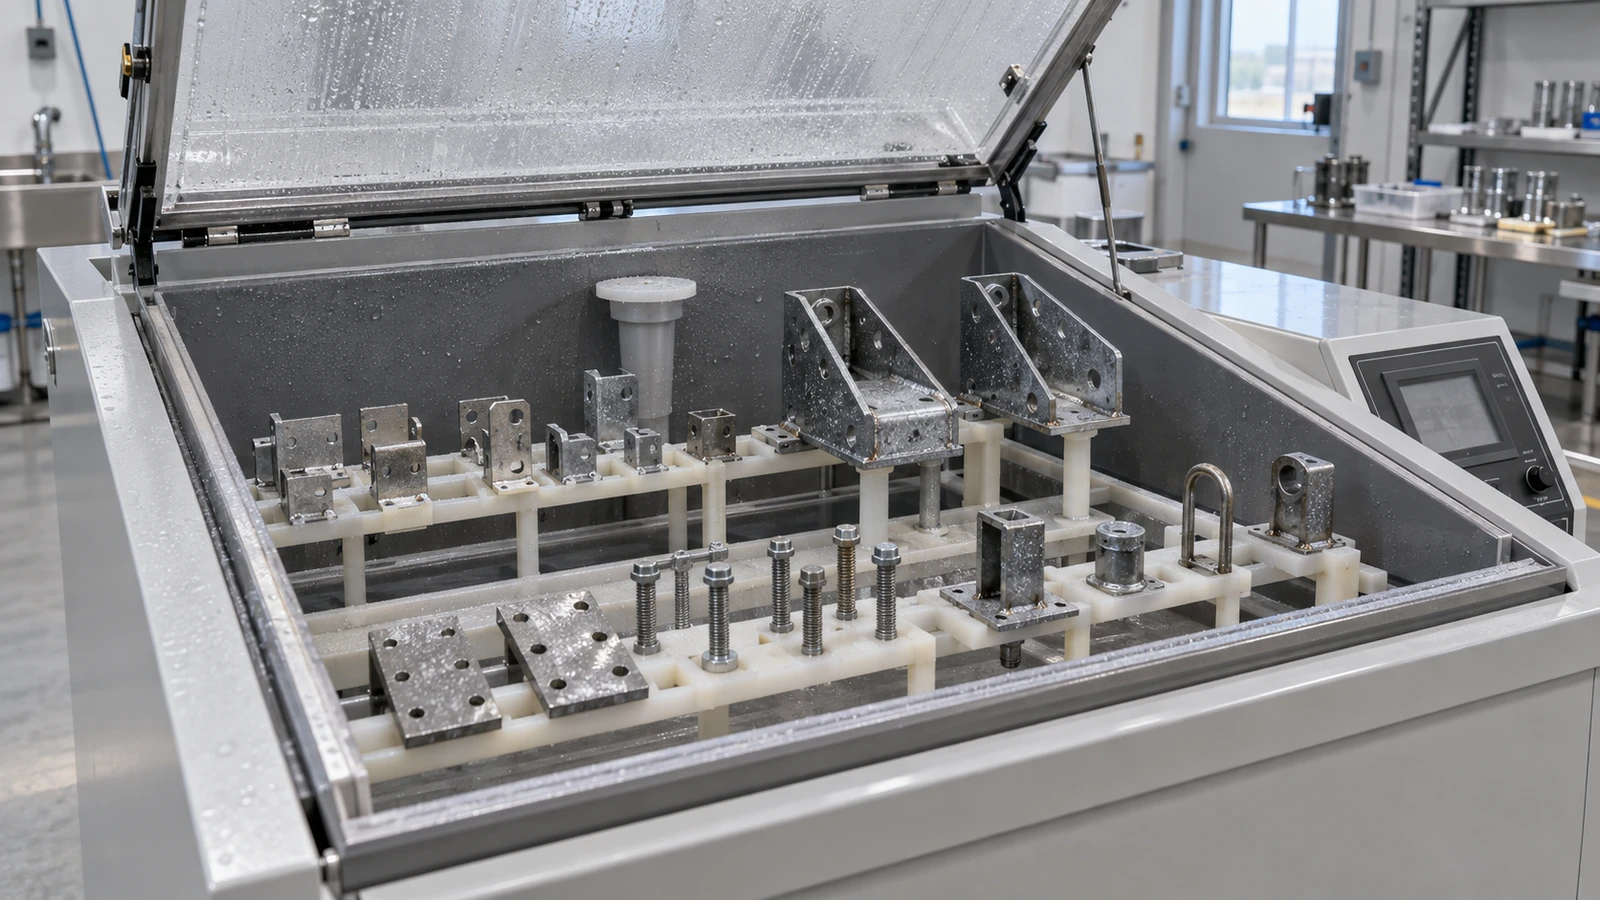
Três fornecedores oferecem componentes de aço com pintura a pó. Neste exemplo hipotético, o fornecedor A informa resistência de 500 horas à névoa salina; B, de 1.000 horas; e C, de 1.500. Qual peça durará mais em um reboque para barcos exposto ao mar ou em um reboque de equipamentos que enfrenta sais de degelo nas estradas?
A resposta não está apenas no número. Um ensaio controlado pode revelar fragilidades e verificar um requisito acordado. Isoladamente, não determina quantos anos uma peça sobreviverá ao ar livre.
O que foi ensaiado, o que contou como falha e quanto a evidência representa a peça e seu ambiente real? Essas perguntas tornam o relatório útil para a compra.
Materiais e fabricação nº 6 · Evidências, consistência produtiva e compras
O que as normas definem e o que a câmara não reproduz
A ASTM B117-26 descreve um ambiente corrosivo controlado, e não uma especificação universal de durabilidade. Não estabelece a amostra, a duração ou a interpretação adequada para todo produto. Também alerta para as limitações de prever o desempenho natural apenas pela névoa salina; extrapolações precisam de evidências apropriadas de exposição atmosférica de longo prazo. [1]
A ISO 9227:2022, com sua emenda de 2024, separa o método de ensaio da especificação do produto. Abrange diferentes procedimentos, incluindo névoa salina neutra, úteis para detectar descontinuidades e verificar a manutenção da qualidade protetora. Não pretende classificar universalmente materiais diferentes nem prever sua resistência à corrosão em longo prazo. [2]
Assim, um fornecedor pode executar o teste corretamente e ainda fazer uma promessa de dez anos sem base suficiente. O relatório registra o comportamento observado. A alegação de vida útil exige ligação adicional com revestimento, processo, geometria e serviço reais.
Umidade constante não é o mesmo que exposição externa
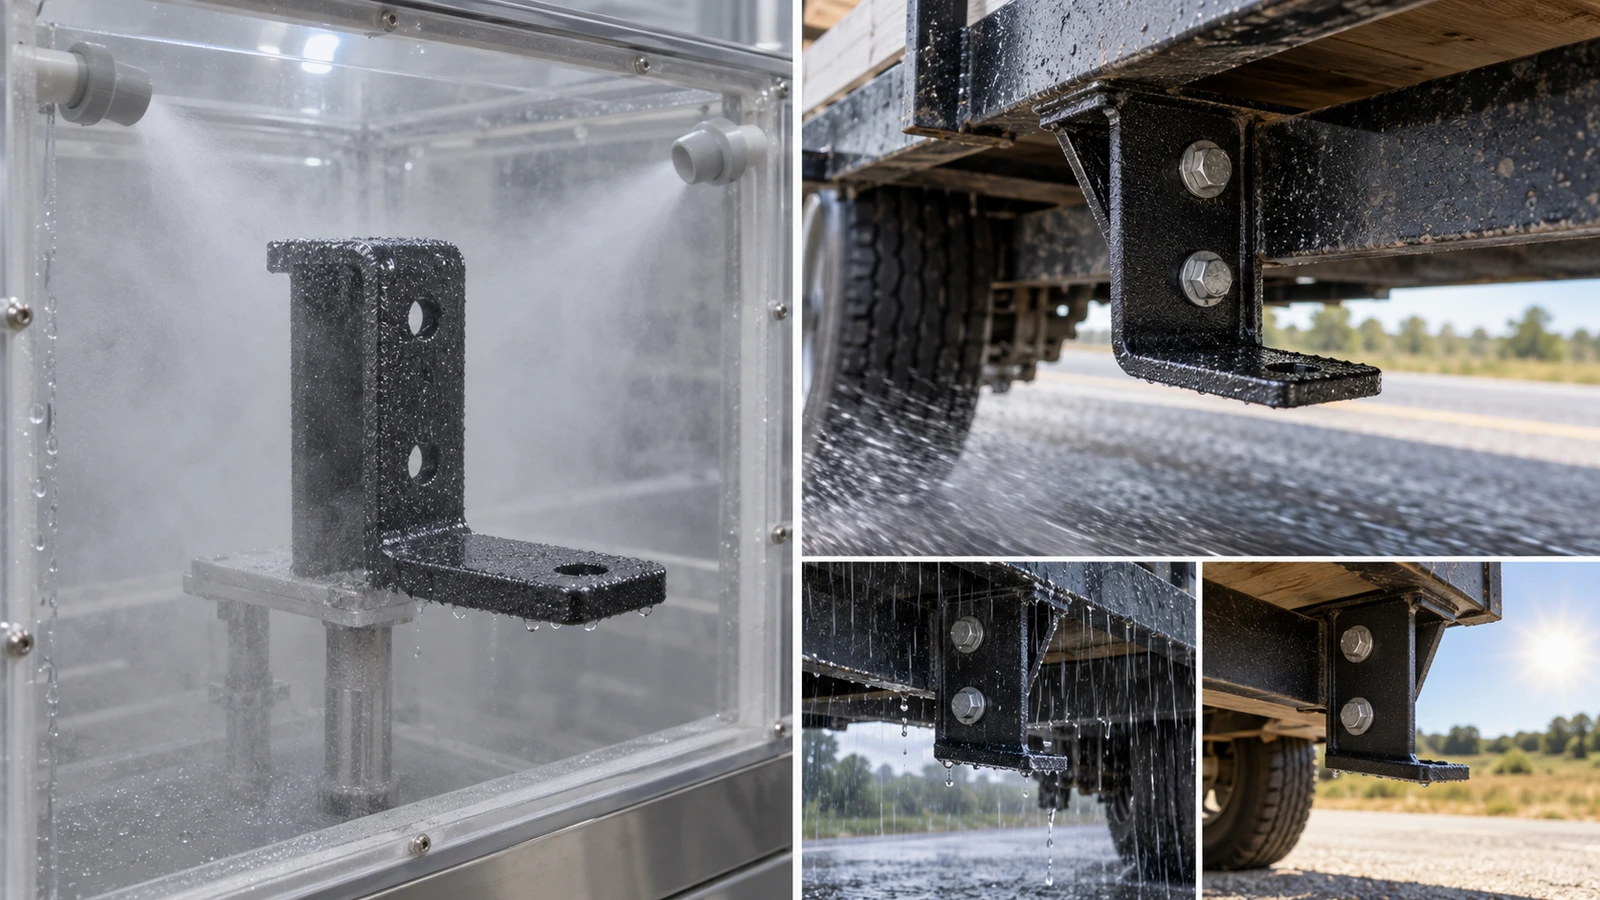
O reboque alterna chuva, secagem, condensação, lavagem, respingos e danos mecânicos. O modelo para barcos pode ser mergulhado e depois estacionado com água retida em algumas regiões. A câmara não reproduz toda essa sequência.
A American Galvanizers Association explica que o molhamento constante pode impedir a formação da pátina protetora do zinco que se desenvolve em condições naturais adequadas de molhamento e secagem. [9] Isso não torna todo ensaio de peças zincadas inútil. Significa que horas iguais não permitem classificar pintura a pó, zincagem eletrolítica e galvanização a fogo para qualquer ambiente externo.
Defina a falha antes de comparar horas
Relatórios com a mesma duração podem investigar fenômenos distintos.
| Resultado hipotético | O que demonstra |
|---|---|
| 1.000 horas sem corrosão vermelha | Não houve corrosão vermelha observada pelo critério indicado |
| 1.000 horas, avanço máximo de 2 mm | A propagação a partir de um defeito definido ficou no limite acordado |
| 1.000 horas sem empolamento | O requisito de bolhas foi atendido, mas outros critérios podem não ter sido avaliados |
São exemplos explicativos, não resultados de fornecedores reais. Os 2 mm também não são um limite universal. Uma chapa intacta, uma amostra com risco e uma avaliação de empolamento não se tornam equivalentes por terem a mesma duração.
Corrosão branca e vermelha
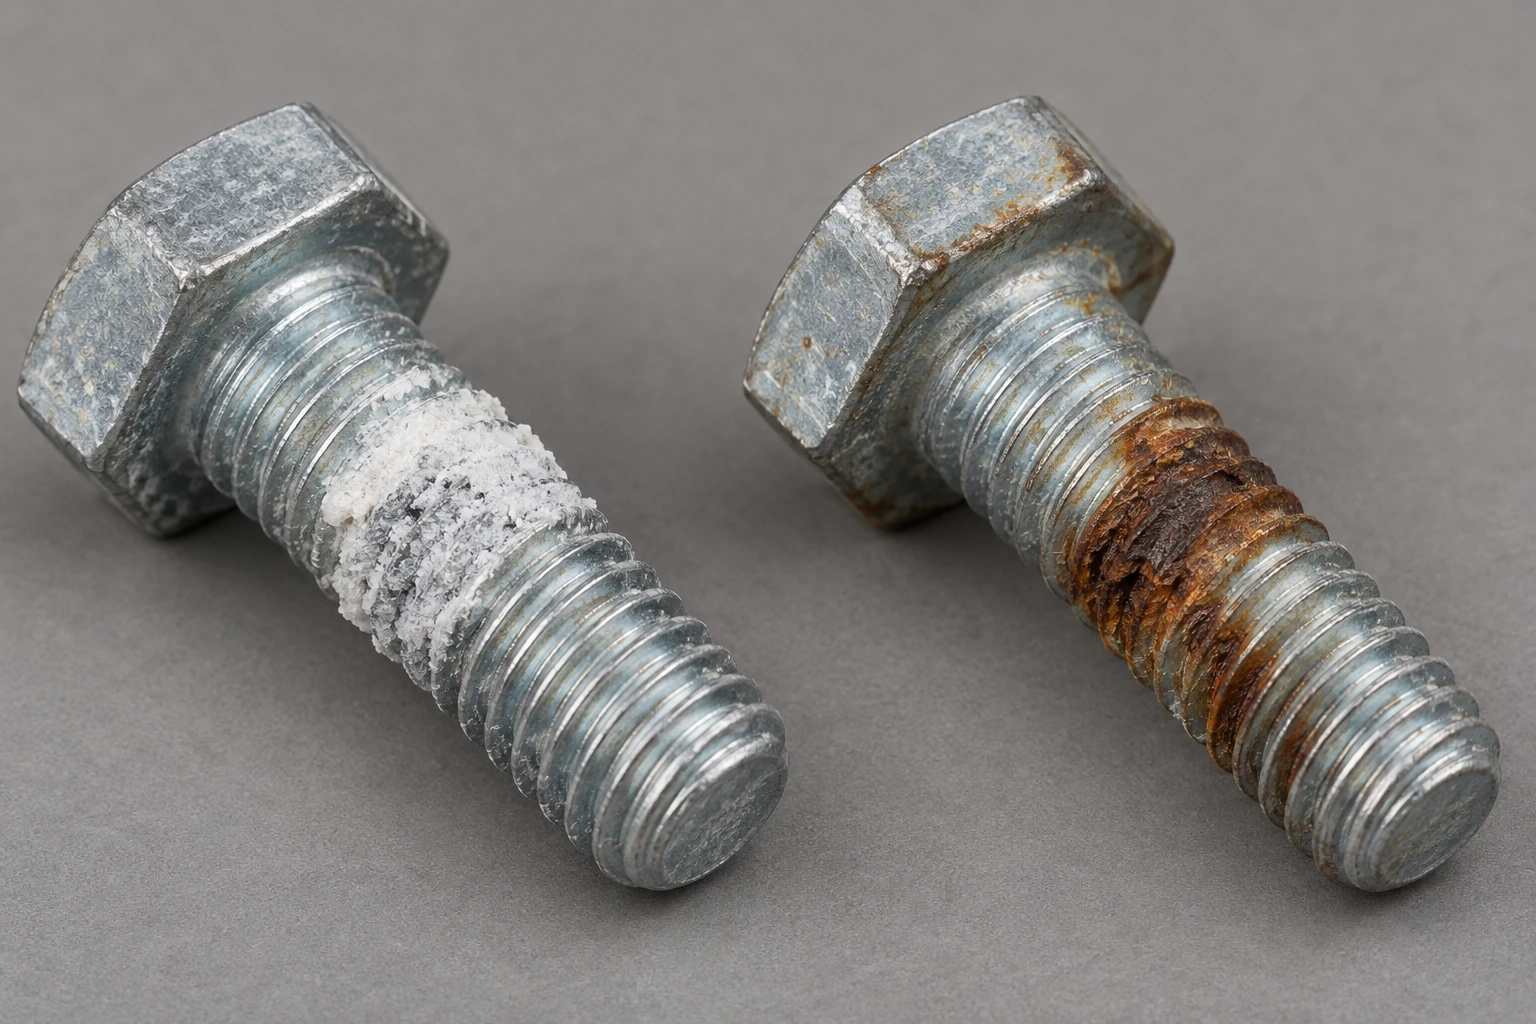
Os produtos brancos da corrosão do zinco são diferentes da ferrugem vermelha do aço subjacente. Corrosão branca não significa necessariamente que o aço já esteja corroendo, embora a aparência possa ser um requisito independente.
A ISO/TR 19852:2026 registrou separadamente o aparecimento de véu cinza, corrosão branca e vermelha. [3] Portanto, “720 horas sem corrosão vermelha” não é igual a “720 horas sem corrosão branca”. Nenhum desses resultados, sozinho, define superioridade de vida externa.
Antes da compra, indique se a avaliação trata de corrosão branca, vermelha, bolhas, perda de aderência ou propagação do dano. O critério faz parte da especificação; não deve ser escolhido depois para favorecer o resultado.
Risco, chapa e peça pronta respondem a perguntas diferentes
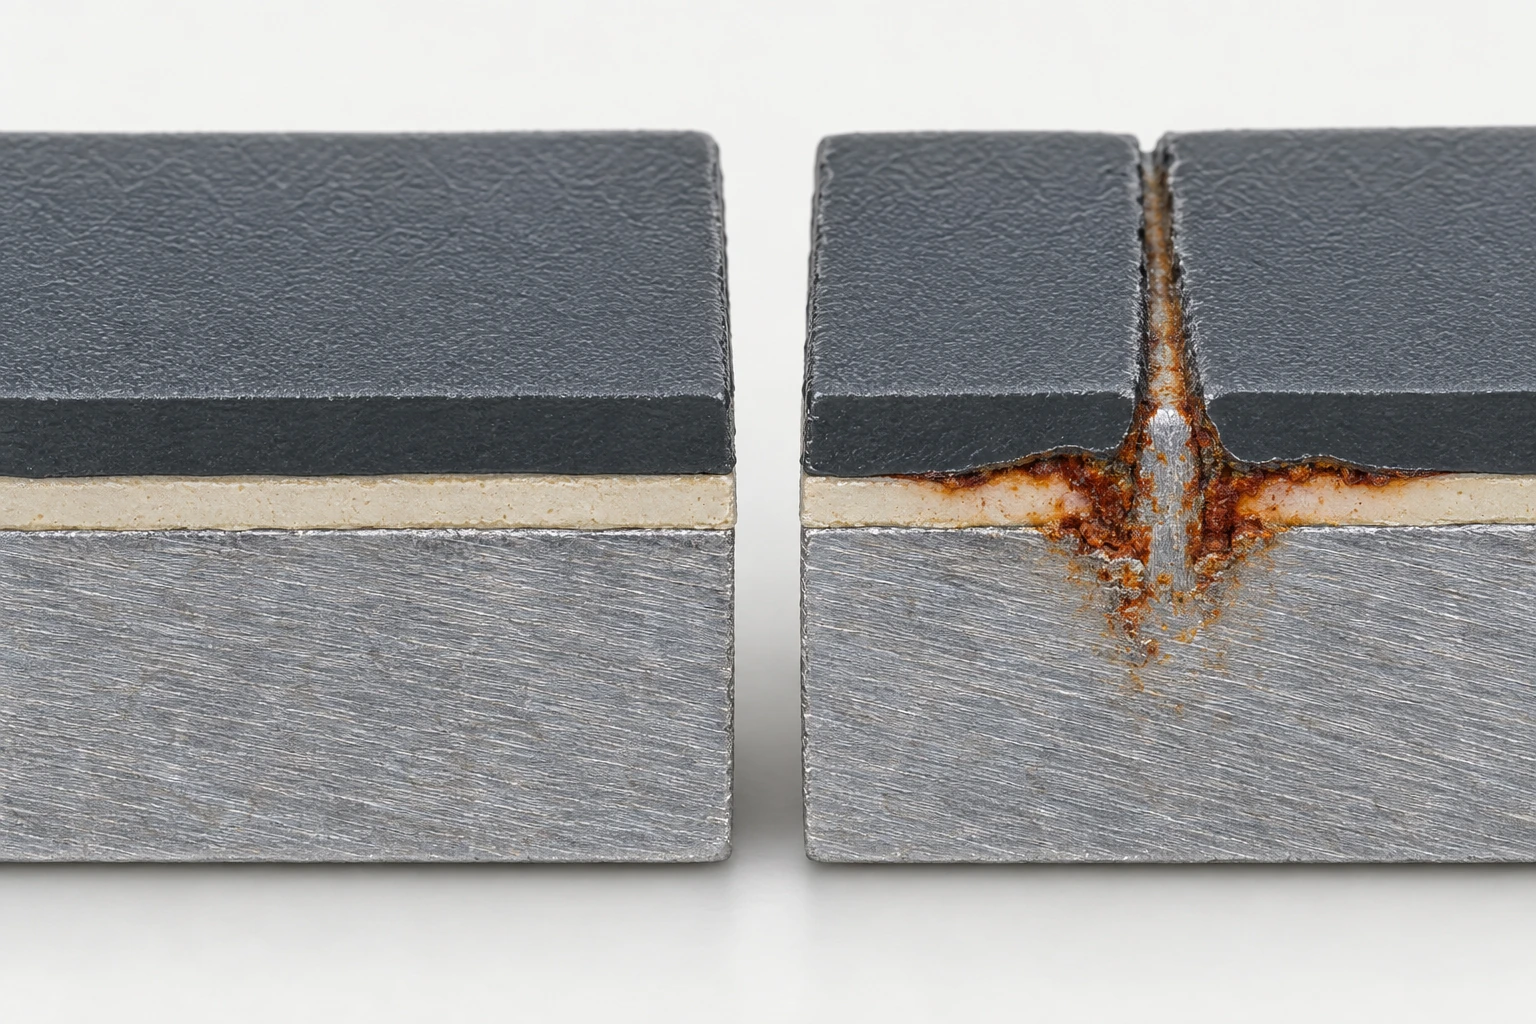
Uma amostra intacta avalia a barreira sem criar deliberadamente uma passagem até o metal. Um risco atravessa o revestimento e expõe o aço. O teste passa a investigar se a corrosão fica localizada ou avança sob a película ao redor.
Pedras, montagem, aperto de fixadores e manuseio podem danificar o acabamento do reboque. Bom desempenho da barreira intacta não comprova a mesma resistência após dano. Os dois testes são úteis, mas não medem exatamente a mesma propriedade.
A ASTM D1654-24e1 trata da avaliação de amostras revestidas após exposição corrosiva, incluindo corrosão, empolamento associado e perda de aderência junto ao risco. O comprador ainda precisa definir o limite aceitável para a peça. [6]
Geometria do risco e método de medição
Largura, profundidade e posição do risco integram as condições do teste. Ferrugem visível e delaminação após o procedimento de avaliação não são necessariamente a mesma medida. A ISO 4628-8:2012 aborda corrosão e delaminação ao redor de riscos ou outros defeitos artificiais. [7]
Ao especificar uma distância máxima, determine como ela será obtida. A preparação e a avaliação devem estar claras, sem permitir que a interpretação mais favorável seja escolhida após o ensaio.
Chapa plana não é peça pronta
A chapa facilita controlar aplicação, espessura e posicionamento. Um suporte real acrescenta soldas, bordas cortadas, furos, reforços e recessos. Pode haver boa espessura na face ampla e cobertura insuficiente em uma borda ou canto.
Qualificar uma formulação não equivale a qualificar toda a geometria do componente. Peças de produção ou amostras representativas podem ser necessárias para verificar detalhes vulneráveis. A escolha deve seguir o mecanismo de falha que se deseja investigar.
O que mostram os estudos de campo e entre laboratórios
Em 2024, Matthias J. Schmid publicou uma comparação entre névoa salina neutra e cinco anos de exposição externa de 19 sistemas orgânicos para estruturas de aço hidráulicas. Quatro locais incluíam zonas atmosféricas, de respingos e de imersão. Alguns sistemas aprovados no laboratório não tiveram desempenho adequado em campo. [8]
A condição estatística importa: a análise inicial encontrou correlações significativas em quatro combinações de local e zona. Após excluir dois sistemas considerados valores atípicos, o número subiu para seis de doze. “Seis de doze” não é uma taxa incondicional de acerto do teste.
Também não se trata de vida útil medida em reboques. A lição para compras é que a relação entre laboratório e campo depende do sistema e da exposição. O ensaio não perde seu valor; o problema é transferir seus resultados sem validar a aplicação.
Dispersão entre laboratórios
A ISO/TR 19852:2026 reuniu 39 participantes, 75 câmaras e 11 países, com duas variantes de revestimentos à base de zinco em parafusos M6 × 50. Para esses parafusos, atender aos parâmetros especificados da câmara não reduziu a dispersão dos tempos até falha. O comportamento das placas de referência não se correlacionou com o dos fixadores ensaiados em paralelo. [3]
Isso não estabelece uma porcentagem de variação para todos os chassis pintados nem autoriza descumprir a metodologia. Antes de comparar 720 e 1.000 horas, verifique laboratório, amostra, avaliação e repetições. A diferença pode refletir mais do que qualidade do revestimento.
Use a névoa salina para verificar um requisito
Quando substrato, pré-tratamento, revestimento, espessura e cura já foram qualificados, testar amostras da produção ajuda a verificar a manutenção do resultado protetor acordado. Também pode apoiar investigações de mudanças na química de preparação, cura ou fornecedor.
A ISO/TR 19852 apoia monitoramento e verificação do processo de revestimento, além de comparações envolvendo o mesmo revestimento e processo. Ela distingue esses usos do controle estatístico de processo. O resultado de névoa salina, isoladamente, não deve virar uma medida estatística de capacidade produtiva. [3]
Uma reprovação exige investigação da amostra, da execução do teste e do histórico fabril. Não se deve descartá-la porque o método não prevê anos, mas ela também não identifica automaticamente a causa. Uma aprovação demonstra desempenho nas condições ensaiadas, não vida garantida em qualquer região.
Mais horas precisam acrescentar informação
Passar de 500 para 1.000 ou 2.000 horas só faz sentido se isso ajudar a decisão. Prolongar a exposição não corrige um mecanismo diferente daquele que domina a falha em serviço.
Se pedras, abrasão, ultravioleta ou alternância de umidade forem relevantes, outras evidências podem ser necessárias. Para uma falha já observada em campo, reproduzir seu mecanismo pode ser mais útil do que estender um teste pouco relacionado. O objetivo não é maximizar um número de catálogo.
Escolha o ensaio cíclico conforme a aplicação
A ISO 14993:2026, em sua terceira edição publicada em maio de 2026, alterna névoa salina neutra, condições secas e úmidas. Ela pode representar melhor alguns aspectos de ambientes externos contaminados por sal do que a névoa contínua, mas não reproduz todas as variáveis reais. [4]
Para revestimentos orgânicos, a ISO 11997-1:2026 define ciclos de névoa salina, secagem e umidade. [5] Ainda é necessário selecionar ciclo, amostra, duração e critérios de aceitação. Um teste cíclico não é uma calculadora universal de anos.
O alcance da SAE J2334
A SAE J2334 foi desenvolvida considerando a correlação com a utilização de veículos. Permite avaliar determinado revestimento, substrato, processo ou projeto. Para mecanismos fora de seu alcance estabelecido, a correlação de campo precisa ser demonstrada. [10]
O método pode ser pertinente a reboques rodoviários, mas não representa automaticamente repetidas imersões marinhas. Em um reboque para barcos, drenagem, cavidades, água retida e contatos entre metais diferentes podem ser decisivos. Em um reboque de equipamentos, sais de degelo, brita e propagação a partir de lascamentos podem dominar.
Não é necessário exigir todos os testes possíveis. Primeiro identifique o risco de serviço; depois selecione a combinação de ensaios laboratoriais, componentes e campo que o examine.
Valide o processo inteiro, não apenas o pó
O resultado pertence ao sistema fabricado inteiro, não apenas à marca do pó. Condição do aço, desengraxe, preparação mecânica, conversão, primer e cura afetam a proteção. Um acabamento orgânico sobre aço galvanizado também trabalha de forma diferente do mesmo acabamento sobre aço sem zinco.
Como discutido no artigo anterior, falhas de pintura a pó podem começar com contaminação, resíduos de solda, pré-tratamento ou cobertura das bordas. O ensaio deve avaliar essas consequências produtivas, não escondê-las atrás de uma cifra.
Documentos diferentes comprovam coisas diferentes
O certificado do aço não verifica o pré-tratamento da peça fabricada. A ficha do pó não comprova aplicação e cura corretas naquele fornecedor. A aprovação de uma chapa não garante cobertura equivalente em todas as soldas da série.
A meta não é acumular certificados, mas ligar cada requisito à evidência adequada e à peça efetivamente entregue.
Consistência vale mais que uma amostra excepcional
Uma amostra cuidadosamente preparada pode superar 1.500 horas, enquanto a produção varia em superfície de entrada, resíduos, condição dos banhos, espessura e carga do forno. A temperatura programada não é necessariamente o histórico térmico real do metal.
Controle de preparação, medição da película, verificação de cura, inspeção de bordas e ensaios periódicos devem ser ajustados ao risco do componente. A frequência depende da importância da peça e das exigências OEM. Atender consistentemente a um requisito relevante é mais útil do que apresentar um recorde sem demonstrar repetibilidade.
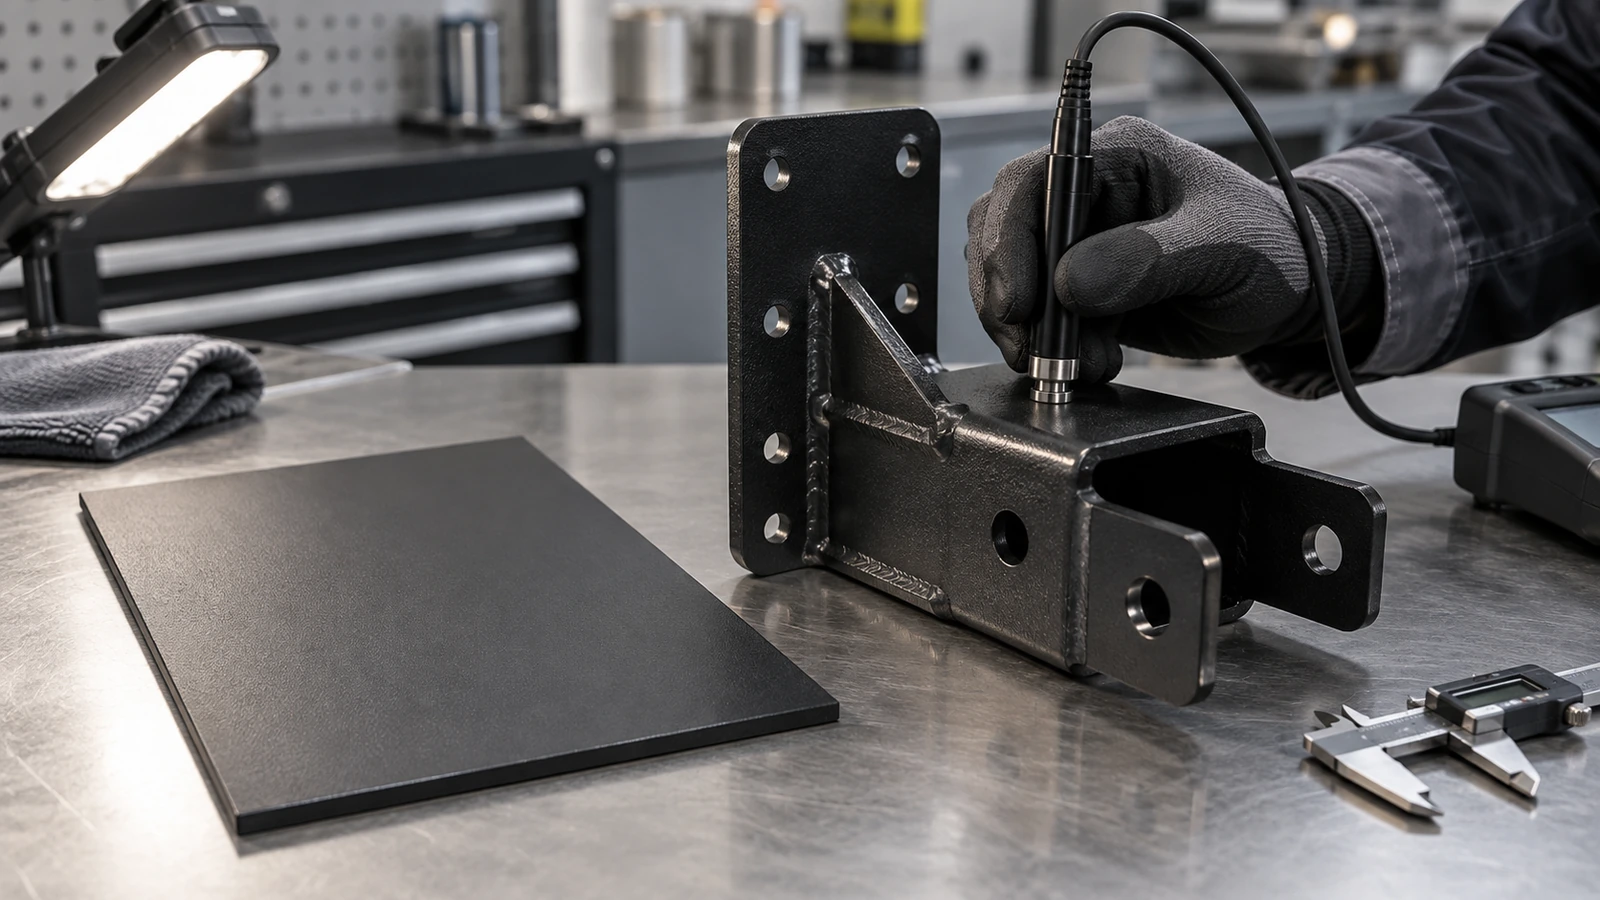
Peça evidências comparáveis na cotação
Uma solicitação de cotação eficaz transforma a expectativa anticorrosiva em requisitos verificáveis.
| Requisito | O que esclarecer |
|---|---|
| Substrato | Grau, liga, galvanização e estado superficial |
| Pré-tratamento | Limpeza, preparação e conversão |
| Sistema de proteção | Zinco, zinco lamelar, pó, primer e acabamento ou outro sistema |
| Espessura | Faixa, método e pontos de medição |
| Norma | Método, edição e emendas aplicáveis |
| Geometria | Chapa, componente ou amostra representativa da produção |
| Preparação da amostra | Bordas, mascaramento, risco e processo |
| Critério de corrosão | Branca, vermelha, bolhas, aderência ou propagação |
| Aceitação | Dano máximo no tempo indicado e método de avaliação |
| Laboratório | Escopo, requisitos acordados e rastreabilidade |
| Consistência dos lotes | Controles, verificação periódica e gestão de mudanças |
| Validação adicional | Testes cíclicos, de campo ou de componente conforme o uso |
Normas de exposição e de avaliação devem ser combinadas após confirmar a compatibilidade dos métodos e critérios. Um fixador simples não precisa necessariamente do mesmo pacote documental de um chassi completo.
O relatório deve identificar material, sistema, amostra, preparação, norma e edição, tempo, observações, medições e ligação com a fabricação. Fotos ajudam a localizar o dano, mas iluminação, escala e preparação para análise influenciam a aparência. Elas não substituem o procedimento de avaliação.
Se A apresenta 1.000 horas em chapa intacta sem corrosão vermelha e B apresenta 720 horas em suporte com risco e medição de avanço, não existe comparação direta. Isso tampouco prova superioridade de B. É possível acordar amostras representativas e protocolo comum; para tecnologias diferentes, também é preciso verificar a pertinência ao mecanismo de serviço.
Do resultado do ensaio à durabilidade comprovável
Uma relação entre laboratório e campo pode ser desenvolvida para um sistema específico com dados adequados de produção, geometria, exposição e critério de deterioração. A relação continua limitada às condições validadas. Não se transfere automaticamente de pintura rodoviária para uma peça galvanizada mergulhada no mar.
Garantia é compromisso contratual; ensaio é evidência técnica; previsão de vida útil é estimativa de engenharia. Um número elevado não elimina essas diferenças.
Investigue reclamações pelo mecanismo
Um certificado de 1.000 horas não resolve sozinho uma reclamação de ferrugem junto à solda. É preciso localizar a origem e a progressão, examinar uso e manutenção e conferir os registros produtivos.
Corrosão em bordas, ferrugem perto de soldas, delaminação extensa e produtos brancos no zinco apontam para investigações diferentes. São indícios, não prova automática de defeito fabril. Em alguns casos vale repetir o teste; em outros, inspeção da peça, registros ou ensaio orientado ao dano observado oferecem mais informação.
Visão da GOODIN
Ao especificar macacos de apoio para reboques e ferragens e acessórios de montagem, conecte proteção, desenho, ambiente e produção. A evidência importante é que a peça fornecida reproduz a condição qualificada, não que o catálogo anuncia mais horas.
Horas de névoa salina são evidência de desempenho em condições definidas, não um relógio de vida útil.
Para discutir especificações, revestimento e documentação de um plano de validação acordado, entre em contato com a GOODIN. Aplicações severas podem justificar testes adicionais; a escolha deve acompanhar o risco real.
Fontes e leituras complementares
As normas são resumidas a partir de informações públicas dos editores e prévias disponíveis. Sua aplicação exige o texto completo pertinente e a especificação acordada. As imagens são ilustrações geradas por IA, não resultados medidos nem fotos de ensaios de fornecedores.
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ISO — ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests (with Amd 1:2024)
- ISO — ISO/TR 19852:2026 — Neutral salt spray test — Results of an international interlaboratory test and conclusions for practical application
- ISO — ISO 14993:2026 — Accelerated testing involving cyclic exposure to salt mist, dry and wet conditions
- ISO — ISO 11997-1:2026 — Paints and varnishes — Resistance to cyclic corrosion conditions — Wet (salt fog)/dry/humid
- ASTM International — ASTM D1654-24e1 — Evaluation of Painted or Coated Specimens Subjected to Corrosive Environments
- ISO — ISO 4628-8:2012 — Assessment of degree of delamination and corrosion around a scribe or other artificial defect
- Matthias J. Schmid — Correlation Between the Anticorrosive Performance of Protective Coatings Under Neutral Salt Spray Testing and Outdoor Atmospheric and Immersion Exposure (2024)
- American Galvanizers Association — Salt-Spray/Fog Accelerated Corrosion Testing of HDG Steel
- SAE International — SAE J2334_201604 — Laboratory Cyclic Corrosion Test
O alumínio resiste à corrosão — até ser unido ao metal errado: o problema galvânico oculto nos conjuntos de reboques
A falha da pintura a pó geralmente começa antes do pó: por que pré-tratamento, soldas e bordas decidem a proteção contra corrosão
Artigo Relacionado



