
塩水噴霧1,000時間は屋外10年を意味しない:トレーラー購入者が腐食試験の主張を読む方法
目次
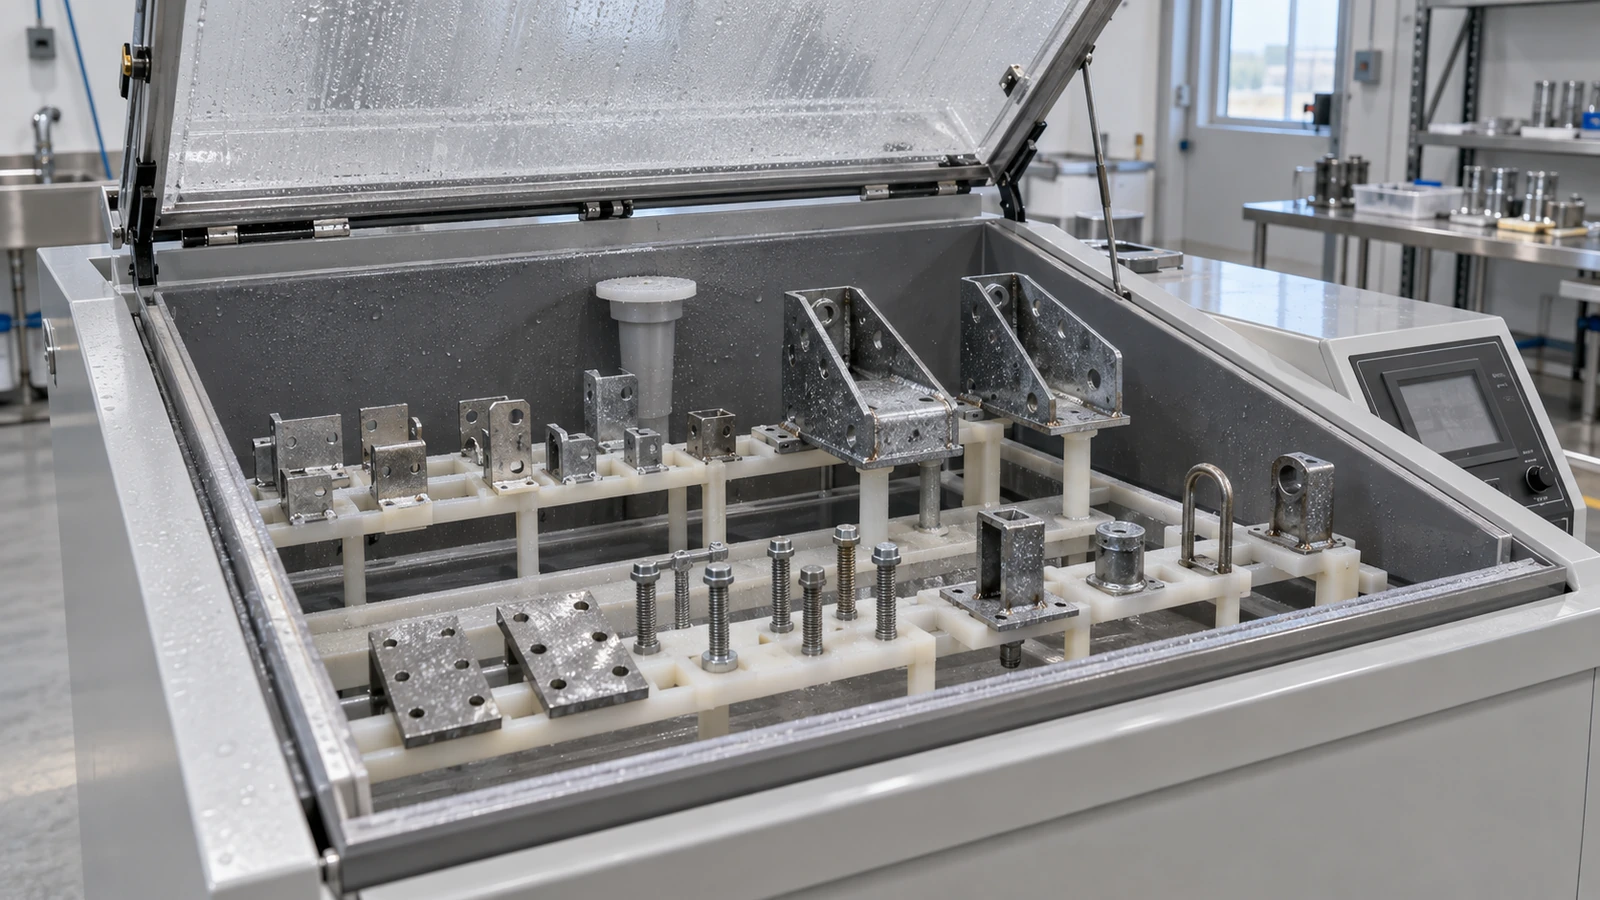
粉体塗装した鋼製トレーラー部品について、仮に3社が異なる結果を提示したとします。A社は500時間、B社は1,000時間、C社は1,500時間の塩水噴霧に耐えたと説明します。海水に入るボートトレーラーや、冬季の融雪剤にさらされる機材運搬トレーラーで、最も長く使えるのはどの部品でしょうか。
時間数だけでは判断できません。管理された試験は防食システムの弱点を示し、合意した要求事項を検証できます。しかし、その結果だけで屋外使用年数を確定することはできません。
何を試験し、何を不合格とし、その証拠が実際の部品と使用環境をどこまで表しているのか。 調達で確認すべきなのは、この3点です。
材料・製造 第6回 · 試験の証拠、量産の再現性、トレーラー調達
規格が示す限界と、試験槽が再現しない環境
ASTM B117-26は、塩水噴霧装置によって管理された腐食環境をつくるための規格です。あらゆる製品の試験片、暴露時間、合否判定を一律に決める規格ではありません。塩水噴霧の結果だけから自然環境での性能を予測することには限界があり、外挿には適切な長期屋外暴露の裏付けが必要です。[1]
ISO 9227:2022とその2024年追補も、試験方法と製品仕様を区別しています。中性塩水噴霧を含む複数の方法を扱い、塗膜の不連続部や欠陥の検出、保護品質の維持確認に利用できます。ただし、異なる材料の耐食性を普遍的に順位付けしたり、長期耐食寿命を予測したりするための方法ではありません。[2]
したがって、供給者の試験自体が正しくても、「この時間数なら屋外で10年持つ」という説明まで正しいとは限りません。試験報告書は試験中の挙動を記録します。使用寿命の主張には、それを対象の製品、工程、環境へ結び付ける別の証拠が必要です。
連続した塩霧と屋外の乾湿変化
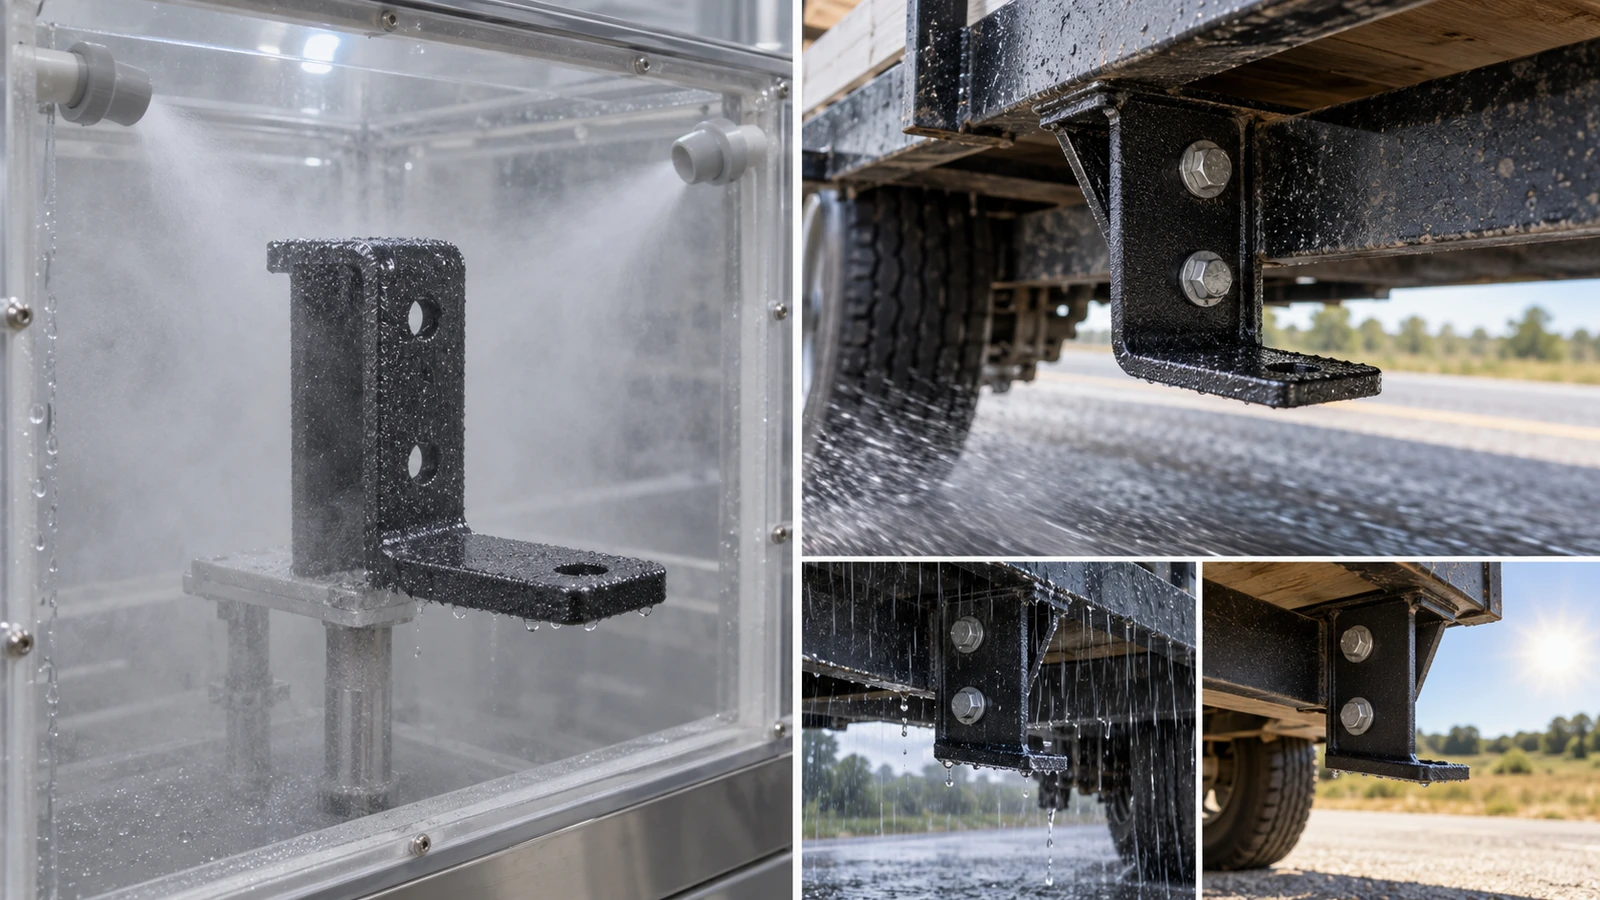
実際のトレーラーには雨、日射、乾燥、結露、路面の飛沫、洗浄、飛び石が作用します。ボートトレーラーは短時間浸水した後に駐車され、凹部に水が残ることもあります。常時湿潤の試験槽は、この履歴全体を再現しません。
亜鉛めっきでは、適切な大気中の乾湿変化によって保護性の腐食生成物が形成されます。American Galvanizers Associationは、従来の塩水噴霧による連続湿潤がこの形成過程を十分に再現しないと説明しています。[9] これは亜鉛被覆の試験がすべて無意味という意味ではなく、粉体塗装、電気亜鉛めっき、溶融亜鉛めっきの屋外耐久性を同じ時間数で単純に順位付けできないということです。
時間を比較する前に「不合格」を定義する
「1,000時間」という同じ表示でも、評価した現象が異なれば意味も異なります。
| 仮の報告内容 | 確認できること |
|---|---|
| 1,000時間で赤錆なし | 指定した観察条件で赤錆が確認されなかった |
| 1,000時間で腐食の広がりが最大2 mm | 定義した欠陥からの腐食が合意した範囲内だった |
| 1,000時間で膨れなし | 膨れの基準を満たしたが、他の腐食現象まで評価したとは限らない |
これは説明用の例で、実在の供給者の成績ではありません。2 mmも普遍的な受入限度ではありません。無傷の試験板、意図的な傷を付けた試験片、異なる評価方法の結果を、時間だけで比較してはいけません。
白錆と赤錆を区別する
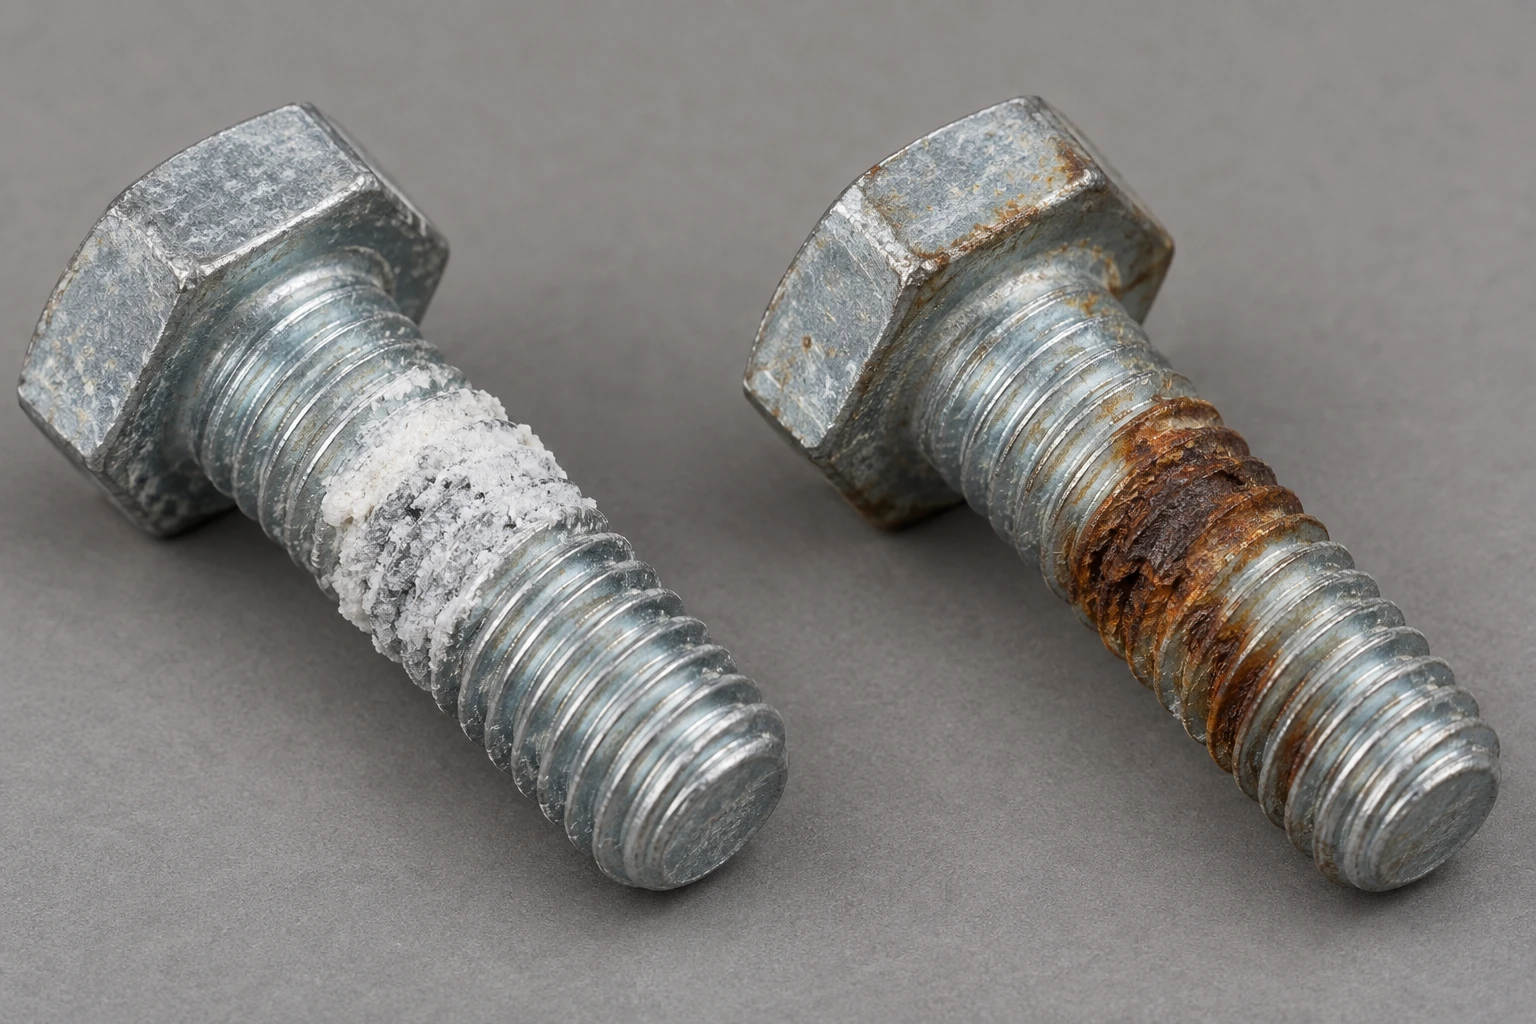
亜鉛被覆上の白色腐食生成物と、鋼素地に由来する赤錆は別の現象です。白錆が見えたからといって鋼がすでに赤錆を生じているとは限りません。一方、外観や用途によっては白錆そのものが受入上の問題になります。
ISO/TR 19852:2026の試験所間比較でも、灰色の曇り、白錆、赤錆の出現時点が別々に記録されています。[3] 「720時間で赤錆なし」と「720時間で白錆なし」は同じ要求ではありません。どちらか一方だけで屋外寿命の優劣を決めることもできません。
発注前に、白錆、赤錆、膨れ、密着性低下、欠陥からの腐食進展のうち何を判定するのか決める必要があります。報告書を受け取ってから都合のよい終点を選ぶべきではありません。
スクライブ、試験板、実部品は別の評価対象
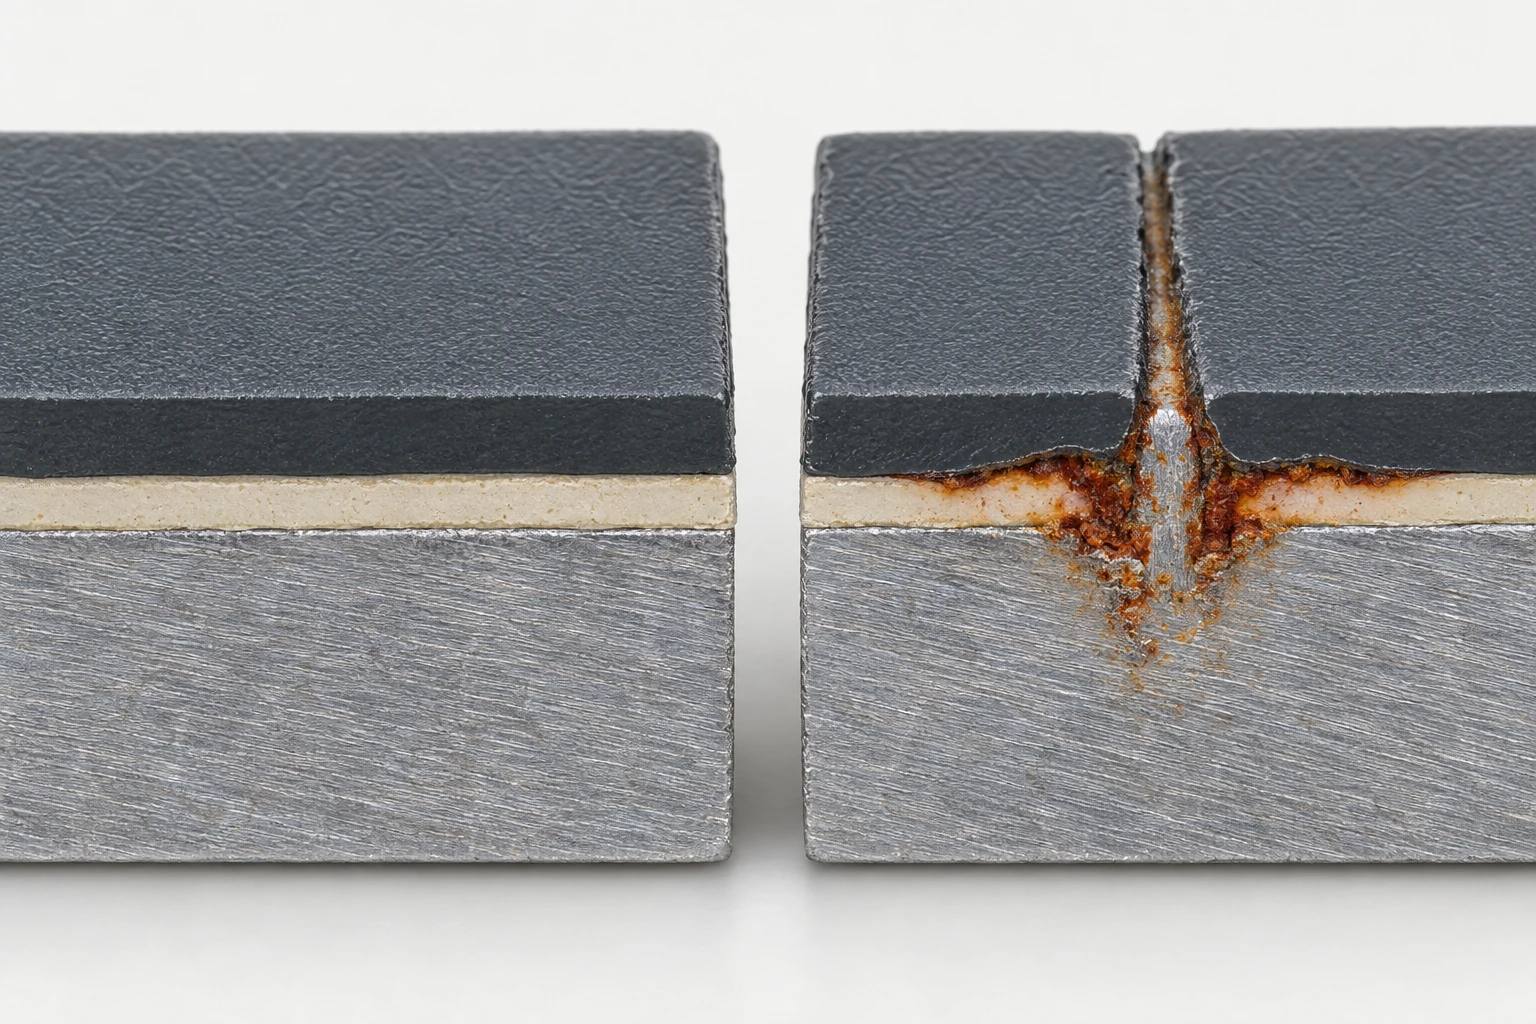
無傷の塗膜を持つ鋼板は、意図的な損傷のない保護層を評価します。これに対し、スクライブは塗膜を貫いて鋼まで達する人工的な傷です。その試験では、露出部の腐食が局所にとどまるのか、周囲の塗膜下へ進むのかを確認します。
飛び石、取付作業、締結、運搬によってトレーラーの塗膜は傷付くことがあります。無傷の状態で良好だった塗装が、損傷後の腐食進展にも同じ性能を示すとは限りません。両方の試験は有用ですが、同じ特性を測定しているわけではありません。
ASTM D1654-24e1は、腐食環境にさらした塗装試験片の腐食、関連する膨れ、スクライブ部の密着性低下などを評価する方法です。[6] 合格となる限度は、対象製品に合わせて別途合意する必要があります。
傷の寸法と測定方法も条件の一部
スクライブの幅、深さ、位置は試験片の条件です。目に見える錆の広がりと、所定の処理後に確認する塗膜剥離は同じ測定ではありません。ISO 4628-8:2012は、スクライブなどの人工欠陥の周囲に生じる腐食と剥離の評価を扱います。[7] 最大進展距離を指定するなら、どの方法で測るかまで明確にします。
平板は実部品のすべてを代表しない
標準試験板は、膜厚や塗装条件を管理しやすい点で有用です。一方、実際のブラケットには溶接部、切断端面、穴、補強板、凹部があります。広い面の膜厚が十分でも、端部や奥まった場所の被覆が不足する場合があります。
塗料の性能を評価する試験板と、量産部品の製造品質を評価する試験片は役割が異なります。塗装システムの承認だけで完成部品の承認まで済んだことにはなりません。
屋外試験と試験所間比較から分かること
2024年にMatthias J. Schmidが発表した研究では、水工鋼構造物用の19種類の有機塗装システムについて、中性塩水噴霧と5年間の屋外暴露を比較しました。4か所で大気、飛沫、浸漬の各領域が評価されています。[8]
統計的な条件に注意が必要です。最初の分析で有意な相関があったのは4組で、外れ値となった2種類の塗装システムを除いた後に12組中6組へ増えました。「6/12」は塩水噴霧の普遍的な的中率ではありません。また、これはトレーラーの実測寿命データでもありません。
実務上の意味は、試験室での承認と屋外性能が一致しない場合があり、その関係が塗装系と環境に依存するということです。試験が無意味なのではなく、別の用途への無条件の転用が問題なのです。
試験所が違えば結果の比較にも注意が必要
ISO/TR 19852:2026の比較には、11か国の39参加者、75台の試験槽が含まれ、M6 × 50ボルトの2種類の亜鉛系被覆が調べられました。規定の槽内条件を満たしても、対象ボルトの不具合発生時間のばらつきは減りませんでした。標準参照板の腐食挙動も、並行して試験した被覆ボルトの挙動と相関しませんでした。[3]
この結果から、粉体塗装したトレーラーフレームすべてのばらつき率を決めることはできません。また、規格条件から逸脱してよいという意味でもありません。時間数の差を製品差と判断する前に、試験所、試験片、評価方法と反復数を確認する必要があります。
塩水噴霧を要求事項の検証に使う
すでに素地、前処理、膜厚、塗料と硬化条件を承認した部品では、合意した試験を量産試料へ適用し、防食上の要求が維持されているか検証できます。前処理薬品、硬化工程、供給者を変更した場合の調査にも役立ちます。
ISO/TR 19852は、被覆工程の監視・検証と、同じ被覆・同じ被覆工程を使う部品の比較を支持しています。ただし、特に統計的手法に基づく工程管理とは区別しています。[3] 塩水噴霧だけを量産の統計的工程能力の指標にすべきではありません。
合意した基準に不合格となった場合は、試験片、試験実施、製造履歴を調査します。寿命予測ができないという理由で結果を無視してはいけませんが、不合格だけで原因まで断定することもできません。
長く試験すれば必ず判断が良くなるわけではない
500時間を1,000時間、さらに2,000時間へ増やす価値は、その延長で何が分かるかによって決まります。支配的な実使用の損傷を再現していないなら、時間を増やしてもその不一致は解消しません。
飛び石、摩耗、紫外線や乾湿変化が重要なら、別の検証が必要になる場合があります。既知の故障に対しては、その故障機構を再現する試験のほうが、関係の薄い試験を延長するより有益です。
使用環境に合わせてサイクル試験を選ぶ
ISO 14993:2026は、中性の塩霧、乾燥、湿潤を繰り返す加速腐食試験を扱います。第三版は2026年5月に発行されました。連続した中性塩水噴霧より、塩分のある屋外環境の一部を再現しやすくする方法ですが、あらゆる実環境を完全に再現するものではありません。[4]
有機塗膜にはISO 11997-1:2026の規定された湿潤・塩霧/乾燥/高湿度サイクルもあります。[5] ただし、サイクル、試験片、評価項目、受入基準の選定は依然として必要です。複合試験という名称だけで、寿命換算が可能になるわけではありません。
SAE J2334をどう位置付けるか
SAE J2334は車両の実使用との相関を考慮したサイクル腐食試験です。特定の塗装、素地、工程、設計の評価に利用できますが、想定範囲外の腐食機構へ適用する際には実環境との相関を確立する必要があります。[10]
道路用トレーラーには検討する価値があっても、海水への繰り返し浸漬を自動的に代表するわけではありません。ボートトレーラーでは排水、空洞内の残水、異種金属接触が重要になり得ます。機材運搬用では融雪剤、飛び石、端部の傷とそこからの腐食進展が問題になるかもしれません。
すべての試験を一律に要求することが目的ではありません。対象用途の主要なリスクを特定し、それを説明できる証拠を組み合わせます。
粉体だけでなく製造工程全体を検証する
同じ粉体塗料を同じ膜厚で使っても、鋼の状態、脱脂、機械的表面処理、化成処理、プライマー、硬化条件が違えば、結果は変わり得ます。裸鋼上の塗膜と、亜鉛めっきの上に施した有機塗膜も同じ保護機構ではありません。
前回の記事で扱ったように、粉体塗装の不具合は汚染、溶接残留物、前処理不足、端部被覆不足から始まる場合があります。塩水噴霧はこうした製造結果を評価する道具であり、時間数で工程の問題を隠すためのものではありません。
証明書ごとに証明する内容が異なる
鋼材証明書は材質や機械的性質を裏付けても、加工後の前処理を証明しません。塗料の技術資料は、その工場で正しく塗布・硬化した証拠ではありません。試験板の成績は、量産部品のすべての溶接部に同じ被覆があることを示しません。
重要なのは証明書の枚数ではなく、要求事項に対応する証拠が製造の各段階でつながっていることです。
特別に良い1試料より量産の安定性
慎重に作った試料が1,500時間に合格しても、通常生産では鋼材表面、溶接残留物、前処理液、膜厚、炉の積載状態が変動します。炉の設定温度だけで、実際の金属温度履歴まで一定とは限りません。
前処理の管理、膜厚測定、硬化確認、端部の検査、適切な定期腐食試験を対象部品に合わせて組み合わせます。頻度は部品の重要度とOEMの品質要求に基づいて決めます。1回の最高成績より、合意した適切な基準を継続して満たす証拠のほうが有用です。
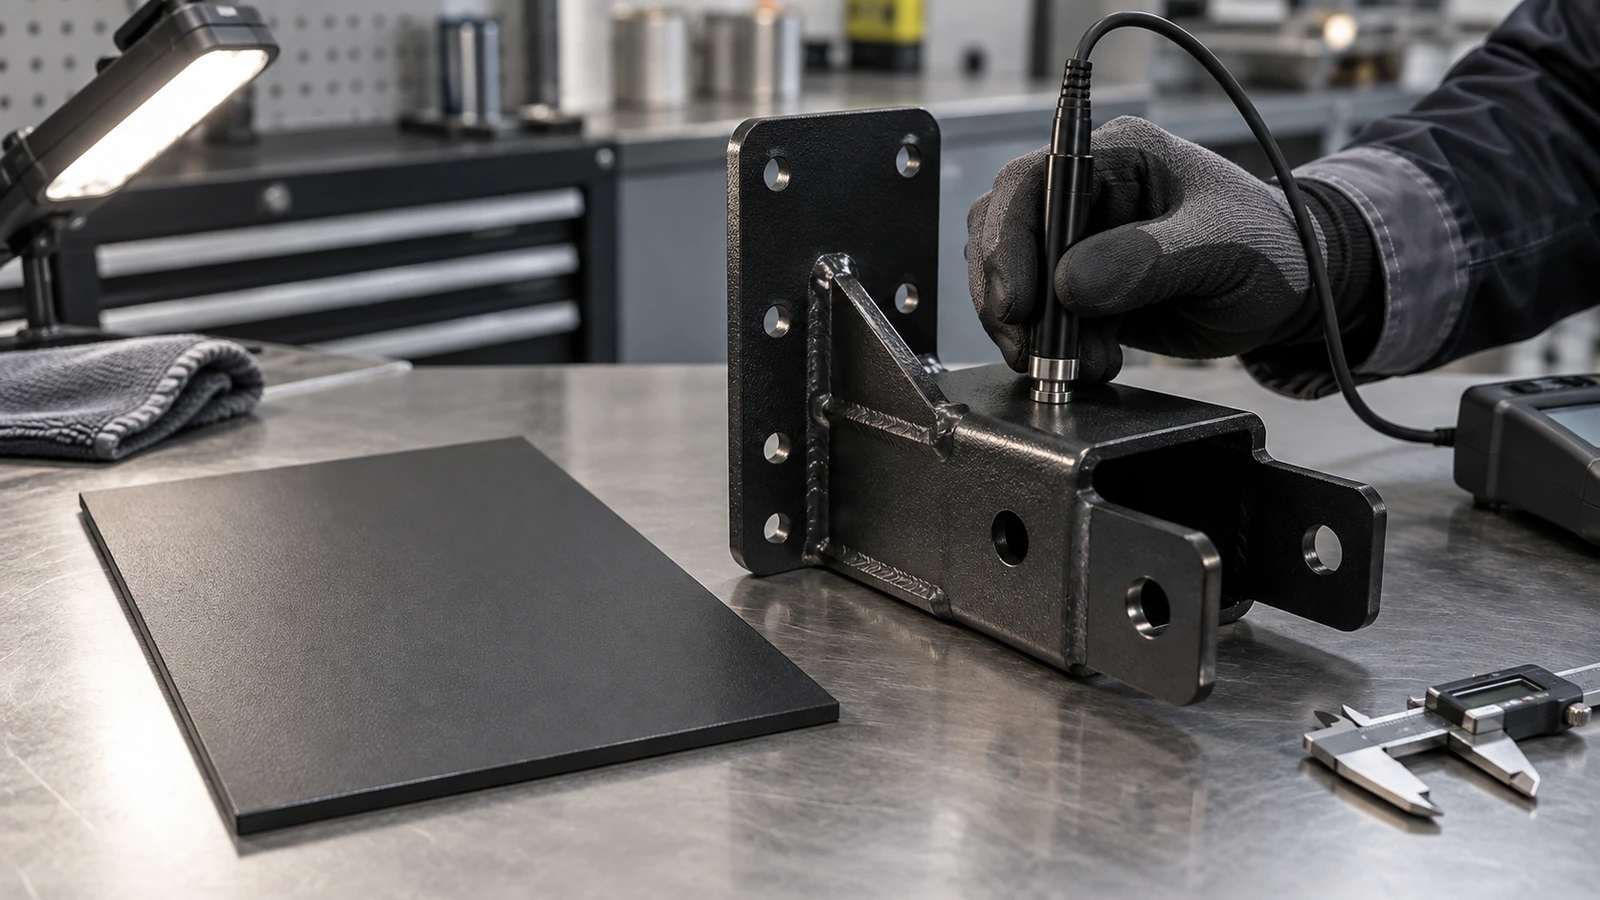
比較できる証拠を要求する見積依頼書
見積依頼書では、一般的な「防錆性が高い」という期待を、検証可能な製品要求に変えます。
| 要求項目 | 明確にする内容 |
|---|---|
| 素地 | 鋼種、合金、めっきの有無、塗装前の表面状態 |
| 前処理 | 洗浄、表面調整、化成処理 |
| 被覆系 | めっき、亜鉛フレーク、粉体、プライマーと上塗りなど |
| 膜厚 | 範囲、測定方法、測定位置 |
| 試験規格 | 方法、版、適用する追補 |
| 試験片形状 | 平板、実部品、代表的な量産試料 |
| 試料準備 | 端面、マスキング、製造工程、スクライブ |
| 腐食判定 | 白錆、赤錆、膨れ、密着性、腐食進展 |
| 合格限度 | 所定時間後の許容損傷と評価方法 |
| 試験所 | 対応範囲、合意した要件、報告書の追跡性 |
| ロット再現性 | 量産管理、定期検証、変更管理 |
| 追加検証 | 用途に応じたサイクル、屋外、部品試験 |
暴露方法の規格と評価方法の規格は、選択した試験と受入基準が適合することを確認して組み合わせます。小さな締結部品と完成フレームに同じ資料量を要求する必要はありません。
報告書には材料と被覆、試験片、前処理、規格と版、時間、観察・測定方法、結果、製造への追跡性が必要です。写真は損傷位置を理解する助けになりますが、照明や倍率、評価前の処理に左右されるため、測定方法の代わりにはなりません。
仮にA社の1,000時間が無傷の平板で赤錆なし、B社の720時間が傷を付けたブラケットの腐食進展評価なら、単純比較はできません。B社が優れていると逆に断定することもできません。代表試料と共通の評価条件を合意し、それぞれの被覆方式が実際の製品要求を満たすか確認します。
試験結果から責任ある耐久性説明へ
同じ部品と被覆系について十分な実使用データと試験結果があり、製造工程、形状、環境、故障判定が記録されていれば、両者の相関を調べられる場合があります。ただし、成立した関係は検証した条件の範囲に限られます。道路用の有機塗装の関係を、海水に浸かる溶融亜鉛めっき部品へそのまま移すことはできません。
保証は契約上の約束、腐食試験は技術的証拠、寿命予測は検証を必要とする工学的推定です。 時間数が大きくても、この区別は変わりません。
販売店の錆相談は発生機構から調べる
顧客から溶接部や取付板周囲の錆を指摘されたとき、「1,000時間合格」という証明書だけでは解決しません。どこから始まり、どう進んだかを、使用履歴とメンテナンス状況とともに調べます。
端部の集中した腐食、溶接周囲からの錆、広い範囲の剥離、白錆と赤錆は、それぞれ調査の手掛かりです。しかし、それだけで製造不良を断定することはできません。工程記録、部品検査、観察された機構に対応した試験を選ぶ必要があります。
GOODINの視点
トレーラージャッキや取付金具・アクセサリーの調達では、素地、前処理、被覆、局所形状と量産の再現性を一体で扱うことが重要です。最大の広告時間数より、納入部品が承認した条件を再現する証拠を重視します。
塩水噴霧の時間数は、定義した条件下での性能の証拠であり、使用寿命を示す時計ではありません。
OEM案件の部品仕様、防食要求、合意した検証計画に必要な資料については、GOODINにご相談ください。厳しい用途には追加検証が必要になる場合がありますが、選定は実際の使用リスクに基づいて行います。
参考資料・関連文献
規格の説明は発行機関の公開情報と閲覧可能なプレビューに基づきます。実施には適用規格の全文と合意した製品仕様が必要です。画像はAI生成の説明図であり、実測結果や供給者の試験写真ではありません。
- ASTM International — ASTM B117-26 — Standard Practice for Operating Salt Spray (Fog) Apparatus
- ISO — ISO 9227:2022 — Corrosion tests in artificial atmospheres — Salt spray tests (with Amd 1:2024)
- ISO — ISO/TR 19852:2026 — Neutral salt spray test — Results of an international interlaboratory test and conclusions for practical application
- ISO — ISO 14993:2026 — Accelerated testing involving cyclic exposure to salt mist, dry and wet conditions
- ISO — ISO 11997-1:2026 — Paints and varnishes — Resistance to cyclic corrosion conditions — Wet (salt fog)/dry/humid
- ASTM International — ASTM D1654-24e1 — Evaluation of Painted or Coated Specimens Subjected to Corrosive Environments
- ISO — ISO 4628-8:2012 — Assessment of degree of delamination and corrosion around a scribe or other artificial defect
- Matthias J. Schmid — Correlation Between the Anticorrosive Performance of Protective Coatings Under Neutral Salt Spray Testing and Outdoor Atmospheric and Immersion Exposure (2024)
- American Galvanizers Association — Salt-Spray/Fog Accelerated Corrosion Testing of HDG Steel
- SAE International — SAE J2334_201604 — Laboratory Cyclic Corrosion Test
アルミ製トレーラーでも電食は起こる:異種金属の接合部が防食上の弱点になる理由
粉体塗装の不具合は塗る前から始まる:前処理・溶接部・エッジが耐食性を決める理由
関連記事



