アルミ製トレーラーでも電食は起こる:異種金属の接合部が防食上の弱点になる理由
目次
アルミ製ボートトレーラーは、一般的な鋼製フレームに見られる赤さびを抑えられても、ボルトの周囲やジャッキ取付板、亜鉛めっきブラケットの接合部で腐食することがあります。「アルミは耐食性が高い」という説明と矛盾するわけではありません。材料単体の性質と、異なる材料を組み合わせた構造の性能は別だからです。
実際の車両には、アルミフレーム、鋼製ジャッキ、ステンレス製締結部品、亜鉛めっき部品が共存しています。それぞれ適切な部品であっても、海水、路面の塩水、結露が接合部に届くと、組合せによって新たな腐食経路が生まれます。
2026年5月には、雨雪、湿気、融雪塩にさらされるアルミトレーラーへ鋼製ジャッキを取り付ける際の腐食について、etrailerに購入者から質問が寄せられました。これは実際の選定課題を示すものですが、管理された腐食試験でも、あらゆる取付方法の承認でもありません。[8]
耐食性の高い材料を選びながら、腐食しやすい組立構造を作らないためには何が必要か。 判断の中心は、接合部の電気的経路、使用環境、荷重伝達です。
材料・製造 第7回 · 材料の適合性、接合部設計、OEM調達
アルミがステンレスボルトの隣で腐食する理由
アルミ表面には薄く密着性のある酸化皮膜が自然に形成され、適切な環境では追加の腐食を抑えます。しかし、あらゆる腐食に対する免疫ではありません。電気化学的な電位が異なる金属と電気的につながり、共通の導電性液体に接すると、異種金属接触腐食、いわゆる電食が起こり得ます。
不動態化したステンレスとアルミの一般的な組合せでは、アルミが陽極、ステンレスが陰極となり、アルミ側の腐食が促進される可能性があります。ASSDA(豪州ステンレス鋼開発協会)は、電位差、導通、共通の電解質という三つの条件を示しています。[1]
| 必要な条件 | トレーラーでの具体例 |
|---|---|
| 電気化学的な電位差 | アルミフレームと不動態化したステンレスボルト |
| 電気的なつながり | ボルト、座金、取付板、別の導電経路 |
| 共通の電解質 | 海水、融雪塩を含む水、導電性のある水分 |
確実な絶縁で導通経路を遮断すれば、その経路を介する電食は成立しません。導電性液体が存在しない乾燥状態でも同様です。同じ金属の組合せでも、乾燥した内陸地域と海水に繰り返し浸かる用途では結果が異なります。
海水だけでなく融雪塩も考慮する
冬季の道路では、塩化物を含む水分が重なり部やボルトの周囲に残ります。蒸発途中で液が濃縮したり、塩の堆積物が水分を保持したりするため、外から乾いて見えても接合部は濡れている場合があります。重要なのは単なる濡れ回数ではなく、導電性液体が存在する時間です。
なお、電食を遮断しても孔食や隙間腐食などがすべてなくなるわけではありません。酸化皮膜も、締め付けられたボルトの下で確実な絶縁を保証する設計部材ではありません。他のブラケットや配線によって導通が復活する経路も含め、完成状態で確認します。
面積比は部品寸法ではなく実際の濡れ面積で考える
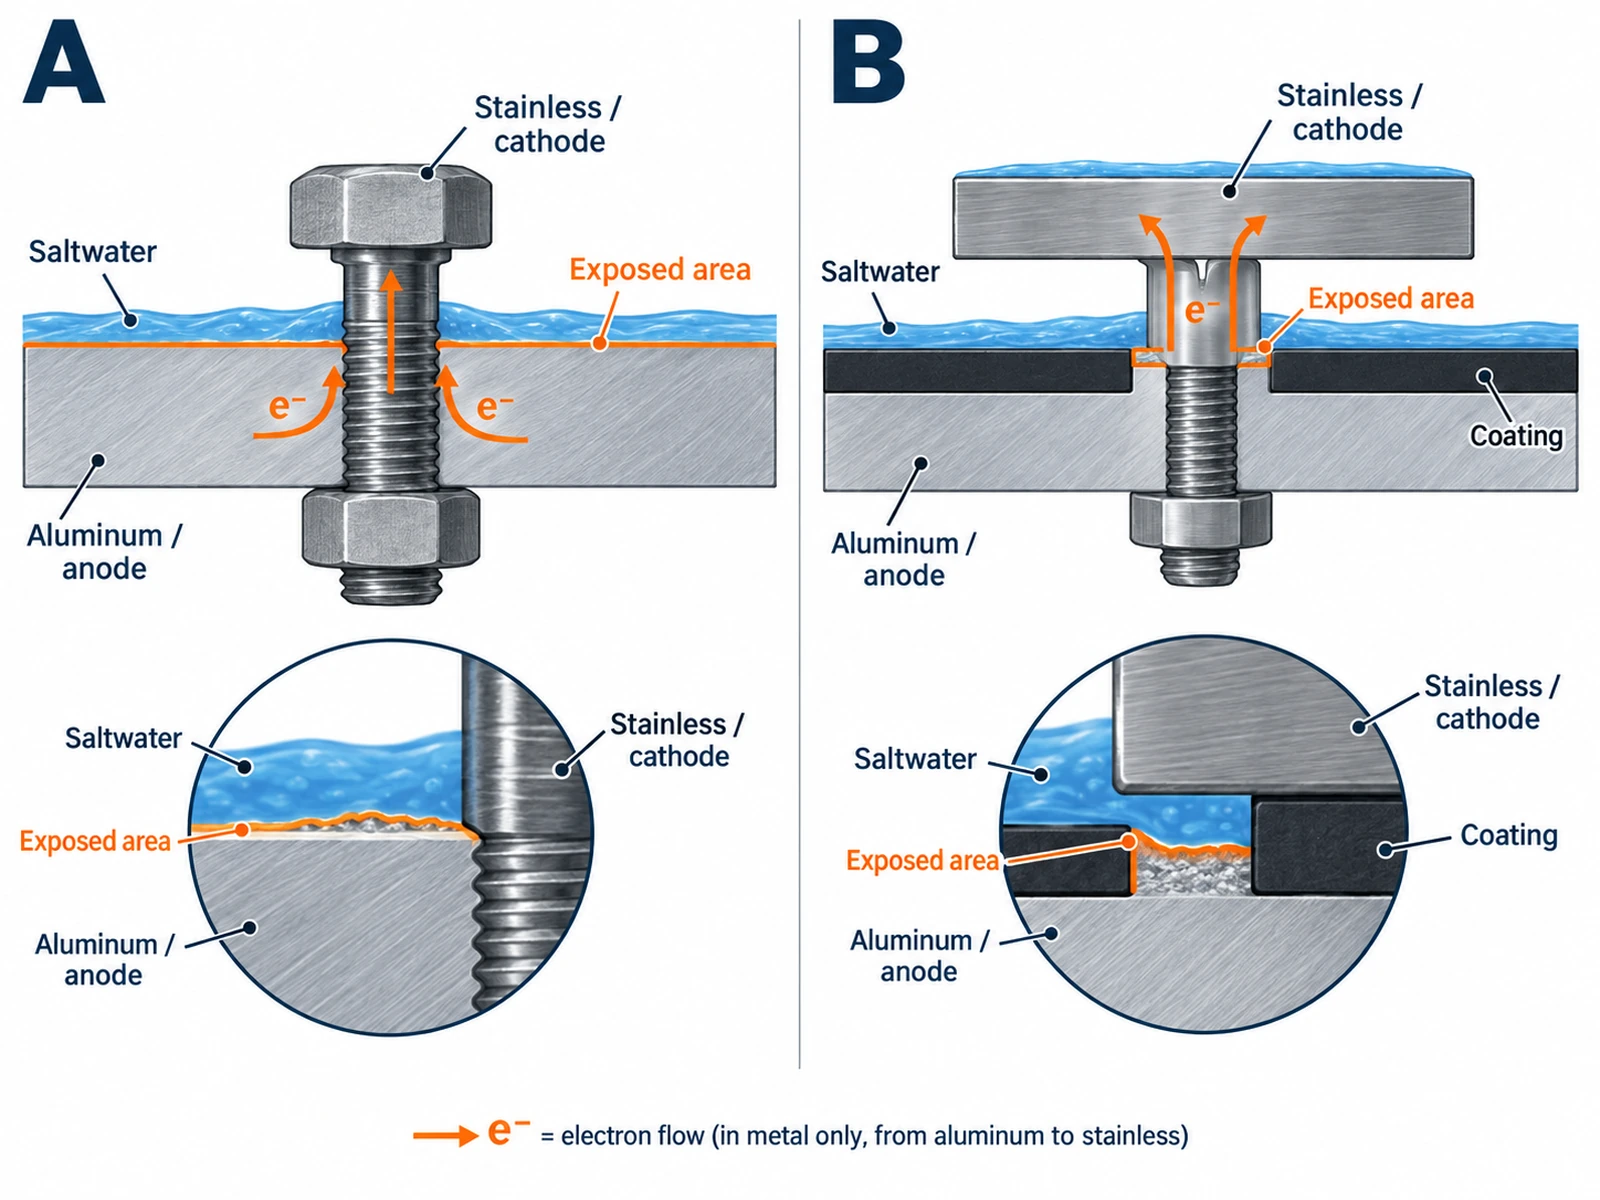
電位差だけで腐食の激しさは決まりません。実際に電解質へ露出し、濡れている陽極と陰極の面積も重要です。[1] [2]
小さなステンレスボルトと広いアルミ露出面
ボルトの濡れた陰極面積が小さく、アルミ側の濡れた陽極面積が広ければ、電流が広いアルミ面に分散し、平均的な陽極電流密度は低くなります。アルミ構造にステンレス締結部品を適切に使用できる場合があるのは、このためです。ただし、無条件の安全保証ではありません。
大きなステンレス板と小さなアルミ露出部
広い陰極に対し陽極が小さいと、アルミの狭い部分に反応が集中しやすくなります。大きなステンレス部品に小さな亜鉛被覆部品を接続する場合にも、同じ考え方が必要です。
大きなフレームがあるから陽極面積も十分とは限りません。アルミの大部分が塗膜で保護され、ボルト穴の周辺だけが傷ついて露出していれば、腐食はその小さな欠陥部に集中し得ます。車両全体の表面積をそのまま計算に使うことはできません。
さらに、濡れ面積は飛沫の到達範囲と乾燥に伴って変化します。離れたフレーム部分が同じ電解質の膜につながっていなければ、その面積を十分に利用できるとは限りません。図の比較は設計原理の説明であり、腐食速度や寿命の予測ではありません。普遍的な「安全な面積比」を示すのではなく、実際の塗膜損傷と水分保持を想定して評価します。
アルミフレーム・鋼製ジャッキ・ステンレスボルトの接合部
トングジャッキは異種金属接合部を考える好例です。垂直支持荷重をフレームへ伝える一方、振動、路面からの飛沫、繰り返し操作、屋外保管にも耐える必要があります。定格荷重だけでは、環境面での適合性までは分かりません。
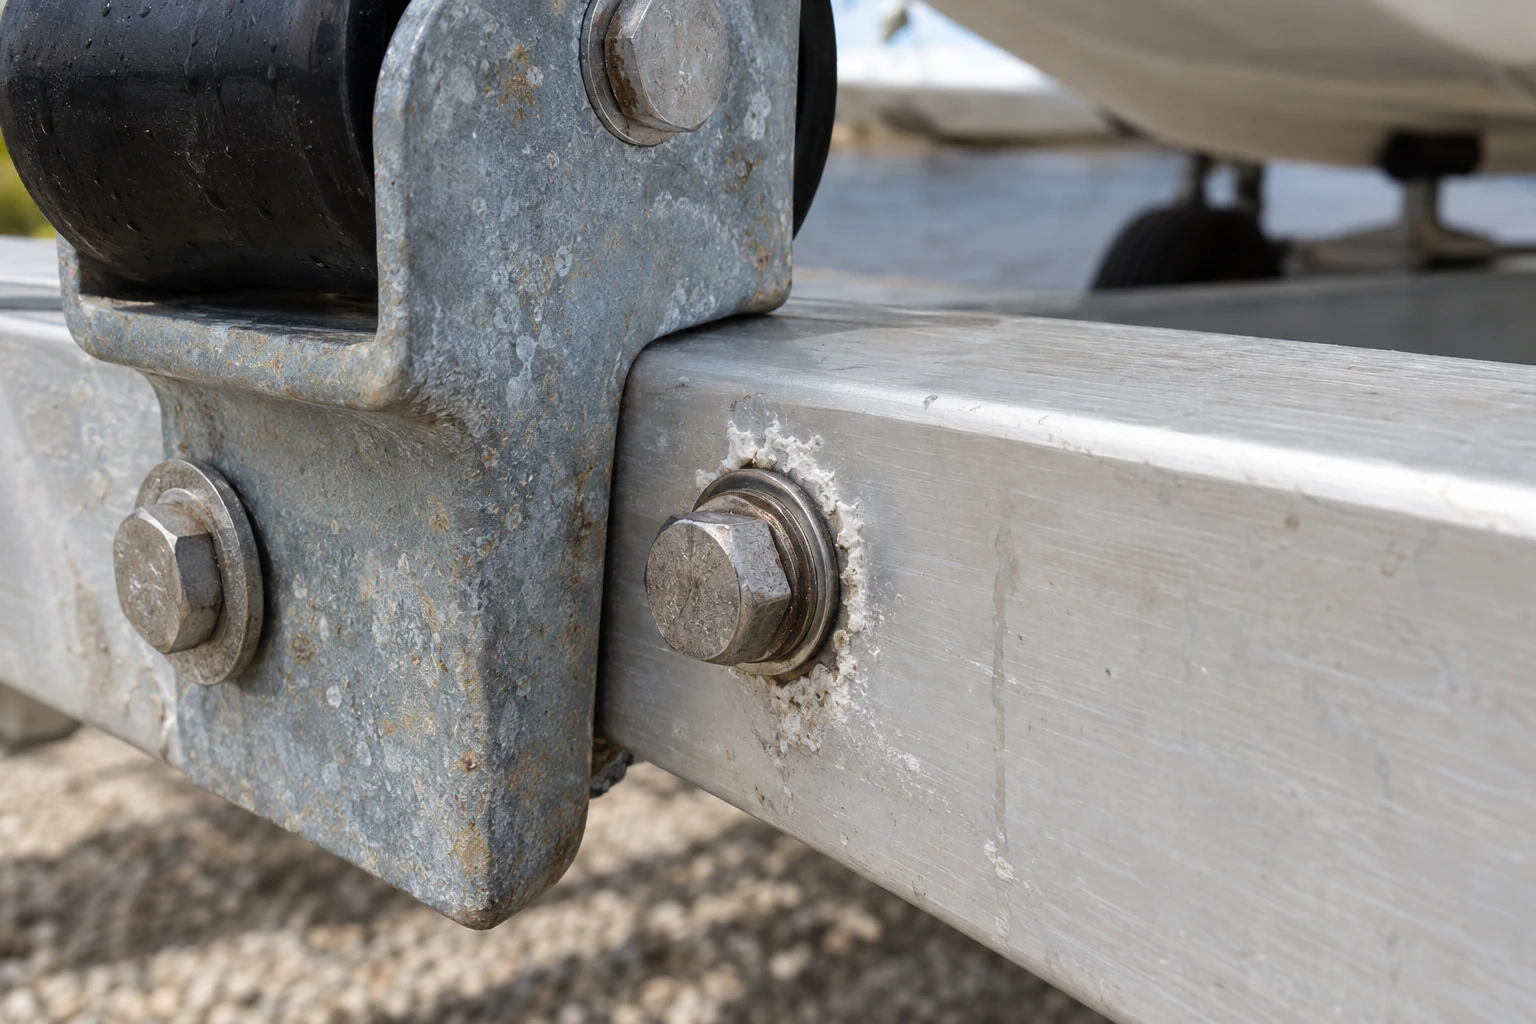
鋼製の取付板が裸のアルミに接し、両者が濡れれば電食の条件が成立する場合があります。鋼側の塗膜は露出面積を減らせますが、傷、端部、未保護の穴が新しい接触点になります。結果は表面状態、面積、環境に依存します。
板とフレームの間に非導電性パッドを入れても、ステンレスボルトが両方に触れれば導通経路は残ります。ナイロン座金を一枚追加するだけで接合部全体が絶縁されたとはいえません。ボルト軸と穴壁、金属座金とフレーム、別の接続部を含めて確認します。
重なり部に残る水分
平らな取付板の裏には水が入り込む狭い隙間が生じます。排水性が悪いと、外面が乾いた後も塩水が残ります。そこでは電食に加えて、隙間の局所環境、塩化物の蓄積、塗膜劣化が問題になります。電食と隙間腐食は別の機構ですが、同じ接合形状が両方を助長する場合があります。[7]
船舶用途のトレーラージャッキの選定では、容量と同時に取付インターフェースも指定します。BoatUSのジャッキ交換記事も、取付、締結部品の状態、保守が選定に関係することを示しますが、特定の異種金属接合構造を認証する資料ではありません。[9]
白い腐食生成物が見えても、写真だけで電食と断定してはいけません。材料、表面処理、接触経路、使用履歴、必要に応じて隠れた接触面を調査します。断面欠損や取付強度が疑われる場合、清掃だけで安全を確認したことにはなりません。
亜鉛めっき鋼なら自動的に解決するわけではない
亜鉛は鋼を覆う障壁として働くだけでなく、鋼が露出した際に優先的に腐食することで保護します。これは電気化学的な作用を有効利用した防食ですが、周囲のすべての異種金属に対する無制限の保護を意味しません。
AGA(米国溶融亜鉛めっき協会)の指針では、アルミと亜鉛の適合性を環境に応じて判断します。比較的穏やかな接触条件と、高湿度・海水条件を区別し、必要に応じて絶縁を検討します。あらゆるアルミフレームにあらゆるめっきブラケットを取り付けてよい、という包括的な承認ではありません。[3]
ステンレスと亜鉛が電気的につながり、導電性液体に接すると、亜鉛が早く消耗する場合があります。亜鉛が失われれば下地の鋼が露出します。さびた締結部品をすべてステンレスへ置き換えるだけでは、接合部全体の問題が解決しない理由です。
「亜鉛めっき」だけでは仕様が不足する
電気亜鉛めっきと加工後の溶融亜鉛めっきは、工程、厚さ、被覆状態、適用部品が異なります。AGAも亜鉛被覆を複数の処理として区別しています。[4] 発注書には実際の処理方法、必要な厚さと被覆範囲、検査条件を明記する必要があります。
厚い被覆を選べば接合形状の問題も自動的に消えるわけではありません。亜鉛層は指定した鋼部品を保護するための有限の防護です。海水や融雪塩の環境では、周辺金属との組合せも含めて評価します。
絶縁は接合部全体を設計して初めて機能する
絶縁は有効な対策ですが、接合部全体の導通を調べなければ成立しません。板同士を離しても、ボルト軸、座金、損傷した塗膜、他の部品が迂回経路を作る場合があります。
| 接合部の要素 | 主な目的 |
|---|---|
| 非導電性の取付パッド | 異種金属の取付面を分離する |
| 絶縁スリーブ | ボルト軸と穴壁の接触を防ぐ |
| 適切な絶縁座金 | 頭部やナット側の接触経路を遮断する |
| 適合するシーラント・防食剤 | 電解質の侵入を抑える |
| 排水性と点検可能な形状 | 水分の長期滞留を減らす |
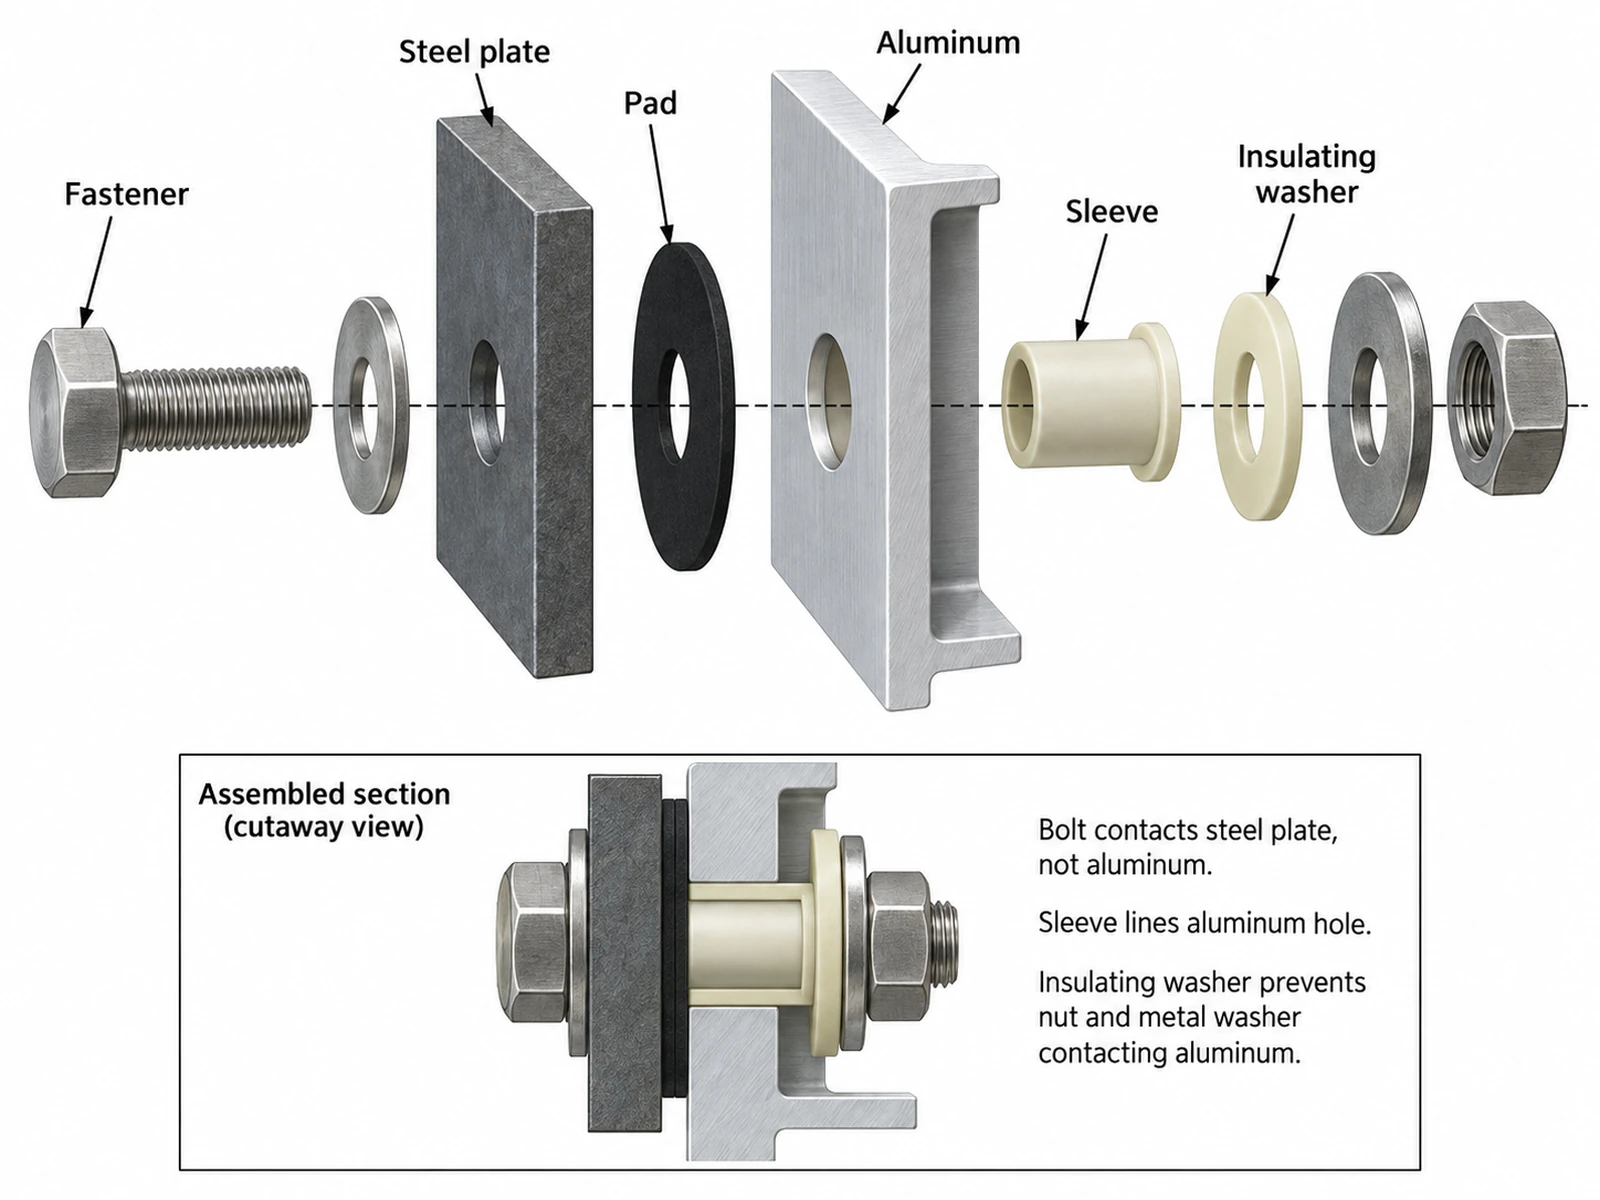
ASSDAは樹脂製の帯材、座金、スリーブを絶縁手段として示す一方、締結時や使用中に損傷する塗膜だけを確実な絶縁体とみなさないよう注意しています。[1]
機械的な成立条件を同時に確認する
ジャッキ取付部は荷重を支えます。樹脂座金は圧縮され、パッドは持続荷重でクリープし、スリーブは穴のはめあいや支圧条件を変える場合があります。一部の構造用ボルト接合では、絶縁材の追加をそのまま許容できません。AGAも荷重条件との適合性評価を求めています。[2]
締付け力、荷重伝達、疲労性能、寸法安定性を維持できるか、実際の接合設計で検証します。電気的な接地・ボンディングや灯火回路に使われる経路を、意図せず切断してはいけません。
仕様には「ゴム」「樹脂」ではなく、具体的な材料と厚さを記載します。充填材、汚染、吸水、摩耗などで適合性は変わり、シール材が必ず絶縁体や構造用支持材になるわけではありません。図は原理説明であり、寸法、締付けトルク、許容荷重を定めた取付図ではありません。
ステンレスの高級化と塗装だけでは残る課題
ステンレスは単一材料ではなく合金群です。316は一般に304より塩化物による孔食・隙間腐食への抵抗が高いものの、厳しい塩化物環境や隙間で腐食しない保証はありません。[5] [7]
304から316への変更はボルト自身の耐食性を改善し得ます。しかしアルミとの電食を自動的に止めるものでも、必要な締結強度を証明するものでもありません。材質、強度、ねじ、締付け条件、周辺材料との適合性を合わせて指定します。
塗装にも注意が必要です。アルミ側だけを塗装し、小さな欠陥ができると、狭い陽極露出部へ反応が集中する場合があります。陰極側にも適切な被覆を維持すれば、その露出面積を小さくできます。このため、異種金属接合部では陽極側の傷つきやすい塗膜だけに頼らず、両側の保護を検討します。[1] [2]
穴端部、接触面、運搬傷、締結工程を含めて被覆仕様を決めます。単独の平板で良好だった塗膜が、穴あけや締付け後にも同じ性能を保つとは限りません。
AMPPの研究は、ステンレス締結部品と組み合わせた被覆アルミ板における前処理の影響を扱っています。[6] 対象は塗装・スクライブを施したAA7075-T6試験片であり、6061製トレーラーの寿命試験ではありません。材料、欠陥形状、塗膜、環境が異なるため、「相互作用の重要性」を示す資料として使い、寿命を直接転用しないことが重要です。
製造と組立品質が防食設計を左右する
同程度の材料を購入しても、製造・組立の違いで完成品の腐食性能は変わります。小さな工程上の不具合が、設計した絶縁や被覆を失わせるためです。
穴あけでアルミが露出し、ばりがパッドやスリーブを傷つける場合があります。穴径と位置は絶縁部品の適合だけでなく、機械的なはめあいにも影響します。油、加工残渣、不適切な前処理は塗膜密着性に関係し、締結部周辺に水分侵入経路を作り得ます。
組立時には、パッドのずれ、ボルト挿入時の傷、無理な位置合わせによる被覆損傷を確認します。完成後には見えなくなる場所ほど、工程内で管理する意味があります。
密封と排水を一緒に考える
シールされた接合部が必ず乾燥しているとは限りません。不完全なシーラントは入口を残しながら排水を妨げることがあります。厚いパッドも、端部や圧縮の設計によっては水分を保持します。目的はシーラント量を増やすことではなく、侵入抑制、荷重支持、点検性を両立することです。
部品単体ではなく組立状態で検証する
量産を代表する接合部で、塩化物による濡れ・乾燥など、用途に合った条件を評価します。穴端部、隠れた接触面、締結部品、塗膜、機能低下を確認し、必要に応じて複合サイクル試験、浸漬試験、実環境暴露を選びます。試験時間をそのまま屋外使用年数へ換算しません。
試験前の状態、清掃や分解の手順、孔食と塗膜損傷の判定を決め、外観変化と機能不良を区別します。樹脂材質、被覆工程、穴公差を変更したときの再評価責任も明確にします。必要なのは良好な一つの試験体ではなく、承認した構造を量産で再現する能力です。
OEMの調達仕様に追加すべき項目
フレームにはアルミ合金、ジャッキには荷重と仕上げ、ボルトにはステンレス鋼種をそれぞれ指定しても、完成した接合部の責任範囲が空白になることがあります。各社が個別の注文を満たしても、組合せの防食性能は未確認のままです。
| 使用環境 | 主な暴露と設計上の重点 |
|---|---|
| 内陸の汎用トレーラー | 雨と結露:材料適合性、仕上げ、排水を確認 |
| 融雪塩のある冬季道路 | 塩の堆積と濡れ・乾燥:穴の保護、滞留防止、必要な絶縁を評価 |
| 海水用ボートトレーラー | 浸漬・飛沫・海洋大気:金属組合せ、導通、シール、排水、組立状態を評価 |
これは用途別の検討優先順位であって、普遍的な材料指定ではありません。穏やかな環境に過剰なコストをかけることも、厳しい海水用途に不十分な仕上げを選ぶことも避けます。
| 調達仕様の項目 | OEMが求める情報 |
|---|---|
| 使用環境 | 淡水・海水・融雪塩、保管条件、濡れ頻度 |
| 材料の特定 | アルミ合金、鋼種、ステンレス鋼種など |
| 表面保護 | 実際の処理、厚さ、被覆範囲、検査条件 |
| 異種金属界面 | 接触する材料と想定する電気化学的関係 |
| 絶縁設計 | 材料、配置、スリーブ、座金、必要な導通 |
| 機械性能 | 荷重、取付形状、締結強度、締付け力、検証 |
| 防食検証 | 試験法、組立試料、環境条件、合否基準 |
| 保守 | 点検、清掃、交換判断、サービス資料 |
RFQですべての工程を細かく指定する必要はありませんが、完成構造に求める結果と検証対象の界面は明確にします。OEM向けジャッキと取付仕様を相談する際は、相手部品の図面と使用環境も添付します。
他社供給部品を含む接合部を誰が承認するか、代替品や図面改訂を誰が管理するかを決めます。個別に適合した部品が、組立後に避けられたはずの問題を生まないことが調達仕様の目的です。
GOODINの視点:耐食性は組立構造全体で成立する
鋼製ジャッキもステンレス締結部品も、アルミトレーラーに適切な選択となり得ます。禁止すべきなのは異種金属の使用そのものではなく、材料名だけで完成構造の適合性を判断することです。
GOODINのOEM提案では、材料の組合せ、界面設計、製造工程、組立検証、使用・保守条件の順に課題を整理する考え方を重視します。定格荷重はアルミフレームとの防食適合性を示さず、ステンレスという名称は完全な絶縁を示さず、亜鉛めっきという表示も塩化物環境での寿命保証にはなりません。
供給者は材料、仕上げ、取付条件、検証に必要な情報を明確にし、購入者は実際の環境と接合相手を伝えます。防食、機械的信頼性、保守性、製造コストを同時に考えることが、海水用途では特に重要です。
まとめ
電食は電位差、導通、電解質、実際に濡れた面積に依存し、塗膜損傷、水分保持、形状、製造品質によって結果が変わります。適切な対策は「すべて同じ金属にする」という単純な処方ではなく、リスクのある接合部を特定し、機械的性能を含めて検証することです。
耐食性は一つの材料の属性ではなく、組立構造全体で成立する性能です。
OEM案件ではGOODINへのお問い合わせへ、フレーム材質、ジャッキ取付部、仕上げ、検証資料についてご相談ください。
参考資料・関連文献
技術資料は腐食機構の根拠、販売店とBoatUSの記事は取付・保守の背景として使用しています。画像はAI生成の説明図であり、実際の顧客故障記録や承認済み取付図ではありません。
- ASSDA — FAQ 1: Galvanic/Dissimilar Metal Corrosion
- American Galvanizers Association — Dissimilar Metal Corrosion with Zinc
- American Galvanizers Association — In Contact with Other Metals
- American Galvanizers Association — Zinc Coatings for Steel Corrosion Protection
- ASSDA — Grade 316: The First Step Up
- CORROSION / AMPP — Effect of Surface Pretreatment on Galvanic Attack of Coated Al Alloy Panels — DOI 10.5006/1643
- ASSDA — Crevices and Corrosion
- etrailer — Can You Mount Steel Trailer Jacks on an Aluminum Trailer Without Corrosion?
- BoatUS — Hit The Road, Jack
正確に切断してもトレーラーは歪む:溶接順序と熱変形が完成品の寸法精度を左右する理由
塩水噴霧1,000時間は屋外10年を意味しない:トレーラー購入者が腐食試験の主張を読む方法
関連記事