正確に切断してもトレーラーは歪む:溶接順序と熱変形が完成品の寸法精度を左右する理由
この記事の目次
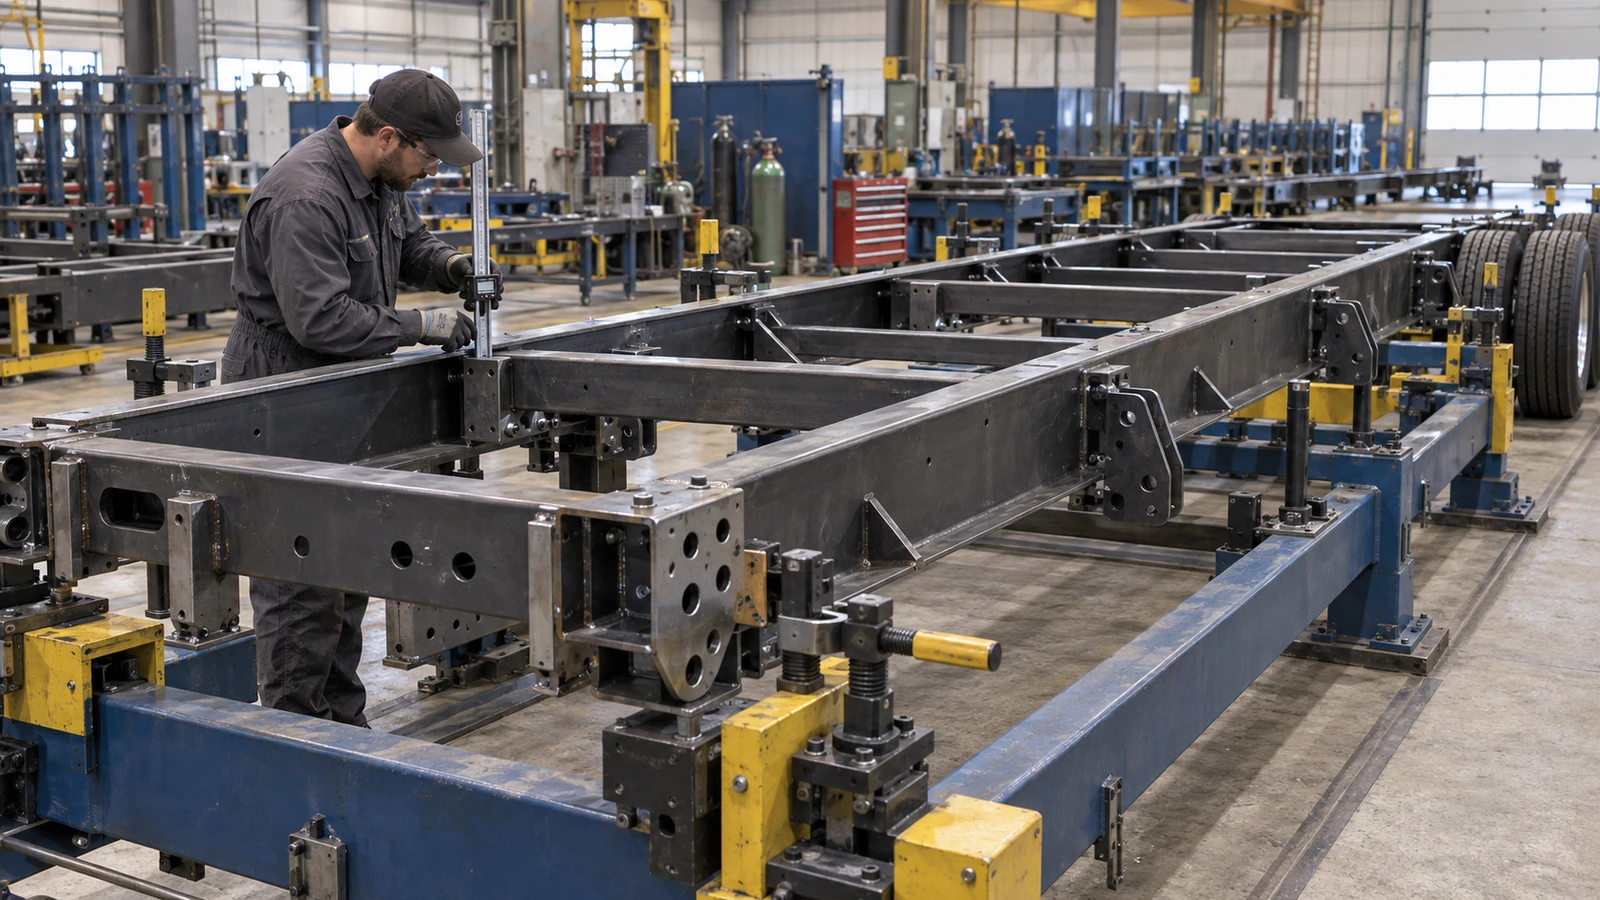
レーザー切断を終えた鋼板は、穴の位置も輪郭も図面どおりでした。しかし曲げ加工を行い、治具に固定してチューブへ溶接すると、冷却後には相手部品に取り付けられません。ブラケットが傾き、伸縮チューブが引っ掛かることもあります。
切断が不正確だったとは限りません。局所的な加熱と収縮、クランプ解放後の変位、塗膜による隙間の減少など、後工程が初期の形状を変えた可能性があります。
メーカーや調達担当者が確認すべきなのは、切断機のカタログ精度だけではありません。必要な寸法、位置関係、機能を、全工程を通じて繰り返し実現できるかどうかです。
技術解説 · 材料・製造
不均一な加熱と収縮が完成形状を変える
アークの近くでは材料が強く加熱されますが、離れた部分は比較的低温のままです。加熱部分は膨張しようとして周囲に拘束され、凝固・冷却時には溶接金属と隣接する加熱領域が収縮します。その移動への抵抗によって、残留応力、永久変形、または両方が生じます。 [2]
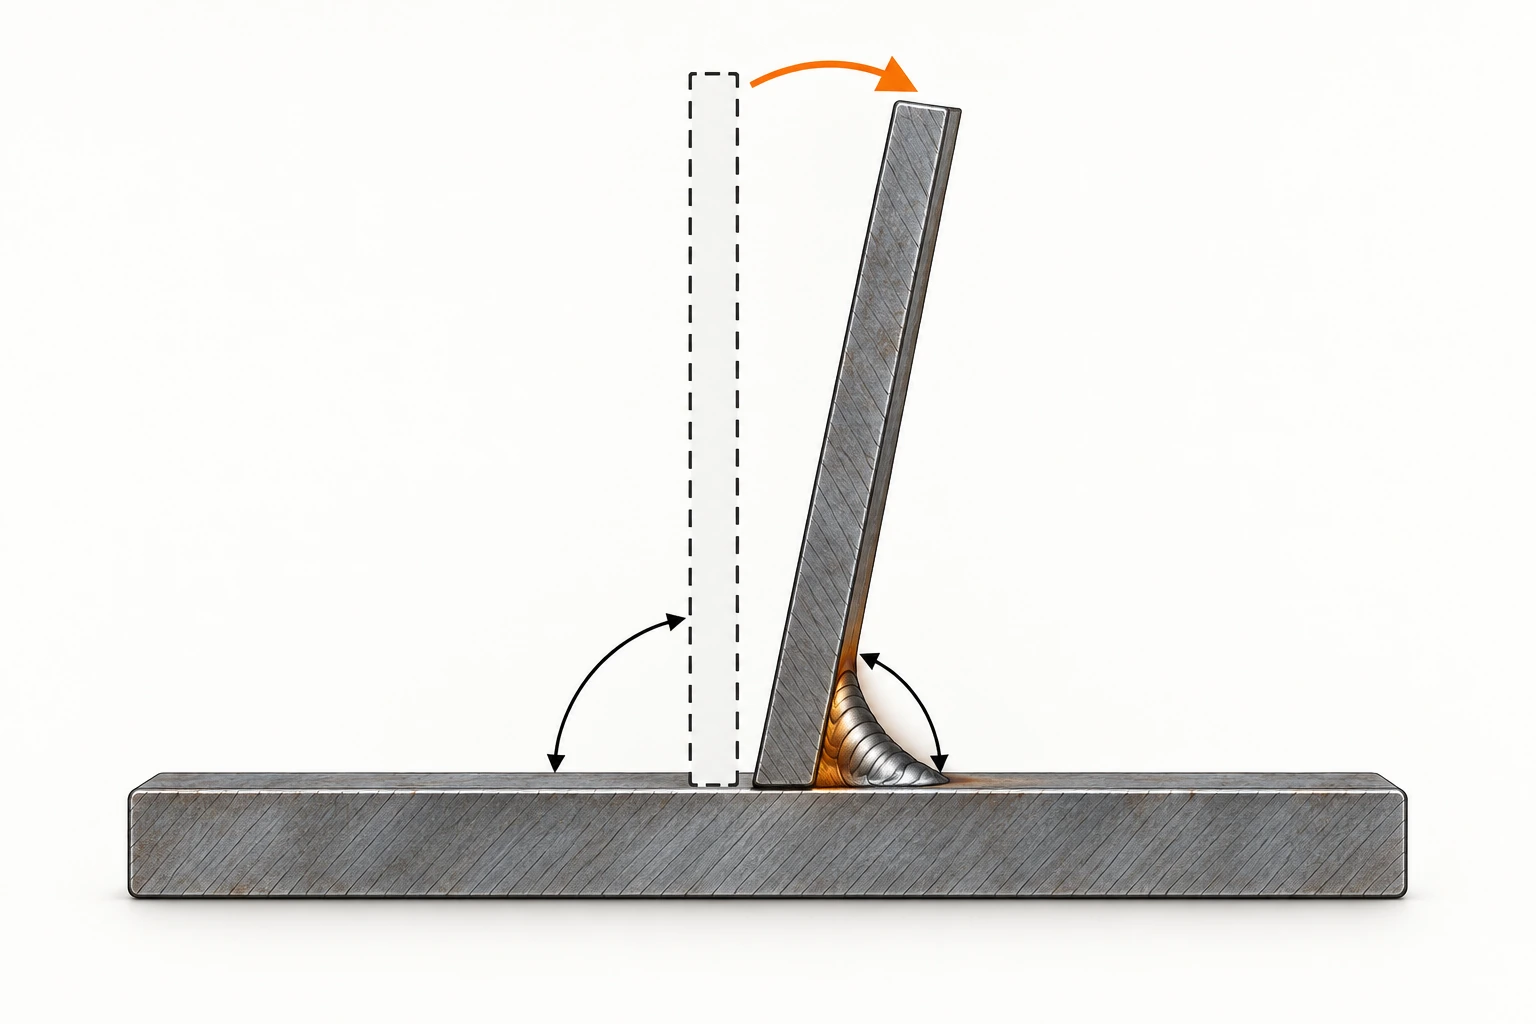
例えば、立てた板の片側だけにすみ肉溶接を行うと、冷却時に板が溶接側へ傾く場合があります。長い梁では曲がり、クロスメンバーでは不均衡な収縮によるねじれ、比較的薄いチューブではブラケット周辺の局所変形が問題になります。
結果は板厚、継手形状、入熱、拘束、施工順序によって変わります。すべての製品に当てはまる変形角度はありません。「溶接で鋼材が膨張したままになる」という説明でも不十分です。完成形状は、部品が経験した熱と力の履歴全体の結果です。
したがって、切断精度の検査が正しくても、溶接後の不適合とは矛盾しません。検査した状態と、使用する状態が異なっているからです。
切断公差と完成組立品の公差は別物
精密な切断は、輪郭や穴位置のばらつきを抑え、組付けを容易にします。接合部の隙間をそろえるうえでも重要です。ただし、機械の加工公差は一つの工程を表します。
仮に切断精度を±0.1 mmとした場合でも、それは説明用の数値であり、レーザー切断全般の保証値ではありません。曲げ、溶接収縮、塗膜によって、完成品の取付位置が同じ精度を維持するとは限りません。
| 工程 | 管理する内容 |
|---|---|
| 切断 | 輪郭、穴位置、切断面の状態 |
| 曲げ | 角度、曲げ半径、成形後の形状 |
| 治具への組付け | 基準、部品位置、継手の隙間 |
| 溶接 | 溶接形状、入熱、順序 |
| 冷却・治具解放 | 非拘束状態の真直度、平面度、位置 |
| 表面処理 | 寸法変化、塗膜を含む隙間 |
| 最終組立 | 取付性、位置関係、作動 |
最初の工程の測定結果だけでは、最後の工程の適合を証明できません。図面と品質計画では、どの状態で各公差を満たす必要があるかを明記すべきです。初期精度を保つのか、予測した変化を補正するのかも、工程設計の問題になります。
溶接金属を増やしても部品が良くなるとは限らない
SSABのStrenxを用いたトレーラー設計資料は、溶接部の静的強度より、溶接変形が実務上の製造課題になり得ると指摘しています。これは特定の設計・製造文脈での説明です。強度を無視してよい、あるいはあらゆるトレーラーで変形が最優先という意味ではありません。 [1]
設計上必要な溶接強度が確保されている場合、余分な溶接金属は有用な性能を高めず、加熱と収縮を増やすことがあります。大きく健全なビードがあっても、ジャッキ取付板が傾いていれば、完成部品としては不適合になり得ます。
TWIも、不要な溶接量を抑えることを変形対策として挙げています。ただし、必要なのど厚を下回る寸法に減らすことは認められません。 [2] [3]
溶接量と変形の関係は、継手、パス数、拘束、熱の分布によって変わり、単純な比例則ではありません。購買側が求めるべきなのは「大きく見える溶接」ではなく、設計で指定された寸法、品質、完成品の位置精度です。
溶接順序は製造設計の一部
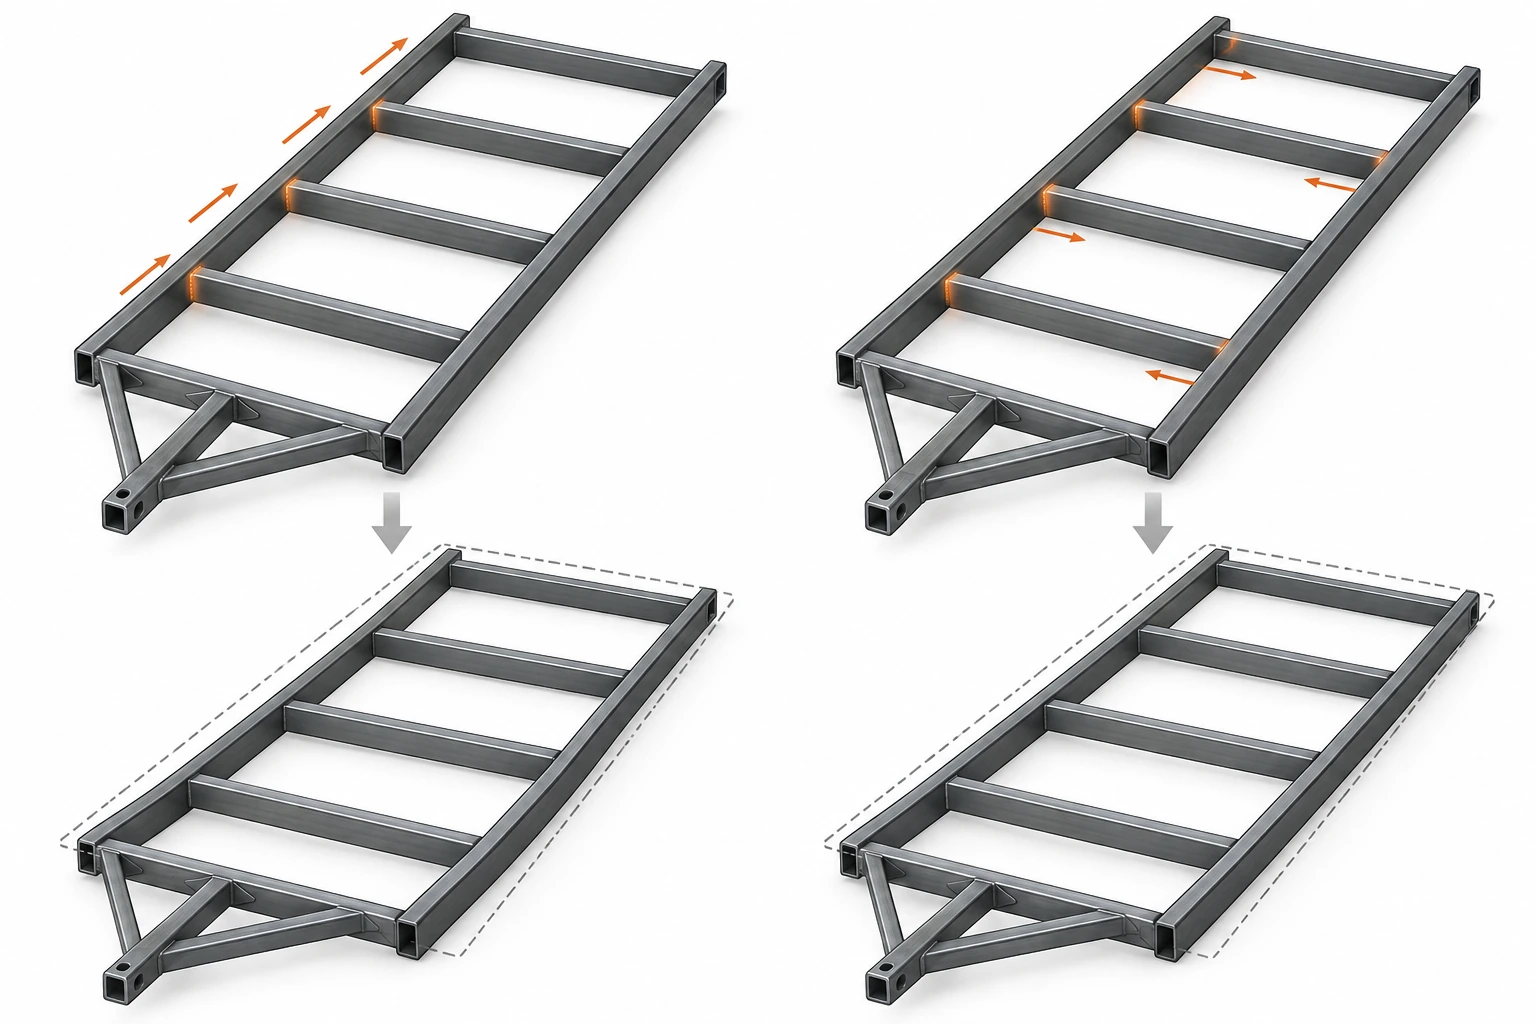
同じ鋼材、同じ切断部品、同じ公称溶接寸法でも、順序が違えば完成フレームの形状が異なることがあります。片側をすべて溶接してから反対側へ移る方法と、場所を分散させる方法では、加熱・冷却の履歴が違います。後から反対側を溶接しても、先に生じた変形が自動的に元に戻るわけではありません。
後退法、飛び石状の施工、バランス
後退法では、全体の進行方向と逆向きに短い区間を施工します。飛び石状の順序では、離れた区間を計画的に溶接します。いずれも実際の継手と施工法への適合確認が必要です。施工順を飛ばすことと、完成時に断続溶接としてよいことは別です。連続溶接が必要なら、必要区間を完成させなければなりません。 [3]
断面や中立軸に対して適切に溶接を配置すれば、収縮の影響を部分的に相殺できる場合があります。順序だけでなく、継手形状そのものを見直す余地もあります。
SSABが示すウェブとフランジの位置関係の例は、この考え方を説明するもので、すべての梁に同じ位置を要求するものではありません。 [1] 溶込み、連続性、作業アクセス、疲労特性を保ったうえで、実物に適した手順を検証します。
治具は位置を保持するが収縮そのものは消せない
治具は基準位置と隙間を維持し、作業者によるばらつきを減らします。しかし、クランプ中にまっすぐな部品が、解放後もまっすぐとは限りません。拘束によって抑えられていた変位が、解放時に現れることがあります。
熱い状態や拘束状態での測定は、その条件での形状を示します。冷却後の自由状態を受け入れるなら、温度、支持点、残してよい拘束を測定手順に定める必要があります。
TWIは、拘束が変形を抑える一方、拘束応力を高め、条件によっては割れの危険を増やすことも説明しています。 [4] したがって、クランプを強くするだけでは解決しません。
予測した変位と反対向きの初期変形を与える方法もありますが、方向と量を設計や代表性のある試験で決める必要があります。現場での任意の曲げ直しとは異なります。必要なのは、材料や継手に無理を与えず、完成形状を安定して得られる治具と施工法の組合せです。
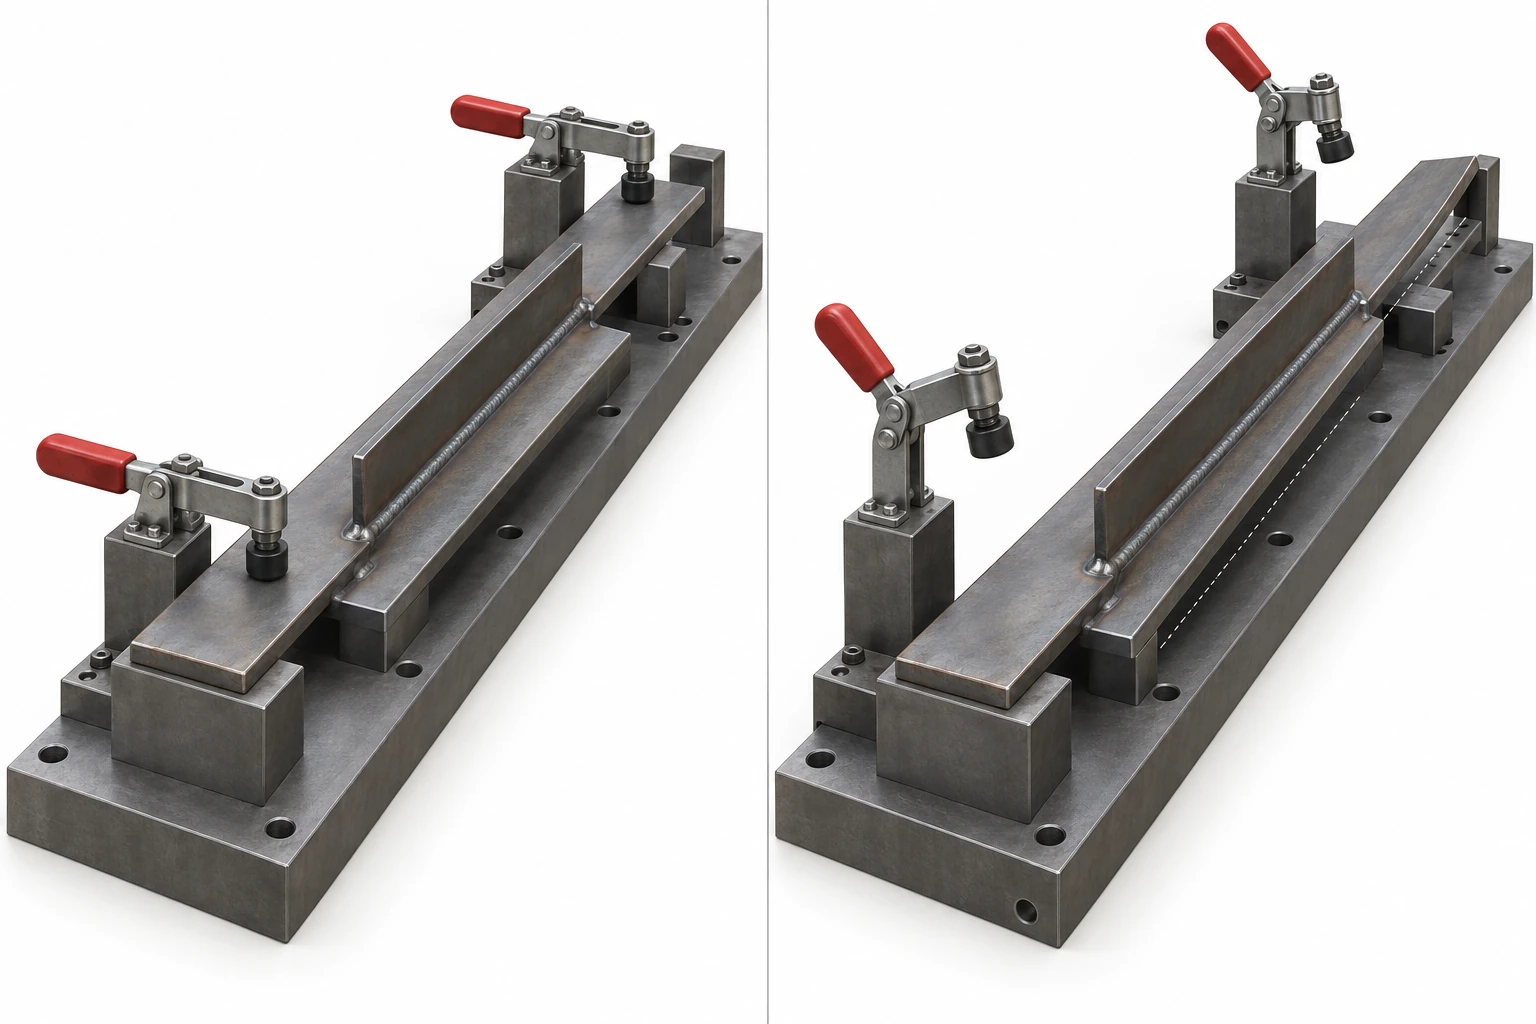
開先・組付けと仮付けが初期条件を決める
クロスメンバーの長さが正しくても、レールが曲がっていたり、治具の位置がずれていたりすれば、継手の隙間は一定になりません。隙間の大きい領域では、追加の溶接金属、異なる速度、追加パスが必要になる場合があり、入熱と収縮が不均一になります。
SSABは、一定のルート間隔と溶込みの安定、変形管理の関係を説明しています。ただし、その資料の数値は対象製品と条件に依存します。すべてのトレーラー継手に共通する許容値として転用してはいけません。 [5]
仮付けも管理工程
仮付けの数、位置、順序は、本溶接時の隙間の閉じ方と部品の移動に影響します。TWIには中央付近から始める方法や後退法の例がありますが、継手ごとに適切なものを選ぶ必要があります。 [9]
本溶接へ組み込む仮付けには、適切な承認済み手順と作業者資格が必要です。配置、下準備、取り込みや除去の方法を明確にします。最終寸法の不良が見つかっても、原因が組付けや治具にあるなら、アーク条件だけを変更しても根本的には改善しません。
小さな変形が機能不良につながる場所
フレームとサスペンション
一か所でレール間隔を測るだけでは、長手方向の曲がりやねじれを見逃す可能性があります。対角寸法、機能上の基準、取付点の関係を確認し、支持条件もそろえます。支持点が変わると弾性たわみも変わるため、報告書同士の比較が難しくなります。
サスペンションブラケットの変位は位置や調整範囲に影響しますが、車軸のアライメント不良がすべて溶接由来とは限りません。組付け、摩耗、損傷も調べる必要があります。HendricksonのL1061は2009年の資料であり、ここでは原則を参照し、現在の全製品に共通する数値としては使用しません。同資料はアライメント修正のために車軸を曲げることを明確に禁止しています。対象製品のメーカー指示に従ってください。 [6]
伸縮式ジャッキの隙間
角形チューブでは、真直度、平行度、直角度、作動隙間が重要です。「同心度」だけでは必要な関係を表せません。外筒に取付板を溶接すると、局所変形が内筒の動きを妨げることがあります。塗膜による隙間減少も重なります。
外寸が合格でも、全ストロークの作動性は保証されません。GOODINのトレーラージャッキを選定するときは、完成状態での機能検査を指定します。
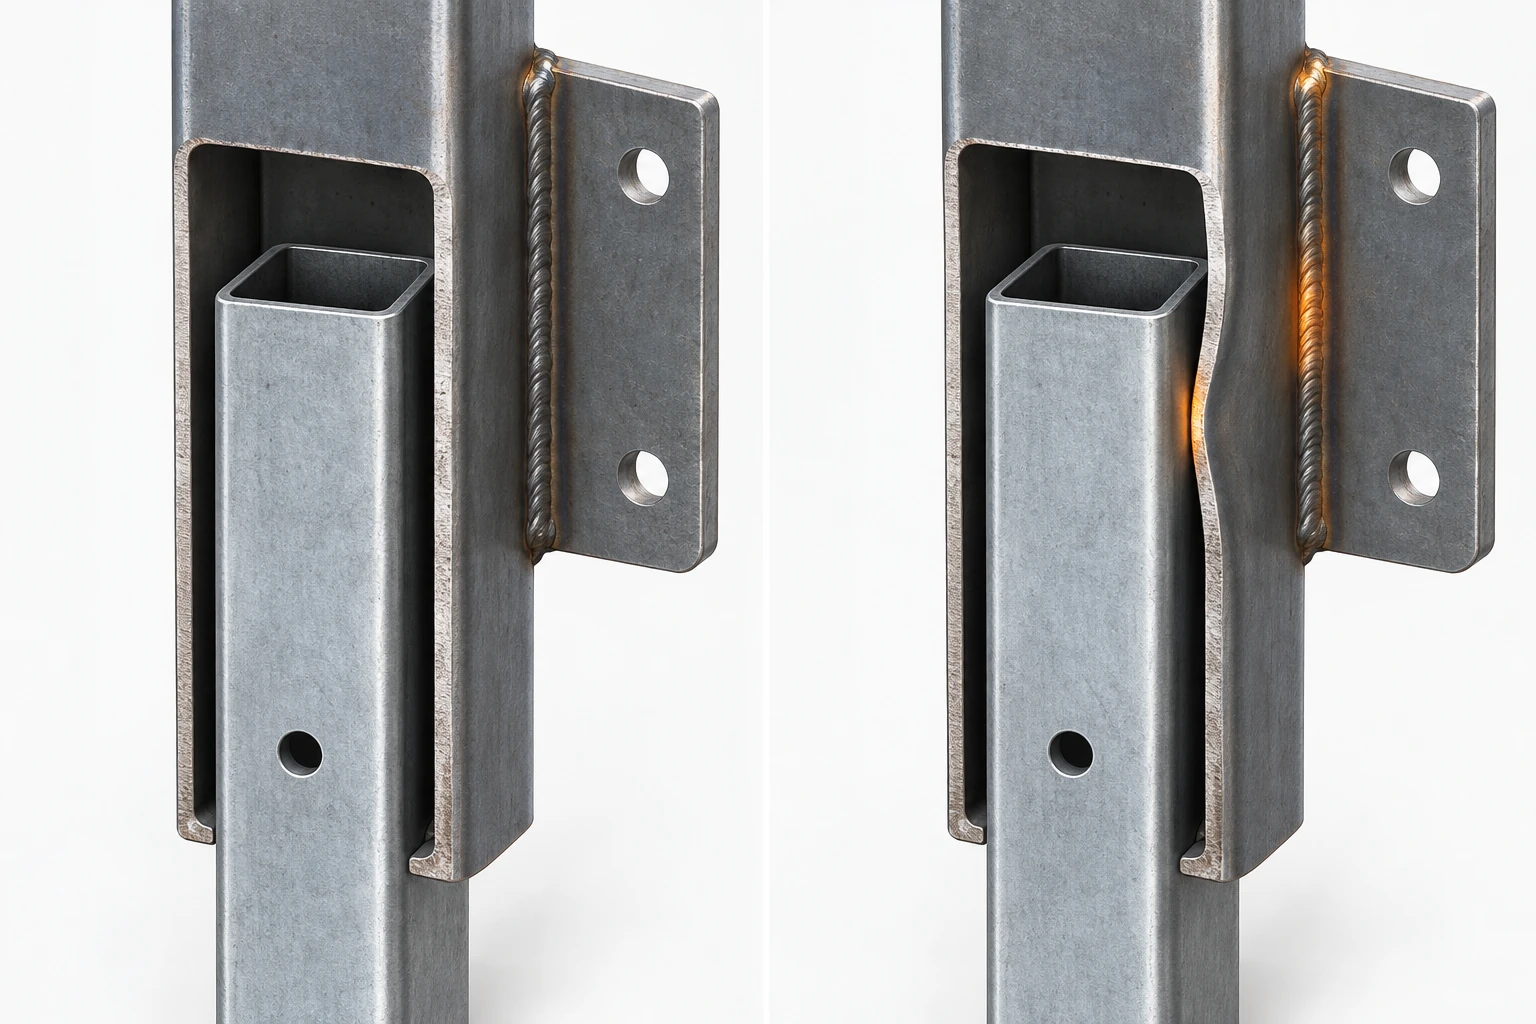
取付面の向き
四つの穴の相互距離が正しくても、プレート全体が組立基準に対して傾けば取り付けにくくなります。穴を広げる対応はボルト接合の条件を変える可能性があり、原因を取り除くとは限りません。図面では、穴だけでなく取付面の位置と向きを機能基準に関連付けます。
ビードの外観ではなく完成状態を受け入れる
溶融亜鉛めっきは皮膜厚さと熱履歴を加えます。粉体塗装も隙間を消費しますが、両者の影響を同一視すべきではありません。表面処理後に適用する公差、必要な逃げ、マスキング範囲を設計時に決めます。
後加工が計画されている場合、露出した材料には適切な防食処置が必要です。予測できる干渉を、その都度の研削や穴加工で解決する状態は避けるべきです。
寸法検査と溶接検査を分ける
ISO 13920:2023は溶接構造物の一般公差と四つの精度等級を扱います。機能と図面に基づいて選択し、重要な取付部には個別の幾何公差などを設ける必要があります。全寸法へ最も厳しい等級を適用しても、コストに見合う価値が生まれるとは限りません。 [7]
ISO 17637:2016は溶融溶接継手の外観試験を扱い、溶接前の確認にも適用されます。しかし完成組立品の寸法検査の代わりにはなりません。外観が良いことと位置が正しいことは別々の受入項目です。 [8]
機械的・熱的な矯正を行うなら、材料と構造に適した承認方法と再検査が必要です。頻繁な矯正が必要なら、溶接量、順序、隙間、支持、板厚変更を調べ、工程自体の不安定さを解消します。
設備仕様ではなく再現性のある完成精度を調達する
一つの試作品が合格しても、量産で同じ結果が出るとは限りません。治具の摩耗、入荷チューブの寸法差、作業者や手順の変更が形状を変えます。検査は精度が得られたかを確認しますが、精度そのものを作るのは工程です。
基準、治具保全、溶接順序、条件を管理し、重要な変更時には再検証します。加工単価が安くても、組立調整、塗膜補修、廃棄、納期遅延が増えれば総コストは高くなります。
| 調達時の質問 | 確認する目的 |
|---|---|
| どの完成寸法が重要か | 受入と機能を結び付ける |
| 溶接前後の公差は何か | 単品と組立品を区別する |
| 測定基準は何か | 必要な位置関係を測る |
| 継手の隙間をどう管理するか | 溶接量と熱履歴を安定させる |
| 順序は定められているか | 工程の再現性を確保する |
| 治具をどう点検するか | 摩耗と系統的な誤差を見つける |
| いつ測定するか | 温度と拘束状態を明確にする |
| 表面処理後に何を検査するか | 最終隙間と取付面を確認する |
| ロットの安定性をどう示すか | 試作品だけに依存しない |
| どの修正作業を許可するか | 構造と防食性能を守る |
異なる検証済みの方法で同じ要求を満たせるなら、全供給者へ同一の治具を強制する必要はありません。重要なのは、完成状態の要求と再現性の証拠です。
GOODINの視点
OEM向けジャッキと取付インターフェースで価値があるのは、組み立て可能な状態の精度です。設備能力は必要条件ですが、それだけでは十分ではありません。精度は工程全体でつくるものです。取付基準、最終隙間、量産要件について、仕様を確定する前にGOODINへご相談ください。
出典・参考資料
本稿は技術的な解説であり、共通の溶接施工手順ではありません。図面、材料要件、認定された施工法、対象製品のメーカー指示が優先します。資料の版は記載し、閲覧日は記載していません。
- SSAB — Welding distortion — Trailer design
- TWI — Distortion — Prevention by design
- TWI — Distortion control — Prevention by fabrication techniques
- TWI — Distortion — Prevention by pre-setting, pre-bending or use of restraint
- SSAB — The size of the joint root gap
- Hendrickson — Trailer Axle Service Procedures — L1061 (2009)
- ISO — ISO 13920:2023 — General tolerances for welded constructions
- ISO — ISO 17637:2016 — Visual testing of fusion-welded joints
- TWI — How can tack welding be used to minimise distortion?
同じ定格荷重でも別の製品:同じ仕様のトレーラージャッキで性能が大きく異なる理由
アルミ製トレーラーでも電食は起こる:異種金属の接合部が防食上の弱点になる理由
関連記事