同じ定格荷重でも別の製品:同じ仕様のトレーラージャッキで性能が大きく異なる理由
この記事の内容
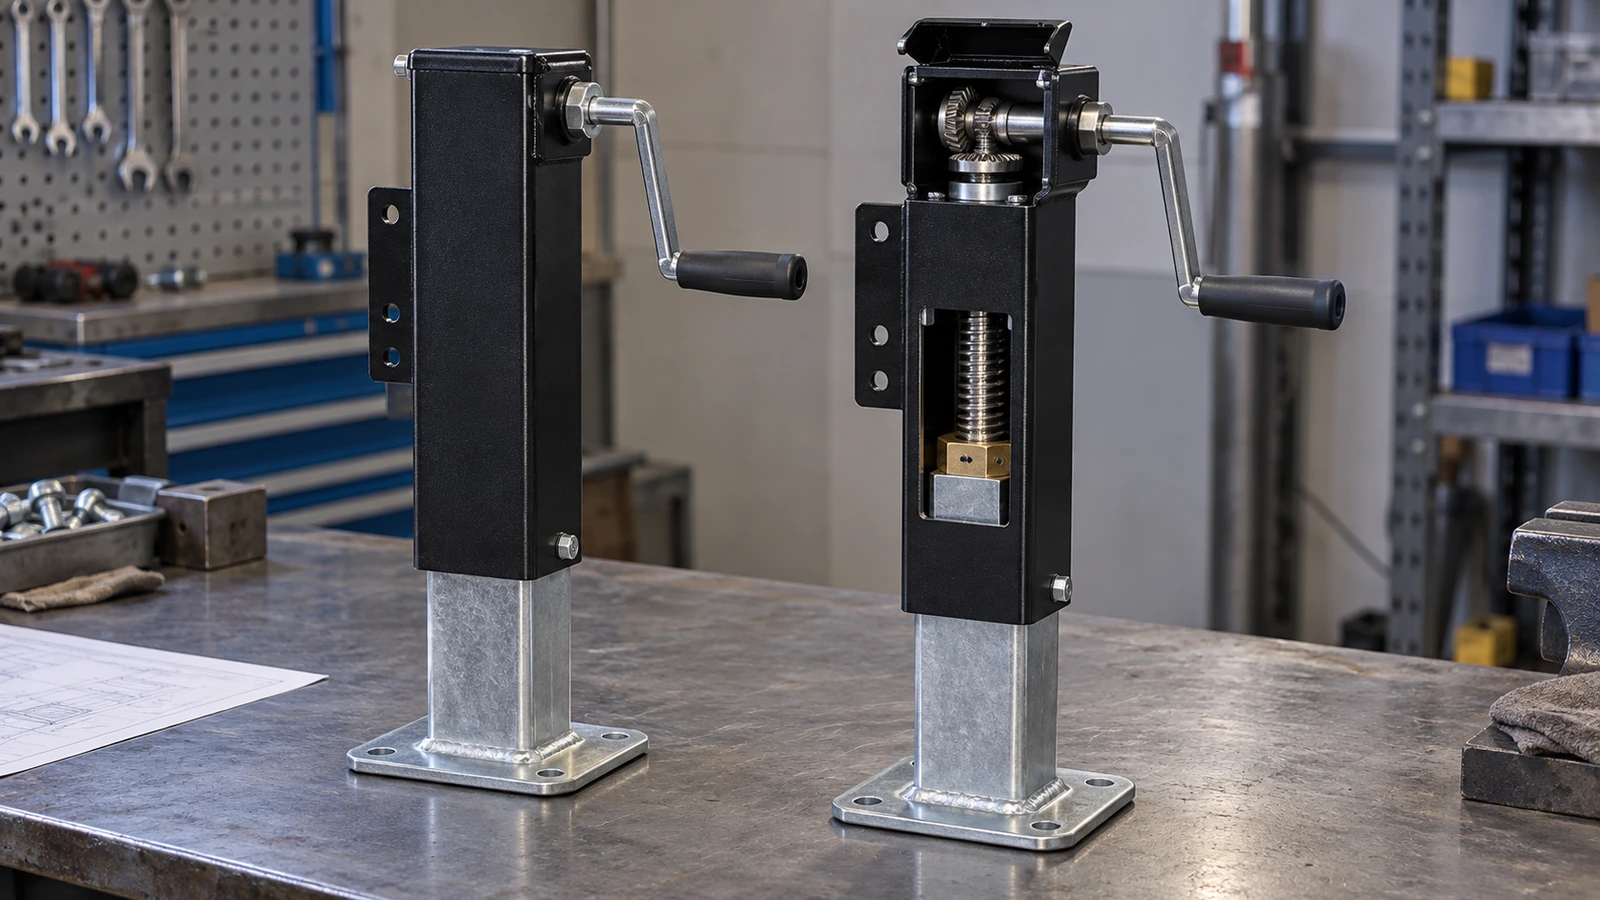
同じ3,500 lbの定格荷重を掲げるトレーラージャッキでも、操作力、動きの滑らかさ、耐久性、製造品質のばらつきは大きく異なる場合があります。重要なのは、定格能力とジャッキ全体の機械的性能を区別することです。定格荷重だけでは、ねじの効率、チューブの位置関係、軸受の状態、歯車の品質、潤滑、防食、そしてそれらの特性が生産ロット間でどの程度安定しているかは分かりません。
本稿では、部品製造から組立、実使用まで、これらの要因を順に追います。特に、クランク操作力の増加、最大伸長付近での引っ掛かり、内部腐食、歯車やねじの早期摩耗という購入者の問題に注目します。GOODINの基本的な見解は明確です。定格荷重が定めるのは負荷能力のしきい値であり、製造品質そのものではありません。
技術特集 · 材料・製造
まず同じ種類の能力を比較する
製造品質を比較する前に、まず広告に記載された能力が何を表しているかを区別する必要があります。ジャッキには、持ち上げ能力と静止状態での支持能力が別々に設定される場合があります。Lippertの技術ガイドでは、持ち上げ能力はジャッキが上昇させられる荷重、支持能力は動かずに保持できる荷重と説明されています。例えばBULLDOGは、モデル182524を含む一部の高荷重用角形ジャッキについて、持ち上げ能力10,000 lb、支持能力12,000 lbとしています。[1] [2]
つまり、大きく表示された容量の数字が同じでも、二つの製品の作動時の定格が同等とは限りません。購入者はまず、同じ種類の能力、同じ用途、同じ使用条件を比較していることを確認しなければなりません。これらの仕様がそろってから、製造に関する本質的な検討が始まります。同じ持ち上げ要求を満たす二つのジャッキでも、ねじ形状、歯車構成、チューブ公差、軸受、潤滑方式は異なり得ます。その違いは、必要な操作力、動きの滑らかさ、使用に伴う性能変化に影響します。
定格は重要な要求を設定します。しかし、機構全体を説明するものではありません。
チューブ形状:公差が摩擦に変わる場所
外側チューブの真直度
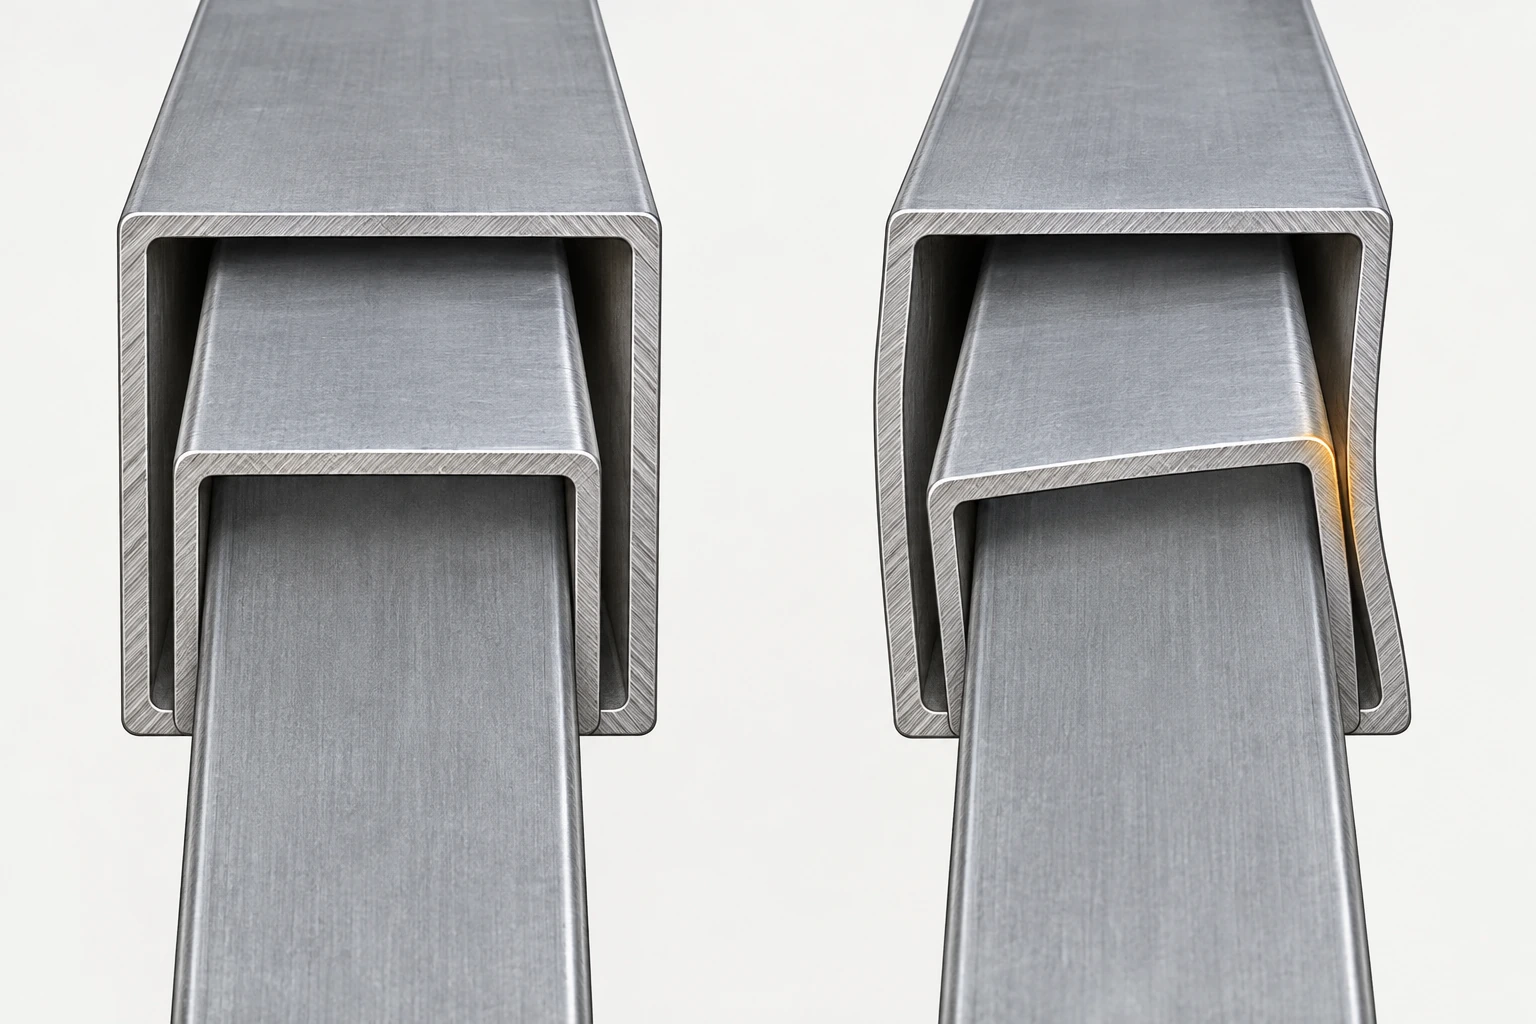
伸縮式ジャッキは、外側チューブと内側の可動脚との関係によって機能します。外側チューブは構造用ハウジングとなり、機構をトレーラーに接続します。内側チューブは上下に移動してドローバーを上げ下げします。組立品を滑らかに動かすには、両部品の形状が整合していなければなりません。外側チューブには適切な真直度が必要です。内側チューブは過度に干渉せずに収まる必要があります。
摺動面には、通常の製造ばらつきを吸収できるだけのすきまが必要ですが、不必要ながたつきを生じさせてはいけません。ここで、呼び仕様が同じ二つのジャッキを考えます。どちらも同じ呼び寸法の鋼管を使い、指定された持ち上げ能力を満たしています。一方は外側チューブが真っすぐで、内側脚が全ストロークで自由に動きます。もう一方は外側チューブにわずかな曲がりがあり、ある部分のすきまが小さくなっています。
後者も定格荷重を持ち上げられるかもしれません。しかし可動脚とハウジングの接触圧力は増加し得ます。その接触が摩擦を生み、使用者はそれを克服するために大きなクランクトルクを加える必要があります。不利な接触状態で摺動を繰り返すと、摩耗を早めたり、接触面の保護被膜を傷めたりする可能性もあります。重要なのは、小さな幾何学的変動が、直ちに静的な構造破損を起こさなくても操作感を変え得ることです。
定格荷重を満たしながら、動作品質が明らかに劣るジャッキは存在し得ます。調達部門にとって、チューブの呼び寸法だけでは必要な形状を規定できません。真直度と、組み合わされる部品同士の関係も同じように重要です。
最大すきまではなく管理されたすきま
すきま不足で引っ掛かる場合、製造者は内外チューブ間のすきまを増やそうとするかもしれません。それによって組立の余裕は増えます。しかし別の問題も起こり得ます。ジャッキの脚は荷重を受けながら、適切に案内されなければなりません。すきまが過大だと、伸縮部材同士の相対的な動きが大きくなります。偏心荷重を受けると、内側脚が外側チューブ内で傾き、案内面に接触する場合があります。
その結果、局所的な接触圧力が高まり、追加の曲げ荷重や横荷重が機構に入る可能性があります。無負荷では緩く感じられるのに、トレーラーを支えると操作が重くなることもあります。したがって、ここにはトレードオフがあります。すきま不足は引っ掛かりを招きます。すきま過大は移動量、位置ずれ、局所接触を増やします。適切なすきまは、チューブ形状、重なり長さ、製造公差、被膜の状態、設計上許容する荷重によって決まります。
これは車輪付き旋回式ジャッキで特に重要です。人力でトレーラーを動かそうとすると、車輪に転がり抵抗が生じ、横方向の力を受けることがあります。その力は伸縮構造に伝わります。主に垂直方向の持ち上げを想定したジャッキについて、垂直能力が十分だからという理由だけで任意の横荷重に耐えると考えてはいけません。設計者は使用条件全体を考慮する必要があります。
良好な伸縮動作に必要なのは、最大限のすきまではなく、管理されたすきまです。
公差の累積
個々の部品がすべて図面を満たしているように見えると、生産上の問題はさらに難しくなります。外側チューブが寸法公差内にあり、内側チューブも公差内、取付ブラケットも仕様通り、ナットとねじもそれぞれの許容限界内で製造されているとします。それでも完成したジャッキが引っ掛かることがあります。各偏差が相互に作用するためです。単純化した寸法の連鎖を考えてみましょう。外側チューブの内寸が許容範囲の小さい側にあります。
内側チューブの外寸は大きい側です。外側チューブには小さな真直度偏差があり、内側チューブにはわずかな角度偏差があります。溶接でさらに局所変形が加わります。表面処理が摺動部の寸法を変えます。個々の変動は許容されていても、組み合わせると利用可能な作動すきまの大部分を使い切るかもしれません。これが公差の累積です。
このため、各部品を独立に規定するだけでは十分でない場合があります。製造者は、許される最も不利な組み合わせでも部品が適切にかみ合うかを評価しなければなりません。角形ジャッキでは、各チューブの真直度、断面寸法、断面の直角性、チューブと取付部の位置関係などが関わります。丸形では、真直度、真円度、組み合わされる円筒面の位置関係などが重要になります。
同軸度や同心度が特定の内部設計で関係する場合はありますが、これらの用語を角形の伸縮チューブに無条件で適用すべきではありません。必要なのは、機構が機能するための幾何学的条件です。個々に合格した部品を集めても、組立品が自動的に合格するわけではありません。完成ジャッキには、受入部品検査だけでなく、寸法と機能の検証が必要なのです。
内部機構:ねじ・ナット・歯車・軸受
リード・力の利得・摩擦
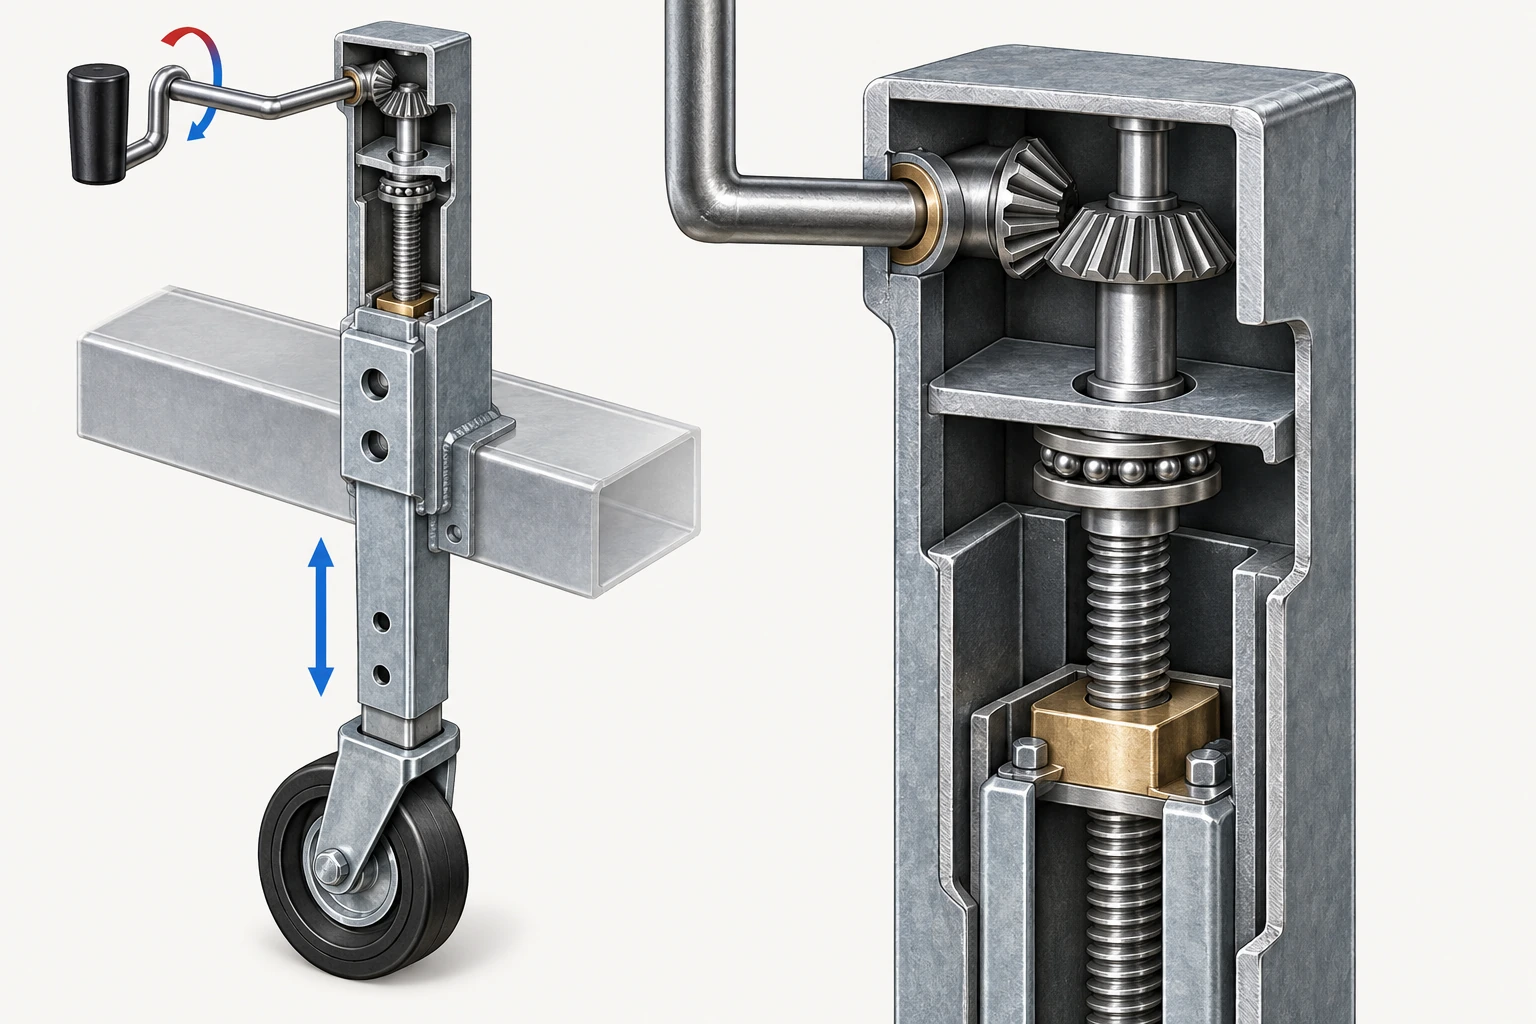
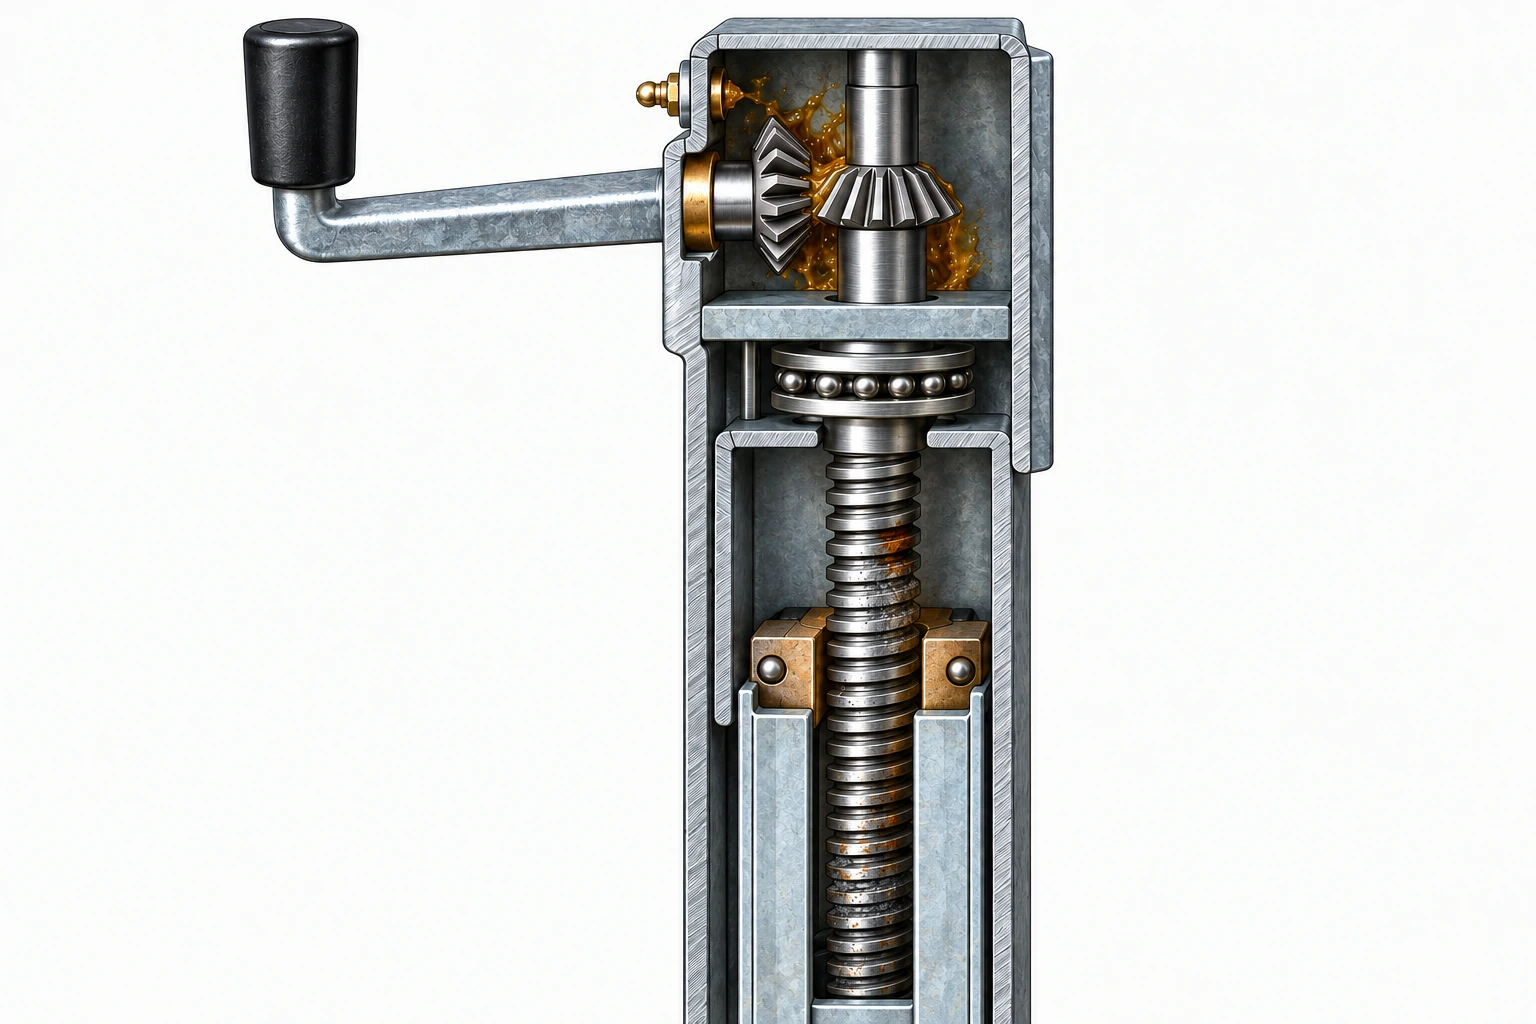
伸縮チューブは構造上の案内を担い、ねじ機構が上下運動を生みます。一般的なねじ駆動式トレーラージャッキでは、入力を回転させることでねじがナットに対して回転します。設計により、ねじまたはナットの一方が軸方向に拘束され、他方が伸縮脚とともに動きます。ねじ山は回転運動を直線運動に変換します。その形状によって、ねじ1回転当たりの脚の移動量が決まります。
摩擦特性は、ある荷重を動かすためのトルクに影響します。機械的な関係は明快です。リードが大きいねじは1回転当たりの直線移動量が大きくなります。その他の条件が同等なら、リードが小さい方が大きな力の利得を得られますが、同じ距離を動かすには多くの回転が必要です。実際の機構では、ねじ面、軸受、歯車、その他の接触面での摩擦によってエネルギーも失われます。
ケンブリッジ大学のサイトに掲載されたDouglas Wrightによるねじジャッキの工学例 [3] は、持ち上げトルクがねじ形状、摩擦、スラスト軸受の構成に依存することを示しています。トレーラーの購入者にとって、これは重要な区別です。同じ持ち上げ能力の二つのジャッキでも、同じドローバー荷重を上げるために必要な力は異なり得ます。一方はねじと歯車の構成で力の利得を重視し、他方は速い移動を優先するかもしれません。
どちらも自動的に優れているわけではありません。適切な設計は、想定荷重、必要ストローク、操作速度、許容できる入力努力によって決まります。
移動速度とハンドル操作力
ある所有者はカプラーを素早く上げられるジャッキを好み、別の所有者は身体的負担の小さいものを好みます。その違いは機構設計の違いにつながります。脚を1インチ上げるのに必要なハンドル回転数が異なる二つのジャッキを考えます。速い方は1回転でより長く進みます。遅い方は歯車とねじの設計によって、より大きな力の利得を得ている可能性があります。
ハンドル長さも使用者が加える力に影響します。長いクランクは同じ入力トルクに対して大きなてこ作用を得られますが、周囲の空間や人間工学も考慮しなければなりません。これは理論だけの話ではありません。etrailerの2,000 lbジャッキの比較 [4] では、ある顧客が一つのモデルは1インチの移動に約12回転必要だと報告しました。回答では、同じ2,000 lbで約8回転/インチの別モデルが紹介されています。
両製品は大きく見れば同じ能力区分に属しますが、移動特性は異なりました。この例は、どちらかの耐久性が高い、あるいは操作力が低いことを証明するものではありません。同じ能力が同じ機械動作を意味しないことを示しています。頻繁に上げ下げする商用トレーラーでは、移動速度が作業者の生産性に影響します。重い手動ジャッキでは、入力努力の方が重要かもしれません。
荷重能力しか記載しない見積依頼では、これらの要件が未定義のままです。また回答には、提案された代替品がAフレーム用ではないことも記載されています。これは回転速度の違いを示す例であり、二つのモデルが取付方法や用途で互換性を持つ証拠ではありません。
ねじの製造精度
ねじの呼びリードは、意図した1回転当たりの移動量を定めます。製造精度は、完成したねじがその形状にどれだけ忠実かを決めます。この二つを混同してはいけません。適切に設計されたねじは、リードが比較的大きくても小さくても正常に作動できます。一方、リード誤差、ねじ山形状の変動、表面損傷、位置ずれは別の問題を生みます。例えばねじ形状が不均一だと、ねじとナットの接触状態が変わります。
表面仕上げが悪いと摩擦が増え、摩耗を促進する場合があります。曲がったねじは回転につれて位置関係が変化します。ねじ軸とナット軸が適切に合っていないと、ねじ山の限られた領域に接触圧力が集中します。その集中は操作力を増やし、局所摩耗を早める可能性があります。これらは起こり得る工学的結果であり、すべての製造偏差が必ず引っ掛かりを起こすという主張ではありません。
実際の結果は、誤差の大きさ、ねじ設計、材料の組み合わせ、潤滑、負荷によって変わります。調達上の意味は、ねじ品質を材料等級と呼び径だけに還元できないということです。生産上重要なジャッキでは、ねじ形状、必要に応じたリード精度、真直度、表面状態、相手ナットとの適合性などが要求となり得ます。目的は、根拠なく高価な精密加工を要求することではありません。
安定した作動を決める特性を管理することです。
ナットの位置と保持
ねじは、かみ合うナットを通じて力を伝えなければトレーラーを持ち上げられません。ナットはねじ面同士の接触で荷重を受けます。その材料、形状、かみ合い長さ、位置関係が接触圧力に影響します。適合が悪いナットは過大なすきまを生むことがあります。すきま不足や不適切なねじ山形状は追加の摩擦を生みます。ねじに対して傾けて取り付けたナットは、特定のねじ山領域に接触を集中させます。
結果として、摩耗や操作力が増える可能性があります。だからこそ、製造時にはナットの固定方法に注意が必要です。ある種のジャッキではナットが内側の伸縮脚に固定されています。その位置は、ねじ軸と周囲チューブの案内形状に整合していなければなりません。溶接固定なら、工程で位置と溶接による変形を管理する必要があります。
機械的に保持する場合も、保持方法は負荷時に必要な位置を維持しなければなりません。したがって、正しく製造されたねじとナットを使っていても、不利な位置関係で組み立てれば性能が悪くなります。問題は必ずしも各部品単体の品質ではなく、両者の関係です。ねじ、ナット、伸縮案内は一つの機械システムを形成します。
歯車形状とかみ合い
多くの横ハンドル式ジャッキは、クランクから垂直ねじへ歯車で回転を伝えます。歯車は新たな製造変数を加えます。歯形、材料、表面状態、取付位置、潤滑がトルク伝達に影響します。歯当たりが悪いと、騒音、不均一な抵抗、集中摩耗が増える可能性があります。バックラッシが大きすぎると不要ながたが生じ、小さすぎたり位置がずれていたりすると、かみ合いがきつくなります。
適切な作動状態は、意図した歯車設計によって異なります。製造者は、ハウジングに収まる最大の歯車を選ぶだけでなく、歯車機構の形状と組立を管理する必要があります。材料硬さも重要ですが、硬さだけでは歯車品質を完全には定義できません。適切な設計では硬い歯車が耐摩耗性に役立ちます。しかし、誤ったかみ合い、潤滑不足、組立時の位置ずれを補うことはできません。
同様に、切削加工した歯車が、適切に製造された他の方式すべてより自動的に優れるわけではありません。必要な歯形と作動性能を安定して生み出せるかによって製造方法を評価すべきです。購入者にとって意味のある結果は、負荷を受けたジャッキの実際の動作です。内部歯車の設計は、同じ能力ラベルの製品で結果が異なる理由を説明します。
スラスト軸受と軸方向荷重経路
ねじジャッキは、内部機構を通じて大きな軸方向力を伝達しなければなりません。多くの設計では、スラスト軸受が軸荷重を支えながらねじの回転を可能にします。不適切な摺動接触方式に比べて軸受は摩擦を減らすため、その状態と位置関係が操作トルクに影響します。軸受は想定軸荷重、潤滑、組立形状に適合している必要があります。潤滑不足、汚染、損傷、不適切な着座があると、クランクが重くなる可能性があります。
ねじや歯車の構造は健全なままかもしれません。ジャッキは荷重を支える能力を維持していても、使用者の負担は増えます。軸受設計の重要性は、Atwoodの古くからあるトレーラージャッキ特許 [9] にも表れています。そこでは、スラスト軸受の位置関係がねじナットの横荷重に及ぼす影響を扱っています。この特許は特定の工学的アプローチの証拠であって、その方式が普遍的に優れる、あるいは現代製品の寿命を一定量改善すると証明するものではありません。
それでも、 基本となる機構の考え方は参考になります。不利な軸受配置は、他の内部部品の位置関係や負荷にも影響します。そのため、ジャッキ全体は軸方向力、回転、案内の相互作用を踏まえて設計すべきです。使用者が感じるのは個々の部品の強さだけではなく、機構全体の摩擦です。
ストローク位置で作動抵抗が変わる理由
実際の相談と未確定の根本原因
実際のユーザー相談は、こうした機構上の問題が使用中にどう現れるかを示します。2025年6月22日、ボートトレーラーの所有者が、ドリル駆動式の旋回ジャッキTrailer Valet JXSについてetrailerに問い合わせました。以前は正常でしたが、カプラーが切り離しに必要な高さに近づくと、最近は非常に回しにくくなるとのことでした。所有するMilwaukeeのドリルでは、トレーラーを十分な高さまで上げられなくなっていました。
ジャッキ上部付近にはグリースニップルがあり、所有者は内部に追加の潤滑が必要なのか、別の問題が起きたのかを知りたいと考えていました。6月23日の回答でetrailerは、内部歯車の乾燥や汚れ、ねじまたはスラスト軸受周辺の潤滑不足、わずかに曲がった部品や応力を受けた部品など、複数の可能性を挙げています。元のやり取りは、2025年6月のTrailer Valetに関するトラブルシューティング相談 [5] で確認できます。
この事例が有用なのは、報告された故障が、ジャッキの荷重支持能力の突然の全面喪失ではないからです。所有者が述べたのは、必要な持ち上げ動作の上端付近で作動抵抗が変化したということでした。利用できる情報から実際の原因は確定できません。公開されたやり取りには、分解調査結果、寸法測定、修理結果の確認がありません。したがって、この例を製造欠陥、グリース分配不足、ねじの位置ずれの証拠として扱うのは誤りです。
しかし、定格能力だけでは説明できない現実のユーザー問題を示しています。能力が十分に見えるジャッキでも、最も必要な位置で操作が困難になることがあります。OEMには、より有用な認定試験の問いが生まれます。便利な一つの試験位置だけでなく、指定ストローク全体でどのように動作するのでしょうか。
位置に依存する引っ掛かり
ストローク上端付近の引っ掛かりに、単一の普遍的原因はありません。いくつもの機構が位置依存の抵抗を生みます。曲がったねじは、ある位置で不利な整列状態になります。伸縮チューブの局所的な寸法偏差は、脚の移動に伴ってすきまを減らす場合があります。ねじの特定部分に腐食、ねじ山損傷、潤滑不足があるかもしれません。設計上のストローク限界に近づいている、または損傷したストッパーに当たっている可能性もあります。
構造上の別の要因もあります。伸縮脚が伸びるにつれて、内外チューブの重なりは一般に短くなります。そのため、利用できる案内長さと偏心荷重への応答は、伸長量で変わり得ます。これは、すべてのジャッキが最大伸長で危険だという意味ではありません。製品はメーカー指定の作動範囲と荷重条件に従って評価しなければなりません。ただし、ある位置では自由に動き、別の位置では引っ掛かるジャッキを調べる際、この形状変化は関係します。
ストローク中央だけで試験すると、許容限界近くの問題を見逃す可能性があります。したがって、想定ストローク全体の代表的な位置で動作を評価すべきです。また、実際の機械的問題と、負荷変化による正常な操作力増加を区別しなければなりません。位置依存の症状は、形状、潤滑、負荷を調査する理由であり、特定部品の故障を証明するものではありません。
給脂アクセスと潤滑範囲は同じではない
グリースは実際にどこへ届くか
目に見えるグリースニップルは便利な保守機能です。しかし、それがあるだけで、すべての内部接触面に十分な潤滑が届くとは限りません。ハウジング上部に歯車があり、ねじが可動脚の中を下方に伸びるジャッキを考えます。歯車ケース近くに注入したグリースは歯車を十分に潤滑するかもしれません。それがスラスト軸受、ナット、ねじの全作動長さまで届くかは、実際の内部設計次第です。
潤滑剤は機構全体に自動的かつ均一に広がるわけではありません。部品の動き、内部通路、グリースの硬さ、ニップル位置が分配に影響します。雨の多いアラスカ州シトカで使われたFultonジャッキに関する2021年のetrailer相談 [6] は、その違いを示しています。所有者はニップルから上部歯車に定期的に給脂していたと報告しました。それでもクランクは徐々に重くなり、最終的に固着しました。部分分解後、上部歯車は正常に見える一方、ねじがナットの中で固着していたと述べています。
このやり取りには独立した工学調査はなく、根本原因も確定していません。しかし、一つの給脂点へアクセスできることを、内部の全摩擦面が十分に保守されている証拠とみなすべきでない理由が分かります。設計者にとって潤滑アクセスは工学上の機能であり、調達部門にとっては正当なサプライヤー評価項目です。潤滑剤はどこから入り、どの面に届き、その分布をどう確認するのでしょうか。
販売店の回答は、過度な伸長または縮小も可能な原因として挙げています。したがって、公表された相談は潤滑不良が原因だと確定するものではなく、一般的な対処案も、その製品で認められた整備手順の代わりにはなりません。[6]
実際の設計に従う保守
一つのジャッキに適した保守指示を、別の製品へ自動的に当てはめてはいけません。製品によってグリース、オイル、乾式潤滑の方式が異なります。ニップルを設けるメーカーもあれば、取り外せるカバーや専用の整備手順を用意するメーカーもあります。内部ユニットによっては、所有者による日常的な分解を想定していません。Lippertの保守ガイド [1] は、清掃、内側脚の潤滑、歯車の潤滑、ヘッド部分の保護を区別しています。
メーカーは、個別の取扱説明書に従うことも強調しています。潤滑は使用環境と相互作用するからです。露出した摺動面では、潤滑剤が汚れを引き寄せると異物が付着します。内部ねじには外側チューブとは別の潤滑剤が必要な場合があります。船舶関連用途では、水による汚染への耐性がより厳しく求められます。無差別に潤滑剤を加えても、適切な保守要求を確認する代わりにはなりません。
また、重い荷重を受けたジャッキや固着したジャッキは、先に除荷し、認められた手順に従わずに分解すべきではありません。設計上の問いは、潤滑方式が想定デューティサイクルに適し、期待される保守方針を実行できるだけのアクセス性があるかです。調達では、新品時の滑らかさとともに、繰り返し使用後も許容性能を維持できるかを考える必要があります。
CURTの保守ガイドも、清掃、取付部確認、内部ねじの潤滑を別々の作業として扱っています。アクセスと分解はモデル固有の説明書に従います。認められた整備を行う前に、ジャッキの荷重を取り除き、トレーラーを安全に支持してください。[7]
内部の水分と腐食
トレーラージャッキは屋外で使用されます。雨、路面からの飛沫、泥、粉塵、そしてボート関連用途では塩水にもさらされます。外装が耐食性を持っていても、内部機構は水分に弱いままかもしれません。損傷したキャップ、可動部周辺の開口部、その他の保護不足の境界から水が侵入します。腐食はねじ、ナット、歯車、軸受に及びます。腐食生成物や異物は摩擦を増やす可能性があります。
潤滑剤は汚染され、期待した効果を失うことがあります。ねじ面には局所損傷が生じます。使用者が最初に気付くのは、クランク操作力の緩やかな増加だけかもしれません。時間がたつと、機構はさらに動かしにくくなります。Lippertは、損傷したヘッドキャップを内部への水分侵入経路として具体的に挙げています。CURTも、内部部品を汚れ、水、さびから守ることを目的としたボート用ジャッキの交換キャップ [8] を提供しています。
これらは内部保護の重要性を示します。ただし、外側のキャップ一つで完全な環境シールが実現するという意味ではありません。ジャッキは伸縮部品の動きも許容しなければなりません。排水、通気、シール、潤滑の構成は、その動きと両立する必要があります。したがって、ボートトレーラー部品の防食は二つの層で評価すべきです。一つは外側の構造です。
もう一つは内部の作動機構です。ハウジングが耐食性を持つからといって、ねじ、ナット、軸受も自動的に耐食性を持つわけではありません。
被膜・溶接・取付を含む荷重経路
被覆後の最終すきま
多くの鋼製トレーラー部品には表面処理が必要です。しかし被膜厚さと製造順序は、はめ合いに影響します。定めた摺動すきまを持つ内外チューブを考えます。関係するはめ合い面に被膜を付けると、最終寸法は変化します。被膜の厚みは利用可能なすきまの一部を消費します。もともと許容寸法限界に近いジャッキでは、その変化が重要になります。
実際の影響は、表面処理方法、処理する面、元の公差余裕によって異なります。粉体塗装、電気亜鉛めっき、溶融亜鉛めっきを、寸法上同じ工程として扱うことはできません。メーカーは部品形状と想定動作に適合する保護方式を選ぶ必要があります。重要寸法を処理前ではなく処理後で定義しなければならない場合もあります。一部の面には、承認されたマスキングや仕上げ方法が必要かもしれません。
別の部品は、個別に被覆してから組み立てる必要があります。重要なのは、完成したジャッキ設計に、機能上のすきまを考えずに表面処理を追加しないことです。外側の腐食を解決する一方、意図せず内部の動作問題を作る可能性があります。全体設計は両方を満たさなければなりません。
溶接は内部位置関係を変える
トレーラージャッキの荷重経路は外側チューブで終わりません。ジャッキはトレーラーフレームにも接続されます。その接続には、溶接ブラケット、Aフレーム用取付フランジ、または他の認められた方式が使われます。溶接は局所加熱と収縮を生みます。製造中に外側チューブや取付構造が変形すると、内部形状にも影響が及びます。特に本体を構造取付部へ直接溶接する場合に重要です。
溶接前は外側チューブが正しく成形され、真っすぐだったとします。取付板周辺の不均衡な溶接が局所収縮を起こし、小さな角度偏差や局所寸法偏差が生じます。無負荷なら内側脚はまだ自由に動くかもしれません。しかしドローバーを支持すると、不利な形状が接触圧力を高め、操作力が増えます。これは成立し得る製造不良の連鎖です。正確なチューブ → 溶接熱 → 局所変形 → 位置整合の余裕減少 → 負荷時接触 → 摩擦増大。
すべての溶接式ジャッキがこの問題を持つという証拠ではありません。適切に設計・管理された溶接工程は、許容される形状を生み出せます。教訓は、寸法を変え得る製造工程の後で最終ジャッキを評価することです。前回の「材料・製造」記事で示した一般原則は、精密な切断が溶接後の精度を保証しないというものでした。ジャッキでは小さな形状誤差が作動抵抗として感じられるため、この原則が具体的になります。
垂直定格は任意の横荷重を許さない
ジャッキは主に、想定した荷重経路でトレーラーのドローバーを持ち上げ、支持します。しかし実際の取付状態では追加の力が生じます。不均一な地面はフットや車輪の接触状態を変えます。偏心した取付は曲げモーメントを導入します。車輪付きジャッキを荒れた地面で動かすと横力が生じます。適切に固定していないトレーラーは、予想外に動くこともあります。
これらの負荷条件は、管理された垂直能力試験と同じではありません。垂直持ち上げ用ジャッキについて、広告の能力が大きいから任意の横荷重に耐えると考えてはいけません。同じ垂直定格の二つのジャッキも、チューブ形状、案内部の重なり、取付構造、内部位置関係の違いにより、許容される偏心荷重に対して異なる応答を示す場合があります。メーカーは想定取付方法と使用条件を定義すべきです。
OEMはそれに従って選定しなければなりません。購入者は、5,000 lbの垂直定格を、任意の横荷重、トレーラー移動、説明書外の持ち上げを許すものと解釈すべきではありません。評価上、垂直能力試験と用途固有の偏心荷重評価は、異なる問いに答えます。両方が関係する製品もありますが、一方が他方を自動的に代替することはありません。
能力だけでなく動作を試験する
能力・動作・耐久性は別の試験
工場試験でジャッキが定格荷重を正常に持ち上げたとします。これは価値ある証拠です。その試験個体が、使用した条件で、指定された持ち上げ動作を行ったことを確認します。しかし、何年も使用した後でも同じ操作力を保つとは証明しません。ねじとナットは繰り返し摺動接触します。歯車は歯のかみ合いを繰り返してトルクを伝達します。軸受は回転中に荷重を支えます。
伸縮面は案内面に沿って動きます。潤滑剤も機能し続けなければなりません。機構は屋外の汚染や腐食にもさらされます。1回の持ち上げ成功では、これらすべての影響を評価できません。静的保持試験はまた別の問いに答えます。定義した条件で指定荷重を支えられるかを評価しますが、その荷重をどれだけ滑らかに上げられるかは示しません。有用な認定プログラムは、能力、作動性能、耐久性を区別すべきです。
荷重を一度持ち上げる能力と、指定された使用期間を通じて滑らかに繰り返し持ち上げる能力は、同じ特性ではありません。
許容ストローク全体の測定
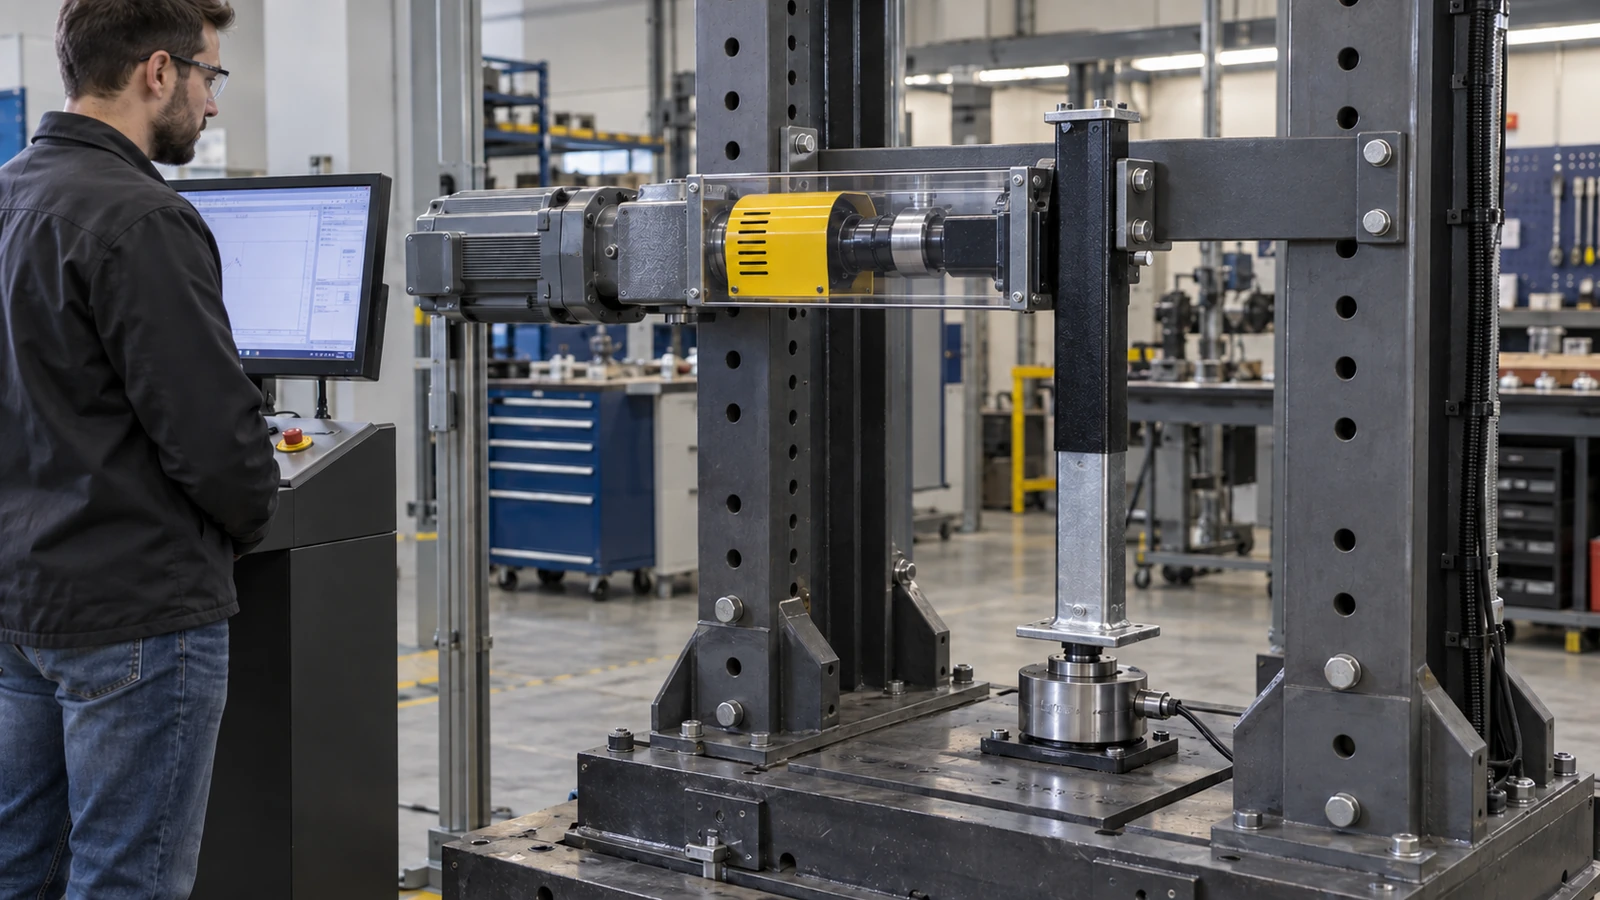
有用なジャッキ認定プログラムは、製品の想定機能から始まります。OEMは適用する持ち上げ荷重、支持要件、ストローク範囲、使用条件を設定すべきです。そのうえで、完成ジャッキがそれらの条件で安定して作動するかを試験します。手動ねじ式ジャッキでは、いくつかの測定が役立ちます。無負荷操作トルクは、定格持ち上げ荷重を加える前に異常な機械抵抗を見つける助けになります。
負荷時の操作トルクは、指定荷重を上げるために必要な入力を示します。ストローク全体のトルク変動から、特定位置で抵抗が増えるかを確認できます。ハンドル1回転当たりの移動量は、速度と機械構成を特徴付けます。繰り返し試験後のトルクは、反復動作による性能変化を示します。最終的な寸法・機能検査は、摩耗、永久変形、過大ながた、その他の変化を明らかにできます。これらは工学的な測定案であり、普遍的な規格によってすべてのジャッキに同一試験が義務付けられているという主張ではありません。
OEMは用途に応じて、適切な試験荷重、操作速度、ストローク位置、サイクル数、公差、合否基準を定めなければなりません。意味のある試験では、設計されたストッパー付近の正常な抵抗と、許容作動範囲内の意図しない引っ掛かりを区別します。追加測定のために、設計ストロークを超えて無理に作動させてはいけません。動力駆動を想定する製品では、認められた入力駆動方式とトルク制限に従います。
目的は、危険な試験状態を作らずに実際の機構を把握することです。
トルクと移動量の曲線が示すもの
同じ持ち上げ定格の二つのジャッキを、説明用に比較してみます。同じ荷重、ハンドル構成、測定手順で試験します。ジャッキAは許容ストローク全体で比較的一定のトルクで動きます。ジャッキBは前半では滑らかですが、終端近くでトルクが顕著に増えます。両方とも持ち上げを完了できるかもしれません。単純な能力の合否試験なら、両者とも合格と記録されます。
トルクと移動量の関係を測れば、重要な違いが見えます。ただし曲線が根本原因を自動的に特定するわけではありません。増加には位置関係、チューブの局所干渉、ねじ状態、軸受挙動、その他の機構が関わり得ます。追加調査は必要です。それでも、測定は調査により有益な基盤を与えます。また製造者が生産ロットを比較することも可能になります。以前は安定していた工程から、トルク変動の大きいジャッキが出始めたら、製造または組立の問題を示す可能性があり、注意を要します。
OEMは設計を考慮せず、任意の普遍的なクランクトルク上限を設定すべきではありません。速いねじや異なる歯車比は、許容性能を保ちながら必要入力トルクを変える場合があります。ハンドル長さは一定のトルクに必要な手の力を変えますが、それ自体が機構の必要トルクを変えるわけではありません。有用なのは、その製品で定義した作動要件との比較です。定格荷重は何を支え、何を上げる必要があるかを示します。トルク曲線は、その動作をどのように行うかを説明します。
優れた試作品から再現可能な量産へ
試作品を超えた工程能力
丁寧に組み立てた試作品は、非常に良く動くことがあります。チューブをはめ合いに合わせて選別し、熟練者がねじとナットを整列させ、歯車を慎重に調整し、十分に潤滑することができます。課題は、その状態を量産で再現することです。何千もの部品が組立工程に入ると、小さな変動が重要になります。チューブ寸法は製造公差内で変化します。
成形と矯正も変動を生みます。ねじ形状や表面仕上げはロット間で異なり得ます。ナット位置、歯車取付寸法も変わります。溶接治具は摩耗します。潤滑剤の量や分布が一定でなくなることがあります。被膜の付き方も部品ごとに違います。単独では小さく見える各変数が、合わさると完成機構に影響します。ここでサプライヤーの工程能力が重要になります。メーカーは、どの特性が作動上重要かを理解し、適切な管理を設定すべきです。
例えばOEMは、伸縮すきま、ねじの位置関係、操作トルク、最終ストロークの検証を求めるかもしれません。メーカーはゲージ、寸法検査、機能試験、工程監視によって要求の維持を示せます。具体的方法は生産量と部品設計次第です。すべてのジャッキに高価な実験室耐久試験が必要なわけではありません。しかし有効な品質計画は、受入部品管理、工程妥当性確認、日常検査、定期性能検証を結び付けなければなりません。
目的は認定を通る一台を作るだけではありません。合格品を繰り返し製造できる工程を確立することです。
最終機能検証
部品検査は依然として重要です。不適切に製造されたねじを組立に流すべきではありません。完成ジャッキが動くかもしれないというだけで、曲がったチューブを受け入れてはいけません。しかし最終組立では、単体検査だけで完全には予測できない相互作用が生じます。合格した二本のチューブでも、すきまの組み合わせが不利になる場合があります。正しいナットが角度偏差を持って取り付けられ、適切な軸受が誤って着座することもあります。
歯車組が過度または不足したかみ合いで組まれることがあります。正しく成形された外側チューブが、ブラケット溶接で変形する場合もあります。これらは部品同士が作用して初めて現れる問題です。したがって完成ジャッキには適切な機能検証が必要です。生産上重要な用途では、ストローク、作動抵抗、関連するロックや保持機能の確認を含み得ます。試験は定義した条件で実施します。
軽負荷の工場試験と定格荷重の認定試験が示す証拠は同じではありません。OEMは全生産品に必要な試験と、抜取認定または定期検証に適した試験を定めるべきです。この区別によって、検査負担を製品リスクに見合ったものにできます。目的は、すべてをあらゆる方法で試すことではありません。受入部品が個別に合格したという理由だけで、重大な組立問題を見逃さないことです。
見積依頼に含める項目
一般的なジャッキの見積依頼には、定格能力、ストローク、チューブ寸法、取付方式、ハンドル形式、表面処理といった基本仕様が含まれます。これらは必要ですが、製造性能を見分けるには必ずしも十分ではありません。頻繁な使用や厳しい環境を想定する場合、調達では次の追加要求も検討すべきです。
| 仕様項目 | 購入者が明確にすべき内容 |
|---|---|
| 能力 | 持ち上げ能力、静的支持能力、適用される定格条件 |
| 用途 | 想定取付方法、実際のドローバー荷重、許容使用条件 |
| ストローク | ねじストローク、全高調整量、適用される移動限界 |
| 操作 | 許容入力努力、移動速度、関連する作動位置 |
| チューブ形状 | 真直度、断面寸法、仕上がり状態の伸縮すきま |
| ねじ・ナット | 適切なねじ形状、材料、位置関係、製造管理 |
| 歯車 | 想定歯車比、作動特性、組立要件 |
| 軸受系 | 軸荷重への適合、位置関係、潤滑 |
| 溶接 | 取付形状、変形管理、検査要求 |
| 潤滑 | 工場潤滑、保守アクセス、認められた潤滑剤 |
| 防食 | 外部被膜、内部保護、環境暴露 |
| 機能試験 | 必要な無負荷・負荷時・全ストローク検証 |
| 耐久性 | 合意したサイクル試験条件、試験後の合否基準 |
| ロット安定性 | トレーサビリティ、工程管理、生産検証 |
すべての図面で、全項目に独立した数値公差を付ける必要はありません。仕様は、対象製品に実質的な影響を与える特性を特定すべきです。例えば大量生産OEMは、管理した試験荷重に対して操作トルクの許容範囲を定めるかもしれません。別の用途では、環境保護と保守しやすさを重視するでしょう。重要な改善は、能力だけを購入基準にしないことです。サプライヤーは、ラベルに書く数字だけでなく、正常な作動が何を意味するかを理解しなければなりません。
サイクル数の背後にある条件
サプライヤーが、ジャッキは数千回の作動サイクルを通過したと宣伝することがあります。その情報は有用ですが、試験条件が分からなければ不完全です。無負荷だったのでしょうか。指定荷重を上げていたのでしょうか。各サイクルで許容ストローク全体を使ったのでしょうか。水分や異物にさらしたのでしょうか。途中の追加給脂を認めたのでしょうか。何を故障と判断したのでしょうか。
所定回数を完了しても、操作トルクが大幅に増えているかもしれません。別の製品は動きの滑らかさを保つ一方、がたや摩耗が過大になるかもしれません。構造問題が生じるものもあります。適切な合否基準は用途によって決まります。したがって意味のある耐久要求は、動き続けるかどうかだけでなく、試験後の操作力、機能すきま、目視できる摩耗、構造状態、必要能力の保持も評価し得ます。
OEMは加速サイクル試験と実使用寿命予測も区別しなければなりません。管理された耐久試験は比較や認定の証拠になりますが、屋外での一定年数を自動的に保証しません。塩水にさらされるボート用ジャッキは、清潔な実験室の同じ機構とは異なる劣化をします。試験は、購入者が管理したい故障機構に沿って設計する必要があります。
再現可能な持ち上げ機能を調達する
購入価格を超えた総コスト
二つの3,500 lbジャッキは、商業的に代替可能に見えるかもしれません。取付方式が似ており、公称ストロークも同程度で、初期価格だけが異なるように見えます。しかし総保有コストには、操作負担、保守、交換頻度、取付作業、保証対応も含まれます。重くなったジャッキは追加の整備作業を生みます。ねじが早期に腐食し、内部修理が経済的でなければ、組立品全体を交換する必要が生じます。
取付形状が不安定なら、トレーラー製造時に追加調整が必要になります。大量のトレーラーを生産するOEMでは、小さな組立問題が積み重なり、大きな製造コストになります。ジャッキの最安見積が、完成トレーラーの最低コストにつながるとは限りません。逆に、用途が追加機能を必要としないなら、複雑な内部機構に自動的に購入価値があるわけでもありません。適切な調達判断は、実際の作業頻度と使用要件によって決まります。
目的は、必要な性能を安定して経済的に得ることです。購入するのは単なる定格付きジャッキではなく、再現可能な工程で作られた持ち上げ機能です。
GOODINの見解
トレーラージャッキは比較的小さな機械組立品です。しかし性能は、外側チューブの強さやねじの大きさだけでは決まりません。チューブ真直度は案内に影響し、すきまは摺動挙動を左右します。ねじとナットの形状は荷重伝達と摩擦を決めます。歯車は操作力と移動速度に影響します。軸受は軸荷重を支えながら回転を可能にします。溶接は位置関係を変え、表面処理はすきまに影響します。
潤滑と環境保護は時間とともに変わる動作を左右します。そして製造ばらつきは、これらの性質がロット間で安定するかを決めます。定格荷重はそのすべてを説明しません。適用される定義と定格条件の下で、能力要求を設定するものです。二製品がその要求を満たしていても、操作体験は異なり得ます。最大伸長付近の引っ掛かり、クランク抵抗の増加、早期内部摩耗で違いが特に目立つかもしれません。
しかし根本原因は、それよりはるか前に始まっている可能性があります。チューブ成形、ねじ製造、ナット位置決め、溶接、被覆、組立が起点になり得ます。だからこそGOODINの部品品質に対する考え方は、呼び仕様の先を見る必要があります。OEMはジャッキを完全な作動機構として評価し、調達部門は能力に加えて性能要求を見積依頼に定め、メーカーは寸法管理、工程能力、機能試験を生産システムに組み込むべきです。
GOODINの見解:定格荷重が定めるのは負荷能力のしきい値であり、製造品質そのものではありません。さらに深い原則も重要です。呼び仕様は、製品が何をするよう設計されたかを購入者に示します。工程能力は、量産品がそれをどれだけ安定して実行できるかを決めます。大きな定格ラベル、美しい仕上げ、見栄えのよい内部部品だけで、より良いジャッキだとは証明できません。
全体設計と、その意図した性能を再現する製造者の能力が品質を成立させます。それが、定格を持つ部品を販売することと、信頼できる製品を設計・製造することの違いです。OEM向け選定ではGOODINのトレーラージャッキをご覧いただき、必要な負荷時操作力、ストローク、ロット受入計画をGOODINにご相談ください。
出典・参考資料
技術的な解説であり、普遍的な合否基準や整備手順ではありません。製品固有の説明書に従ってください。所有者の報告は症状の記述であって原因の独立した確認ではなく、特許も設計の説明であって耐久性比較の証拠ではありません。
- Lippert — The Ultimate Guide to Trailer Jack Replacement
- BULLDOG — Model 182524 — Heavy-Duty Square Trailer Jack
- Douglas Wright / Cambridge-hosted DANotes — Screw Jack Mechanics Example
- etrailer — 2,000 lb Jacks With Different Cranking Speeds
- etrailer — Trailer Valet JXS Binding Near the Top of the Lift (2025)
- etrailer — Fulton Jack Seizure and Internal Lubrication (2021)
- CURT — A Comprehensive Guide to Trailer Maintenance
- CURT — Replacement Marine Jack Cap — 28925
- Atwood / B. Douglass — US3851855A — Thrust Ball Bearing Construction for Trailer Jack
ロボット溶接が多品種トレーラー生産へ:自動化は実部品のばらつきに対応できるのか
正確に切断してもトレーラーは歪む:溶接順序と熱変形が完成品の寸法精度を左右する理由
関連記事