高強度鋼だけでは優れたトレーラーにならない:材料の進化が求める構造と製造の再設計
この記事の内容

あるトレーラーメーカーが、荷重を受ける部品に板厚3 mmの一般構造用鋼を使っているとします。降伏強度が約2倍の鋼材を提案されたとき、最初の疑問は自然です。「3 mmを2 mmにできるのではないか」。使用量が減れば自重が下がり、条件によっては積載量を増やせます。切断時間や溶接材料も削減できるかもしれません。
しかし、降伏強度は構造成立の条件の一つにすぎません。薄くした部品が塑性変形に耐えても、たわみが大きすぎたり、局部座屈を起こしたり、溶接部の繰返し応力が高くなったりする可能性があります。曲げ加工後の戻り、溶接入熱、平坦度、治具への収まりも変化します。
SSABの主桁変更例では、静的耐荷重を基準にS355からStrenx 700MCへ設計変更した結果、計算上の主桁重量が約35%減りました。ただし、同じ軽量化率をすべてのトレーラーに適用できるわけではありません。疲労、弾性変形、安定性を別途確認する必要があります。[1] [4]
問うべきなのは材料の強さだけではなく、薄くした後、何が構造の限界を決めるのかです。本稿の高強度鋼という意味でのHSSは、単なる高いMPa値ではなく、設計と製造を同時に見直すための材料選択です。
本稿は技術的な解説です。個別部品の設計承認、推奨板厚、認定された溶接施工要領ではありません。
降伏強度と剛性は別の性能
700 MPa級の鋼材は350 MPa級に対しておよそ2倍の降伏強度を持ちますが、弾性剛性が2倍になるわけではありません。一般的な構造用鋼と高強度鋼では、ヤング率はほぼ同じです。SSABも、トレーラーの曲げ剛性は鋼種の降伏強度より断面形状に左右されると説明しています。[2]
降伏強度は永久変形が始まる目安、剛性は荷重に対してどれだけ弾性変形するかを表します。 シャシーが降伏しなくても、大きなたわみは荷台の位置、最低地上高、ランプ、扉、連結部、サスペンション、架装機器の作動を妨げます。「強度が足りる」ことと「機能を維持できる」ことは同義ではありません。
板厚を減らすなら、形状に仕事をさせる
曲げ剛性を表す基本量は次のとおりです。
EI
Eはヤング率、Iは断面二次モーメントです。Eがほぼ変わらないなら、設計者が調整する中心はIです。桁高さを増やす、フランジの幅や配置を変える、折り曲げ部を設ける、材料を中立軸から離す、荷重分布に応じて断面を変える、といった方法があります。ただし、幅や高さを増やす場合にも局部座屈やせん断座屈の制約があります。
SSABの断面比較では、約36%軽量化した案の断面二次モーメントは元の約66%でした。一方、形状を調整した別案は約30%軽量化しながら、断面二次モーメントをほぼ元の水準に戻しています。どちらもStrenx 700MCを使った特定の比較例であり、一般的な性能保証ではありません。[1]
同じ鋼種でも構造の挙動は違います。高強度鋼の桁は、従来の桁をそのまま薄くした姿である必要はありません。材料置換と構造の高度化は、別の仕事です。

薄肉化で支配的な破壊モードが変わる
薄肉化は剛性だけでなく、フランジやウェブの安定性を変えます。圧縮を受ける板の厚さが支持されない幅に対して小さくなると、材料が十分に降伏する前に板が局部的に波打つことがあります。これが局部座屈です。
重要な指標の一つが幅厚比です。
b/t
bを対象となる板幅、tを板厚とすると、幅を変えずに薄くするほど幅厚比は大きくなります。降伏強度を上げても、この幾何学的な細長さは解消されません。高強度鋼の薄いフランジやウェブでは、材料強度を使い切る前に安定性が制約になる場合があります。[2] [3]
理想的な弾性板座屈では、ほかの条件が同じなら臨界応力の板厚・幅依存性は次のように表せます。
σcr ∝ (t/b)²
(2/3)² ≈ 0.44
つまり3 mmから2 mmにすると、この理想モデルの臨界応力は元の約44%になります。これはヤング率、ポアソン比、支持されない幅、座屈係数に関わる条件を固定した説明用の計算です。トレーラーの積載量、終局耐力、疲労寿命が44%になるという意味ではありません。 実際の設計では初期不整、残留応力、支持条件、適用する安定性評価を扱います。
最弱部が別の場所へ移る
従来は降伏が限界だった主桁でも、高強度化と薄肉化によって、たわみ、局部座屈、ウェブのせん断座屈、ねじり不安定、溶接疲労、集中荷重部の変形が支配するようになります。[4]
これは高強度鋼が悪いという話ではありません。構造の支配条件が移動したということです。900 MPaの材料を使っても、対象断面が600 MPaの圧縮応力で座屈する仮想例なら、その先の材料強度をそのまま利用できません。鋼種を上げる前に、別の限界が先に来ないかを確認する必要があります。

疲労、荷重経路、切断面品質
トレーラーは最大荷重を一度だけ受ける製品ではありません。路面、制動、積み下ろし、ねじれ、懸架装置や架装部品からの力が繰り返されます。高強度鋼は平滑な母材の疲労性能を改善できても、溶接継手で同じ割合の改善が得られるとは限りません。溶接止端、残留応力、形状の不連続、初期欠陥が重要だからです。[5]
荷重と断面構成が同程度のまま薄くすると、使用時の公称応力が上がることがあります。従来と同じ横方向の補強溶接やブラケット端部を残せば、その疲労に敏感な詳細がより大きな応力範囲を受けます。強くなったのは母材であって、継手の形状が比例して改善されたわけではありません。
残った材料を荷重が必要とする場所へ
軽量構造では、荷重の導入方法が一層重要です。サスペンション、ランディングギア、横桁、キングピン、ランプ、油圧装置の荷重が、どこから入り、どの距離で分散するかを確認します。フランジに力を集中させていないか、ウェブで受けるべきか、補強板の端で剛性が急変しないか、疲労上不利な横溶接を作らないかを検討します。
SSABは高い強度域を活用するには、主桁と横桁だけでなく、接合法、不要な溶接の削減、安定性、疲労まで含めた構造の見直しが必要としています。[15] 図面の材料欄と板厚欄だけを変える考え方では不十分です。
切断面も疲労設計の一部
SSABのStrenx 700MCの試験では、切削、レーザー切断、せん断で切断面の疲労挙動が異なります。機械切断面の目視できるき裂状欠陥を除き、熱切断の開始・終了位置を低応力域へ置くことが推奨されています。[13]
特定の切断方法がすべての部品で必須という意味ではありません。表面欠陥が、実際にどの繰返し応力を受けるかが問題です。材料の強さが上がったからといって、製造詳細を粗く扱えるわけではありません。
高い強度を活用できる場所に使う
SSABの典型的な主桁変更例では、従来のシャシー形式にはStrenx 700MCを超える強度を使い切るうえで制約があり、より高い鋼種を活用するには構造形式の変更が必要になる場合があるとされています。これは700 MPaがすべてのトレーラーの上限という意味ではありません。960 MPa級などが有効な特殊車両や部位もあります。[1]
Murrayの事例では、重運搬用低床トレーラーのグースネック上フランジにStrenx 900MCが使われています。[14] 高強度材は、価値を発揮できる場所へ選択的に配置されています。別の部位は疲労、衝撃、成形性、座屈、製造コストで決まるかもしれません。
部品数を減らすという選択肢
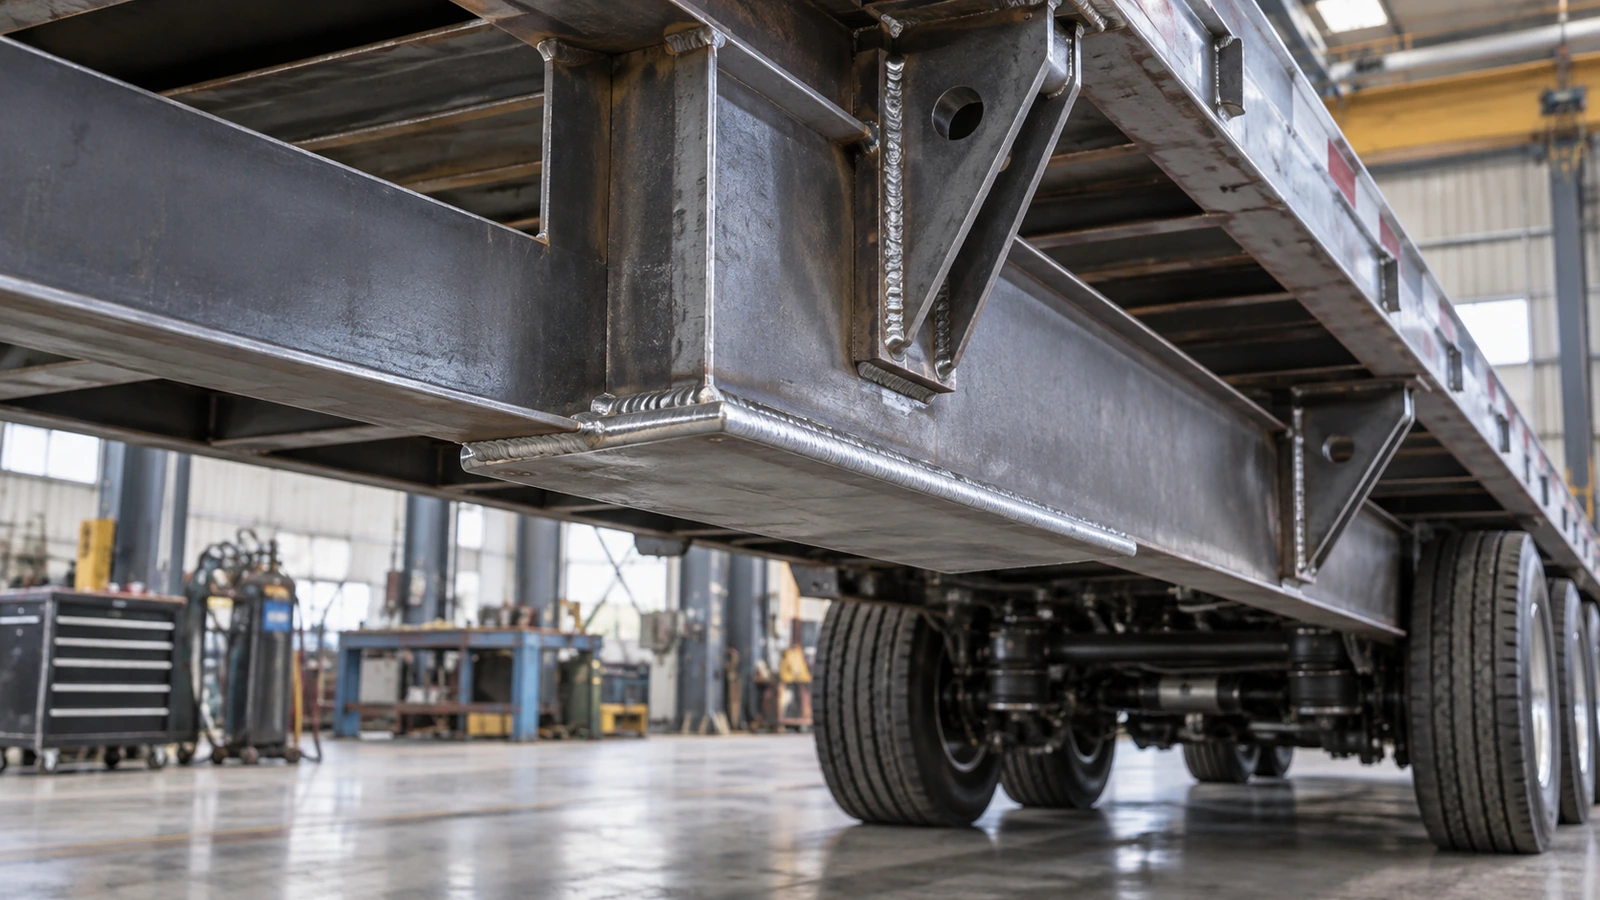
従来のブラケット、ガセット、補強板、溶接をすべて残して薄くするだけでは、荷重経路の不連続も残ります。曲げ成形した断面が複数の溶接部品を置き換えられる場合や、一つの成形部が補強機能を兼ねられる場合があります。部品と接合部を減らす発想も、高強度鋼を活用する設計の一部です。[16]
ただし、部品点数の少なさそのものが性能保証ではありません。接近性、検査、補修、局所荷重など、実際の機能を成立させる必要があります。
ねじり剛性では、鋼材の降伏強度を上げるより断面形状と横桁配置が効きます。閉断面や横方向の結合を適切に設計することが、単に鋼種を変えるより有効な場合があります。[3] 横桁を薄くするなら、構造全体のねじれ方も再評価しなければなりません。
スプリングバックと成形性を織り込む
材料を変更した構造を、工場で同じ形に作れるかも重要です。曲げ荷重を取り除くと弾性変形分が戻るため、成形後の角度は工具の角度と一致しません。これがスプリングバックです。SSABの説明では、強度や金型開口幅と板厚の比が大きくなると、一般に戻りも大きくなります。[7]
既存の曲げプログラム、工具、展開寸法、穴位置、治具、ロボット溶接位置が、旧材料を前提に設定されている場合があります。鋼種と板厚を変えた後も同じ設定を使えば、小さな角度差が組立時の隙間や位置ずれにつながります。
治具で無理に引き寄せ、溶接で合わせる方法では、ばらつきを次工程へ移すだけになることがあります。成形後の形状、組付け隙間、溶接量、熱変形を一つの連鎖として管理する必要があります。高強度化、スプリングバック、組付け、溶接、量産ばらつきは独立した問題ではありません。
同じ強度区分でも成形性は違う
Strenx 700MC D/Eの製品データでは、90度曲げの最小内側半径は板厚区分によって0.8t、1.2t、1.6tです。Strenx 900MCでは掲載されている板厚範囲に対して3.0tまたは3.5tが示されています。[8] [9] これはそれぞれの製品条件に対応する値で、すべての700 MPa級、900 MPa級の鋼材に適用できません。
購入仕様は降伏強度だけでなく、最小曲げ半径、伸び、端面の成形性、板厚公差、平坦度、靱性、溶接性、納入状態、表面状態、ロット間の安定性を必要に応じて含めます。材料が図面上の荷重に耐えることと、必要な形に量産できることの両方が必要です。

溶接と変形も再設計の対象
高強度構造用鋼は溶接できますが、溶接の影響を無視できるわけではありません。SSABは、過大な入熱が溶接継手の強度と衝撃靱性を下げることを説明し、材料、板厚、要求性能に応じた条件を示しています。[10]
一方、最高強度の溶加材が常に必要というわけでもありません。荷重と継手設計によっては、母材より低い強度の溶加材を使うアンダーマッチングが成立する場合があります。[11] ただし、これは無条件に低強度材へ変えてよいという指示ではありません。継手耐力、疲労、靱性、適用規格、施工要領で確認する必要があります。
最も大きなビード、最も強いワイヤ、最も大きな入熱が「品質」を表すわけではありません。必要な荷重伝達を確保し、形状と材料性能を適切に維持することが目的です。
薄肉化すると変形の費用も増える
薄い部品では、角変形や反りが治具への収まり、組立隙間、荷重位置を変えやすくなります。SSABのトレーラー製造指針は、実務上、溶接による変形が溶接の静的強度以上に重要となることを指摘しています。不要な溶接量を減らし、ルート間隔、拘束、順序、対称性を管理する考え方が示されています。[12]
軽量化した部品が大量の矯正や手直しを必要とすれば、材料削減の経済効果は失われます。強制的な組付けや矯正が残留応力と形状を変える点も無視できません。
入熱を下げる場合にも、融合、必要な継手強度、靱性を確保しなければなりません。必要に応じて予熱、パス間温度、水素管理を含めた施工要領を適用します。設計上必要な溶接寸法や安全係数を、材料が強くなったことだけを理由に省略してはいけません。
Murrayの事例:材料の安定性を量産の再現性へ
SSABが公表した2026年のMurray Trailers事例では、グースネック上フランジにStrenx 900MCを、ほかの部分にStrenx 110XFを使用しています。同社の説明はMPa値だけでなく、板厚、平坦度、曲げ挙動の安定性を重視しています。レーザー切断と自動溶接では寸法公差が、曲げ加工では板ごとの戻りの一貫性が重要になります。[14]
これは材料供給会社とユーザー企業による事例であり、独立した比較試験ではありません。それでも、量産の考え方は明確です。設計で無駄な材料を減らすほど、板厚や形状のばらつきが無視しにくくなります。板厚は断面積、断面係数、剛性、幅厚比、重量、成形、組付けに同時に影響します。
初号機だけでは量産を証明できない
一台を丁寧に作れることと、千台目まで同じ構造を再現できることは別です。材料変更では、ネスティング、切断条件、曲げ補正、治具、溶接順序、ロボット位置、検査点、矯正方法、搬送、購入公差まで見直す場合があります。
角度差で溶接位置がずれれば疲労詳細が変わり、隙間を埋めるための溶接量が増えれば変形も増えます。薄いフランジの反りは安定性にも影響します。材料、設計、成形、溶接、形状、構造挙動を一続きに管理する必要があります。
原材料単価より完成品の費用
高強度鋼はトン当たり単価が高くても、使用量、切断、溶接材料、工程数を減らせる場合があります。SSABの特定のシャシー比較では、最大1,500 kgの軽量化と最大30%の製造費削減が報告されています。形状変更で曲げ工程の費用は増えています。[6]
この数値を工場全体や別の車種へそのまま適用してはいけません。人件費、数量、設備、鋼材価格、設計、手直し率は異なります。材料、切断、成形、溶接、治具、サイクル時間、スクラップ、再加工、運用上の積載価値まで比較することが重要です。

メーカーが指定・検証・調達すべきこと
メーカーは「どこまで薄くできるか」の前に、現在の制約を特定する必要があります。降伏が支配するなら高強度化に価値があります。たわみなら断面形状、座屈なら幅厚比と支持、溶接疲労なら継手、量産ばらつきなら工程能力の改善が先かもしれません。
購入仕様を完成部品までつなげる
「降伏強度700 MPa以上」だけでは、最適化された構造部品の条件を表し切れません。必要な管理項目は部品ごとに決めます。
- 材料:降伏強度、引張特性、伸び、靱性、溶接性、納入状態。
- 寸法:板厚と公差、平坦度、幅・長さ、必要な断面形状。
- 成形:曲げ半径、必要に応じた圧延方向、端面品質、戻りの安定性。
- 溶接:接合法、溶加材方針、継手形状、重要部位、入熱と変形の管理。
- 識別:材料証明、必要な溶鋼・ロットの追跡、供給者文書。
- 完成品:位置、アライメント、溶接検査、用途に応じた荷重・疲労検証。
工具箱のブラケットと主桁フランジでは必要な深さが違います。すべてに最も厳しい管理を課すのではなく、実際の機能とリスクに合わせます。
試験が証明する範囲を区別する
引張試験は材料特性を示しますが、シャシー剛性、薄板座屈、溶接変形、疲労寿命、曲げ加工の再現性を証明しません。静的荷重試験だけで長期疲労耐久性を判断することもできません。寸法検査は靱性を測らず、疲労試験は荷重履歴、境界条件、継手と試験体に依存します。
したがって900 MPaという証明値だけでは、適切に設計された700 MPa級や355 MPa級の完成品より優れているとは言えません。比較の対象は構造全体です。
調達部門はトン当たり価格に加え、工程が安定して成立する条件を比較すべきです。安価でも平坦度、板厚、戻り、端面品質が不安定なら、段取り、スクラップ、手直し、ロボット停止の費用が増えます。調達単位は材料重量だけでなく、必要な構造機能を繰り返し製造するための費用です。
GOODINの視点:高強度鋼は設計の自由度を広げる
薄い桁が弱く見えるという印象は、MPa値が高ければ優れた製品になるという思い込みと同じく不十分です。軽量構造が正しく設計され、使用条件で検証されていれば、自重を下げながら必要な耐荷重を維持できます。板厚だけで耐久性は判断できません。
購入者が確認すべきなのは、高強度鋼向けの再設計、剛性と安定性、疲労に敏感な溶接、成形・溶接工程、量産再現性、実際の運用に対応した検証です。厚いから良いとも、薄いから悪いとも限りません。
すべてを薄くするのではなく、選択的に最適化する
荷重を負担するうえで有効な場所には高い強度を、剛性が必要な場所には形状を、ねじりには適切な断面を使います。疲労が支配する場所では継手を改善し、成形が重要なら加工性を選びます。局部座屈、衝撃、摩耗、締結、製造上の理由で厚さが必要な場所には、それを残します。
GOODINの視点は、高強度鋼は自動的な性能向上ではなく設計の自由度を与える、ということです。 単純な材料置換では古い構造の非効率が残り、薄肉化による新しい問題だけを生む可能性があります。構造と製造を一緒に再設計すれば、材料配置、断面、接合、部品数、再現性を同時に改善できます。
トレーラージャッキや取付金具・アクセサリーを選ぶ際も、部品の定格だけでは薄くした支持構造を検証できません。荷重の導入位置、接合形状、製造条件を一体で確認します。
新しい量産計画では、荷重条件、取付図、材料状態、検証要件を整理してGOODINへご相談ください。鋼種の指定だけでなく、完成した組立品が満たすべき条件を先に明確にすることが重要です。
出典・参考資料
製品データと指針は記載された材料・条件に適用されます。企業事例は独立した比較試験ではなく、概念図は個別設計や適切な施工要領の代わりにはなりません。
- SSAB — Typical upgrading
- SSAB — Bending stiffness
- SSAB — Stability
- SSAB — Loading situations
- SSAB — Fatigue
- SSAB — Trailer Design Guideline — production economics and structural redesign
- SSAB — Springback
- SSAB — Strenx 700MC D/E — product data
- SSAB — Strenx 900MC — product data
- SSAB — Welding heat input
- SSAB — Welding methods and filler material
- SSAB — Welding distortion
- SSAB — Edge quality
- SSAB — Murray Trailers reinvents low-bed heavy haulers with Strenx steel
- SSAB — Trailer Design Guideline — greater trailer capacity
- SSAB — Trailer Design Guideline
溶接後の6061-T6は同じ材料状態ではない:アルミ製トレーラー部品が溶接部の周囲で破損する理由