Aço mais resistente não garante um reboque melhor: as mudanças de projeto por trás dos aços de alta resistência
Neste artigo

Imagine um fabricante que usa aço estrutural convencional de 3 mm em um componente que transmite cargas. Surge uma opção com aproximadamente o dobro do limite de escoamento. A pergunta parece óbvia: é possível passar de 3 mm para 2 mm?
Menos aço significa menor massa própria e, quando os limites operacionais permitem, maior carga útil. A chapa mais fina também pode reduzir tempo de corte e consumo de materiais de soldagem. Porém, o limite de escoamento é apenas um dos critérios de funcionamento da estrutura.
O componente pode resistir à deformação permanente e ainda apresentar flexibilidade excessiva, flambagem local ou maior variação de tensões nas soldas. Também mudam o retorno elástico, os raios de dobra, a influência do calor e o ajuste nos dispositivos. Variações usuais de espessura e planicidade passam a ter mais importância.
Em um exemplo da SSAB, uma viga S355 reprojetada com Strenx 700MC teve redução calculada de massa próxima de 35% em uma comparação baseada na capacidade estática. Isso não é uma promessa geral: fadiga, deformações elásticas e estabilidade precisam de avaliações próprias.[1] [4]
A pergunta central é qual mecanismo se torna crítico depois que a estrutura fica mais fina. É isso que distingue uma redução de peso bem projetada de uma simples troca de material que gera novos problemas.
Análise técnica; não é aprovação de projeto, recomendação de espessura ou procedimento de soldagem qualificado.
Limite de escoamento não é rigidez
Um aço de 700 MPa tem aproximadamente o dobro do limite de escoamento de um aço da classe de 350 MPa. Não tem o dobro da rigidez elástica. O módulo de Young dos aços estruturais convencionais e de alta resistência é praticamente o mesmo. A SSAB relaciona a rigidez à flexão principalmente à geometria da seção.[2]
O limite de escoamento indica o início da deformação permanente. A rigidez indica quanto a estrutura se desloca elasticamente sob carga. O chassi pode não escoar e, ainda assim, apresentar uma flecha que prejudique plataforma, rampas, portas, altura livre, engate, suspensão e equipamentos montados.
Portanto, reduzir de 3 para 2 mm mantendo a geometria não constitui uma verificação completa. A resistência ao escoamento aumentou, mas a rigidez da seção pode ter diminuído. Os dois efeitos acontecem ao mesmo tempo.
Fazer a geometria trabalhar mais
A grandeza básica da rigidez à flexão é:
EI
E é o módulo de Young; I é o segundo momento de área. Se E pouco muda, cabe ao projetista administrar I: aumentar a altura da viga, redistribuir mesas, introduzir dobras, afastar material da linha neutra ou variar a seção de acordo com a solicitação. Aumentar largura de mesa ou altura de alma também exige verificar a estabilidade dessas placas.
Em uma comparação da SSAB, uma alternativa aproximadamente 36% mais leve conservava cerca de 66% do momento de inércia original. Outra, com geometria ajustada, reduzia a massa em aproximadamente 30% e recuperava o momento de inércia para perto do original.[1] São soluções específicas com Strenx 700MC, não resultados garantidos para qualquer reboque.
A viga leve não precisa parecer uma versão mais fina da antiga. Substituição de material e evolução estrutural são coisas diferentes.

Reduzir a espessura muda o modo que governa o projeto
A espessura afeta a estabilidade de mesas, almas e painéis. Uma placa comprimida pode se deformar localmente antes de o aço atingir seu limite de escoamento. Um parâmetro importante é a relação entre largura não apoiada e espessura:
b/t
Mantendo a largura b e reduzindo a espessura t, aumenta-se a esbeltez. Mesas e almas finas podem limitar o aproveitamento da resistência nominal maior.[2] [3]
Para uma placa ideal em regime elástico, com as demais condições constantes, a dependência pode ser representada por:
σcr ∝ (t/b)²
(2/3)² ≈ 0.44
Passar de 3 para 2 mm resulta em cerca de 44% da tensão crítica idealizada anterior. O exemplo mantém constantes módulo elástico, coeficiente de Poisson, largura não apoiada e condições que determinam o coeficiente de flambagem. Não significa que carga útil, resistência última ou vida em fadiga do reboque caiam para 44%. O projeto real considera imperfeições iniciais, tensões residuais, apoios e o método de estabilidade aplicável.
O elo mais fraco muda
Uma viga antes limitada pelo escoamento pode passar a ser governada por flecha, flambagem local, flambagem por cisalhamento da alma, instabilidade à torção, fadiga de soldas ou deformação sob carga concentrada.[4]
O aço de alta resistência não ficou pior; mudou a condição dominante. Se uma seção hipotética perde estabilidade a 600 MPa, elevar o limite de escoamento de 700 para 900 MPa não permite utilizar automaticamente os 200 MPa extras. Primeiro é preciso mudar a seção ou sua condição estrutural.

Fadiga, caminho das cargas e qualidade das bordas
O serviço do reboque combina flexão, torção, frenagem, vibração e ciclos de carregamento. A resistência maior pode melhorar a fadiga do metal base liso. Em juntas soldadas, o benefício é limitado pela geometria do pé da solda, pelas descontinuidades, tensões residuais e imperfeições iniciais.[5]
Com cargas e configuração comparáveis, a redução da espessura costuma aumentar a tensão nominal. Se forem mantidos o mesmo cordão transversal de uma chapa de reforço ou a mesma terminação abrupta de um suporte, o detalhe pode receber maior faixa de tensões. O metal base ficou mais resistente, mas a junta não melhorou na mesma proporção.
Entender onde a carga entra
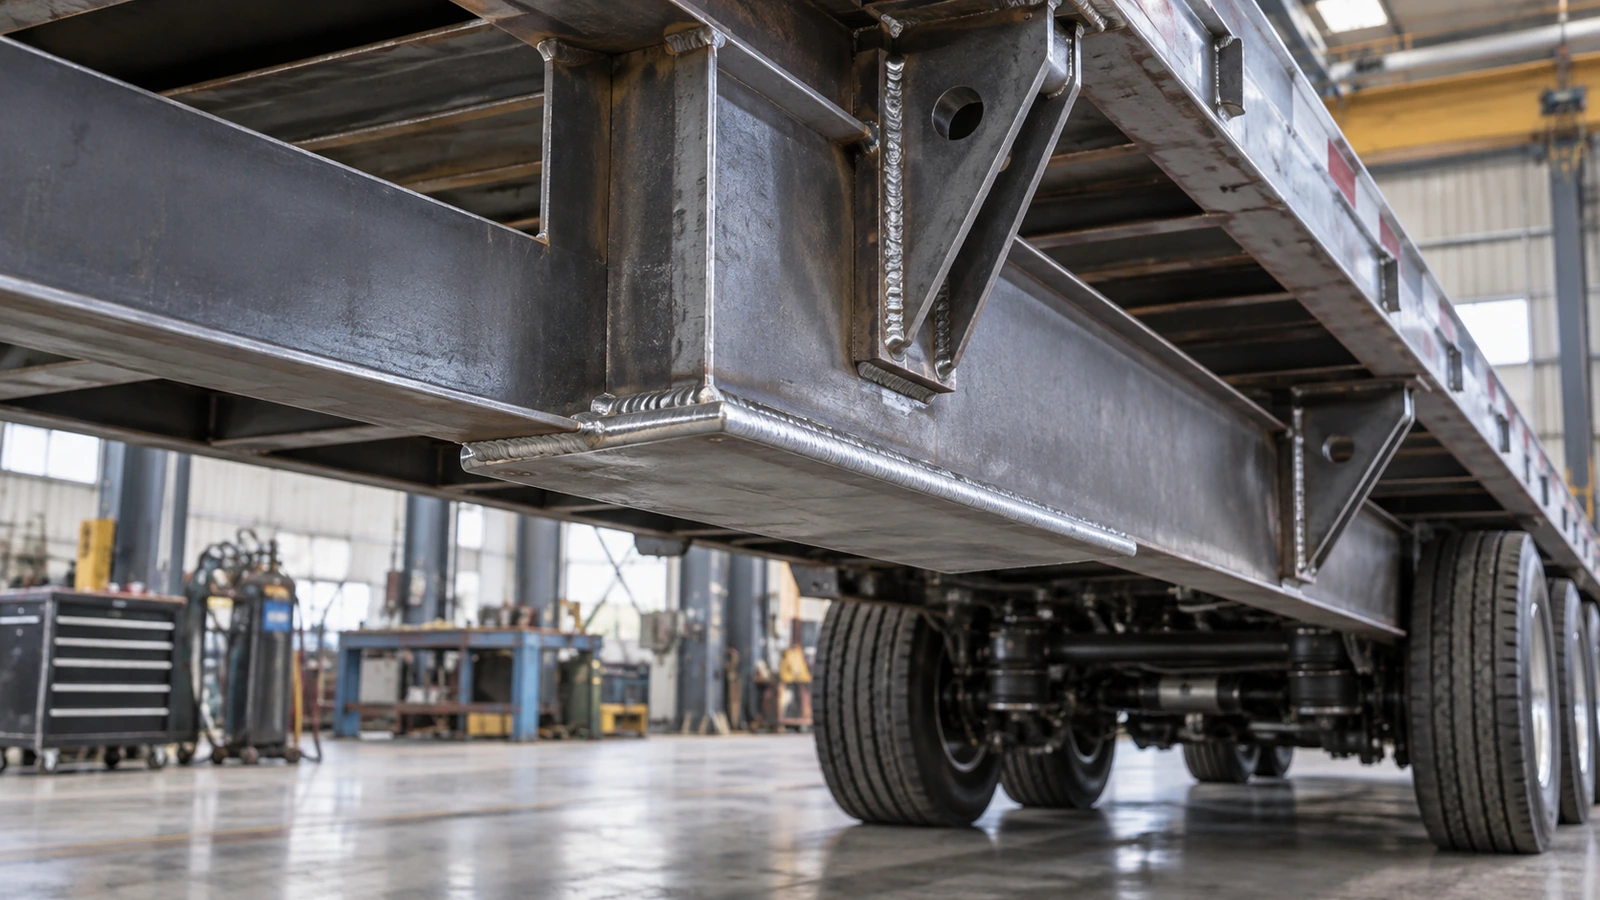
Suportes de suspensão, pés de apoio, travessas, região do pino-rei, rampas e equipamentos hidráulicos introduzem esforços localizados. O projeto precisa identificar onde a força entra, como se distribui e se a mesa, a alma ou uma seção fechada são adequadas para recebê-la.
Um reforço pode criar uma mudança brusca de rigidez ou exigir uma solda transversal sensível à fadiga. Tirar material de regiões pouco úteis aumenta a importância de posicionar o restante no caminho correto das cargas. A SSAB relaciona o aproveitamento de maiores resistências ao reprojeto de vigas, travessas, uniões, estabilidade e detalhes de fadiga.[15] Não basta alterar a designação do aço no desenho.
A borda cortada também é um detalhe estrutural
A SSAB apresenta ensaios de Strenx 700MC com bordas fresadas, cortadas a laser e cisalhadas, com comportamentos distintos. Recomenda remover defeitos visíveis semelhantes a trincas em bordas cortadas mecanicamente e colocar início e fim do corte térmico em regiões menos solicitadas.[13]
Isso não torna um processo de corte obrigatório para todas as peças. Importam a condição final da borda, sua posição e as tensões cíclicas. Uma imperfeição pouco relevante em uma estrutura pesada pode se tornar crítica quando aumenta o aproveitamento do material.
Use maior resistência onde ela pode gerar valor
O exemplo de atualização da SSAB observa que uma arquitetura convencional de longarinas pode ter capacidade limitada de aproveitar resistências acima do nível Strenx 700MC. Graus maiores podem exigir outro conceito de chassi. Não existe, por isso, um teto universal de 700 MPa: aplicações especiais e componentes específicos podem se beneficiar de 900 ou 960 MPa.[1]
A Murray usa Strenx 900MC nas mesas superiores do pescoço de seus semirreboques rebaixados para transporte pesado.[14] A aplicação é seletiva. Outras regiões podem ser governadas por fadiga, impacto, conformabilidade, flambagem ou custo.
Menos peças, não apenas as mesmas peças mais finas
Manter todos os suportes, reforços e cordões preserva as descontinuidades anteriores. Um perfil dobrado pode substituir um conjunto soldado ou integrar funções antes divididas entre várias peças. Reduzir componentes e uniões desnecessárias faz parte do projeto orientado à fabricação.[16]
Mas quantidade menor não garante desempenho. Devem ser mantidos transmissão de esforços, acesso para fabricação e inspeção, reparabilidade e requisitos de serviço.
A rigidez à torção também depende fortemente da geometria. A SSAB destaca a influência da posição das travessas e do tipo de seção, incluindo as vantagens de perfis fechados em configurações adequadas.[3] Se a espessura das travessas diminuir sem revisão da forma, o conjunto pode ficar mais flexível mesmo com aço mais resistente em todas as peças.
Retorno elástico e conformabilidade mudam a produção
A fábrica precisa repetir a nova geometria. O retorno elástico ocorre quando a parcela elástica da deformação se recupera após a retirada da força de dobra. Segundo a SSAB, ele geralmente aumenta com a resistência do aço e com a relação entre abertura da matriz e espessura.[7]
Programas de dobradeira, ferramentas, desenvolvimento da chapa, posição dos furos, dispositivos e coordenadas do robô podem ter sido definidos para o material antigo. A mudança de grau e espessura altera o ângulo produzido. Um pequeno desvio gera folga na montagem; o operador força o encaixe; mudam a soldagem e as tensões residuais.
A cadeia precisa ser controlada de ponta a ponta: material, retorno, geometria, ajuste, fixação, soldagem e consistência do conjunto. Compensar na solda uma falha originada na dobra não é o mesmo que controlar o processo.
Classe de resistência não define conformabilidade
A ficha Strenx 700MC D/E apresenta raios internos mínimos para dobra de 90° de 0,8t, 1,2t ou 1,6t conforme a faixa de espessura. Para as espessuras publicadas de Strenx 900MC, os valores são 3,0t ou 3,5t.[8] [9] Esses dados pertencem a produtos e condições específicos, não a todos os aços de 700 ou 900 MPa.
A compra pode precisar definir raio mínimo, alongamento, comportamento da borda, tolerância de espessura, planicidade, tenacidade, soldabilidade, condição de fornecimento e regularidade entre lotes. O material correto deve atender ao funcionamento e ao processo que produzirá a peça.

Soldagem e distorção também fazem parte do reprojeto
Aços de alta resistência são soldáveis, mas o processo não é neutro. A SSAB alerta que aporte térmico excessivo pode reduzir resistência e tenacidade ao impacto da junta. Os limites dependem do produto, espessura e propriedades exigidas.[10]
Também não é sempre necessário escolher o consumível mais resistente. Em certas juntas pode ser adequado usar metal de adição com resistência inferior à do metal base, desde que cargas e projeto permitam.[11] Isso não autoriza substituições indiscriminadas: capacidade, fadiga, tenacidade e procedimento precisam ser verificados.
O objetivo não é maximizar cordão, resistência do arame ou energia, mas transmitir esforços preservando propriedades e geometria.
A distorção pode consumir a economia
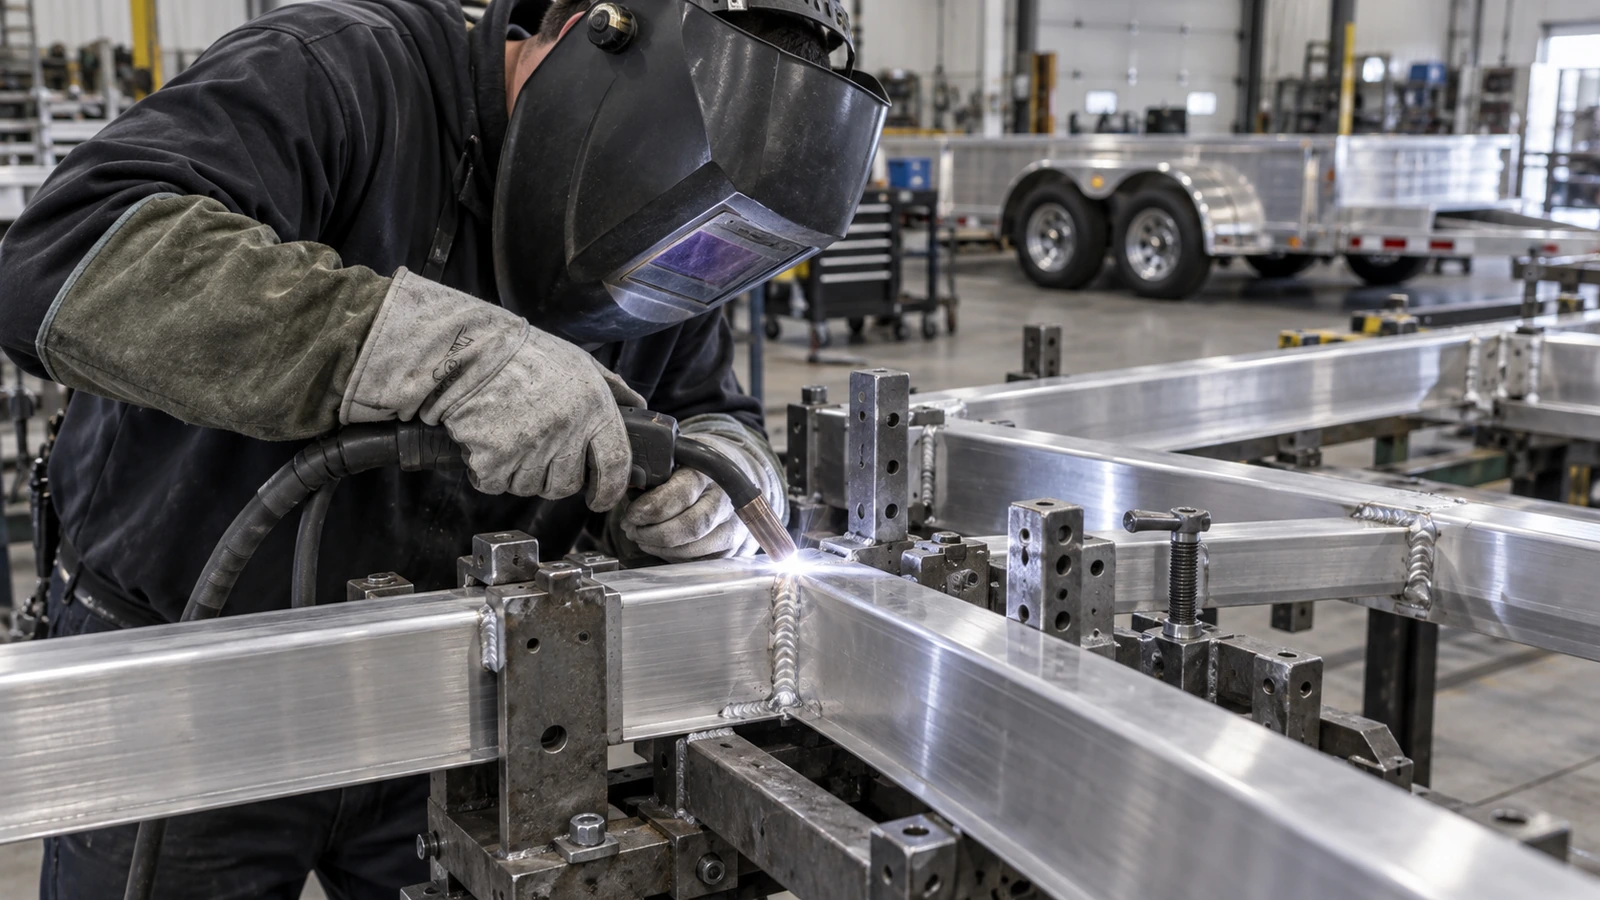
Peças finas são mais sensíveis a deformações angulares, empeno e diferenças em relação aos dispositivos. A SSAB observa que, na fabricação de reboques, a distorção pode ser mais crítica na prática que a resistência estática da solda. As medidas incluem controlar volume de solda, abertura de raiz, fixação, simetria e sequência.[12]
Se a peça leve exigir muito desempeno ou retrabalho, parte do ganho econômico desaparece. Montagem forçada e correções também podem alterar tensões residuais e caminho das cargas.
Reduzir o aporte térmico deve continuar garantindo fusão e propriedades necessárias. Quando aplicável, o procedimento inclui preaquecimento, temperatura entre passes e controle de hidrogênio. Dimensões necessárias de solda e fatores de segurança não deixam de existir porque a matéria-prima ficou mais resistente.
Murray: transformar regularidade do material em produção repetível
No caso divulgado pela SSAB em 2026, a Murray utiliza Strenx 900MC nas mesas superiores do pescoço e Strenx 110XF em outras partes. O relato destaca tolerância de espessura, planicidade e consistência na dobra. Corte a laser e soldagem automatizada se beneficiam de dimensões previsíveis; a dobradeira precisa de retorno repetível entre chapas.[14]
É um caso apresentado pelo fornecedor e pelo fabricante, não um ensaio comparativo independente. Ainda assim, a lógica produtiva importa: quanto menos material excedente, maior a importância dos desvios. A espessura afeta área, módulo resistente, rigidez, esbeltez, massa, conformação e ajuste.
Um protótipo não comprova a série
Produzir cuidadosamente uma unidade não garante que a milésima seja equivalente. Podem ser necessárias revisões de aproveitamento da chapa, corte, ferramentas, compensação de dobra, dispositivos, sequência de solda, programas, pontos de inspeção e correção.
Se o erro de dobra desloca a solda para uma região mais solicitada, muda a fadiga. Se a folga é preenchida por mais cordão, muda a distorção. Se a mesa fina fica ondulada, muda a estabilidade. O controle acompanha material, projeto, conformação, solda e forma final.
Custo por componente acabado
Maior preço por tonelada não significa necessariamente maior custo da peça. Menor consumo, cortes mais rápidos, menos adição e menos uniões podem compensar. Em uma comparação específica, a SSAB relata até 1.500 kg de redução na massa do chassi e até 30% de queda no custo produtivo, com aumento das operações de dobra exigidas pelas novas seções.[6]
Esses números não são garantias para toda a indústria. Dependem de geometria, volume, mão de obra, equipamento e preços. O cálculo deve incluir material, corte, dobra, solda, dispositivos, ciclo, refugo, retrabalho e valor operacional da carga útil.

O que fabricantes devem especificar, testar e comprar
O fabricante deve começar identificando o limite atual, não a menor espessura possível. Se o escoamento governa, resistência maior pode ajudar. Se a flecha governa, é preciso mudar a geometria. Se a flambagem governa, devem ser revistas esbeltez e restrições. Se a fadiga de uma junta governa, ela precisa de novo projeto. Se a variação produtiva governa, tolerâncias e processo podem valer mais que outro aumento de MPa.
A especificação precisa chegar ao conjunto
Pedir apenas “limite de escoamento mínimo de 700 MPa” pode ser insuficiente. Conforme o componente, devem ser definidos:
- Material: escoamento, tração, alongamento, tenacidade, soldabilidade e estado de fornecimento.
- Dimensões: espessura e tolerância, planicidade, largura, comprimento e seção crítica.
- Conformação: raio, direção de laminação quando relevante, bordas e estabilidade do retorno.
- Soldagem: processo, adição, forma e posição das juntas, aporte térmico e distorção.
- Rastreabilidade: certificados e identificação de corrida ou lote quando necessária.
- Conjunto: alinhamento, inspeção de soldas e validação estática ou em fadiga adequada ao uso.
Um suporte de caixa de ferramentas e uma mesa principal não exigem o mesmo nível de controle. O escopo deve seguir função e risco.
Cada ensaio tem um alcance
Tração não mede rigidez do chassi, flambagem da alma, distorção ou vida de uma junta soldada. Uma prova estática não demonstra, sozinha, durabilidade cíclica. Inspeção dimensional não confirma tenacidade. Um ensaio de fadiga depende do espectro de carga, vínculos, detalhe e configuração do corpo de prova.
Um certificado de 900 MPa demonstra uma propriedade importante, não a superioridade do reboque completo sobre uma alternativa bem projetada com 700 ou 355 MPa.
Compras também deve comparar as condições em que é possível fabricar com estabilidade. Um fornecimento barato, mas irregular em espessura, planicidade, borda ou retorno, pode aumentar ajustes, refugo, correções e paradas do robô. A unidade útil é o custo de fabricar repetidamente uma função estrutural, não apenas o preço por tonelada.
Visão GOODIN: liberdade de projeto, não melhoria automática
Uma viga mais fina pode parecer fraca. Essa impressão é tão incompleta quanto supor que mais MPa garantem um reboque melhor. Uma estrutura corretamente reprojetada e validada pode manter a capacidade necessária com menor massa própria.
O comprador deve perguntar sobre rigidez, estabilidade, fadiga, dobra, solda, repetibilidade e ensaios representativos da operação. A espessura isolada não responde.
Eficiência seletiva
Use resistência onde ela permita retirar massa, geometria onde seja necessária rigidez e seções adequadas onde a torção importe. Melhore juntas quando a fadiga governa e selecione conformabilidade para formas complexas. Preserve espessura onde flambagem, impacto, desgaste, fixações ou fabricação a exijam.
A visão da GOODIN é que o aço de alta resistência cria liberdade de projeto, não uma melhoria automática. O bom resultado depende de rever conjuntamente material, seção, caminho das cargas, estabilidade, fadiga e capacidade produtiva.
A mesma análise vale para macacos de apoio para reboques e ferragens e acessórios de montagem. A capacidade nominal de um componente não valida a estrutura mais fina que o sustenta nem sua ligação.
Para um novo programa, discuta a aplicação com a GOODIN com casos de carga, desenho da interface, condição do material e requisitos de validação. Defina primeiro o conjunto acabado; a classe do aço será parte da especificação, não toda ela.
Fontes e leituras complementares
Os dados se aplicam aos produtos e condições indicados. Casos comerciais não são ensaios independentes; ilustrações não substituem cálculo específico nem procedimento adequado de fabricação.
- SSAB — Typical upgrading
- SSAB — Bending stiffness
- SSAB — Stability
- SSAB — Loading situations
- SSAB — Fatigue
- SSAB — Trailer Design Guideline — production economics and structural redesign
- SSAB — Springback
- SSAB — Strenx 700MC D/E — product data
- SSAB — Strenx 900MC — product data
- SSAB — Welding heat input
- SSAB — Welding methods and filler material
- SSAB — Welding distortion
- SSAB — Edge quality
- SSAB — Murray Trailers reinvents low-bed heavy haulers with Strenx steel
- SSAB — Trailer Design Guideline — greater trailer capacity
- SSAB — Trailer Design Guideline
O 6061-T6 após a soldagem não está na mesma condição: por que componentes de alumínio para reboques falham ao redor da solda
Artigo Relacionado