Одинаковая грузоподъёмность — разное изделие: почему два домкрата для прицепа с одинаковой спецификацией работают по-разному
В этой статье
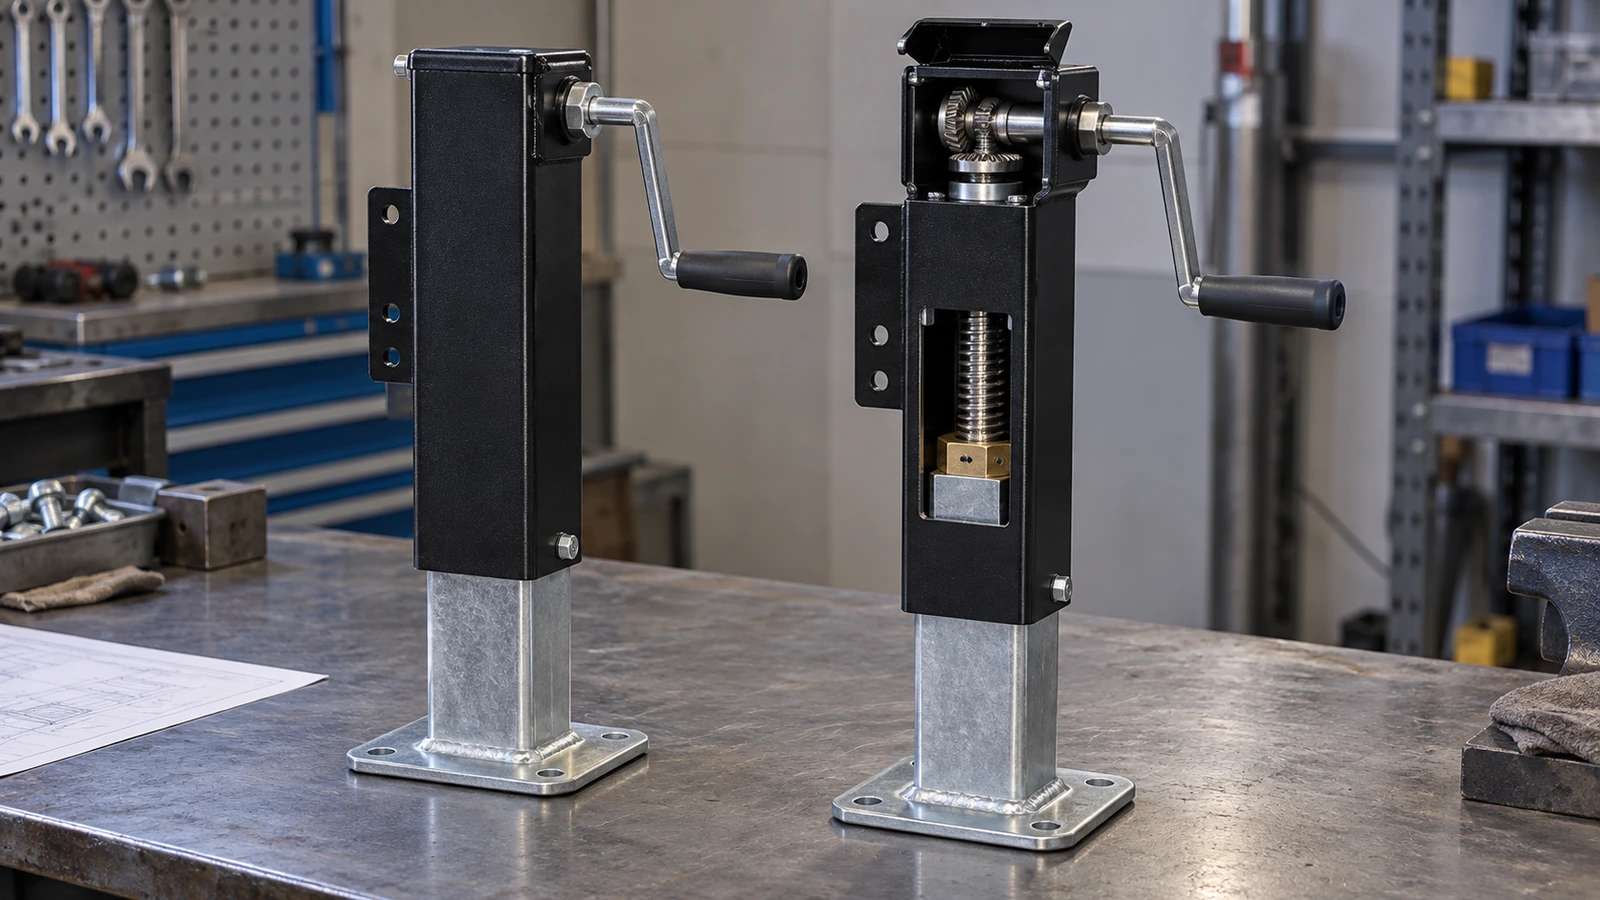
Два опорных домкрата для прицепа могут иметь одинаковую заявленную грузоподъёмность 3 500 фунтов, но существенно различаться по усилию на рукоятке, плавности хода, долговечности и стабильности изготовления. Важно отделять номинальную грузоподъёмность от совокупных механических характеристик. Сама по себе указанная нагрузка ничего не говорит об эффективности винта, взаимном положении труб, состоянии подшипника, качестве зубчатой передачи, смазке, защите от коррозии и воспроизводимости этих свойств от партии к партии.
В этой статье мы проследим влияние перечисленных факторов от изготовления деталей до сборки и эксплуатации. Особое внимание уделим проблемам покупателей: росту усилия вращения, заеданию вблизи полного выдвижения, внутренней коррозии и преждевременному износу винта или шестерён. Основная позиция GOODIN такова: номинальная грузоподъёмность задаёт порог допустимой нагрузки. Она не определяет качество изготовления.
Инженерный анализ · Материалы и производство
Сначала сравните одинаковый вид нагрузки
Прежде чем сравнивать качество изготовления, необходимо понять, что именно означает заявленная нагрузка. Для домкрата могут отдельно указываться грузоподъёмность при подъёме и допустимая статическая опорная нагрузка. В технических рекомендациях Lippert поясняется: первая характеризует нагрузку, которую устройство способно поднять, а вторая — нагрузку, которую оно удерживает неподвижно. Например, для некоторых усиленных домкратов квадратного сечения, включая модель 182524, BULLDOG указывает 10 000 фунтов при подъёме и 12 000 фунтов при статическом опирании. [1] [2]
Таким образом, даже одинаковое крупно напечатанное число в рекламе двух изделий не гарантирует одинаковых рабочих характеристик. Покупатель должен сначала убедиться, что сравнивает один вид нагрузки, одинаковое назначение и сопоставимые условия работы. После согласования этих параметров начинается более глубокий вопрос качества изготовления. Два домкрата могут отвечать одинаковому требованию по подъёму, но иметь различную геометрию винта, зубчатую передачу, допуски труб, подшипники и системы смазки. Это влияет на требуемое усилие, плавность перемещения и изменение характеристик при эксплуатации.
Номинальная нагрузка устанавливает важное требование. Она не описывает механизм целиком.
Геометрия труб: когда допуски превращаются в трение
Прямолинейность наружной трубы
Работа телескопического домкрата зависит от взаимодействия наружной трубы и внутренней выдвижной опоры. Наружная труба служит силовым корпусом и соединяет механизм с прицепом. Внутренняя перемещается вертикально, поднимая или опуская дышло. Для плавной работы геометрия двух деталей должна быть согласована. Наружная труба должна иметь допустимую прямолинейность. Внутренняя должна входить без чрезмерного натяга.
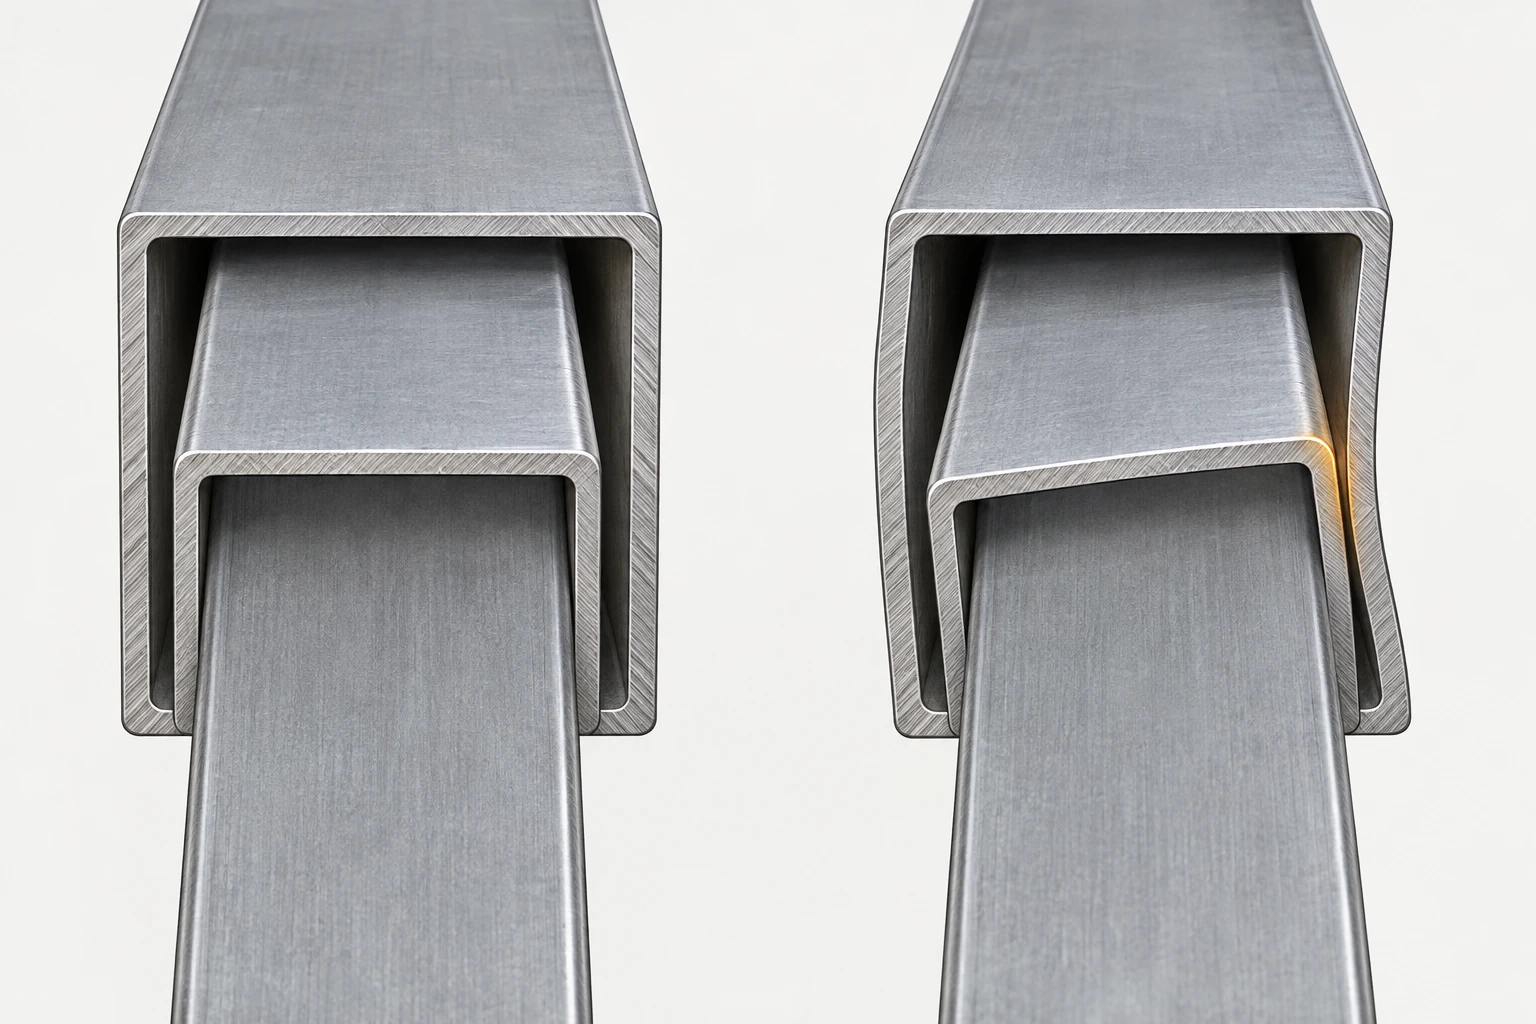
Подвижным поверхностям нужен достаточный зазор, чтобы учитывать нормальные производственные отклонения, но не создавать излишней свободы перемещения. Рассмотрим два номинально одинаковых домкрата. В обоих используются стальные трубы одинаковых номинальных размеров. Оба соответствуют заявленной грузоподъёмности. В первом наружная труба прямая, и внутренняя опора свободно перемещается на всём ходе. Во втором небольшой изгиб наружной трубы уменьшает зазор на одном участке.
Второй домкрат всё ещё может поднимать номинальную нагрузку. Однако выдвижная опора сильнее прижимается к корпусу. Контакт создаёт трение, для преодоления которого пользователь прикладывает больший крутящий момент. Повторяющееся скольжение в неблагоприятных условиях также может ускорять износ или повреждать защитное покрытие контактирующих поверхностей. Небольшое изменение геометрии способно ухудшить эксплуатацию без немедленного статического разрушения конструкции.
Домкрат может соответствовать грузоподъёмности, но двигаться заметно хуже. Для закупщика одних номинальных размеров труб недостаточно: прямолинейность и взаимное положение сопрягаемых деталей могут быть не менее важны.
Контролируемый, а не максимальный зазор
Если недостаточный зазор вызывает заедание, производитель может увеличить расстояние между внутренней и наружной трубами. Это облегчает сборку, но способно создать другую проблему. Под нагрузкой выдвижная опора должна сохранять надлежащее направление движения. Чрезмерный зазор увеличивает относительное перемещение телескопических элементов. При внецентренной нагрузке внутренняя опора может наклоняться внутри наружной трубы до соприкосновения с направляющими поверхностями.
Это повышает местное контактное давление и может вводить дополнительные изгибающие или боковые нагрузки. Без нагрузки домкрат кажется разболтанным, а при поддержании прицепа вращается туго. Следовательно, существует компромисс. Недостаточный зазор вызывает заедание. Избыточный усиливает перемещения, перекос и локальный контакт. Подходящая величина зависит от геометрии труб, длины их перекрытия, производственных допусков, состояния покрытия и предусмотренных нагрузок.
Особенно это важно для поворотных домкратов с колесом. При ручном перемещении прицепа колесо испытывает сопротивление качению и может воспринимать боковые силы. Эти силы передаются телескопической конструкции. Нельзя считать, что устройство, предназначенное преимущественно для вертикального подъёма, выдержит произвольную боковую нагрузку только потому, что его вертикальная грузоподъёмность достаточна. Конструктор должен учитывать все условия работы.
Для хорошего телескопического хода нужен контролируемый, а не максимальный зазор.
Накопление допусков
Производственную проблему сложнее обнаружить, когда каждая отдельная деталь, казалось бы, соответствует чертежу. Предположим, размеры наружной трубы находятся в допуске. Внутренняя труба также соответствует допуску. Кронштейн отвечает спецификации. Гайка и винт изготовлены в установленных пределах. Однако собранный домкрат заедает. Причина может заключаться во взаимодействии отклонений. Рассмотрим упрощённую размерную цепь: внутренний размер наружной трубы близок к нижнему допустимому пределу.
Наружный размер внутренней трубы близок к верхнему пределу. Наружная труба имеет небольшое отклонение от прямолинейности, внутренняя — небольшой угловой перекос. Сварка добавляет местную деформацию. Обработка поверхности меняет размеры скользящего сопряжения. Каждое отклонение по отдельности допустимо. Однако суммарно они могут израсходовать слишком большую часть рабочего зазора. Это накопление допусков.
Поэтому независимого задания требований к каждой детали не всегда достаточно. Производитель должен оценивать их совместную работу при самых неблагоприятных разрешённых сочетаниях. Для квадратного домкрата важны прямолинейность каждой трубы, размеры поперечного сечения, его прямоугольность и взаимное положение трубы и монтажных элементов. Для круглого — прямолинейность, круглость и взаимное положение сопрягаемых цилиндрических поверхностей.
Соосность или концентричность могут быть существенны для конкретной внутренней конструкции, но эти понятия нельзя без разбора применять к квадратным телескопическим трубам. Нужно задавать геометрию, необходимую для работы механизма. Набор годных деталей не гарантирует годного узла. Поэтому готовому домкрату необходимы размерная и функциональная проверки, а не только входной контроль комплектующих.
Внутри механизма: винт, гайка, шестерни и подшипники
Ход резьбы, выигрыш в силе и трение
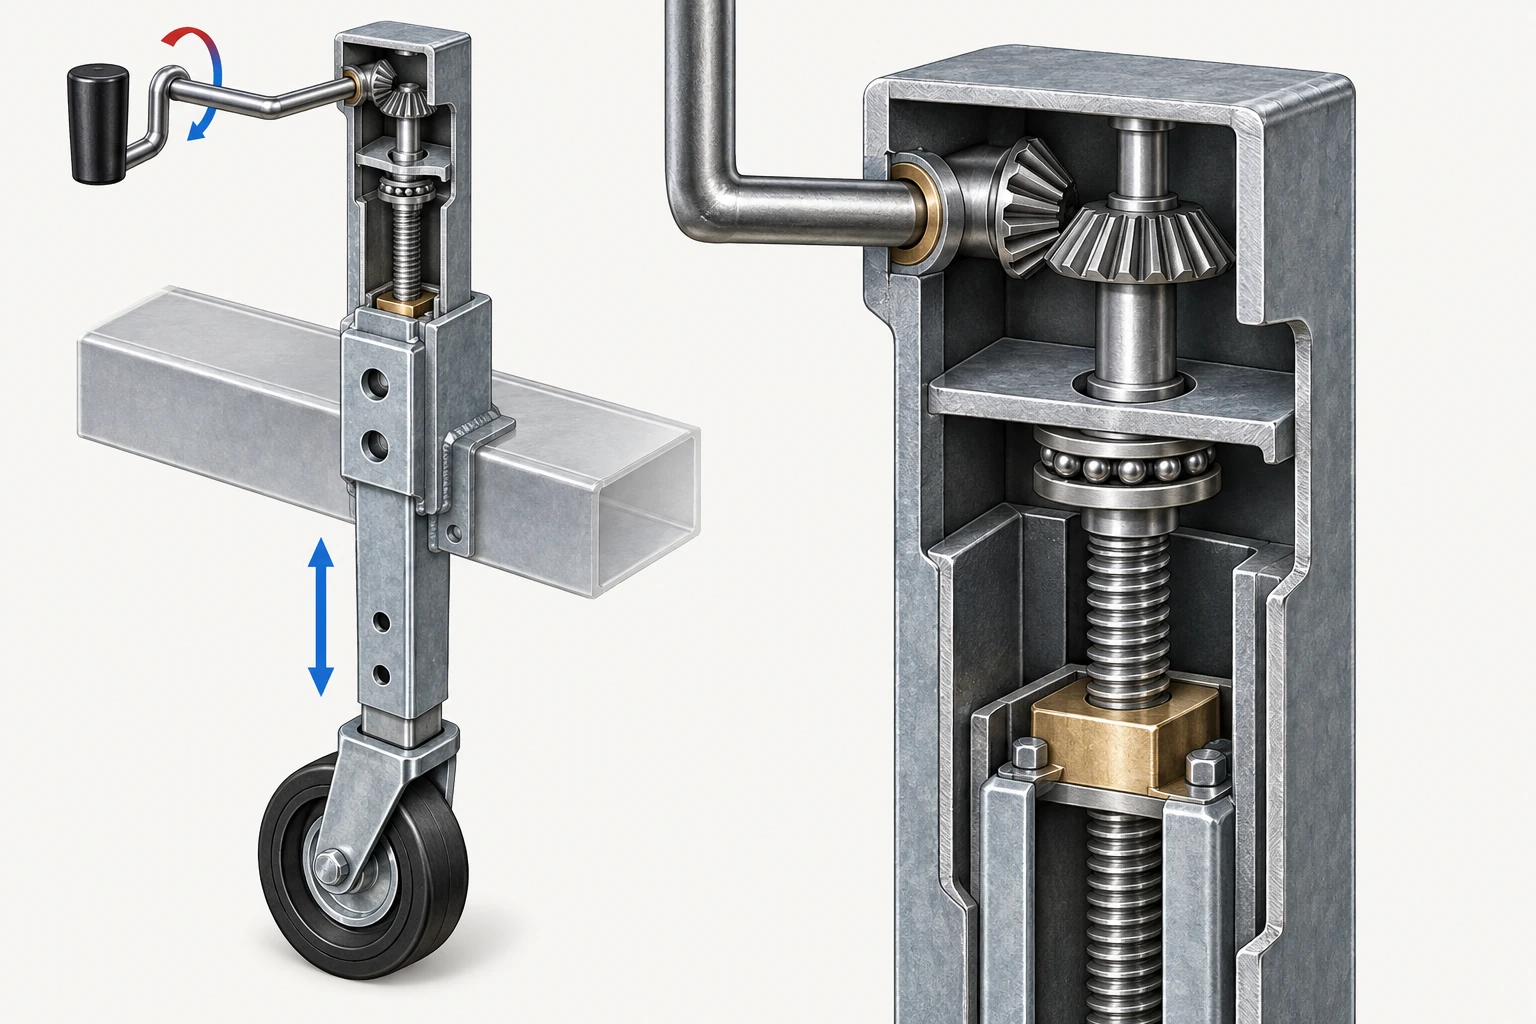
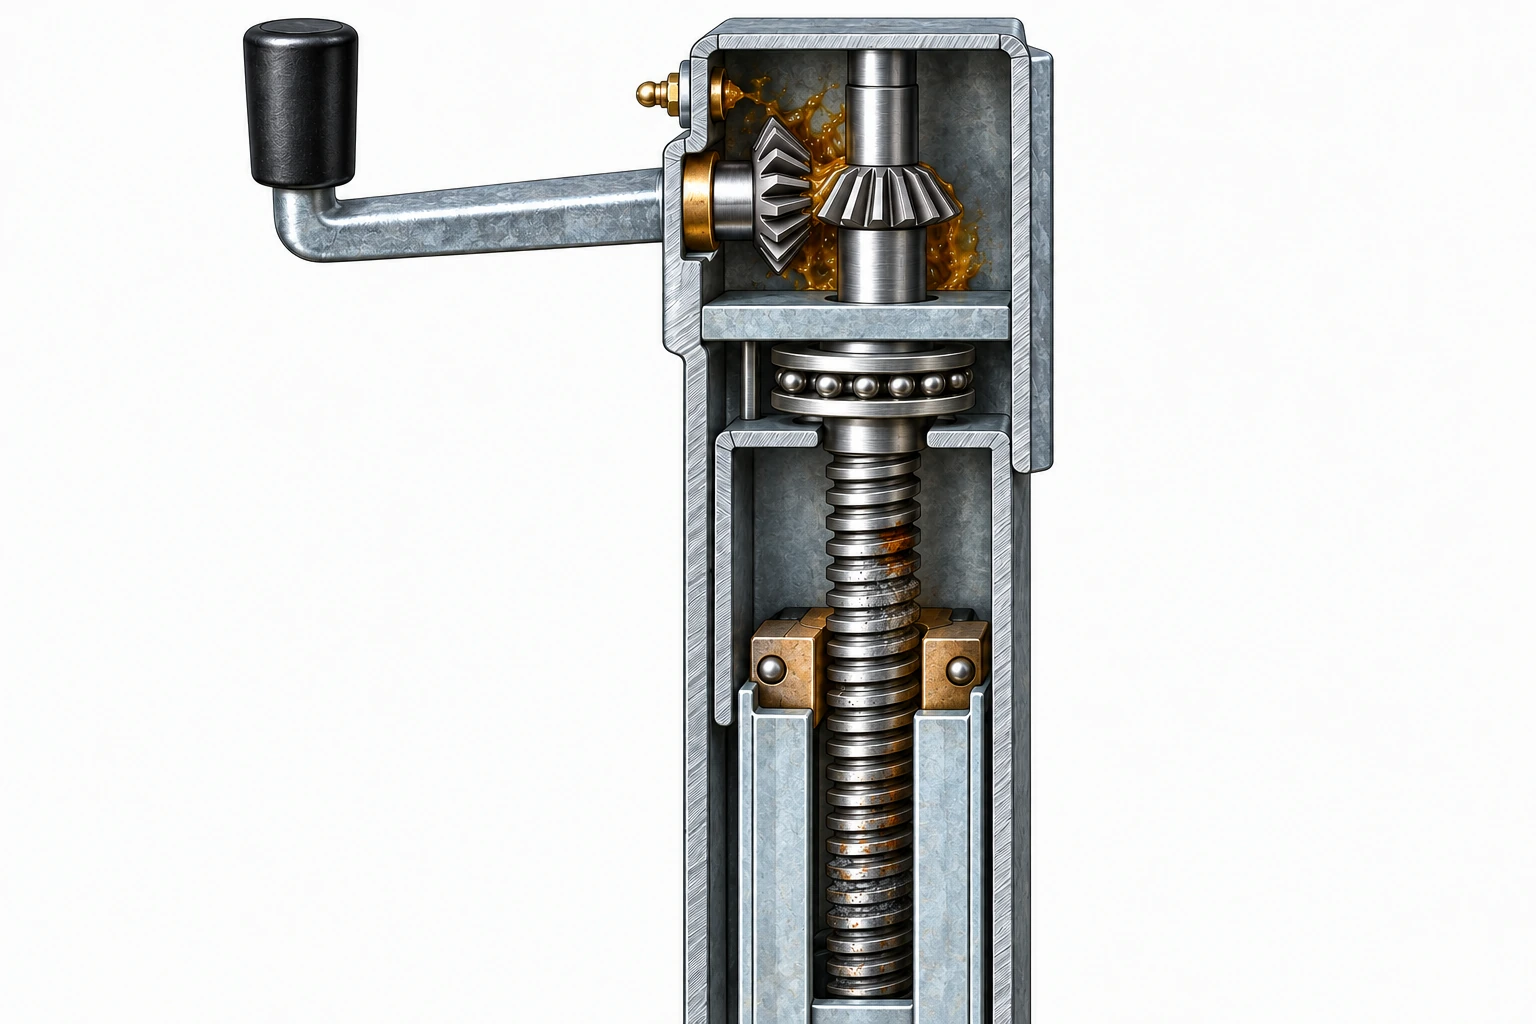
Телескопические трубы обеспечивают силовое направление движения. Вертикальное перемещение создаёт винтовой механизм. В обычном винтовом домкрате для прицепа вращение входного привода поворачивает винт относительно гайки. В зависимости от конструкции винт или гайка закреплены в осевом направлении, а другой элемент перемещается вместе с выдвижной опорой. Резьба преобразует вращение в поступательное движение. Её геометрия определяет перемещение опоры за один оборот винта.
Характеристики трения влияют на момент, необходимый для перемещения заданной нагрузки. Механическая зависимость проста: больший ход резьбы даёт большее линейное перемещение за оборот. Меньший ход при прочих сопоставимых условиях обеспечивает больший выигрыш в силе, но требует больше оборотов для того же перемещения. Реальный механизм также теряет энергию на трение в резьбе, подшипниках, зубчатой передаче и других контактах.
Инженерный пример Дугласа Райта по механике винтового домкрата, размещённый на сайте Кембриджского университета [3], показывает зависимость подъёмного момента от геометрии резьбы, трения и устройства упорного подшипника. Для покупателя прицепов это важное различие. Два домкрата одинаковой грузоподъёмности могут требовать разного усилия для подъёма одной нагрузки на дышле. Один использует винт и передачу с приоритетом выигрыша в силе, другой — скорости перемещения.
Ни один вариант не лучше автоматически. Подходящая конструкция зависит от нагрузки, необходимого хода, скорости работы и приемлемого входного усилия.
Скорость перемещения и усилие рукоятки
Одному владельцу нужен домкрат, быстро поднимающий сцепное устройство. Другому важнее небольшое физическое усилие. Эти предпочтения ведут к разным конструкциям механизма. Рассмотрим два домкрата, которым требуется разное число оборотов рукоятки для подъёма опоры на один дюйм. Быстрый механизм перемещается дальше за оборот. Медленный может давать больший выигрыш в силе в зависимости от зубчатой передачи и винта.
Длина рукоятки тоже влияет на прикладываемую силу. Длинная рукоятка обеспечивает больший рычаг при заданном входном моменте, хотя необходимо учитывать свободное пространство и эргономику. Это не только теория. В сравнении домкратов на 2 000 фунтов на etrailer [4] покупатель сообщил, что одной модели требуется примерно 12 оборотов рукоятки на дюйм хода. В ответе etrailer указан другой домкрат на 2 000 фунтов — примерно с восемью оборотами на дюйм.
Оба изделия относятся к одной общей категории грузоподъёмности, но имеют разные характеристики перемещения. Пример не доказывает превосходство какого-либо из них по долговечности или усилию. Он показывает, что одинаковая грузоподъёмность не означает одинаковую механику работы. При частом подъёме и опускании коммерческого прицепа скорость влияет на производительность оператора. Для тяжёлого ручного домкрата важнее может быть усилие.
Запрос цены, содержащий только грузоподъёмность, оставляет эти требования неопределёнными. В ответе также отмечено, что предложенная альтернатива не предназначена для А-образного дышла. Это пример разных скоростей вращения, а не доказательство взаимозаменяемости по монтажу или назначению.
Точность изготовления винта
Номинальный ход резьбы определяет расчётное перемещение за оборот. Точность изготовления определяет, насколько готовый винт соответствует этой геометрии. Эти понятия нельзя смешивать. Правильно спроектированный винт может иметь относительно большой или малый ход и нормально работать. Погрешность хода, отклонение профиля резьбы, повреждения поверхности и нарушение взаимного положения вызывают иные проблемы. Например, непостоянная геометрия резьбы меняет контакт винта и гайки.
Плохое качество поверхности увеличивает трение или способствует износу. Изогнутый винт меняет своё взаимное положение с другими деталями при вращении. Если оси винта и гайки не согласованы, контактное давление концентрируется на ограниченных участках резьбы. Это может увеличивать усилие и ускорять местный износ. Здесь перечислены возможные инженерные последствия, а не утверждение, что любое производственное отклонение неизбежно вызывает заедание.
Результат зависит от величины погрешности, конструкции резьбы, сочетания материалов, смазки и приложенной нагрузки. Для закупок вывод таков: качество винта нельзя сводить к марке материала и номинальному диаметру. Для ответственного домкрата требования могут включать геометрию резьбы, при необходимости точность её хода, прямолинейность, состояние поверхности и совместимость с гайкой. Цель — не требовать дорогой прецизионной обработки без обоснования.
Цель — контролировать свойства, обеспечивающие стабильную работу.
Положение и закрепление гайки
Винт не может поднять прицеп без передачи усилия через сопряжённую гайку. Гайка воспринимает нагрузку через контакт поверхностей резьбы. Её материал, геометрия, длина зацепления и взаимное положение влияют на контактное давление. Плохо подогнанная гайка может создавать чрезмерный зазор. Недостаточный зазор или неподходящая геометрия резьбы повышают трение. Установка гайки под углом к винту концентрирует контакт на отдельных участках резьбы.
Результатом может стать повышенный износ или усилие вращения. Поэтому закрепление гайки заслуживает внимания при изготовлении. В некоторых конструкциях гайка закреплена на внутренней выдвижной опоре. Её положение должно быть согласовано с осью винта и геометрией направляющих окружающих труб. Если гайку приваривают, процесс должен контролировать её положение и возникающие деформации.
При механическом закреплении способ фиксации должен сохранять требуемое положение под нагрузкой. Следовательно, даже правильно изготовленные винт и гайка могут плохо работать в домкрате, если при сборке получен неблагоприятный перекос. Проблема не обязательно в качестве каждой детали отдельно. Она заключается в их взаимодействии. Винт, гайка и телескопические направляющие образуют единую механическую систему.
Геометрия и зацепление зубьев
Во многих домкратах с боковой рукояткой вращение передаётся вертикальному винту через шестерни. Это добавляет ещё одну группу производственных переменных. Геометрия зубьев, материал, состояние поверхности, монтажное положение и смазка влияют на передачу момента. Плохой контакт зубьев может вызывать шум, неравномерное сопротивление или сосредоточенный износ. Чрезмерный боковой зазор создаёт нежелательный люфт. Недостаточный зазор или перекос могут сделать зацепление тугим.
Нормальный режим зависит от предусмотренной конструкции передачи. Поэтому производителю нужно контролировать геометрию и сборку зубчатого механизма, а не просто выбирать самую крупную шестерню, помещающуюся в корпус. Твёрдость материала тоже важна, но сама по себе не определяет качество шестерни. В подходящей конструкции более твёрдая деталь может повысить износостойкость. Однако это не компенсирует неправильное зацепление, недостаток смазки или плохое взаимное положение при сборке.
Аналогично, механически обработанная передача не превосходит автоматически любую корректно изготовленную альтернативу. Процесс следует оценивать по способности стабильно обеспечивать требуемую геометрию зубьев и рабочие характеристики. Для покупателя значим результат — фактическая работа домкрата под нагрузкой. Конструкция внутренней передачи объясняет, почему этот результат различается у изделий с одинаковыми цифрами грузоподъёмности.
Упорный подшипник и осевая силовая цепь
Винтовой домкрат передаёт через внутренний механизм значительную осевую силу. Во многих конструкциях упорный подшипник воспринимает эту силу, позволяя винту вращаться. По сравнению с неподходящим скользящим контактом подшипник уменьшает трение. Поэтому его состояние и установка влияют на рабочий момент. Он должен соответствовать осевой нагрузке, условиям смазки и геометрии сборки. Если смазки недостаточно, подшипник загрязнён, повреждён или неправильно установлен, рукоятка может вращаться тяжелее.
При этом винт и шестерни могут оставаться целыми. Домкрат всё ещё способен удерживать нагрузку, но пользователь прикладывает больше усилий. Значение устройства подшипника отражено в давнем патенте Atwood на домкрат для прицепа [9]: в нём рассматривается влияние положения упорного подшипника на боковое нагружение винтовой гайки. Патент свидетельствует о конкретном инженерном подходе, но не доказывает универсального превосходства конструкции или определённого увеличения срока службы современных изделий.
Тем не менее описанный принцип полезен. Неудачная компоновка подшипника может менять взаимное положение и нагружение других внутренних деталей. Поэтому при проектировании всего домкрата необходимо учитывать взаимодействие осевой силы, вращения и направляющих. Пользователь ощущает суммарное трение механизма, а не только прочность отдельных деталей.
Почему сопротивление меняется по ходу
Реальное обращение, но не подтверждённая причина
Реальный вопрос пользователя показывает, как эти механизмы проявляются в эксплуатации. 22 июня 2025 года владелец лодочного прицепа обратился в etrailer по поводу поворотного домкрата Trailer Valet JXS с приводом от дрели. Раньше устройство работало хорошо, но стало очень тяжело вращаться, когда сцепное устройство приближалось к высоте, необходимой для расцепления. Дрель Milwaukee больше не могла поднять прицеп достаточно высоко.
Возле верхней части домкрата имелась пресс-маслёнка. Владелец хотел понять, нужна ли внутреннему механизму дополнительная смазка или возникла другая неисправность. В ответе от 23 июня etrailer перечислил несколько возможных причин: сухие или загрязнённые внутренние шестерни, недостаток смазки в зоне винта либо упорного подшипника, слегка погнутый или нагруженный напряжениями компонент. Исходный обмен сообщениями опубликован в обсуждении диагностики Trailer Valet за июнь 2025 года [5].
Этот случай полезен тем, что пользователь не сообщал о внезапной полной потере несущей способности. Он описывал изменение сопротивления в верхней части требуемого подъёмного движения. Доступные сведения не устанавливают фактическую причину. В опубликованном обсуждении нет результатов разборки, размерных измерений или подтверждённого результата ремонта. Поэтому неправильно представлять случай как доказательство производственного дефекта, плохого распределения смазки или несоосности винта.
Но он показывает реальную проблему, которую не объясняет номинальная грузоподъёмность. Формально подходящий домкрат может стать тяжёлым в работе именно там, где он особенно нужен. Для OEM-производителя это ставит более полезный вопрос квалификации: как устройство работает на всём предусмотренном ходе, а не только в одной удобной для испытания точке?
Зависимость заедания от положения
У заедания возле верхнего конца хода нет единой универсальной причины. Несколько механизмов создают сопротивление, зависящее от положения. Изогнутый винт в отдельных положениях может иметь менее благоприятное взаимное расположение с гайкой. Местное размерное отклонение телескопической трубы может уменьшать зазор при движении опоры. На участке винта возможны коррозия, повреждение резьбы или нехватка смазки. Механизм также может приближаться к предусмотренному ограничителю хода либо встречать повреждённый упор.
Есть и структурный фактор. При выдвижении опоры перекрытие внутренней и наружной труб обычно уменьшается. Поэтому доступная длина направления и реакция на внецентренную нагрузку меняются с выдвижением. Это не означает, что каждый домкрат опасен при полном выдвижении. Изделие следует оценивать в пределах рабочего диапазона и условий нагружения изготовителя. Однако изменение геометрии важно при расследовании ситуации, когда в одном положении домкрат движется свободно, а в другом заедает.
Испытание только в середине хода может не выявить проблему возле разрешённого предела. Поэтому работу нужно оценивать в характерных положениях по всему предусмотренному диапазону. Испытание также должно отделять реальную механическую неисправность от нормального роста усилия из-за изменения нагрузки. Зависимость симптома от положения — повод исследовать геометрию, смазку и нагружение, а не доказательство отказа конкретной детали.
Доступ к смазке не гарантирует её распределения
Куда действительно попадает смазка?
Видимая пресс-маслёнка может быть полезна для обслуживания. Однако её наличие не доказывает достаточной смазки всех внутренних контактных поверхностей. Представим домкрат с шестернями вверху корпуса и винтом, проходящим вниз через подвижную опору. Смазка, подаваемая возле редуктора, может эффективно смазывать шестерни. Дойдёт ли она до упорного подшипника, гайки и всей рабочей длины винта, зависит от реальной внутренней конструкции.
Смазочный материал не распределяется автоматически и равномерно по всему механизму. На распределение влияют движение деталей, внутренние каналы, консистенция смазки и расположение маслёнки. Это различие иллюстрирует обсуждение etrailer 2021 года о домкрате Fulton в дождливой Ситке на Аляске [6]. Владелец регулярно смазывал верхние шестерни через маслёнку. Тем не менее рукоятка вращалась всё тяжелее, и в конце концов домкрат заклинил. После частичной разборки владелец сообщил, что верхние шестерни выглядели нормально, а винт заклинило в гайке.
Обсуждение не содержит независимой инженерной экспертизы и не устанавливает коренную причину с уверенностью. Но оно показывает, почему доступность одной точки смазывания не следует считать доказательством надлежащего обслуживания всех внутренних пар трения. Для конструктора доступ смазки — инженерная характеристика. Для закупщика — обоснованный вопрос при оценке поставщика: куда подаётся смазка, каких поверхностей достигает и как проверяется распределение?
В ответе продавца также предложено возможное объяснение — чрезмерное выдвижение или втягивание. Следовательно, публикация не доказывает, что причиной стала недостаточная смазка. Общие советы по поиску неисправностей не заменяют утверждённые инструкции обслуживания данного изделия. [6]
Обслуживание по фактической конструкции
Инструкцию по обслуживанию одного домкрата нельзя автоматически переносить на другой. Разные изделия используют пластичную смазку, масло или сухие смазочные материалы по разным схемам. Одни производители устанавливают пресс-маслёнки, другие предусматривают съёмные крышки или специальные процедуры. Некоторые внутренние узлы не предназначены для регулярной разборки владельцем. Руководство Lippert [1] разделяет очистку, смазывание внутренней опоры, смазывание шестерён и защиту головной части.
Производитель также подчёркивает необходимость следовать руководству конкретной модели. Это важно, поскольку смазка взаимодействует с условиями среды. Открытая скользящая поверхность собирает грязь, если смазка притягивает загрязнения. Внутреннему винту может требоваться иной материал, чем наружной трубе. Морское применение предъявляет повышенные требования к устойчивости против попадания воды. Бесконтрольное добавление смазки не заменяет определения правильного порядка обслуживания.
Нельзя также разбирать сильно нагруженный или заклинивший домкрат, предварительно не сняв нагрузку и не выполнив утверждённую процедуру. Для проектирования важно, соответствует ли система смазки рабочему циклу и достаточно ли она доступна для предусмотренного обслуживания. При закупках начальную плавность следует рассматривать вместе со способностью сохранять приемлемую работу после многократного использования.
Руководство CURT аналогично разделяет очистку, проверку креплений и смазывание внутреннего винта. Порядок доступа и разборки определяется руководством конкретной модели; перед разрешённым обслуживанием разгрузите домкрат и надёжно установите прицеп на безопасные опоры. [7]
Внутренняя влага и коррозия
Домкраты для прицепов работают на открытом воздухе. На них воздействуют дождь, дорожные брызги, грязь, пыль, а на лодочных прицепах — солёная вода. Наружная поверхность может быть коррозионностойкой, тогда как внутренний механизм остаётся уязвимым для влаги. Вода проникает через повреждённые колпачки, отверстия вокруг подвижных элементов и другие недостаточно защищённые сопряжения. Коррозия поражает винт, гайку, шестерни или подшипники. Продукты коррозии и загрязнения повышают трение.
Смазка может загрязняться или терять предусмотренную эффективность. На резьбе возникают местные повреждения. Сначала пользователь замечает лишь постепенный рост усилия вращения. Со временем работать становится всё труднее. Lippert прямо указывает повреждённые колпачки головной части как возможный путь попадания влаги к внутренним деталям. CURT предлагает сменный колпачок для лодочного домкрата [8], помогающий защитить внутренние компоненты от грязи, воды и ржавчины.
Примеры подтверждают важность защиты внутреннего механизма. Они не означают, что один наружный колпачок полностью герметизирует изделие. Домкрат должен сохранять движение телескопических деталей. Дренаж, вентиляция, уплотнения и система смазки должны быть совместимы с этим движением. Поэтому защиту компонентов лодочных прицепов следует оценивать на двух уровнях. Первый — наружная конструкция.
Второй — внутренний рабочий механизм. Коррозионностойкий корпус не делает автоматически коррозионностойкими винт, гайку и подшипники.
Покрытие, сварка и монтаж завершают силовую цепь
Зазор после нанесения покрытия
Многим стальным компонентам прицепов необходима обработка поверхности. Однако толщина покрытия и последовательность изготовления влияют на посадку. Рассмотрим внутреннюю и наружную трубы, размеры которых заданы с определённым скользящим зазором. Покрытие сопрягаемых поверхностей меняет их окончательные размеры. Его накопление расходует часть зазора. Если домкрат уже работает близко к допустимым размерным пределам, изменение может стать существенным.
Фактический эффект зависит от процесса обработки, покрываемых поверхностей и исходного припуска на отклонения. Порошковую окраску, гальваническое цинкование и горячее цинкование нельзя считать размерно одинаковыми процессами. Производитель должен выбрать защитную систему, согласованную с геометрией и движением детали. Критические размеры иногда требуется устанавливать после нанесения покрытия, а не до него. Для отдельных поверхностей может понадобиться утверждённая схема маскирования или финишной обработки.
Другие детали, возможно, следует покрывать отдельно и собирать позднее. Главное: нельзя добавлять обработку поверхности к уже завершённой конструкции домкрата без учёта функционального зазора. Решая проблему наружной коррозии, производитель может непреднамеренно создать проблему внутреннего перемещения. Полная конструкция должна выполнять оба требования.
Сварка меняет внутреннюю геометрию
Силовая цепь домкрата не заканчивается наружной трубой. Его также нужно соединить с рамой прицепа. Это может быть сварной кронштейн, фланец для А-образного дышла или другое утверждённое крепление. Сварка вызывает местный нагрев и усадку. Если наружная труба или крепёжная конструкция деформируются при изготовлении, меняется внутренняя геометрия. Это особенно важно, когда корпус приваривают непосредственно к силовому креплению.
Предположим, до сварки наружная труба правильно сформована и прямолинейна. Неуравновешенная сварка вокруг монтажной пластины вызывает местную усадку. Появляется небольшой угловой или локальный размерный дефект. Без нагрузки внутренняя опора ещё может двигаться свободно. Когда домкрат поддерживает дышло, неблагоприятная геометрия увеличивает контактное давление. Усилие вращения растёт. Возможна такая цепочка производственного отказа: точная труба → сварочный нагрев → местная деформация → уменьшение запаса правильного взаимного положения → контакт под нагрузкой → повышенное трение.
Это не доказывает, что проблема свойственна всем сварным домкратам. Правильно спроектированный и контролируемый процесс обеспечивает приемлемую геометрию. Вывод: готовый домкрат нужно оценивать после операций, способных изменить размеры. Предыдущая статья рубрики «Материалы и производство» сформулировала общий принцип: точность резки не гарантирует точности после сварки. Домкрат делает этот принцип наглядным, поскольку небольшие геометрические ошибки ощущаются как сопротивление вращению.
Вертикальная нагрузка не разрешает произвольную боковую
Домкраты преимущественно поднимают и поддерживают дышло по предусмотренной силовой цепи. В реальной установке возникают дополнительные силы. Неровный грунт меняет контакт башмака или колеса с поверхностью. Смещённое крепление создаёт изгибающий момент. Перемещение колёсного домкрата по неровностям порождает боковые силы. Прицеп также может неожиданно сдвинуться, если его неправильно зафиксировать.
Эти условия нельзя приравнивать к контролируемому испытанию вертикальной грузоподъёмности. Устройство для вертикального подъёма не следует считать способным выдерживать любую боковую нагрузку только из-за большого числа в рекламе. Аналогично, два домкрата одинаковой вертикальной грузоподъёмности по-разному реагируют на допустимую внецентренную нагрузку из-за различий геометрии труб, длины перекрытия направляющих, крепления и внутреннего взаимного положения. Производитель должен определить предусмотренную установку и условия работы.
OEM должен выбирать изделие соответственно. Покупатель не должен понимать вертикальную грузоподъёмность 5 000 фунтов как разрешение на произвольные боковые нагрузки, перемещение прицепа или подъём вне требований инструкции. Испытание вертикальной нагрузки и оценка внецентренного нагружения для конкретного применения отвечают на разные вопросы. Для изделия могут требоваться оба, но одно автоматически не заменяет другое.
Проверяйте не только нагрузку, но и работу
Нагрузка, работа и долговечность — разные проверки
Предположим, домкрат успешно поднял номинальную нагрузку на заводском испытании. Это ценное свидетельство: проверенный экземпляр выполнил заданную операцию в использованных условиях. Но оно не доказывает, что после нескольких лет эксплуатации усилие останется тем же. Винт и гайка многократно скользят относительно друг друга. Зубья шестерён повторно входят в зацепление, передавая момент. Подшипники воспринимают нагрузку при вращении.
Телескопические поверхности перемещаются по направляющим. Смазка должна сохранять работоспособность. Механизм может подвергаться загрязнению и наружной коррозионной среде. Один удачный подъём не оценивает все эти воздействия. Статическое удержание отвечает на другой вопрос: выдерживает ли устройство заданную нагрузку в определённых условиях? Оно не показывает, насколько плавно устройство поднимет эту нагрузку. Полезная квалификационная программа должна разделять грузоподъёмность, эксплуатационные характеристики и долговечность.
Способность один раз поднять груз — не то же свойство, что способность плавно и многократно поднимать его в течение заданного срока службы.
Измерения на разрешённом ходе
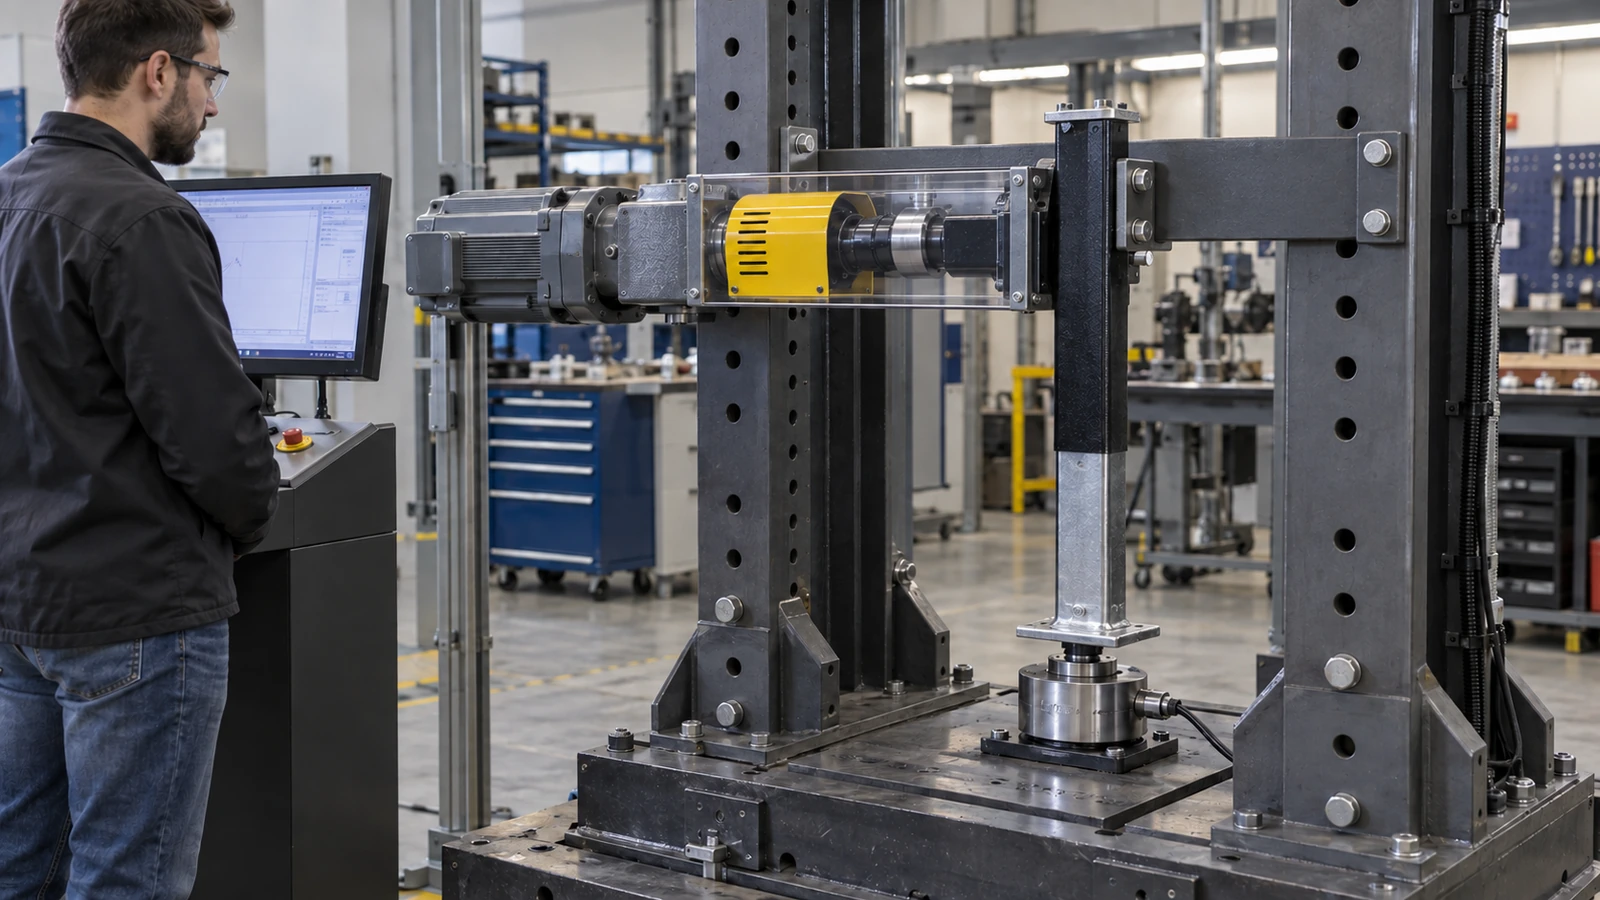
Полезная программа квалификации начинается с назначения изделия. OEM должен установить рабочую подъёмную нагрузку, требование к статическому поддержанию, диапазон хода и условия эксплуатации. Затем испытание проверяет, стабильно ли готовый домкрат работает в этих условиях. Для ручного винтового устройства полезен ряд измерений. Момент без нагрузки помогает обнаружить ненормальное механическое сопротивление до приложения номинальной подъёмной нагрузки.
Момент под нагрузкой показывает, какое входное воздействие нужно для подъёма заданного груза. Его изменение по ходу выявляет рост сопротивления в отдельных положениях. Перемещение за оборот рукоятки характеризует скорость и механическую схему. Момент после циклических испытаний показывает изменение свойств при повторной работе. Итоговый размерный и функциональный контроль выявляет износ, остаточную деформацию, избыточный люфт и другие изменения. Это предлагаемые инженерные измерения, а не утверждение, будто универсальный стандарт обязывает все домкраты проходить одно одинаковое испытание.
OEM должен определить подходящие нагрузки, скорости, положения, число циклов, допуски и критерии приёмки для своего применения. Содержательное испытание также отличает нормальное сопротивление около предусмотренного упора от непредусмотренного заедания внутри разрешённого диапазона. Нельзя принудительно выводить домкрат за расчётный ход ради дополнительного измерения. Для устройств с механизированным приводом нужно соблюдать разрешённые тип привода и ограничения момента.
Цель — охарактеризовать реальный механизм, не создавая опасных условий испытания.
Что показывает кривая момента и перемещения
Рассмотрим условное сравнение двух домкратов одинаковой подъёмной грузоподъёмности. Нагрузка, рукоятка и методика измерений одинаковы. Домкрат А работает с относительно стабильным моментом на всём разрешённом ходе. Домкрат Б сначала движется плавно, но ближе к концу момент резко увеличивается. Оба всё ещё могут завершить подъём. Простая проверка грузоподъёмности «прошёл/не прошёл» засчитает успех обоим.
График момента в зависимости от перемещения покажет существенное различие. Сам график не определяет первопричину. Рост может быть связан с взаимным положением деталей, местным контактом труб, состоянием винта, подшипником или иным механизмом. Понадобится дополнительный осмотр. Однако измерение даёт гораздо более информативную основу расследования. Оно также позволяет сравнивать партии. Если прежде стабильный процесс начинает выпускать домкраты с растущим разбросом момента, это может указывать на проблему изготовления или сборки, требующую внимания.
OEM следует избегать произвольного универсального предела момента без учёта конструкции. Более быстрый винт или иное передаточное отношение могут менять требуемый входной момент при вполне приемлемой работе. Длина рукоятки меняет силу руки для заданного момента, но сама по себе не меняет момент, необходимый механизму. Полезно сравнивать изделие с установленными для него эксплуатационными требованиями. Номинальная нагрузка говорит, что домкрат обязан удерживать или поднимать. Кривая момента помогает понять, как он выполняет операцию.
От удачного прототипа к стабильной серии
Воспроизводимость процесса за пределами прототипа
Тщательно собранный прототип может работать превосходно. Трубы могут подбираться по посадке. Опытный специалист выверяет винт и гайку. Шестерни аккуратно регулируются. Смазка наносится полноценно. Задача — воспроизводить это состояние в серийном производстве. Когда в сборку поступают тысячи деталей, малые отклонения становятся важными. Размеры труб меняются в пределах производственных допусков.
Формование и правка добавляют вариацию. Геометрия винта и качество поверхности различаются между партиями. Меняется положение гайки. Варьируются монтажные размеры передачи. Изнашиваются сварочные приспособления. Количество и распределение смазки становятся нестабильными. Толщина покрытия различается между деталями. По отдельности каждое изменение кажется небольшим. Вместе они влияют на готовый механизм. Именно здесь важна воспроизводимость процесса поставщика. Производитель должен понимать, какие характеристики критичны для работы домкрата, и устанавливать соответствующий контроль.
Например, OEM может требовать проверки телескопического зазора, положения винта, момента вращения и окончательного хода. Производитель использует калибры, размерный контроль, функциональные испытания и мониторинг процесса, чтобы подтвердить соблюдение требований. Методы зависят от объёма выпуска и конструкции. Не каждому домкрату требуется дорогое лабораторное испытание на выносливость. Но эффективный план качества должен связывать входной контроль, валидацию процесса, текущую инспекцию и периодическую проверку характеристик.
Цель — не просто изготовить один домкрат, проходящий квалификацию. Цель — создать процесс, многократно выпускающий годные домкраты.
Итоговая функциональная проверка
Контроль деталей по-прежнему необходим. Неправильно изготовленный винт не должен попадать в сборку. Изогнутую трубу нельзя принимать только потому, что готовое устройство, возможно, ещё заработает. Но окончательная сборка создаёт взаимодействия, которые проверка отдельных деталей полностью не предсказывает. Две годные трубы дают неблагоприятное сочетание зазоров. Правильная гайка устанавливается с угловым отклонением. Подходящий подшипник оказывается неправильно посажен.
Зубчатая пара собирается с чрезмерным или недостаточным зацеплением. Правильно сформованная наружная труба деформируется при приварке кронштейна. Такие проблемы появляются лишь при взаимодействии деталей. Поэтому готовому домкрату нужна соответствующая функциональная проверка. Для ответственного применения она может включать ход, сопротивление вращению и относящиеся к изделию функции блокировки или удержания. Испытание проводят в определённых условиях.
Заводская проверка с небольшой нагрузкой и квалификационное испытание с номинальной нагрузкой дают разные свидетельства. OEM должен решить, что проверяется на каждой серийной единице, а что — выборочно при квалификации или периодической валидации. Так объём контроля остаётся соразмерным риску. Цель не в испытании всего всеми возможными способами. Нужно не допустить пропуска критических сборочных проблем лишь потому, что все поступившие детали по отдельности прошли контроль.
Что включить в запрос предложения
Обычный запрос коммерческого предложения на домкрат содержит основные характеристики: грузоподъёмность, ход, размер трубы, тип крепления, вид рукоятки и обработку поверхности. Они необходимы, но не всегда позволяют различить качество изготовления. Для частого использования или тяжёлых условий закупкам стоит рассмотреть дополнительные требования.
| Область требований | Что необходимо уточнить покупателю |
|---|---|
| Нагрузка | Подъёмная грузоподъёмность, статическая опорная нагрузка и условия их определения |
| Применение | Предусмотренная установка, фактическая нагрузка на дышле и разрешённые условия работы |
| Ход | Ход винта, полная регулировка высоты и применимые ограничения перемещения |
| Управление | Приемлемое входное усилие, скорость перемещения и значимые рабочие положения |
| Геометрия труб | Прямолинейность, размеры сечения и окончательный телескопический зазор |
| Винт и гайка | Требуемая геометрия резьбы, материал, взаимное положение и производственный контроль |
| Зубчатая передача | Передаточное отношение, рабочие характеристики и требования сборки |
| Подшипниковый узел | Соответствие осевой нагрузке, правильность установки и смазка |
| Сварка | Монтажная геометрия, контроль деформаций и требования инспекции |
| Смазка | Заводское смазывание, доступ для обслуживания и разрешённый материал |
| Защита от коррозии | Наружное покрытие, внутренняя защита и воздействие среды |
| Функциональные испытания | Требуемые проверки без нагрузки, под нагрузкой и на полном ходе |
| Долговечность | Согласованные условия циклических испытаний и критерии приёмки после них |
| Стабильность партий | Прослеживаемость, управление процессом и проверка серийного выпуска |
Не каждому пункту нужен отдельный числовой допуск на каждом чертеже. Спецификация должна выделять характеристики, существенно влияющие на назначение изделия. Например, крупносерийный OEM может установить допустимый диапазон рабочего момента при контролируемой испытательной нагрузке. В другом применении приоритетны защита от среды и доступность обслуживания. Главное улучшение — перестать использовать грузоподъёмность как единственный критерий закупки. Поставщик должен понимать, что означает успешная работа, а не только какое число написать на этикетке.
Условия за заявленным числом циклов
Поставщик может заявлять, что домкрат выдержал тысячи рабочих циклов. Это полезная информация, но неполная без условий испытания. Проверяли ли устройство без нагрузки? Поднимало ли оно заданный груз? Использовался ли в каждом цикле весь разрешённый ход? Воздействовали ли влага или загрязнения? Допускалась ли дополнительная смазка? Что считалось отказом?
Домкрат может завершить требуемое число циклов, но начать требовать существенно большего момента. Другой сохраняет плавность, но приобретает чрезмерный люфт или износ. Третий получает структурное повреждение. Подходящие критерии приёмки зависят от назначения. Поэтому содержательное требование долговечности оценивает не только способность продолжать движение. Оно может включать усилие после испытания, функциональный зазор, видимый износ, состояние конструкции и сохранение требуемой грузоподъёмности.
OEM также должен различать ускоренное циклирование и прогноз реального срока службы. Контролируемое испытание на выносливость даёт сравнительное или квалификационное свидетельство. Оно не устанавливает автоматически фиксированное число лет на открытом воздухе. Лодочный домкрат в солёной воде разрушается иначе, чем такой же механизм в чистой лаборатории. Испытание должно следовать тому механизму отказа, который покупатель хочет контролировать.
Покупайте воспроизводимую функцию подъёма
Полная стоимость, а не только цена
Два домкрата на 3 500 фунтов могут казаться коммерчески взаимозаменяемыми. Крепления похожи, заявленный ход сопоставим, первоначальные цены различаются. Но совокупная стоимость владения включает также рабочее усилие, обслуживание, частоту замены, монтажный труд и гарантийную работу. Тяжело вращающийся домкрат создаёт дополнительные сервисные обращения. Преждевременно корродировавший винт может потребовать замены всего узла, если ремонт внутреннего механизма экономически нецелесообразен.
Нестабильная геометрия крепления требует дополнительной подгонки при выпуске прицепа. У OEM с большим объёмом небольшие сборочные проблемы накапливаются в существенные производственные затраты. Минимальная цена домкрата не обязательно даёт минимальную себестоимость готового прицепа. С другой стороны, более сложный внутренний механизм не стоит покупать автоматически, если применение не требует дополнительных возможностей. Правильный выбор поставки зависит от реального рабочего цикла и требований эксплуатации.
Цель — стабильно и экономично получать необходимую функцию. Закупочная единица — не просто домкрат с указанной грузоподъёмностью. Это воспроизводимо изготовленная функция подъёма.
Позиция GOODIN
Домкрат для прицепа — относительно компактный механический узел. Его характеристики зависят не только от прочности наружной трубы или размера винта. Прямолинейность труб влияет на направление движения. Зазор — на скольжение. Геометрия винта и гайки определяет передачу нагрузки и трение. Зубчатая передача влияет на усилие и скорость. Подшипники воспринимают осевую силу, позволяя вращение. Сварка меняет взаимное положение деталей. Обработка поверхности влияет на зазоры.
Смазка и защита от среды определяют изменение поведения со временем. Производственная вариация определяет стабильность этих свойств между партиями. Номинальная грузоподъёмность всего этого не описывает. Она устанавливает требование по нагрузке в рамках применимых определений и условий. Два изделия выполняют это требование, но работают по-разному. Разница особенно заметна при заедании возле полного выдвижения, росте сопротивления рукоятки или раннем внутреннем износе.
Однако причины возникают гораздо раньше: при формовании труб, изготовлении винта, установке гайки, сварке, нанесении покрытия или сборке. Поэтому взгляд GOODIN на качество компонентов должен выходить за номинальную спецификацию. Для OEM домкрат — целостный рабочий механизм. Для закупок запрос предложения должен включать эксплуатационные требования помимо грузоподъёмности. Для изготовителя размерный контроль, воспроизводимость процесса и функциональные испытания должны входить в производственную систему.
Позиция GOODIN: номинальная грузоподъёмность задаёт порог допустимой нагрузки. Она не определяет качество изготовления. Не менее важен более общий принцип: номинальные характеристики говорят покупателю, для чего спроектировано изделие. Воспроизводимость процесса определяет, насколько стабильно серийные экземпляры действительно это выполняют. Лучший домкрат не определяется одной большей цифрой нагрузки, привлекательным покрытием или впечатляющей внутренней деталью.
Его определяют полноценная конструкция и способность производителя воспроизводить предусмотренную работу. В этом разница между продажей компонента с указанной нагрузкой и созданием надёжного изделия. Для OEM-подбора рассмотрите домкраты GOODIN для прицепов и обсудите необходимое усилие под нагрузкой, ход и план приёмки партий с GOODIN.
Источники и дополнительные материалы
Технический разбор, а не универсальный приёмочный стандарт или инструкция обслуживания. Следуйте руководству конкретного изделия. Обращения владельцев описывают симптомы, а не независимо подтверждённые причины; патент описывает конструкцию, а не сравнительную долговечность.
- Lippert — The Ultimate Guide to Trailer Jack Replacement
- BULLDOG — Model 182524 — Heavy-Duty Square Trailer Jack
- Douglas Wright / Cambridge-hosted DANotes — Screw Jack Mechanics Example
- etrailer — 2,000 lb Jacks With Different Cranking Speeds
- etrailer — Trailer Valet JXS Binding Near the Top of the Lift (2025)
- etrailer — Fulton Jack Seizure and Internal Lubrication (2021)
- CURT — A Comprehensive Guide to Trailer Maintenance
- CURT — Replacement Marine Jack Cap — 28925
- Atwood / B. Douglass — US3851855A — Thrust Ball Bearing Construction for Trailer Jack
Роботизированная сварка приходит в многономенклатурное производство прицепов: справится ли автоматизация с реальными отклонениями деталей?
Точный раскрой не гарантирует ровный прицеп: как последовательность сварки и тепловые деформации меняют геометрию конструкции
Связанная статья