تصنيف حمولة واحد ومنتجان مختلفان: لماذا يختلف أداء رافعتي مقطورة تحملان المواصفة نفسها؟
في هذه المقالة
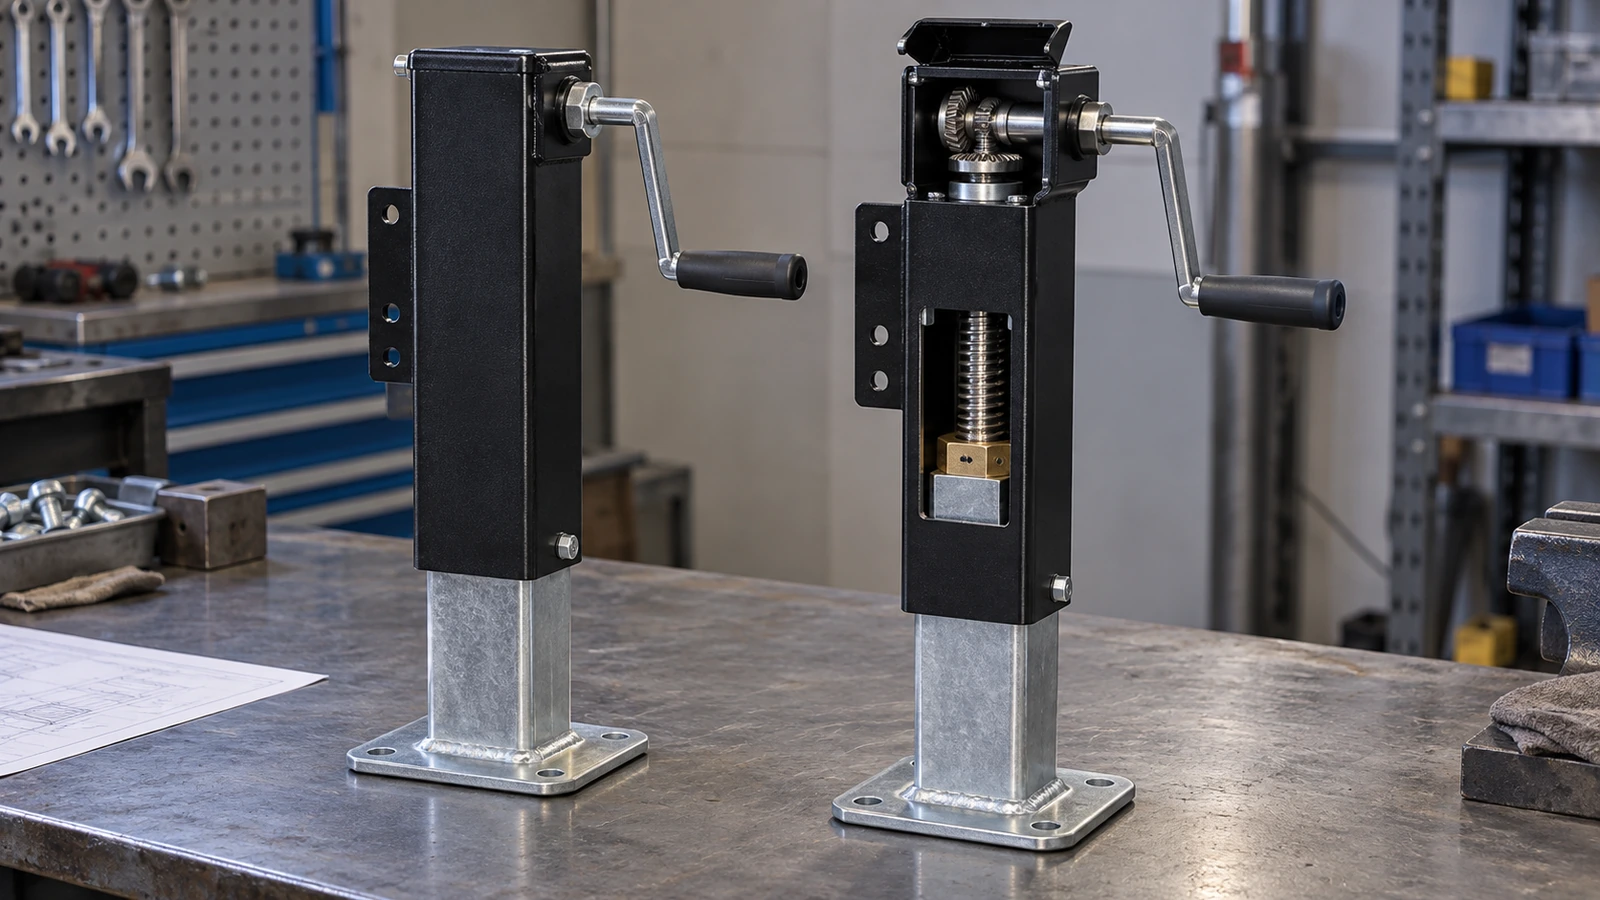
قد يحمل رافعا إسناد لمقطورة تصنيف الحمولة نفسه، وهو 3,500 رطل، ومع ذلك يختلفان كثيرًا في جهد التشغيل وسلاسة الحركة والمتانة وثبات جودة التصنيع. الأساس هو التمييز بين القدرة المقننة والأداء الميكانيكي الكامل للرافعة. فتصنيف الحمولة وحده لا يصف كفاءة اللولب، أو محاذاة الأنابيب، أو حالة المحمل، أو جودة التروس، أو التزييت، أو الحماية من التآكل، أو مدى الحفاظ على هذه الخصائص بصورة متسقة بين دفعات الإنتاج.
تتتبع هذه المقالة تلك المتغيرات من تصنيع المكونات إلى التجميع ثم الاستخدام الفعلي، مع التركيز على المشكلات التي يواجهها المشترون: زيادة جهد تدوير المقبض، والانحشار قرب الامتداد الكامل، والتآكل الداخلي، والتآكل المبكر للتروس أو اللولب. وخلاصة موقف GOODIN هي أن تصنيف الحمولة يحدد حدًا للقدرة، لكنه لا يحدد جودة التصنيع.
تحليل هندسي · المواد والتصنيع
ابدأ بمقارنة النوع نفسه من القدرة
قبل مقارنة جودة التصنيع، يجب أولًا تحديد ما الذي تقيسه القدرة المعلنة فعلًا. فقد تكون للرافعة قدرة منفصلة للرفع وأخرى للإسناد الساكن. توضح إرشادات Lippert الفنية أن قدرة الرفع تصف الحمل الذي تستطيع الرافعة رفعه، بينما تصف قدرة الإسناد الحمل الذي تستطيع الاحتفاظ به دون حركة. على سبيل المثال، تحدد BULLDOG لبعض روافعها المربعة الثقيلة، ومنها الطراز 182524، قدرة رفع تبلغ 10,000 رطل وقدرة إسناد تبلغ 12,000 رطل. [1] [2]
وهذا يعني أن منتجين يحملان الرقم البارز نفسه في الإعلان قد لا يملكان تصنيفات تشغيل متكافئة. يجب أن يتأكد المشتري أولًا من أنه يقارن نوع القدرة نفسه، والاستخدام المقصود نفسه، وظروف التشغيل نفسها. وبعد توحيد هذه المواصفات يبدأ السؤال الأعمق المتعلق بالتصنيع. يمكن لرافعتين تلبية مطلب الرفع نفسه مع استخدام أشكال لولبية وترتيبات تروس وتفاوتات أنابيب ومحامل وأنظمة تزييت مختلفة. وقد تؤثر تلك الاختلافات في الجهد المطلوب للتشغيل، وسلاسة الحركة، وكيفية تغير الأداء مع الاستخدام.
التصنيف يضع مطلبًا مهمًا، لكنه لا يصف الآلية بأكملها.
هندسة الأنابيب: عندما تتحول التفاوتات إلى احتكاك
استقامة الأنبوب الخارجي
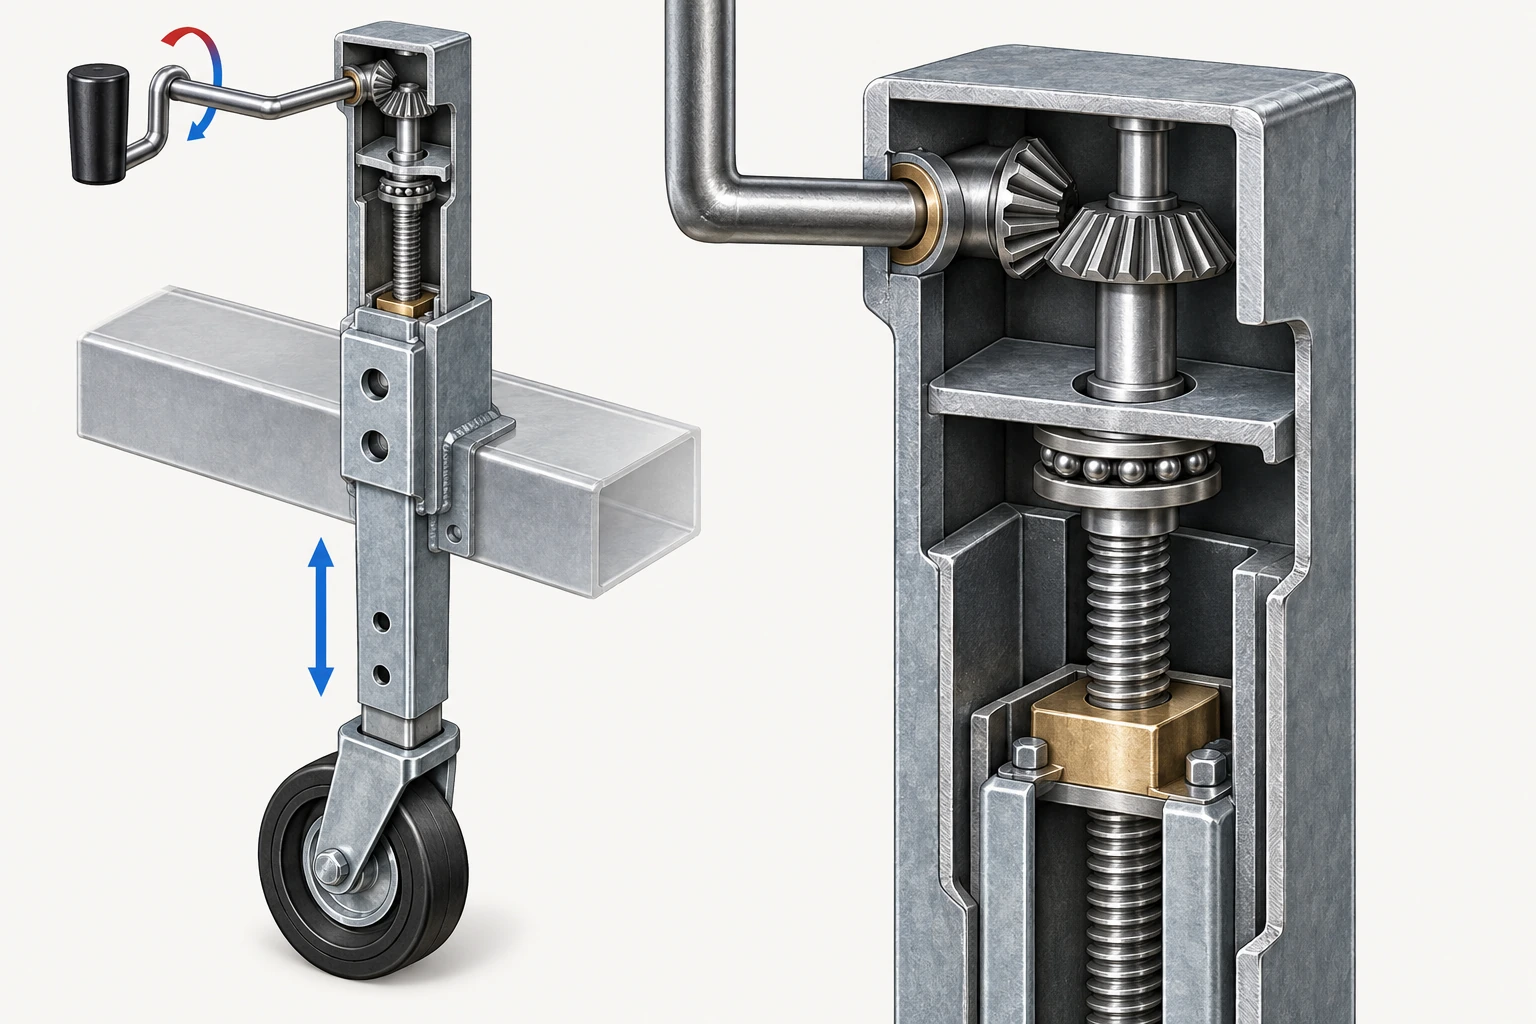
تعتمد الرافعة التلسكوبية على العلاقة بين أنبوبها الخارجي والرجل الداخلية المتحركة. يشكل الأنبوب الخارجي الغلاف الإنشائي ويربط الآلية بالمقطورة. ويتحرك الأنبوب الداخلي رأسيًا لرفع ذراع المقطورة أو خفضه. ولكي تعمل المجموعة بسلاسة، يجب أن تتوافق هندسة الجزأين. ينبغي أن تكون استقامة الأنبوب الخارجي مقبولة، وأن يتحرك الأنبوب الداخلي داخله دون تداخل مفرط.
تحتاج الأسطح المتحركة إلى خلوص يكفي لاستيعاب التباين الطبيعي في التصنيع، دون إحداث ارتخاء غير ضروري. لنفترض الآن وجود رافعتين متطابقتين اسميًا. كلتاهما تستخدم أنابيب فولاذية بالأبعاد الاسمية نفسها، وتحقق قدرة الرفع المحددة. في الأولى، يكون الأنبوب الخارجي مستقيمًا وتتحرك الرجل الداخلية بحرية على كامل مشوارها. وفي الثانية، يقلل انحناء طفيف في الأنبوب الخارجي الخلوص في منطقة معينة.
قد تظل الرافعة الثانية قادرة على رفع حملها المقنن. لكن الرجل المتحركة قد تتعرض لضغط تلامس إضافي مع الغلاف. وينشأ عن ذلك احتكاك، فيضطر المستخدم إلى تطبيق عزم أكبر على المقبض للتغلب عليه. وقد يؤدي الانزلاق المتكرر في ظروف تلامس غير ملائمة إلى تسريع البلى أو إتلاف الطلاء الواقي للأسطح المتلامسة. النقطة المهمة هي أن تغيرًا هندسيًا صغيرًا قد يغير تجربة التشغيل دون أن يسبب فورًا انهيارًا إنشائيًا تحت حمل ساكن.
إذن يمكن للرافعة أن تحقق تصنيف حمولتها وتقدم في الوقت نفسه حركة أسوأ بوضوح. وبالنسبة إلى فرق المشتريات، لا تكفي الأبعاد الاسمية للأنابيب وحدها لتحديد الهندسة المطلوبة. فقد تكون الاستقامة والعلاقة بين الأجزاء المتزاوجة بالقدر نفسه من الأهمية.
خلوص مضبوط، لا خلوص أقصى
إذا تسبب نقص الخلوص في الانحشار، فقد يعالجه المصنع بزيادة المسافة بين الأنبوبين الداخلي والخارجي. قد يسهل ذلك التجميع، لكنه قد ينشئ مشكلة أخرى. يجب أن تبقى رجل الرافعة موجهة بصورة كافية أثناء حمل الحمل. ويسمح الخلوص المفرط بحركة نسبية أكبر بين الأجزاء التلسكوبية. وعند تحميل الرافعة بصورة لا مركزية، قد تميل الرجل الداخلية داخل الأنبوب الخارجي حتى تلامس أسطح التوجيه.
قد يرفع ذلك ضغط التلامس الموضعي ويضيف أحمال انحناء أو أحمالًا جانبية إلى الآلية. وقد تبدو الرافعة مرتخية دون حمل، ثم تصبح صعبة التشغيل عند إسناد المقطورة. لذلك توجد مفاضلة: الخلوص القليل قد يسبب الانحشار، والخلوص الكبير قد يزيد الحركة وسوء المحاذاة والتلامس الموضعي. ويتوقف الخلوص المناسب على هندسة الأنابيب وطول التراكب وتفاوتات التصنيع وحالة الطلاء والأحمال التي صممت الرافعة لاستيعابها.
وهذا مهم خصوصًا للروافع القابلة للدوران والمزودة بعجلة. عندما يحاول المستخدم تحريك المقطورة يدويًا، تواجه العجلة مقاومة تدحرج وقد تتعرض لقوى جانبية. ويمكن أن تنتقل هذه القوى إلى البنية التلسكوبية. لا يجوز افتراض أن رافعة مخصصة أساسًا للرفع الرأسي تتحمل أي حمل جانبي لمجرد كفاية قدرتها الرأسية. على المصمم مراعاة ظروف التشغيل كاملة.
الأداء التلسكوبي الجيد يحتاج إلى خلوص مضبوط، لا إلى أكبر خلوص ممكن.
تراكم التفاوتات
تصبح المشكلة الإنتاجية أصعب عندما يبدو أن كل مكون منفرد مطابق لرسمه. افترض أن أبعاد الأنبوب الخارجي ضمن التفاوت، وكذلك الأنبوب الداخلي. وحامل التثبيت مطابق للمواصفة، واللولب والصامولة مصنوعان ضمن حدودهما. ومع ذلك تنحشر الرافعة بعد تجميعها. قد يحدث ذلك لأن الانحرافات تتفاعل معًا. لننظر إلى سلسلة أبعاد مبسطة: البعد الداخلي للأنبوب الخارجي قريب من الحد الأصغر المسموح.
والبعد الخارجي للأنبوب الداخلي قريب من الحد الأكبر. توجد لااستقامة طفيفة في الأنبوب الخارجي وانحراف زاوي صغير في الداخلي. وتضيف اللحامات تشوهًا موضعيًا. كما تغير المعالجة السطحية أبعاد منطقة الانزلاق. كل تغير قد يكون مقبولًا منفردًا، لكن تأثيرها المشترك قد يستهلك قدرًا كبيرًا جدًا من الخلوص التشغيلي المتاح. وهذا هو تراكم التفاوتات.
وهو يفسر لماذا لا يكفي دائمًا تحديد كل مكون بصورة مستقلة. يجب على المصنع أيضًا تقييم توافق المكونات في أسوأ التركيبات المسموح بها. في الرافعة المربعة، قد يشمل ذلك استقامة كل أنبوب وأبعاد مقطعه وتعامد أضلاعه وعلاقته بعناصر التثبيت. وفي الرافعة الدائرية، قد تشمل الخصائص المهمة الاستقامة والاستدارة ومحاذاة الأسطح الأسطوانية المتزاوجة.
قد تكون المحورية المشتركة أو تمركز الدوائر مهمة لبعض التصاميم الداخلية، لكن لا ينبغي تطبيق هذه المصطلحات دون تمييز على الأنابيب التلسكوبية المربعة. المطلوب هو الهندسة اللازمة لعمل الآلية. تجميع أجزاء مقبولة منفردة لا ينتج تلقائيًا مجموعة مقبولة. ولهذا تحتاج الرافعة النهائية إلى تحقق أبعادي ووظيفي، بدل الاعتماد حصرًا على فحص المكونات الواردة.
داخل الآلية: اللولب والصامولة والتروس والمحامل
التقدم اللولبي والميزة الميكانيكية والاحتكاك
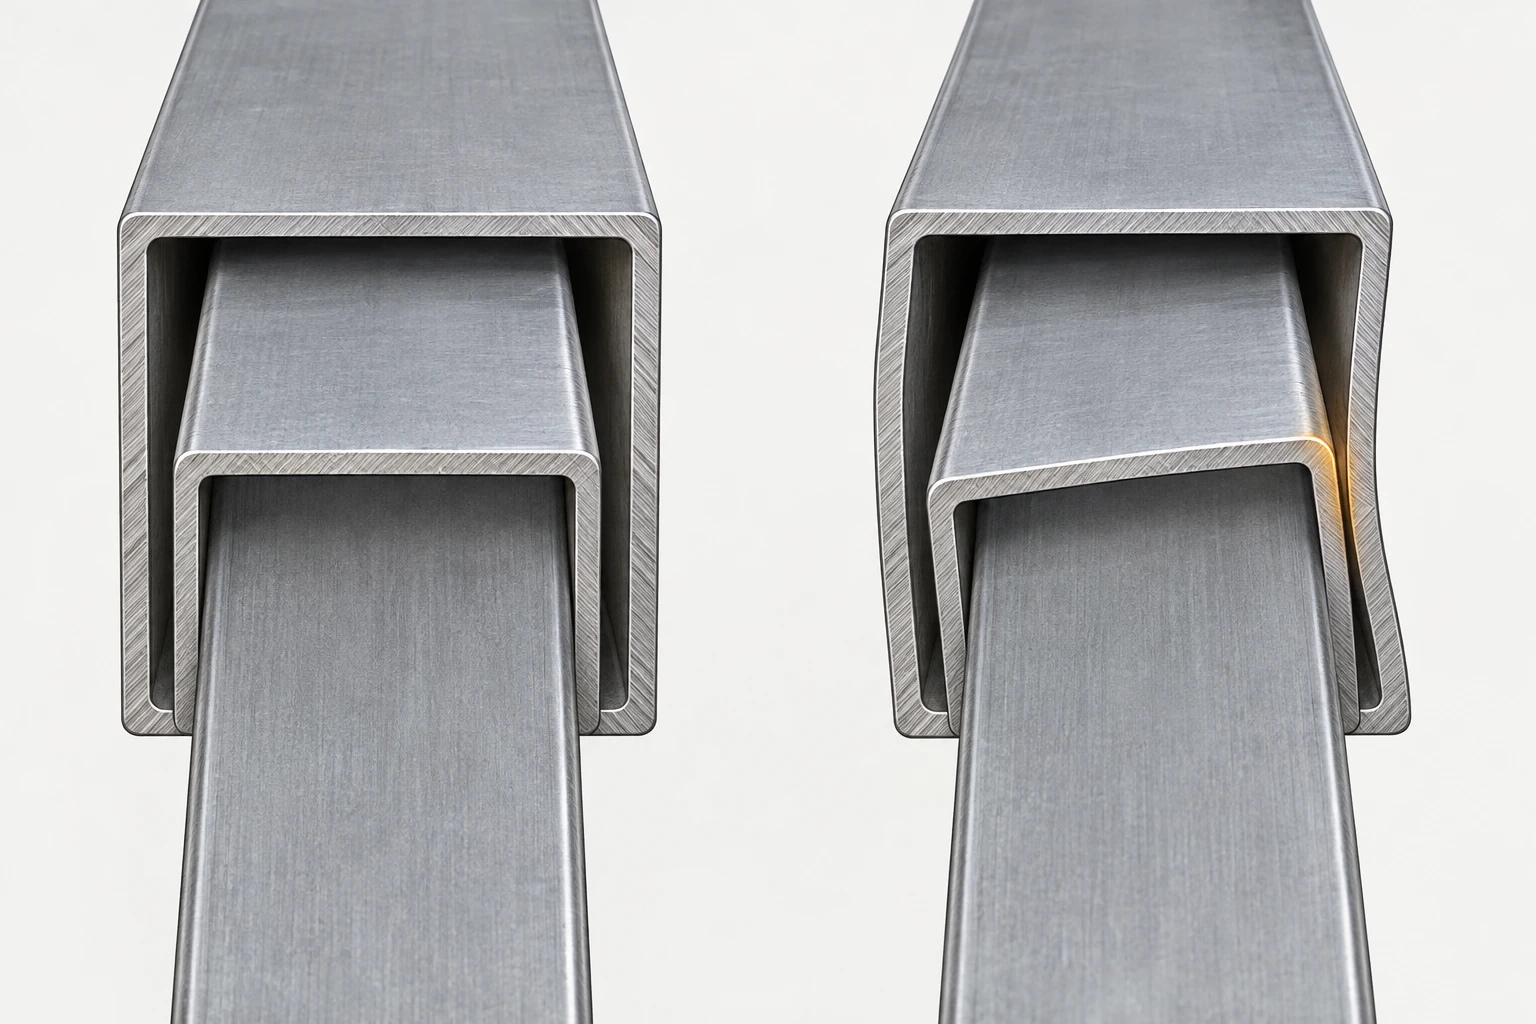
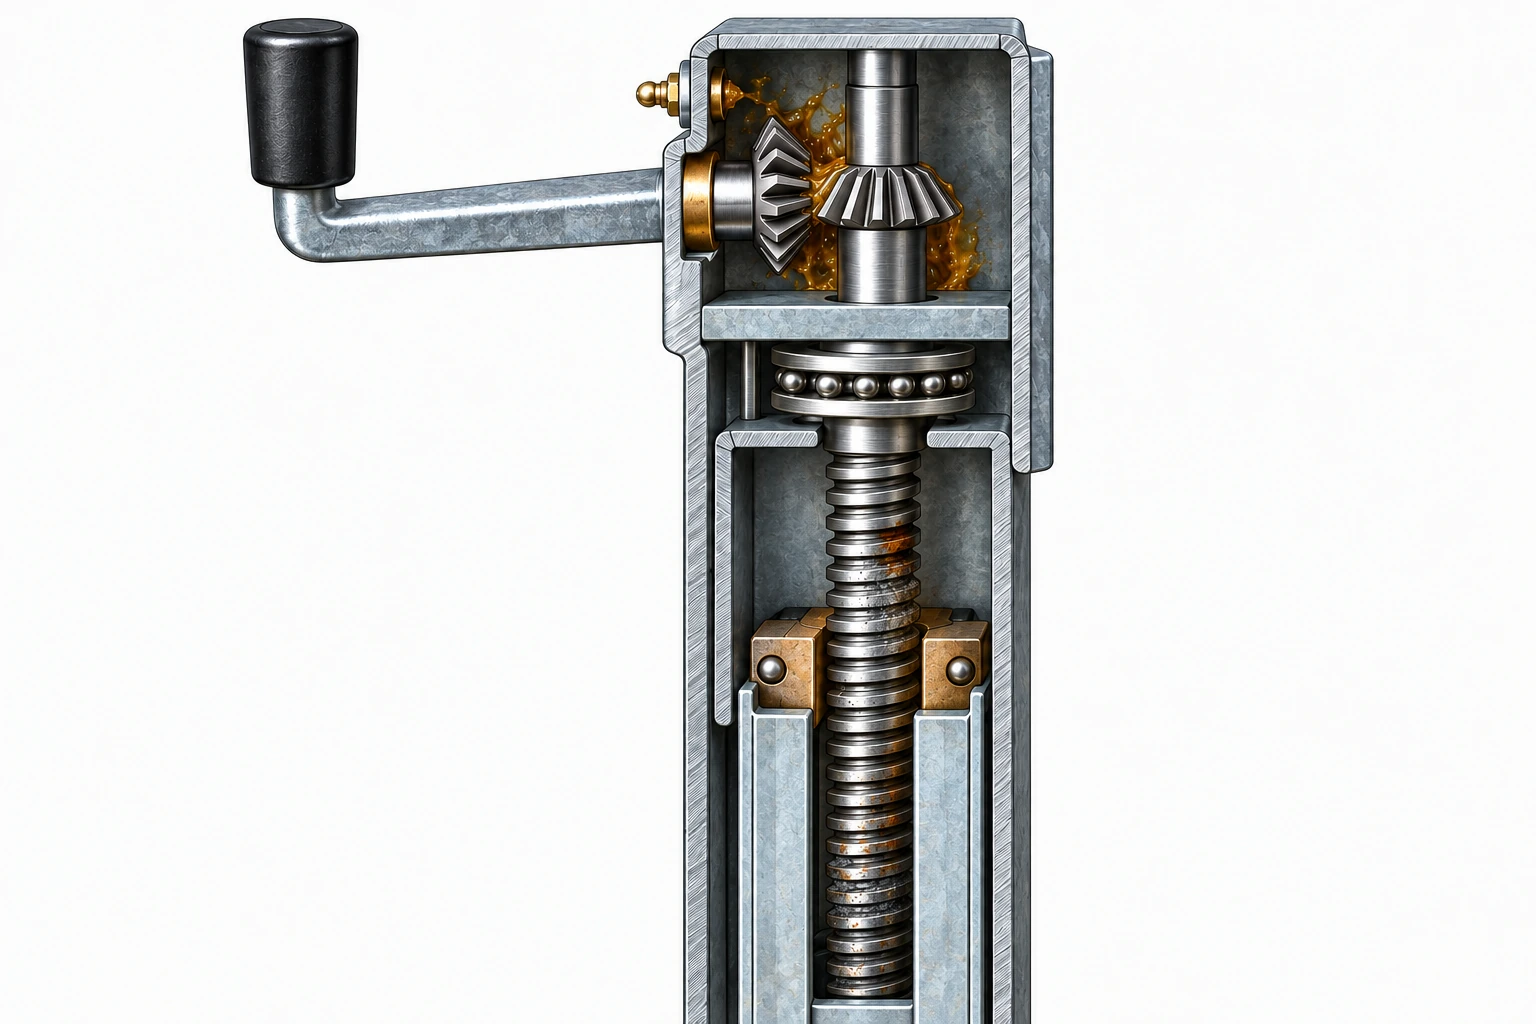
توفر الأنابيب التلسكوبية التوجيه الإنشائي، بينما تولد الآلية اللولبية الحركة الرأسية. في رافعة المقطورة التقليدية المدفوعة بلولب، يؤدي تدوير المدخل إلى تحريك اللولب بالنسبة إلى الصامولة. وبحسب التصميم، يقيد اللولب أو الصامولة محوريًا، بينما يتحرك العنصر الآخر مع الرجل التلسكوبية. وتحول الأسنان اللولبية الدوران إلى حركة خطية. وتحدد هندستها مقدار حركة الرجل لكل دورة من اللولب.
وتؤثر خصائص الاحتكاك في العزم اللازم لتحريك حمل معين. العلاقة الميكانيكية واضحة: زيادة التقدم المحوري للولب تعطي حركة خطية أكبر لكل دورة. أما التقدم الأصغر فيوفر ميزة ميكانيكية أكبر عندما تكون بقية الظروف متقاربة، لكنه يحتاج إلى دورات أكثر لقطع المسافة نفسها. وتفقد الآليات الحقيقية طاقة أيضًا بسبب الاحتكاك في القلاووظ والمحامل والتروس وغيرها من أسطح التلامس.
يوضح المثال الهندسي لدوجلاس رايت عن ميكانيكا الرافعات اللولبية، المستضاف على موقع كامبريدج [3]، كيف يعتمد عزم الرفع على هندسة القلاووظ والاحتكاك وترتيب محمل الدفع. وهذا يخلق تمييزًا مهمًا للمشترين. فقد تمتلك رافعتان قدرة الرفع نفسها، لكنهما تحتاجان إلى جهد مختلف لرفع وزن ذراع المقطورة نفسه. إحداهما قد تستخدم لولبًا وتروسًا تعطي أولوية للميزة الميكانيكية، والأخرى قد تعطي أولوية لسرعة الحركة.
لا تكون أي من الخاصيتين أفضل تلقائيًا. فالتصميم الصحيح يعتمد على الحمل المقصود والمشوار المطلوب وسرعة التشغيل والجهد المقبول عند المدخل.
سرعة الحركة وجهد المقبض
قد يفضل مالك مقطورة رافعة ترفع وصلة الجر بسرعة، بينما يفضل آخر رافعة تحتاج إلى جهد بدني أقل. وقد تقود هذه التفضيلات إلى تصاميم مختلفة. لنفترض رافعتين تحتاجان إلى عدد مختلف من دورات المقبض لرفع الرجل بوصة واحدة. الرافعة الأسرع تقطع مسافة أكبر في كل دورة. والأبطأ قد توفر ميزة ميكانيكية أكبر، وفق تصميم اللولب ونسبة التروس.
ويؤثر طول المقبض أيضًا في القوة التي يطبقها المستخدم. فالمقبض الأطول يعطي ذراع عزم أكبر عند عزم دخل محدد، مع ضرورة مراعاة المساحة المتاحة وراحة الاستخدام. هذا ليس مجرد افتراض نظري. ففي مقارنة نشرتها etrailer لروافع بقدرة 2,000 رطل [4]، ذكر عميل أن أحد الطرازات يحتاج إلى نحو 12 دورة للمقبض لكل بوصة من الحركة. وحدد الرد رافعة أخرى بقدرة 2,000 رطل تحتاج إلى نحو ثماني دورات لكل بوصة.
ينتمي المنتجان إلى فئة قدرة عامة واحدة، لكن خصائص حركتهما مختلفة. لا يثبت المثال أن أحدهما أكثر متانة أو أقل قوة تشغيل، بل يبين أن تساوي القدرة لا يعني تساوي التشغيل الميكانيكي. في المقطورات التجارية التي ترفع وتخفض كثيرًا، قد تؤثر سرعة الحركة في إنتاجية المشغل. وفي الرافعات اليدوية الثقيلة، قد يكون جهد التشغيل أهم.
طلب عرض السعر الذي يحدد الحمولة فقط يترك هذه المتطلبات غير معرفة. ويذكر الرد أيضًا أن البديل المقترح ليس رافعة مخصصة لإطار الجر على شكل A. لذا فهذا مثال لاختلاف سرعة التدوير، وليس دليلًا على قابلية تبديل الطرازين من حيث التثبيت أو الاستخدام.
دقة تصنيع اللولب
يحدد التقدم الاسمي للولب مقدار الحركة المقصود لكل دورة، بينما تحدد دقة التصنيع مدى التزام اللولب النهائي بهذه الهندسة. لا ينبغي الخلط بين المفهومين. يمكن للولب المصمم جيدًا أن يعمل بصورة صحيحة بتقدم كبير أو صغير نسبيًا. أما خطأ التقدم وتغير شكل الأسنان وتلف السطح وسوء المحاذاة فتخلق مشكلات مختلفة. فعدم انتظام هندسة القلاووظ مثلًا قد يغير كيفية تلامس اللولب والصامولة.
قد تزيد خشونة التشطيب الاحتكاك أو تسهم في البلى. وقد يغير اللولب المنحني المحاذاة مع دورانه. وإذا لم تتوافق محاور اللولب والصامولة، فقد يتركز ضغط التلامس في مناطق محدودة من الأسنان. وهذا قد يزيد جهد التشغيل ويسرع البلى الموضعي. إنها نتائج هندسية محتملة، لا ادعاء بأن كل انحراف تصنيعي يؤدي حتمًا إلى الانحشار.
تعتمد النتيجة الفعلية على مقدار الخطأ وتصميم القلاووظ وتوافق المواد والتزييت والحمل. والمعنى الشرائي هو أن جودة اللولب لا تختزل في درجة المادة والقطر الاسمي. في الرافعات الحرجة للإنتاج، قد تشمل المتطلبات هندسة الأسنان ودقة التقدم عند الحاجة والاستقامة وحالة السطح والتوافق مع الصامولة. ليس الهدف فرض تشغيل دقيق مرتفع التكلفة دون مبرر.
الهدف هو ضبط الخصائص التي تحدد ثبات التشغيل.
محاذاة الصامولة وتثبيتها
لا يستطيع اللولب رفع المقطورة دون نقل القوة عبر صامولته المتزاوجة. تحمل الصامولة الحمل من خلال التلامس بين أسطح الأسنان. وتؤثر مادتها وهندستها وطول التعشيق ومحاذاتها في ضغط التلامس الناتج. قد تخلق الصامولة غير الملائمة خلوصًا مفرطًا. وقد تولد الصامولة ذات الخلوص غير الكافي أو شكل الأسنان غير المناسب احتكاكًا إضافيًا. وإذا ثبتت بزاوية بالنسبة إلى اللولب، قد يتركز التلامس في مناطق معينة من الأسنان.
وقد تكون النتيجة زيادة البلى أو جهد التشغيل. لهذا يستحق تثبيت الصامولة عناية أثناء التصنيع. في بعض التصاميم تثبت الصامولة بالرجل التلسكوبية الداخلية. ويجب أن يبقى موضعها متوافقًا مع محور اللولب وهندسة توجيه الأنابيب المحيطة. وإذا لحمت في مكانها، يجب أن يضبط التصنيع محاذاتها وأي تشوه ناتج.
أما إذا ثبتت ميكانيكيًا، فيجب أن تحافظ وسيلة التثبيت على الموضع المطلوب تحت الحمل. لذلك قد تحتوي الرافعة على لولب وصامولة مصنعين بصورة صحيحة، ومع ذلك تؤدي أداءً ضعيفًا إذا جمعا بمحاذاة غير ملائمة. المشكلة ليست بالضرورة جودة كل جزء منفردًا، بل العلاقة بينهما. اللولب والصامولة والتوجيه التلسكوبي تشكل نظامًا ميكانيكيًا واحدًا.
هندسة التروس وتعشيقها
تستخدم روافع كثيرة ذات مقبض جانبي تروسًا لنقل الدوران من المقبض إلى اللولب الرأسي. وتضيف هذه التروس مجموعة أخرى من متغيرات التصنيع. تؤثر هندسة الأسنان والمادة وحالة السطح وموضع التثبيت والتزييت في نقل العزم. وقد يؤدي تلامس الأسنان السيئ إلى ضوضاء أعلى أو مقاومة غير منتظمة أو بلى مركز. ويخلق الخلوص الخلفي المفرط حركة حرة غير مرغوبة، بينما قد يسبب نقصه أو سوء المحاذاة تعشيقًا ضيقًا.
تتوقف حالة التشغيل الصحيحة على تصميم التروس المقصود. لذا يجب على المصنع ضبط هندسة آلية التروس وتجميعها، لا اختيار أكبر ترس يمكن وضعه داخل الغلاف فحسب. وقد تكون الصلادة مهمة، لكنها ليست تعريفًا كاملًا لجودة الترس. فالترس الأكثر صلادة قد يوفر مقاومة بلى مفيدة في تصميم مناسب، لكنه لا يعوض التعشيق الخاطئ أو نقص التزييت أو سوء محاذاة التجميع.
وبالمثل، لا تكون التروس المشغلة بالقطع أفضل تلقائيًا من كل بديل مصنع بطريقة مناسبة. ينبغي تقييم العملية بقدرتها على إنتاج هندسة التروس والأداء التشغيلي المطلوبين بصورة ثابتة. بالنسبة إلى المشتري، النتيجة المهمة هي التشغيل الفعلي تحت الحمل. ويشرح التصميم الداخلي للتروس لماذا تختلف هذه النتيجة بين منتجات تحمل ملصقات قدرة متطابقة.
محمل الدفع ومسار الحمل المحوري
يجب على الرافعة اللولبية نقل قوة محورية كبيرة عبر آليتها الداخلية. وفي تصاميم عديدة، يحمل محمل دفع هذا الحمل مع السماح للولب بالدوران. ويقلل المحمل الاحتكاك مقارنة بترتيب غير مناسب يعتمد على التلامس الانزلاقي. لذلك تؤثر حالته ومحاذاته في عزم التشغيل. ويجب أن يلائم الحمل المحوري المقصود والتزييت وهندسة التجميع. إذا كانت تزييته غير كافٍ، أو كان ملوثًا أو تالفًا أو غير جالس بصورة صحيحة، فقد يصبح تدوير المقبض أصعب.
قد يبقى اللولب والتروس سليمين إنشائيًا، وقد تظل الرافعة قادرة على إسناد الحمل، لكن المستخدم يبذل جهدًا أكبر. وتظهر أهمية تصميم المحمل في براءة اختراع قديمة لشركة Atwood تخص رافعة مقطورة [9]، تناقش تأثير محاذاة محمل الدفع في التحميل الجانبي على صامولة اللولب. البراءة دليل على نهج هندسي معين، وليست إثباتًا لتفوقه المطلق أو لتحقيقه زيادة محددة في عمر المنتجات الحديثة.
ومع ذلك يبقى مبدأ الآلية مفيدًا. فترتيب المحمل غير الملائم قد يؤثر في محاذاة المكونات الأخرى وتحميلها. لذلك يجب تصميم الرافعة كاملة حول تفاعل القوة المحورية والدوران والتوجيه. المستخدم يشعر باحتكاك الآلية المجمع، وليس بقوة أجزائها منفردة فحسب.
لماذا تتغير مقاومة التشغيل عبر المشوار؟
تقرير مالك حقيقي، لا سبب مؤكد
يوضح سؤال حقيقي من مستخدم كيف تظهر هذه الآليات أثناء الخدمة. في 22 يونيو 2025، تواصل مالك مقطورة قارب مع etrailer بشأن رافعة Trailer Valet JXS القابلة للدوران والمدفوعة بمثقاب. أوضح أنها كانت تعمل جيدًا، لكنها أصبحت مؤخرًا شديدة الصعوبة في الدوران عندما تقترب وصلة الجر من الارتفاع اللازم لفصل المقطورة. ولم يعد مثقاب Milwaukee الذي يستخدمه قادرًا على رفعها بما يكفي.
كانت الرافعة مزودة بحلمة تشحيم قرب أعلاها، وأراد المالك معرفة ما إذا كانت الآلية تحتاج إلى تزييت إضافي أم تعاني مشكلة أخرى. في الرد المنشور في 23 يونيو، ذكرت etrailer أسبابًا محتملة عدة، منها جفاف التروس الداخلية أو تلوثها، وقلة التزييت حول اللولب أو محمل الدفع، ومكون منحني قليلًا أو متأثر بالإجهاد. ويتاح الحوار الأصلي في مناقشة تشخيص Trailer Valet المنشورة في يونيو 2025 [5].
هذا المثال مفيد لأن العطل المبلغ عنه لم يكن فقدانًا مفاجئًا لكل القدرة على حمل الحمل. بل وصف المالك تغيرًا في مقاومة التشغيل قرب الطرف العلوي من حركة الرفع المطلوبة. ولا تحدد المعلومات المتاحة السبب الحقيقي. فلا توجد نتائج تفكيك أو قياسات أبعاد أو نتيجة إصلاح مؤكدة في الحوار المنشور. لذلك سيكون من الخطأ تقديم الحالة بوصفها إثباتًا لعيب تصنيع أو سوء توزيع الشحم أو اختلال محاذاة اللولب.
لكنها تظهر مشكلة فعلية لا تفسرها القدرة الاسمية. فقد تبدو الرافعة ذات تصنيف مناسب، ثم تصبح صعبة التشغيل عند النقطة التي يحتاجها المستخدم أكثر من غيرها. وهذا يطرح على مصنعي المعدات الأصلية سؤال تأهيل أنفع: كيف تعمل الرافعة عبر كامل مشوارها المحدد، لا عند موضع واحد ملائم للاختبار فقط؟
الانحشار المرتبط بالموضع
ليس للانحشار قرب النهاية العليا للمشوار سبب عالمي واحد. تستطيع آليات متعددة توليد مقاومة تعتمد على الموضع. فقد يصادف اللولب المنحني محاذاة أسوأ في مواضع معينة. وقد يكون للأنبوب التلسكوبي انحراف بعدي موضعي يقلل الخلوص مع تحرك الرجل. وقد تعاني منطقة من اللولب تآكلًا أو تلفًا في الأسنان أو نقص تزييت. وربما تقترب الآلية من حد حركة مصمم أو تصطدم بمحدد تالف.
وتوجد مسألة إنشائية أخرى. كلما امتدت الرجل التلسكوبية، يقل عادة التراكب بين الأنبوبين. وبالتالي قد يتغير التوجيه المتاح واستجابة الرافعة للحمل اللامركزي مع الامتداد. لا يعني ذلك أن جميع الروافع غير آمنة عند أقصى امتداد. يجب تقييم المنتج وفق نطاق التشغيل وظروف التحميل التي يحددها مصنعه. لكن التغير الهندسي مهم عند فحص رافعة تتحرك بحرية في موضع وتنحشر في آخر.
قد يفشل اختبار منتصف المشوار فقط في كشف مشكلة قرب الحد المسموح. لذلك ينبغي تقييم الأداء في مواضع ممثلة على امتداد الحركة المقصودة. ويجب أن يميز الاختبار أيضًا بين مشكلة ميكانيكية حقيقية والزيادة الطبيعية في الجهد بسبب تغير الحمل. العارض المرتبط بالموضع سبب لفحص الهندسة والتزييت والتحميل، وليس دليلًا على فشل مكون بعينه.
الوصول للتشحيم لا يعني وصول المزلق لكل سطح
إلى أين يصل الشحم فعلًا؟
قد تكون حلمة التشحيم الظاهرة ميزة صيانة مفيدة. لكن وجودها لا يثبت أن جميع أسطح التلامس الداخلية تتلقى تزييتًا كافيًا. لنفترض رافعة تحتوي تروسًا قرب أعلى الغلاف ولولبًا يمتد إلى أسفل داخل الرجل المتحركة. الشحم المدخل قرب بيت التروس قد يزيتها جيدًا. أما وصوله إلى محمل الدفع والصامولة وكامل طول اللولب العامل فيعتمد على التصميم الداخلي الفعلي.
لا يوزع المزلق نفسه تلقائيًا وبالتساوي في كل الآلية. حركة المكونات والممرات الداخلية وقوام الشحم وموقع الحلمة تؤثر جميعًا في توزيعه. وتوضح مناقشة etrailer لعام 2021 بشأن رافعة Fulton في مدينة سيتكا الممطرة بألاسكا [6] هذا الفرق. ذكر المالك أنه يشحم التروس العليا بانتظام عبر الحلمة، ومع ذلك ازدادت صعوبة التدوير تدريجيًا حتى انحشرت الرافعة. وبعد تفكيك جزئي، أفاد بأن التروس العليا تبدو بحالة جيدة، لكن اللولب كان عالقًا داخل الصامولة.
لا يقدم الحوار فحصًا هندسيًا مستقلًا ولا يثبت السبب الجذري يقينًا. لكنه يبين لماذا لا ينبغي اعتبار الوصول الظاهر إلى نقطة تشحيم واحدة دليلًا على صيانة جميع واجهات الاحتكاك الداخلية بصورة كافية. لذلك فإن وصول التزييت خاصية هندسية للمصمم، وسؤال مشروع لتأهيل المورد لدى فريق المشتريات. أين يدخل المزلق؟ إلى أي أسطح يصل؟ وكيف يتحقق المصنع من توزيعه؟
واقترح رد البائع أيضًا الامتداد الزائد أو السحب الزائد بوصفهما تفسيرًا محتملًا. لذلك لا تثبت المناقشة المنشورة أن نقص التزييت هو السبب، ولا تحل اقتراحات التشخيص العامة محل تعليمات الخدمة المعتمدة للمنتج. [6]
صيانة تتبع التصميم الفعلي
لا ينبغي تطبيق تعليمات صيانة مناسبة لرافعة على أخرى بصورة تلقائية. قد تستخدم المنتجات استراتيجيات مختلفة للشحم أو الزيت أو المزلق الجاف. بعض المصنعين يوفرون حلمات تشحيم، وآخرون أغطية قابلة للفك أو إجراءات خدمة محددة. وقد لا تكون بعض المجموعات الداخلية مصممة للتفكيك الروتيني بواسطة المالك. ويميز دليل Lippert [1] بين التنظيف، وتزييت الرجل الداخلية، وتزييت التروس، وحماية رأس الرافعة.
ويؤكد المصنع أيضًا اتباع دليل المالك الخاص بالطراز. وهذا مهم لأن التزييت يتفاعل مع بيئة التشغيل. فقد يجمع سطح انزلاق مكشوف الأوساخ إذا جذب المزلق الملوثات. وقد يحتاج اللولب الداخلي إلى مزلق مختلف عن الأنبوب الخارجي. وقد تتطلب التطبيقات البحرية مقاومة أعلى للتلوث بالماء. إضافة المزلق دون تمييز ليست بديلًا عن تحديد متطلبات الصيانة الصحيحة.
كذلك لا ينبغي تفكيك رافعة شديدة التحميل أو عالقة قبل إزالة الحمل واتباع إجراء خدمة معتمد. من منظور التصميم، السؤال هو مدى ملاءمة نظام التزييت لدورة العمل وإمكانية الوصول إليه لتنفيذ استراتيجية الصيانة المتوقعة. ومن منظور التوريد، يجب النظر إلى السلاسة الأولية إلى جانب القدرة على الاحتفاظ بأداء مقبول بعد الاستخدام المتكرر.
وبالمثل، يعامل دليل CURT التنظيف وفحص التثبيت وتزييت اللولب الداخلي كمهمات منفصلة. دليل الطراز هو المرجع للوصول والتفكيك؛ أزل الحمل عن الرافعة وأسند المقطورة بأمان قبل أي عمل خدمة معتمد. [7]
الرطوبة والتآكل داخل الآلية
تعمل روافع المقطورات في الهواء الطلق، حيث تتعرض للمطر ورذاذ الطريق والطين والغبار، وللماء المالح في التطبيقات البحرية. قد يكون سطح الرافعة الخارجي مقاومًا للتآكل بينما تظل الآلية الداخلية معرضة للرطوبة. يستطيع الماء الدخول عبر أغطية تالفة أو فتحات حول العناصر المتحركة أو واجهات أخرى غير محمية بما يكفي. وقد يؤثر التآكل الناتج في اللولب أو الصامولة أو التروس أو المحامل. كما تزيد نواتج التآكل والملوثات الاحتكاك.
قد يتلوث المزلق أو يفقد فاعليته المقصودة، وقد تتطور أضرار موضعية على أسطح الأسنان. في البداية ربما يلاحظ المستخدم زيادة تدريجية فقط في جهد المقبض، ثم تصبح الآلية أصعب بمرور الوقت. وتذكر Lippert تحديدًا أن تلف غطاء رأس الرافعة قد يفتح مسارًا للرطوبة نحو المكونات الداخلية. وتوفر CURT أيضًا غطاء بديلًا لرافعة بحرية [8] للمساعدة في حماية الأجزاء الداخلية من الأوساخ والماء والصدأ.
تؤكد هذه الأمثلة أهمية حماية الآلية الداخلية، لكنها لا تعني أن غطاء خارجيًا واحدًا يوفر إحكامًا بيئيًا كاملًا. يجب على الرافعة أيضًا السماح بحركة مكوناتها التلسكوبية. وأي ترتيب للتصريف أو التهوية أو الإحكام أو التزييت يجب أن يتوافق مع تلك الحركة. لذلك ينبغي تقييم الحماية من التآكل لمكونات مقطورات القوارب على مستويين. الأول هو البنية الخارجية.
والثاني هو الآلية الداخلية العاملة. الغلاف المقاوم للتآكل لا يجعل اللولب والصامولة والمحامل مقاومة للتآكل تلقائيًا.
الطلاء واللحام والتركيب تكمل مسار الحمل
الخلوص النهائي بعد الطلاء
تحتاج مكونات فولاذية كثيرة للمقطورات إلى معالجة سطحية. لكن سمك الطلاء وتسلسل التصنيع قد يؤثران في التوافق. لنفترض أن أنبوبين داخليًا وخارجيًا صمما بخلوص انزلاق محدد. إذا طليت أسطح التزاوج ذات الصلة، تتغير أبعادها النهائية. وقد يستهلك تراكم الطلاء جزءًا من الخلوص المتاح. وإذا كانت الرافعة أصلًا قريبة من حدودها البعدية المسموحة، فقد يصبح التغير مهمًا.
يعتمد الأثر الفعلي على عملية المعالجة والأسطح المطلية والسماح الأصلي للتفاوت. لا يمكن التعامل مع الطلاء بالمسحوق والطلاء الكهربائي بالزنك والجلفنة بالغمس الساخن بوصفها عمليات متطابقة أبعاديًا. يجب اختيار نظام حماية يناسب هندسة المكون وحركته المقصودة. وقد يلزم تحديد الأبعاد الحرجة بعد الطلاء بدلًا من قبله. وربما تحتاج بعض الأسطح إلى خطة معتمدة للحجب أو التشطيب.
وقد يلزم طلاء مكونات أخرى منفصلة ثم تجميعها لاحقًا. النقطة المهمة أن المعالجة السطحية لا ينبغي إضافتها إلى تصميم مكتمل دون حساب الخلوص الوظيفي. فقد يحل المصنع مشكلة تآكل خارجي ويخلق دون قصد مشكلة حركة داخلية. يجب أن يحقق التصميم الكامل المطلبين معًا.
قد يغير اللحام المحاذاة الداخلية
لا ينتهي مسار حمل الرافعة عند الأنبوب الخارجي؛ بل يجب ربطها بإطار المقطورة. وقد يتم ذلك بحامل ملحوم أو شفة تثبيت لإطار على شكل A أو ترتيب معتمد آخر. يسبب اللحام تسخينًا وانكماشًا موضعيين. وإذا تشوه الأنبوب الخارجي أو هيكل تثبيته أثناء التصنيع، فقد تتأثر الهندسة الداخلية. ويكتسب هذا أهمية خاصة عندما يلحم جسم الرافعة مباشرة بعنصر تثبيت إنشائي.
افترض أن الأنبوب مستقيم ومشكل بصورة صحيحة قبل اللحام. يؤدي لحام غير متوازن حول صفيحة التثبيت إلى انكماش موضعي، وينشأ انحراف زاوي صغير أو تغير بعدي محلي. قد تتحرك الرجل الداخلية بحرية دون حمل. لكن عندما تسند الرافعة ذراع المقطورة، تزيد الهندسة غير الملائمة ضغط التلامس ويرتفع جهد التشغيل. هذه سلسلة فشل تصنيعي محتملة: أنبوب دقيق → حرارة لحام → تشوه موضعي → انخفاض هامش المحاذاة → تلامس تحت الحمل → زيادة الاحتكاك.
ولا يعني ذلك أن كل رافعة ملحومة تعاني المشكلة. يستطيع إجراء لحام مصمم ومضبوط جيدًا تحقيق هندسة مقبولة. الدرس هو تقييم المنتج النهائي بعد العمليات القادرة على تغيير أبعاده. وقد أرست المقالة السابقة من «المواد والتصنيع» المبدأ الأوسع: دقة القطع لا تضمن الدقة بعد اللحام. تجعل الرافعة هذا المبدأ ملموسًا، لأن الأخطاء الهندسية الصغيرة قد يشعر بها المستخدم كمقاومة للتشغيل.
القدرة الرأسية لا تبيح أي حمل جانبي
ترفع روافع المقطورات ذراع المقطورة وتسنده أساسًا عبر مسار حمل مقصود. لكن التركيب الحقيقي قد يضيف قوى أخرى. السطح غير المستوي يغير تلامس القدم أو العجلة بالأرض. والتثبيت اللامركزي قد يولد عزم انحناء. وتحريك رافعة بعجلة فوق أرض خشنة قد يولد قوى جانبية. وقد تتحرك المقطورة بصورة غير متوقعة إذا لم تؤمن جيدًا.
هذه الحالات لا تعادل اختبار قدرة رأسية مضبوطًا. لا ينبغي افتراض أن رافعة مخصصة للرفع الرأسي تتحمل أي حمل جانبي لأن قدرتها المعلنة كبيرة. وبالمثل، قد تستجيب رافعتان بالتصنيف الرأسي نفسه بصورة مختلفة للتحميل اللامركزي المسموح، بسبب اختلاف هندسة الأنابيب وتراكب التوجيه وهيكل التثبيت والمحاذاة الداخلية. يجب على المصنع تعريف التركيب المقصود وظروف التشغيل.
وعلى مصنع المعدات الأصلية اختيار الرافعة على هذا الأساس. لا ينبغي تفسير تصنيف رأسي قدره 5,000 رطل كإذن لتطبيق أحمال جانبية اعتباطية، أو تحريك المقطورة، أو تنفيذ رفع خارج التعليمات. لأغراض التقييم، يجيب اختبار القدرة الرأسية وتقييم الحمل اللامركزي الخاص بالتطبيق عن سؤالين مختلفين. وقد يلزم كلاهما لمنتج معين، لكن أحدهما لا يحل تلقائيًا محل الآخر.
اختبر كيفية التشغيل، لا مقدار الحمل فقط
القدرة والتشغيل والمتانة اختبارات مختلفة
افترض أن رافعة رفعت حملها المقنن بنجاح في اختبار المصنع. هذا دليل ذو قيمة؛ فهو يؤكد أن الوحدة المختبرة نفذت عملية الرفع المحددة في الظروف المستخدمة. لكنه لا يثبت أن الآلية ستحتفظ بجهد التشغيل نفسه بعد سنوات. فاللولب والصامولة يتعرضان لتلامس انزلاقي متكرر، والتروس تنقل العزم بتعشيق متكرر للأسنان، والمحامل تسند الحمل أثناء الدوران.
وتتحرك الأسطح التلسكوبية على أدلتها، ويجب أن يبقى المزلق فعالًا. وقد تتعرض الآلية أيضًا للملوثات والتآكل خارج المباني. عملية رفع ناجحة واحدة لا تقيم هذه التأثيرات كلها. أما اختبار الإسناد الساكن فيجيب عن سؤال آخر: هل تدعم الرافعة حملًا معينًا في ظروف محددة؟ لكنه لا يبين مدى سلاسة رفعه. برنامج التأهيل المفيد يميز بين القدرة والأداء التشغيلي والمتانة.
القدرة على رفع حمل مرة واحدة ليست الخاصية نفسها التي تمثلها القدرة على رفعه بسلاسة وبصورة متكررة طوال عمر خدمة محدد.
قياسات عبر المشوار المسموح
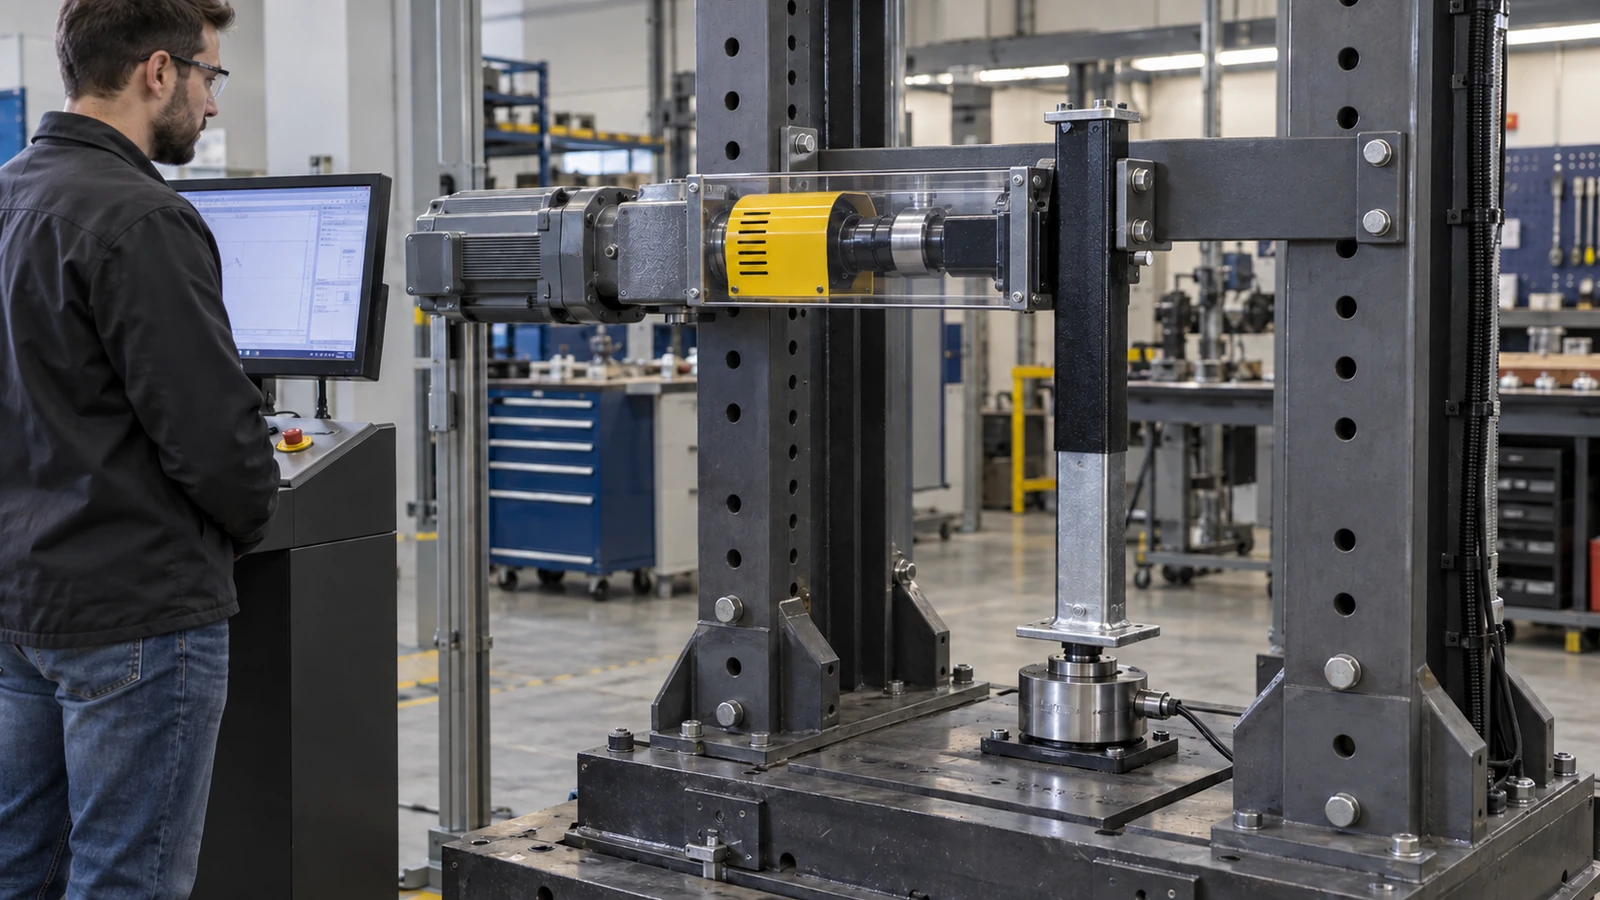
يبدأ برنامج تأهيل الرافعة المفيد بوظيفتها المقصودة. يجب على مصنع المعدات الأصلية تحديد حمل الرفع المناسب، ومتطلب الإسناد، ونطاق الحركة، وظروف التشغيل. ثم يفحص الاختبار ما إذا كانت الرافعة المكتملة تعمل بثبات عبر تلك الظروف. وقد تفيد قياسات عدة في الرافعة اللولبية اليدوية. فعزم التشغيل دون حمل يساعد على اكتشاف مقاومة ميكانيكية غير طبيعية قبل تطبيق حمل الرفع المقنن.
ويبين العزم تحت الحمل مقدار الدخل اللازم لرفع الحمل المحدد. ويكشف تغير العزم عبر المشوار ما إذا كانت المقاومة ترتفع في مواضع معينة. ويساعد مقدار الحركة لكل دورة للمقبض على توصيف سرعة التشغيل والترتيب الميكانيكي. كما يبين العزم بعد الاختبار الدوري تغير الأداء نتيجة التشغيل المتكرر. وقد يكشف الفحص البعدي والوظيفي النهائي البلى أو التشوه الدائم أو الخلوص المفرط أو غيرها من التغيرات. هذه قياسات هندسية مقترحة، وليست ادعاء بأن معيارًا عالميًا يلزم كل رافعات المقطورات باجتياز اختبار متطابق.
يجب أن يحدد المصنع الأحمال والسرعات ومواضع المشوار وأعداد الدورات والتفاوتات ومعايير القبول الملائمة لتطبيقه. وينبغي للاختبار المفيد أن يميز بين المقاومة الطبيعية قرب محدد حركة مصمم والانحشار غير المقصود داخل النطاق المسموح. لا يجوز إجبار الرافعة على تجاوز مشوارها المصمم للحصول على قياس إضافي. وللمنتجات المخصصة للتشغيل الآلي، يجب اتباع حدود نوع محرك الدخل والعزم المعتمدة.
الهدف هو توصيف الآلية الفعلية دون خلق ظروف اختبار غير آمنة.
ما الذي يكشفه منحنى العزم مقابل الحركة؟
لننظر إلى مقارنة توضيحية بين رافعتين لهما تصنيف الرفع نفسه. تختبران بالحمل نفسه وترتيب المقبض نفسه وإجراء القياس نفسه. تعمل الرافعة «أ» بعزم متقارب نسبيًا عبر مشوارها المسموح. أما «ب» فتتحرك بسلاسة في الجزء الأول، ثم يظهر ارتفاع واضح في العزم قرب النهاية. وقد تكمل الاثنتان عملية الرفع. اختبار قدرة بسيط بنتيجة نجاح أو فشل قد يسجلهما ناجحتين.
لكن قياس العزم مقابل الحركة يكشف فرقًا مهمًا. المنحنى لا يحدد السبب الجذري تلقائيًا؛ فقد يتعلق الارتفاع بالمحاذاة أو تداخل الأنابيب محليًا أو حالة اللولب أو سلوك المحمل أو آلية أخرى. يلزم فحص إضافي. إلا أن القياس يوفر أساسًا أكثر إفادة للتحقيق، ويسمح للمصنع أيضًا بمقارنة دفعات الإنتاج. إذا بدأت عملية مستقرة سابقًا تنتج روافع يتزايد فيها تفاوت العزم، فقد يشير ذلك إلى مشكلة تصنيع أو تجميع تستحق الاهتمام.
ينبغي تجنب وضع حد اعتباطي عالمي لعزم المقبض دون مراعاة التصميم. قد يغير لولب أسرع أو نسبة تروس مختلفة عزم الدخل المطلوب مع تقديم أداء مقبول. أما طول المقبض فيغير القوة اليدوية اللازمة لعزم معين، ولا يغير بمفرده العزم الذي تحتاجه الآلية. المقارنة المفيدة هي مع متطلب تشغيل المنتج المحدد. تصنيف الحمولة يخبر المشتري بما يجب على الرافعة حمله أو رفعه، بينما يساعد منحنى العزم على شرح كيفية أدائها لهذه العملية.
من نموذج أولي جيد إلى إنتاج قابل للتكرار
قدرة العملية بعد النموذج الأولي
قد يعمل نموذج أولي مجمع بعناية بمستوى ممتاز. يمكن انتقاء أنابيبه لتوافقها، ومحاذاة اللولب والصامولة بواسطة فني خبير، وضبط التروس بدقة، وتطبيق التزييت بعناية كاملة. لكن التحدي هو إعادة إنتاج هذه الحالة على نطاق صناعي. عندما تدخل آلاف المكونات إلى التجميع، تصبح الاختلافات الصغيرة مهمة. تتغير أبعاد الأنابيب داخل تفاوتات التصنيع.
وتضيف عمليات التشكيل والتقويم تباينًا. وقد تختلف هندسة اللولب وتشطيب سطحه بين الدفعات. وقد يتغير موضع الصامولة وأبعاد تثبيت التروس. وتتآكل تجهيزات اللحام. وقد تصبح كمية المزلق وتوزيعه غير ثابتتين، ويتفاوت تراكم الطلاء بين المكونات. يبدو كل متغير صغيرًا وحده، لكنها مجتمعة تؤثر في الآلية النهائية. هنا تظهر أهمية قدرة عملية المورد. يجب أن يفهم المصنع الخصائص الحرجة لوظيفة الرافعة ويضع ضوابط مناسبة لها.
مثلًا، قد يشترط مصنع المعدات الأصلية التحقق من الخلوص التلسكوبي ومحاذاة اللولب وعزم التشغيل والمشوار النهائي. ويمكن للمورد استخدام مقاييس وأدوات فحص أبعادي واختبارات وظيفية ومراقبة عملية لإثبات ثبات المتطلبات. وتعتمد الأساليب على حجم الإنتاج وتصميم المكونات. ليست كل رافعة بحاجة إلى اختبار تحمل مختبري مكلف، لكن خطة الجودة الفعالة يجب أن تربط ضبط المكونات الواردة والتحقق من العملية والفحص الروتيني والتحقق الدوري من الأداء.
ليس الهدف تصنيع رافعة تستطيع اجتياز التأهيل فقط، بل إنشاء عملية تنتج روافع مقبولة بصورة متكررة.
التحقق الوظيفي النهائي
يبقى فحص المكونات مهمًا. فلا ينبغي أن يدخل لولب مصنع خطأ إلى التجميع، ولا أن يقبل أنبوب منحني لمجرد احتمال أن تعمل الرافعة النهائية. لكن التجميع النهائي يضيف تفاعلات لا يستطيع الفحص الفردي توقعها بالكامل. قد ينتج أنبوبان مقبولان تركيبة خلوص غير ملائمة. وقد تركب صامولة سليمة بانحراف زاوي، أو يجلس محمل مناسب بصورة خاطئة.
وقد تجمع التروس بتعشيق زائد أو ناقص. وقد يتشوه أنبوب خارجي مشكل جيدًا أثناء لحام حامل التثبيت. لا تظهر هذه المشكلات إلا عندما تتفاعل الأجزاء. لذا تحتاج الرافعة المكتملة إلى تحقق وظيفي مناسب. في تطبيق حرج للإنتاج، قد يشمل ذلك فحص المشوار ومقاومة التشغيل ووظائف القفل أو الاحتجاز ذات الصلة. ويجب إجراء الاختبار في حالة معرفة.
اختبار مصنع بحمل خفيف واختبار تأهيل بالحمل المقنن لا يقدمان الدليل نفسه. يجب أن يحدد مصنع المعدات الأصلية الاختبارات المطلوبة لكل وحدة إنتاج، وتلك الملائمة لعينات التأهيل أو للتحقق الدوري. يتيح هذا الفصل إبقاء جهد الفحص متناسبًا مع مخاطر المنتج. الهدف ليس اختبار كل شيء بكل طريقة، بل منع تسرب مشكلات تجميع حرجة لمجرد أن جميع الأجزاء الواردة اجتازت الفحص منفردة.
ماذا تضع في طلب عرض السعر؟
يتضمن طلب عرض السعر التقليدي لرافعة مواصفات أساسية: القدرة المقننة، والمشوار، وحجم الأنبوب، ونوع التثبيت، والمقبض، والمعالجة السطحية. هذه متطلبات ضرورية، لكنها لا تكفي دائمًا لتمييز أداء التصنيع. ولرافعة مخصصة للاستخدام المتكرر أو لبيئة خدمة صعبة، ينبغي للمشتريات النظر في المتطلبات الإضافية التالية.
| مجال المواصفة | ما يجب على المشتري توضيحه |
|---|---|
| القدرة | قدرة الرفع، وقدرة الإسناد الساكن، وشروط التصنيف المنطبقة |
| التطبيق | التركيب المقصود، وحمل ذراع المقطورة الفعلي، وظروف التشغيل المسموحة |
| المشوار | حركة اللولب، وضبط الارتفاع الكلي، وحدود الحركة المنطبقة |
| التشغيل | جهد الدخل المقبول، وسرعة الحركة، ومواضع التشغيل المهمة |
| هندسة الأنابيب | الاستقامة، وأبعاد المقطع، والخلوص التلسكوبي النهائي |
| اللولب والصامولة | هندسة القلاووظ والمادة والمحاذاة وضوابط التصنيع المناسبة |
| التروس | نسبة النقل المقصودة، وخصائص التشغيل، ومتطلبات التجميع |
| المحامل | الملاءمة للحمل المحوري، والمحاذاة، والتزييت |
| اللحام | هندسة التثبيت، وضبط التشوه، ومتطلبات الفحص |
| التزييت | تزييت المصنع، والوصول للصيانة، والمزلق المعتمد |
| مقاومة التآكل | الطلاء الخارجي، والحماية الداخلية، والتعرض البيئي |
| الاختبار الوظيفي | التحقق المطلوب دون حمل وتحت الحمل وعبر كامل المشوار |
| المتانة | شروط اختبار الدورات المتفق عليها ومعايير القبول بعده |
| اتساق الدفعات | التتبع، وضبط العملية، والتحقق من الإنتاج |
لا يحتاج كل بند إلى تفاوت رقمي مستقل على كل رسم. يجب أن تحدد المواصفة الخصائص المؤثرة فعليًا في المنتج المقصود. فقد يحدد مصنع كبير الحجم نطاق قبول لعزم التشغيل تحت حمل اختبار مضبوط، بينما يعطي تطبيق آخر أهمية أكبر للحماية البيئية وسهولة الصيانة. التحسين المهم هو تجاوز القدرة بوصفها معيار الشراء الوحيد. على المورد أن يفهم معنى التشغيل الناجح، لا الرقم الذي يجب وضعه على الملصق فقط.
اقرأ شروط الادعاءات عن عدد الدورات
قد يعلن المورد أن الرافعة اجتازت آلاف دورات التشغيل. قد تكون العبارة مفيدة، لكنها تظل ناقصة ما لم تعرف شروط الاختبار. هل اختبرت دون حمل؟ أم كانت ترفع حملًا محددًا؟ هل استخدمت كل دورة كامل المشوار المسموح؟ هل تعرضت الآلية للرطوبة أو الملوثات؟ هل سمح بتزييت إضافي أثناء الاختبار؟ وما الذي اعتبر فشلًا؟
قد تكمل رافعة عدد الدورات المطلوب، لكن عزم تشغيلها يرتفع كثيرًا. وقد تحافظ أخرى على السلاسة مع ظهور خلوص أو بلى مفرط، بينما تعاني ثالثة مشكلة إنشائية. تتوقف معايير القبول المناسبة على الاستخدام. لذلك قد يقيم شرط المتانة الحقيقي أكثر من مجرد استمرار الحركة: جهد التشغيل بعد الاختبار، والخلوص الوظيفي، والبلى المرئي، والحالة الإنشائية، والاحتفاظ بالقدرة المطلوبة.
وعلى مصنع المعدات الأصلية أيضًا التمييز بين التشغيل الدوري المعجل وتوقع عمر الخدمة الفعلي. اختبار التحمل المضبوط يقدم دليلًا للمقارنة أو التأهيل، لكنه لا يثبت تلقائيًا عددًا ثابتًا من السنوات في الهواء الطلق. قد تتدهور رافعة بحرية معرضة للماء المالح بطريقة تختلف عن آلية مطابقة في مختبر نظيف. ينبغي أن يتبع الاختبار آلية الفشل التي يريد المشتري ضبطها.
اشتر وظيفة رفع قابلة للتكرار
التكلفة الكلية وراء سعر الشراء
قد تبدو رافعتان بقدرة 3,500 رطل قابلتين للتبادل تجاريًا. ربما تتشابه طرق تثبيتهما وتتقارب حركة كل منهما المعلنة، بينما يختلف سعر الشراء الأولي. لكن تكلفة الملكية الكلية تشمل أيضًا جهد التشغيل والصيانة وتكرار الاستبدال وعمالة التركيب ومعالجة الضمان. الرافعة التي تصبح صعبة التشغيل قد تولد أعمال خدمة إضافية. وقد يتطلب اللولب المتآكل مبكرًا استبدال المجموعة كاملة إذا كان إصلاح الآلية الداخلية غير اقتصادي.
وقد تستدعي هندسة التثبيت غير المتسقة أعمال مواءمة إضافية أثناء إنتاج المقطورة. وللمصنع الذي ينتج أعدادًا كبيرة، تتراكم مشكلات التجميع الصغيرة إلى تكاليف تصنيع ملموسة. أقل سعر معروض للرافعة لا يعني بالضرورة أقل تكلفة للمقطورة النهائية. وفي المقابل، لا يستحق شراء آلية داخلية أعقد تلقائيًا إذا لم يحتج التطبيق مزاياها الإضافية. يعتمد قرار التوريد المناسب على دورة العمل الفعلية ومتطلبات الخدمة.
الهدف هو الحصول على الأداء المطلوب بثبات وبصورة اقتصادية. وحدة الشراء ليست مجرد رافعة تحمل تصنيف حمولة، بل وظيفة رفع مصنعة بصورة قابلة للتكرار.
رؤية GOODIN
رافعة المقطورة مجموعة ميكانيكية صغيرة نسبيًا، لكن أداءها يعتمد على أكثر بكثير من قوة الأنبوب الخارجي أو حجم اللولب. استقامة الأنابيب تؤثر في التوجيه، والخلوص في الانزلاق. وهندسة اللولب والصامولة تحدد نقل الحمل والاحتكاك. وتؤثر التروس في جهد التشغيل وسرعة الحركة، بينما تحمل المحامل الحمل المحوري وتسمح بالدوران. ويمكن للحام تغيير المحاذاة، وللمعالجة السطحية تغيير الخلوص.
ويؤثر التزييت والحماية البيئية في سلوك الآلية بمرور الزمن. كما يحدد تباين التصنيع مدى ثبات هذه الخصائص بين دفعات الإنتاج. تصنيف الحمولة لا يصف كل ذلك، بل يضع مطلب قدرة وفق التعريف وشروط التصنيف المنطبقة. قد يحقق منتجان هذا المطلب مع تقديم تجربة تشغيل مختلفة. وقد يظهر الفرق بوضوح عند الانحشار قرب أقصى امتداد، أو ازدياد مقاومة المقبض، أو البلى الداخلي المبكر.
لكن الأسباب الأساسية قد تبدأ قبل ذلك بكثير، أثناء تشكيل الأنابيب أو تصنيع اللولب أو وضع الصامولة أو اللحام أو الطلاء أو التجميع. ولهذا يجب أن تتجاوز رؤية GOODIN لجودة المكونات المواصفة الاسمية. بالنسبة إلى مصنع المعدات الأصلية، ينبغي تقييم الرافعة كآلية تشغيل متكاملة. وبالنسبة إلى المشتريات، يجب أن يحدد طلب العرض متطلبات الأداء ذات الصلة إلى جانب القدرة. أما المصنع، فينبغي أن يدمج ضبط الأبعاد وقدرة العملية والاختبار الوظيفي في منظومة الإنتاج.
رؤية GOODIN: تصنيف الحمولة يحدد حدًا للقدرة، لكنه لا يحدد جودة التصنيع. والمبدأ الأعمق لا يقل أهمية: المواصفات الاسمية تخبر المشتري بما صمم المنتج لفعله، بينما تحدد قدرة العملية مدى اتساق الوحدات المنتجة في تنفيذه فعليًا. لا تثبت جودة الرافعة بمجرد ملصق قدرة أكبر أو تشطيب جذاب أو مكون داخلي يبدو مبهرًا.
بل يثبتها التصميم الكامل وقدرة المصنع على إعادة إنتاج الأداء المقصود. وهذا هو الفرق بين بيع مكون ذي تصنيف، وهندسة منتج يعتمد عليه. لاختيار حلول المعدات الأصلية، اطلع على روافع المقطورات من GOODIN وناقش متطلبات الجهد تحت الحمل والمشوار وخطة قبول الدفعات مع GOODIN.
المصادر وقراءات إضافية
سياق تقني، وليس معيار قبول عالميًا أو إجراء صيانة. اتبع دليل المنتج المحدد. تقارير المالكين تصف أعراضًا، لا أسبابًا مؤكدة بفحص مستقل؛ وبراءة الاختراع تصف تصميمًا، لا تثبت متانة مقارنة.
- Lippert — The Ultimate Guide to Trailer Jack Replacement
- BULLDOG — Model 182524 — Heavy-Duty Square Trailer Jack
- Douglas Wright / Cambridge-hosted DANotes — Screw Jack Mechanics Example
- etrailer — 2,000 lb Jacks With Different Cranking Speeds
- etrailer — Trailer Valet JXS Binding Near the Top of the Lift (2025)
- etrailer — Fulton Jack Seizure and Internal Lubrication (2021)
- CURT — A Comprehensive Guide to Trailer Maintenance
- CURT — Replacement Marine Jack Cap — 28925
- Atwood / B. Douglass — US3851855A — Thrust Ball Bearing Construction for Trailer Jack
اللحام الروبوتي يدخل إنتاج المقطورات عالي التنوع: هل تستطيع الأتمتة التعامل مع التفاوت الحقيقي للأجزاء؟
قد ينتج عن القطع الدقيق مقطورة ملتوية: كيف يغيّر تسلسل اللحام والتشوه الحراري دقة الأبعاد
مقالات لها صلة