Mesma capacidade, produtos diferentes: por que dois macacos para reboques com a mesma especificação podem ter desempenhos muito distintos
Nesta página
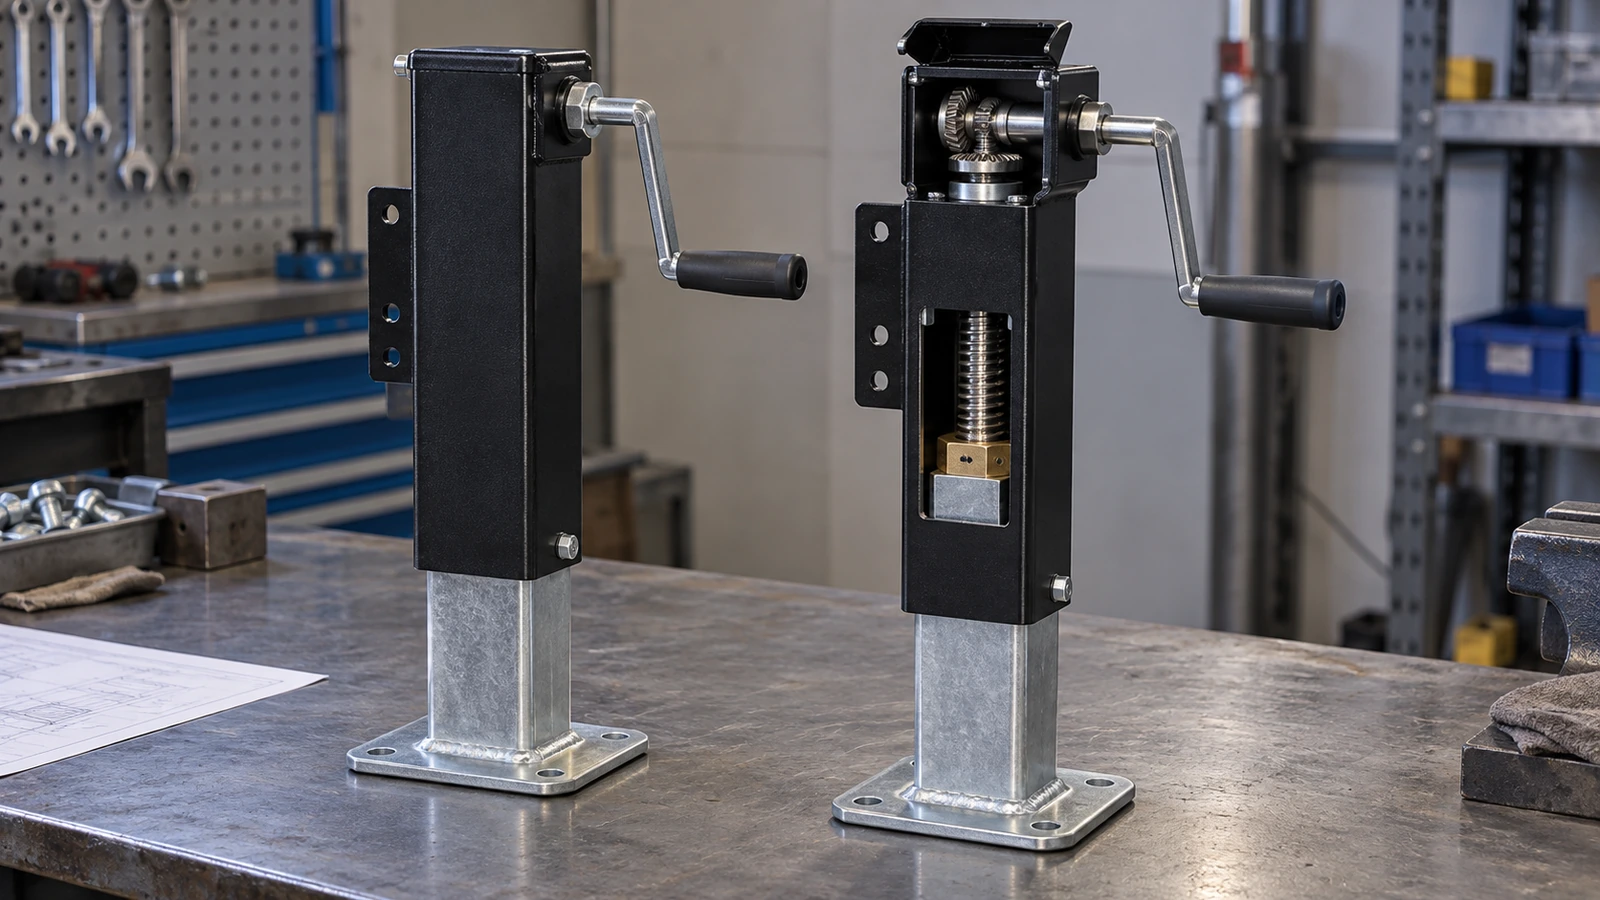
Dois macacos para reboques podem ter a mesma capacidade nominal de 3.500 lb e, ainda assim, diferir substancialmente no esforço de operação, na suavidade do movimento, na durabilidade e na consistência de fabricação.
O ponto central é distinguir capacidade nominal do desempenho mecânico completo do macaco. A classificação de carga, isoladamente, não descreve a eficiência do fuso, o alinhamento dos tubos, a condição dos rolamentos, a qualidade das engrenagens, a lubrificação, a proteção contra corrosão nem a consistência com que essas características são mantidas entre lotes.
Este artigo acompanha essas variáveis desde a fabricação dos componentes até a montagem e o uso real, com atenção aos problemas encontrados pelos compradores: aumento do esforço na manivela, travamento próximo da extensão máxima, corrosão interna e desgaste prematuro das engrenagens ou do fuso.
A avaliação central da GOODIN é: a capacidade nominal define um limite de capacidade. Ela não define a qualidade de fabricação.
Análise técnica · Materiais e fabricação
Comece comparando o mesmo tipo de capacidade
Antes de comparar a qualidade de fabricação, é necessário entender o que a capacidade anunciada realmente mede. Um macaco pode ter classificações distintas de elevação e de sustentação estática. A orientação técnica da Lippert explica que a capacidade de elevação descreve a carga que o macaco consegue levantar, enquanto a capacidade de sustentação descreve o que consegue manter parado. A BULLDOG, por exemplo, especifica 10.000 lb de elevação e 12.000 lb de sustentação para determinados macacos quadrados pesados, incluindo o modelo 182524. [1] [2]
Assim, dois produtos com o mesmo número em destaque no anúncio podem não ter capacidades operacionais equivalentes. Primeiro, o comprador deve confirmar que está comparando o mesmo tipo de capacidade, a mesma aplicação pretendida e as mesmas condições de operação.
Depois desse alinhamento, começa a questão mais profunda da fabricação. Dois macacos podem atender à mesma necessidade de elevação utilizando geometrias de fuso, transmissões, tolerâncias de tubos, rolamentos e sistemas de lubrificação diferentes. Essas diferenças afetam o esforço necessário, a suavidade do curso e a evolução do desempenho durante o uso. A classificação estabelece um requisito importante, mas não descreve o mecanismo inteiro.
Geometria dos tubos: quando tolerâncias viram atrito
Retilineidade do tubo externo
Um macaco telescópico depende da relação entre o tubo externo e a perna interna móvel. O tubo externo forma a carcaça estrutural e conecta o mecanismo ao reboque. O tubo interno se desloca verticalmente para elevar ou baixar a lança.
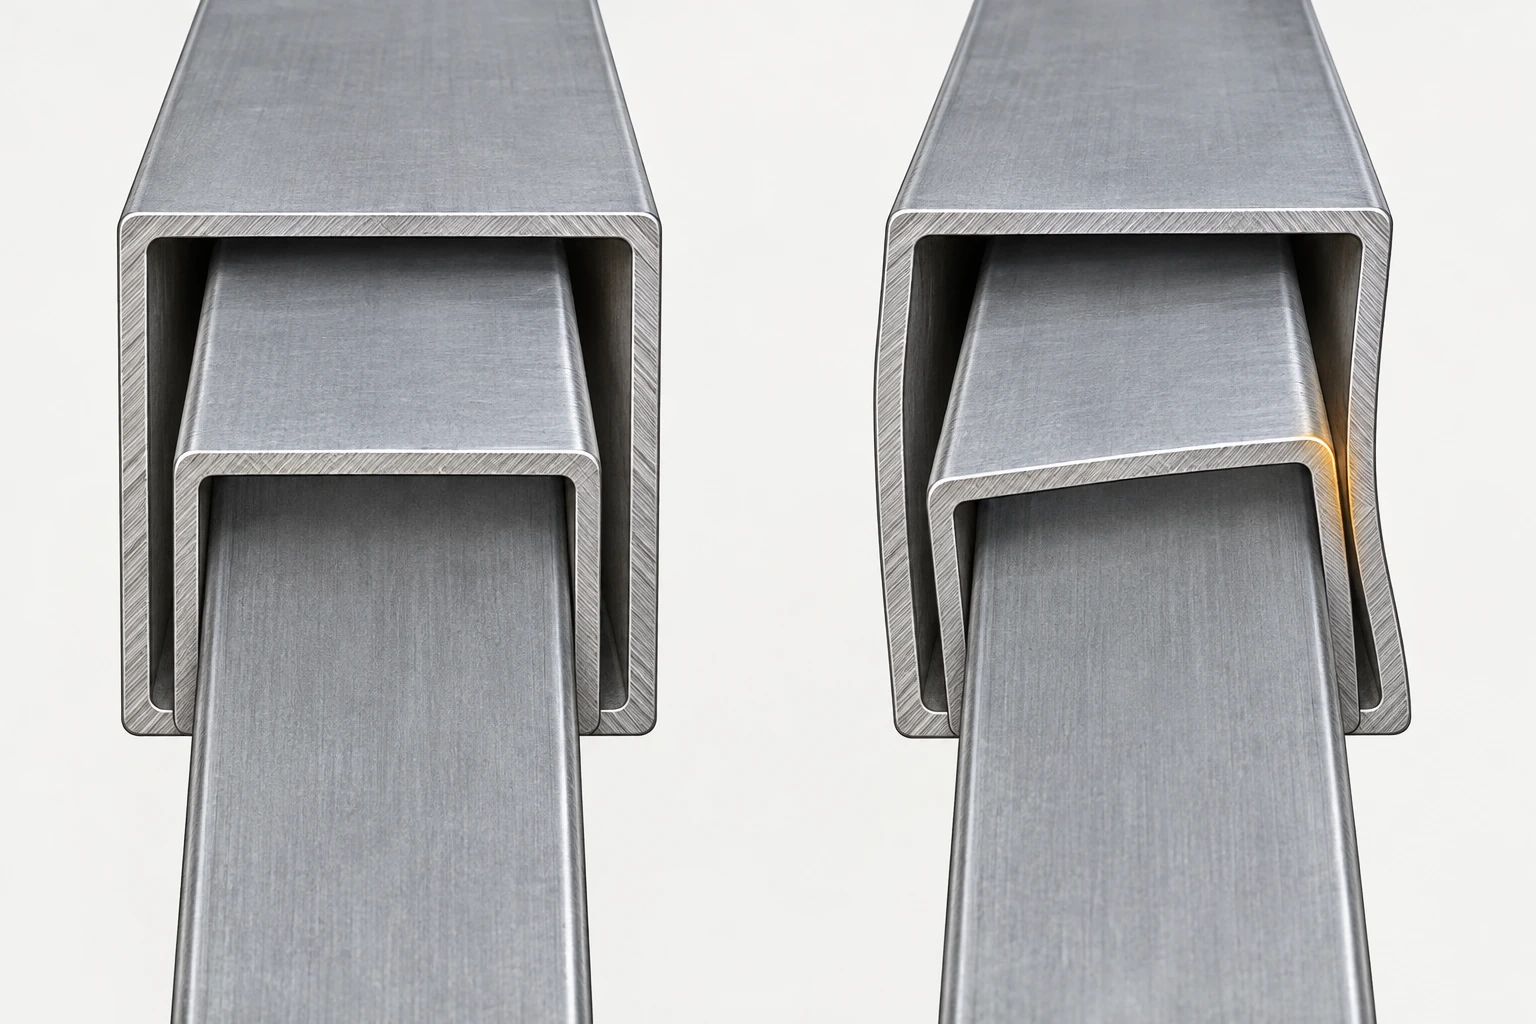
Para funcionar suavemente, os dois precisam ter geometrias compatíveis. O tubo externo deve apresentar retilineidade aceitável. O interno precisa deslizar sem interferência excessiva. As superfícies móveis precisam de folga suficiente para acomodar a variação normal de fabricação, sem criar movimento livre desnecessário.
Considere dois macacos nominalmente idênticos. Ambos utilizam tubos de aço com as mesmas dimensões nominais e atendem às capacidades de elevação especificadas. Em um deles, o tubo externo é reto e a perna interna se movimenta livremente ao longo de todo o curso. No outro, uma pequena curvatura do tubo externo reduz a folga em determinada região.
O segundo ainda pode elevar sua carga nominal. Entretanto, a perna móvel pode exercer maior pressão de contato contra a carcaça. Esse contato gera atrito, e o usuário precisa aplicar mais torque à manivela para vencê-lo. O deslizamento repetido nessas condições também pode acelerar o desgaste ou danificar o revestimento protetor das superfícies em contato.
Uma pequena variação geométrica pode, portanto, alterar a experiência de operação sem provocar imediatamente uma falha estrutural estática. O macaco atende à capacidade, mas apresenta movimento perceptivelmente pior. Para a equipe de compras, as dimensões nominais dos tubos não estabelecem toda a geometria necessária: retilineidade e relação entre as peças também podem ser decisivas.
Folga controlada, não folga máxima
Quando uma folga insuficiente provoca travamento, o fabricante pode aumentar o espaço entre os tubos. Isso facilita o movimento durante a montagem, mas também pode criar outro problema. A perna precisa continuar adequadamente guiada enquanto sustenta carga.
Uma folga excessiva permite maior movimento relativo entre os membros telescópicos. Sob carga excêntrica, a perna interna pode inclinar-se até encontrar as superfícies de guia. Isso pode aumentar a pressão localizada e introduzir flexão ou esforços laterais adicionais no mecanismo. O macaco pode parecer solto sem carga e, ainda assim, ficar difícil de operar ao sustentar o reboque.
Existe, portanto, um compromisso: folga insuficiente pode causar interferência; folga excessiva pode aumentar movimento, desalinhamento e contato localizado. A folga adequada depende da geometria dos tubos, do comprimento de sobreposição, das tolerâncias, do revestimento e das cargas que o projeto deve acomodar.
Isso é especialmente relevante para macacos giratórios com roda. Ao movimentar um reboque manualmente, a roda encontra resistência ao rolamento e pode receber esforços laterais, transmitidos à estrutura telescópica. Um macaco destinado principalmente à elevação vertical não deve ser considerado capaz de suportar qualquer carga lateral apenas porque sua capacidade vertical é suficiente. O projeto precisa considerar a condição completa de uso. Bom funcionamento telescópico exige folga controlada, não folga máxima.
Acúmulo de tolerâncias
O problema de produção fica mais difícil quando cada componente individual parece atender ao desenho. O tubo externo está dentro da tolerância dimensional; o interno também; o suporte de montagem atende à especificação; fuso e porca estão dentro de seus respectivos limites. Mesmo assim, o macaco montado prende.
Isso pode ocorrer porque os desvios interagem. Considere uma cadeia dimensional simplificada: a dimensão interna do tubo externo fica próxima do mínimo permitido; a dimensão externa do tubo interno, próxima do máximo. O tubo externo apresenta pequeno desvio de retilineidade, e o interno, pequeno desvio angular. A soldagem acrescenta deformação local e o tratamento superficial altera as dimensões da interface deslizante.
Cada variação pode ser individualmente aceitável. Combinadas, porém, elas podem consumir uma parcela excessiva da folga operacional. Esse é o acúmulo de tolerâncias. Ele explica por que especificar cada componente separadamente nem sempre basta. O fabricante também precisa avaliar o encaixe nas combinações permitidas mais desfavoráveis.
Em um macaco quadrado, isso envolve retilineidade dos tubos, dimensões da seção, esquadro e relação entre o tubo e seus pontos de montagem. Em um modelo redondo, podem importar retilineidade, circularidade e alinhamento das superfícies cilíndricas correspondentes. Coaxialidade ou concentricidade podem ser relevantes em determinados projetos internos, mas não devem ser aplicadas indiscriminadamente a tubos telescópicos quadrados.
O requisito relevante é a geometria necessária ao funcionamento. Um conjunto de peças individualmente aceitáveis não produz automaticamente uma montagem aceitável. Por isso, o macaco acabado necessita de verificação dimensional e funcional, não apenas de inspeção dos componentes recebidos.
Dentro do mecanismo: fuso, porca, engrenagens e rolamentos
Avanço, vantagem mecânica e atrito
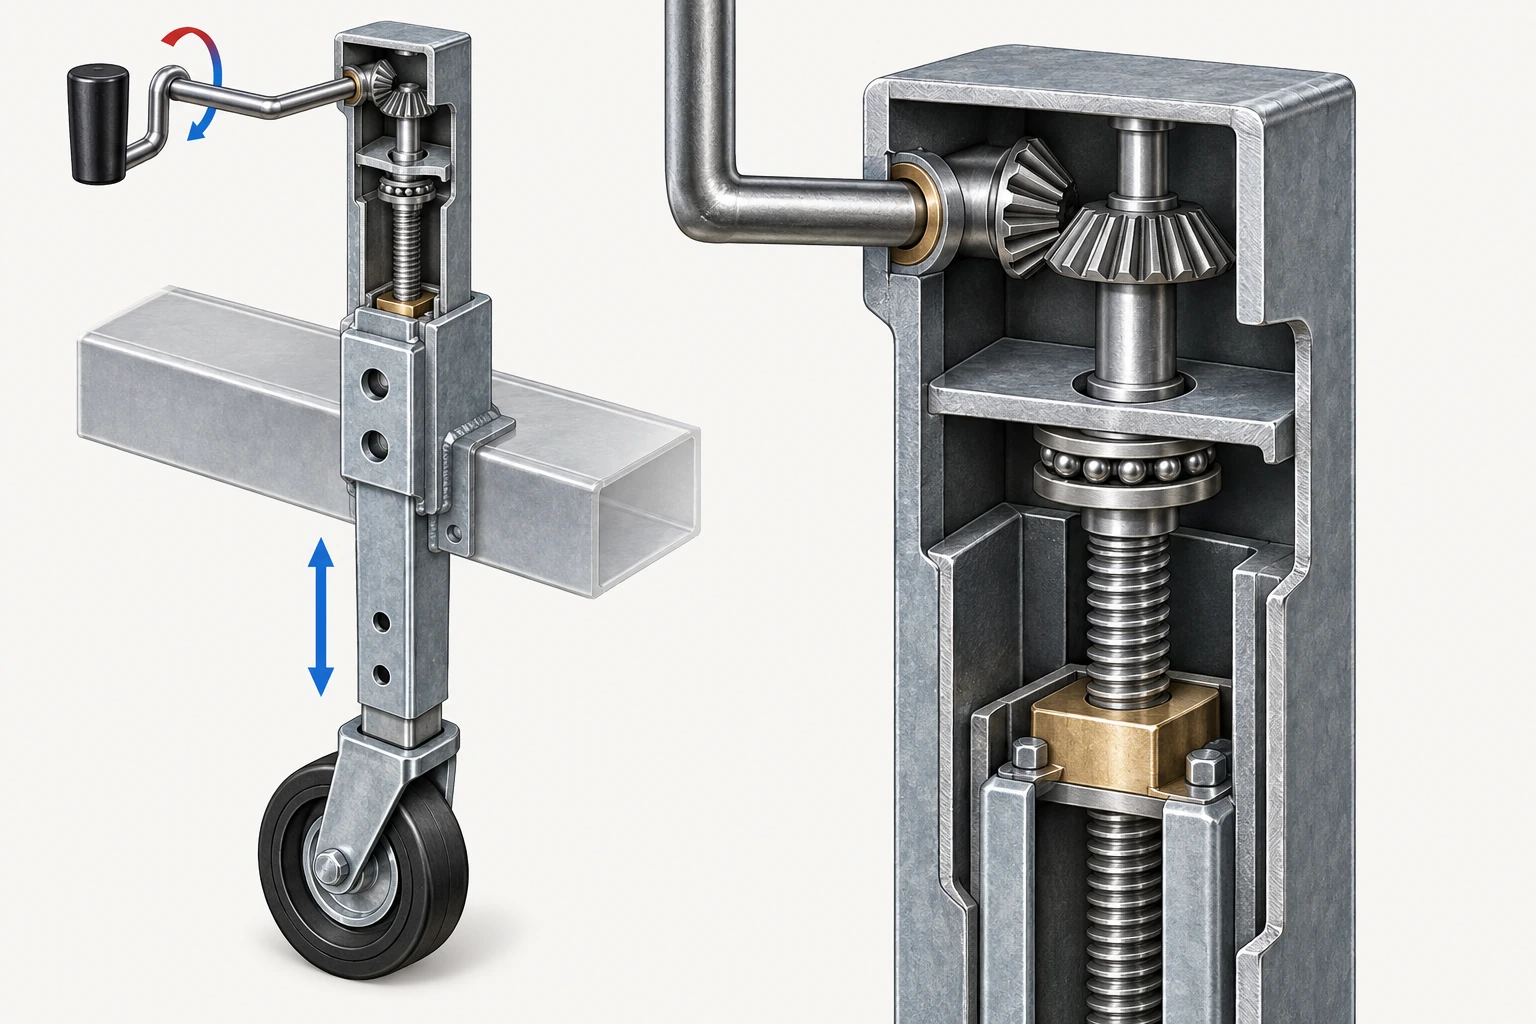
Os tubos telescópicos fornecem orientação estrutural. O mecanismo de fuso produz o movimento vertical. Em um macaco convencional acionado por fuso, a rotação de entrada movimenta um parafuso roscado em relação a uma porca. Conforme o projeto, o fuso ou a porca fica retido axialmente, enquanto o outro elemento acompanha a perna telescópica.
A rosca converte rotação em deslocamento linear. Sua geometria determina quanto a perna avança a cada volta do fuso, e suas características de atrito influenciam o torque necessário para movimentar determinada carga.
A relação mecânica é direta: um avanço maior da rosca produz mais deslocamento linear por volta do fuso. Um avanço menor oferece maior vantagem mecânica em condições comparáveis, mas exige mais voltas para percorrer a mesma distância. Mecanismos reais também perdem energia por atrito nas roscas, nos rolamentos, nas engrenagens e em outras superfícies.
O exemplo de mecânica de macacos de Douglas Wright, disponibilizado no site de Cambridge, demonstra como o torque de elevação depende da geometria da rosca, do atrito e do apoio axial. [3]
Para o comprador, dois macacos com a mesma capacidade podem exigir esforços diferentes ao elevar o mesmo peso na lança. Um pode privilegiar vantagem mecânica; outro, velocidade. Nenhum é automaticamente melhor. A escolha depende da carga, do curso necessário, da velocidade e do esforço de entrada aceitável.
Velocidade e esforço na manivela
Um proprietário pode preferir levantar o engate rapidamente. Outro pode priorizar menor esforço físico. Essas preferências podem levar a projetos mecânicos diferentes.
Considere dois macacos que exigem números diferentes de voltas da manivela para deslocar a perna uma polegada. O mais rápido avança mais por volta. O mais lento pode oferecer maior vantagem mecânica, dependendo das engrenagens e do fuso. O comprimento da manivela também influencia a força aplicada: uma alavanca mais longa reduz a força necessária para determinado torque, desde que espaço livre e ergonomia sejam considerados.
Isso não é apenas teórico. Em uma comparação publicada pela etrailer sobre macacos de 2.000 lb, um cliente relatou aproximadamente 12 voltas por polegada em um modelo. A resposta identificou outro macaco de 2.000 lb que precisava de aproximadamente oito voltas por polegada. Ambos pertenciam à mesma faixa ampla de capacidade, mas apresentavam deslocamentos diferentes. [4]
O exemplo não demonstra maior durabilidade nem menor força de operação de qualquer modelo. Demonstra que capacidade igual não significa funcionamento mecânico igual. Em um reboque comercial utilizado com frequência, a velocidade pode afetar a produtividade. Em um macaco manual pesado, o esforço pode ser mais importante. Uma solicitação de cotação que define apenas capacidade deixa esses requisitos em aberto.
A resposta também observa que a alternativa sugerida não era um macaco para lança em A. Trata-se de uma ilustração de velocidades diferentes, não de prova de intercambiabilidade de montagem ou aplicação.
Precisão de fabricação do fuso
O avanço nominal da rosca determina o deslocamento pretendido por volta. A precisão de fabricação determina o quanto o fuso real corresponde a essa geometria. Os dois conceitos não devem ser confundidos.
Um fuso corretamente projetado pode ter avanço relativamente grande ou pequeno e funcionar bem. Erro de avanço, variação do perfil da rosca, danos superficiais e alinhamento inadequado são questões diferentes. Uma geometria irregular pode alterar o contato entre fuso e porca. Um acabamento inadequado pode aumentar o atrito ou favorecer desgaste. Um fuso empenado pode mudar seu alinhamento ao girar.
Se os eixos do fuso e da porca estiverem desalinhados, a pressão pode concentrar-se em regiões limitadas dos filetes. Essa concentração pode aumentar o esforço de operação e acelerar o desgaste localizado.
Essas são consequências possíveis, não uma afirmação de que qualquer desvio inevitavelmente provoca travamento. O resultado depende da magnitude do erro, do projeto da rosca, da combinação de materiais, da lubrificação e da carga.
Para compras, qualidade do fuso não se resume ao material e ao diâmetro nominal. Em aplicações críticas à produção, podem ser relevantes geometria da rosca, precisão de avanço quando necessária, retilineidade, condição superficial e compatibilidade com a porca. O objetivo não é exigir usinagem cara sem justificativa, mas controlar as características que determinam operação consistente.
Alinhamento e retenção da porca
O fuso só consegue elevar o reboque transmitindo força pela porca correspondente. Ela suporta a carga por meio do contato entre superfícies roscadas. Material, geometria, comprimento de engajamento e alinhamento influenciam a pressão de contato.
Uma porca mal ajustada pode gerar folga excessiva. Uma porca com folga insuficiente ou perfil inadequado pode aumentar o atrito. Se estiver inclinada em relação ao fuso, poderá concentrar contato em determinadas regiões da rosca, elevando desgaste ou esforço.
Por isso, a fixação da porca merece atenção na fabricação. Em alguns projetos, ela é presa à perna telescópica interna. Sua posição precisa permanecer compatível com o eixo do fuso e com a geometria de orientação dos tubos.
Se a fixação for soldada, o processo deve controlar alinhamento e deformação. Se for mecânica, o método de retenção precisa preservar a posição sob carga.
Assim, um macaco pode conter fuso e porca corretamente fabricados e, mesmo assim, operar mal quando esses elementos são montados com alinhamento desfavorável. O problema não está necessariamente na qualidade isolada de uma peça, mas na relação entre elas. Fuso, porca e orientação telescópica formam um único sistema mecânico.
Geometria e engrenamento
Muitos macacos de acionamento lateral usam engrenagens para transmitir a rotação da manivela ao fuso vertical. Elas acrescentam outro grupo de variáveis de fabricação: geometria dos dentes, material, condição superficial, posição de montagem e lubrificação influenciam a transmissão de torque.
Contato inadequado dos dentes pode produzir ruído, resistência irregular ou desgaste concentrado. Folga excessiva entre dentes pode gerar movimento indesejado. Folga insuficiente ou desalinhamento pode provocar engrenamento apertado. A condição correta depende do projeto da transmissão.
Portanto, o fabricante deve controlar geometria e montagem, em vez de simplesmente escolher a maior engrenagem que cabe na carcaça. A dureza também pode ser importante, mas não define toda a qualidade. Uma engrenagem mais dura pode oferecer resistência ao desgaste em um projeto apropriado; não compensa engrenamento incorreto, falta de lubrificação ou desalinhamento.
Da mesma forma, engrenagens usinadas não são automaticamente superiores a todas as alternativas fabricadas adequadamente. O processo deve ser avaliado pela capacidade de produzir repetidamente a geometria e o desempenho exigidos.
Para o comprador, importa a operação efetiva sob carga. O projeto interno da transmissão ajuda a explicar por que esse resultado pode variar entre produtos com rótulos de capacidade idênticos.
Rolamentos e caminho da carga axial
Um macaco de fuso transmite uma força axial considerável pelo mecanismo interno. Em muitos projetos, um rolamento axial suporta essa carga enquanto permite a rotação do fuso. Ele reduz o atrito em comparação com um arranjo inadequado de contato deslizante. Por isso, sua condição e seu alinhamento influenciam o torque de operação.
O rolamento deve ser compatível com a carga axial pretendida, a lubrificação e a geometria da montagem. Se estiver sem lubrificação suficiente, contaminado, danificado ou mal assentado, a manivela pode ficar mais pesada. Fuso e engrenagens podem permanecer estruturalmente íntegros, e o macaco ainda pode sustentar a carga; mesmo assim, o usuário percebe maior esforço.
Uma antiga patente da Atwood para macacos de reboques discute como o alinhamento do rolamento axial pode influenciar esforços laterais sobre a porca do fuso. [9] A patente documenta uma abordagem específica. Não comprova superioridade universal nem um ganho determinado de vida útil em produtos atuais.
O princípio, porém, é útil: um apoio inadequado pode alterar o alinhamento e a carga em outros componentes internos. O macaco completo deve considerar a interação entre força axial, rotação e orientação. O usuário sente o atrito combinado do mecanismo, não apenas a resistência de cada peça.
Por que a resistência pode mudar ao longo do curso
Um relato real, não uma causa comprovada
Uma pergunta de usuário mostra como esses mecanismos aparecem em serviço. Em 22 de junho de 2025, um proprietário de reboque para barco consultou a etrailer sobre um macaco giratório Trailer Valet JXS acionado por furadeira.
Segundo ele, o macaco funcionava bem anteriormente, mas passara a ficar muito difícil de girar quando o engate se aproximava da altura necessária para desatrelar. Sua furadeira Milwaukee já não conseguia elevar o reboque o suficiente. Havia uma graxeira próxima ao topo, e ele queria saber se o interior precisava de lubrificação adicional ou apresentava outro problema.
Na resposta de 23 de junho, a etrailer apontou possibilidades como engrenagens internas secas ou contaminadas, lubrificação insuficiente do fuso ou rolamento axial e algum componente ligeiramente empenado ou submetido a esforço. A troca original está disponível na discussão de junho de 2025 sobre o Trailer Valet. [5]
O caso é útil porque a reclamação não foi uma perda súbita de toda a capacidade de sustentação. Foi uma alteração da resistência à operação perto da parte superior do movimento necessário. As informações disponíveis não estabelecem a causa real. Não há resultados de desmontagem, medições dimensionais ou desfecho confirmado de reparo no relato publicado.
Seria incorreto apresentar o caso como prova de defeito de fabricação, distribuição inadequada de graxa ou desalinhamento do fuso. Ele demonstra, entretanto, um problema real que a capacidade nominal não explica: o macaco pode parecer adequadamente dimensionado e ficar difícil de operar justamente quando necessário. Para o OEM, a pergunta mais útil é como ele funciona ao longo de todo o curso especificado, não apenas em uma posição conveniente de teste.
Travamento dependente da posição
Travamento próximo da extremidade superior do curso não tem uma única causa universal. Vários mecanismos podem produzir resistência dependente da posição. Um fuso empenado pode encontrar alinhamento menos favorável em determinados pontos. Um desvio local do tubo pode reduzir a folga à medida que a perna se move. Uma região do fuso pode ter corrosão, rosca danificada ou lubrificação insuficiente.
O mecanismo também pode estar chegando a um limite de curso previsto ou encontrando um batente danificado. Há ainda uma consideração estrutural: conforme a perna telescópica se estende, a sobreposição entre os tubos normalmente diminui. A orientação disponível e a resposta a uma carga excêntrica podem, portanto, mudar com a extensão.
Isso não significa que todo macaco seja inseguro quando totalmente estendido. O produto deve ser avaliado dentro da faixa e das condições de carga especificadas pelo fabricante. A mudança geométrica, contudo, é relevante quando se investiga um macaco que se movimenta livremente em uma posição e prende em outra.
Testar apenas o meio do curso pode deixar escapar um problema perto do limite permitido. Assim, o desempenho deve ser avaliado em posições representativas de toda a faixa de uso. O teste também deve separar um problema mecânico real do aumento normal de esforço causado por mudanças na carga aplicada.
Um sintoma dependente da posição justifica investigar geometria, lubrificação e carregamento; não prova que um componente específico falhou.
Acesso à lubrificação não significa cobertura completa
Aonde a graxa realmente chega?
Uma graxeira visível pode facilitar a manutenção. Sua presença, porém, não demonstra que todas as superfícies internas de contato recebem lubrificação suficiente.
Considere um macaco com engrenagens no topo e um fuso que desce pela perna móvel. A graxa introduzida perto da caixa de engrenagens pode lubrificá-las bem. Se ela também alcança o rolamento axial, a porca e todo o comprimento de trabalho do fuso depende do projeto interno. O lubrificante não se distribui automaticamente de modo uniforme. Movimento das peças, passagens internas, consistência da graxa e localização da graxeira influenciam a distribuição.
Uma discussão de 2021 na etrailer sobre um macaco Fulton utilizado no clima chuvoso de Sitka, no Alasca, ilustra essa diferença. O proprietário afirmou lubrificar regularmente as engrenagens superiores pela graxeira. Mesmo assim, a manivela ficou progressivamente mais pesada até o mecanismo travar. Após desmontagem parcial, ele relatou engrenagens superiores em boas condições, mas o fuso preso na porca. [6]
Não houve exame independente nem determinação conclusiva da causa. O relato mostra por que acesso visível a um ponto não comprova manutenção adequada de todas as interfaces de atrito. Para projetistas, acesso à lubrificação é uma característica de engenharia. Para compras, cabe perguntar: onde o lubrificante entra, quais superfícies alcança e como isso é verificado?
A resposta do varejista também sugeriu extensão ou retração excessiva como possível explicação. Portanto, a discussão não comprova falha de lubrificação, e suas sugestões gerais não substituem as instruções de serviço aprovadas para o produto. [6]
A manutenção depende do projeto
Uma instrução adequada a determinado macaco não deve ser aplicada automaticamente a outro. Produtos diferentes podem usar estratégias com graxa, óleo ou lubrificantes secos. Alguns têm graxeiras; outros, tampas removíveis ou procedimentos específicos. Certos conjuntos internos não são destinados à desmontagem rotineira pelo proprietário.
A orientação da Lippert distingue limpeza, lubrificação da perna interna, lubrificação de engrenagens e proteção da cabeça, além de enfatizar o manual específico. [1] Isso importa porque a lubrificação interage com o ambiente. Uma superfície exposta pode acumular sujeira se o produto atrair contaminantes. O fuso interno pode exigir lubrificante diferente daquele usado externamente. Uma aplicação náutica pode demandar maior resistência à contaminação por água.
Aplicar lubrificante indiscriminadamente não substitui a identificação da manutenção correta. Um macaco carregado ou travado também não deve ser desmontado sem remover a carga e seguir um procedimento aprovado.
No projeto, interessa saber se o sistema de lubrificação atende ao regime de uso e oferece acesso compatível com a estratégia de manutenção esperada. Na compra, a suavidade inicial deve ser avaliada junto com a capacidade de conservar desempenho aceitável após uso repetido.
O guia da CURT também trata limpeza, inspeção da fixação e lubrificação interna do fuso como tarefas distintas. O manual do modelo governa acesso e desmontagem; retire a carga e apoie o reboque com segurança antes de qualquer serviço autorizado. [7]
Umidade e corrosão internas
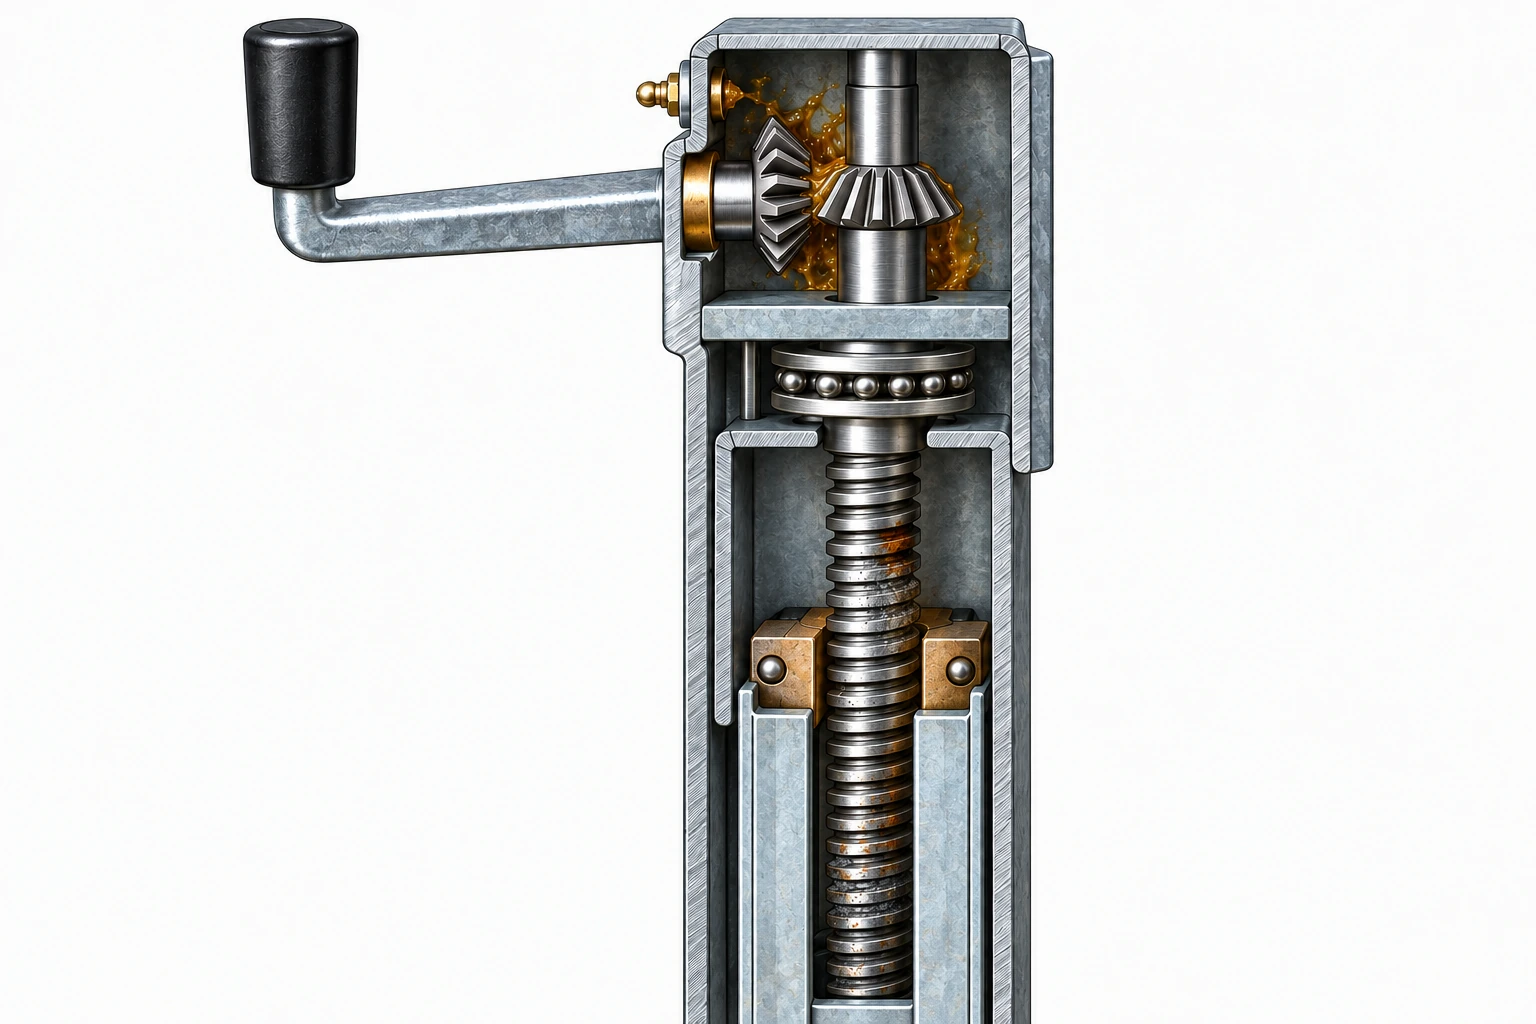
Macacos de reboques trabalham ao ar livre. Podem enfrentar chuva, respingos da estrada, lama, poeira e, em aplicações náuticas, água salgada. Uma carcaça resistente à corrosão não impede que o mecanismo interno permaneça vulnerável à umidade.
A água pode entrar por tampas danificadas, aberturas junto a membros móveis ou outras interfaces insuficientemente protegidas. A corrosão resultante pode afetar fuso, porca, engrenagens ou rolamentos. Produtos de corrosão e contaminantes aumentam o atrito; o lubrificante pode ser contaminado ou perder eficácia; as roscas podem desenvolver danos localizados.
Inicialmente, o usuário talvez perceba apenas aumento gradual do esforço. Com o tempo, o mecanismo pode ficar cada vez mais difícil de operar. A Lippert identifica tampas danificadas como uma rota de entrada de umidade. A CURT também oferece uma tampa de reposição para macacos náuticos destinada a ajudar a proteger as peças internas de sujeira, água e ferrugem. [8]
Esses exemplos mostram a importância de proteger o interior. Não significam que uma tampa externa, sozinha, proporcione vedação ambiental completa. O macaco precisa permitir o movimento telescópico, e drenagem, ventilação, vedação e lubrificação devem ser compatíveis com ele.
Em aplicações náuticas, a proteção deve ser avaliada em dois níveis: estrutura externa e mecanismo interno. Uma carcaça resistente à corrosão não torna automaticamente resistentes o fuso, a porca e os rolamentos.
Revestimento, soldagem e instalação completam o caminho de carga
Folga final depois do revestimento
O tratamento superficial é necessário em muitos componentes de aço para reboques. Porém, a espessura do revestimento e a sequência de fabricação podem afetar o encaixe.
Considere tubos interno e externo dimensionados para uma folga deslizante definida. Se as superfícies correspondentes recebem revestimento, suas dimensões finais mudam. O acúmulo de camada pode consumir parte da folga. Em um macaco já próximo de seus limites dimensionais, essa mudança pode ser relevante.
O efeito depende do processo, de quais superfícies são revestidas e da reserva prevista nas tolerâncias. Pintura a pó, zincagem eletrolítica e galvanização por imersão a quente não são dimensionalmente equivalentes. O fabricante precisa selecionar um sistema protetor compatível com a geometria e o movimento pretendido.
Pode ser necessário definir dimensões críticas depois do revestimento, e não antes. Algumas superfícies podem exigir mascaramento ou acabamento aprovado. Outros componentes podem precisar ser revestidos separadamente e montados depois.
O ponto central é que o tratamento superficial não deve ser acrescentado a um projeto concluído sem avaliar a folga funcional. Resolver a corrosão externa pode, inadvertidamente, criar um problema de movimento interno. O projeto completo precisa atender às duas necessidades.
A soldagem pode mudar o alinhamento
O caminho de carga de um macaco não termina no tubo externo. Ele também precisa se conectar ao chassis do reboque, por meio de suporte soldado, flange para lança em A ou outro arranjo aprovado.
A soldagem introduz aquecimento localizado e contração. Se o tubo externo ou sua estrutura de montagem se deformar durante a fabricação, a geometria interna pode mudar. Isso é especialmente relevante quando o corpo é soldado diretamente a um elemento estrutural.
Suponha que o tubo esteja corretamente formado e reto antes da soldagem. Uma solda desequilibrada ao redor da placa de montagem gera contração local, produzindo um pequeno desvio angular ou dimensional. A perna interna ainda pode mover-se livremente sem carga. Ao sustentar a lança, porém, a geometria desfavorável pode aumentar a pressão de contato e o esforço de operação.
A sequência possível é: tubo preciso → calor da soldagem → deformação local → menor margem de alinhamento → contato sob carga → maior atrito. Isso não comprova que todos os macacos soldados sofram esse problema. Um processo corretamente projetado e controlado pode produzir geometria aceitável.
A lição é avaliar o macaco depois das operações capazes de mudar suas dimensões. O artigo anterior de Materiais e fabricação estabeleceu o princípio geral: corte preciso não garante precisão após soldagem. O macaco torna esse princípio palpável, pois pequenos erros geométricos podem aparecer como resistência à operação.
Capacidade vertical não autoriza qualquer carga lateral
Macacos de reboques elevam e sustentam principalmente a lança por um caminho de carga previsto. A instalação real pode acrescentar forças. Um piso irregular altera o contato do pé ou da roda. Montagem excêntrica pode gerar momento fletor. Movimentar um macaco com roda em terreno irregular introduz esforços laterais. O reboque também pode mover-se inesperadamente se não estiver devidamente imobilizado.
Essas condições não equivalem a um ensaio controlado de capacidade vertical. Um macaco projetado para elevação vertical não deve ser considerado apto a qualquer carga lateral porque apresenta capacidade nominal elevada.
Da mesma forma, dois modelos com a mesma classificação vertical podem responder de maneira diferente a cargas excêntricas permitidas, devido a diferenças nos tubos, na sobreposição de guia, na fixação e no alinhamento interno.
O fabricante deve definir instalação e condições pretendidas, e o OEM deve selecionar o produto de acordo com elas. Uma classificação vertical de 5.000 lb não autoriza esforços laterais arbitrários, movimentação do reboque ou elevação fora das instruções.
Para avaliação, um ensaio de capacidade vertical e uma análise de carga excêntrica específica da aplicação respondem a perguntas diferentes. Ambos podem ser relevantes, mas um não substitui automaticamente o outro.
Teste como o macaco funciona, não apenas o que ele levanta
Capacidade, operação e durabilidade são testes diferentes
Suponha que um macaco eleve sua carga nominal em um teste de fábrica. Isso é evidência valiosa: confirma que aquela unidade executou a operação especificada nas condições usadas. Não demonstra que manterá o mesmo esforço de operação depois de anos de uso.
Fuso e porca passam por contato deslizante repetido. Engrenagens transmitem torque em sucessivos engrenamentos. Rolamentos sustentam carga enquanto giram. Superfícies telescópicas deslizam nas guias. O lubrificante precisa continuar funcionando. O mecanismo pode enfrentar contaminação e corrosão externas.
Uma única elevação bem-sucedida não avalia todos esses efeitos. Um teste de sustentação estática responde a outra pergunta: verifica se o macaco mantém determinada carga em condições definidas, mas não estabelece a suavidade com que consegue elevá-la.
Um programa útil de qualificação deve separar capacidade, desempenho operacional e durabilidade. Conseguir levantar uma carga uma vez não é a mesma propriedade que elevá-la suavemente e de forma repetida durante uma vida de serviço especificada.
Medições ao longo do curso permitido
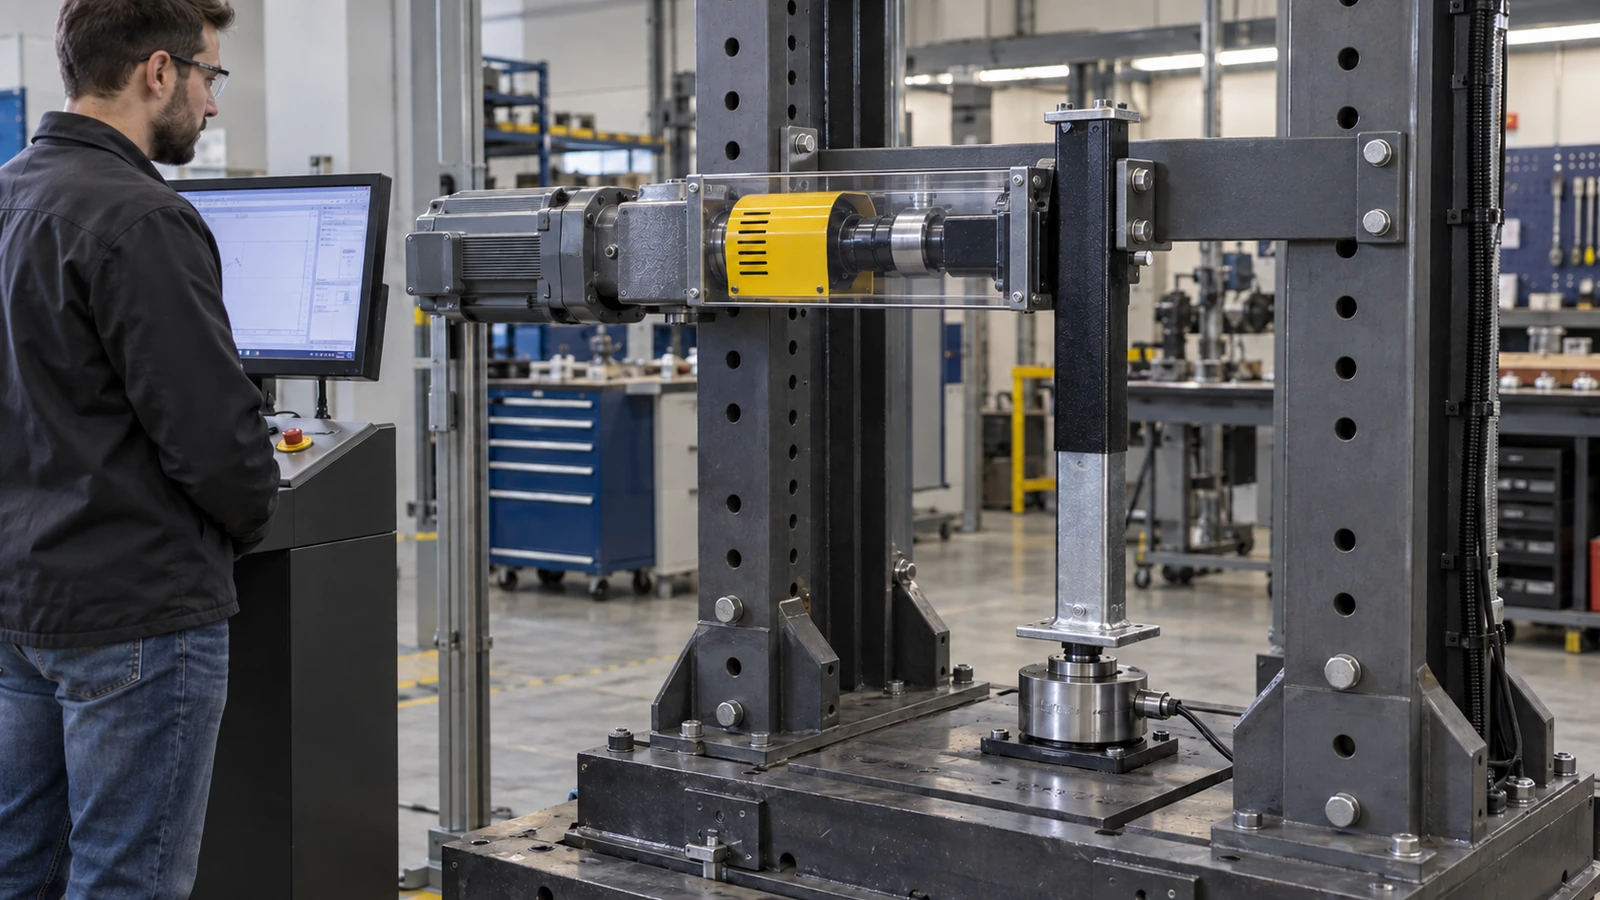
Um programa útil começa pela função pretendida. O OEM deve definir carga de elevação, sustentação, faixa de curso e condições de operação. O teste pode então verificar se o macaco completo funciona consistentemente nessas condições.
Em um modelo manual de fuso, várias medições podem ser úteis. O torque sem carga ajuda a identificar resistência anormal antes de aplicar a carga nominal. O torque sob carga mostra a entrada necessária para levantar a carga especificada. A variação ao longo do curso revela aumentos de resistência em posições particulares. O deslocamento por volta da manivela caracteriza velocidade e transmissão. O torque após ciclos mostra mudanças com o uso repetido. A inspeção dimensional e funcional final pode identificar desgaste, deformação permanente, folga excessiva e outras alterações.
Essas são medições de engenharia propostas, não uma afirmação de que existe uma norma universal exigindo um teste idêntico para todos os macacos. O OEM deve definir cargas, velocidades, posições, número de ciclos, tolerâncias e critérios de aceitação adequados.
O ensaio deve distinguir a resistência normal perto de um batente previsto de um travamento indesejado dentro do curso permitido. Nunca se deve forçar o macaco além do limite de projeto para obter outra medição. Produtos com acionamento motorizado devem seguir os limites aprovados de acionamento e torque. O objetivo é caracterizar o mecanismo sem criar uma condição insegura.
O que a curva de torque por curso revela
Considere uma comparação ilustrativa entre dois macacos com a mesma capacidade de elevação. Ambos são testados com a mesma carga, arranjo de manivela e procedimento de medição.
O macaco A mantém torque relativamente uniforme ao longo do curso permitido. O B opera suavemente na primeira parte, mas apresenta aumento pronunciado próximo da extremidade. Os dois ainda podem concluir a elevação. Um teste simples de capacidade, baseado apenas em aprovação ou reprovação, poderia considerar ambos satisfatórios. A medição de torque em função do curso revelaria uma diferença importante.
A curva não identifica automaticamente a causa. O aumento pode envolver alinhamento, interferência local dos tubos, condição do fuso, comportamento do rolamento ou outro mecanismo. Seria necessária inspeção adicional. Ainda assim, a medição oferece uma base muito mais informativa para investigar.
Também permite comparar lotes. Se um processo antes estável começa a produzir maior variação de torque, isso pode indicar um problema de fabricação ou montagem que merece atenção.
O OEM deve evitar um limite arbitrário e universal de torque sem considerar o projeto. Um fuso mais rápido ou uma relação de transmissão diferente podem alterar o torque de entrada necessário e continuar oferecendo desempenho aceitável. O comprimento da manivela altera a força manual exigida para um mesmo torque; por si só, não altera o torque necessário ao mecanismo. A comparação útil é com o requisito operacional definido para o produto. A capacidade informa o que o macaco deve levantar ou sustentar; a curva de torque ajuda a explicar como ele faz isso.
Do protótipo aprovado à produção repetível
Capacidade do processo além do protótipo
Um protótipo cuidadosamente montado pode funcionar muito bem. Os tubos podem ser selecionados pelo encaixe. Fuso e porca podem ser alinhados por um técnico experiente. As engrenagens podem receber ajuste cuidadoso e a lubrificação ser aplicada de maneira completa.
O desafio é reproduzir essa condição em escala. Quando milhares de componentes entram na montagem, pequenas variações importam. Dimensões dos tubos variam dentro das tolerâncias. Conformação e desempeno introduzem diferenças. Geometria e acabamento dos fusos mudam entre lotes. A posição da porca e as dimensões de montagem das engrenagens podem variar. Dispositivos de soldagem se desgastam. Quantidade e distribuição de lubrificante podem tornar-se inconsistentes. O revestimento pode acumular de forma diferente.
Isoladamente, cada variável pode parecer pequena. Juntas, influenciam o mecanismo acabado. É nesse ponto que a capacidade do processo do fornecedor importa. O fabricante precisa conhecer as características críticas e estabelecer controles apropriados.
O OEM pode exigir, por exemplo, verificação da folga telescópica, do alinhamento do fuso, do torque e do curso final. O fabricante pode utilizar calibradores, inspeção dimensional, ensaios funcionais e monitoramento de processo para demonstrar atendimento.
Os métodos dependem do volume e do projeto. Nem todo macaco precisa passar por um ensaio laboratorial de durabilidade caro. Porém, o plano deve conectar controle de entrada, validação do processo, inspeção rotineira e verificação periódica de desempenho. O objetivo não é fabricar uma unidade capaz de passar na qualificação, mas manter um processo que produza unidades aceitáveis repetidamente.
Verificação funcional final
A inspeção dos componentes continua importante. Um fuso incorreto não deve entrar na montagem. Um tubo empenado não deve ser aceito apenas porque talvez o macaco completo ainda consiga funcionar.
A montagem, contudo, introduz interações que a inspeção individual não prevê integralmente. Dois tubos aceitáveis podem formar uma combinação desfavorável de folga. Uma porca bem fabricada pode ser instalada inclinada. Um rolamento apropriado pode ser assentado incorretamente. Uma transmissão pode ser montada com engajamento excessivo ou insuficiente. Um tubo externo correto pode deformar durante a soldagem do suporte.
Esses problemas podem aparecer apenas quando as peças interagem. Portanto, o macaco completo precisa de verificação funcional apropriada. Em aplicações críticas à produção, isso pode incluir curso, resistência à operação e funções relevantes de travamento ou retenção.
O teste deve ocorrer em condição definida. Um ensaio de fábrica com carga leve e uma qualificação à carga nominal não fornecem a mesma evidência. O OEM deve determinar quais verificações serão feitas em cada unidade e quais cabem em qualificação por amostragem ou validação periódica.
Essa distinção mantém o esforço de inspeção proporcional ao risco. O objetivo não é testar tudo de todas as maneiras, mas impedir que falhas críticas de montagem escapem porque todas as peças recebidas foram aprovadas isoladamente.
O que incluir na solicitação de cotação
Uma solicitação convencional de cotação de macacos costuma informar capacidade nominal, curso, tamanho dos tubos, tipo de montagem, manivela e tratamento superficial. São requisitos necessários, mas nem sempre suficientes para distinguir desempenho de fabricação.
Para uso frequente ou ambiente exigente, compras deve considerar também os requisitos a seguir.
| Área da especificação | O que esclarecer |
|---|---|
| Capacidade | Elevação, sustentação estática e condições aplicáveis à classificação |
| Aplicação | Instalação, carga real na lança e condições permitidas |
| Curso | Curso do fuso, ajuste total de altura e limites |
| Operação | Esforço aceitável, velocidade e posições relevantes |
| Geometria dos tubos | Retilineidade, dimensões da seção e folga telescópica acabada |
| Fuso e porca | Geometria da rosca, material, alinhamento e controles de fabricação |
| Engrenagens | Relação pretendida, comportamento e requisitos de montagem |
| Rolamentos | Adequação à carga axial, alinhamento e lubrificação |
| Soldagem | Geometria de montagem, controle de distorção e inspeção |
| Lubrificação | Aplicação de fábrica, acesso para manutenção e produto aprovado |
| Proteção contra corrosão | Revestimento externo, proteção interna e exposição |
| Teste funcional | Verificações sem carga, sob carga e em todo o curso |
| Durabilidade | Condições de ciclagem e critérios após o ensaio |
| Consistência por lote | Rastreabilidade, controles e verificação de produção |
Nem todo item exige uma tolerância numérica própria em cada desenho. A especificação deve identificar as características que realmente afetam a aplicação. Um OEM de alto volume pode definir uma faixa de torque sob carga controlada. Outra aplicação pode priorizar proteção ambiental e acesso à manutenção.
A melhoria essencial é deixar de usar capacidade como único critério. O fornecedor precisa entender o que significa operação bem-sucedida, não apenas qual número deve constar no rótulo.
Condições por trás das alegações de ciclos
Um fornecedor pode anunciar aprovação em milhares de ciclos. A informação pode ser útil, mas fica incompleta sem as condições do ensaio.
O macaco foi testado sem carga ou elevando uma carga definida? Cada ciclo percorreu todo o curso permitido? Houve exposição a umidade ou contaminantes? Era permitido acrescentar lubrificante? O que foi considerado falha?
Uma unidade pode completar os ciclos e apresentar torque muito maior ao final. Outra pode manter movimento suave, mas desenvolver folga ou desgaste excessivos. Uma terceira pode apresentar problema estrutural. Os critérios apropriados dependem da aplicação.
Assim, um requisito significativo de durabilidade pode verificar mais que a simples continuidade do movimento. Pode incluir esforço após o teste, folga funcional, desgaste visível, condição estrutural e manutenção da capacidade exigida.
O OEM também deve separar ciclagem acelerada de previsão de vida real. Um ensaio controlado fornece evidência comparativa ou de qualificação, mas não estabelece automaticamente um número fixo de anos ao ar livre. Um macaco náutico exposto à água salgada pode deteriorar de maneira diferente de um mecanismo idêntico em laboratório limpo. O teste precisa acompanhar o mecanismo de falha que o comprador pretende controlar.
Compre uma função de elevação repetível
Custo total além do preço
Dois macacos de 3.500 lb podem parecer comercialmente intercambiáveis. As montagens podem ser semelhantes, os cursos anunciados comparáveis e os preços diferentes. O custo total de propriedade, contudo, também inclui esforço de operação, manutenção, frequência de substituição, instalação e tratamento de garantias.
Um macaco que fica pesado de operar pode gerar serviço adicional. Um fuso que corrói prematuramente pode exigir a troca do conjunto inteiro se o mecanismo não permitir reparo econômico. Geometria de montagem inconsistente pode exigir ajuste extra durante a fabricação do reboque.
Para um OEM de grande volume, pequenos problemas de montagem acumulam custos relevantes. O menor preço cotado não representa necessariamente o menor custo do reboque pronto.
Por outro lado, um mecanismo interno mais complexo não é automaticamente vantajoso se a aplicação não precisa dos recursos adicionais. A decisão depende do regime de uso e das exigências de serviço. O objetivo é obter o desempenho necessário de modo consistente e econômico.
A unidade comprada não é apenas um macaco com uma classificação de carga. É uma função de elevação fabricada com repetibilidade.
Visão GOODIN
Um macaco de reboque é um conjunto mecânico relativamente compacto. Seu desempenho depende de muito mais que a resistência do tubo externo ou o tamanho do fuso.
A retilineidade dos tubos influencia a orientação. A folga afeta o deslizamento. A geometria de fuso e porca determina transferência de carga e atrito. As engrenagens influenciam esforço e velocidade. Os rolamentos sustentam a carga axial e permitem rotação. A soldagem pode mudar o alinhamento. O revestimento pode alterar a folga. A lubrificação e a proteção ambiental influenciam o comportamento com o tempo. A variação de fabricação determina se essas propriedades permanecem consistentes entre lotes.
A capacidade nominal não descreve tudo isso. Ela estabelece uma exigência sob determinada definição e condições de classificação. Dois produtos podem satisfazê-la e proporcionar experiências operacionais diferentes.
A diferença pode ficar mais evidente quando o usuário encontra travamento próximo da extensão máxima, resistência crescente na manivela ou desgaste interno prematuro. As causas, porém, podem começar muito antes, na conformação dos tubos, fabricação do fuso, posicionamento da porca, soldagem, revestimento ou montagem.
Por isso, a visão da GOODIN sobre qualidade de componentes deve ir além da especificação nominal. O OEM deve avaliar o macaco como mecanismo completo. Compras deve incluir desempenho relevante na cotação, além de capacidade. O fabricante deve incorporar controle dimensional, capacidade do processo e testes funcionais à produção.
Visão GOODIN: a capacidade nominal define um limite de capacidade. Ela não define a qualidade de fabricação.
O princípio mais amplo é igualmente importante: especificações nominais dizem o que o produto foi projetado para fazer. A capacidade do processo determina com que consistência as unidades produzidas conseguem fazê-lo.
Um macaco melhor não se comprova apenas por um rótulo maior, acabamento atraente ou componente interno impressionante. Ele é estabelecido pelo projeto completo e pela capacidade de reproduzir o desempenho pretendido. Essa é a diferença entre vender uma peça classificada e desenvolver um produto confiável.
Para seleção OEM, conheça os macacos para reboques da GOODIN e converse com a GOODIN sobre esforço sob carga, curso e plano de aceitação dos lotes.
Fontes e leituras complementares
Contexto técnico, não uma norma universal de aceitação ou um procedimento de manutenção. Siga o manual específico. Relatos de usuários descrevem sintomas, não causas confirmadas de forma independente; uma patente descreve um projeto, não evidência comparativa de durabilidade.
- Lippert — The Ultimate Guide to Trailer Jack Replacement
- BULLDOG — Model 182524 — Heavy-Duty Square Trailer Jack
- Douglas Wright / Cambridge-hosted DANotes — Screw Jack Mechanics Example
- etrailer — 2,000 lb Jacks With Different Cranking Speeds
- etrailer — Trailer Valet JXS Binding Near the Top of the Lift (2025)
- etrailer — Fulton Jack Seizure and Internal Lubrication (2021)
- CURT — A Comprehensive Guide to Trailer Maintenance
- CURT — Replacement Marine Jack Cap — 28925
- Atwood / B. Douglass — US3851855A — Thrust Ball Bearing Construction for Trailer Jack
A soldagem robotizada está chegando à produção de reboques de alta variedade: mas a automação consegue lidar com a variação real das peças?
Um corte perfeito ainda pode produzir um reboque torto: como a sequência de soldagem e a distorção térmica comprometem a precisão dimensional
Artigo Relacionado