Misma capacidad de carga, distinto producto: por qué dos gatos para remolque con la misma especificación pueden rendir de forma muy diferente
En esta página
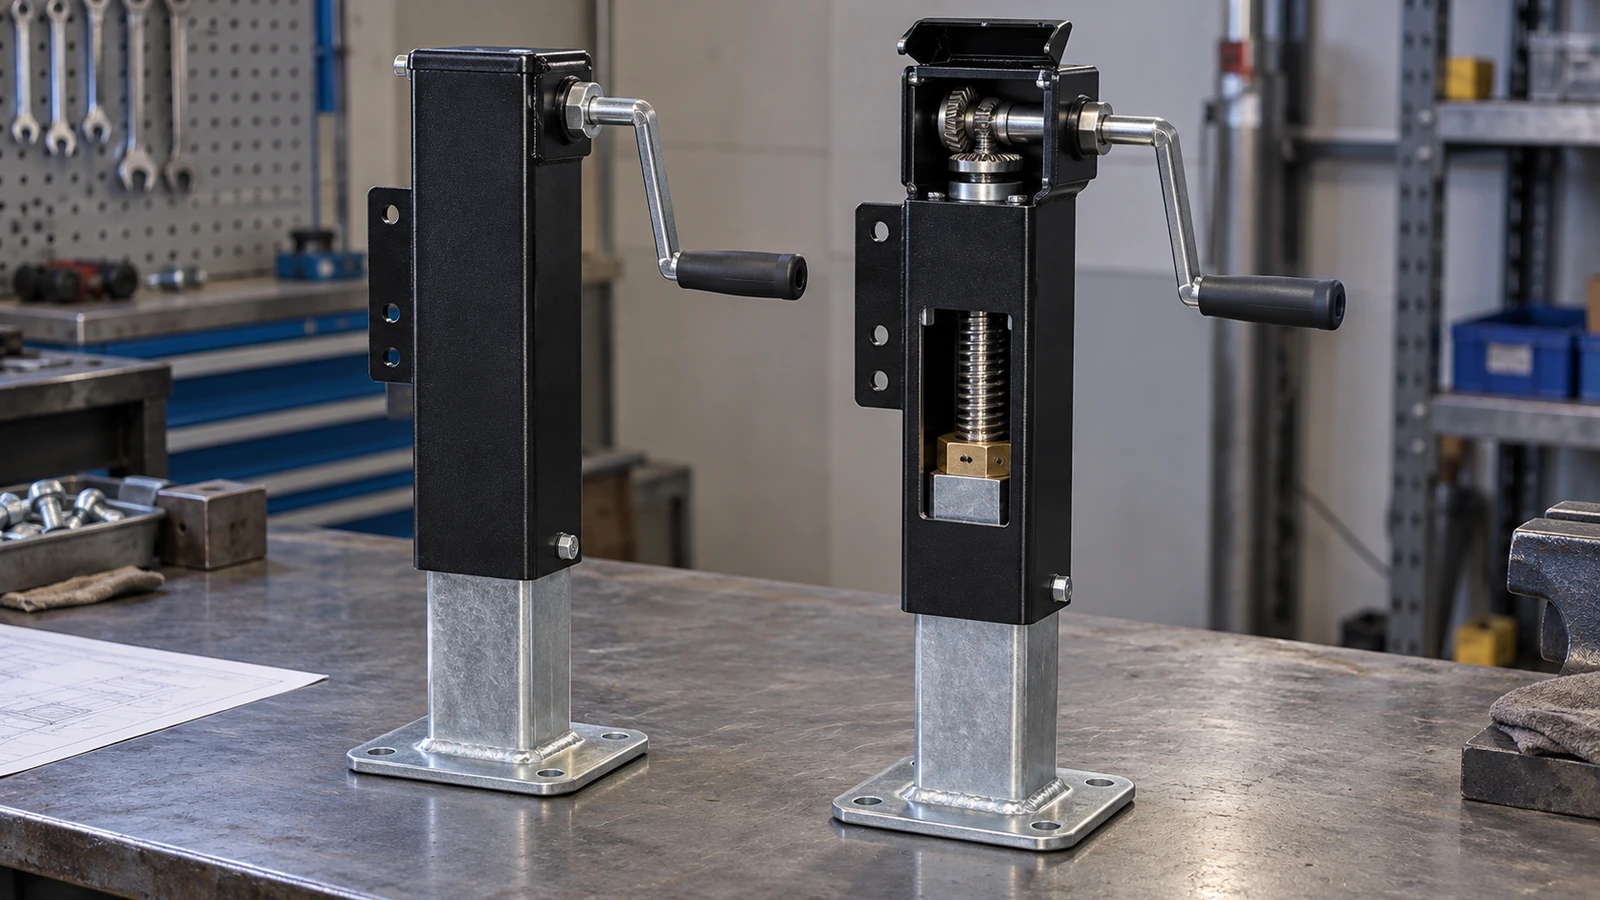
Dos gatos para remolques pueden anunciar la misma capacidad de 3.500 lb y, aun así, diferir considerablemente en esfuerzo de accionamiento, suavidad, durabilidad y consistencia de fabricación.
La clave es distinguir la capacidad nominal del rendimiento mecánico completo. Una clasificación de carga no describe por sí sola la eficiencia del husillo, la alineación de los tubos, el estado de los rodamientos, la calidad de los engranajes, la lubricación, la protección contra la corrosión ni la uniformidad con que se mantienen esas propiedades entre lotes.
Este artículo sigue esas variables desde la fabricación de componentes hasta el montaje y el uso real, prestando especial atención a los problemas que encuentran los compradores: mayor esfuerzo en la manivela, atascamiento cerca de la extensión máxima, corrosión interna y desgaste prematuro de engranajes o husillos.
La conclusión central de GOODIN es: una capacidad nominal define un umbral de capacidad. No define la calidad de fabricación.
Análisis de ingeniería · Materiales y fabricación
Compare primero el mismo tipo de capacidad
Antes de comparar la fabricación hay que aclarar qué mide la capacidad anunciada. Un gato puede tener capacidades distintas de elevación y de soporte estático. La guía técnica de Lippert explica que la primera describe la carga que puede levantar y la segunda la que puede mantener inmóvil. Por ejemplo, BULLDOG especifica 10.000 lb de elevación y 12.000 lb de soporte para determinados gatos cuadrados de servicio pesado, incluido el modelo 182524. [1] [2]
Por tanto, dos productos que muestran el mismo número destacado pueden no tener capacidades operativas equivalentes. El comprador debe comprobar primero que compara el mismo tipo de capacidad, la misma aplicación prevista y las mismas condiciones de funcionamiento.
Una vez alineadas esas especificaciones comienza la cuestión de fabricación más profunda. Dos gatos pueden satisfacer la misma necesidad de elevación con geometrías de husillo, transmisiones, tolerancias de tubos, rodamientos y sistemas de lubricación diferentes. Esas diferencias influyen en el esfuerzo, la suavidad del recorrido y la evolución del comportamiento con el uso.
La clasificación establece un requisito importante, pero no describe el mecanismo completo.
Geometría de tubos: cuando las tolerancias se convierten en fricción
Rectitud del tubo exterior
Un gato telescópico depende de la relación entre el tubo exterior y la pata interior móvil. El exterior proporciona la carcasa estructural y conecta el mecanismo al remolque. El interior se desplaza verticalmente para elevar o bajar la lanza.
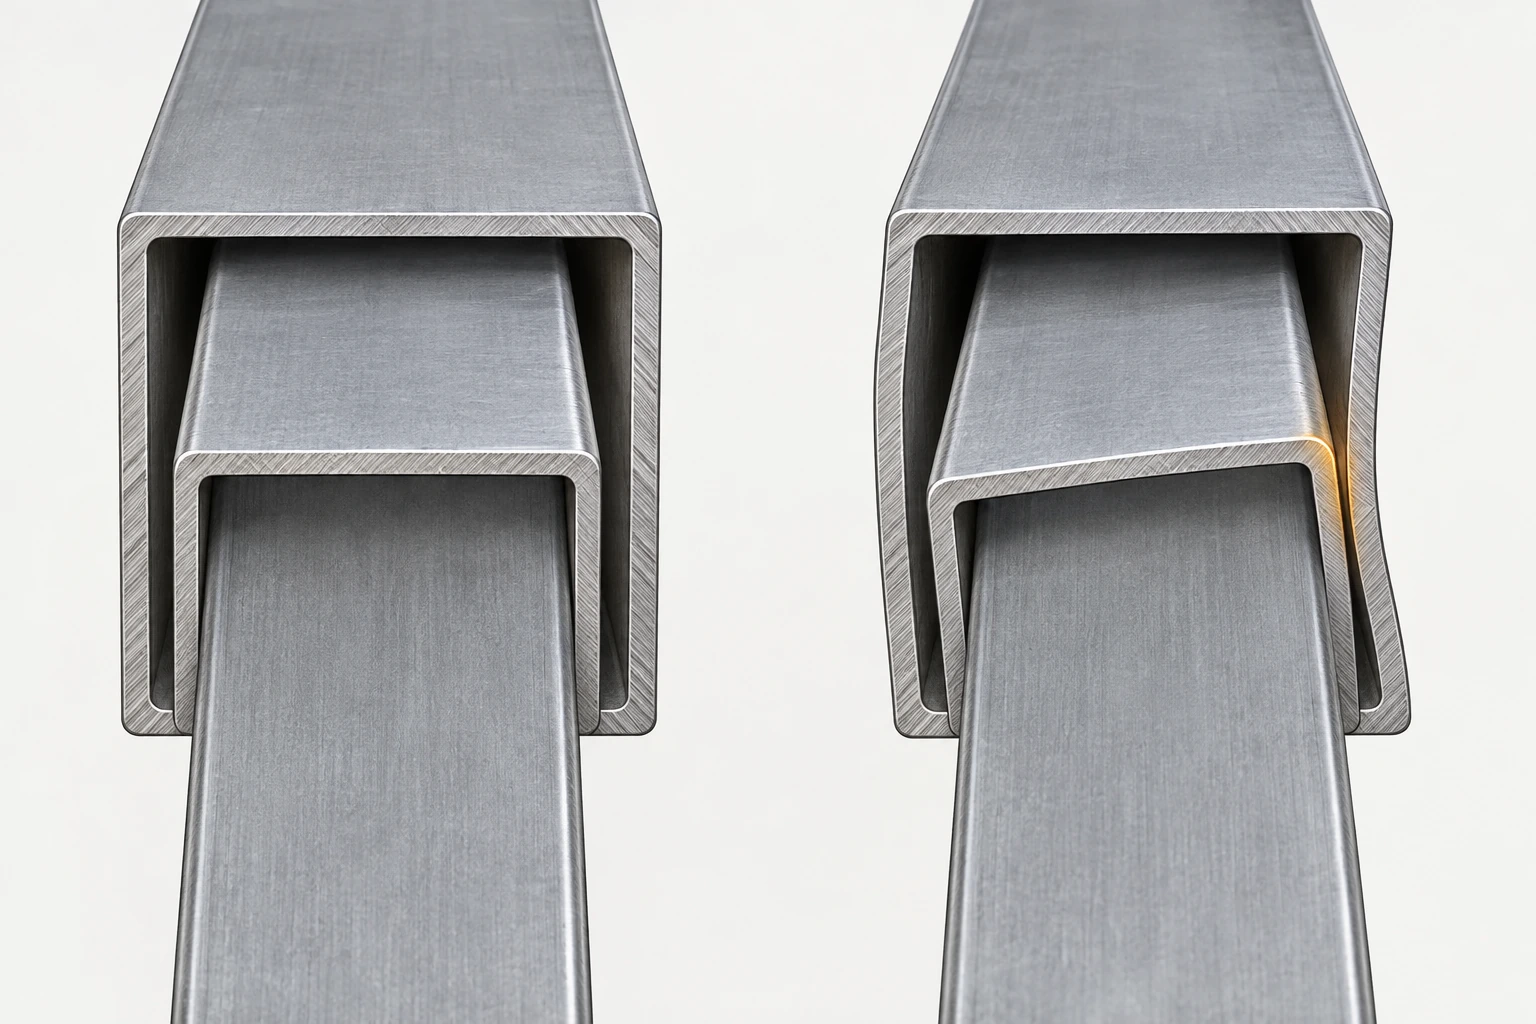
Para que el movimiento sea suave, las geometrías deben ser compatibles. El tubo exterior necesita una rectitud aceptable. El interior debe encajar sin interferencias excesivas. Las superficies deslizantes necesitan holgura suficiente para absorber la variación normal de fabricación sin introducir un juego innecesario.
Considere dos gatos nominalmente idénticos. Ambos utilizan tubos con las mismas dimensiones nominales y cumplen su capacidad de elevación. En uno, el tubo exterior está recto y la pata se mueve libremente durante todo el recorrido. En el otro, una ligera curvatura reduce la holgura en una zona.
El segundo puede seguir levantando la carga nominal. Sin embargo, la pata puede ejercer una mayor presión de contacto contra la carcasa. Ese contacto genera fricción y obliga al usuario a aplicar más par en la manivela. El deslizamiento repetido en condiciones desfavorables también puede acelerar el desgaste o dañar el recubrimiento protector.
Una pequeña variación geométrica puede cambiar la experiencia sin provocar inmediatamente una rotura estructural estática. El gato cumple la capacidad, pero su movimiento es sensiblemente peor. Para compras, las dimensiones nominales no definen toda la geometría: la rectitud y la relación entre piezas pueden ser igual de importantes.
Holgura controlada, no holgura máxima
Si una holgura insuficiente produce atascamiento, el fabricante puede aumentar la separación entre tubos. Eso facilita el movimiento, pero puede introducir otro problema: la pata debe seguir bien guiada mientras soporta carga.
Una holgura excesiva permite mayor movimiento relativo entre los elementos telescópicos. Con una carga descentrada, la pata interior puede inclinarse hasta contactar con las guías. Esto puede aumentar las presiones locales e introducir flexión o cargas laterales adicionales. El gato puede parecer suelto sin carga y resultar difícil de accionar cuando sostiene el remolque.
Existe, por tanto, un compromiso. Poca holgura puede provocar interferencia; demasiada puede aumentar el movimiento, la desalineación y el contacto localizado. El valor apropiado depende de la geometría, el solape, las tolerancias, el recubrimiento y las cargas previstas.
Esto es especialmente importante en gatos giratorios con rueda. Cuando se mueve un remolque manualmente, la rueda encuentra resistencia a la rodadura y puede recibir fuerzas laterales, que se transmiten al conjunto telescópico. No debe suponerse que un gato diseñado principalmente para elevar en vertical admite cualquier carga lateral porque su capacidad vertical sea suficiente.
El diseñador debe considerar toda la condición de uso. Un buen funcionamiento telescópico exige holgura controlada, no holgura máxima.
Acumulación de tolerancias
Un problema de producción resulta más difícil cuando todas las piezas parecen cumplir sus planos. El tubo exterior está dentro de tolerancia; el interior también; el soporte cumple su especificación; la tuerca y el husillo están dentro de sus límites. Aun así, el gato montado se atasca.
La causa puede ser la interacción entre desviaciones. Imagine una cadena simplificada: la dimensión interior del tubo exterior está cerca del mínimo permitido y la dimensión exterior del tubo interior cerca del máximo. El primero presenta una pequeña desviación de rectitud y el segundo una pequeña desviación angular. La soldadura añade distorsión local y el tratamiento superficial cambia las dimensiones del contacto deslizante.
Cada variación puede ser aceptable individualmente, mientras que su suma consume demasiada holgura funcional. Es la acumulación de tolerancias. Por eso no siempre basta con especificar cada pieza de forma independiente: también deben evaluarse las combinaciones permitidas más desfavorables.
En un gato cuadrado intervienen rectitud, dimensiones de la sección, escuadra y relación con los elementos de montaje. En uno redondo pueden importar rectitud, redondez y alineación de las superficies cilíndricas. La coaxialidad o concentricidad puede ser pertinente para ciertos diseños internos, pero no debe aplicarse indiscriminadamente a tubos cuadrados.
El requisito relevante es la geometría necesaria para funcionar. Piezas individualmente conformes no garantizan un conjunto conforme. Por ello, el gato terminado necesita verificación dimensional y funcional, además de la inspección de componentes entrantes.
Dentro del mecanismo: tornillo, tuerca, engranajes y rodamientos
Avance, ventaja mecánica y fricción
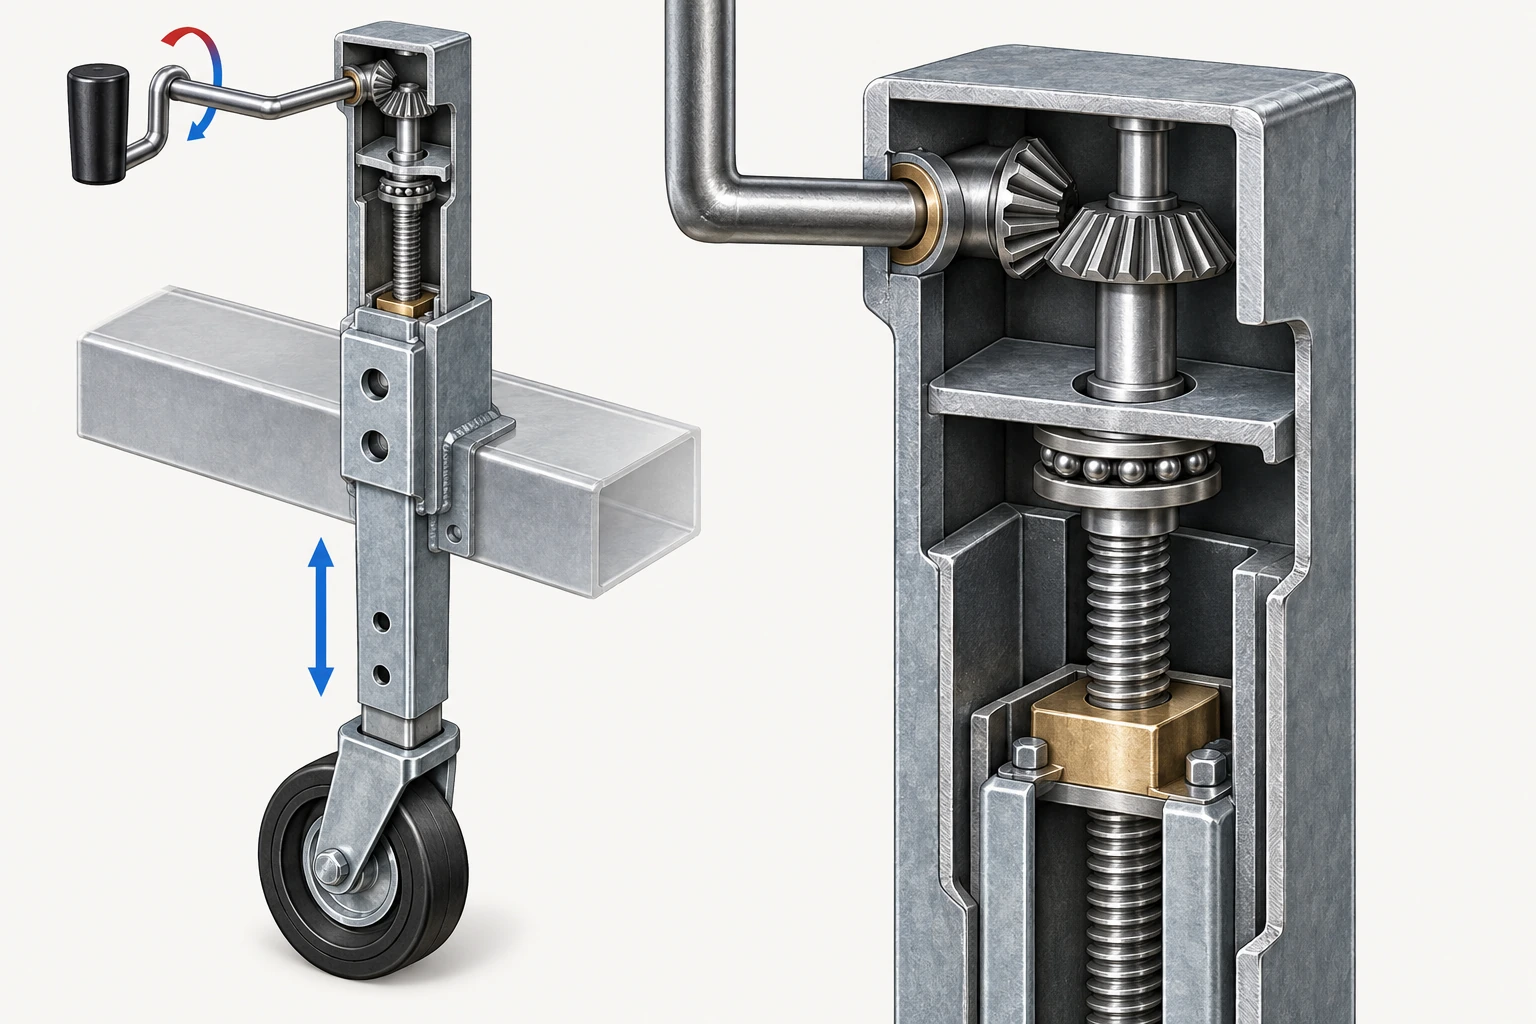
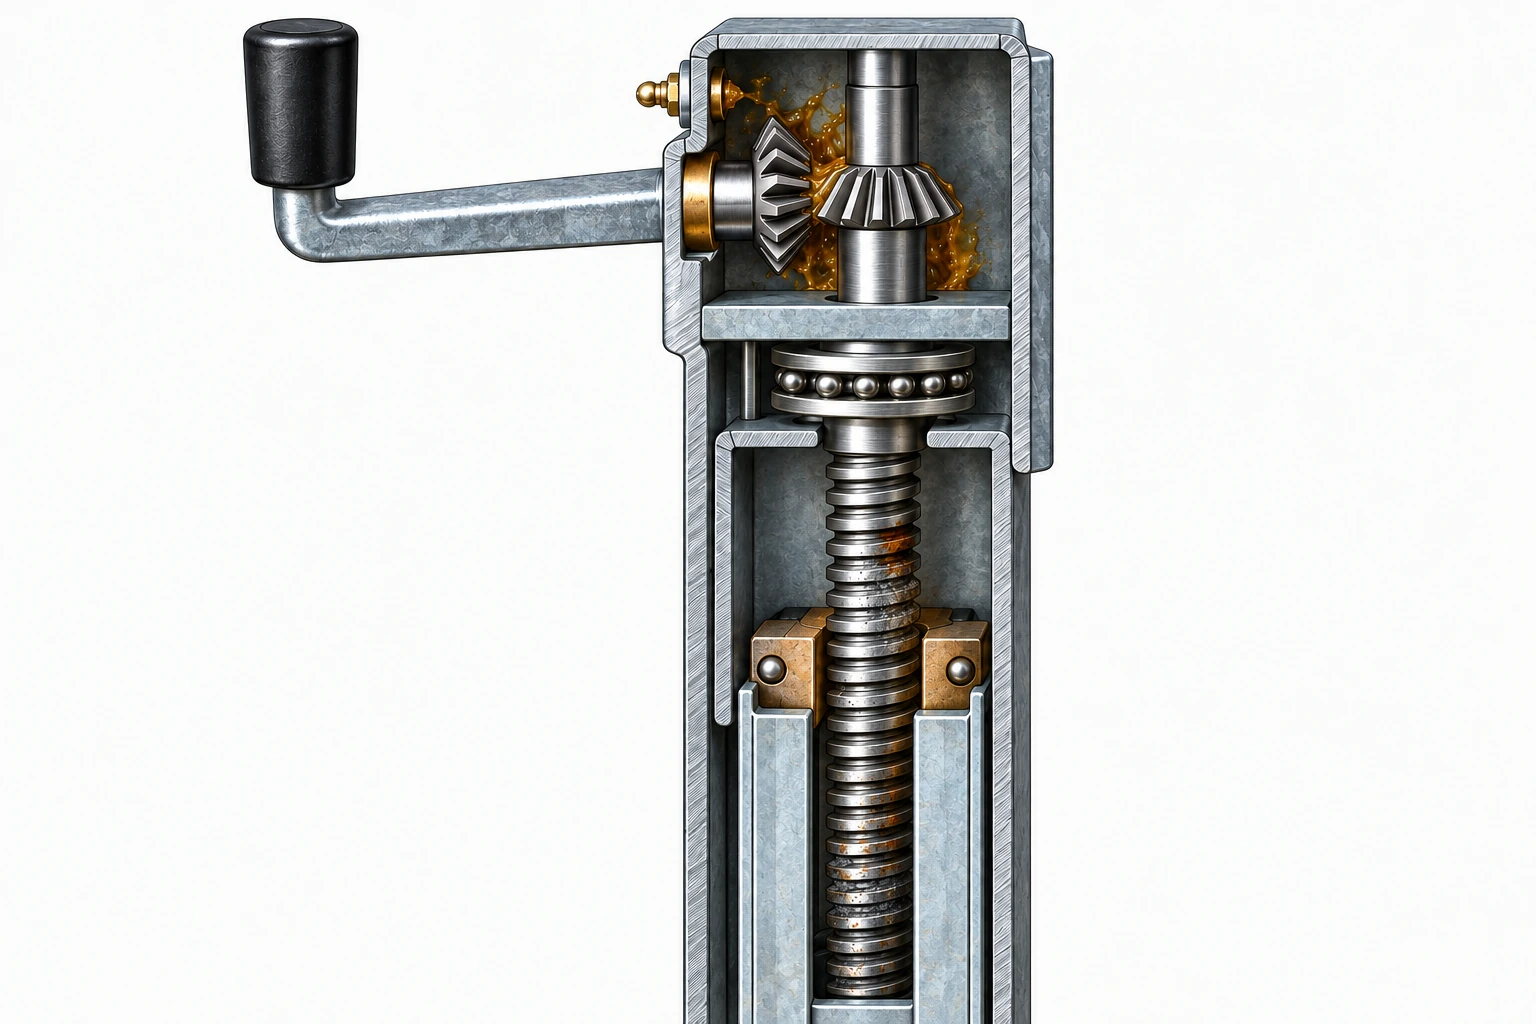
Los tubos proporcionan guiado estructural; el mecanismo de husillo produce el movimiento vertical. En un gato convencional, la rotación de entrada hace girar un husillo respecto a una tuerca. Según el diseño, el husillo o la tuerca queda retenido axialmente mientras el otro elemento se mueve con la pata.
La rosca convierte movimiento rotativo en lineal. Su geometría determina cuánto avanza la pata por vuelta del husillo, y la fricción influye en el par necesario para mover una carga.
La relación es directa: mayor avance de rosca produce mayor desplazamiento por revolución. Un avance menor proporciona más ventaja mecánica en condiciones comparables, aunque exige más vueltas para recorrer la misma distancia. Los mecanismos reales también pierden energía por fricción en roscas, rodamientos, engranajes y otras superficies.
El ejemplo de mecánica de gatos de Douglas Wright, alojado en el sitio de Cambridge, muestra cómo el par de elevación depende de la geometría de la rosca, la fricción y el apoyo axial. [3]
Dos gatos con la misma capacidad pueden requerir esfuerzos diferentes para levantar el mismo peso sobre la lanza. Uno puede priorizar ventaja mecánica y otro velocidad. Ninguna opción es automáticamente superior. El diseño adecuado depende de carga, recorrido, velocidad requerida y esfuerzo de entrada aceptable.
Velocidad y esfuerzo de manivela
Un propietario puede preferir elevar rápidamente el acoplador; otro, reducir el esfuerzo físico. Esas preferencias pueden conducir a mecanismos distintos.
Considere dos gatos que requieren diferente número de vueltas de manivela por pulgada de desplazamiento. El más rápido avanza más por vuelta. El más lento puede ofrecer mayor ventaja mecánica según su transmisión y husillo. La longitud de la manivela también influye: una palanca mayor reduce la fuerza necesaria para un par dado, siempre que se tengan en cuenta espacio y ergonomía.
La diferencia existe en productos reales. En una comparación de etrailer sobre gatos de 2.000 lb, un cliente indicó unas 12 vueltas por pulgada en su modelo. La respuesta identificó otro gato de 2.000 lb que necesitaba aproximadamente ocho. Compartían una categoría amplia de capacidad, pero no el mismo comportamiento de avance. [4]
El ejemplo no establece cuál dura más ni cuál requiere menos fuerza. Demuestra que capacidad igual no significa operación mecánica igual. Para un remolque comercial de uso frecuente, la velocidad puede afectar a la productividad; para un gato manual pesado, el esfuerzo puede ser prioritario. Una solicitud de oferta que solo indica capacidad deja estos requisitos sin definir.
La respuesta también aclara que la alternativa no era un gato para lanza en A. Es una comparación de velocidades, no prueba de que ambos modelos sean intercambiables en montaje o aplicación.
Precisión de fabricación del tornillo
El avance nominal de la rosca determina el desplazamiento previsto por vuelta. La precisión de fabricación determina cuánto se aproxima el husillo real a esa geometría. Son conceptos diferentes.
Un husillo bien diseñado puede tener un avance relativamente grande o pequeño y funcionar correctamente. El error de avance, la variación del perfil, el daño superficial y la mala alineación generan problemas distintos.
Una geometría irregular puede modificar el contacto con la tuerca. Un acabado deficiente puede aumentar la fricción o el desgaste. Un husillo doblado puede cambiar su alineación al girar. Si los ejes de husillo y tuerca no coinciden adecuadamente, la presión puede concentrarse en zonas limitadas de los filetes, aumentando esfuerzo y desgaste localizado.
Son consecuencias posibles, no la afirmación de que cualquier desviación produzca necesariamente atascamiento. El resultado depende del error, del diseño de rosca, de los materiales, de la lubricación y de la carga.
La calidad del husillo no se reduce al material y al diámetro nominal. Para aplicaciones críticas pueden importar geometría de rosca, precisión de avance cuando corresponda, rectitud, estado superficial y compatibilidad con la tuerca. No se trata de exigir mecanizado costoso sin justificación, sino de controlar las características que determinan una operación consistente.
Alineación y fijación de la tuerca
El husillo no puede elevar el remolque sin transmitir fuerza a través de su tuerca. Esta soporta la carga mediante contacto entre superficies roscadas. Material, geometría, longitud de engrane y alineación influyen en la presión resultante.
Una tuerca mal ajustada puede crear juego excesivo. Una holgura insuficiente o un perfil inadecuado puede aumentar la fricción. Montarla inclinada respecto al husillo puede concentrar el contacto en algunas zonas de la rosca y elevar desgaste o esfuerzo.
Por eso su fijación merece atención durante la fabricación. En ciertos diseños, la tuerca se fija a la pata telescópica interna. Su posición debe ser compatible con el eje del husillo y con el guiado de los tubos.
Si está soldada, el proceso debe controlar su alineación y la distorsión resultante. Si está retenida mecánicamente, el sistema debe mantener su posición bajo carga.
Es posible tener un husillo y una tuerca correctamente fabricados y obtener un funcionamiento deficiente por una alineación desfavorable durante el montaje. El problema no reside necesariamente en la calidad individual, sino en la relación entre ambos. Husillo, tuerca y guiado telescópico forman un único sistema mecánico.
Geometría y engrane de los dientes
Muchos gatos de manivela lateral utilizan engranajes para transmitir la rotación al husillo vertical. Esto introduce nuevas variables: geometría de dientes, material, superficie, posición de montaje y lubricación influyen en la transmisión del par.
Un contacto incorrecto puede generar ruido, resistencia irregular o desgaste concentrado. Un juego excesivo puede producir movimiento no deseado; uno insuficiente o una mala alineación puede hacer que el engrane sea demasiado apretado. La condición correcta depende del diseño.
El fabricante debe controlar la geometría y el montaje en lugar de escoger simplemente el engranaje más grande que cabe. La dureza importa, pero no define toda la calidad. Un engranaje más duro puede resistir mejor el desgaste en un diseño apropiado; no compensa engrane incorrecto, lubricación insuficiente o desalineación.
Tampoco los engranajes mecanizados son automáticamente superiores a cualquier alternativa correctamente fabricada. El proceso debe juzgarse por su capacidad de producir repetidamente la geometría y el funcionamiento requeridos.
Para el comprador, el resultado relevante es la operación real bajo carga. El diseño interno de engranajes ayuda a explicar diferencias entre productos con etiquetas de capacidad idénticas.
Rodamiento axial y trayectoria de carga
Un gato de tornillo debe transmitir una fuerza axial considerable a través de su mecanismo interno. En muchos diseños, un rodamiento axial soporta esa carga y permite al mismo tiempo que el tornillo gire. El rodamiento reduce la fricción frente a una disposición inadecuada de contacto deslizante. Por ello, su estado y alineación influyen en el par de accionamiento. Debe ser compatible con la carga axial prevista, la lubricación y la geometría del montaje. Si está insuficientemente lubricado, contaminado, dañado o mal asentado, puede resultar más difícil girar la manivela.
El tornillo y los engranajes pueden conservar su integridad estructural. El gato puede seguir siendo capaz de soportar la carga. Sin embargo, el usuario experimenta un esfuerzo mayor. La importancia del diseño del rodamiento se refleja en una antigua patente de Atwood para gatos de remolque [9], que explica cómo la alineación del rodamiento axial puede influir en las cargas laterales sobre la tuerca del tornillo. La patente documenta un enfoque de ingeniería concreto; no demuestra que ese diseño sea universalmente superior ni que proporcione una mejora determinada de la vida útil en productos actuales.
No obstante, el mecanismo subyacente resulta instructivo. Una disposición desfavorable del rodamiento puede modificar la alineación y la carga de otros componentes internos. Por tanto, el gato completo debe diseñarse considerando la interacción entre fuerza axial, rotación y guiado. El usuario percibe la fricción combinada del mecanismo, no simplemente la resistencia de cada pieza.
Por qué la resistencia cambia a lo largo de la carrera
Un caso real, no una causa confirmada
Una consulta real de un usuario ilustra cómo se manifiestan estos mecanismos durante el servicio. El 22 de junio de 2025, el propietario de un remolque para embarcaciones contactó con etrailer acerca de un gato giratorio Trailer Valet JXS accionado mediante taladro. Explicó que antes funcionaba bien, pero que recientemente resultaba muy difícil hacerlo girar cuando el acoplador se acercaba a la altura necesaria para desenganchar el remolque. Su taladro Milwaukee ya no conseguía elevarlo lo suficiente.
El gato tenía un engrasador cerca de la parte superior y el propietario quería saber si el mecanismo interno necesitaba más lubricación o si había desarrollado otro problema. En su respuesta del 23 de junio, etrailer señaló varias causas posibles: engranajes internos secos o contaminados, lubricación insuficiente alrededor del tornillo o del rodamiento axial y algún componente ligeramente doblado o sometido a esfuerzos. El intercambio original está disponible en la consulta de diagnóstico de Trailer Valet publicada por etrailer en junio de 2025 [5].
El caso es útil porque el fallo descrito no consistía en una pérdida repentina de toda la capacidad portante del gato. El propietario relataba un cambio de resistencia al accionamiento cerca del extremo superior del movimiento de elevación necesario. La información disponible no determina la causa real. La publicación no incluye conclusiones de un desmontaje, mediciones dimensionales ni un resultado de reparación confirmado. Por ello, sería incorrecto presentar el caso como prueba de un defecto de fabricación, una distribución insuficiente de grasa o una desalineación del tornillo.
Pero sí muestra un problema auténtico que la capacidad nominal no explica. Un gato puede parecer correctamente dimensionado y, aun así, resultar difícil de accionar precisamente donde más lo necesita el usuario. Para los fabricantes OEM, esto plantea una pregunta de homologación más útil: ¿cómo se comporta el gato a lo largo de toda su carrera especificada, y no solo en una posición cómoda para el ensayo?
Agarrotamiento dependiente de la posición
El agarrotamiento cerca del extremo superior de la carrera no tiene una causa universal. Varios mecanismos pueden generar una resistencia dependiente de la posición. Un tornillo doblado puede adoptar una alineación más desfavorable en determinadas posiciones. Un tubo telescópico puede presentar una desviación dimensional localizada que reduzca la holgura a medida que se desplaza la pata. Una zona concreta del tornillo puede tener corrosión, roscas dañadas o lubricación insuficiente. El mecanismo también puede estar acercándose a un límite de carrera previsto o encontrando un tope dañado.
Existe además una consideración estructural. Al extenderse una pata telescópica, generalmente disminuye el solapamiento entre los tubos interior y exterior. Por ello, el guiado disponible y la respuesta del gato a una carga excéntrica pueden cambiar con la extensión. Esto no significa que todos los gatos sean inseguros a extensión completa. Cada producto debe evaluarse conforme al intervalo de funcionamiento y las condiciones de carga que especifica su fabricante. Sin embargo, ese cambio geométrico es relevante al investigar un gato que se mueve libremente en una posición y se atasca en otra.
Un fabricante que ensaye únicamente la parte central de la carrera puede no detectar un problema próximo al límite permitido. Por ese motivo, conviene evaluar el funcionamiento en posiciones representativas de todo el recorrido previsto. El ensayo también debe distinguir un problema mecánico real del aumento normal de esfuerzo causado por variaciones de la carga aplicada. Un síntoma dependiente de la posición es motivo para investigar geometría, lubricación y carga; no demuestra que haya fallado un componente concreto.
Acceso para lubricar no significa cobertura de lubricación
¿Adónde llega realmente la grasa?
Un engrasador visible puede ser una característica de mantenimiento útil. Sin embargo, su presencia no demuestra que todas las superficies internas de contacto reciban lubricación suficiente. Pensemos en un gato con engranajes cerca de la parte superior de la carcasa y un tornillo que desciende por la pata móvil. La grasa introducida cerca de la caja de engranajes puede lubricar eficazmente esos engranajes. Que también llegue al rodamiento axial, a la tuerca y a toda la longitud de trabajo del tornillo depende del diseño interno real.
El lubricante no se distribuye automáticamente de manera uniforme por todo el mecanismo. El movimiento de los componentes, los conductos internos, la consistencia de la grasa y la posición del engrasador influyen en su distribución. Una consulta de 2021 en etrailer sobre un gato Fulton utilizado en la lluviosa localidad de Sitka, Alaska [6], ilustra esta diferencia. El propietario afirmaba engrasar regularmente los engranajes superiores mediante el engrasador. Pese a ello, cada vez costaba más girar la manivela y finalmente el gato se bloqueó. Tras desmontarlo parcialmente, indicó que los engranajes superiores parecían estar bien, mientras que el tornillo estaba agarrotado en su tuerca.
El intercambio no aporta un examen de ingeniería independiente ni establece con certeza la causa raíz. Sí explica por qué disponer de un punto de engrase visible no debe considerarse prueba de un mantenimiento adecuado de todas las interfaces internas de fricción. Para el diseñador, el acceso de lubricación es, por tanto, una característica de ingeniería. Para compras, es una pregunta legítima al evaluar al proveedor: ¿por dónde entra el lubricante, a qué superficies llega y cómo se comprueba su distribución?
La respuesta del distribuidor también propuso una extensión o retracción excesiva como explicación posible. Por tanto, el intercambio publicado no demuestra que la causa fuera un fallo de lubricación, y sus sugerencias generales de diagnóstico no sustituyen las instrucciones de mantenimiento aprobadas para el producto. [6]
Mantenimiento conforme al diseño real
Una instrucción de mantenimiento apropiada para un gato no debe aplicarse automáticamente a otro. Los productos pueden emplear estrategias diferentes basadas en grasa, aceite o lubricantes secos. Algunos fabricantes incorporan engrasadores. Otros ofrecen tapas desmontables o procedimientos específicos de servicio. Ciertos conjuntos internos pueden no estar destinados al desmontaje rutinario por el propietario. La guía de mantenimiento de gatos para remolque de Lippert [1] distingue entre limpieza, lubricación de la pata interior, lubricación de engranajes y protección de la cabeza del gato.
El fabricante también insiste en seguir el manual de usuario del modelo concreto. Esto importa porque la lubricación interactúa con el entorno de trabajo. Una superficie deslizante expuesta puede acumular suciedad si el lubricante atrae contaminantes. Un tornillo interno puede necesitar un lubricante distinto del utilizado en el tubo exterior. Una aplicación náutica puede exigir mayor resistencia a la contaminación por agua. Añadir lubricante indiscriminadamente no sustituye la identificación de los requisitos correctos de mantenimiento.
Tampoco debe desmontarse un gato muy cargado o bloqueado sin retirar primero la carga y seguir un procedimiento de servicio aprobado. Desde el punto de vista del diseño, la pregunta relevante es si el sistema de lubricación resulta adecuado para el ciclo de trabajo y suficientemente accesible para permitir la estrategia de mantenimiento prevista. En compras, la suavidad inicial debe evaluarse junto con la capacidad del gato para mantener un funcionamiento aceptable tras el uso repetido.
La guía de CURT también trata la limpieza, la comprobación de las fijaciones y la lubricación del tornillo interno como tareas distintas. El manual específico del modelo determina cómo acceder y desmontar; antes de cualquier intervención aprobada, descargue el gato y sostenga el remolque de forma segura. [7]
Humedad y corrosión internas
Los gatos para remolque trabajan al aire libre. Pueden estar expuestos a lluvia, salpicaduras de carretera, barro, polvo y, en aplicaciones náuticas, agua salada. Un gato puede tener un exterior resistente a la corrosión mientras su mecanismo interno sigue siendo vulnerable a la humedad. El agua puede entrar por tapas dañadas, aberturas alrededor de elementos móviles u otras interfaces insuficientemente protegidas. La corrosión resultante puede afectar al tornillo, la tuerca, los engranajes o los rodamientos. Los productos de corrosión y los contaminantes pueden incrementar la fricción.
El lubricante puede contaminarse o perder la eficacia prevista. Las superficies de las roscas pueden desarrollar daños localizados. Al principio, el usuario quizá solo perciba un aumento gradual del esfuerzo en la manivela. Con el tiempo, el mecanismo puede resultar cada vez más difícil de accionar. Lippert identifica expresamente las tapas dañadas de la cabeza del gato como una posible vía de entrada de humedad hacia los componentes internos. CURT también ofrece una tapa de repuesto para gatos náuticos [8] concebida para ayudar a proteger las piezas internas de la suciedad, el agua y la oxidación.
Estos ejemplos muestran la importancia de proteger el mecanismo interior. No significan que una tapa exterior, por sí sola, proporcione una estanqueidad ambiental completa. El gato también debe permitir el movimiento de sus componentes telescópicos. Cualquier disposición de drenaje, ventilación, sellado o lubricación tiene que ser compatible con ese movimiento. Por ello, en componentes de remolques náuticos debe evaluarse la protección anticorrosiva en dos niveles. El primero es la estructura exterior.
El segundo es el mecanismo interno de trabajo. Una carcasa resistente a la corrosión no convierte automáticamente al tornillo, la tuerca y los rodamientos en componentes resistentes a la corrosión.
Recubrimiento, soldadura e instalación completan la trayectoria de carga
Holgura final después del recubrimiento
Muchos componentes de acero para remolques necesitan tratamiento superficial. Sin embargo, el espesor del recubrimiento y la secuencia de fabricación pueden influir en el ajuste. Consideremos unos tubos interior y exterior dimensionados con una holgura de deslizamiento definida. Si las superficies de acoplamiento pertinentes reciben un recubrimiento, sus dimensiones finales cambian. La acumulación de revestimiento puede consumir parte de la holgura disponible. En un gato que ya trabaja cerca de sus límites dimensionales permitidos, ese cambio puede ser significativo.
El efecto real depende del proceso de tratamiento superficial, de qué superficies se recubren y del margen de tolerancia original. La pintura en polvo, el cincado electrolítico y la galvanización en caliente no pueden tratarse como procesos dimensionalmente idénticos. El fabricante debe elegir un sistema protector compatible con la geometría del componente y el movimiento previsto. Puede ser necesario definir las dimensiones críticas después del recubrimiento, en vez de antes. Algunas superficies pueden requerir una estrategia aprobada de enmascarado o acabado.
Otros componentes quizá deban recubrirse por separado y ensamblarse posteriormente. Lo esencial es que el tratamiento superficial no debe añadirse a un diseño de gato ya terminado sin considerar la holgura funcional. Un fabricante puede resolver un problema de corrosión exterior y crear inadvertidamente un problema de movimiento interno. El diseño completo tiene que satisfacer ambos requisitos.
La soldadura puede cambiar la alineación
La trayectoria de carga de un gato para remolque no termina en el tubo exterior. El gato también debe conectarse al bastidor. La unión puede emplear un soporte soldado, una brida para lanza en A u otra disposición aprobada. La soldadura introduce calentamiento y contracción localizados. Si el tubo exterior o su estructura de montaje se deforman durante la fabricación, puede alterarse la geometría interna del gato. Esto es especialmente relevante cuando el cuerpo se suelda directamente a un elemento de fijación estructural.
Supongamos que el tubo exterior está bien conformado y recto antes de soldarlo. Una soldadura desequilibrada alrededor de una placa de montaje introduce contracción localizada. El tubo desarrolla una pequeña desviación angular o dimensional local. La pata interior puede seguir moviéndose libremente sin carga. Una vez que el gato soporta la lanza del remolque, esa geometría desfavorable puede aumentar la presión de contacto. El esfuerzo de accionamiento crece. Esta es una cadena de fallo de fabricación plausible: tubo preciso → calor de soldadura → deformación local → menor margen de alineación → contacto bajo carga → mayor fricción.
No demuestra que todos los gatos soldados presenten ese problema. Un proceso de soldadura bien diseñado y controlado puede producir una geometría aceptable. La enseñanza es que el gato final debe evaluarse después de las operaciones de fabricación capaces de modificar sus dimensiones. El artículo anterior de Materiales y fabricación estableció el principio general: un corte preciso no garantiza precisión después de soldar. Un gato lo hace tangible porque pequeños errores geométricos pueden manifestarse como resistencia al accionamiento.
La capacidad vertical no autoriza cualquier carga lateral
Los gatos para remolque elevan y sostienen principalmente la lanza a través de una trayectoria de carga prevista. La instalación real puede introducir fuerzas adicionales. Una superficie irregular puede cambiar la forma en que la base o la rueda contactan con el suelo. Un montaje excéntrico puede introducir un momento flector. Desplazar un gato con rueda sobre terreno accidentado puede generar fuerzas laterales. El remolque también puede moverse inesperadamente si no está debidamente inmovilizado.
Estas condiciones de carga no son intercambiables con un ensayo controlado de capacidad vertical. No debe suponerse que un gato diseñado para elevación vertical tolera cualquier carga lateral solo porque su capacidad anunciada sea elevada. Del mismo modo, dos gatos con idéntica capacidad vertical pueden responder de forma distinta a cargas excéntricas permitidas debido a diferencias de geometría tubular, solapamiento de guiado, estructura de montaje y alineación interna. El fabricante debe definir la instalación y las condiciones de funcionamiento previstas.
El OEM debe seleccionar el gato conforme a ellas. El comprador no debe interpretar una capacidad vertical de 5.000 lb como permiso para aplicar cargas laterales arbitrarias, mover remolques o realizar elevaciones fuera de las instrucciones. A efectos de evaluación, el ensayo de capacidad vertical y una evaluación de carga excéntrica específica de la aplicación responden a preguntas distintas. Ambos pueden ser pertinentes para un producto determinado, pero uno no sustituye automáticamente al otro.
Ensaye cómo funciona, no solo cuánto eleva
Capacidad, funcionamiento y durabilidad son ensayos distintos
Supongamos que un gato eleva correctamente su carga nominal durante un ensayo en fábrica. Es una evidencia valiosa. Confirma que la unidad ensayada realizó una operación de elevación especificada en las condiciones utilizadas. No demuestra que el mecanismo mantenga el mismo esfuerzo de accionamiento después de años de uso. El tornillo y la tuerca experimentan contacto deslizante repetido. Los engranajes transmiten par mediante engranamientos sucesivos. Los rodamientos soportan la carga mientras se produce la rotación.
Las superficies telescópicas se desplazan contra sus guías. El lubricante debe seguir funcionando. El mecanismo también puede sufrir contaminación y corrosión a la intemperie. Una sola elevación satisfactoria no permite evaluar todos esos efectos. Un ensayo de soporte estático responde, a su vez, a otra pregunta. Permite evaluar si el gato sostiene una carga especificada en condiciones definidas. No demuestra con qué suavidad elevará esa carga. Un programa de homologación útil debe distinguir entre capacidad, comportamiento operativo y durabilidad.
Poder elevar una carga una vez no es la misma propiedad que elevarla de manera suave y repetida durante una vida de servicio especificada.
Mediciones en toda la carrera permitida
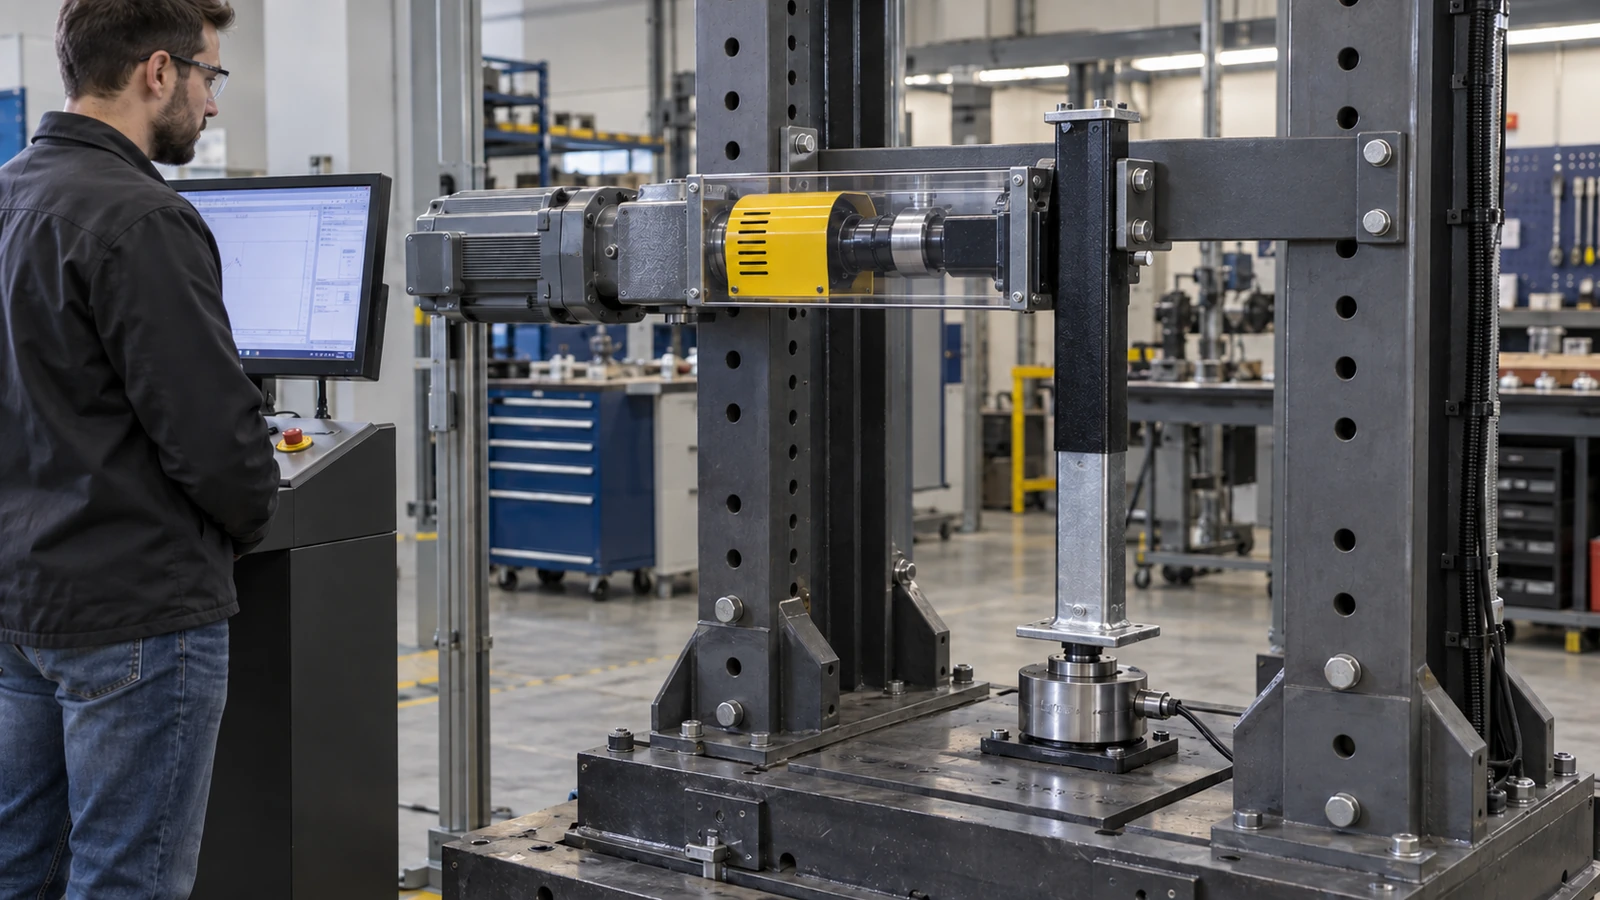
Un programa útil de homologación de gatos comienza por la función prevista del producto. El OEM debe establecer la carga de elevación aplicable, el requisito de soporte, el intervalo de carrera y las condiciones de funcionamiento. Después, el ensayo puede comprobar si el gato terminado funciona de manera constante en esas condiciones. Para un gato manual de tornillo, pueden resultar útiles varias mediciones. El par de accionamiento sin carga ayuda a detectar resistencias mecánicas anormales antes de aplicar la carga nominal de elevación.
El par bajo carga muestra la entrada necesaria para elevar la carga especificada. La variación del par a lo largo de la carrera puede revelar aumentos de resistencia en posiciones concretas. El avance por vuelta de manivela ayuda a caracterizar la velocidad de funcionamiento y la disposición mecánica. El par medido después de ciclos de trabajo permite observar cambios tras el uso repetido. La inspección dimensional y funcional final puede identificar desgaste, deformación permanente, holgura excesiva u otras variaciones. Son mediciones de ingeniería propuestas, no una afirmación de que una norma universal obligue a todos los gatos a superar exactamente el mismo ensayo.
El OEM debe definir para su aplicación las cargas, velocidades de accionamiento, posiciones de carrera, números de ciclos, tolerancias y criterios de aceptación apropiados. Un ensayo significativo también debe distinguir entre la resistencia normal cerca de un tope diseñado y un atasco imprevisto dentro del recorrido permitido. Nunca debe forzarse un gato más allá de su carrera prevista para obtener una medición adicional. En productos destinados a accionamiento motorizado, el ensayo debe respetar las limitaciones aprobadas de accionamiento de entrada y par.
El objetivo es caracterizar el mecanismo real sin crear condiciones de ensayo inseguras.
Qué revela una curva de par frente a recorrido
Consideremos una comparación ilustrativa entre dos gatos con la misma capacidad de elevación. Ambos se ensayan con idéntica carga, disposición de manivela y procedimiento de medición. El gato A funciona con un par relativamente constante a lo largo de su carrera permitida. El gato B se mueve suavemente durante la primera parte del recorrido, pero presenta un aumento pronunciado del par cerca del final. Los dos pueden completar la elevación. Un sencillo ensayo de capacidad con resultado aprobado/rechazado podría registrar ambos como satisfactorios.
Una medición de par frente a recorrido revelaría una diferencia importante. La curva no identifica automáticamente la causa raíz. El incremento podría deberse a alineación, interferencia local entre tubos, estado del tornillo, comportamiento del rodamiento u otro mecanismo. Harían falta inspecciones adicionales. Pero la medición proporciona una base mucho más informativa para investigar. También permite comparar lotes de producción. Si un proceso anteriormente estable empieza a producir gatos con mayor variación del par, el cambio puede indicar un problema de fabricación o montaje que merece atención.
Un OEM debe evitar fijar un límite universal arbitrario de par de manivela sin considerar el diseño. Un tornillo más rápido o una relación de transmisión diferente pueden cambiar el par de entrada requerido y ofrecer, aun así, un rendimiento aceptable. La longitud de la manivela cambia la fuerza manual necesaria para un par dado; por sí sola no cambia el par que requiere el mecanismo. La comparación útil se realiza con el requisito de funcionamiento definido para ese producto. La capacidad nominal indica qué debe soportar o elevar el gato. Una curva de par ayuda a explicar cómo realiza esa operación.
Del buen prototipo a la producción repetible
Capacidad de proceso más allá del prototipo
Un prototipo ensamblado cuidadosamente puede funcionar excepcionalmente bien. Sus tubos pueden seleccionarse por su ajuste. Un técnico experimentado puede alinear el tornillo y la tuerca. Los engranajes pueden ajustarse con esmero. La lubricación puede aplicarse de forma completa. El reto consiste en reproducir esa condición a escala industrial. Cuando miles de componentes entran en el montaje, las pequeñas variaciones adquieren importancia. Las dimensiones de los tubos varían dentro de sus tolerancias de fabricación.
Los procesos de conformado y enderezado introducen variación. La geometría del tornillo y el acabado superficial pueden cambiar entre lotes. La posición de la tuerca puede variar. También pueden variar las dimensiones de montaje de los engranajes. Los útiles de soldadura se desgastan. La cantidad y distribución del lubricante pueden volverse inconsistentes. La acumulación de recubrimiento puede diferir entre componentes. Cada variable puede parecer pequeña por separado. En conjunto, influyen en el mecanismo terminado. Aquí importa la capacidad de proceso del proveedor. El fabricante debe comprender qué características son críticas para el funcionamiento y establecer controles apropiados.
Por ejemplo, un OEM puede exigir verificar la holgura telescópica, la alineación del tornillo, el par de accionamiento y la carrera final. El fabricante puede emplear calibres, inspección dimensional, ensayos funcionales y seguimiento del proceso para demostrar que mantiene esos requisitos. Los métodos concretos dependen del volumen y del diseño. No todos los gatos necesitan un costoso ensayo de resistencia en laboratorio. Sin embargo, un plan eficaz de calidad debe conectar el control de componentes recibidos, la validación del proceso, la inspección rutinaria y la verificación periódica del rendimiento.
El objetivo no es fabricar solamente un gato capaz de superar la homologación. Es establecer un proceso que fabrique gatos aceptables de manera repetida.
Verificación funcional final
La inspección de componentes sigue siendo importante. Un tornillo mal fabricado no debería entrar en montaje. No debería aceptarse un tubo doblado simplemente porque quizá el gato completo todavía funcione. Pero el ensamblaje final introduce interacciones que la inspección individual no puede predecir por completo. Dos tubos aceptables pueden formar una combinación desfavorable de holguras. Una tuerca bien fabricada puede instalarse con una desviación angular. Un rodamiento adecuado puede asentarse incorrectamente.
Un conjunto de engranajes puede montarse con un engrane excesivo o insuficiente. Un tubo exterior correctamente conformado puede deformarse al soldar el soporte de montaje. Estos problemas pueden aparecer únicamente cuando interactúan los componentes. Por ello, el gato terminado necesita una verificación funcional apropiada. En una aplicación crítica para producción, puede incluir la comprobación del recorrido, la resistencia al accionamiento y las funciones pertinentes de bloqueo o retención. El ensayo debe realizarse en una condición definida.
Un ensayo de fábrica con poca carga y un ensayo de homologación a carga nominal no aportan la misma evidencia. El OEM debe establecer qué comprobaciones exige a cada unidad de producción y cuáles corresponden a homologaciones por muestreo o validaciones periódicas. Esta distinción permite mantener el esfuerzo de inspección en proporción al riesgo del producto. El objetivo no es ensayarlo todo de todas las formas posibles. Es impedir que problemas críticos de montaje pasen inadvertidos simplemente porque cada pieza recibida superó individualmente la inspección.
Qué incluir en la solicitud de cotización
Una solicitud de cotización convencional de gatos suele incluir especificaciones básicas: capacidad nominal, carrera, tamaño del tubo, estilo de montaje, tipo de manivela y tratamiento superficial. Son requisitos necesarios. No siempre bastan para distinguir el desempeño de fabricación. En un gato destinado a uso frecuente o a un entorno exigente, compras debería considerar también los siguientes requisitos.
| Área de especificación | Qué debe aclarar el comprador |
|---|---|
| Capacidad | Capacidad de elevación, capacidad de soporte estático y condiciones aplicables de clasificación |
| Aplicación | Instalación prevista, carga real sobre la lanza y condiciones de funcionamiento permitidas |
| Carrera | Carrera del tornillo, ajuste total de altura y límites de recorrido aplicables |
| Accionamiento | Esfuerzo de entrada aceptable, velocidad de avance y posiciones relevantes de trabajo |
| Geometría de tubos | Rectitud, dimensiones de sección y holgura telescópica final |
| Tornillo y tuerca | Geometría de rosca, material, alineación y controles de fabricación adecuados |
| Engranajes | Relación de transmisión prevista, características de funcionamiento y requisitos de montaje |
| Sistema de rodamientos | Idoneidad para carga axial, alineación y lubricación |
| Soldadura | Geometría de montaje, control de deformación y requisitos de inspección |
| Lubricación | Lubricación de fábrica, acceso para mantenimiento y lubricante aprobado |
| Protección anticorrosiva | Recubrimiento exterior, protección interior y exposición ambiental |
| Ensayos funcionales | Verificaciones requeridas sin carga, bajo carga y de carrera completa |
| Durabilidad | Condiciones acordadas de ensayo cíclico y criterios de aceptación posteriores |
| Uniformidad entre lotes | Trazabilidad, controles del proceso y verificación de producción |
No todos los puntos necesitan una tolerancia numérica separada en cada plano. La especificación debe identificar las características que afectan de forma material al producto previsto. Por ejemplo, un OEM de gran volumen podría definir un intervalo de aceptación del par de accionamiento bajo una carga de ensayo controlada. Otra aplicación podría dar más importancia a la protección ambiental y a la accesibilidad del mantenimiento. La mejora esencial consiste en ir más allá de la capacidad como único criterio de compra. El proveedor debe comprender qué significa un funcionamiento satisfactorio, no solamente qué número debe aparecer en la etiqueta.
Lea las condiciones detrás del número de ciclos
Un proveedor puede anunciar que su gato ha superado miles de ciclos de funcionamiento. Esa afirmación puede ser útil. Es incompleta si no se conocen las condiciones del ensayo. ¿Se ensayó sin carga? ¿Elevaba una carga especificada? ¿Cada ciclo utilizaba toda la carrera permitida? ¿Se expuso el mecanismo a humedad o contaminantes? ¿Se permitió lubricación adicional durante el ensayo? ¿Qué se consideró un fallo?
Un gato podría completar el número exigido de ciclos y desarrollar un par de accionamiento mucho mayor. Otro podría conservar la suavidad, pero presentar holgura o desgaste excesivos. Un tercero podría sufrir un problema estructural. Los criterios de aceptación adecuados dependen de la aplicación prevista. Por ello, un requisito de durabilidad significativo puede evaluar algo más que si el gato continúa moviéndose. Puede incluir esfuerzo de accionamiento posterior al ensayo, holgura funcional, desgaste visible, estado estructural y conservación de la capacidad requerida.
El OEM también debe distinguir entre ciclos acelerados y predicción de vida real. Un ensayo controlado de resistencia puede aportar evidencia comparativa o de homologación. No establece automáticamente un número fijo de años a la intemperie. Un gato náutico expuesto a agua salada puede deteriorarse de manera distinta de un mecanismo idéntico ensayado en un laboratorio limpio. Los ensayos deben seguir el mecanismo de fallo que pretende controlar el comprador.
Compre una función de elevación repetible
Coste total más allá del precio
Dos gatos de 3.500 lb pueden parecer comercialmente intercambiables. Sus sistemas de montaje pueden ser similares. Sus carreras anunciadas pueden resultar comparables. Sus precios iniciales pueden diferir. Sin embargo, el coste total de propiedad también incluye esfuerzo de accionamiento, mantenimiento, frecuencia de sustitución, mano de obra de instalación y gestión de garantías. Un gato que se vuelve difícil de operar puede generar trabajo adicional de servicio. Un tornillo corroído prematuramente puede exigir sustituir el conjunto completo si la reparación del mecanismo interno no resulta económica.
Un gato con geometría de montaje inconsistente puede necesitar ajustes adicionales durante la producción del remolque. Para un OEM que fabrica grandes cantidades, pequeños problemas de ensamblaje pueden acumularse hasta convertirse en costes de fabricación importantes. El precio cotizado más bajo del gato no produce necesariamente el menor coste del remolque terminado. A la inversa, tampoco merece automáticamente la pena comprar un mecanismo interno más complejo si la aplicación no necesita sus características adicionales. La decisión apropiada de suministro depende del ciclo real de trabajo y de los requisitos de servicio.
El objetivo es obtener el rendimiento requerido de manera constante y económica. La unidad de compra no es simplemente un gato con una capacidad nominal determinada. Es una función de elevación fabricada de forma repetible.
Perspectiva de GOODIN
Un gato para remolque es un conjunto mecánico relativamente compacto. Su comportamiento depende de mucho más que la resistencia de su tubo exterior o el tamaño de su tornillo. La rectitud de los tubos influye en el guiado. La holgura afecta al deslizamiento. La geometría del tornillo y la tuerca determina la transferencia de carga y la fricción. Los engranajes influyen en el esfuerzo de accionamiento y la velocidad. Los rodamientos soportan carga axial y permiten la rotación. La soldadura puede cambiar la alineación. El tratamiento superficial puede modificar las holguras.
La lubricación y la protección ambiental influyen en el comportamiento a lo largo del tiempo. Y la variación de fabricación determina si esas propiedades se mantienen constantes entre lotes. La capacidad nominal no describe todas estas características. Establece un requisito de capacidad conforme a la definición y las condiciones de clasificación aplicables. Dos productos pueden satisfacerlo y ofrecer experiencias operativas diferentes. La diferencia puede hacerse especialmente visible cuando aparece agarrotamiento cerca de la extensión completa, resistencia creciente en la manivela o desgaste interno prematuro.
Pero las causas subyacentes pueden originarse mucho antes. Pueden empezar en el conformado de tubos, la fabricación del tornillo, el posicionamiento de la tuerca, la soldadura, el recubrimiento o el montaje. Por eso, la visión de GOODIN sobre la calidad de componentes debe ir más allá de la especificación nominal. Para los OEM, el gato debe evaluarse como un mecanismo operativo completo. Para compras, la solicitud de cotización debe definir requisitos de rendimiento pertinentes además de la capacidad. Para los fabricantes, el control dimensional, la capacidad de proceso y los ensayos funcionales deben formar parte del sistema de producción.
Perspectiva de GOODIN: la capacidad nominal define un umbral de carga. No define la calidad de fabricación. El principio más profundo es igualmente importante: las especificaciones nominales indican al comprador qué se ha diseñado para hacer el producto. La capacidad de proceso determina con qué constancia las unidades de producción pueden hacerlo realmente. Un gato mejor no se demuestra solamente mediante una etiqueta de mayor capacidad, un acabado atractivo o una pieza interna de aspecto impresionante.
Lo demuestra el diseño completo y la capacidad del fabricante de reproducir el rendimiento previsto. Esa es la diferencia entre vender un componente con capacidad declarada y desarrollar un producto fiable. Para la selección OEM, explore los gatos para remolque de GOODIN y comente sus requisitos de esfuerzo bajo carga, carrera y aceptación de lotes con GOODIN.
Fuentes y lecturas adicionales
Contexto técnico, no una norma universal de aceptación ni un procedimiento de servicio. Siga el manual del producto. Los relatos de usuarios describen síntomas, no causas verificadas independientemente; una patente documenta un diseño, no demuestra durabilidad comparativa.
- Lippert — The Ultimate Guide to Trailer Jack Replacement
- BULLDOG — Model 182524 — Heavy-Duty Square Trailer Jack
- Douglas Wright / Cambridge-hosted DANotes — Screw Jack Mechanics Example
- etrailer — 2,000 lb Jacks With Different Cranking Speeds
- etrailer — Trailer Valet JXS Binding Near the Top of the Lift (2025)
- etrailer — Fulton Jack Seizure and Internal Lubrication (2021)
- CURT — A Comprehensive Guide to Trailer Maintenance
- CURT — Replacement Marine Jack Cap — 28925
- Atwood / B. Douglass — US3851855A — Thrust Ball Bearing Construction for Trailer Jack
La soldadura robotizada llega a la producción de remolques de alta variedad: ¿puede la automatización gestionar la variación real de las piezas?
Un corte perfecto todavía puede producir un remolque torcido: cómo la secuencia de soldadura y la distorsión térmica alteran la precisión dimensional
Artículo relacionado