Точный раскрой не гарантирует ровный прицеп: как последовательность сварки и тепловые деформации меняют геометрию конструкции
В этой статье
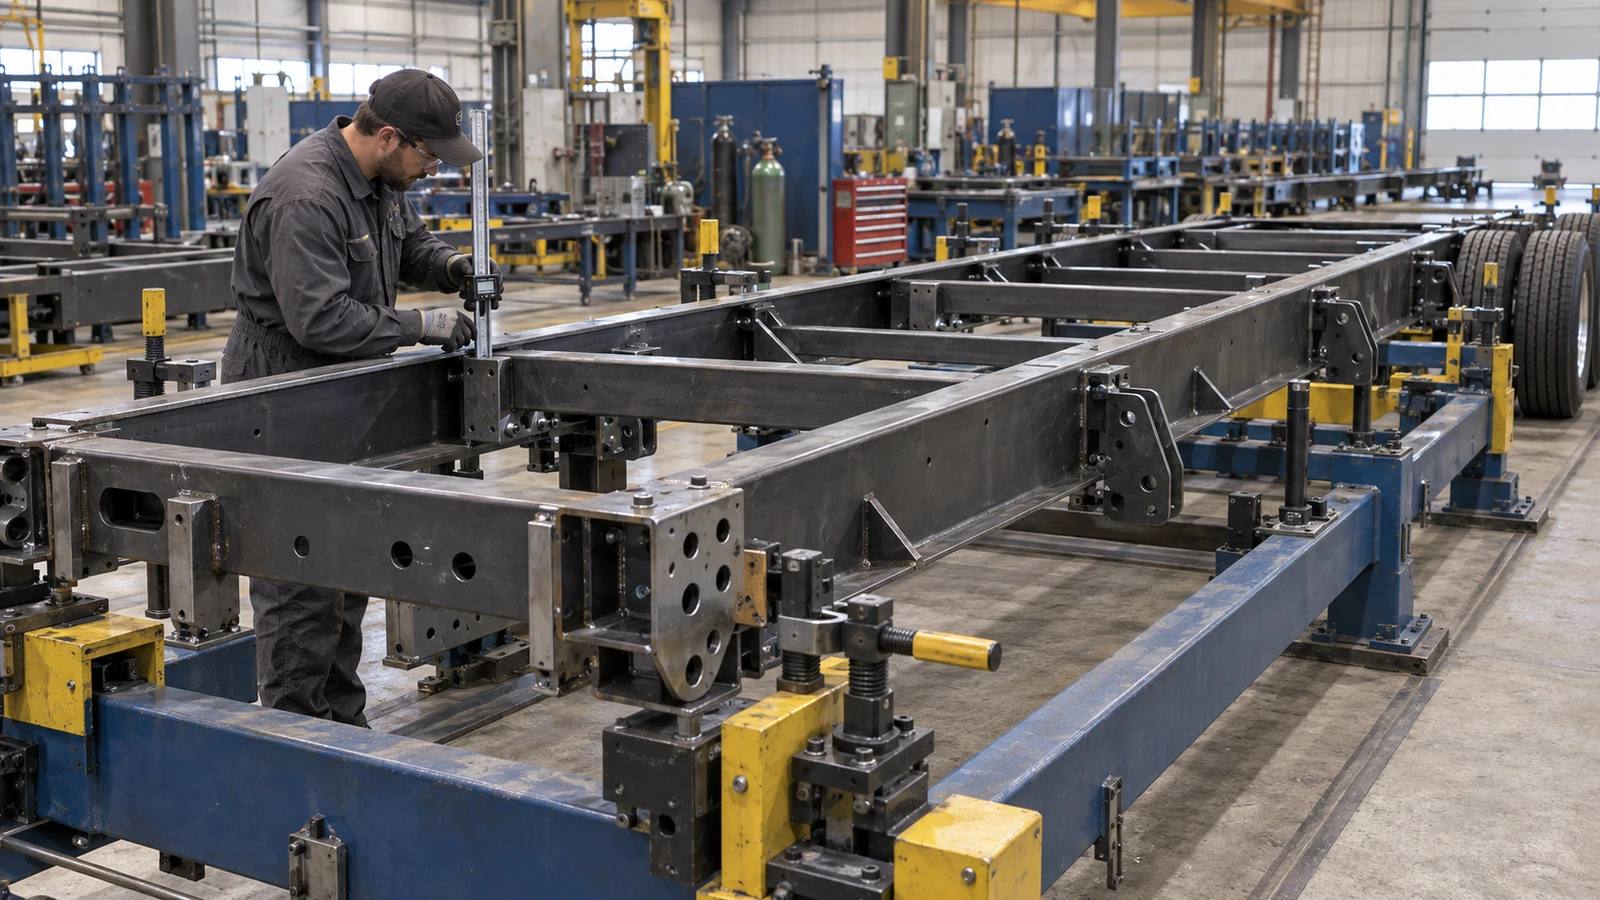
Стальная пластина выходит из лазерного станка с правильным контуром и точно расположенными отверстиями. Затем её гнут, закрепляют и приваривают к трубе. После охлаждения кронштейн больше не подходит к ответной детали.
Ошибка не обязательно возникла при раскрое. Сварка меняет местную геометрию, снятие зажимов может высвободить ранее сдерживаемое перемещение, а покрытие — уменьшить рабочий зазор. Каждая следующая операция сохраняет или изменяет результат предыдущей.
Для изготовителя прицепов важна не только паспортная точность оборудования. Важно, способен ли весь производственный маршрут стабильно обеспечивать размеры, взаимное положение поверхностей и работоспособность готового изделия.
Инженерный разбор · Материалы и производство
Неравномерный нагрев и усадка меняют конечную геометрию
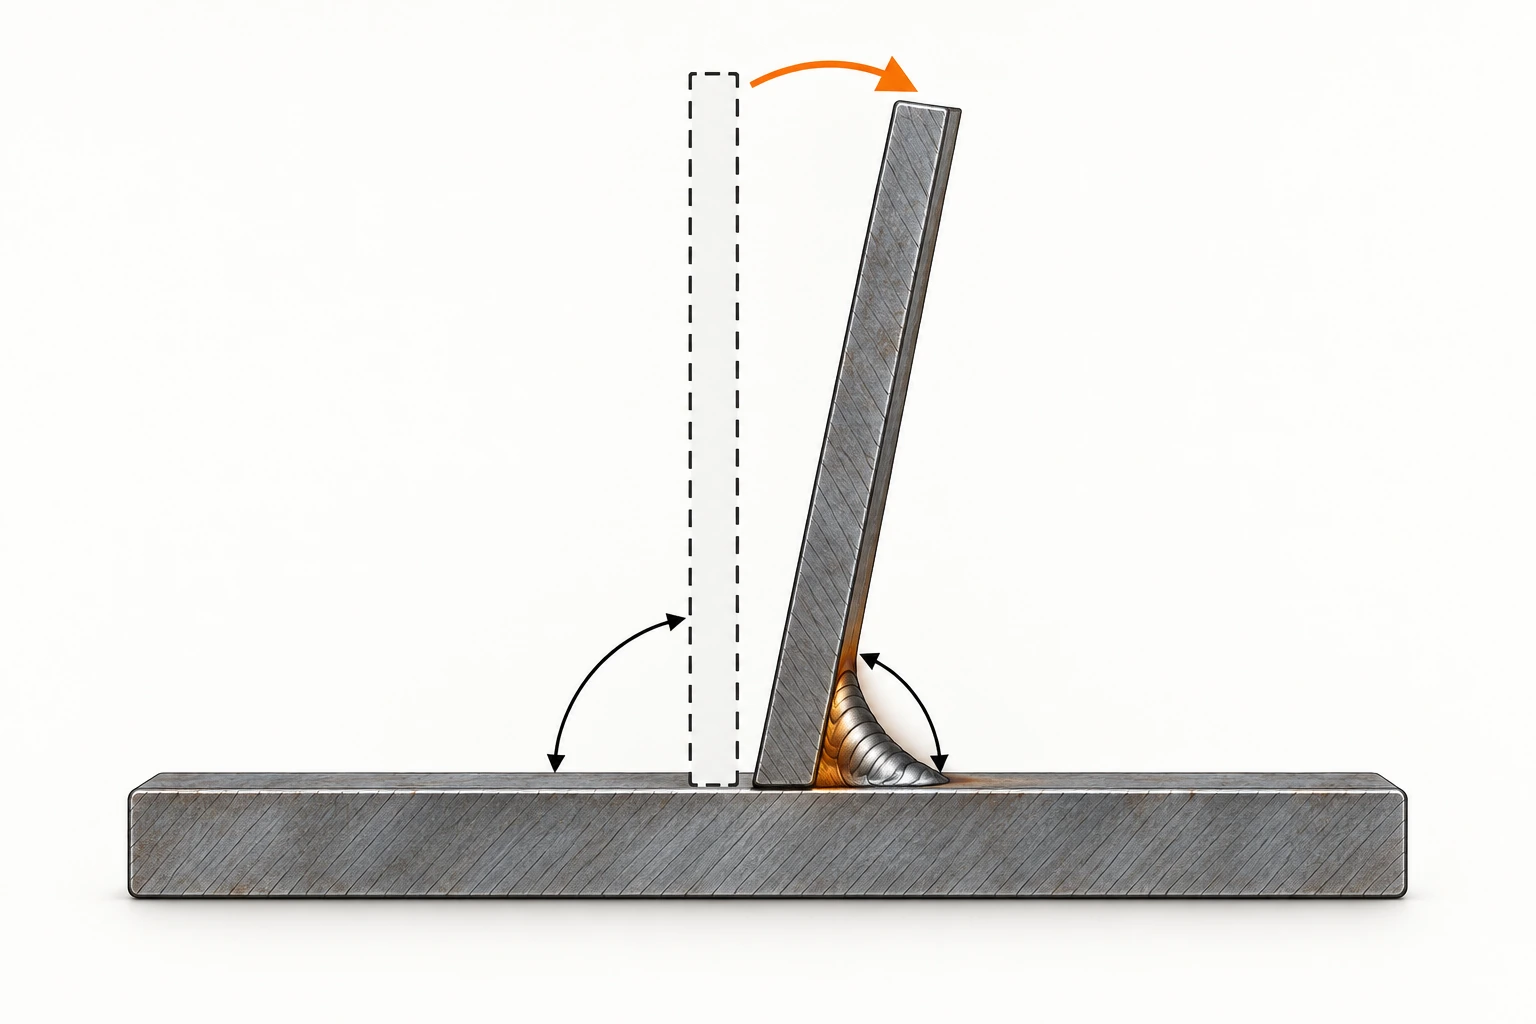
Дуга сильно нагревает небольшую область, тогда как остальная конструкция остаётся значительно холоднее. Расширению нагретого металла препятствуют соседние участки. При затвердевании и охлаждении металл шва и прилегающая зона сокращаются; сопротивление этому перемещению может создавать остаточные напряжения, постоянную деформацию или оба эффекта. [2]
Вертикальная пластина с угловым швом только с одной стороны может наклониться в сторону шва. На длинной балке усадка способна вызвать изгиб, а несимметричная сварка поперечин — внести вклад в скручивание. Приваренный к относительно тонкой трубе кронштейн может изменить её форму локально.
Величина и направление зависят от геометрии, толщины, тепловложения, закрепления и порядка операций. Универсального угла деформации не существует. Объяснение также не сводится к тому, что сталь «осталась расширенной»: результат определяется полной термомеханической историей узла. Точные заготовки задают лишь её начальное состояние.
Допуск раскроя не равен допуску готового узла
Лазерный раскрой обеспечивает повторяемые контуры и отверстия, упрощая сборку и контроль зазоров. Но допуск станка характеризует определённую операцию, а не изделие после всех последующих процессов.
Предположим, поставщик указывает точность ±0,1 мм. Это условный пример, не универсальная характеристика лазерной резки. Даже при её соблюдении гибка, сварка и покрытие могут изменить положение монтажной поверхности. Поэтому необходимо указывать состояние, к которому относится каждый допуск.
| Этап | Что контролировать |
|---|---|
| Раскрой | Контур, положение отверстий и состояние кромок |
| Гибка | Угол, радиус и полученную форму |
| Установка в оснастку | Базы, положение деталей и зазор |
| Сварка | Геометрию шва, тепловложение и последовательность |
| Охлаждение и освобождение | Прямолинейность, плоскостность и положение без зажимов |
| Покрытие | Изменения размеров и доступные зазоры |
| Окончательная сборка | Совместимость, соосность там, где она применима, и работу механизма |
Отчёт о контроле первой операции не подтверждает последнюю. Полезная точность — это способность сохранить либо управляемо компенсировать изменения на всём маршруте, чтобы готовая деталь выполняла свою функцию.
Больше наплавленного металла — не всегда лучший результат
В рекомендациях по проектированию прицепов из Strenx компания SSAB отмечает, что сварочные деформации могут быть более критичной производственной проблемой, чем статическая прочность самого шва. Это замечание относится к определённому инженерному контексту: оно не отменяет расчёт прочности и не определяет главный риск для любого прицепа. [1]
Если соединение уже соответствует расчёту, лишний наплавленный металл может увеличить нагрев и усадку без полезного улучшения узла. Например, крупный качественный шов на кронштейне опоры не компенсирует перекос монтажной пластины.
TWI рассматривает ограничение ненужного объёма сварки как способ уменьшить деформации. Это не разрешение уменьшать расчётную толщину шва ниже требуемой. [2] [3]
Размер должен определяться проектом и технологией, а не визуальным предпочтением оператора или покупателя. Связь между объёмом наплавки и перемещением зависит от числа проходов, формы соединения и закрепления. Простого универсального коэффициента здесь нет. Геометрическая годность узла и аккуратный внешний вид шва требуют разных доказательств.
Последовательность сварки является частью технологии
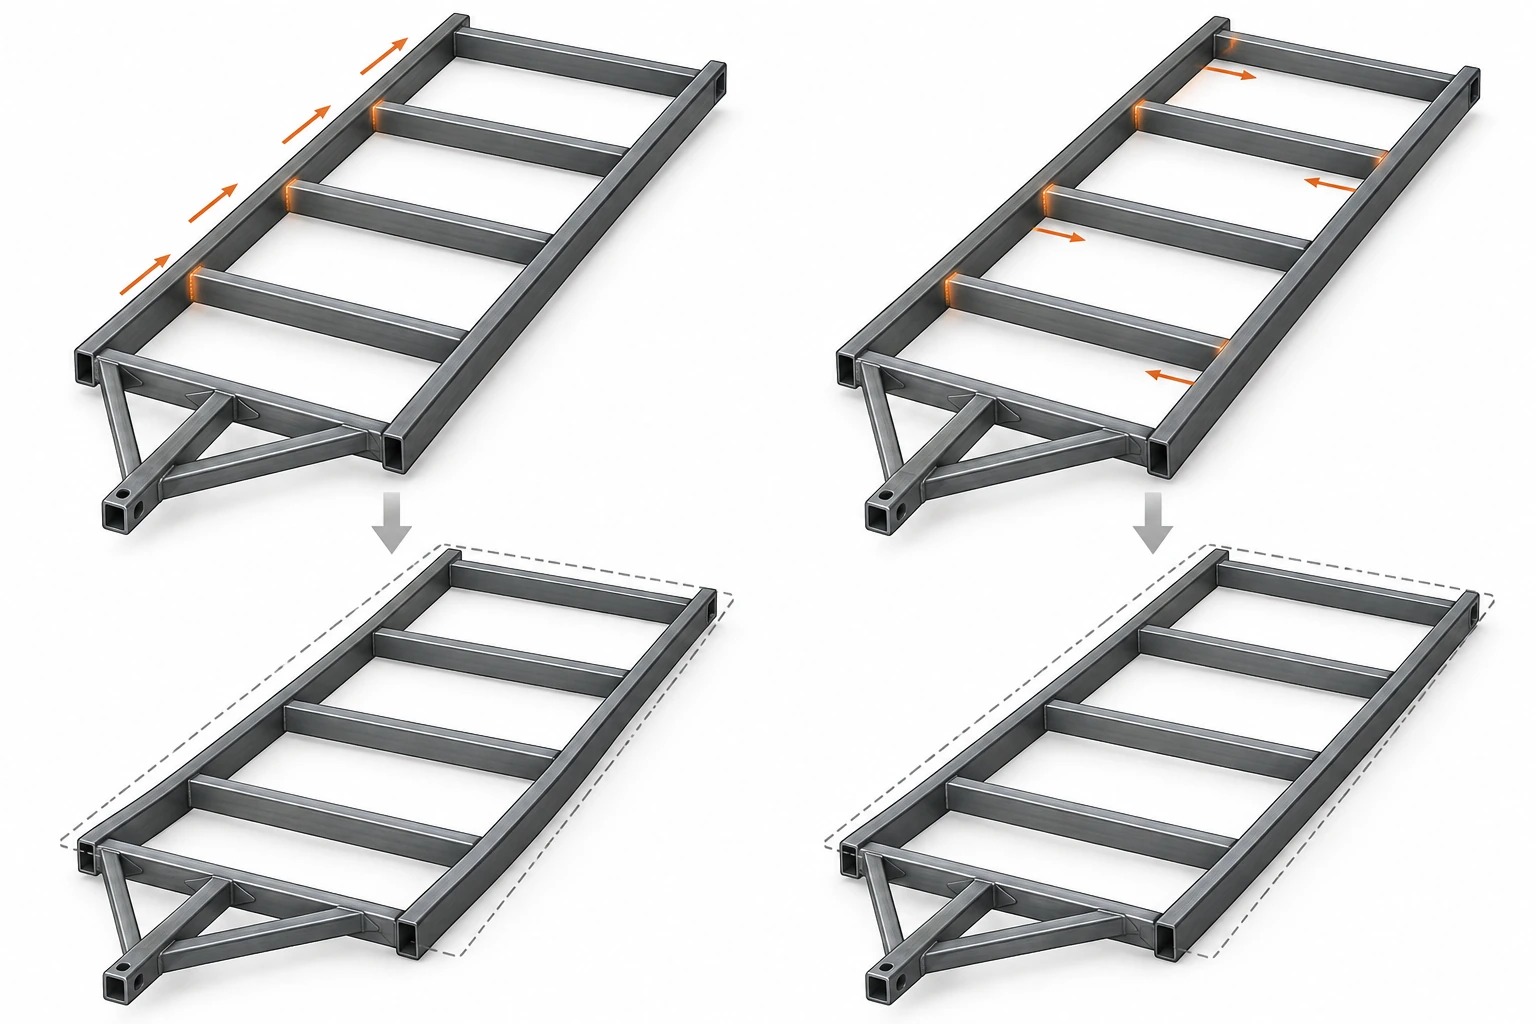
Два изготовителя могут использовать одинаковые материалы, заготовки и номинальные размеры швов, но получить разные рамы. Если сначала полностью сварить одну сторону, температурная история будет отличаться от распределённой последовательности. Последующая сварка противоположной стороны не обязана отменить уже возникшую деформацию.
Обратноступенчатая и распределённая последовательность
При обратноступенчатой сварке короткие участки выполняют в направлении, противоположном общему продвижению. При сварке вразброс отдельные участки располагают в заранее выбранном порядке. Такие методы требуют проверки для конкретного соединения. Выполнение участков вразброс не позволяет оставить прерывистый шов вместо требуемого сплошного. [3]
Симметричное расположение и выполнение швов относительно сечения и нейтральной оси может частично уравновесить усадочные воздействия. Иногда изменение конструкции соединения полезнее, чем одна лишь смена порядка сварки.
Пример SSAB с положением стенки относительно полки иллюстрирует этот подход, но не задаёт единую геометрию всех балок. [1] Необходимо сохранить требуемые провар, непрерывность, доступ и усталостные характеристики. Последовательность — управляемая технологическая переменная, а не произвольный выбор удобного маршрута оператора.
Оснастка задаёт положение, но не отменяет усадку
Оснастка устанавливает детали по базам, поддерживает зазоры и уменьшает разброс сборки. Однако зажатый узел может выглядеть прямым, а после освобождения изменить форму.
Измерение горячей детали в зажимах подтверждает только это состояние. Оно не доказывает плоскостность холодной свободной детали. Метод контроля должен определять температуру, точки опоры и допустимые ограничения перемещения.
TWI объясняет, что закрепление способно уменьшать видимые перемещения, но одновременно увеличивать напряжения от стеснения и при неблагоприятных условиях риск образования трещин. [4] Поэтому усиление зажимов не является универсальным решением.
В некоторых конструкциях применяют предварительное смещение, противоположное ожидаемой деформации. Его величину и направление устанавливают расчётом, представительными испытаниями или подтверждённой технологией. Произвольная подгибка недопустима. Требуется повторяемая конечная форма без нарушения свойств материала и работоспособности соединения. Оснастка является частью такого процесса, но не заменяет его проверку.
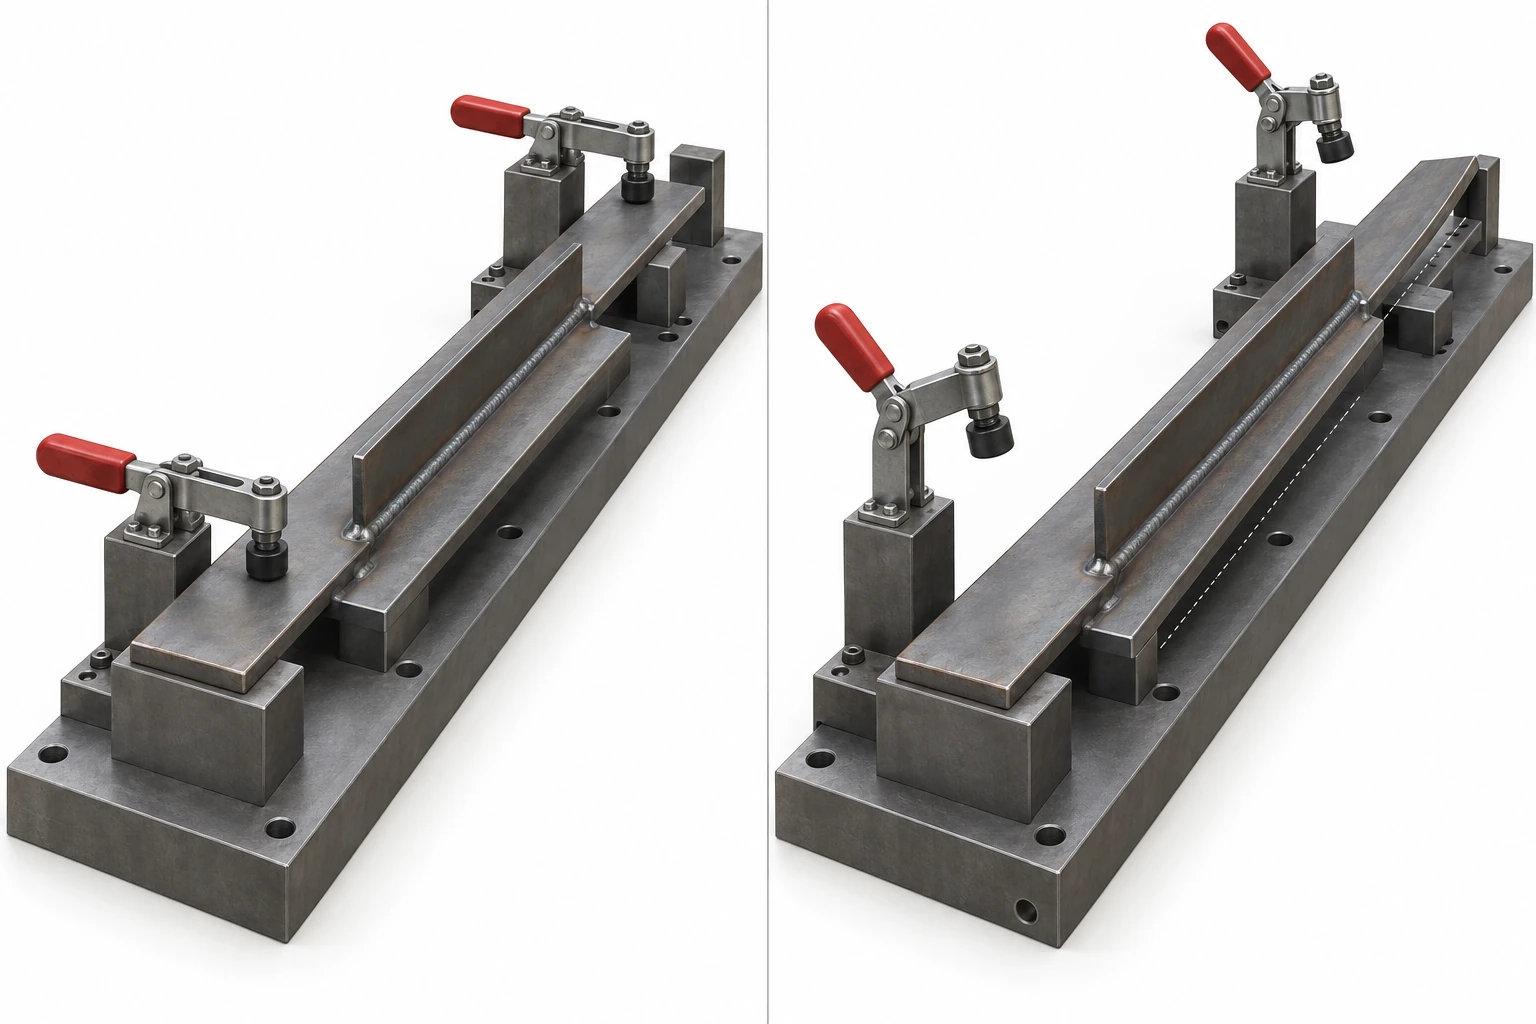
Сборочные зазоры и прихватки определяют исходные условия
Даже поперечина правильной длины может образовать неравномерный зазор, если лонжерон изогнут или детали неверно установлены по базам. Более широкий участок требует дополнительной наплавки, другой скорости или числа проходов. Температурный цикл и последующая усадка становятся менее одинаковыми.
SSAB связывает стабильность зазора с воспроизводимым проваром и контролем деформаций. Числовые рекомендации этой компании относятся к указанным материалам и условиям: переносить их на все соединения прицепов нельзя. [5]
Прихватки — часть контролируемого процесса
Расположение, количество и порядок прихваток влияют на закрытие зазора и перемещение деталей при основной сварке. TWI описывает варианты начала около середины соединения и обратноступенчатого продвижения, но выбор зависит от реальной геометрии. [9]
Прихватки, включаемые в окончательный шов, должны выполняться по соответствующей утверждённой технологии квалифицированным сварщиком. Следует определить подготовку, расположение, включение либо удаление прихваток. Конечная размерная ошибка может начинаться на сборке; изменение только параметров дуги не исправит неверную базу или изношенный установочный элемент.
Где небольшая деформация становится функциональной проблемой
Рама и подвеска
Расстояние между лонжеронами в одной точке не выявляет обязательно продольный изгиб или скручивание. План контроля должен охватывать функциональные базы, диагонали и монтажные точки. Условия опирания важны: разные опоры вызывают разный упругий прогиб и делают отчёты несопоставимыми.
Смещение кронштейнов подвески может изменить её положение и доступный диапазон регулировки. Но причиной нарушения установки оси также могут быть износ, повреждение или неправильная сборка. Руководство Hendrickson L1061 2009 года приведено для общих принципов, а не современных числовых требований ко всем осям. В нём прямо запрещено исправлять установку оси её изгибанием. Для конкретной модели нужны применимые указания изготовителя. [6]
Телескопические опоры
Для квадратных труб особенно важны прямолинейность, параллельность, прямоугольность и зазор; общее требование «концентричности» не описывает всю задачу. Приваренная к наружной трубе пластина может локально деформировать стенку и затруднить ход внутренней трубы. Покрытие дополнительно уменьшает зазор.
Правильная наружная ширина не доказывает свободный ход механизма. При выборе опорных домкратов GOODIN для прицепов задавайте функциональную проверку готового узла.
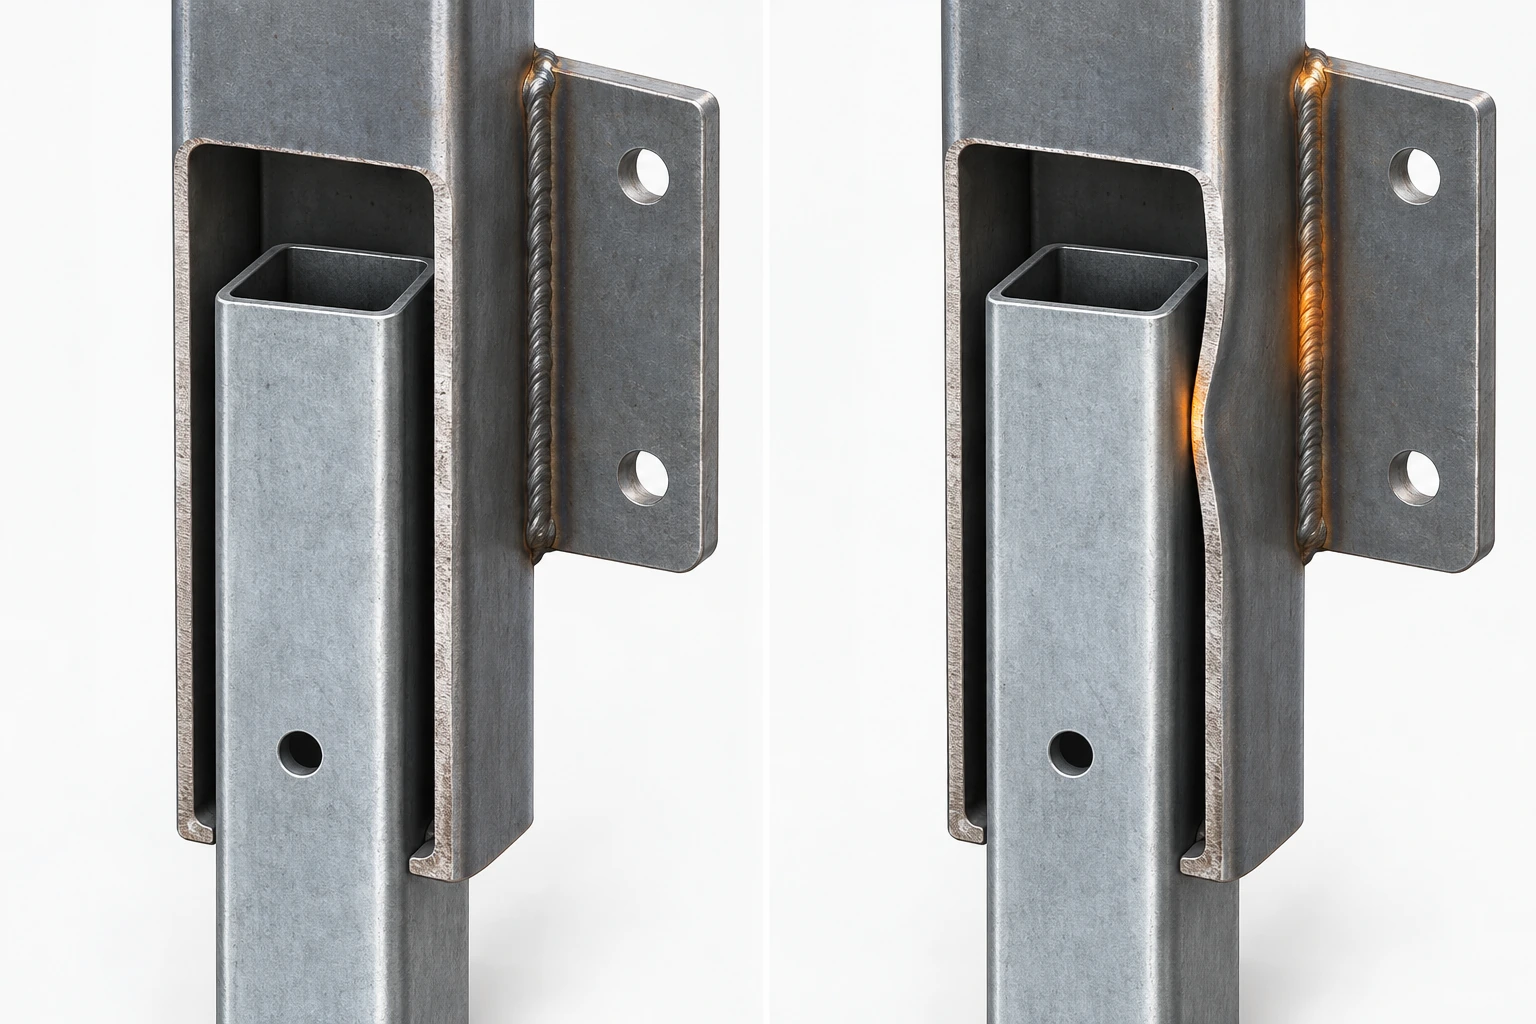
Монтажные поверхности
Четыре отверстия могут сохранить взаимные расстояния, пока сама пластина наклоняется относительно узла. Увеличение отверстий иногда облегчает сборку, но способно изменить расчёт болтового соединения и не устраняет причину. Контролируйте положение и ориентацию поверхности относительно функциональных баз, а не используйте затяжку для непредусмотренного принудительного совмещения.
Принимать нужно готовое состояние, а не только внешний вид шва
Горячее цинкование добавляет толщину покрытия и тепловой цикл. Порошковое покрытие также занимает пространство, однако эффекты этих процессов нельзя считать одинаковыми. Чертёж должен определять допуски после покрытия, необходимые зазоры и зоны маскирования.
Если предусмотрена последующая механическая обработка, открытые поверхности требуют подходящего восстановления защиты. Незапланированное шлифование или рассверливание не должно становиться обычным способом устранения предсказуемых помех.
Размерный контроль и контроль шва
ISO 13920:2023 устанавливает общие допуски сварных конструкций и четыре класса точности изготовления. Выбор определяется функцией и чертежом; критичные интерфейсы могут требовать отдельных геометрических требований. Самый строгий класс для каждой поверхности не всегда даёт полезный результат. [7]
ISO 17637:2016 относится к визуальному контролю соединений, выполненных сваркой плавлением, включая определённые проверки до сварки. Он не заменяет измерение готового узла. Приемлемый шов не доказывает правильность геометрии, а правильная геометрия — качество шва. [8]
Механическую или тепловую правку допускают только по подходящей для материала и конструкции утверждённой методике, с последующим контролем. Если исправление постоянно необходимо, исследуйте размер шва, последовательность, зазоры, опоры и изменения толщины. Повторяющаяся правка может скрывать нестабильный процесс.
Закупать повторяемую геометрию, а не характеристику станка
Удачный прототип не подтверждает стабильность серии. Износ оснастки, разброс труб, смена оператора или процедуры могут изменить результат. Контроль показывает, получена ли точность; саму точность создаёт производственная система.
Нужно управлять базами, обслуживанием оснастки, последовательностью и параметрами, а существенные изменения перепроверять. Низкая цена изготовления может обернуться дополнительной подгонкой, повреждением покрытия, браком и задержками.
| Вопрос поставщику | Практическое значение |
|---|---|
| Какие конечные размеры критичны? | Связать приёмку с функцией |
| Какие допуски действуют до и после сварки? | Разделить требования к детали и узлу |
| Какие базы используются? | Измерять нужные взаимные положения |
| Как контролируется сборочный зазор? | Стабилизировать объём сварки и нагрев |
| Задана ли последовательность? | Повторять термическую историю |
| Как проверяется оснастка? | Выявлять износ и систематические ошибки |
| Когда выполняются измерения? | Установить температуру и закрепление |
| Что проверяется после покрытия? | Подтвердить зазоры и монтажные поверхности |
| Как подтверждается стабильность партии? | Не ограничиваться прототипом |
| Какие исправления разрешены? | Сохранить конструкцию и защиту |
Не обязательно требовать одинаковой оснастки у всех поставщиков, если разные подтверждённые методы обеспечивают одно требование. Важны результат и доказательства его повторяемости.
Взгляд GOODIN
Для опор и монтажных интерфейсов для производителей прицепов полезна точность изделия, готового к монтажу. Возможности станка необходимы, но недостаточны: конечная точность принадлежит всей технологической цепочке. Обсудите с GOODIN монтажные базы, конечные зазоры и требования к серийному выпуску до утверждения закупочной спецификации.
Источники и дополнительные материалы
Инженерный обзор, а не универсальная инструкция по сварке. Приоритет имеют чертежи, требования материала, квалифицированные процедуры и указания изготовителя. Указаны издания источников, без дат обращения.
- SSAB — Welding distortion — Trailer design
- TWI — Distortion — Prevention by design
- TWI — Distortion control — Prevention by fabrication techniques
- TWI — Distortion — Prevention by pre-setting, pre-bending or use of restraint
- SSAB — The size of the joint root gap
- Hendrickson — Trailer Axle Service Procedures — L1061 (2009)
- ISO — ISO 13920:2023 — General tolerances for welded constructions
- ISO — ISO 17637:2016 — Visual testing of fusion-welded joints
- TWI — How can tack welding be used to minimise distortion?
Одинаковая грузоподъёмность — разное изделие: почему два домкрата для прицепа с одинаковой спецификацией работают по-разному
Алюминий устойчив к коррозии — пока к нему не прикрутили другой металл: скрытая проблема гальванических пар в прицепах
Связанная статья