قد ينتج عن القطع الدقيق مقطورة ملتوية: كيف يغيّر تسلسل اللحام والتشوه الحراري دقة الأبعاد
في هذا المقال
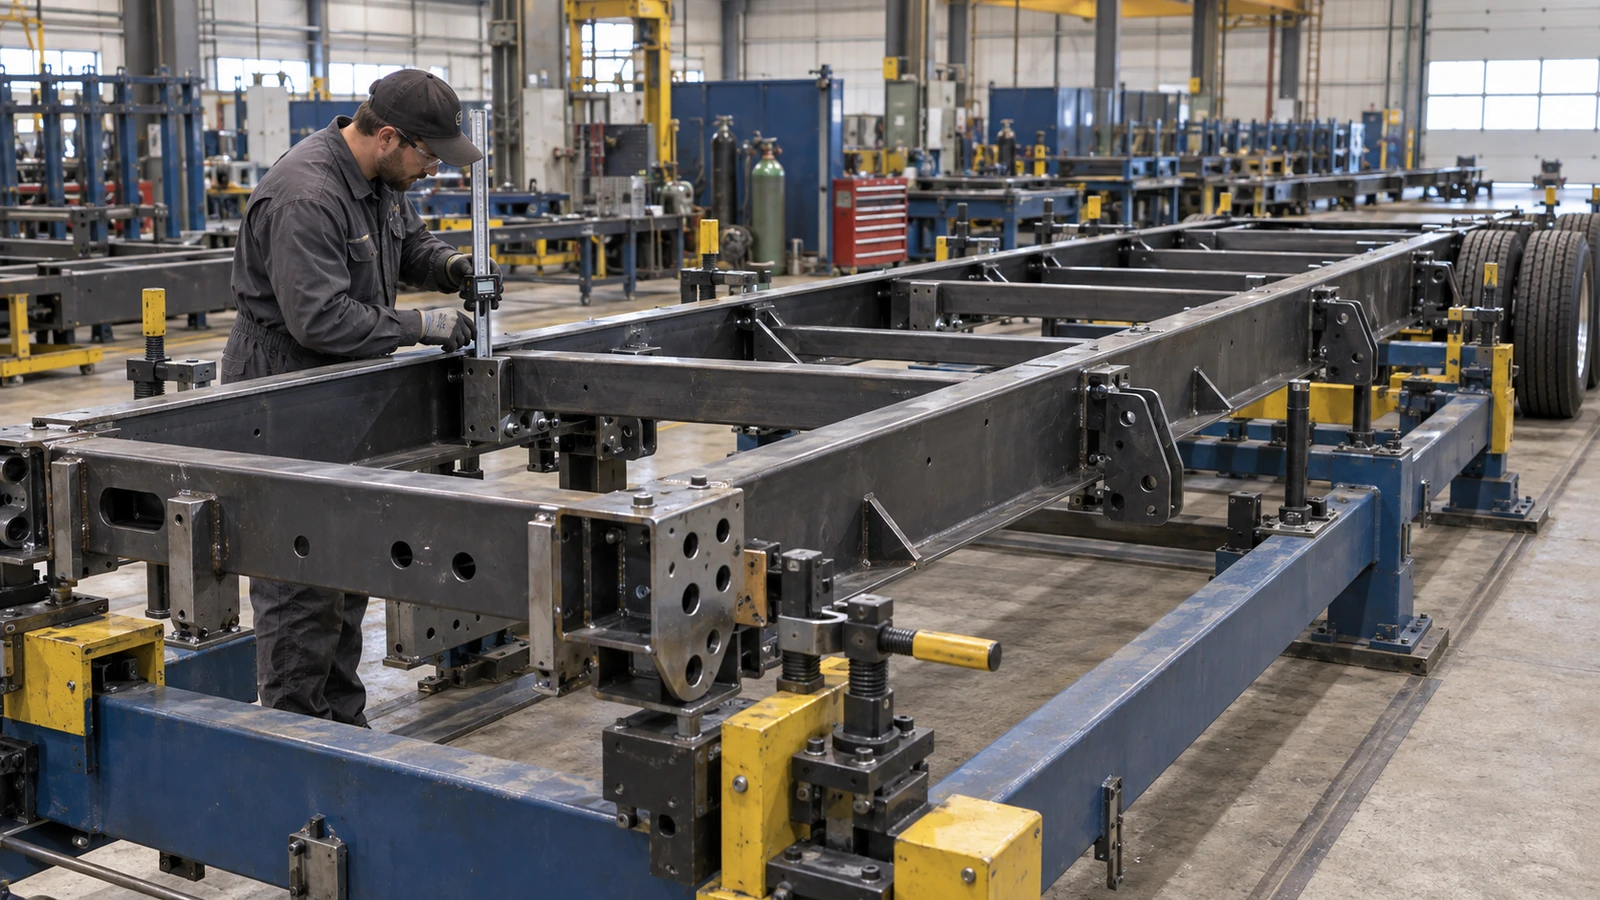
تخرج صفيحة فولاذية من آلة القطع بالليزر بثقوب صحيحة المواضع وحواف مطابقة للرسم. ثم تُثنى وتُثبت وتُلحم إلى أنبوب. بعد التبريد، لا يعود الحامل مناسباً للجزء المقابل، أو يبدأ الأنبوب التلسكوبي بالتعثر أثناء الحركة.
لا يعني ذلك بالضرورة أن القطع كان خاطئاً. فقد يغيّر التسخين والانكماش موضع سطح التثبيت، وقد تظهر حركة بعد تحرير المشابك كانت مقيدة داخل القالب، وقد يستهلك الطلاء جزءاً من الخلوص المتاح.
لذلك لا يكفي أن يسأل مصنع المقطورات أو فريق المشتريات عن دقة الآلة المعلنة. السؤال الأهم هو قدرة مسار التصنيع بالكامل على تسليم الأبعاد والمحاذاة والأداء المطلوبين بصورة متكررة في المنتج المكتمل.
تحليل هندسي · المواد والتصنيع
التسخين غير المتساوي والانكماش يغيّران الشكل النهائي
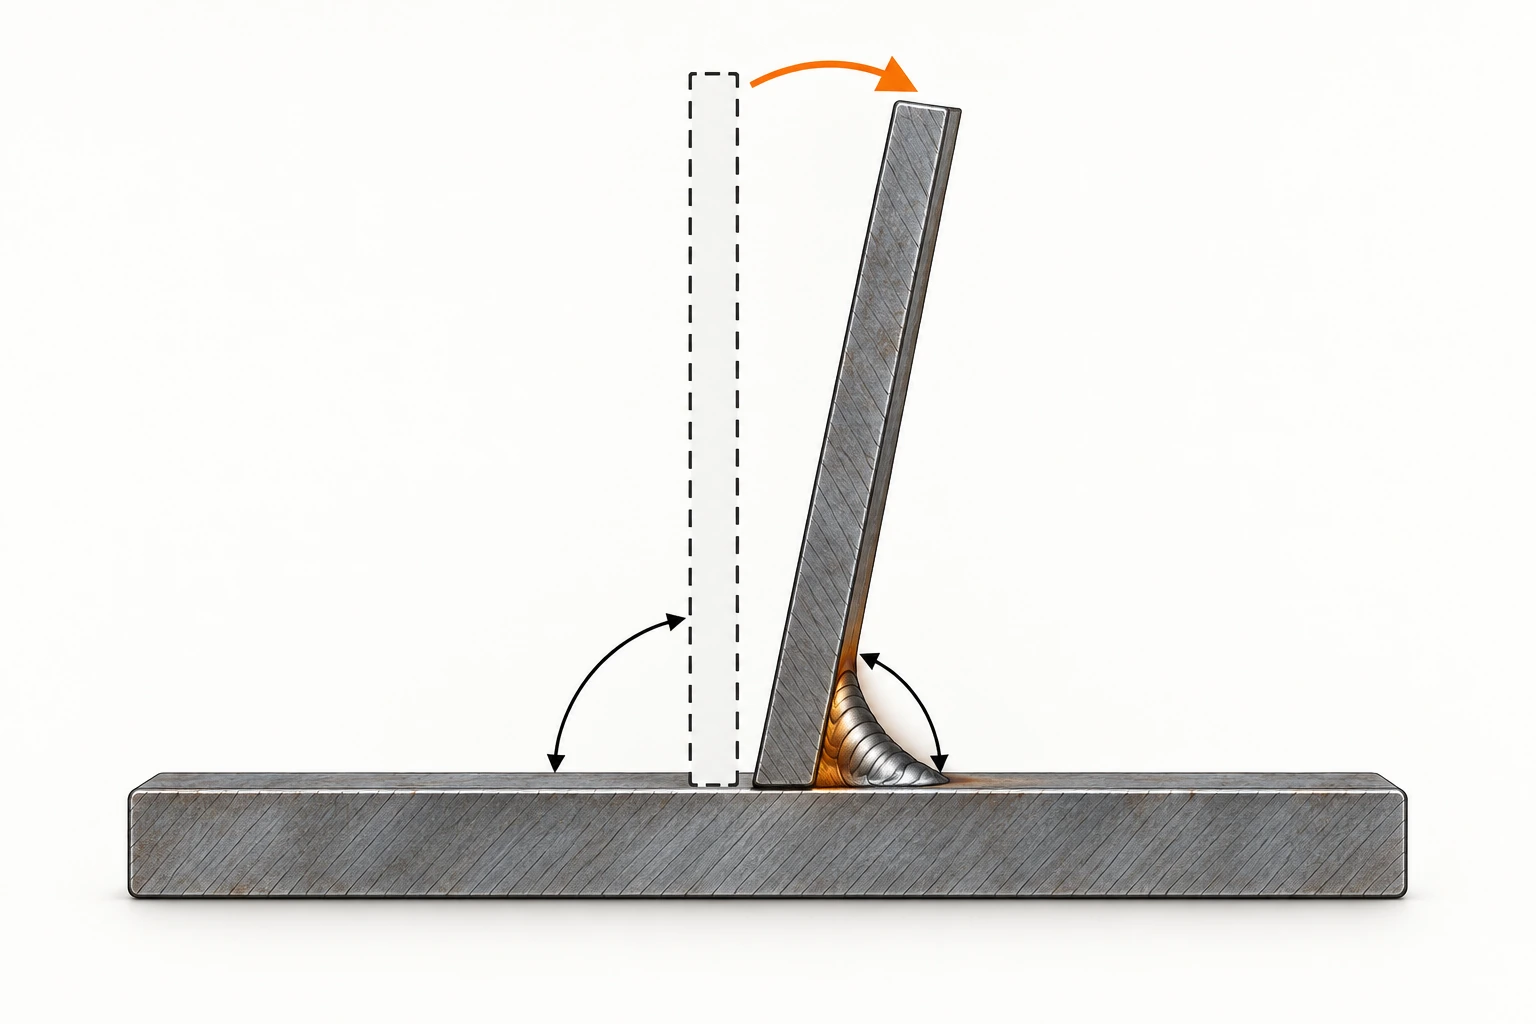
تسخّن القوس منطقة صغيرة بشدة بينما تبقى المناطق الأبعد أبرد نسبياً. تحاول المنطقة الساخنة التمدد، لكن المادة المحيطة تقيد حركتها. وعندما يتجمد معدن اللحام ويبرد، ينكمش هو والمنطقة المجاورة التي تعرضت للحرارة. مقاومة هذه الحركة قد تترك إجهادات متبقية أو تشوهاً دائماً أو كليهما. [2]
قد تميل صفيحة قائمة نحو لحام الزاوية الموضوع على جانب واحد منها. وفي عارضة طويلة قد يساهم الانكماش في التقوس، بينما يمكن أن تسهم اللحامات غير المتوازنة حول عارضة عرضية في الالتواء. وقد يتشوه جدار أنبوب رقيق نسبياً قرب حامل ملحوم إليه.
تتوقف النتيجة على شكل الوصلة والسماكة والمدخل الحراري والتقييد وترتيب العمليات. لا توجد زاوية تشوه واحدة تنطبق على جميع المكونات. كما أن المسألة ليست ببساطة أن الفولاذ بقي متمدداً بعد اللحام؛ فالهندسة النهائية هي حصيلة التاريخ الحراري والميكانيكي الكامل للتجميع. الأجزاء المقطوعة بدقة توفر بداية جيدة، لكنها لا تثبت وحدها النتيجة النهائية.
تفاوت القطع ليس تفاوت التجميع المكتمل
يحسّن القطع الدقيق تكرار الأشكال ومواضع الثقوب، ويسهّل التجميع وضبط الفجوات بين الأجزاء. لكن تفاوت آلة القطع يصف عملية محددة ولا يغطي كل ما يأتي بعدها.
لنفترض أن مورّداً يعلن دقة قدرها ±0.1 مم. هذا مثال افتراضي للتوضيح، وليس مواصفة عامة للقطع بالليزر. حتى إذا تحققت هذه الدقة، فقد يغيّر الثني واللحام والطلاء موضع واجهة التثبيت. لذلك يجب توضيح الحالة التي ينطبق عليها كل تفاوت.
| المرحلة | ما يجب ضبطه |
|---|---|
| القطع | الأبعاد الخارجية ومواضع الثقوب وحالة الحواف |
| الثني | الزاوية ونصف قطر الثني والشكل المتكوّن |
| التثبيت | المراجع ومواضع الأجزاء وفجوة الوصلة |
| اللحام | هندسة اللحام والمدخل الحراري والتسلسل |
| التبريد والتحرير | الاستقامة والاستواء والموضع خارج قيود القالب |
| المعالجة السطحية | تغير الأبعاد والخلوص المتاح |
| التجميع النهائي | الملاءمة والمحاذاة والأداء الوظيفي |
تقرير فحص المرحلة الأولى لا يثبت المطابقة في المرحلة الأخيرة. ينبغي استخدام دقة القطع لتكوين نقطة بداية مستقرة، ثم المحافظة على النتائج أو تعويض التغيرات اللاحقة ضمن عملية محددة ومتحقق منها.
المزيد من معدن اللحام لا يضمن مكوّناً أفضل
تشير إرشادات SSAB لتصميم المقطورات باستخدام Strenx إلى أن تشوه اللحام قد يكون تحدياً تصنيعياً أكثر أهمية من المقاومة الساكنة للحام نفسه. هذه ملاحظة ضمن سياق هندسي محدد، ولا تعني أن المقاومة غير مهمة أو أن التشوه يحكم جميع تصميمات المقطورات. [1]
إذا كانت الوصلة تحقق متطلبات التصميم، فإن إضافة معدن لحام غير ضروري قد تزيد التسخين والانكماش دون تحسين أداء التجميع. وقد تكون وصلة حامل الرافعة سليمة وذات مظهر قوي، بينما يصبح سطح تثبيتها مائلاً وغير مناسب للجزء المقابل.
تتناول TWI ضبط حجم اللحام وتجنب المعدن الزائد ضمن وسائل الحد من التشوه. لكن ذلك لا يسمح بتقليل سماكة الحلق الفعالة دون القيمة المطلوبة إنشائياً. [2] [3]
يجب أن يحدد التصميم والإجراء المناسب حجم اللحام، لا تفضيل العامل ولا الانطباع البصري للمشتري. كما أن العلاقة بين كمية معدن اللحام والتشوه ليست تناسباً ثابتاً؛ فهي تتأثر بالشكل وعدد التمريرات والتقييد وتوزيع الحرارة. جودة مظهر اللحام ودقة المكوّن المكتمل خاصيتان مختلفتان تحتاجان إلى تحقق مستقل.
تسلسل اللحام جزء من تصميم التصنيع
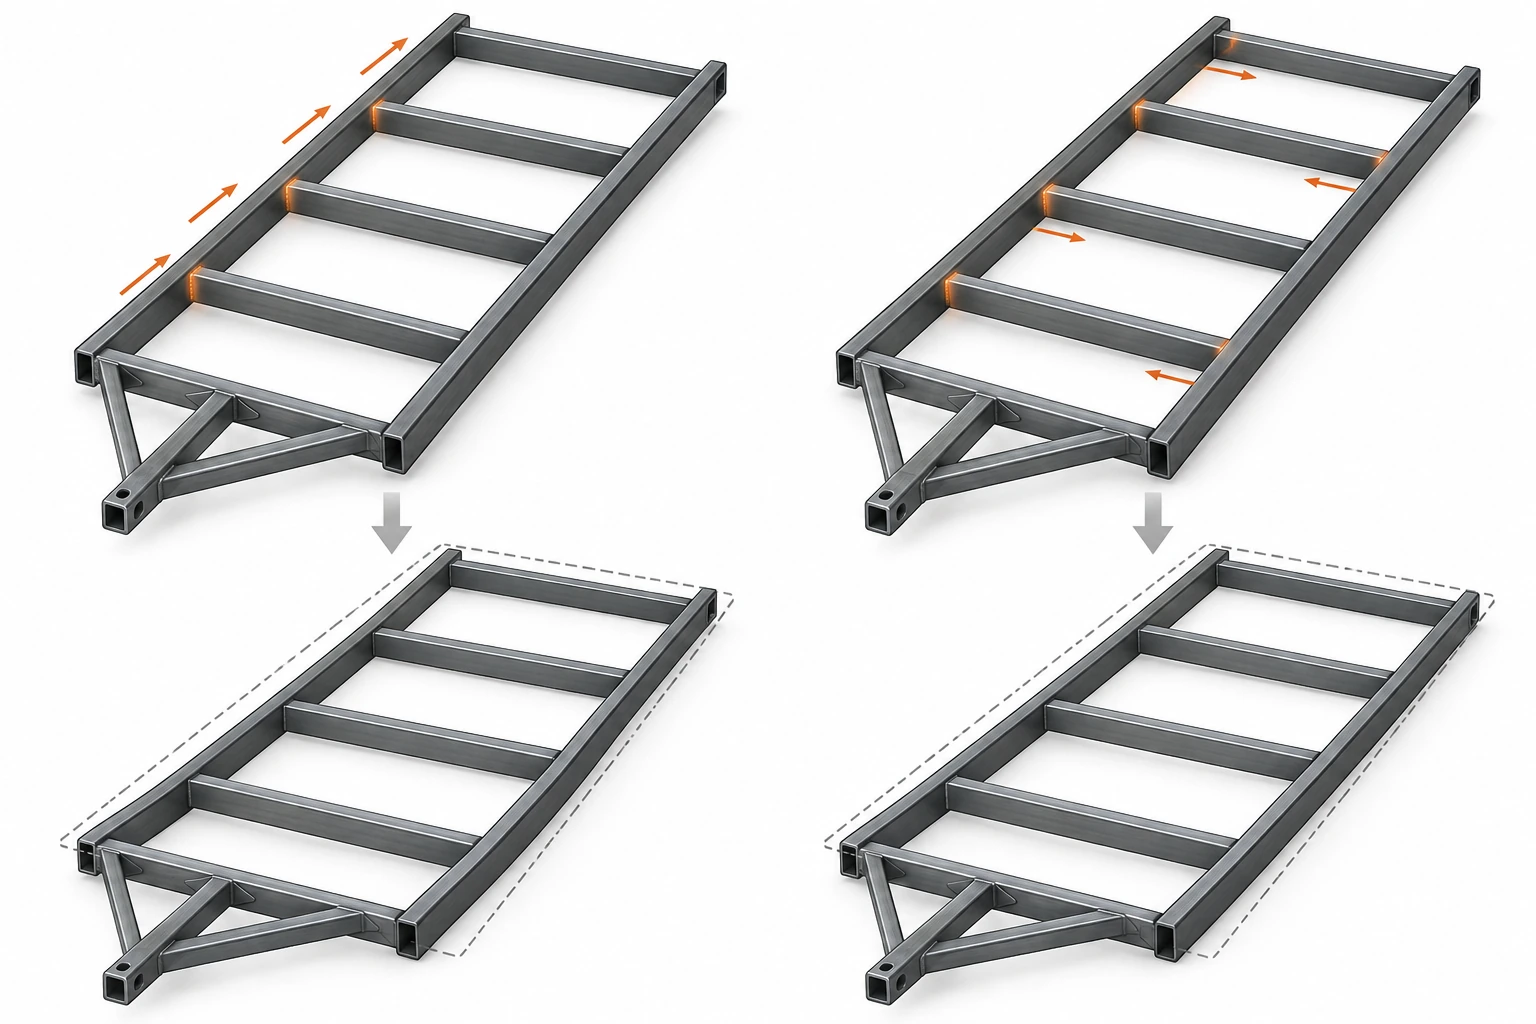
يمكن لمصنعين استخدام الفولاذ نفسه والأجزاء نفسها وأحجام اللحام الاسمية نفسها، ثم الحصول على هياكل مختلفة. إكمال لحامات جانب واحد أولاً ينتج تاريخاً حرارياً مختلفاً عن توزيع العمليات بين الجانبين. ولحام الجانب المقابل لاحقاً لا يضمن إلغاء التشوه السابق.
اللحام بخطوات عكسية والتسلسل المتباعد
في طريقة الخطوات العكسية، تُنفذ مقاطع قصيرة بعكس اتجاه التقدم العام. وفي التسلسل المتباعد، تُوزع المقاطع على الوصلة وفق ترتيب مخطط. يجب اختيار هذه الوسائل بحسب الوصلة وطريقة اللحام؛ وليست وصفات عامة لكل هيكل. التسلسل المتباعد لا يجيز ترك لحام متقطع حين يطلب التصميم لحاماً مستمراً. [3]
قد يؤدي توزيع اللحامات بصورة مناسبة حول المقطع ومحوره المتعادل إلى موازنة بعض آثار الانكماش. وفي بعض الحالات يساعد تعديل شكل الوصلة بقدر تغيير ترتيب التنفيذ أو أكثر.
مثال SSAB المتعلق بموضع جِسم العارضة بالنسبة إلى جناحها يوضح المبدأ، لكنه لا يفرض موضعاً واحداً لجميع العوارض. [1] يجب الحفاظ على الاختراق والاستمرارية وإمكانية الوصول ومتطلبات الكلال. التسلسل متغير هندسي ينبغي التحقق منه للتجميع الحقيقي، وليس مجرد ترتيب يختاره العامل بحسب السهولة.
قوالب التثبيت تضبط الموضع ولا تلغي الانكماش
تحافظ قوالب التثبيت على المراجع والفجوات وتقلل اختلافات التجميع بين العاملين. لكنها قد تُظهر الجزء مستقيماً أثناء تقييده، ثم يتحرك بعد تحرير المشابك.
قياس الجزء وهو ساخن ومقيد يصف تلك الحالة فقط. ولا يثبت تلقائياً استواء الجزء البارد خارج القالب. يجب أن يحدد إجراء الفحص درجة الحرارة ونقاط الإسناد والقيود المسموح ببقائها أثناء القياس.
توضح TWI أن التقييد قد يحد من الحركة، لكنه قد يرفع إجهادات التقييد ويزيد خطر التشقق في ظروف غير مناسبة. [4] ولذلك فإن زيادة قوة المشابك ليست حلاً عاماً.
يمكن في بعض التطبيقات ضبط انحراف أولي معاكس للحركة المتوقعة. يجب تحديد اتجاهه ومقداره بالهندسة أو بتجارب تمثل ظروف الإنتاج أو بإجراء متحقق منه. وهذا يختلف عن ثني الأجزاء عشوائياً. الهدف هو الوصول إلى الشكل النهائي باستمرار دون الإضرار بالمادة أو الوصلة. القالب جزء من عملية التصنيع المعتمدة، وليس بديلاً عن التحقق من تلك العملية.
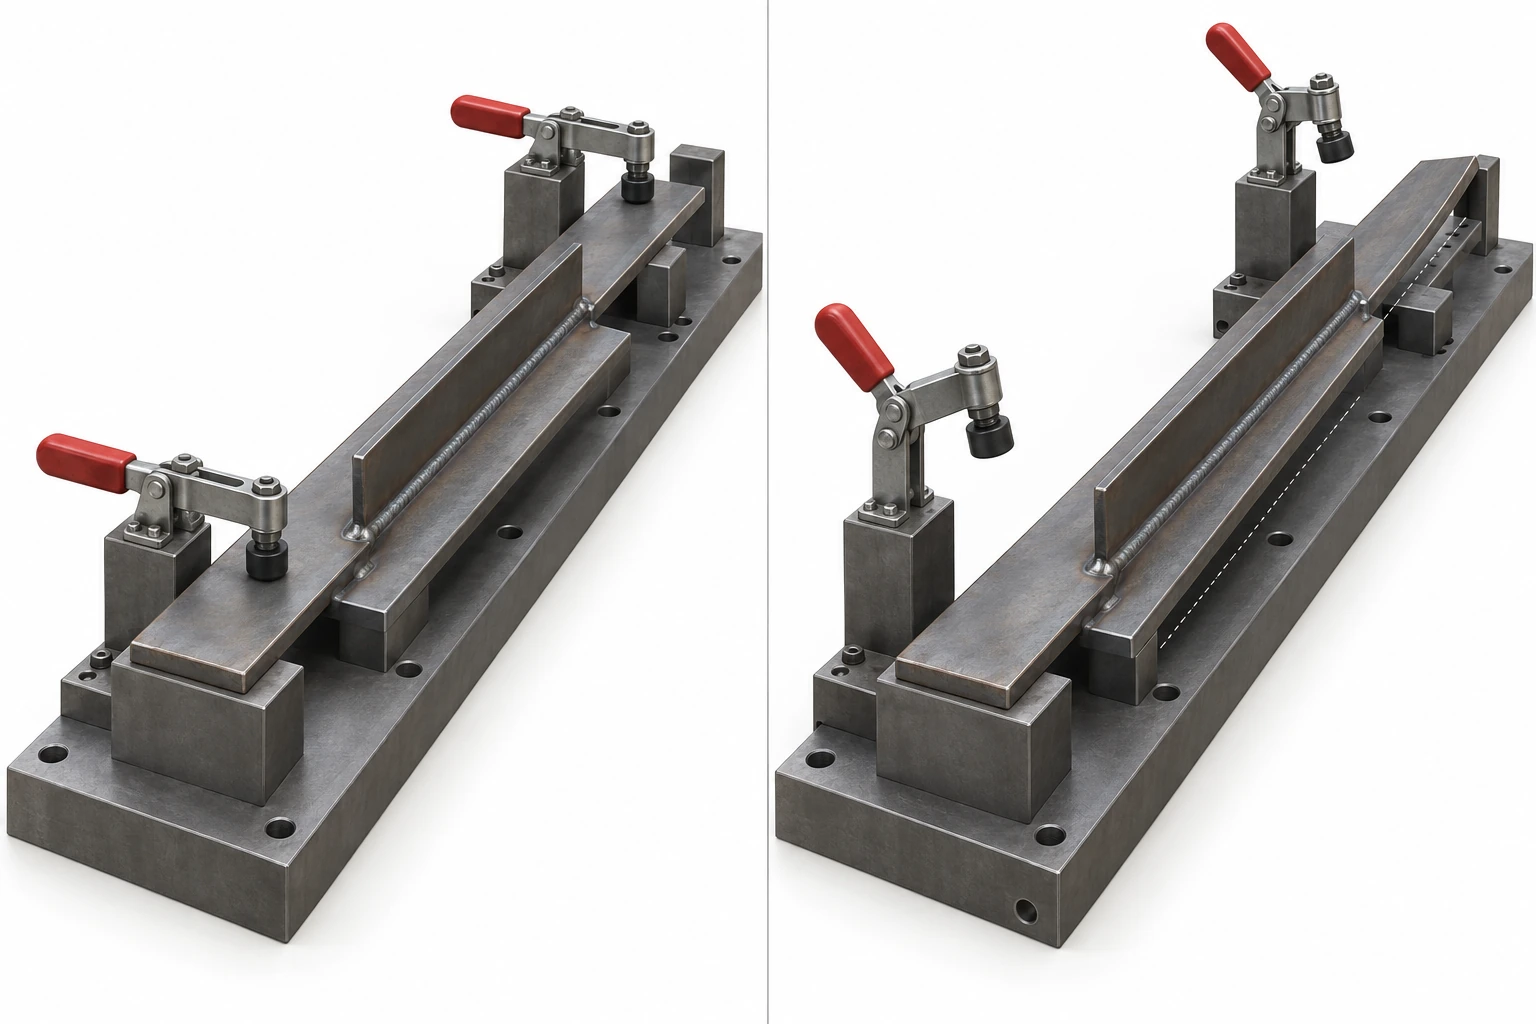
الملاءمة ولحامات التثبيت تحددان شروط البداية
قد يكون طول العارضة العرضية صحيحاً، لكن تقوس العارضة الطولية أو خطأ التموضع داخل القالب يترك فجوة غير متساوية. ويمكن أن تحتاج المنطقة الأوسع إلى معدن إضافي أو سرعة مختلفة أو تمريرات أكثر، فتتغير الحرارة والانكماش على طول الوصلة.
تربط SSAB انتظام فجوة الجذر باستقرار الاختراق والسيطرة على التشوه. إلا أن قيمها العددية تخص المواد والظروف التي تتناولها الإرشادات، ولا يجوز تعميمها على كل وصلة في كل مقطورة. [5]
لحامات التثبيت عملية مضبوطة أيضاً
تؤثر مواقع لحامات التثبيت وعددها وترتيبها في انغلاق الفجوة وحركة الأجزاء أثناء اللحام الرئيسي. تصف TWI بدائل مثل البدء قرب الوسط أو استخدام تقدم بخطوات عكسية، مع ضرورة اختيار الترتيب المناسب لشكل الوصلة. [9]
لحامات التثبيت التي تصبح جزءاً من اللحام النهائي تحتاج إلى الإجراء المعتمد والتأهيل المناسب للعامل. ينبغي تحديد التحضير والمواقع وطريقة دمجها أو إزالتها. قد يبدأ الخطأ النهائي في الأبعاد أثناء التجميع الأولي؛ لذلك لا يكفي تغيير إعدادات القوس إذا كانت المشكلة في مرجع خاطئ أو محدد موضع متآكل.
عندما يتحول تشوه صغير إلى مشكلة وظيفية
الهيكل والتعليق
لا يكشف قياس المسافة بين العارضتين الطوليتين في نقطة واحدة بالضرورة عن التقوس أو الالتواء. يجب أن يشمل الفحص المراجع الوظيفية والأقطار ومواضع التثبيت. كما ينبغي توحيد نقاط الإسناد لأن تغييرها يغيّر الترخيم المرن ويجعل المقارنات بين تقارير القياس غير موثوقة.
قد يغير تحرك حامل التعليق موضع النظام أو مجال الضبط المتاح. لكن ليس كل خلل في محاذاة المحور ناتجاً عن اللحام؛ فالتركيب والتآكل والتلف أسباب محتملة أيضاً. يُستشهد بدليل Hendrickson L1061 الصادر عام 2009 للمبادئ، وليس لقيم حالية تنطبق على جميع المحاور. وهو يحذر صراحة من ثني المحور لتصحيح محاذاته. يجب اتباع تعليمات الشركة المناسبة للطراز المستخدم. [6]
خلوص الرافعات التلسكوبية
في الأنابيب المربعة، تكون الاستقامة والتوازي والتعامد والخلوص أوصافاً أهم من استخدام عبارة عامة عن تطابق المراكز. قد يشوه لحام صفيحة بالأنبوب الخارجي الجدار محلياً، فيعرقل حركة الأنبوب الداخلي. ويمكن للطلاء أن يقلل الفراغ أكثر.
العرض الخارجي المطابق لا يضمن حركة سليمة طوال المشوار. عند اختيار روافع المقطورات من GOODIN، حدد فحص الأداء في الحالة المكتملة.
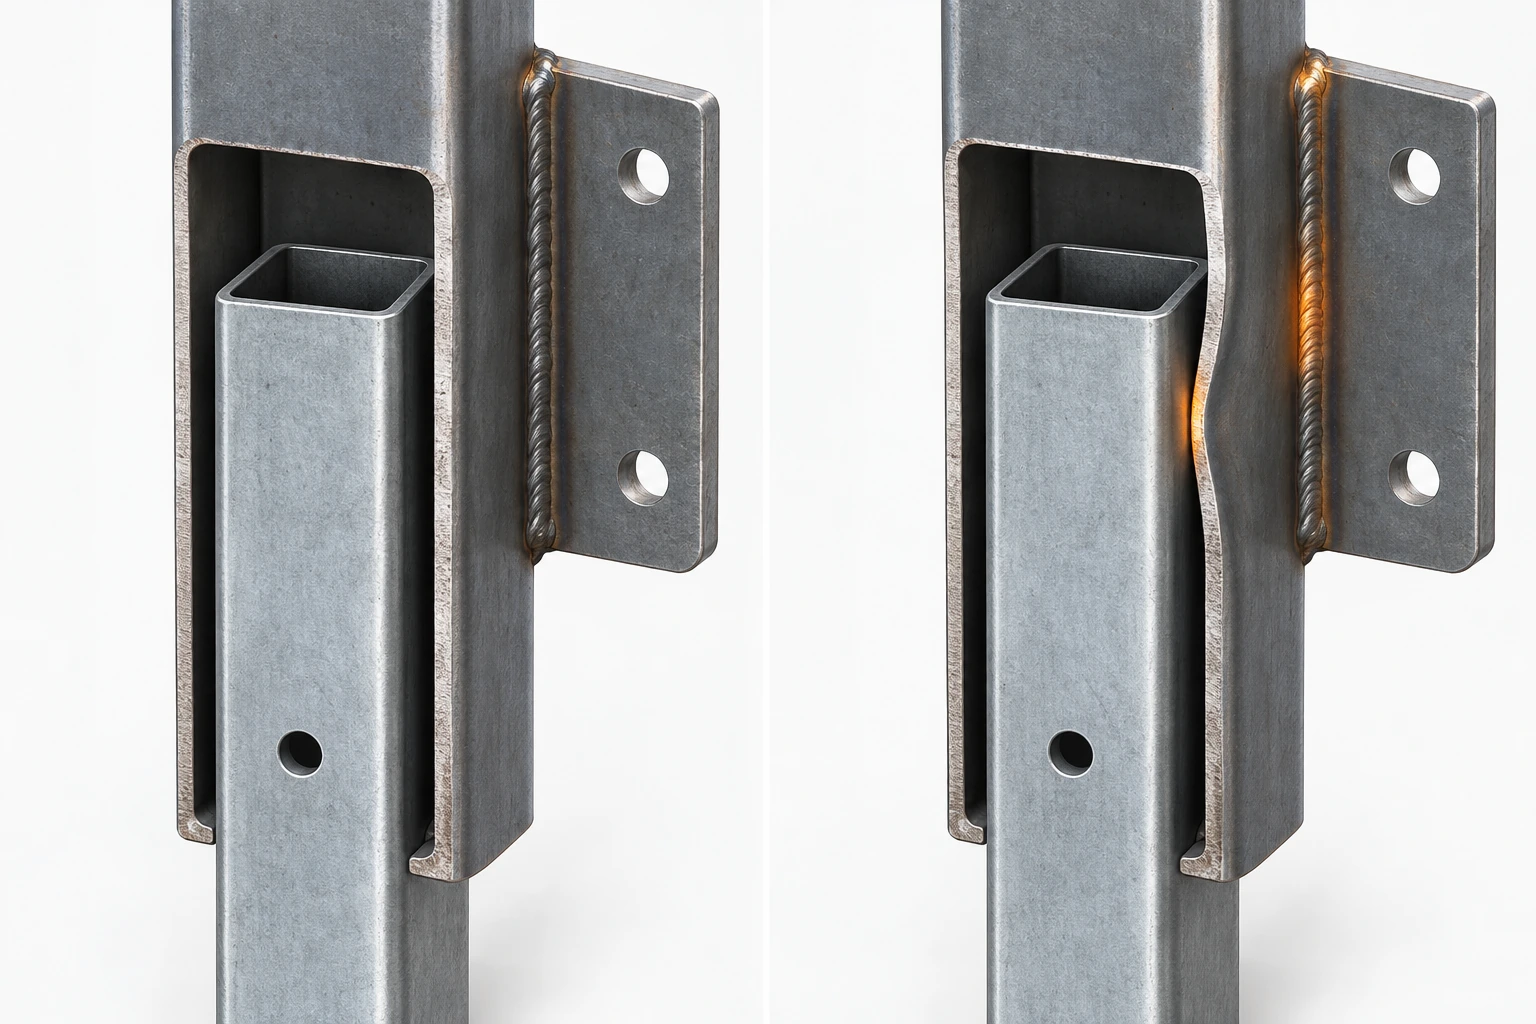
واجهات التثبيت
قد تبقى المسافات بين أربعة ثقوب صحيحة بينما تميل الصفيحة كلها بالنسبة إلى التجميع. توسيع الثقوب قد يسهل التركيب، لكنه قد يغير تصميم الوصلة المسمارية ولا يعالج السبب. ينبغي ضبط موقع السطح واتجاهه بالنسبة إلى المراجع الوظيفية، وتجنب استخدام البراغي لإجبار أجزاء غير متوافقة على الانطباق.
اعتماد الحالة النهائية لا مظهر اللحام وحده
تضيف الجلفنة بالغمس الساخن سماكة طلاء ودورة حرارية. ويستهلك الطلاء بالمسحوق مساحة أيضاً، لكن لا ينبغي افتراض تطابق آثار العمليتين. يجب أن يوضح الرسم التفاوتات المطلوبة بعد المعالجة، والخلوص ومناطق الحجب عند الحاجة.
إذا كانت هناك معالجة ميكانيكية لاحقة مخططة، فيلزم توفير حماية مناسبة للأسطح المكشوفة. أما الجلخ أو الثقب الارتجالي فلا ينبغي أن يصبح العلاج المعتاد لتداخل يمكن توقعه مسبقاً.
فصل فحص الأبعاد عن فحص اللحام
تتناول ISO 13920:2023 التفاوتات العامة للإنشاءات الملحومة وأربع فئات للدقة التصنيعية. يعتمد الاختيار على الوظيفة والرسم، وقد تحتاج الواجهات الحساسة إلى متطلبات هندسية خاصة. تطبيق أشد فئة على كل بعد لا يضمن قيمة إضافية تعادل الكلفة. [7]
تختص ISO 17637:2016 بالفحص البصري لوصلات اللحام الانصهاري، وتشمل بعض الفحوص قبل اللحام. لكنها لا تستبدل فحص أبعاد التجميع الكامل. اللحام المقبول بصرياً لا يثبت المحاذاة، والهندسة الصحيحة لا تثبت جودة اللحام. [8]
يجب تنفيذ التقويم الميكانيكي أو الحراري فقط بطريقة مسموحة للمادة والهيكل، مع الفحص اللاحق المطلوب. إذا تكرر التصحيح، فتحقق من حجم اللحام والتسلسل والفجوات والإسناد وتغير السماكة؛ فقد تخفي إعادة العمل المستمرة عملية غير مستقرة.
شراء دقة قابلة للتكرار لا مجرد مواصفة آلة
نجاح نموذج واحد لا يثبت استقرار الإنتاج المتسلسل. فتآكل القالب وتفاوت الأنابيب وتغير العامل أو الإجراء يمكن أن تؤثر في النتيجة. الفحص يكشف تحقق الدقة، لكنه لا يصنعها؛ الذي يصنعها هو نظام الإنتاج.
يلزم ضبط المراجع والصيانة والتسلسل والمعلمات، وإعادة التحقق بعد التغييرات المهمة. وقد تتجاوز تكلفة الملاءمة الإضافية وإصلاح الطلاء والهدر والتأخير ما تم توفيره في سعر التصنيع الأولي.
| سؤال الشراء | سبب أهميته |
|---|---|
| ما الأبعاد النهائية الحساسة؟ | ربط القبول بالوظيفة |
| ما التفاوتات قبل اللحام وبعده؟ | التمييز بين الجزء والتجميع |
| ما مراجع القياس؟ | قياس العلاقات الوظيفية الصحيحة |
| كيف تضبط الملاءمة؟ | تثبيت الفجوات وحجم معدن اللحام |
| هل تسلسل اللحام محدد؟ | تكرار التاريخ الحراري |
| كيف يُفحص قالب التثبيت؟ | كشف التآكل والأخطاء المتكررة |
| متى تُقاس الأبعاد؟ | تحديد الحرارة والتقييد |
| ما الفحص بعد الطلاء؟ | تأكيد الخلوص وواجهات التركيب |
| كيف يثبت اتساق الدفعة؟ | تجاوز الاعتماد على النموذج الأول |
| ما التصحيحات المسموح بها؟ | حماية الهيكل والطلاء |
لا يلزم فرض القالب نفسه على كل مورّد إذا كانت طرق مختلفة ومتحقق منها تحقق الشرط نفسه. المهم هو تحديد النتيجة المطلوبة والحصول على أدلة كافية لإمكانية تكرارها.
رؤية GOODIN
في الروافع وواجهات التثبيت لمصنّعي المقطورات، تكون الدقة المفيدة هي دقة المنتج الجاهز للتركيب. قدرة الآلة ضرورية لكنها غير كافية؛ فالدقة النهائية نتاج سلسلة التصنيع كاملة. ناقش مع GOODIN مراجع التثبيت والخلوص النهائي ومتطلبات الدفعات قبل اعتماد مواصفة الشراء.
المصادر وقراءات إضافية
سياق هندسي وليس إجراء لحام موحداً. تُعتمد الرسومات ومتطلبات المادة والإجراءات المؤهلة وتعليمات الشركة المناسبة للمنتج. تُذكر إصدارات المصادر دون تواريخ الاطلاع.
- SSAB — Welding distortion — Trailer design
- TWI — Distortion — Prevention by design
- TWI — Distortion control — Prevention by fabrication techniques
- TWI — Distortion — Prevention by pre-setting, pre-bending or use of restraint
- SSAB — The size of the joint root gap
- Hendrickson — Trailer Axle Service Procedures — L1061 (2009)
- ISO — ISO 13920:2023 — General tolerances for welded constructions
- ISO — ISO 17637:2016 — Visual testing of fusion-welded joints
- TWI — How can tack welding be used to minimise distortion?
تصنيف حمولة واحد ومنتجان مختلفان: لماذا يختلف أداء رافعتي مقطورة تحملان المواصفة نفسها؟
الألومنيوم يقاوم التآكل، لكن الوصلات قد تغيّر النتيجة: مشكلة التآكل الجلفاني الخفية في تجميعات المقطورات
مقالات لها صلة