Um corte perfeito ainda pode produzir um reboque torto: como a sequência de soldagem e a distorção térmica comprometem a precisão dimensional
Nesta página
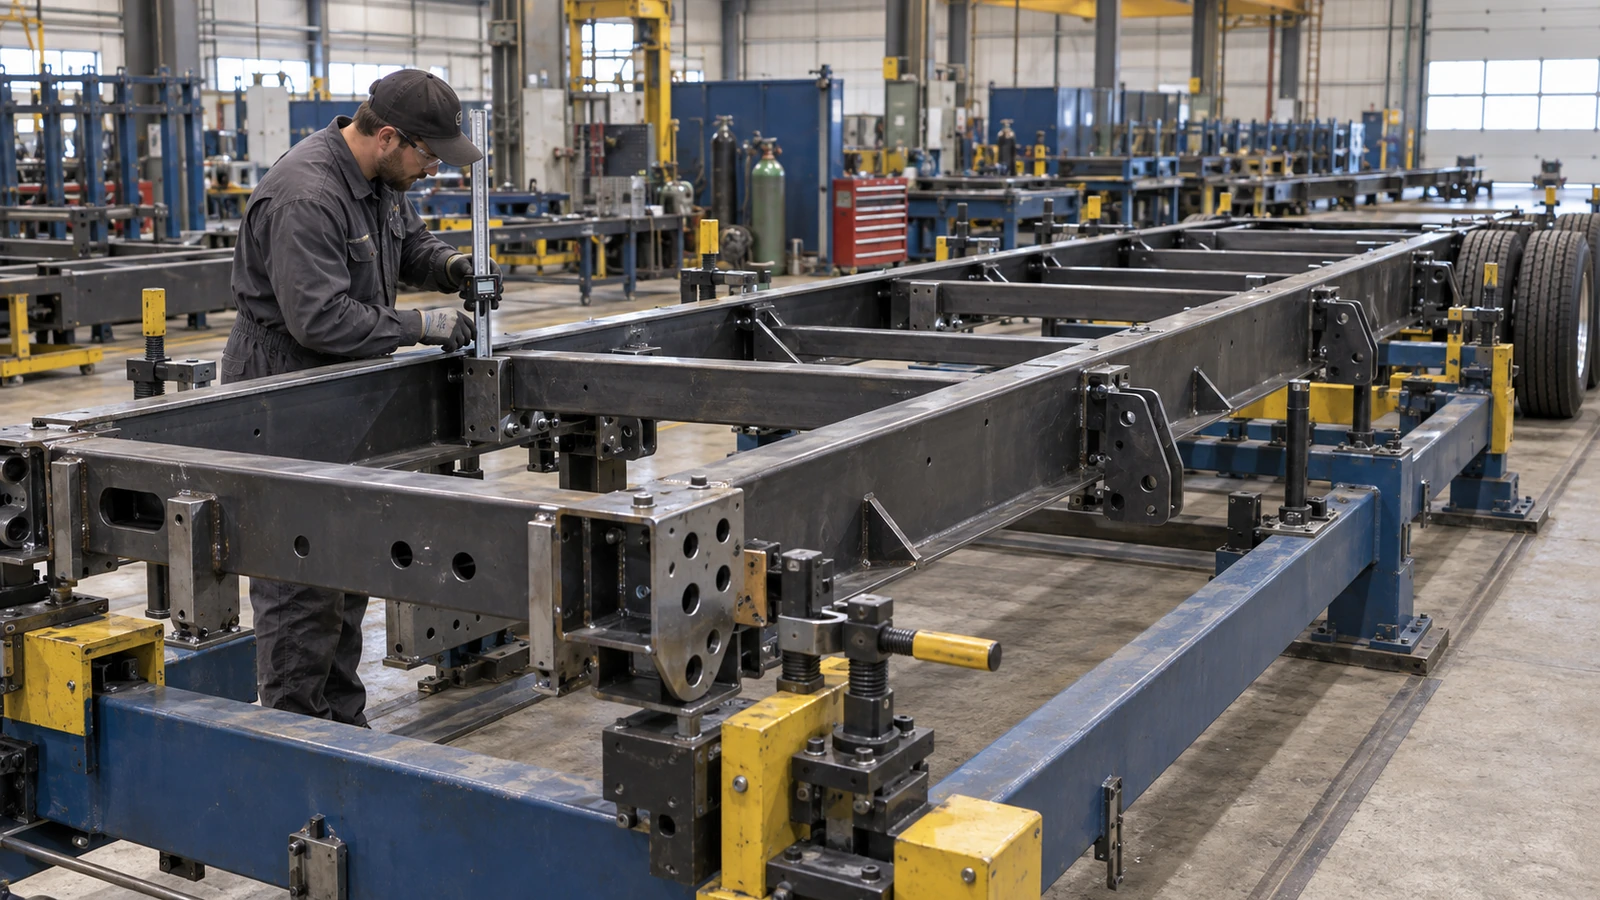
Uma chapa deixa a máquina de corte a laser com os furos e contornos dentro da tolerância. Depois de ser dobrada, posicionada e soldada, já não se encaixa no conjunto. O suporte perdeu o esquadro ou o tubo telescópico começou a prender.
Isso não comprova uma falha no corte. A soldagem gera aquecimento localizado e contração; a soltura das fixações pode revelar deformações antes contidas; o revestimento pode consumir a folga funcional. Cada etapa modifica as condições deixadas pela anterior.
Para fabricantes e compradores de reboques, a pergunta decisiva não é apenas a precisão nominal do equipamento. É se a cadeia de fabricação consegue entregar, repetidamente, a geometria e o funcionamento exigidos no produto acabado.
Análise técnica · Materiais e fabricação
Aquecimento desigual e contração mudam a geometria final
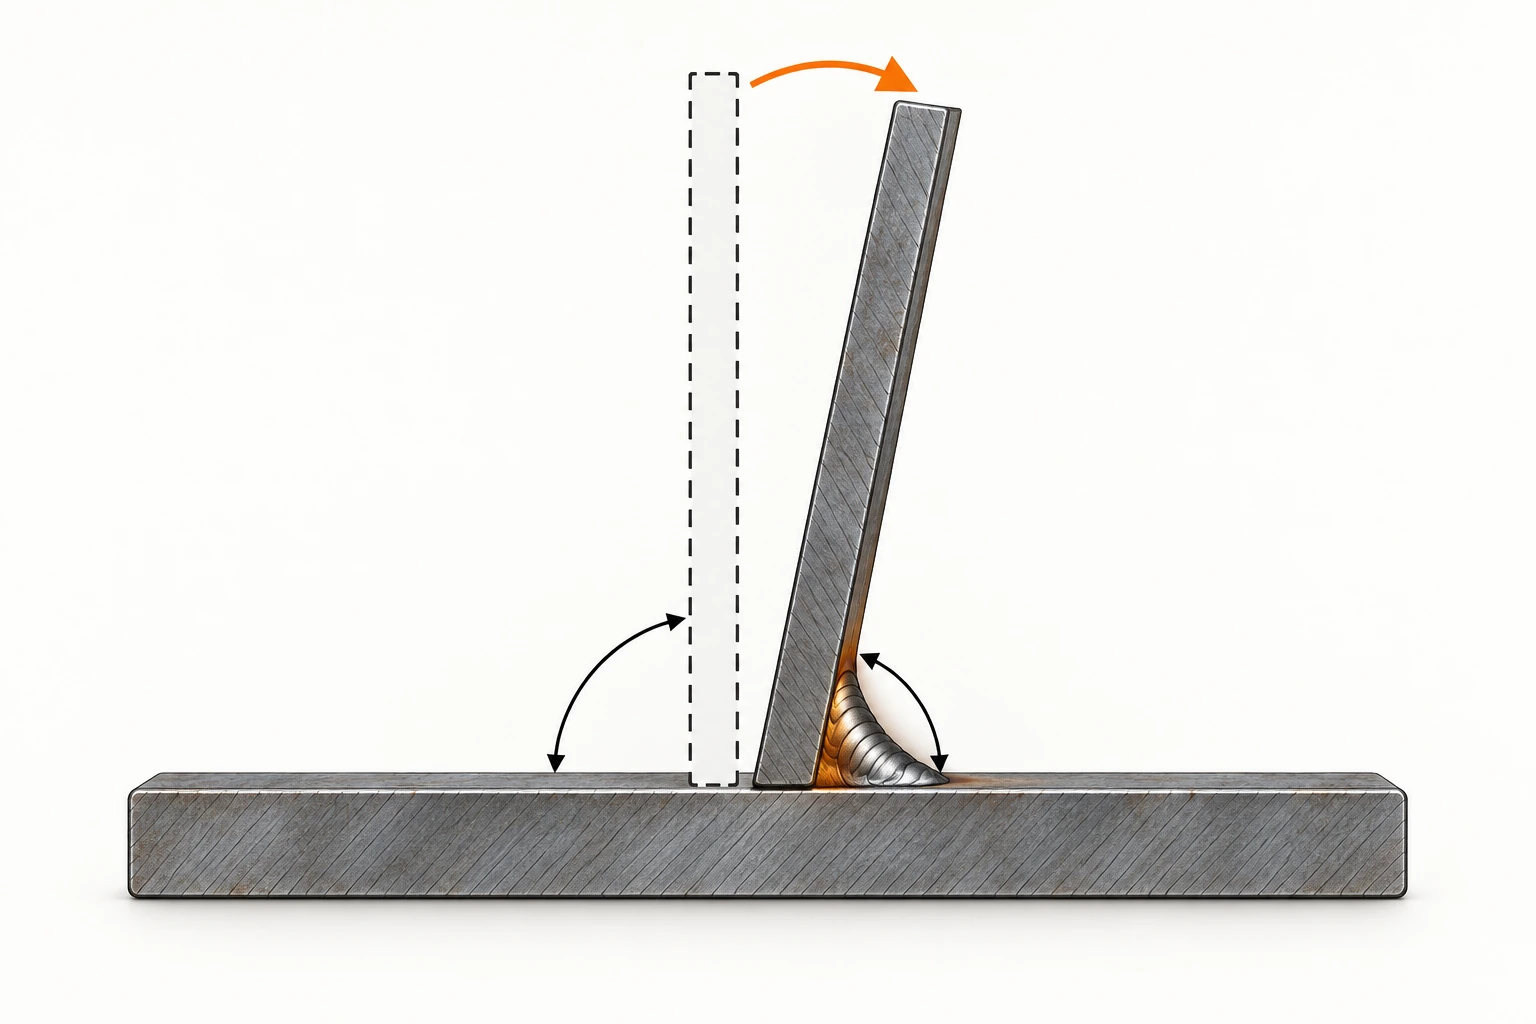
O arco aquece intensamente uma região pequena, enquanto o restante da estrutura permanece mais frio. O material aquecido tenta expandir, mas encontra restrição. Durante a solidificação e o resfriamento, a solda e o material adjacente contraem. Essa interação pode deixar tensões residuais, deformação permanente ou ambas. [2]
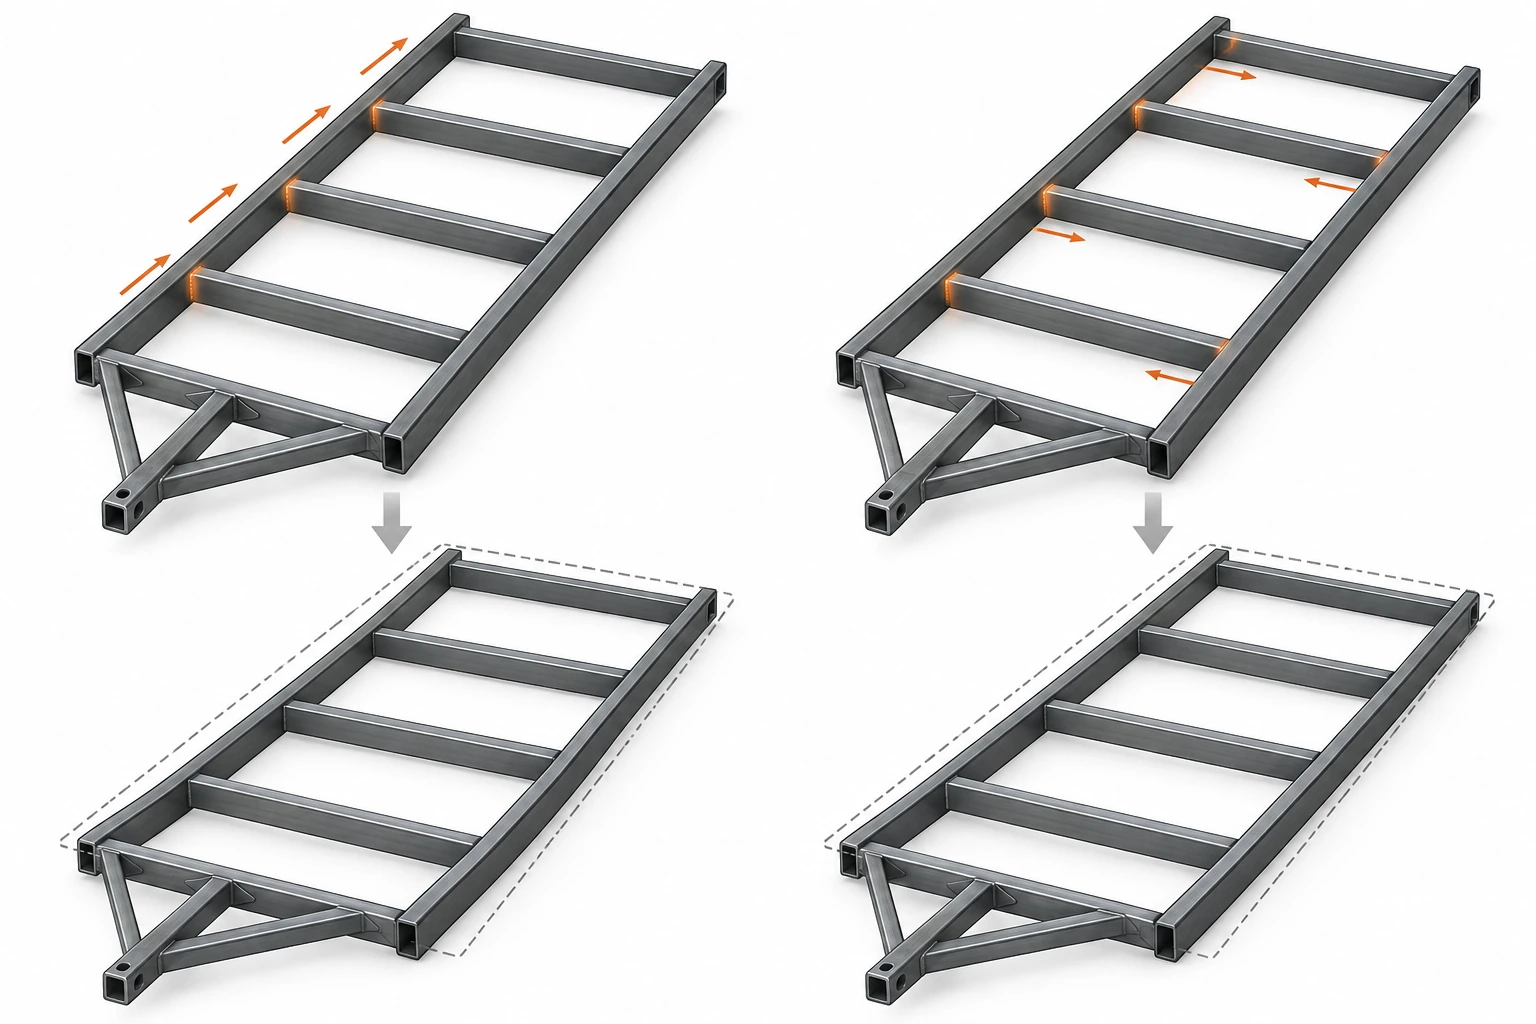
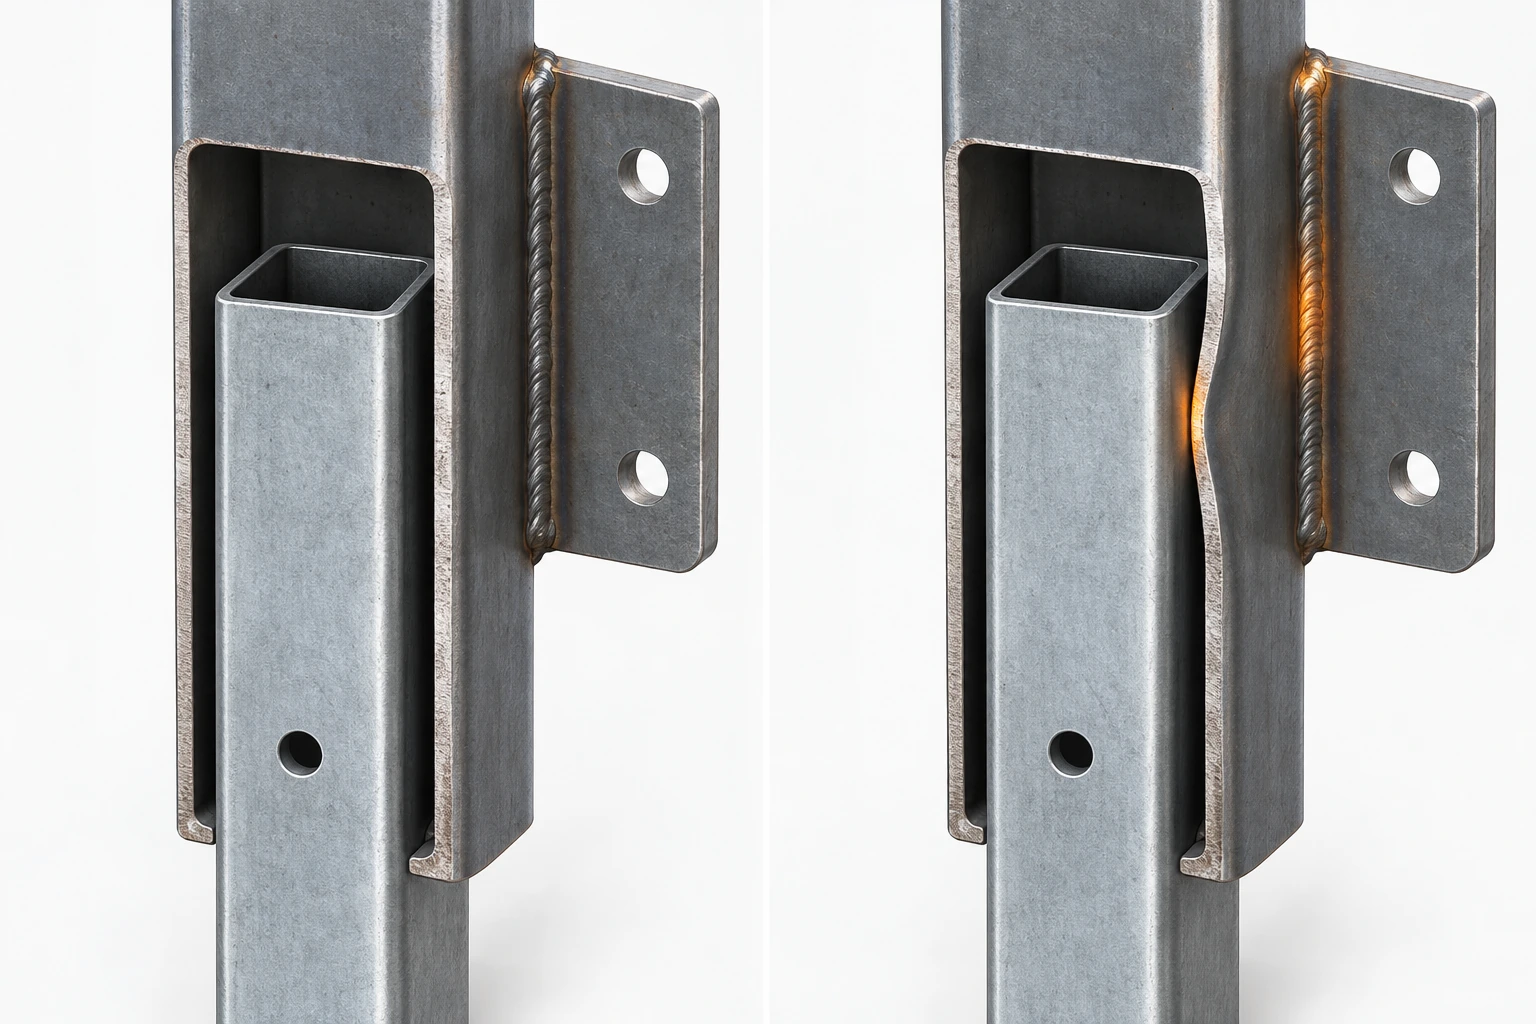
Uma chapa vertical com solda de filete somente de um lado pode inclinar-se para o lado soldado. Em longarinas, a contração pode contribuir para arqueamento; em travessas, a distribuição desigual pode gerar torção. Em tubos relativamente finos, um suporte soldado pode alterar localmente a parede.
O resultado depende de geometria, espessura, aporte térmico, restrição e sequência. Não existe um ângulo de deformação aplicável a qualquer componente. A explicação também não é simplesmente que o aço «ficou expandido»: a geometria final reflete todo o histórico térmico e mecânico do conjunto.
Tolerância de corte não é tolerância do conjunto acabado
O corte preciso melhora perfis, localização dos furos e repetibilidade das peças. Também facilita um ajuste inicial uniforme. Porém, a tolerância de uma máquina descreve uma operação específica.
Considere uma precisão anunciada de ±0,1 mm apenas como exemplo hipotético, não como padrão universal de corte a laser. Mesmo que ela seja atendida, dobra, soldagem e revestimento podem mudar a posição final da interface. Os requisitos precisam identificar em qual etapa são válidos.
| Etapa | O que controlar |
|---|---|
| Corte | Perfis, posição dos furos e condição das bordas |
| Dobra | Ângulo, raio e geometria conformada |
| Posicionamento | Referências, localização e abertura da junta |
| Soldagem | Geometria da solda, aporte térmico e sequência |
| Resfriamento e liberação | Retilineidade, planicidade e posição sem restrição do dispositivo |
| Tratamento superficial | Variações dimensionais e folgas |
| Montagem final | Encaixe, alinhamento e funcionamento |
Medir somente a primeira etapa não demonstra conformidade na última. A precisão de corte deve criar uma condição inicial previsível, enquanto as demais operações precisam preservar ou compensar suas alterações de maneira controlada.
Mais metal de solda não garante um componente melhor
A orientação da SSAB para projeto de reboques com Strenx observa que a distorção pode ser um problema de fabricação mais crítico que a resistência estática da própria solda. É uma observação contextual, não uma declaração de que resistência deixa de importar em qualquer reboque. [1]
Depois que a união atende ao dimensionamento, adicionar metal desnecessário pode aumentar a exposição térmica e a contração sem melhorar a função. Um suporte de macaco pode apresentar uma solda robusta e sem defeitos visíveis, mas uma face de montagem fora de posição.
A TWI trata o controle do tamanho de solda e a redução de metal desnecessário como medidas contra distorção. Isso nunca autoriza reduzir a garganta abaixo do requisito estrutural. [2] [3]
O tamanho deve resultar da engenharia, não da preferência de quem executa ou da impressão visual do comprador. A relação entre volume soldado e deformação depende da junta, das passadas e da restrição; não é uma proporção universal. Qualidade dimensional e aparência do cordão são características distintas.
A sequência de soldagem integra o projeto de fabricação
Dois fabricantes podem utilizar o mesmo aço, os mesmos recortes e os mesmos tamanhos nominais de solda, mas entregar chassis diferentes. Soldar completamente um lado antes do outro cria um histórico diferente de distribuir as operações. A segunda sequência não desfaz automaticamente a primeira deformação.
Passo a ré, sequência salteada e equilíbrio
Na técnica de passo a ré, trechos curtos são depositados no sentido contrário ao avanço geral. Na sequência salteada, trechos separados são executados em uma ordem planejada. Ambas exigem adequação à junta e ao processo. Uma sequência salteada não permite deixar uma solda intermitente onde o projeto exige continuidade. [3]
Distribuir soldas adequadamente em relação à seção e ao eixo neutro pode compensar parte dos efeitos de contração. Em alguns casos, mudar a geometria da união ajuda tanto quanto mudar a ordem de execução.
O exemplo da SSAB sobre a posição da alma em relação à mesa ilustra essa possibilidade, mas não impõe uma posição única para todas as vigas. [1] A sequência deve preservar penetração, continuidade, acesso e desempenho à fadiga. Trata-se de uma entrada de engenharia a validar, e não de uma escolha informal de conveniência.
Dispositivos controlam a posição, mas não eliminam a contração
Dispositivos de soldagem estabelecem referências, mantêm aberturas de junta e reduzem variações entre operadores. Contudo, a peça pode parecer reta enquanto está presa e se movimentar depois da liberação.
Uma medição a quente e sob restrição descreve essa condição. Não comprova, por si só, a planicidade do componente frio e livre. Temperatura, apoios e restrições permitidas precisam fazer parte do método de inspeção.
A TWI explica que restrição pode controlar movimento, mas também elevar tensões e, em condições inadequadas, aumentar o risco de trincas. [4] Portanto, aumentar a força das fixações não é uma solução universal.
Uma pré-deformação controlada pode compensar o movimento esperado em determinadas aplicações. Seu sentido e sua magnitude devem ser definidos por engenharia e testes representativos, considerando material e procedimento. Não é licença para dobrar peças arbitrariamente. O objetivo é obter a forma final repetível, sem criar uma condição estrutural inadequada ou depender de ajustes individuais.
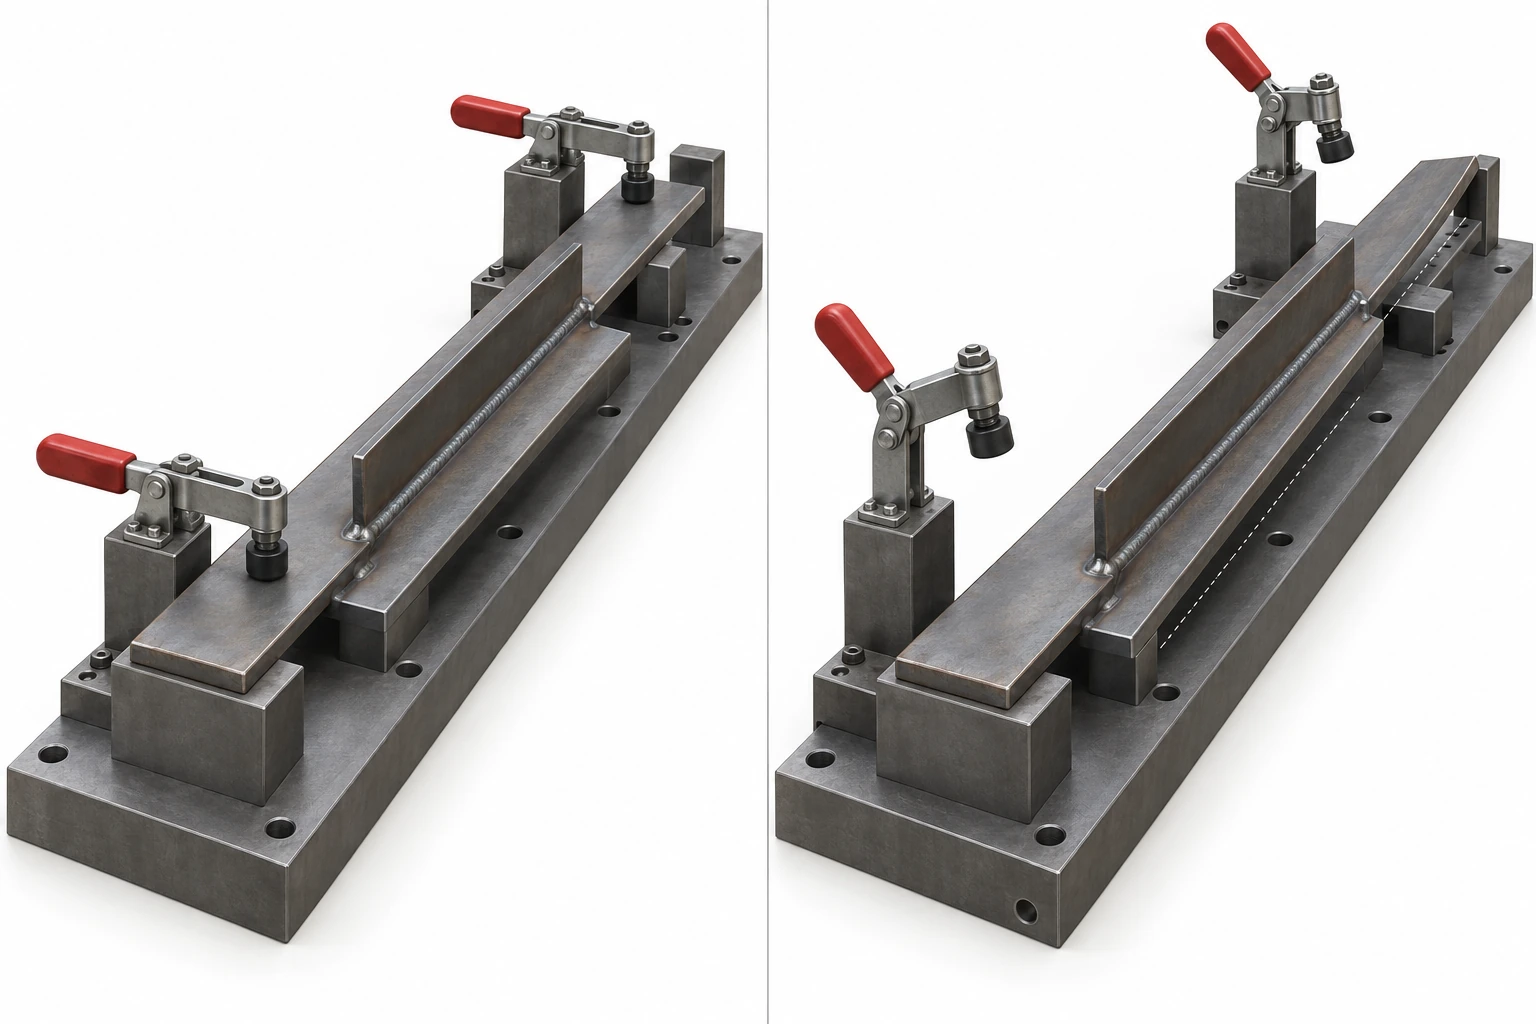
Preparação e ponteamento definem as condições iniciais
Uma travessa com comprimento correto ainda pode apresentar abertura irregular se a longarina estiver arqueada ou se o dispositivo posicionar as peças incorretamente. A região mais aberta pode demandar mais metal, outra velocidade ou passadas adicionais. O aquecimento e a contração deixam de ser uniformes.
A SSAB relaciona aberturas consistentes à penetração e ao controle da distorção. Seus valores numéricos se aplicam aos produtos e condições tratados pela orientação; não devem virar limites universais para qualquer união de reboque. [5]
Ponteamento também exige controle
A quantidade, a localização e a sequência dos pontos influenciam o fechamento da junta e o movimento durante a soldagem. A TWI descreve alternativas como iniciar próximo ao centro ou empregar progressão em passo a ré. A escolha depende da configuração real. [9]
Pontos incorporados à solda definitiva precisam seguir o procedimento e a qualificação apropriados. A preparação deve esclarecer posições, integração e eventual remoção dos pontos. Um problema dimensional final pode começar no ajuste inicial; alterar apenas os parâmetros do arco não corrige uma referência incorreta ou um dispositivo desgastado.
Quando uma pequena deformação prejudica a função
Chassis e suspensão
A distância entre longarinas medida em um único ponto não revela necessariamente arqueamento ou torção. O plano de inspeção deve incluir referências e posições funcionais, com apoios definidos. Mudanças de apoio podem mudar a deflexão elástica e dificultar a comparação entre relatórios.
Na suspensão, suportes deslocados podem prejudicar a posição e a faixa de ajuste disponível. Isso não significa que todo desalinhamento venha da soldagem: montagem, desgaste e danos também precisam ser investigados. O manual Hendrickson L1061 de 2009 é citado pelos princípios, não por valores atuais aplicáveis a todos os eixos. Ele adverte expressamente contra dobrar o eixo para corrigir alinhamento. Siga as instruções do fabricante para o modelo utilizado. [6]
Tubos telescópicos
Em tubos quadrados, retilineidade, paralelismo, esquadro e folga são mais úteis que uma referência genérica à concentricidade. Soldar uma placa no tubo externo pode deformar a parede perto da união. O revestimento pode reduzir ainda mais a passagem do tubo interno.
Uma largura externa correta não garante funcionamento ao longo do curso. Ao avaliar macacos para reboques da GOODIN, especifique a verificação funcional no estado acabado.
Faces de montagem
Uma placa pode manter o espaçamento correto entre quatro furos e, ao mesmo tempo, inclinar-se em relação ao conjunto. Aumentar os furos pode facilitar a montagem, mas pode alterar o projeto da ligação parafusada sem eliminar a causa. Controle posição e orientação em relação às referências funcionais, evitando usar os parafusos para forçar um encaixe não previsto.
Aceitar o estado final, não apenas a aparência da solda
A galvanização por imersão a quente acrescenta espessura e um ciclo térmico. A pintura a pó também ocupa espaço, mas os efeitos dos dois processos não devem ser tratados como idênticos. O desenho deve indicar tolerâncias após o revestimento, folgas e áreas de mascaramento.
Quando uma usinagem posterior é prevista, superfícies expostas precisam receber proteção adequada. Esmerilhar ou furar improvisadamente não deve ser a resposta normal a interferências previsíveis.
Separar tolerância, solda e correção
A ISO 13920:2023 aborda tolerâncias gerais de construções soldadas e quatro classes de precisão de oficina. A escolha depende da função e do desenho; interfaces críticas podem exigir requisitos específicos. Aplicar a classe mais restritiva a tudo pode elevar custo sem melhorar o produto. [7]
A ISO 17637:2016 trata do ensaio visual de juntas soldadas por fusão, incluindo verificações anteriores à soldagem. Não substitui inspeção dimensional. Uma solda aceitável não comprova alinhamento; a geometria correta não comprova integridade da solda. [8]
O desempeno mecânico ou térmico deve seguir método autorizado para o material e a estrutura, com inspeção posterior. Se a correção é frequente, investigue tamanho de solda, sequência, ajuste, apoios e mudanças de espessura. Normalizar retrabalho pode esconder um processo instável.
Comprar geometria repetível, não uma especificação de máquina
Uma amostra correta não demonstra repetibilidade em série. Desgaste dos localizadores, variação dos tubos, troca de operador ou alteração do procedimento podem mudar o resultado. A inspeção identifica se a precisão foi obtida; não cria precisão por si só.
É necessário controlar referências, manutenção, sequência e parâmetros, revalidando mudanças relevantes. O menor preço de fabricação pode gerar maior custo total quando exige ajustes na montagem, recuperação do revestimento, refugo e atrasos.
| Pergunta ao fornecedor | Por que importa |
|---|---|
| Quais dimensões finais são críticas? | Relacionar aceitação e função |
| Quais tolerâncias valem antes e depois de soldar? | Separar peça e conjunto |
| Quais referências são usadas? | Medir relações funcionais |
| Como o ajuste da junta é controlado? | Estabilizar abertura e volume de solda |
| A sequência é definida? | Repetir o histórico térmico |
| Como o dispositivo é verificado? | Detectar desgaste e erros sistemáticos |
| Quando a medição acontece? | Definir temperatura e restrição |
| O que se verifica depois do revestimento? | Confirmar folgas e interfaces |
| Como se demonstra consistência por lote? | Ir além do protótipo |
| Quais correções são permitidas? | Proteger estrutura e revestimento |
Não é obrigatório impor dispositivos idênticos a todos os fornecedores quando métodos diferentes e validados atendem ao mesmo requisito. O essencial é definir o resultado e obter evidências de repetibilidade.
A visão da GOODIN
Para macacos e interfaces de montagem para fabricantes, a precisão relevante é a do produto pronto para montar. Capacidade de máquina é necessária, mas a precisão final depende da cadeia completa. Converse com a GOODIN sobre referências, folgas finais e requisitos de produção antes de concluir a especificação.
Fontes e leituras complementares
Contexto de engenharia, não um procedimento universal de soldagem. Prevalecem desenhos, requisitos do material, procedimentos qualificados e instruções aplicáveis do fabricante. As edições identificam as fontes; não há datas de acesso.
- SSAB — Welding distortion — Trailer design
- TWI — Distortion — Prevention by design
- TWI — Distortion control — Prevention by fabrication techniques
- TWI — Distortion — Prevention by pre-setting, pre-bending or use of restraint
- SSAB — The size of the joint root gap
- Hendrickson — Trailer Axle Service Procedures — L1061 (2009)
- ISO — ISO 13920:2023 — General tolerances for welded constructions
- ISO — ISO 17637:2016 — Visual testing of fusion-welded joints
- TWI — How can tack welding be used to minimise distortion?
Mesma capacidade, produtos diferentes: por que dois macacos para reboques com a mesma especificação podem ter desempenhos muito distintos
O alumínio resiste à corrosão — até ser unido ao metal errado: o problema galvânico oculto nos conjuntos de reboques
Artigo Relacionado