Un corte perfecto todavía puede producir un remolque torcido: cómo la secuencia de soldadura y la distorsión térmica alteran la precisión dimensional
En esta página
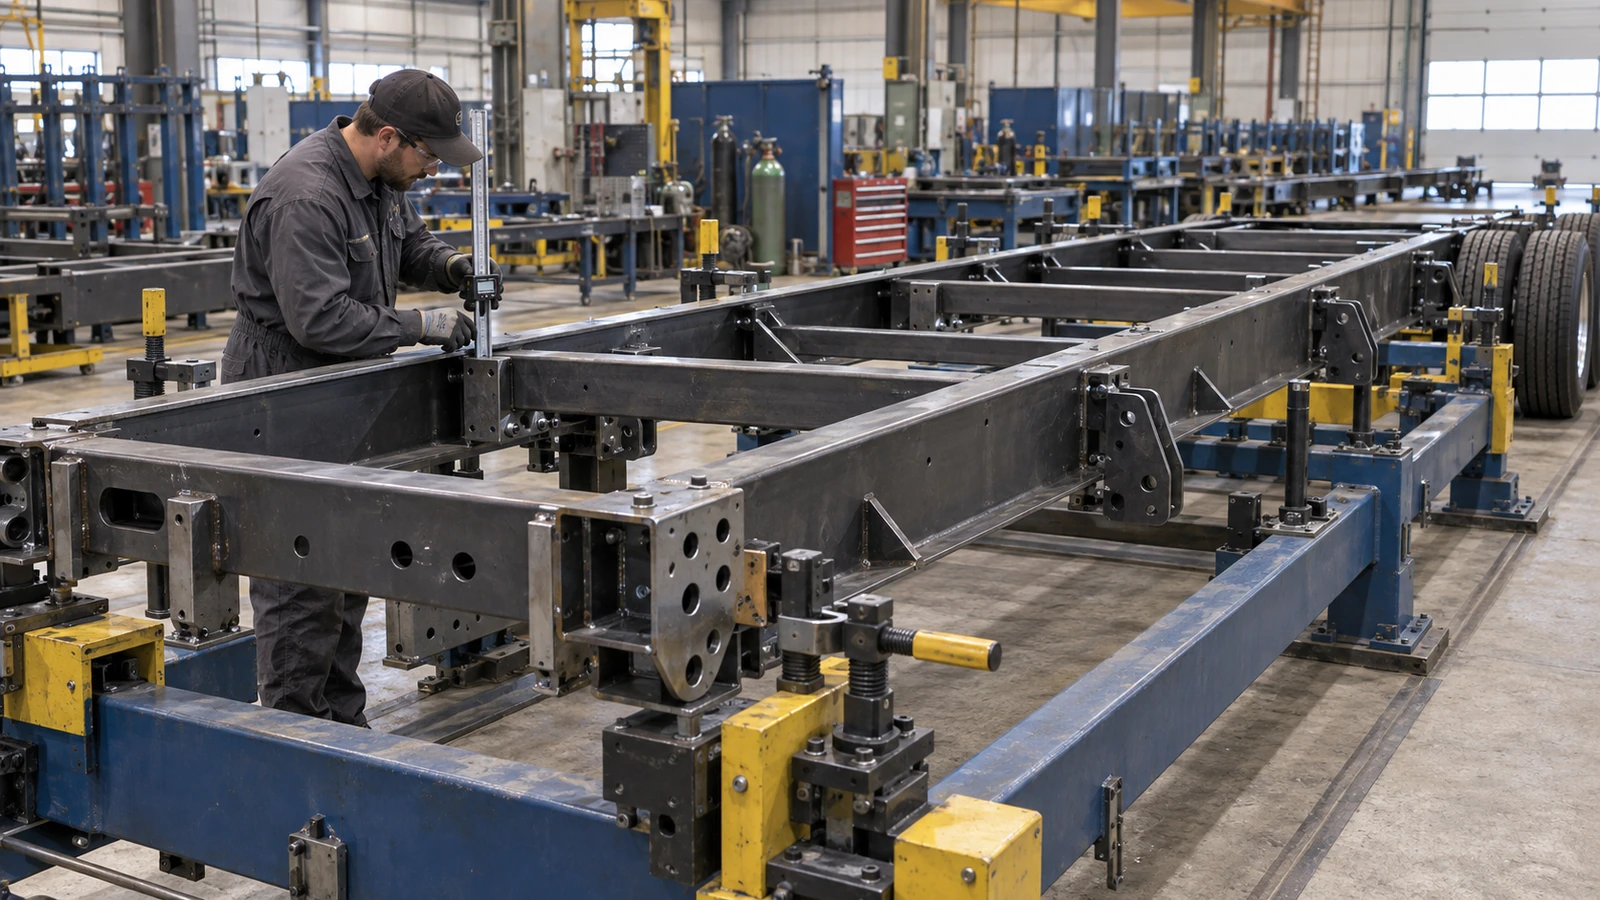
Una placa sale del láser con sus orificios correctamente ubicados y sus bordes dentro de tolerancia. Después se dobla, se coloca en un útil y se suelda a un tubo. Al enfriarse, el soporte ya no encaja.
No necesariamente ha fallado el corte. La soldadura puede cambiar la orientación de la placa; la liberación de las mordazas puede revelar una deformación que antes estaba restringida; el recubrimiento puede consumir la holgura disponible. Cada operación conserva o modifica la geometría de la anterior.
Para un fabricante de remolques, la pregunta no es únicamente qué precisión anuncia la máquina. Es si el proceso completo entrega repetidamente las dimensiones y la función exigidas al producto terminado.
Análisis técnico · Materiales y fabricación
El calentamiento desigual cambia la geometría final
El arco calienta una zona pequeña mientras el material cercano permanece más frío. La expansión está limitada por el resto de la estructura. Al solidificarse y enfriarse, el metal de soldadura y la zona calentada se contraen; la resistencia a ese movimiento puede producir tensiones residuales, deformación permanente o ambas. [2]
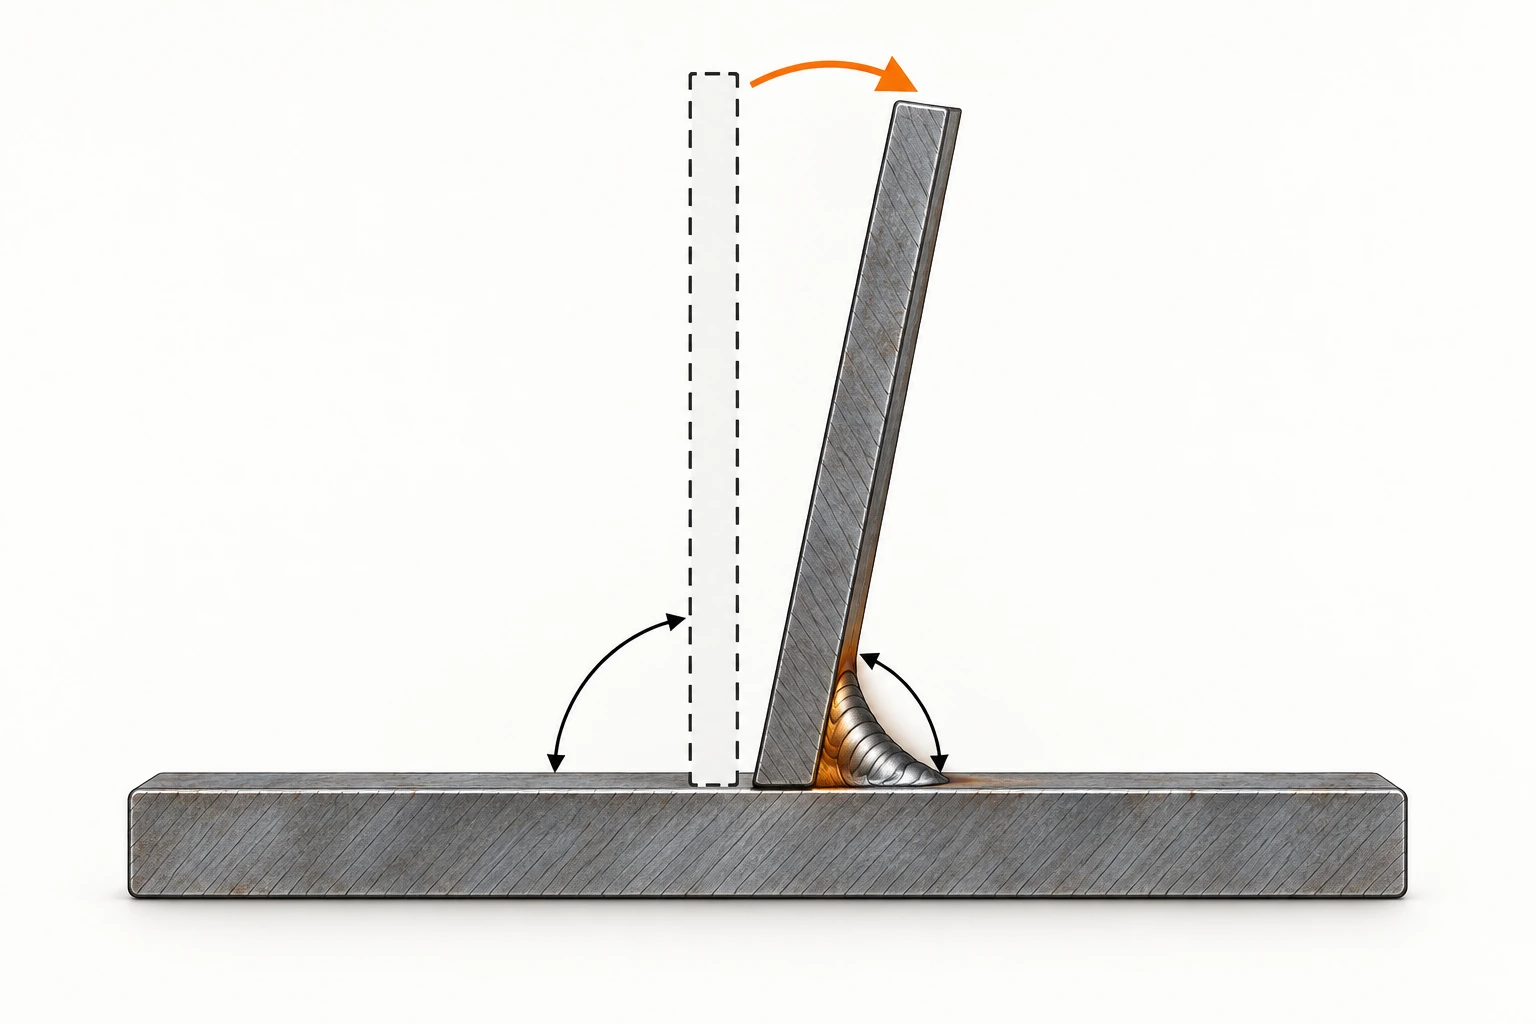
Una placa vertical unida mediante un cordón en un solo lado puede inclinarse hacia ese cordón. En una viga larga, la contracción puede contribuir a la curvatura; alrededor de un travesaño, una distribución desigual puede favorecer la torsión. Un soporte soldado a un tubo relativamente delgado puede deformarlo localmente.
No existe una magnitud universal de movimiento. Influyen la geometría, el espesor, el aporte térmico, la restricción y el orden de ejecución. Tampoco se trata simplemente de que el acero «quede expandido»: el resultado corresponde a toda su historia térmica y mecánica. Las piezas cortadas con precisión solo definen el punto de partida.
La tolerancia de corte no es la tolerancia del conjunto
El corte láser facilita perfiles y patrones de orificios repetibles. Eso mejora el montaje y ayuda a controlar la separación entre piezas. Pero una tolerancia de máquina describe una operación, no todas las operaciones posteriores.
Una precisión anunciada de ±0,1 mm, utilizada aquí como ejemplo hipotético y no como especificación general, no demuestra que un soporte soldado y recubierto conserve esa misma precisión. El plano debe distinguir los estados de medición.
| Etapa | Control necesario |
|---|---|
| Corte | Perfiles, posición de orificios y estado de los bordes |
| Doblado | Ángulo, radio y geometría conformada |
| Posicionamiento | Referencias, ubicación y separación de unión |
| Soldadura | Geometría del cordón, aporte térmico y secuencia |
| Enfriamiento y liberación | Rectitud, planitud y posición sin la restricción del útil |
| Tratamiento superficial | Cambios dimensionales y holguras disponibles |
| Montaje final | Ajuste, alineación y funcionamiento |
Un informe de la primera etapa no sustituye la aceptación de la última. La precisión inicial tiene valor cuando el resto del proceso la conserva o compensa sus cambios de forma controlada.
Más metal de soldadura no garantiza un mejor componente
En su guía de diseño de remolques con Strenx, SSAB destaca que la distorsión puede convertirse en un problema de fabricación más crítico que la resistencia estática de la propia soldadura. La observación tiene contexto: no significa que la resistencia deje de importar ni que todos los remolques tengan el mismo factor limitante. [1]
Cuando una unión ya satisface el diseño, añadir metal innecesario puede aumentar el calentamiento y la contracción sin mejorar la utilidad del conjunto. Un soporte de gato puede tener un cordón grande y sano, pero una cara de montaje fuera de posición.
TWI recomienda controlar el tamaño del cordón y evitar metal innecesario como parte de la prevención de distorsiones. No autoriza a reducir la garganta por debajo del requisito estructural. [2] [3]
El comprador debe pedir el tamaño y la calidad especificados, no utilizar el volumen visible de soldadura como sustituto de la ingeniería. La relación entre tamaño y deformación también depende del número de pasadas, la geometría y la restricción: no es una regla proporcional simple.
La secuencia de soldadura forma parte del diseño de fabricación
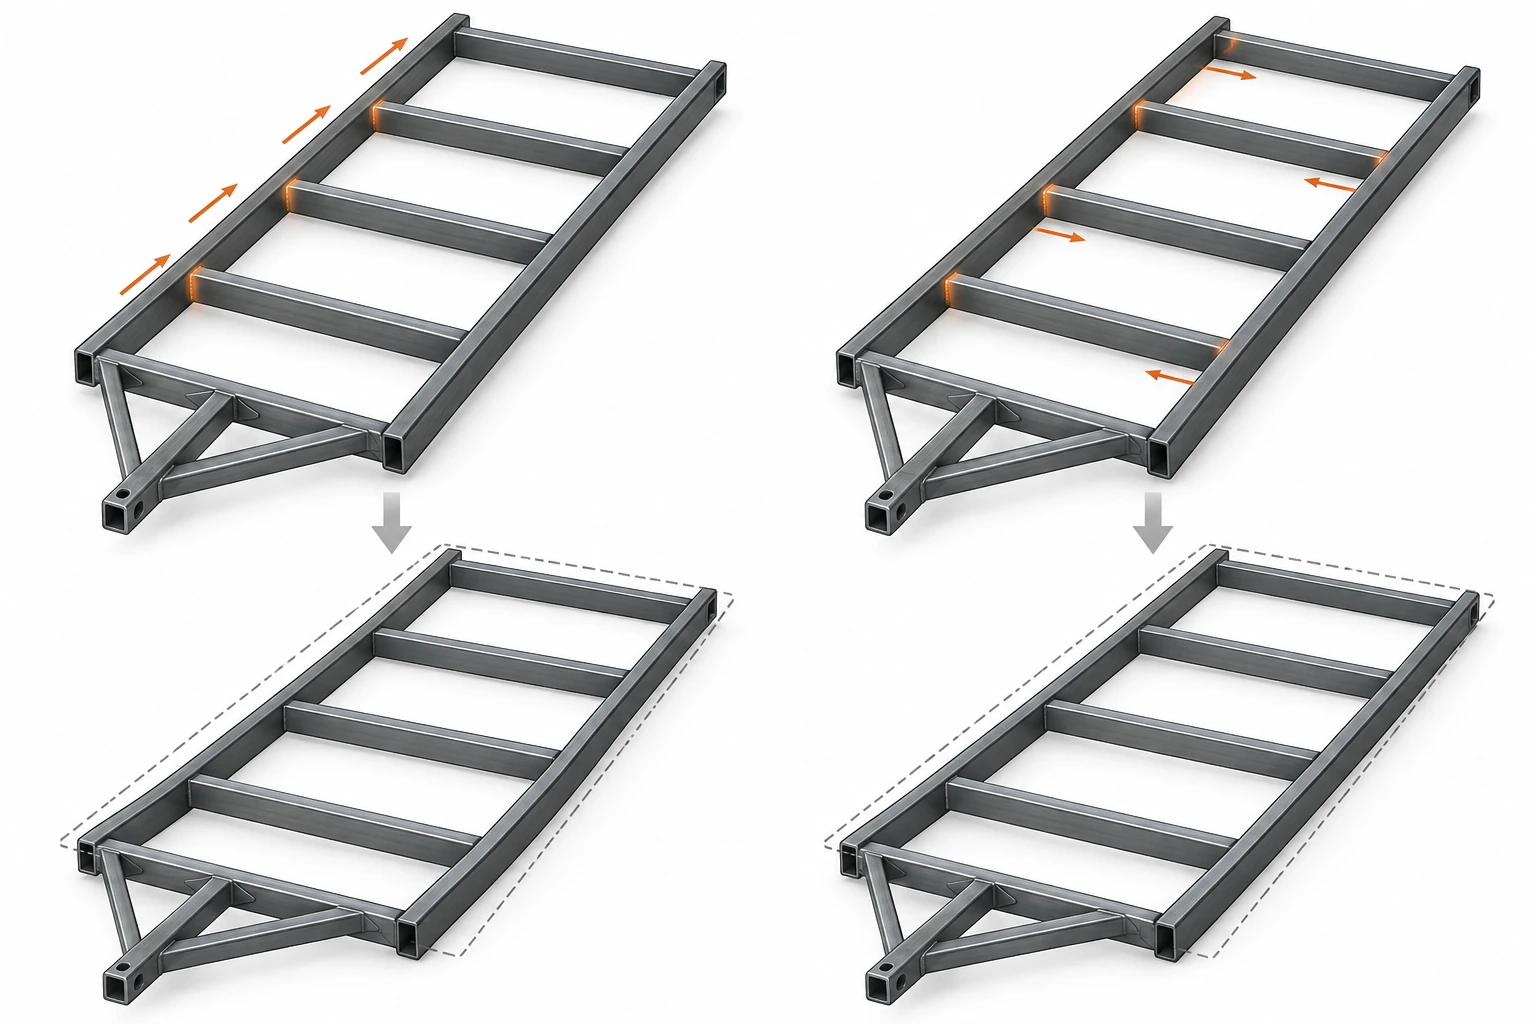
Dos proveedores pueden utilizar el mismo acero y las mismas piezas cortadas, pero obtener bastidores diferentes. Completar todas las uniones de un lado antes de trabajar en el otro genera una historia térmica distinta de una secuencia distribuida. Soldar después el lado opuesto no garantiza deshacer el movimiento anterior.
Retroceso, saltos y equilibrio
La soldadura a retroceso deposita tramos cortos en dirección contraria al avance general. La soldadura por saltos distribuye los tramos en un orden planificado. Son herramientas de control, no recetas universales. Una secuencia por saltos no permite dejar discontinuidades cuando el diseño exige un cordón continuo. [3]
El equilibrio también depende de la posición de las soldaduras respecto a la sección y su eje neutro. Distribuir apropiadamente las uniones puede compensar parte de sus efectos de contracción; modificar la geometría de la junta puede ayudar tanto como cambiar el orden.
Los ejemplos de SSAB sobre posición de alma y ala ilustran ese principio, pero no obligan a adoptar una geometría única. [1] El procedimiento debe respetar penetración, continuidad, acceso y comportamiento a fatiga. La secuencia es una variable de fabricación que debe validarse para el conjunto real.
Los útiles controlan la posición, no eliminan la contracción
Un útil establece referencias, mantiene separaciones y reduce la variación entre operarios. Sin embargo, mientras sujeta la pieza también puede ocultar parte del movimiento que aparecerá al liberar las mordazas.
Una comprobación realizada con el componente caliente y sujeto describe ese estado restringido. No demuestra automáticamente la planitud o la rectitud del componente frío y libre. La inspección final debe definir temperatura, puntos de apoyo y restricciones permitidas.
TWI explica que la sujeción puede controlar la deformación, pero también generar tensiones de restricción y, en condiciones inadecuadas, elevar el riesgo de fisuración. [4] Por ello, «más fuerza de apriete» no es siempre la respuesta correcta.
En determinadas aplicaciones puede introducirse una contradeformación inicial para compensar el movimiento previsto. Debe establecerse mediante ingeniería y ensayos representativos, no mediante ajustes improvisados. El resultado buscado es una forma final repetible sin comprometer la unión ni el material. El útil forma parte del proceso validado; no reemplaza su validación.
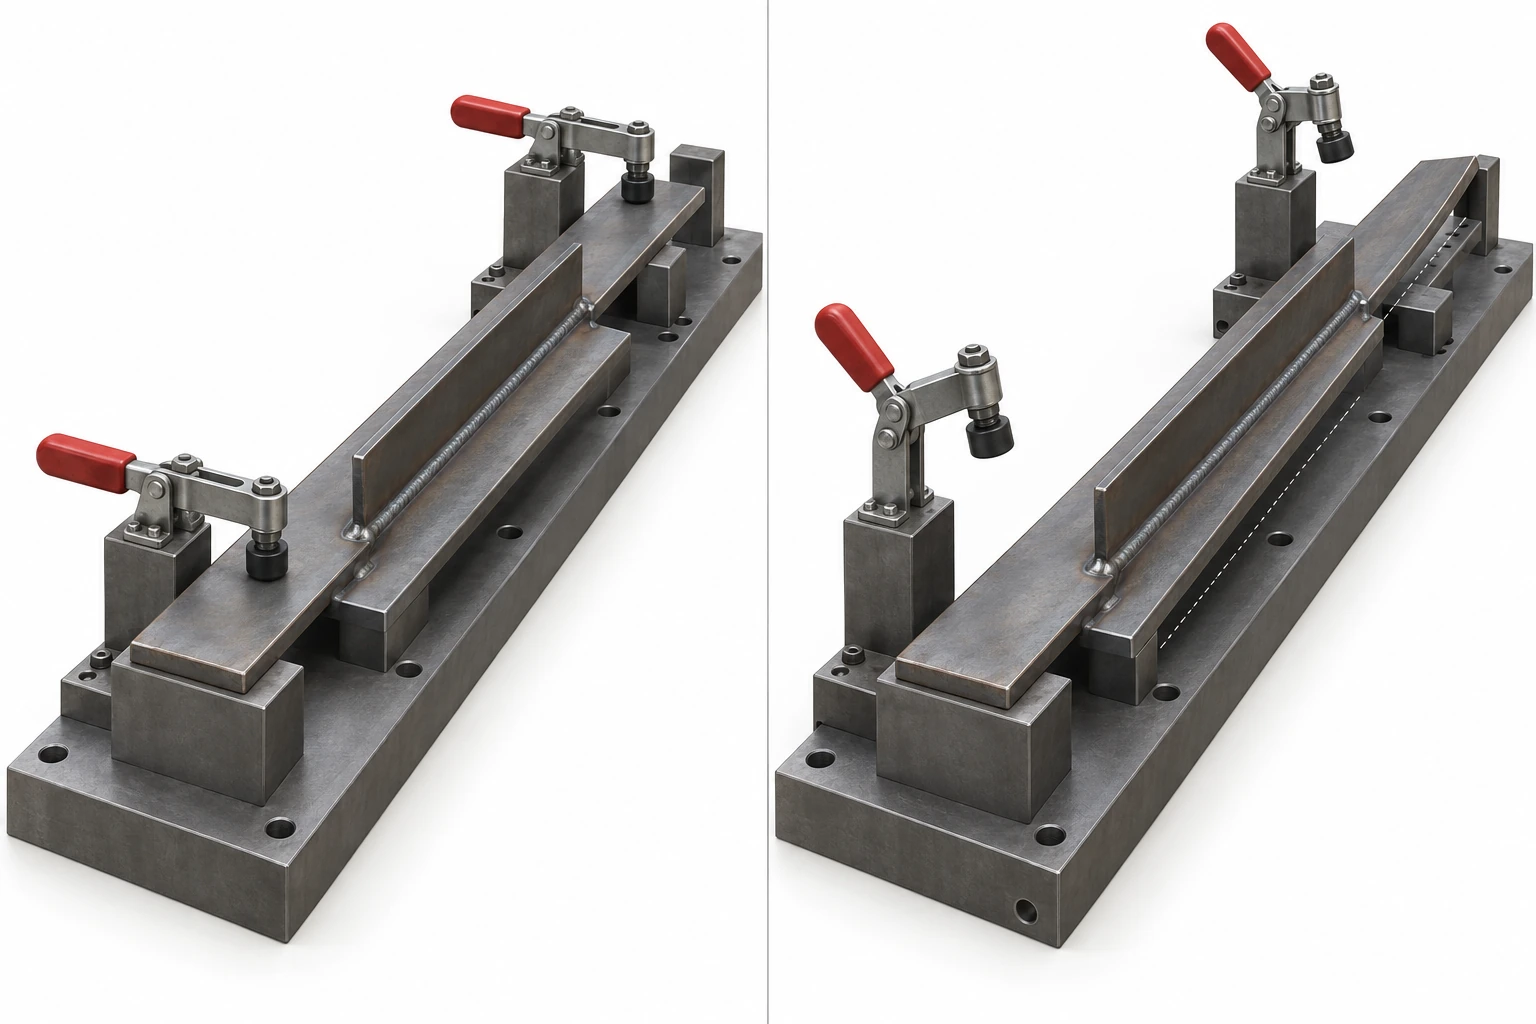
El ajuste y los puntos de soldadura establecen las condiciones iniciales
Aunque un travesaño tenga la longitud correcta, una viga ligeramente curvada o una posición incorrecta en el útil puede dejar una separación variable. La zona más abierta puede exigir más metal, otra velocidad o pasadas adicionales. Cambia el ciclo térmico y también puede cambiar la contracción.
SSAB relaciona una separación uniforme con una penetración más consistente y el control de la distorsión. Sus valores numéricos son específicos de los productos y condiciones descritos: no deben convertirse en límites universales para cualquier unión de remolque. [5]
Los puntos también cuentan
La ubicación y secuencia de los puntos de soldadura afectan al cierre de la separación y al movimiento durante la ejecución. TWI describe opciones como comenzar cerca del centro o utilizar progresión a retroceso. Son alternativas que deben seleccionarse según la junta. [9]
Los puntos incorporados al cordón definitivo requieren el procedimiento y la cualificación apropiados. Deben definirse su disposición, la preparación y su integración o eliminación. Un error final no siempre se resuelve cambiando parámetros del arco: puede requerir corregir la preparación, las referencias o la secuencia de montaje.
Dónde una pequeña deformación se convierte en un problema funcional
Bastidor y suspensión
Medir solo la distancia entre largueros en un punto no revela necesariamente curvatura longitudinal o torsión. El plan debe controlar diagonales, referencias y ubicaciones funcionales, utilizando apoyos acordados: cambiar los apoyos puede cambiar la deflexión elástica medida.
En la suspensión, la posición de los soportes influye en la geometría y en el ajuste disponible. No todos los problemas de alineación proceden de la soldadura; también pueden intervenir instalación incorrecta, desgaste o componentes dañados. El manual Hendrickson L1061 de 2009 aporta principios, no valores actuales para cualquier eje. Advierte expresamente que no se debe doblar el eje para corregir la alineación. Deben seguirse las instrucciones aplicables del fabricante. [6]
Holgura de los gatos telescópicos
En tubos cuadrados interesan especialmente rectitud, paralelismo, escuadra y holgura, no una descripción genérica de «concentricidad». Soldar una placa al tubo exterior puede deformar localmente la pared y dificultar el deslizamiento. El recubrimiento puede reducir aún más el espacio disponible.
Una anchura exterior correcta no demuestra funcionamiento correcto a lo largo del recorrido. Consulte los gatos para remolques de GOODIN y defina la verificación funcional del conjunto terminado.
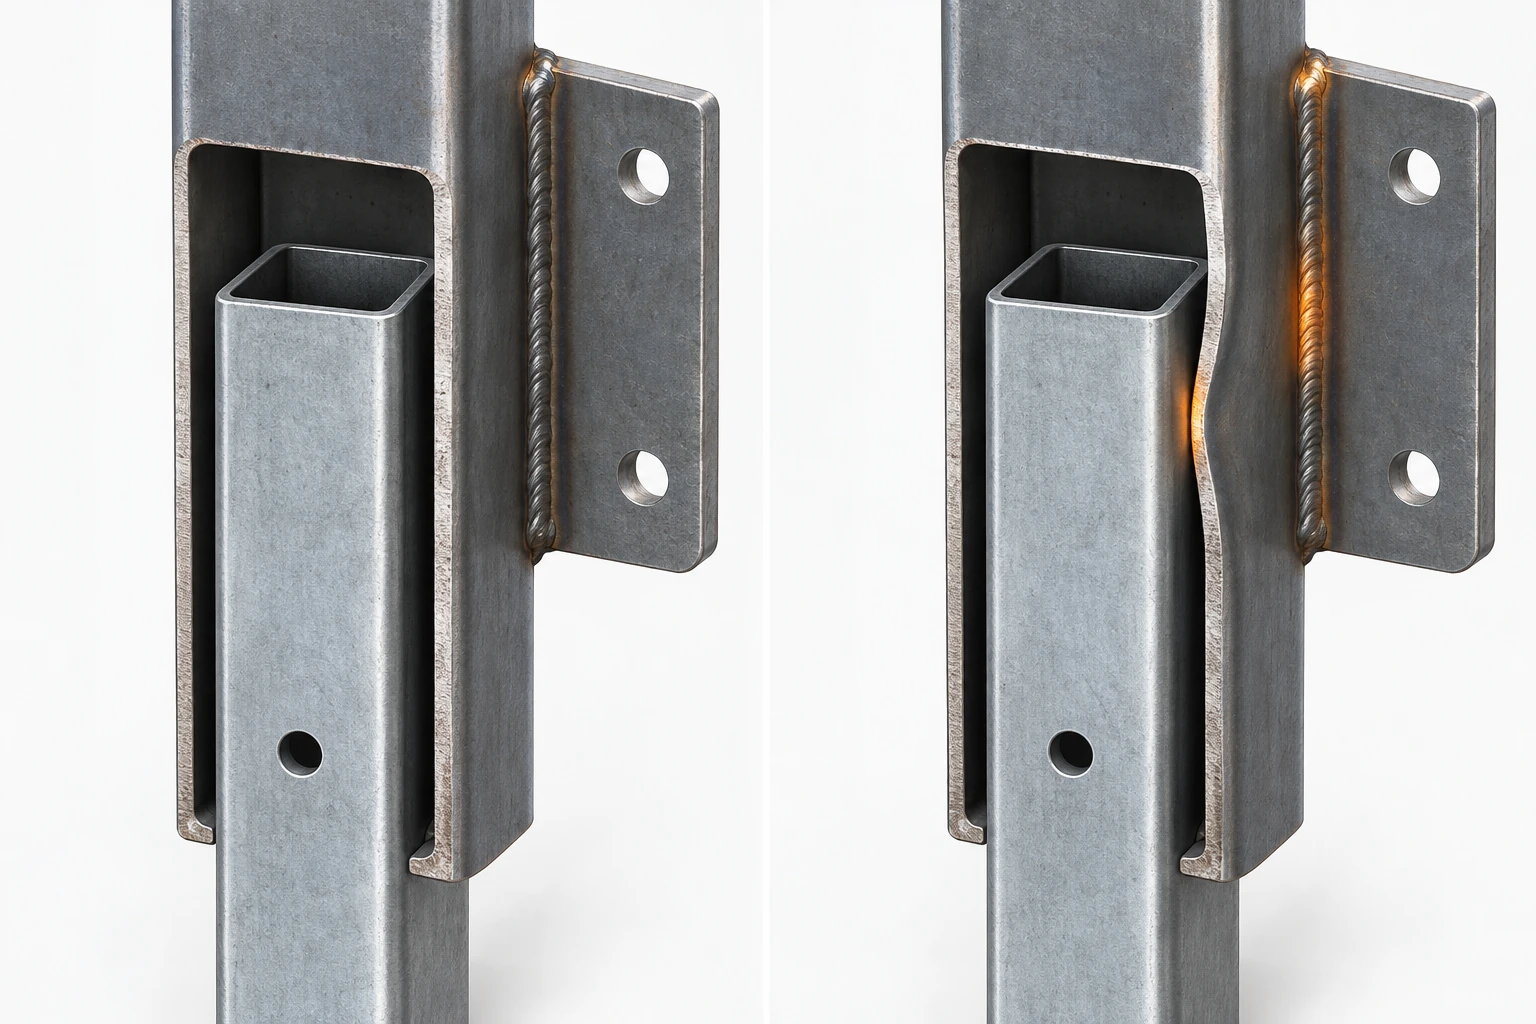
Interfaz de montaje
Cuatro orificios pueden conservar su separación relativa mientras toda la placa se inclina respecto al conjunto. Agrandarlos puede facilitar el montaje, pero modifica potencialmente la unión atornillada y no elimina la causa. Deben controlarse posición y orientación respecto a referencias funcionales, evitando que los tornillos fuercen arbitrariamente las piezas a encajar.
Aceptar el estado final, no solo el aspecto del cordón
El galvanizado en caliente añade espesor y un ciclo térmico; la pintura en polvo también ocupa espacio, pero sus efectos no deben considerarse idénticos. El plano debe indicar qué tolerancias se aplican después del recubrimiento y dónde se necesitan reservas de holgura o enmascarado.
El ajuste posterior mediante mecanizado, si está previsto, exige proteger las superficies expuestas. El lijado o taladrado improvisado no debe convertirse en respuesta habitual a interferencias previsibles.
Tolerancia funcional e inspección
ISO 13920:2023 establece tolerancias generales para construcciones soldadas y cuatro clases según la precisión de taller; su elección debe responder a la función y a lo indicado en el plano. Las características críticas pueden necesitar requisitos específicos. No todas las dimensiones requieren la clase más estricta. [7]
ISO 17637:2016 trata la inspección visual de uniones soldadas por fusión, incluso determinadas comprobaciones previas. No sustituye el control dimensional del conjunto. Un cordón aceptable no prueba la alineación, y una geometría correcta no prueba la calidad del cordón. [8]
El enderezado mecánico o térmico solo debe hacerse mediante métodos permitidos para el material y la estructura, con inspección posterior. Si es recurrente, conviene investigar tamaño del cordón, secuencia, ajuste, apoyos y cambios de espesor antes de normalizar el retrabajo.
Comprar geometría repetible, no una especificación de máquina
Un prototipo correcto no demuestra estabilidad durante una serie. Desgaste del útil, variación de tubos, cambios de operario o modificaciones del procedimiento pueden alterar el resultado. La inspección detecta la conformidad; el proceso es el que la produce.
Conviene controlar referencias, mantenimiento, parámetros y secuencias, y revalidar los cambios relevantes. Un precio de fabricación bajo puede perder su ventaja si genera ajustes en montaje, retrabajos de recubrimiento, desperdicio o retrasos.
| Pregunta de compra | Motivo |
|---|---|
| ¿Qué dimensiones finales son críticas? | Vincular aceptación y función |
| ¿Qué tolerancias aplican antes y después de soldar? | Separar pieza y conjunto |
| ¿Qué referencias se utilizan? | Medir relaciones útiles |
| ¿Cómo se controla el ajuste? | Estabilizar separación y volumen soldado |
| ¿Está definida la secuencia? | Repetir la historia térmica |
| ¿Cómo se verifica el útil? | Detectar desgaste y errores sistemáticos |
| ¿Cuándo se mide? | Identificar temperatura y restricción |
| ¿Qué se verifica tras recubrir? | Confirmar holguras e interfaces |
| ¿Cómo se demuestra consistencia por lote? | Ir más allá del prototipo |
| ¿Qué correcciones están autorizadas? | Proteger estructura y recubrimiento |
No es necesario imponer a todos los proveedores un útil idéntico si distintos procesos validados alcanzan el mismo requisito. Lo esencial es especificar el resultado y la evidencia de repetibilidad.
La perspectiva de GOODIN
Para gatos e interfaces de montaje para fabricantes, la precisión útil es la del producto listo para montar. La capacidad de la máquina es necesaria, pero no suficiente: la precisión final pertenece a toda la cadena de fabricación. Hable con GOODIN sobre referencias, holguras finales y requisitos de producción antes de cerrar la especificación.
Fuentes y lecturas recomendadas
Contexto técnico, no un procedimiento universal de soldadura. Prevalecen los planos, el material, los procedimientos cualificados y las instrucciones del fabricante. Las ediciones identifican las fuentes; no se incluyen fechas de consulta.
- SSAB — Welding distortion — Trailer design
- TWI — Distortion — Prevention by design
- TWI — Distortion control — Prevention by fabrication techniques
- TWI — Distortion — Prevention by pre-setting, pre-bending or use of restraint
- SSAB — The size of the joint root gap
- Hendrickson — Trailer Axle Service Procedures — L1061 (2009)
- ISO — ISO 13920:2023 — General tolerances for welded constructions
- ISO — ISO 17637:2016 — Visual testing of fusion-welded joints
- TWI — How can tack welding be used to minimise distortion?
Misma capacidad de carga, distinto producto: por qué dos gatos para remolque con la misma especificación pueden rendir de forma muy diferente
El aluminio resiste la corrosión, hasta que se une al metal equivocado: el problema galvánico oculto en los conjuntos de remolques
Artículo relacionado